
Покрытие для скольжения на деталях из алюминия Д16: подготовка и нанесение
Для деталей из алюминия Д16 PTFE-покрытие обычно рассматривают не как самостоятельный слой по голому металлу, а как часть системы: подготовка поверхности, анодирование и последующая пропитка или соосаждение PTFE. Такая схема помогает сформировать основу для сцепления покрытия и получить антифрикционные свойства. При выборе важно учитывать назначение детали, состояние поверхности и температурный режим обработки.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для скольжения или планируют нанесение тефлонового покрытия на детали из Д16. Ниже разобраны роль анодного слоя, этапы подготовки, температурные ограничения и различия между промышленными системами. Эти данные помогают сформулировать требования к обработке и проверить, подходит ли выбранный процесс конкретной детали.
Какое покрытие для скольжения подходит алюминию Д16
При выборе покрытия для скольжения необходимо определить, какие свойства нужны детали: снижение трения, стойкость к износу или защита поверхности.
Само по себе ощущение «скользкости» не подтверждает пригодность покрытия для узла. В спецификациях NASA PRC-5011 и SAE AMS 2482 цель обработки связывается с контролем трения, износа и твердости поверхности.
Промышленная схема для алюминия часто строится вокруг анодирования с последующей PTFE-обработкой. Пористая структура анодного слоя служит основой для механической фиксации PTFE. Поэтому тефлоновое покрытие на алюминии и PTFE по голому металлу - не равнозначные решения: подготовленная анодированная поверхность дает системе подходящую основу.
SAE AMS 2482 описывает твердое анодное покрытие на алюминиевых сплавах, пропитанное PTFE или сформированное совместным осаждением. NASA PRC-5011 задает процессный подход к PTFE-импрегнированной обработке алюминиевых сплавов. Для детали Д16 это ориентиры при выборе технологического маршрута, но применимость конкретной системы нужно проверять по требованиям к изделию и документации на процесс.
Термин «тефлоновое покрытие» часто используют обобщенно, хотя под ним могут подразумеваться разные решения. Толстослойное PTFE-покрытие, PTFE-импрегнация анодного слоя и соосажденная система отличаются способом формирования и температурными ограничениями. Поэтому в техническом задании лучше указывать требуемый результат и применимый процесс, а не ограничиваться общим названием материала.
Для удачно подобранных PTFE-систем в отраслевых описаниях приводится коэффициент трения порядка 0,05-0,10. Это ориентир, а не гарантия для любой геометрии, нагрузки или пары трения. В заявке на покрытие следует отдельно зафиксировать требования к трению и износу, условия работы детали и критерии приемки.
Подготовка поверхности и восстановление анодированного слоя
Адгезия - способность покрытия сцепляться с поверхностью.
Для алюминия она зависит от подготовки: загрязнения и состояние оксидной пленки влияют на результат нанесения. После очистки оксидная пленка быстро восстанавливается, поэтому технологический разрыв до следующего этапа важно сократить.
Перед обработкой нужно определить, в каком состоянии находится деталь: есть ли на ней анодный слой, повреждения или следы предыдущего покрытия. Для системы по SAE AMS 2482 анодирование - часть технологической основы, а не декоративная операция. Если анодный слой поврежден, вопрос его восстановления решают отдельно от нанесения PTFE: восстановление анодированного слоя и придание поверхности антифрикционных свойств - разные задачи.
Для толстослойных PTFE-систем SAE AMS 2516 описывает подготовку поверхностей, кроме анодированного алюминия: обезжиривание, химическую очистку или легкую абразивную обработку с последующим удалением абразива и сушкой воздухом. Это требование относится к описанному стандартом процессу, его нельзя автоматически переносить на любую систему «анодирование + PTFE». Перед обработкой важно свериться с технологией выбранного покрытия.
При подготовке деталей из Д16 также учитывают их состояние и геометрию. Поверхностные вмятины и механические повреждения могут нарушить тонкий слой и повлиять на ресурс покрытия. Поэтому заготовку защищают от ударов и царапин как до обработки, так и после нее, а способ очистки выбирают с учетом требований процесса.
Когда требуется восстановить поверхность и одновременно снизить трение, задачи лучше разделить по этапам: сначала оценить и восстановить основу, затем определить необходимость антифрикционного слоя. В линейке антифрикционных покрытий MODENGY есть решения для придания поверхности антифрикционных свойств и защиты от коррозии и износа. Конкретный материал подбирают под состояние детали и условия ее работы.
Нанесение тефлонового покрытия: слои и термообработка
Нанесение тефлонового покрытия включает не только распыление или нанесение материала, но и подготовку, сушку и термообработку.
В промышленных PTFE-системах несколько тонких проходов применяют вместо одного толстого слоя: так снижают риск подтеков и дефектов пленки. Толщина зависит от системы и задачи; в отраслевых описаниях встречается диапазон сухой пленки 20-150 мкм.
Для толстых PTFE-покрытий SAE AMS 2516 указывает предварительный нагрев металла до 400 °C ± 5 °C. В документе этот этап связан с формированием тонкой оксидной пленки и удалением органических загрязнений. Это параметр конкретного стандарта, а не универсальный режим для алюминия Д16 или всех покрытий. До обработки нужно подтвердить, что заданный цикл допустим для детали и выбранной системы.
Температурный режим эксплуатации также зависит от типа покрытия. Для толстослойных PTFE-систем SAE AMS 2516 приводит предел до 275 °C кратковременно и до 245 °C длительно. Эти значения не следует переносить на другие PTFE-системы без проверки их документации. Для отдельных индустриальных систем в обзорах указан рабочий диапазон до 260 °C, но он также не заменяет паспортные параметры конкретного материала.
| Параметр | Значение | Как применять |
|---|---|---|
| Предварительный нагрев по SAE AMS 2516 | 400 °C ± 5 °C | Относится к описанному стандартом процессу |
| Кратковременная температура по SAE AMS 2516 | до 275 °C | Учитывать для толстослойного PTFE-покрытия по этому стандарту |
| Длительная температура по SAE AMS 2516 | до 245 °C | Проверить применимость к выбранной системе |
| Типичная толщина сухой пленки в отраслевых описаниях | 20-150 мкм | Зависит от материала и задачи |
До запуска обработки необходимо сверить температуру нанесения и эксплуатации, способ подготовки и требуемую толщину с документацией на покрытие. Смешивать параметры из разных технологий нельзя: режим толстослойного PTFE-покрытия не становится режимом для анодирования с PTFE-импрегнацией только потому, что обе системы содержат PTFE.
Как оценить покрытие для скольжения в рабочем узле
Покрытие выбирают по условиям работы, а не только по низкому коэффициенту трения.
Для оценки нужны сведения о нагрузке, температуре, характере движения, износе и состоянии сопряженной поверхности. Если деталь контактирует с другим материалом, важно рассматривать пару трения целиком: свойства покрытия отдельно не описывают поведение узла.
В материалах по PTFE-системам встречается ориентир коэффициента трения 0,05-0,10, однако фактический результат зависит от состава, геометрии и режима эксплуатации. Поэтому это значение нельзя использовать как безусловную характеристику любого покрытия для Д16. В техническом задании полезнее обозначить ожидаемые требования к трению и износу, а затем согласовать способ их проверки.
Покрытие для скольжения рулонного металла и антифрикционный слой на детали из Д16 могут решать разные технологические задачи. Рулонный металл связан с непрерывным процессом и контактом поверхности с оборудованием, тогда как для детали оценивают работу конкретного узла. Общим может быть требование снизить трение, но оно не означает взаимозаменяемость покрытий или режимов их нанесения.
Покрытия для плитки от скольжения относятся к другой задаче: там требуется повысить сцепление обуви или другого объекта с поверхностью, а не уменьшить трение в паре деталей. Поэтому бытовые составы для плитки или керамогранита не следует рассматривать как альтернативу промышленному PTFE-покрытию алюминия. Сходство формулировок не означает сходства назначения и технологии.
Для закупщика важна спецификация, по которой можно сопоставить предложения: материал детали, тип основы, способ подготовки, температурный цикл и требования к работе покрытия. Инженеру стоит проверить, не противоречат ли температура обработки и условия эксплуатации ограничениям детали. Такой подход снижает риск выбрать состав, который дает скользкую поверхность, но не соответствует требованиям по ресурсу или нагрузке.
Чем отличаются системы PTFE для алюминия
В первую очередь различают PTFE-импрегнацию или соосаждение с анодным слоем и отдельное толстослойное PTFE-покрытие.
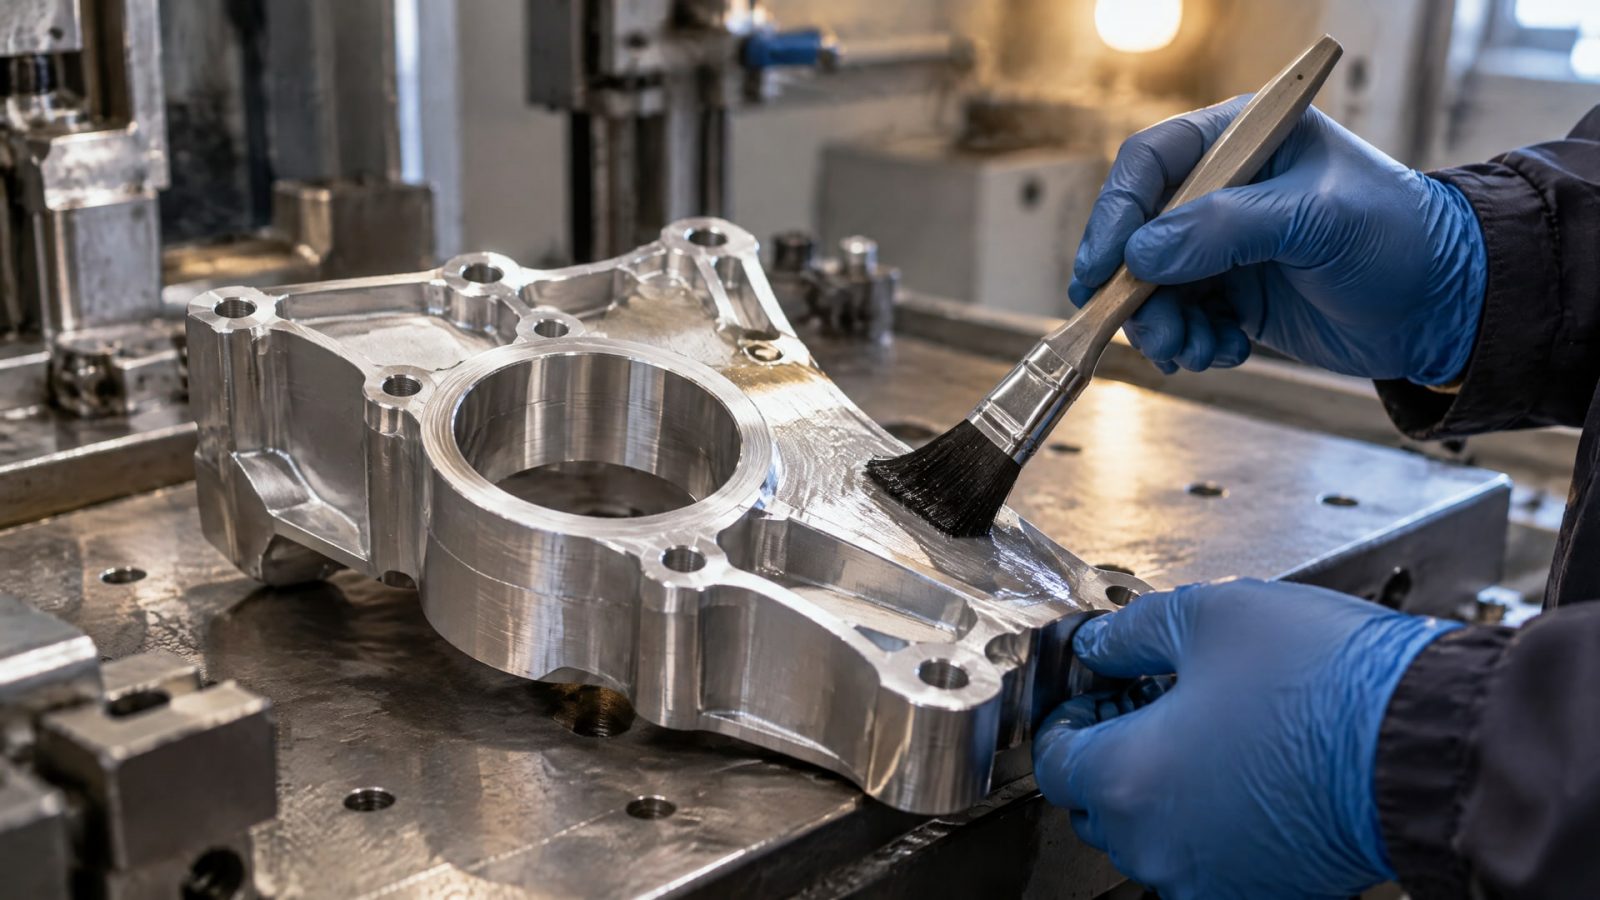
В первом случае анодирование формирует основу, а PTFE добавляет антифрикционные свойства. Во втором применяют отдельную систему с собственными требованиями к подготовке и термообработке, которые могут быть описаны в SAE AMS 2516.
Эти варианты нельзя сравнивать только по толщине или общей характеристике «низкое трение». Система с анодным слоем подходит там, где требуется сочетать свойства основы и PTFE-обработки. Толстослойное покрытие оценивают по его собственным пределам, в том числе по кратковременной температуре до 275 °C и длительной до 245 °C согласно SAE AMS 2516.
Для Д16 определяющими остаются состояние поверхности и допустимость всего маршрута обработки для детали. Если известны только марка сплава и требование «чтобы скользило», данных недостаточно для уверенного выбора. Нужны как минимум описание узла, температурный режим и требования к трению или износу.
Рабочая спецификация должна раздельно описывать подготовку, основу и финишное покрытие. В ней также фиксируют применимый стандарт и проверяют, что его требования относятся именно к выбранной системе. SAE AMS 2482 и NASA PRC-5011 относятся к анодным покрытиям с PTFE, а SAE AMS 2516 описывает толстослойные PTFE-покрытия; заменять один документ другим без проверки нельзя.
Часто задаваемые вопросы
Можно ли нанести PTFE непосредственно на алюминий Д16?
Промышленный подход обычно предполагает не нанесение PTFE на неподготовленный металл, а предварительную подготовку поверхности и применение подходящей основы. Для ряда решений используют анодирование с последующей PTFE-импрегнацией или соосаждением. Точный маршрут зависит от системы, состояния детали и требований к ее работе.
Что выбрать: покрытие по SAE AMS 2482 или SAE AMS 2516?
Это документы для разных систем. SAE AMS 2482 описывает твердое анодное покрытие алюминиевых сплавов с PTFE-импрегнацией или соосаждением. SAE AMS 2516 относится к толстослойным PTFE-покрытиям и задает собственные требования, включая температурные ограничения. Выбор зависит от конструкции и условий эксплуатации детали.
Можно ли восстановить анодированный слой нанесением PTFE?
Это разные задачи. Анодный слой формирует основу, а PTFE добавляет антифрикционные свойства. Если анодное покрытие повреждено, сначала определяют способ восстановления или повторного формирования основы. Затем решают, требуется ли отдельный антифрикционный слой и совместим ли он с выбранным процессом.
Подойдет ли покрытие для плитки против скольжения для детали из Д16?
Нет оснований считать такие материалы взаимозаменяемыми. Составы для плитки и керамогранита предназначены для повышения сцепления с поверхностью, тогда как антифрикционная система для детали должна снижать трение и отвечать требованиям по износу и температуре. Назначение и технология у этих покрытий разные.
Заключение
Для деталей из алюминия Д16 покрытие для скольжения обычно выбирают как часть технологической системы, а не как отдельный слой по голому металлу. Важно определить состояние анодной основы, согласовать подготовку, нанесение и термообработку, а температурные ограничения проверять по стандарту и документации конкретного покрытия.
Следующий шаг для инженера - описать узел и условия его работы, затем сверить требования к поверхности с SAE AMS 2482, NASA PRC-5011 или SAE AMS 2516 в зависимости от выбранной технологии. Для закупщика это станет основой спецификации, по которой можно сравнить технологические предложения без подмены требований общим обещанием «низкого трения».
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычное тефлоновое покрытие не подходит для промышленных механизмов и как правильно выбрать покрытие алюминиевых сплавов.
Смазка с допуском H1 для подшипников пищевого оборудования: узнайте, как выбрать оптимальную вязкость для вашего производства.
Узнайте, как вязкость смазки подшипников влияет на износ и ресурс узла, и как выбрать подходящий продукт для конкретных условий работы.