
Почему кухонное тефлоновое покрытие не всегда подходит для промышленных механизмов
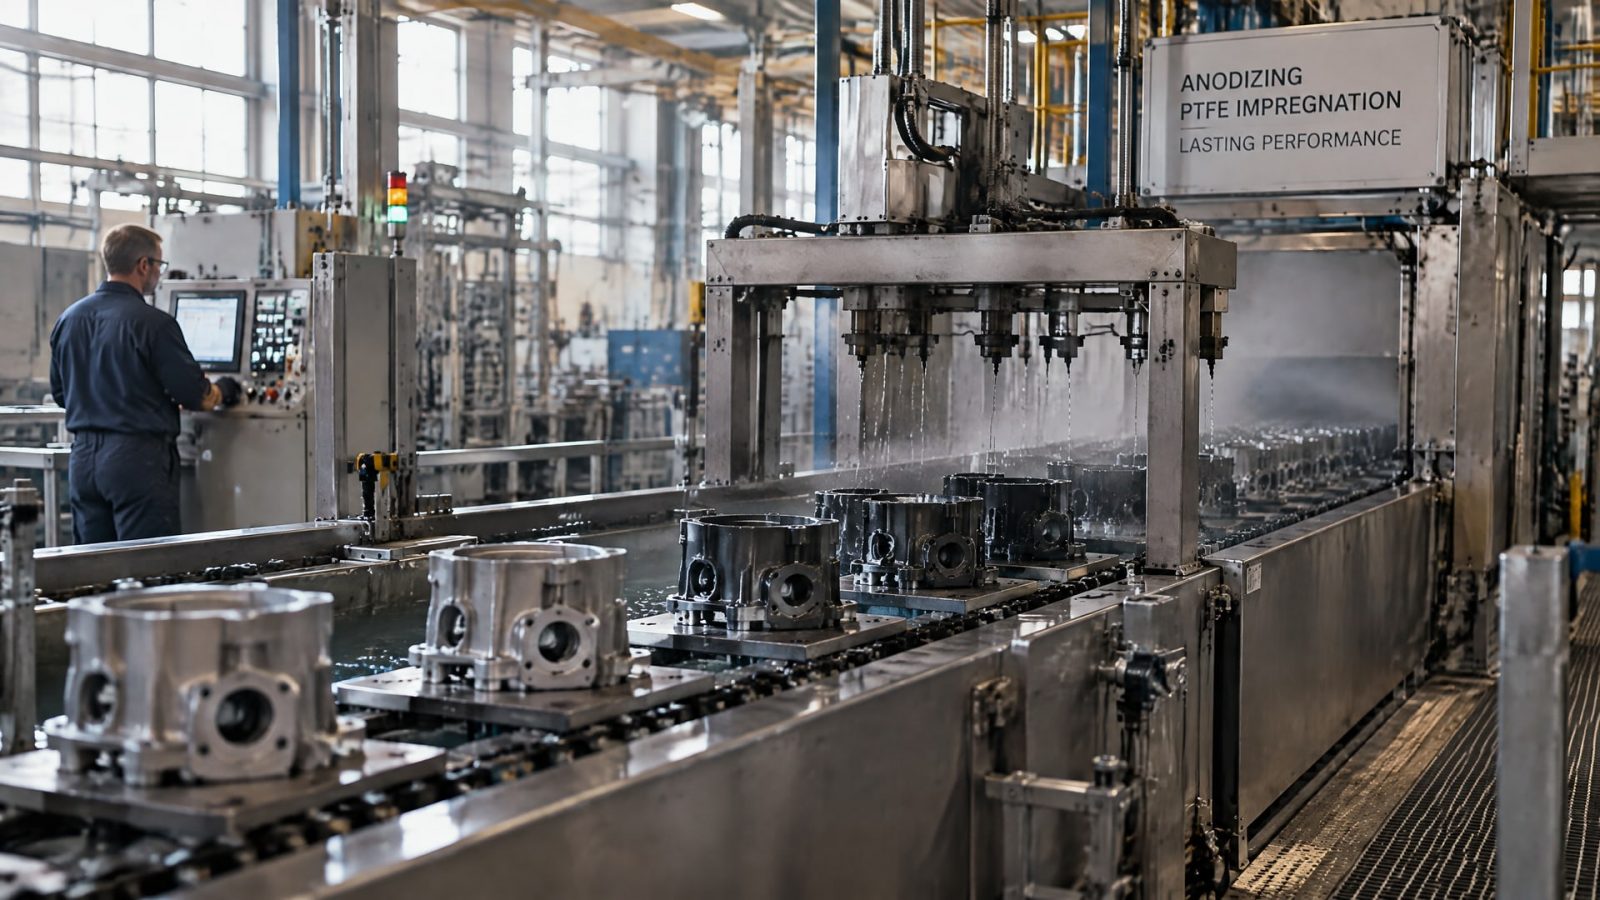
Обычное антипригарное покрытие не стоит считать готовым решением для промышленного узла скольжения. Для алюминиевых деталей применяют инженерную систему: твердое анодное покрытие с PTFE, который вводят в оксидный слой или соосаждают с ним. Такая конструкция помогает контролировать трение и износ, а не просто придает поверхности антипригарные свойства.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие алюминиевых сплавов для подвижных деталей. Разберем, чем промышленная система отличается от бытового покрытия, какие параметры проверять в спецификации и что учитывать при повреждении анодированного слоя.
Как устроено промышленное покрытие алюминиевых сплавов
В бытовом контексте тефлон обычно связывают с антипригарной поверхностью.
Для промышленной детали такого описания недостаточно: важно, на каком основании находится PTFE и как он связан с поверхностью. В отраслевых спецификациях рассматривают сочетание твердого анодного покрытия и PTFE-импрегнации или соосаждения. Такая конструкция предназначена для контроля твердости поверхности, трения и износа на алюминиевых сплавах.
SAE AMS 2482F-2022 описывает два типа покрытия. Type 1 - PTFE, внедренный в оксид алюминия. Type 2 - PTFE и оксид алюминия, осажденные совместно. В процессной спецификации NASA PRC-5011 для новых разработок разрешен только Type 1. Поэтому при выборе следует сверять не только слова «PTFE» или «антипригарное покрытие», но и тип системы, предусмотренный документацией на деталь.
Промышленный PTFE обычно наносят как тонкую полимерную пленку для снижения трения и улучшения отделения материала от поверхности. Однако низкое трение не означает автоматически низкий износ: результат зависит от нагрузки, скорости скольжения и состава покрытия. Для алюминиевого сплава важны и свойства анодного основания, и удержание PTFE в системе.
При спецификации покрытия алюминиевых сплавов стоит указывать назначение детали и требования к поверхности, а не ограничиваться бытовым названием материала. Для анодных оксидных покрытий в отрасли используют ASTM B580; для твердого анодного покрытия с PTFE применяют SAE AMS 2482. Эти документы задают основу для технического описания и обсуждения технологии с исполнителем.
Почему кухонный тефлон не равен тефлону для промышленных деталей
Внешне обе поверхности могут восприниматься как гладкие и обладающие низким трением, но по одному внешнему признаку нельзя судить о пригодности покрытия для механизма.
В промышленном узле PTFE работает в составе системы, где анодный слой формирует основание, а полимерная составляющая участвует в снижении трения. Бытовое обозначение «тефлон» не сообщает, какая технология применена и отвечает ли она условиям работы детали.
Для узла скольжения важна не только начальная легкость перемещения. Инженер оценивает трение, износ, жесткость основания и способность покрытия удерживаться на поверхности. Если смотреть только на коэффициент трения, можно упустить особенности нагрузки и скорости, от которых зависит поведение покрытия в реальной паре.
В описаниях промышленных PTFE-систем приводят диапазоны коэффициента трения 0,02-0,11 или 0,05-0,10. Эти значения зависят от нагрузки, скорости скольжения и состава покрытия. Поэтому их нельзя напрямую переносить на конкретный механизм без сопоставления с рабочими условиями и спецификацией покрытия.
При выборе защитного покрытия алюминиевых сплавов полезно заранее определить, что именно должно обеспечить покрытие: снижение трения, сопротивление износу или требуемый release-эффект. Затем эти требования сверяют с типом анодного основания и способом введения PTFE. Такой подход помогает избежать ситуации, когда в документах указано только общее слово «антипригарное», а конструкция системы остается неопределенной.
Какие требования покрытия алюминиевых сплавов ГОСТ или стандарт должен уточнять
Для твердого анодного покрытия с PTFE в источниках указан SAE AMS 2482F-2022, а для процессных требований NASA использует PRC-5011.
ASTM B580 относится к классификации и спецификации анодных оксидных покрытий на алюминии. Это не один и тот же документ: при выборе нужно сверить, какой аспект покрытия регулирует применяемая спецификация.
Формулировка «покрытия алюминиевых сплавов ГОСТ» не определяет технологию сама по себе. В рассмотренных отраслевых материалах приведены SAE AMS 2482 и ASTM B580, а не номер ГОСТ. Поэтому в техническом задании следует указывать конкретный применимый стандарт или спецификацию, тип покрытия и требования к детали. Нельзя подменять эту информацию общим требованием «нанести тефлон».
Состав сплава также может ограничивать применимость технологии. В NASA PRC-5011 указано ограничение по содержанию меди менее 5%, кремния менее 8% или их суммарному содержанию до 8%. Перед заказом покрытия необходимо сверить состав материала детали с требованиями процесса. Это особенно важно, если сплав уже выбран и изменение материала повлечет пересмотр конструкции.
В той же процессной спецификации типовой размер покрытия по SAE AMS 2482 указан как 0,0020 ± 0,0005 дюйма, или примерно 50,8 ± 12,7 мкм. Это размер системы, а не основание для принципа «чем толще, тем лучше». Параметр следует сопоставлять с требованиями документации и возможностями выбранного процесса.
Как учитывать состав сплава и рабочие условия
Подходящее покрытие выбирают не только по материалу детали.
Для скользящей пары имеют значение нагрузка и скорость, а также требуемое сочетание трения, износа, жесткости и удержания покрытия. Поскольку коэффициент трения меняется в зависимости от условий и состава системы, справочное число не заменяет оценку конкретного узла.
Первый этап подбора - проверить, подходит ли алюминиевый сплав для выбранного процесса. В NASA PRC-5011 указаны ограничения по меди и кремнию: медь - менее 5%, кремний - менее 8% либо суммарное содержание этих элементов - до 8%. Эти ограничения относятся к применению описанного процесса и не должны автоматически переноситься на другие технологии покрытия.
Затем необходимо определить функцию покрытия. Если требуется снижение трения на поверхности скольжения, важно оценить не только PTFE, но и анодное основание. Если задача связана с отделением материала от поверхности, в спецификации следует отдельно описать требуемый release-эффект. Одного слова «антипригарное» для выбора промышленной системы недостаточно.
Для новых разработок на алюминии источники указывают на твердое анодное покрытие с PTFE по AMS 2482, а не на бытовое антипригарное решение. До запуска детали в обработку инженер и снабженец могут сверить состав сплава, тип системы, размер покрытия и применимую спецификацию. Это позволяет обсуждать требования к покрытию на основании параметров детали, а не только коммерческого описания технологии.
Восстановление тефлонового покрытия и ремонт анодированного слоя
Повреждение анодированного алюминия нельзя считать косметической проблемой без оценки основания.
Если пострадал только поверхностный участок, способ ремонта зависит от состояния анодного слоя. Если поврежден базовый металл, одной полировки, как правило, недостаточно: источники по ремонту указывают на необходимость механической обработки и последующего восстановления покрытия.
При локальном восстановлении поврежденный оксидный слой снимают, основание подготавливают, затем выполняют повторное анодирование или brush anodizing. Это принципиально отличается от простой «подкраски» поверхности. Для детали с PTFE важно также учитывать, что восстановить нужно функциональную систему, а не только внешний вид участка.
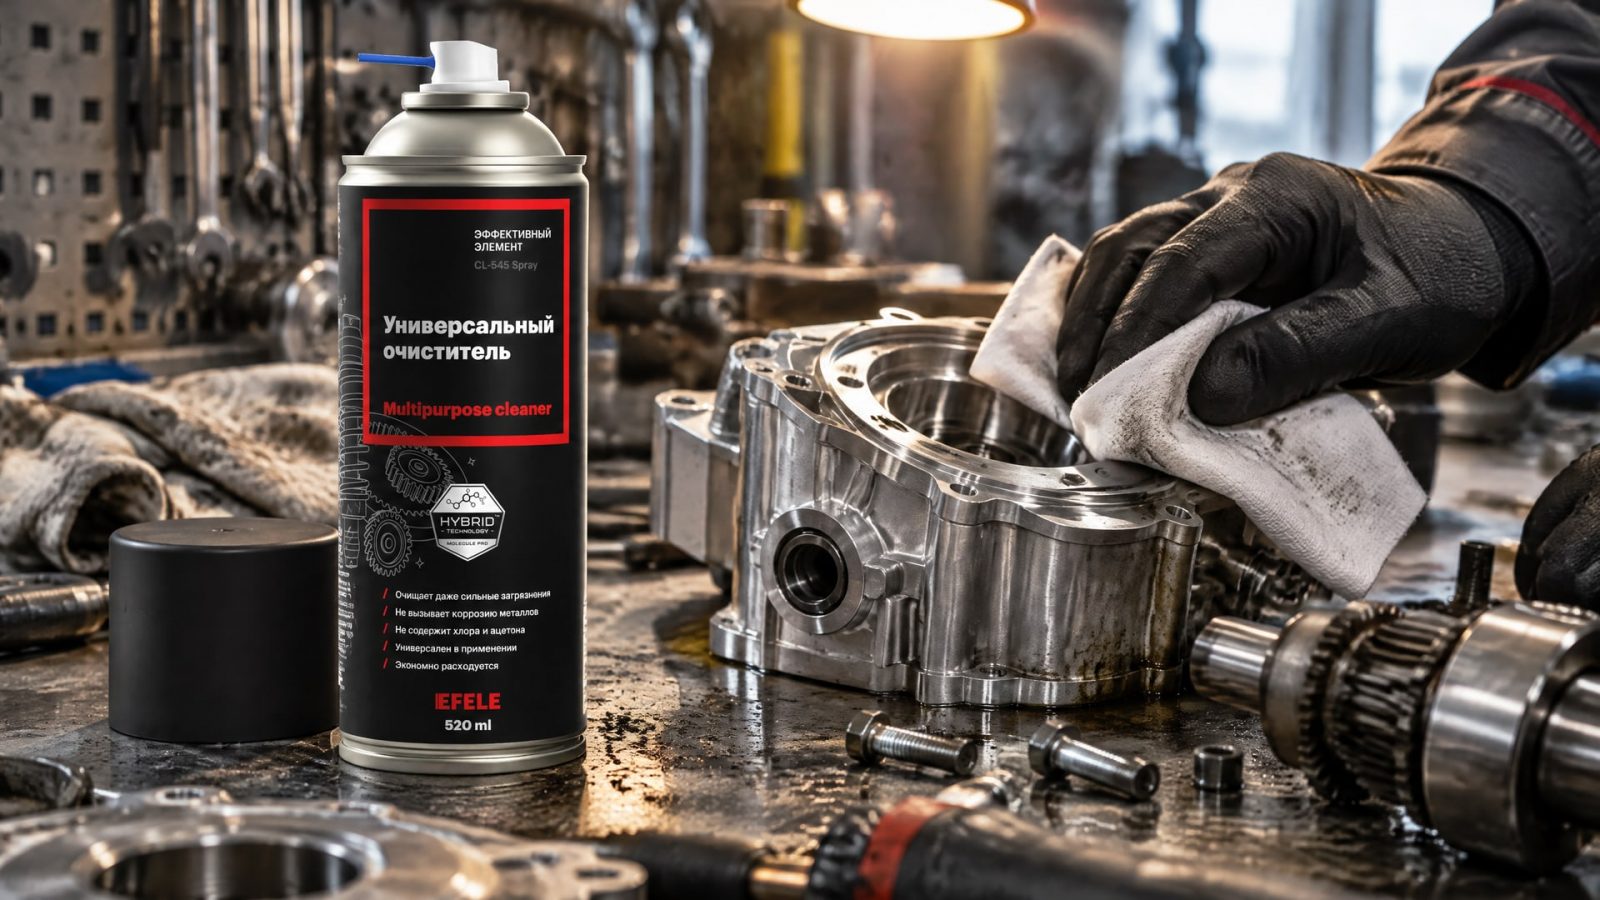
До нанесения покрытия алюминиевый сплав тщательно очищают и обезжиривают. В сценарии, где требуется подготовить поверхность детали перед обработкой, инженерный порядок такой: определить состояние анодного слоя, удалить загрязнения и обезжирить поверхность. Для этой операции применяют универсальный очиститель EFELE CL-545 Spray; после подготовки основания можно переходить к дальнейшему процессу по спецификации покрытия.
Ремонт анодированного слоя на месте не всегда возможен: если поврежден металл, может потребоваться более глубокое восстановление или повторная обработка детали. Поэтому перед ремонтом следует установить границы дефекта и проверить, затронут ли базовый металл. Если дефект выходит за пределы поверхностного слоя, косметическое восстановление не решит задачу.
Как оценить промышленное покрытие перед заказом
При выборе покрытия на алюминиевый сплав важно получить не только описание свойств PTFE, но и сведения о системе в целом.
В техническом обсуждении следует уточнить тип покрытия по AMS 2482, материал основания, применимую спецификацию и заданный размер. Для анодных оксидных покрытий также следует проверить, применим ли ASTM B580 к конкретному требованию.
Перед заказом подготовьте данные о детали и ее рабочем режиме. Зафиксируйте материал, состав сплава, наличие скользящей пары и требования к трению и износу. Если состав сплава неизвестен, его нужно установить до выбора технологии, поскольку ограничения по меди и кремнию могут влиять на применимость процесса.
Сверьте заявленные параметры с условиями механизма. В источниках приведены диапазоны коэффициента трения 0,02-0,11 и 0,05-0,10, но оба зависят от нагрузки, скорости скольжения и состава покрытия. Уточните, к какой системе и условиям относится показатель, и не используйте его как самостоятельную гарантию ресурса.
Для ответственных деталей основанием выбора должны быть официальная спецификация и процессные требования, а не маркетинговое обозначение «антипригарное покрытие». Такой подход помогает инженеру оценить пригодность системы, а закупщику - сопоставить предложения по проверяемым параметрам.
Часто задаваемые вопросы
Что такое анодированный алюминий и чем он отличается от кухонного покрытия?
Анодированная поверхность - это оксидный слой на алюминии. В промышленной системе PTFE может быть внедрен в этот слой или соосажден с оксидом алюминия. Поэтому такое покрытие отличается от бытового антипригарного решения не только назначением, но и устройством основания.
Какой стандарт указывают для покрытия алюминиевых сплавов?
Для твердого анодного покрытия с PTFE в источниках указан SAE AMS 2482F-2022. ASTM B580 относится к анодным оксидным покрытиям на алюминии. Выбор документа зависит от того, какие свойства и этапы процесса нужно специфицировать; общий запрос «покрытия алюминиевых сплавов ГОСТ» номер стандарта не определяет.
Можно ли нанести PTFE на любой алюминиевый сплав?
Нет, применимость нужно проверять по требованиям выбранного процесса. В NASA PRC-5011 указаны ограничения по содержанию меди менее 5%, кремния менее 8% либо суммарному содержанию этих элементов до 8%. Состав конкретного сплава следует сверить до заказа обработки.
Можно ли восстановить поврежденный анодированный слой полировкой?
Если поврежден базовый металл, полировка не заменяет механическую обработку и восстановление покрытия. При локальном ремонте поврежденный оксидный слой снимают, подготавливают основание и повторно анодируют участок или выполняют brush anodizing. Способ ремонта выбирают после оценки глубины и характера повреждения.
Заключение
Кухонное тефлоновое покрытие не следует автоматически переносить на промышленный механизм. Для алюминиевых деталей применяют инженерные системы на основе твердого анодного покрытия с PTFE, а выбор зависит от типа покрытия, состава сплава и условий скольжения. Для проверки требований используют применимые спецификации, в том числе SAE AMS 2482F-2022 и ASTM B580.
Перед заказом покрытия установите марку и состав сплава, опишите режим работы узла и сверяйтесь со спецификацией выбранного процесса. Если деталь уже повреждена, сначала оцените состояние анодного слоя и базового металла, затем определите объем восстановления.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с допуском H1 для подшипников пищевого оборудования: узнайте, как выбрать оптимальную вязкость для вашего производства.
Узнайте, как вязкость смазки подшипников влияет на износ и ресурс узла, и как выбрать подходящий продукт для конкретных условий работы.
Смазка с дисульфидом молибдена снижает трение в парах металл-пластик и металл-резина, но эффективность зависит от многих факторов.