
Толщина слоя покрытия: почему окунание не всегда подходит для точного машиностроения
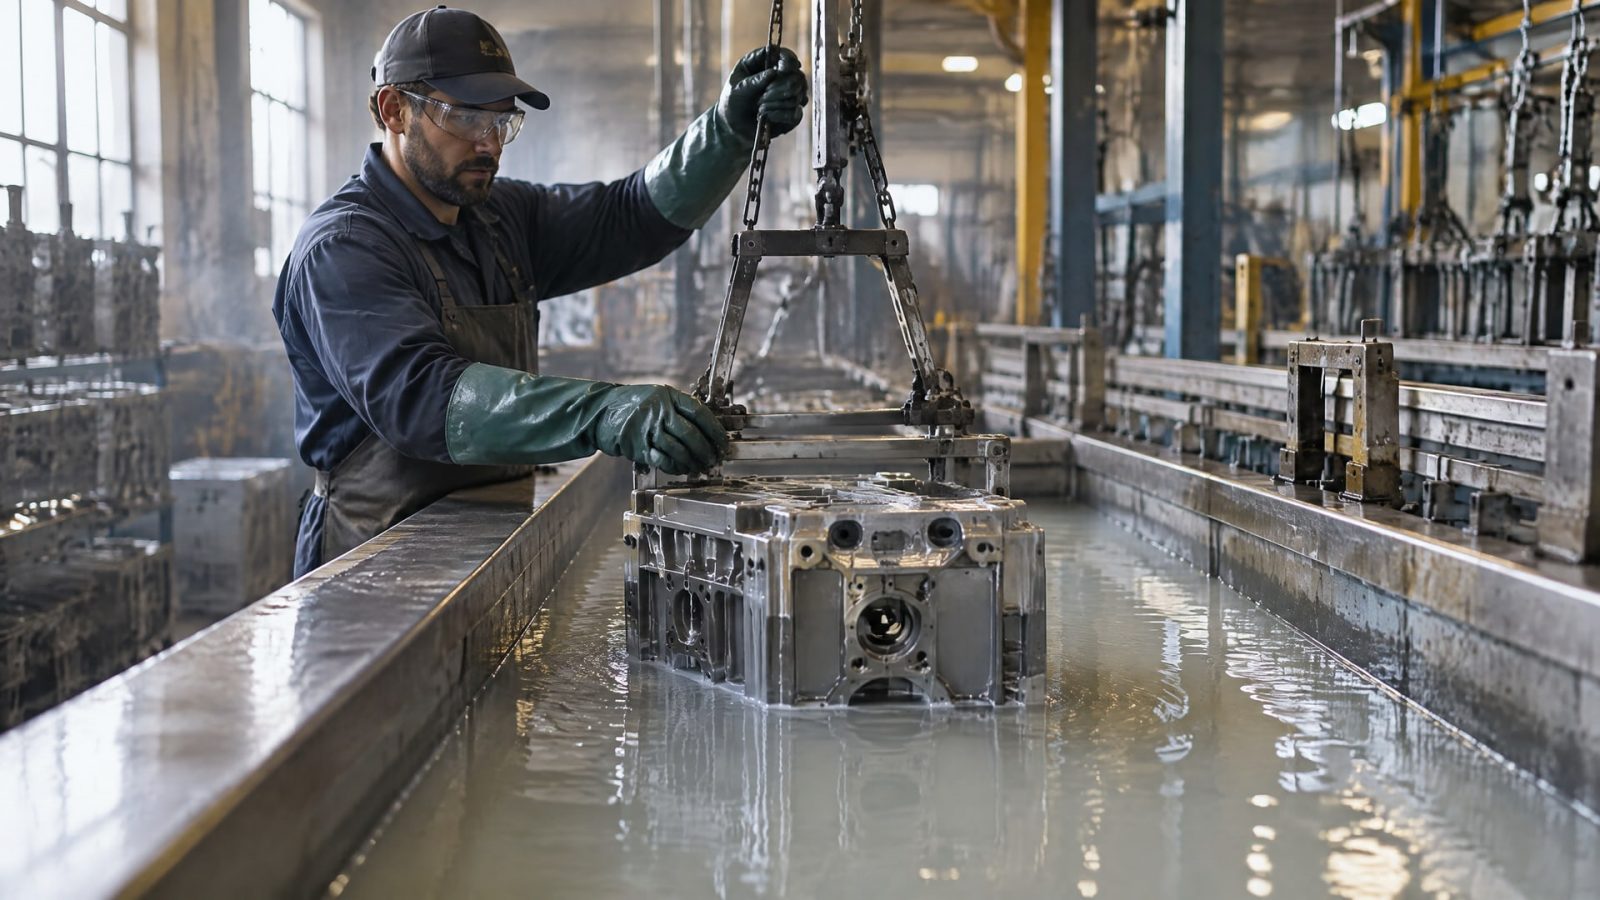
Метод окунания не всегда позволяет удержать толщину слоя покрытия в пределах, необходимых для точной детали. При извлечении изделия слой формируется и перераспределяется под действием вязкости материала, скорости вывода и условий стекания. Поэтому толщина на кромках, в отверстиях и на участках сложной формы может отличаться, а среднее значение по детали не гарантирует сохранения посадок и зазоров.
Статья полезна инженерам, специалистам по нанесению покрытий и снабженцам, которые выбирают технологию защиты деталей от износа. Разберем, как окунание влияет на геометрию, почему для точных узлов важна минимальная локальная толщина и как организовать контроль по стандартам. Отдельно рассмотрим покрытие деталей насоса, работающих в среде с твердыми частицами.
Как окунание влияет на толщину слоя покрытия
При окунании деталь погружают в материал, а затем извлекают.
Часть состава остается на поверхности, после чего стекает и перераспределяется. Итоговая толщина зависит от вязкости, скорости извлечения, поверхностного натяжения, плотности и условий процесса. Поэтому одного времени погружения недостаточно, чтобы задать одинаковую толщину на всех участках.
Для метода окунания приводится диапазон толщины от 20 нм до 50 мкм. Такой диапазон достижим при жестком контроле процесса и относится прежде всего к тонким функциональным слоям. Для крупногабаритной точной механики сложность заключается не только в получении требуемой толщины, но и в ее равномерном распределении по детали.
Почему толщина 1 слоя покрытия различается
На результат влияют геометрия детали и положение ее поверхности при извлечении. На кромках, в отверстиях, на переходах и в зонах с меняющейся ориентацией условия стекания отличаются. Поэтому на одной детали локальная толщина может различаться, даже если ее обрабатывали в одном цикле.
Само по себе увеличение времени пребывания в ванне не устраняет эту проблему. После извлечения на слой продолжают влиять стекание и перераспределение материала. Для прецизионных деталей это означает риск получить неодинаковое покрытие на функционально важных участках.
Когда это становится проблемой
Если покрытие должно сохранить исходные размеры, посадки или гидравлические зазоры, важна не только номинальная толщина. Избыточный слой способен изменить геометрию детали, а локально недостаточный слой может не обеспечить требуемую защиту. Поэтому до нанесения следует определить, какие поверхности функциональны и какой результат нужен на каждой из них.
Окунание не следует считать неподходящим для любой задачи: метод применим там, где допустимы его особенности и контролируемы параметры процесса. Но для деталей с жесткими требованиями к локальной толщине нужно сравнить его с методами, позволяющими точнее управлять зоной нанесения и толщиной. Решение принимают по чертежу, допускам и условиям работы детали, а не только по удобству погружения.
Почему средняя толщина не гарантирует сохранение геометрии
Среднее значение по детали скрывает различия между отдельными участками.
Для посадочной поверхности, узкого зазора или проточной части усреднение не показывает, где слой оказался толще, а где тоньше. Для точной детали поэтому принципиальна минимальная локальная толщина на заданной площади.
В ISO 2064:1996 для обозначения толщины используется понятие minimum thickness, то есть минимальная локальная толщина на малой заданной площади. Такой подход помогает сформулировать требование не только к общему количеству материала на детали, но и к результату в конкретной функциональной зоне. Для инженера это особенно важно, если покрытие должно защищать поверхность, не меняя ее рабочей геометрии.
Зазоры, посадки и детали насосов
В промышленной защите насосных деталей покрытия против износа и эрозии обычно имеют толщину порядка 0,1-2 мм. На таком уровне слой может заметно повлиять на геометрию детали и зазоры. Для проточной части изменение профиля важно потому, что износ лопаток и направляющих снижает гидравлическую эффективность и повышает энергопотребление.
В среде с твердыми частицами покрытие может служить барьером против эрозионно-коррозионного износа. Но одной стойкости к воздействию среды недостаточно: нужно также сохранить форму проточной части. Если слой изменит рабочие зазоры или профиль, защита от износа может сопровождаться потерей эффективности узла.
Как увязать толщину с функцией поверхности
До нанесения стоит разделить поверхности на функциональные и нефункциональные. Для каждой важной зоны в технической документации задают допустимую толщину и геометрические требования. Если необходимо сохранить посадки и зазоры, выбор технологии должен учитывать не только покрытие всей детали, но и возможность управлять нанесением на отдельных участках.
Такая постановка задачи помогает избежать ситуации, когда покрытие соответствует усредненному показателю, но не выполняет требований на конкретной поверхности. В спецификации полезно обозначить минимальную локальную толщину, допустимое изменение геометрии и способ измерения. Если важна проточная часть насоса, отдельно фиксируют требования к ее форме и рабочим зазорам.
Покрытие деталей насоса: защита от эрозионного износа без потери точности
При перекачивании сред с твердыми частицами рабочие поверхности насоса подвергаются эрозионному и механическому износу.
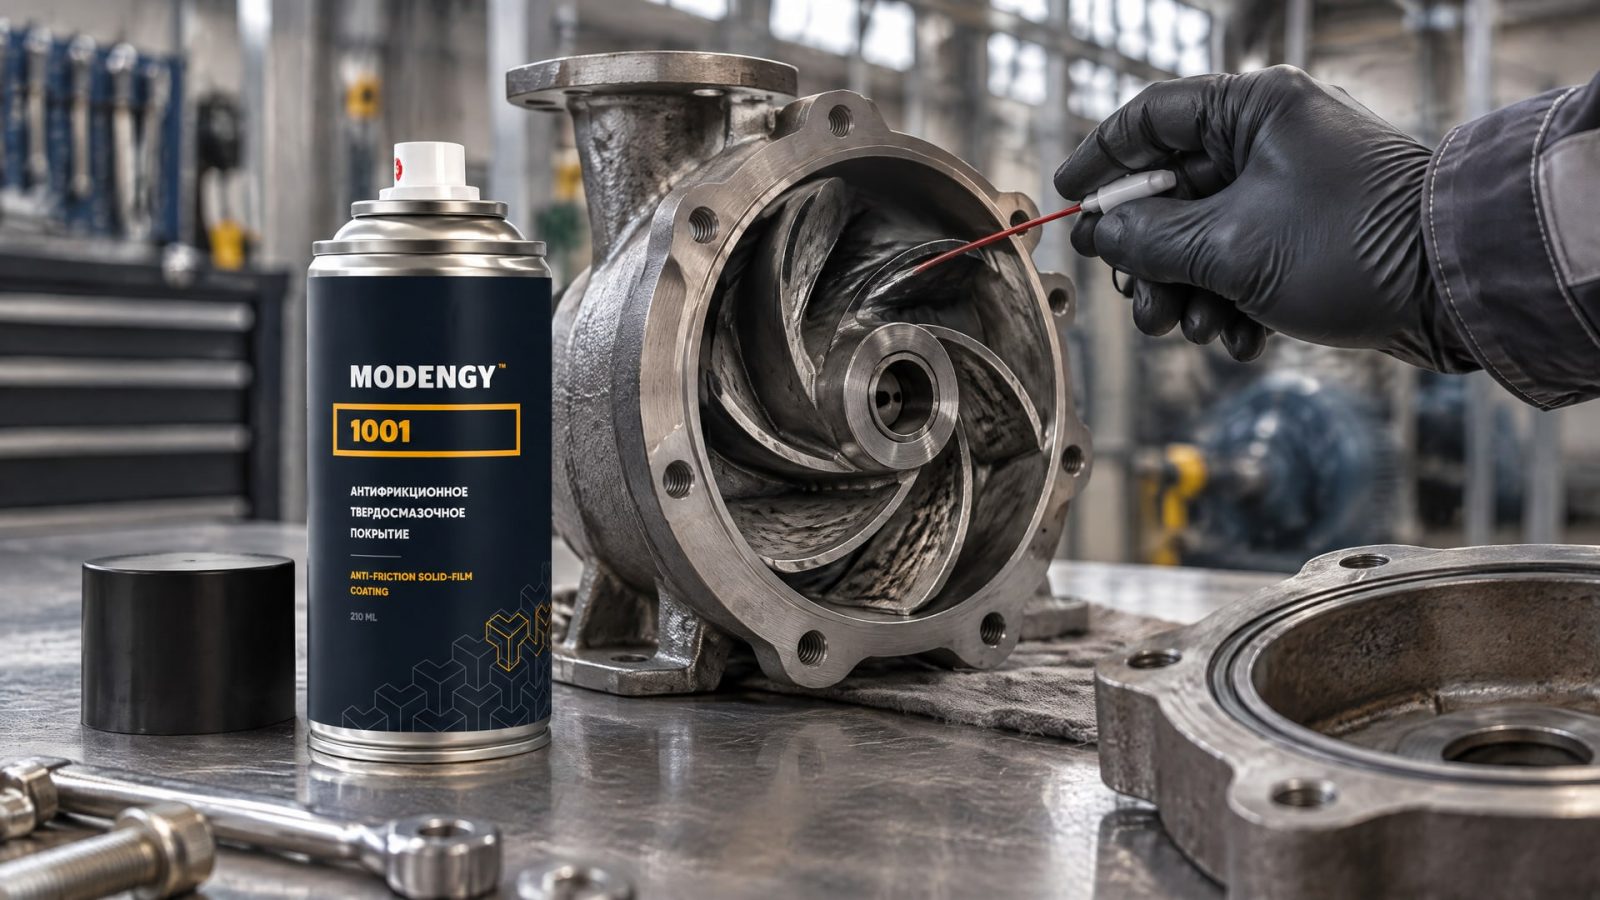
Износ лопаток и направляющих снижает гидравлическую эффективность и повышает энергопотребление. Поэтому защитное покрытие рассматривают как барьер, который должен противостоять износу, сохраняя при этом форму и зазоры проточной части.
Если такую деталь покрывают окунанием, материал попадает на всю доступную поверхность, а толщина после извлечения зависит от стекания. На участках со сложной геометрией это затрудняет контроль локального результата. Особенно важно заранее оценить влияние слоя на детали, где даже небольшое изменение профиля способно сказаться на работе насоса.
Подбор решения для внутренних лопастей
При выборе защиты учитывают характер износа, геометрию рабочего колеса и требования к проточной части. Если необходимо защитить внутренние лопасти от эрозионного и механического износа, а окунание затрудняет контроль толщины на сложном профиле, в качестве варианта применяют наносимое распылением антифрикционное твердосмазочное покрытие MODENGY 1001 с тонким и равномерным слоем.
Здесь важно не подменять одну задачу другой: стойкость покрытия к износу не отменяет проверки геометрии детали. До нанесения следует определить требуемую толщину и зоны контроля, а после обработки убедиться, что слой не ухудшил форму проточной части. Такой подход позволяет оценивать защиту вместе с влиянием на работу насоса, а не отдельно от нее.
Что зафиксировать в техническом задании
Для насосного узла требования к покрытию связывают с условиями эксплуатации и геометрией детали. Если основная задача - защита от эрозионно-коррозионного износа, указывают функциональные поверхности и допустимые пределы толщины. Также задают требования к шероховатости и методы измерения, чтобы исключить неопределенность при приемке.
Толщина порядка 0,1-2 мм требует внимания к зазорам и форме детали. Поэтому эти параметры лучше проверить до запуска процесса, а не после нанесения покрытия. При выборе технологии сравнивают не только способность материала защищать поверхность, но и возможность воспроизводимо получить нужный локальный результат.
Измерение толщины слоя покрытия: стандарты и подходящие методы
Метод контроля выбирают с учетом типа покрытия и материала основания.
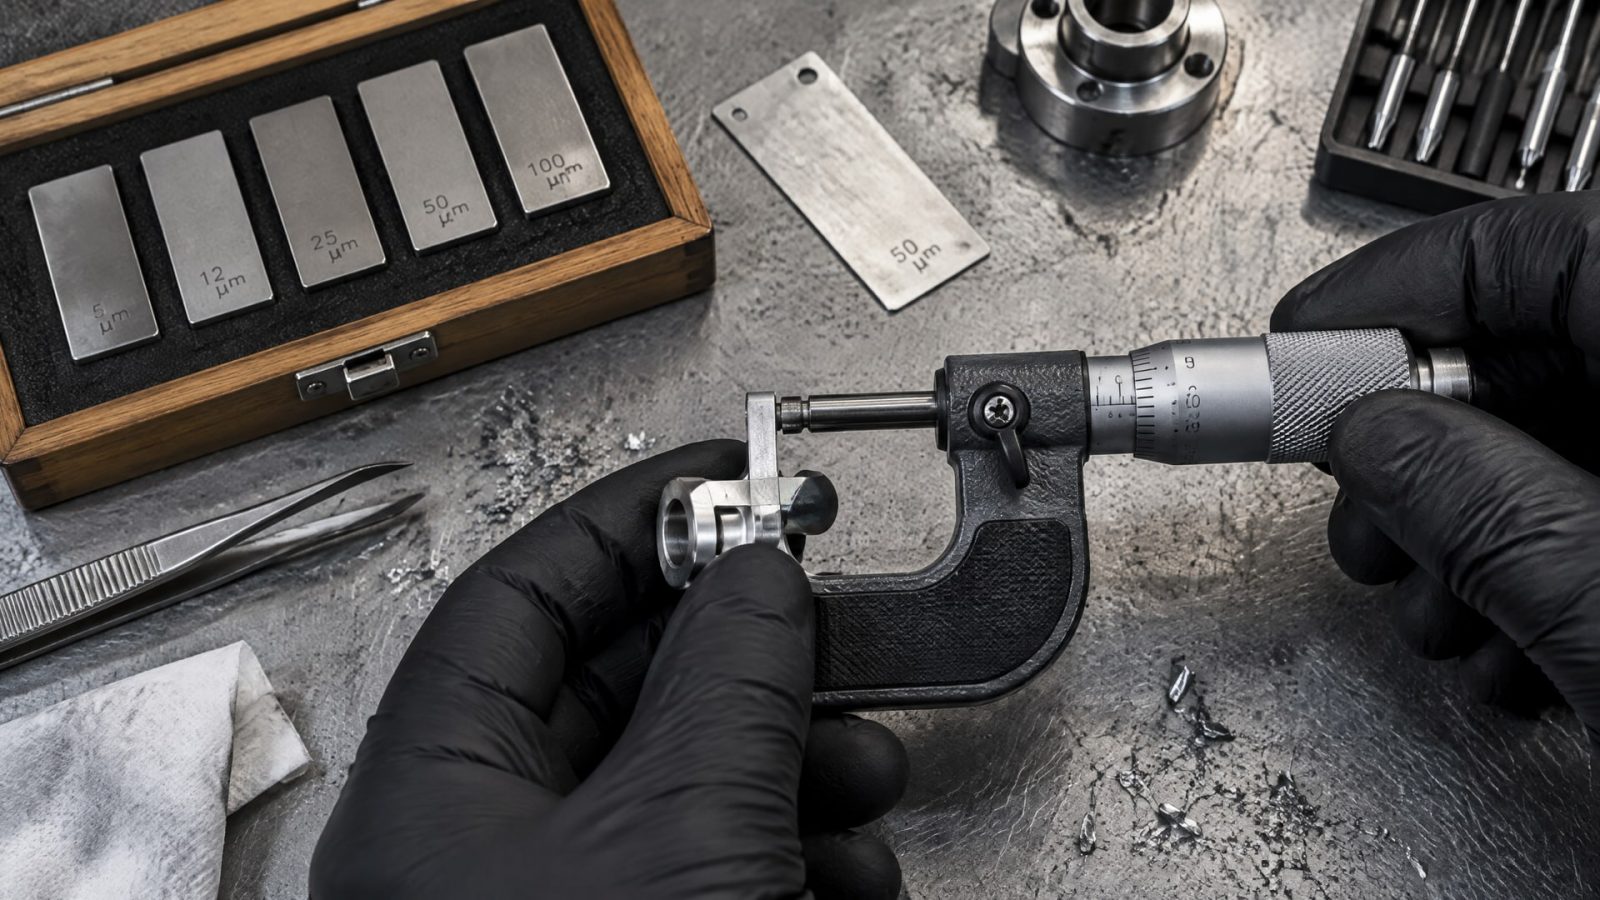
Один прибор или способ измерения не подходит для всех сочетаний основы и слоя. Поэтому в документации важно указывать не только требуемую толщину, но и метод, по которому ее проверяют.
ГОСТ 31993-2024 (ISO 2808:2019) описывает методы определения толщины мокрой пленки, сухой пленки и несформированного порошкового слоя. В России стандарт введен в действие с 1 апреля 2025 года. Выбор конкретного метода зависит от состояния покрытия и этапа контроля.
Неразрушающий контроль и микрошлиф
Для немагнитных покрытий на магнитных основаниях применяют метод, описанный в ISO 2178. Для непроводящих покрытий на немагнитных проводящих основаниях используют ISO 2360. Эти методы применимы только к соответствующим сочетаниям покрытия и основы, поэтому их выбор сверяют с материалами детали.
Для измерения локальной толщины по шлифу используют ISO 1463:2021. Указанная для этого метода точность составляет до 1 мкм или 10%, в зависимости от того, что больше. Микрошлиф позволяет проверить локальный участок, но требует подготовки образца; его применяют для верификации толщины и эталонных проверок.
Как измерять без ложного ощущения точности
Измерение нескольких точек и расчет среднего значения не всегда выявляют локально тонкий или чрезмерно толстый участок. Если требования связаны с минимальной толщиной, план контроля должен охватывать функционально значимые зоны детали. Для сложной геометрии места измерений определяют заранее, чтобы результаты разных проверок можно было сопоставить.
Стандарты помогают выбрать метод, но сами по себе не задают требования конкретной детали. Их необходимо связать с чертежом: указать контролируемые поверхности, минимальную локальную толщину и допустимые изменения геометрии. Так измерение становится частью технической приемки, а не формальной проверкой одного среднего значения.
Как выбрать метод нанесения и задать требования к толщине
Выбор технологии начинают с функции покрытия и требований к детали.
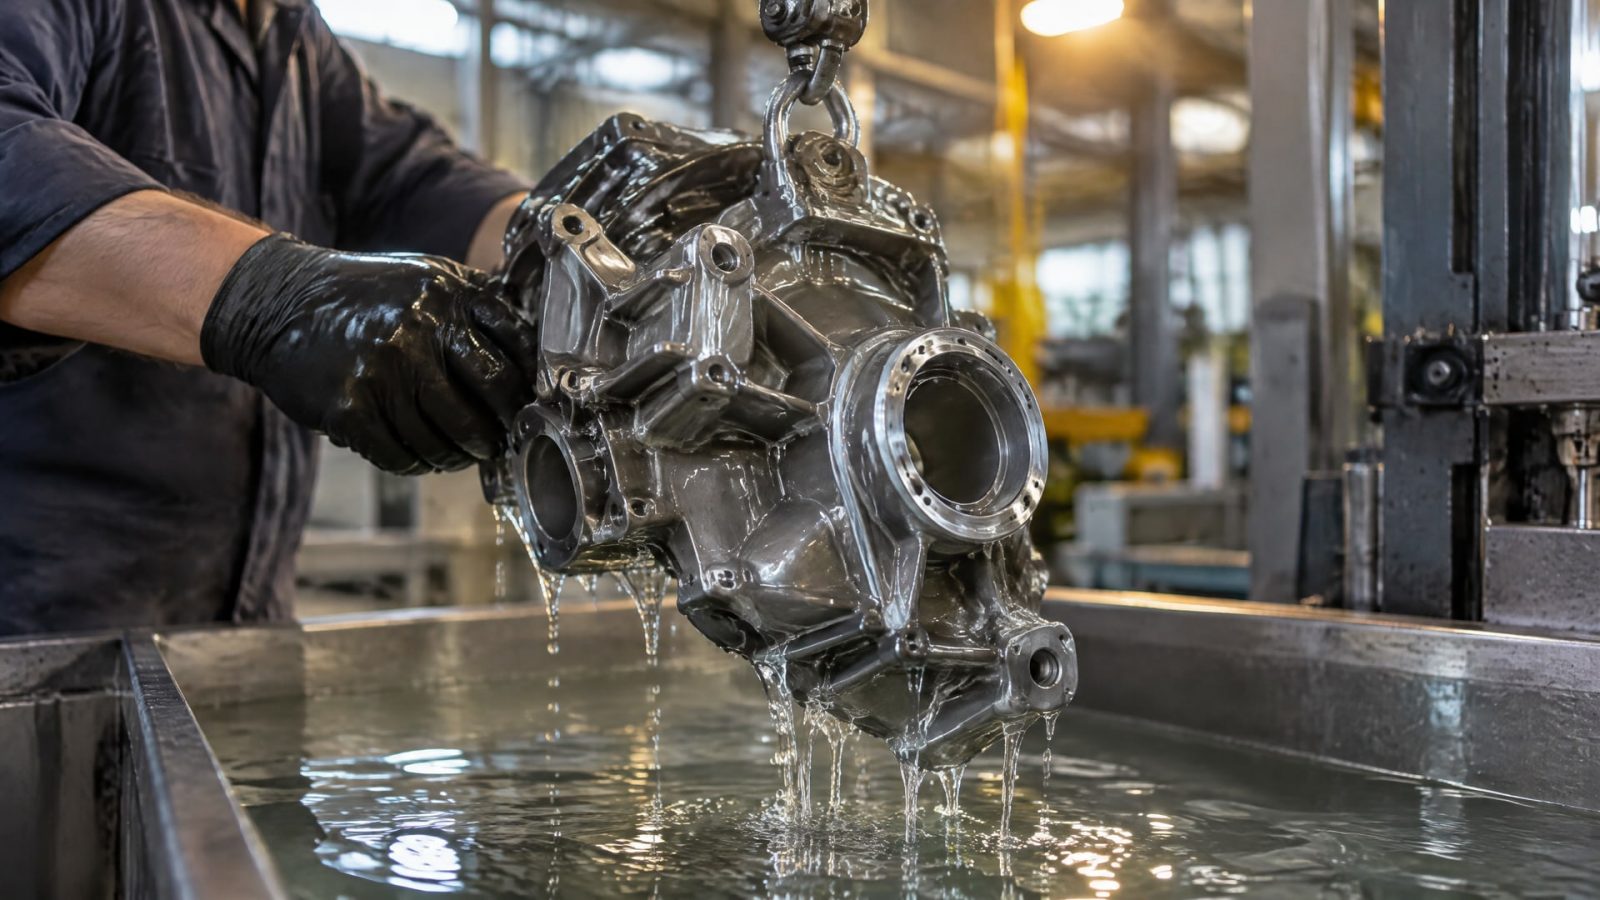
Если нужно сохранить исходные посадки и зазоры, оценивают, насколько процесс позволяет управлять толщиной на конкретных поверхностях. Метод окунания чувствителен к геометрии и режиму извлечения, поэтому его применимость проверяют с учетом формы детали и допустимых отклонений.
Что включить в техническое задание
До нанесения следует обозначить требования, которые определяют результат и его приемку:
Указать функциональные поверхности, на которых требуется защита от износа или эрозии.
Задать требуемую толщину и минимальную локальную толщину покрытия.
Зафиксировать допуски на геометрию, посадки и зазоры.
Указать требование к шероховатости, если она влияет на работу узла.
Выбрать метод контроля с учетом типа покрытия и материала основы.
Такая последовательность снижает риск, что метод нанесения выберут раньше, чем определят измеримые требования. Например, для контроля сухой пленки применяют подходящий метод из набора, описанного в ГОСТ 31993-2024 (ISO 2808:2019). Если нужно проверить локальную толщину по шлифу, ориентируются на ISO 1463:2021. Для неразрушающего контроля применимость ISO 2178 или ISO 2360 определяют по сочетанию покрытия и основы.
Когда рассматривать альтернативу окунанию
Если деталь имеет сложную форму, а посадки и зазоры чувствительны к изменению размеров, сравнивают окунание с процессами, в которых проще ограничить зону нанесения и контролировать толщину. Выбирать альтернативу следует не по общему утверждению о превосходстве одного метода, а по возможности выполнить требования чертежа и подтвердить результат измерением.
Для насосных деталей это означает проверку толщины вместе с формой проточной части. Для других узлов приоритетом могут быть посадочные поверхности или локальная защита от износа. В каждом случае сначала определяют минимальную локальную толщину и допустимую геометрию, затем выбирают метод нанесения и контроля. Такой порядок помогает избежать перетолщения и потери точности.
Часто задаваемые вопросы
Как измерить толщину слоя покрытия?
Метод зависит от типа покрытия и материала основания. ГОСТ 31993-2024 (ISO 2808:2019) описывает измерения мокрой и сухой пленки, а также несформированного порошкового слоя. Для отдельных сочетаний основы и покрытия применяют ISO 2178 или ISO 2360; локальную толщину по шлифу измеряют по ISO 1463:2021.
Почему средняя толщина покрытия не всегда подходит для приемки?
Среднее значение может скрыть участки с недостаточной или избыточной толщиной. Для точной детали важна минимальная локальная толщина на функционально значимой площади, особенно если слой влияет на посадки, зазоры или профиль проточной части. Требования и места контроля следует определить до нанесения, опираясь на чертеж и условия работы детали.
Можно ли получить одинаковую толщину, просто увеличив время окунания?
Не обязательно. На толщину влияют вязкость, скорость извлечения, поверхностное натяжение, плотность и условия стекания. После извлечения материал продолжает перераспределяться по поверхности, поэтому время в ванне не устраняет различия между кромками, отверстиями и участками сложной формы.
Какая толщина нужна для защиты насосных деталей от эрозии?
Единого значения для всех насосов нет: толщину выбирают с учетом детали, условий эксплуатации и допустимого изменения геометрии. Для промышленной защиты насосных компонентов приводится порядок 0,1-2 мм. При такой толщине важно проверить влияние покрытия на профиль проточной части, гидравлические зазоры и эффективность узла.
Заключение
Метод окунания может не подойти для точного машиностроения, когда необходимо стабильно контролировать локальную толщину и сохранить геометрию детали. Результат зависит от свойств материала, режима извлечения и условий стекания, поэтому среднее значение не гарантирует нужной толщины на каждой функциональной поверхности. Для насосов важно одновременно обеспечить защиту от эрозионного износа и не ухудшить форму проточной части.
Следующий шаг - зафиксировать на чертеже требуемую толщину, минимальную локальную толщину, допуски на геометрию и способ измерения. Затем выбрать процесс нанесения, который позволяет подтвердить эти требования для конкретной детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка дозатора пищевой продукции влияет на точность и скорость фасовки, чем H1 отличается от ISO 21469.
Узнайте, как правильно выбрать смазку шпинделя станка с ЧПУ, обслуживать подшипники и контролировать их состояние после проведения работ.
Узнайте, чем смазать капот автомобиля, чтобы устранить скрип и защитить детали от коррозии.