
Смазка шпинделя станка с ЧПУ: обслуживание подшипников и выбор материала
Долгая работа шпинделя зависит от соответствия смазки его конструкции и режима: скорости, температуры, нагрузки и способа подачи материала. Для одних узлов подходит пластичная смазка, для других предусмотрены масляная или oil-air системы. Универсального состава и единого интервала обслуживания нет, поэтому начинать нужно с паспорта станка и требований к шпиндельному узлу.
Статья пригодится инженерам, техническим специалистам и снабженцам. Разберем, как выбрать смазку подшипников шпинделя ЧПУ, почему опасно заполнять подшипник полностью и как контролировать его состояние после обслуживания. Отдельно рассмотрим смазку шпинделя токарного станка и порядок действий, если требуется подобрать материал для конкретной модели.
Как устроена смазка шпинделя станка
Сначала выясняют, какой способ смазки предусмотрен для шпинделя.
Это может быть пластичная смазка, масляная система или подача oil-air. Подшипник, рассчитанный на масло или oil-air, нельзя переводить на пластичный состав без подтверждения изготовителя станка или шпиндельного узла: материал должен соответствовать конструкции, а не только типу подшипника.
Для прецизионных подшипников во многих случаях применяют пластичные смазки на минеральной базе с литиевым загустителем. Для таких составов в технических материалах указан примерный диапазон от −30 до +110 °C, но он не является универсальным требованием для любого шпинделя. Рабочую температуру конкретного узла нужно сверять с документацией на станок и смазочный материал.
В высокоскоростных шпинделях могут применяться легкие масла класса ISO VG 100. В системах air-oil используют еще более маловязкие материалы: для ultra-light spindle oil приводится диапазон ISO VG 2–10. Эти значения описывают типичные варианты смазки, а не разрешение самостоятельно менять предусмотренную схему подачи.
Что проверить до обслуживания
Какой способ смазки предписан изготовителем шпинделя.
Каковы требования к вязкости масла или классу консистенции смазки.
Какие температуры и нагрузки возникают в рабочем режиме.
Совместимы ли материал и уплотнения шпинделя.
Не попадают ли в узел загрязнения и охлаждающая жидкость.
Если документация недоступна, полезно сначала установить модель узла и уточнить требования к нему. Подбор только по слову «шпиндельная» или по назначению станка не дает достаточных оснований для замены материала.
Выбор смазки для шпинделя: вязкость и NLGI
При выборе смазки важны скорость вращения, температура, нагрузка и ориентация вала.
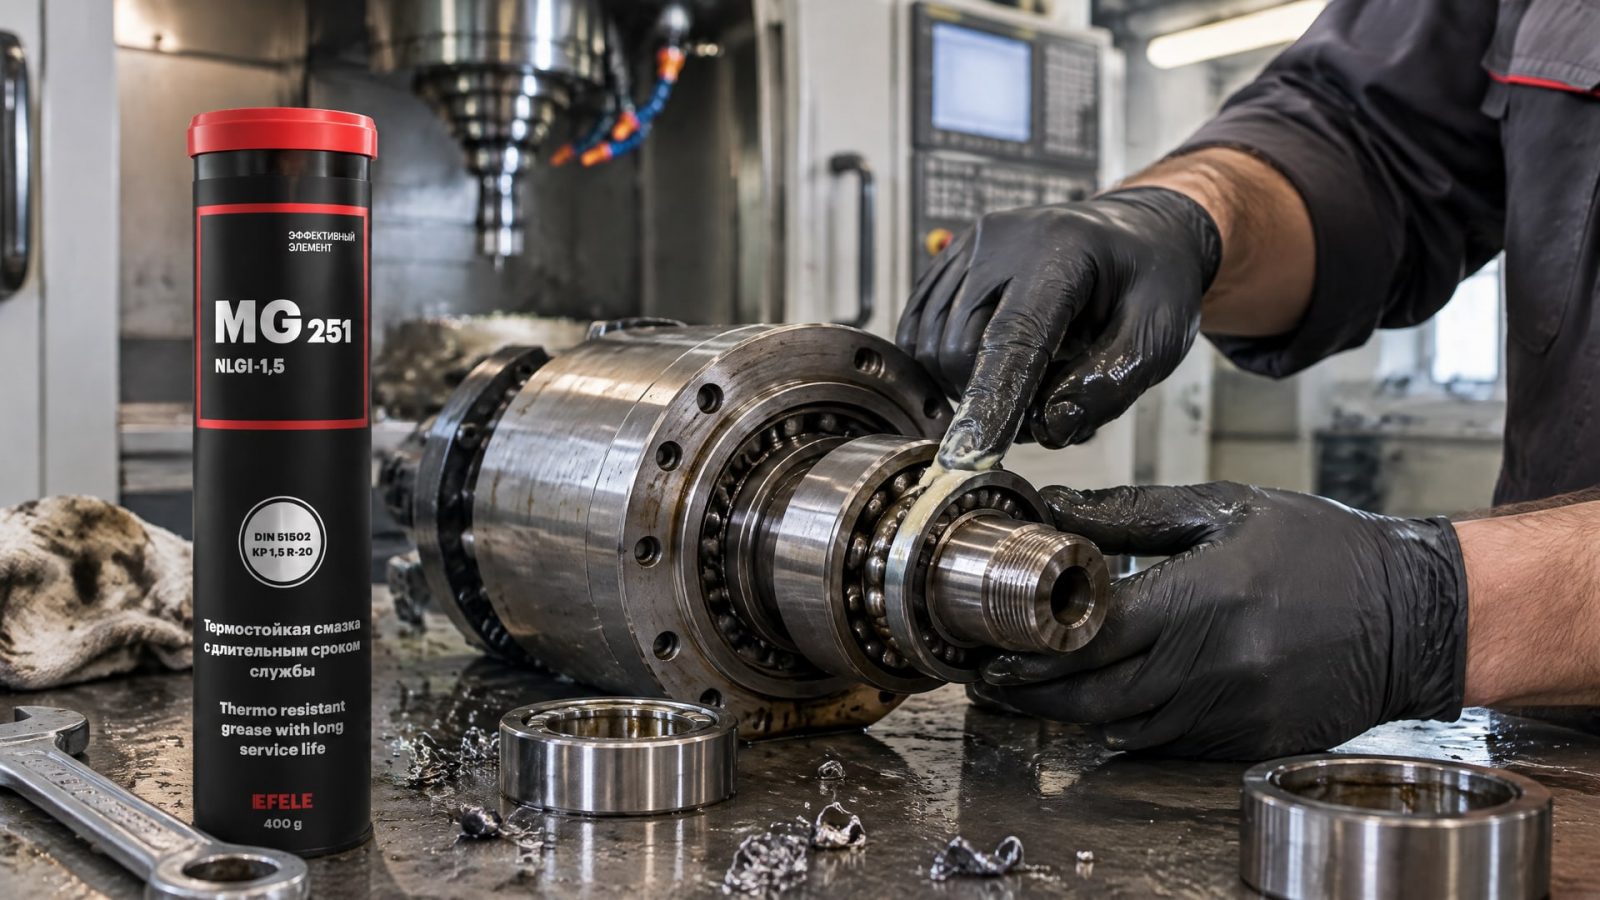
Также учитывают тип загустителя, термостабильность, защиту от коррозии и совместимость с уплотнениями. Нельзя оценивать состав только по густоте: на высоких скоростях существенное значение имеет вязкость базового масла и способность смазки стабильно работать при нагреве.
NLGI обозначает класс консистенции пластичной смазки, а не ее вязкость и не адгезию. Для подшипников качения часто используют классы NLGI 1, NLGI 2 и NLGI 3. NLGI 2 распространен в подшипниковых применениях, однако это не означает, что любая смазка такого класса подойдет шпинделю. Консистенцию определяют через пенетрацию по ASTM D217; шкала включает классы от NLGI 000, очень жидкой консистенции, до NLGI 6, почти блочной.
Для вертикальных валов, крупных подшипников, повышенной температуры и вибрации могут выбирать более густые составы, например NLGI 3. Для низких температур и осциллирующего режима в материалах по подбору встречается NLGI 1. Эти ориентиры не заменяют проверку документации: один и тот же класс NLGI не гарантирует одинаковых свойств при различной базе масла и загустителе.
Совет инженера
Сценарий: шпиндель работает на высокой скорости при повышенной температуре и нагрузке, а изготовитель допускает пластичную смазку.
Что сделали: сначала сверили схему смазки и требования узла. Для долговременной смазки высокоскоростных подшипников шпинделей в таких условиях применяют термостойкую полимочевинную смазку EFELE MG-251.
Итог: материал подбирают под подтвержденный режим работы, а не только по классу NLGI или общему назначению «для подшипников». Если шпиндель рассчитан на масло или oil-air, переход на пластичный состав не рассматривают без подтверждения изготовителя.
Сколько смазки закладывать в подшипник
Подшипник не нужно заполнять смазкой целиком.
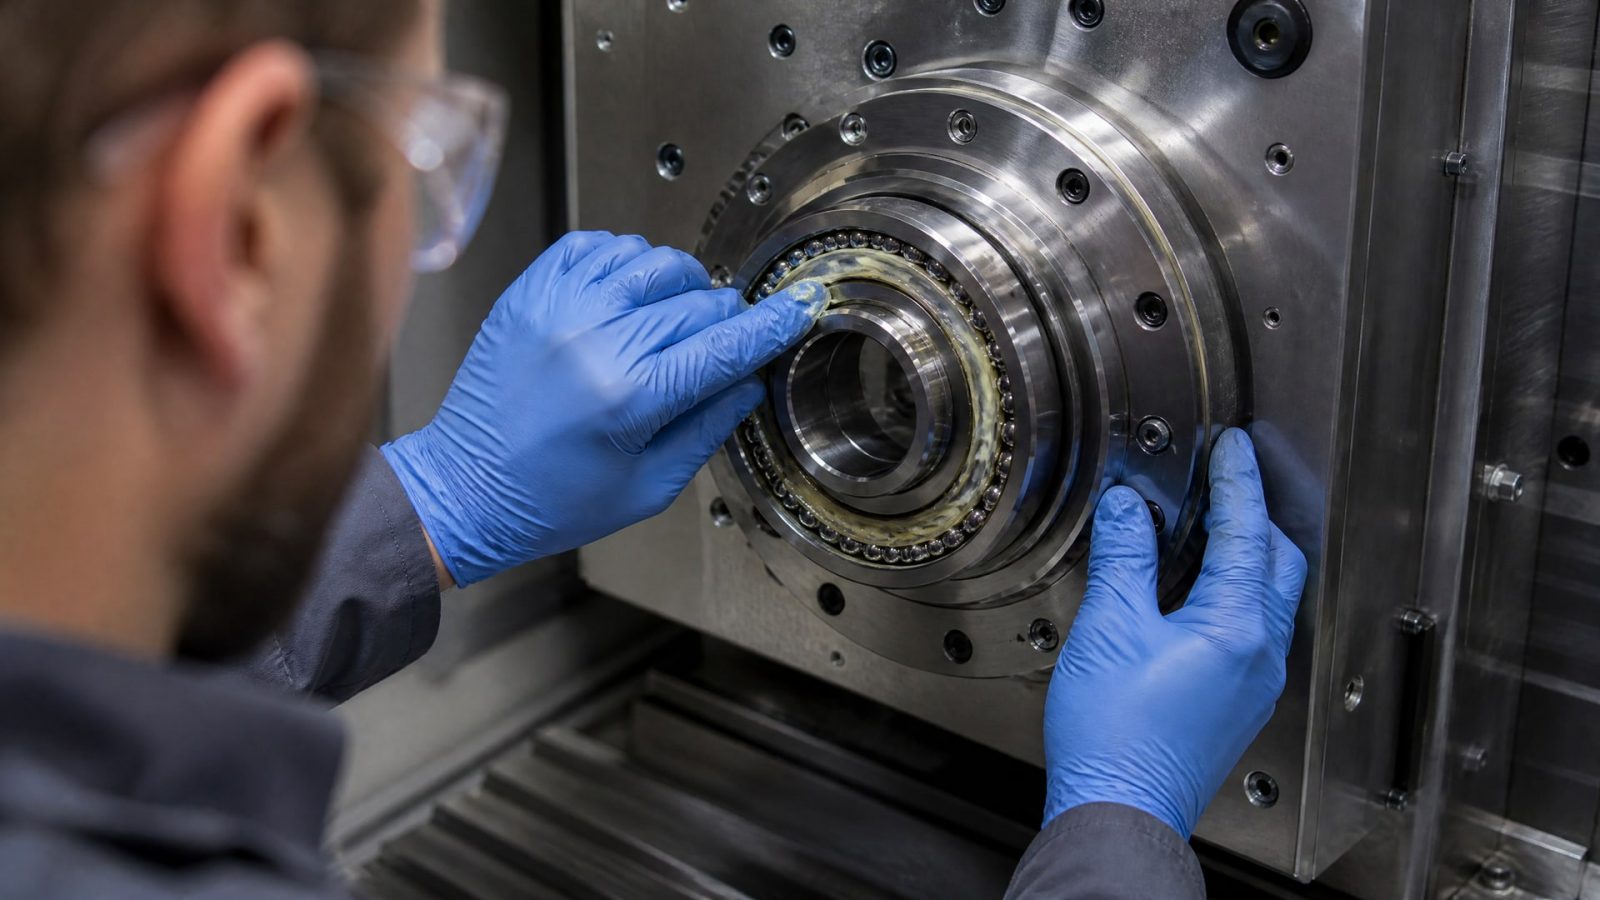
Избыток при вращении перемешивается, увеличивает сопротивление и может привести к росту температуры. Поэтому при обслуживании важно не только выбрать совместимый материал, но и не превысить расчетное заполнение.
В рекомендациях встречаются два ориентира: около 20–30% свободного объема внутри подшипника или примерно 70–90% доступного свободного пространства. Эти значения используют в зависимости от конструкции и метода расчета, поэтому их нельзя считать взаимозаменяемыми нормами. Объем заполнения для конкретного узла определяют по документации изготовителя и способу обслуживания.
Ошибка «чем больше, тем надежнее» особенно нежелательна в высокоскоростном шпинделе. При избытке смазки подшипник может сильнее нагреваться, а потери на трение возрастут. Если после обслуживания температура не стабилизируется или продолжает повышаться, следует остановить шпиндель и проверить дозировку, распределение смазки и состояние узла.
Перед нанесением состава нужно также исключить загрязнение подшипника и смазочного инструмента. Смешивать материалы с разными загустителями или базовыми маслами без подтверждения совместимости не следует. При замене одного состава другим требования к очистке узла сверяют с рекомендациями изготовителей подшипника и смазки.
Регламент смазки шпинделя: запуск и контроль температуры
Единого календарного интервала для всех шпинделей нет.
Периодичность зависит от наработки, загрузки, температуры, загрязненности и контакта с охлаждающей жидкостью. Закрытый узел с ресурсной смазкой может требовать минимального обслуживания по смазке, однако контроль температуры и вибрации все равно остается полезным.
После внесения смазки проводят прогон для ее распределения по подшипнику. Запуск начинают на низкой скорости и повышают обороты постепенно, наблюдая за температурой. В одном техническом материале желательной рабочей температурой указаны 40–50 °C; в отдельных процедурах прогрева практический предел составляет около 60–65 °C. Для высокоскоростных смазок также приводится ориентир: нежелательно превышать примерно 80 °C. Эти цифры относятся к разным рекомендациям и не заменяют предельные значения для конкретного шпинделя.
Температуру контролируют в зоне наружного кольца подшипника. Важно оценивать не только ее значение, но и динамику: после прогрева показатель должен стабилизироваться. Если температура приближается к установленному для узла пределу, шпиндель останавливают и дают ему остыть, после чего выясняют причину нагрева.
Что включить в обслуживание
Проверку температуры и вибрации в сопоставимых режимах работы.
Осмотр уплотнений и защиту узла от загрязнений.
Учет наработки, загрузки и условий попадания СОЖ.
Контроль количества внесенной смазки и соблюдение схемы подачи.
Проверку стабилизации температуры после запуска.
Такой регламент помогает отличить обычный кратковременный нагрев после обслуживания от ситуации, когда подшипник перегревается из-за избытка смазки, загрязнения или несоответствия материала режиму работы.
Смазка шпинделя токарного станка и конкретной модели
Для токарного, фрезерного и расточного станка нельзя назначить один состав только по типу оборудования.
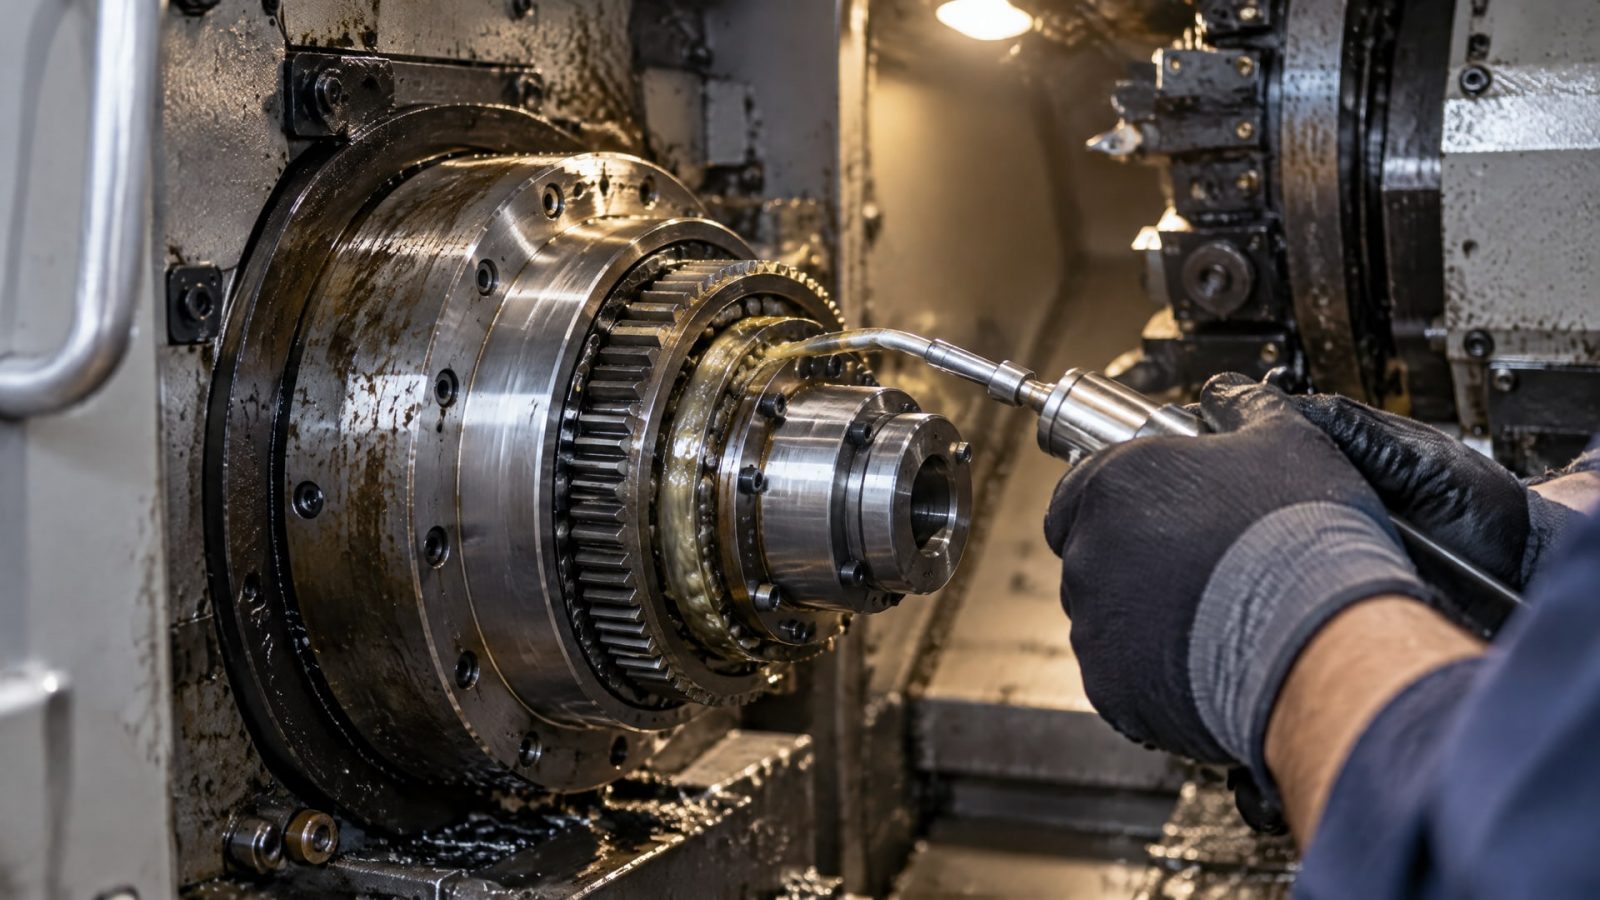
У разных шпинделей могут отличаться скорость, схема подачи смазки, конструкция уплотнений и требования к вязкости. Поэтому выбор материала для токарного шпинделя начинается с паспорта станка и документации на подшипниковый узел, а не с попытки подобрать «универсальную» смазку.
Это относится и к запросу «станок горизонтально-расточной 2А622-1 смазка шпинделя». По одному обозначению модели нельзя достоверно определить требуемую смазку, объем заполнения или интервал обслуживания. Нужно сверить руководство именно для этой модификации и выяснить, предусмотрены ли пластичная смазка, масляная подача или oil-air.
Если паспорт указывает пластичную смазку, проверяют класс NLGI и остальные параметры материала. В качестве общих ориентиров для подшипников качения рассматривают NLGI 1, 2 и 3, но конкретный класс выбирают с учетом конструкции и режима. Если же предписано масло, ориентируются на требуемый класс вязкости ISO VG; приведенные для шпиндельных систем варианты ISO VG 100 и ISO VG 2–10 относятся к разным условиям и не являются взаимозаменяемыми.
Закупщику для согласования замены понадобится не только наименование смазки. Инженеру важно подтвердить совместимость с узлом, а снабженцу - обеспечить поставку именно того материала, который соответствует документации и принятому регламенту. Если данных для сравнения недостаточно, безопаснее запросить руководство или уточнение у изготовителя шпинделя, чем подменять материал по сходству названий.
Обслуживание подшипников шпинделя ЧПУ и типичные ошибки
Обслуживание подшипников шпинделя включает не только пополнение смазки.
Загрязнение, повреждение уплотнений и вибрация влияют на ресурс узла, поэтому их состояние проверяют наряду с температурой. Если шпиндель работает в условиях пыли или рядом с СОЖ, периодичность контроля соотносят с фактической наработкой и состоянием оборудования.
К частым ошибкам относится применение любой смазки NLGI 2 без проверки базового масла и загустителя. Не менее рискованно считать, что для шпинделя всегда нужен более густой состав. Высокоскоростным узлам часто требуются более легкие смазочные материалы, а избыточная консистенция или неправильное количество могут ухудшить работу.
Еще одна ошибка - менять смазочную схему без подтверждения изготовителя. Если в шпинделе предусмотрена подача масла или oil-air, пластичная смазка не становится допустимой альтернативой только потому, что ее удобно наносить. Также не следует ориентироваться на фиксированный календарный срок без учета загрузки, температуры, загрязнения и режима работы станка.
После обслуживания важно проверить распределение материала и поведение шпинделя при постепенном увеличении скорости. Рост температуры оценивают вместе с вибрацией и характером ее изменения. Если температура выходит к установленному для узла пределу или не стабилизируется, работу прекращают до выяснения причины.
Часто задаваемые вопросы
Как часто нужна смазка шпинделя станка?
Универсального интервала нет. Периодичность зависит от конструкции шпинделя, наработки, загрузки, температуры и загрязненности. Сначала сверяются с руководством станка: некоторые закрытые узлы рассчитаны на ресурсную смазку и не требуют регулярного пополнения. Даже в этом случае следует контролировать температуру, вибрацию и состояние уплотнений.
Можно ли использовать одну смазку для токарного и расточного шпинделя?
Не обязательно. У шпинделей могут различаться скорость, схема смазки, требования к вязкости и совместимость с уплотнениями. Для токарного станка и горизонтально-расточной модели 2А622-1 материал выбирают по документации соответствующего узла. Обозначения NLGI 1, 2 или 3 сами по себе не подтверждают взаимозаменяемость.
Какая температура подшипника считается нормальной после смазки?
В технических рекомендациях встречается ориентир 40–50 °C как желательная рабочая температура. Для отдельных процедур прогрева указывается практический предел около 60–65 °C, а для высокоскоростных смазок нежелательно превышать примерно 80 °C. Это не единые нормы для всех станков: нужно руководствоваться пределами конкретного узла.
Нужно ли смазывать шпиндель, если станок редко работает?
Ответ зависит от конструкции. У закрытого шпинделя с ресурсной смазкой пополнение материала может не требоваться, но редкая работа не отменяет контроля температуры и вибрации. Если станок простаивал, перед возвращением к рабочему режиму сверяются с его руководством и проверяют состояние узла, уплотнений и смазочной системы.
Заключение
Смазка шпинделя станка подбирается по конструкции и режиму работы, а не только по типу подшипника или классу NLGI. Соблюдение схемы подачи, расчетного объема, постепенный запуск и контроль температуры помогают избежать перегрева из-за избытка материала и своевременно заметить проблемы с загрязнением, уплотнениями или вибрацией.
Следующий шаг - сверить паспорт шпинделя, установить предусмотренную схему смазки и зафиксировать допустимые параметры материала и контроля после обслуживания. Для моделей вроде горизонтально-расточного 2А622-1 эти требования нужно проверять по документации конкретного станка, не перенося на него данные от другого оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы устранить скрип и защитить детали от коррозии.
Узнайте, какие документы, помимо NSF, подтверждают соответствие смазки с допуском H1 требованиям пищевой безопасности.
Выбор СОЖ для обработки жаропрочных сплавов при глубоком сверлении: рекомендации по смазывающим свойствам, давлению и способу подачи.