
Как выбрать СОЖ для обработки жаропрочных сплавов при глубоком сверлении без налипания
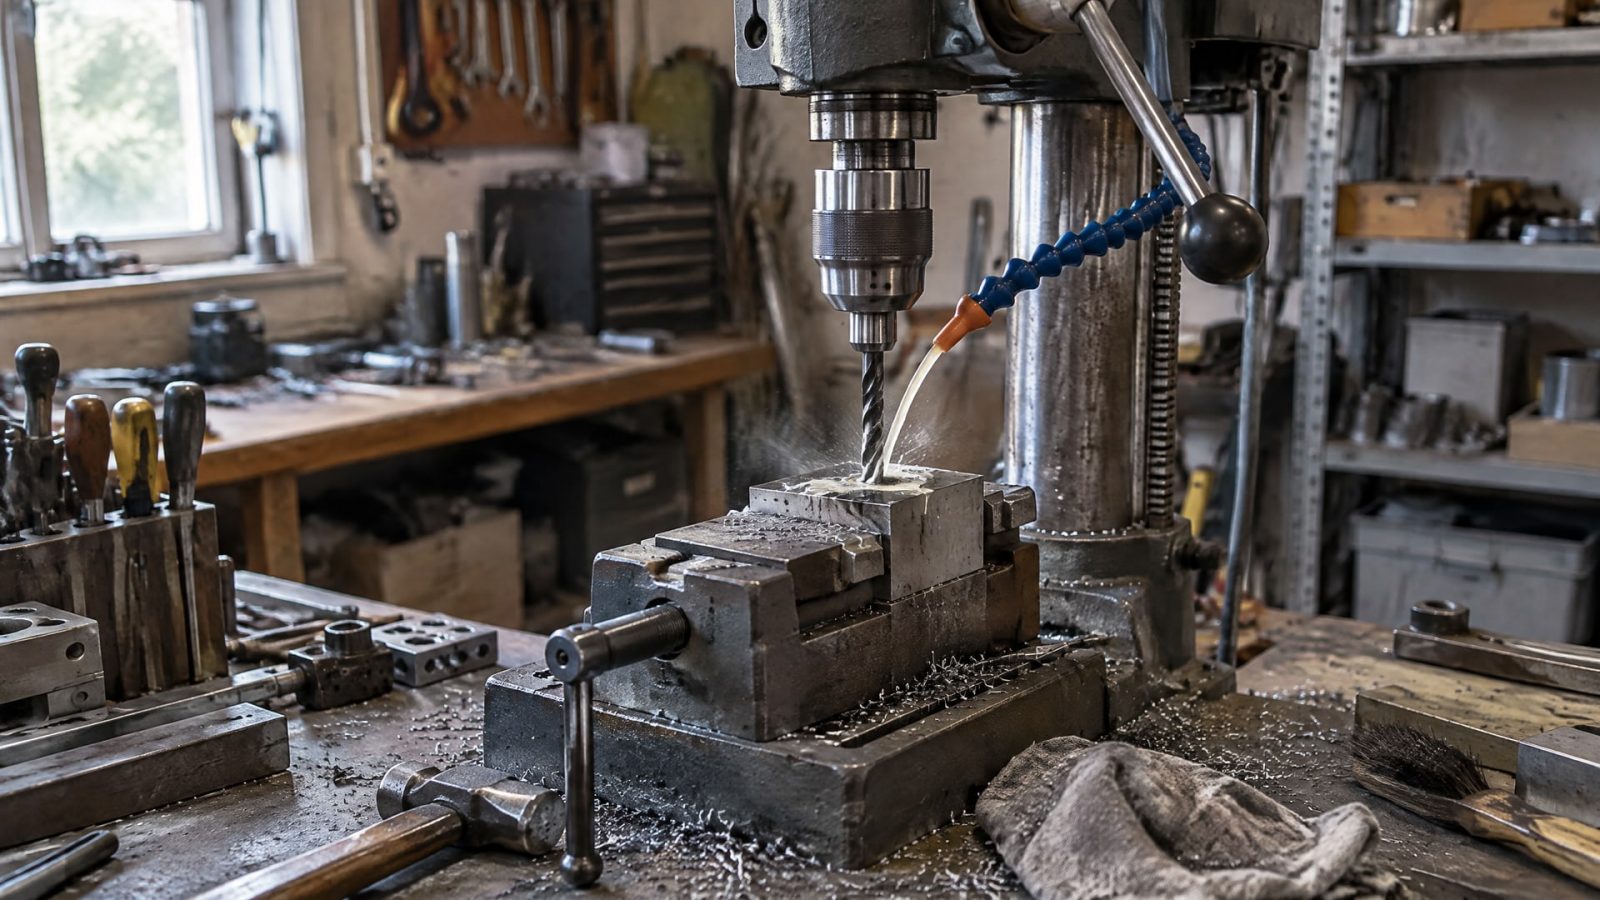
Для глубокого сверления жаропрочных сплавов нужна СОЖ, которая одновременно смазывает контакт инструмента с заготовкой, отводит тепло и помогает удалять стружку. Важна не только формула жидкости: она должна попадать непосредственно к режущей кромке. При глубине отверстия свыше 3×D внешней подачи часто недостаточно, поэтому предпочтительна подача через инструмент.
Материал будет полезен инженерам, технологам и снабженцам, которые подбирают СОЖ для титана, жаропрочных никелевых сплавов и жаропрочных сталей. Разберем, как оценивать смазывающие свойства, давление и способ подачи, а также чем отличаются водосмешиваемые и масляные жидкости при обработке труднообрабатываемых материалов.
Как выбрать СОЖ при обработке жаропрочных сплавов
При обработке жаропрочных сплавов тепло концентрируется в зоне резания, а налипание стружки и ее повторное резание ухудшают процесс.
Поэтому жидкость должна не просто охлаждать заготовку, а поступать к режущей кромке и поверхности износа инструмента. Для этого важны способ подачи, объем потока и смазывающие свойства состава.
Ориентироваться только на слово «охлаждающая» в описании продукта недостаточно. При сверлении и развертывании труднообрабатываемых материалов особенно важна смазка: она снижает риск задиров и сваривания материала с кромкой. Если же в операции преобладает интенсивный съем металла, значимым становится и теплоотвод. Выбор состава зависит от того, какое из этих требований сильнее влияет на результат.
При подборе СОЖ для жаропрочных сплавов проверьте несколько параметров:
Попадает ли жидкость непосредственно в точку контакта инструмента и детали.
Достаточны ли смазывающие и антизадирные свойства для сверления выбранного сплава.
Может ли система подавать нужный объем жидкости непрерывно.
Соответствуют ли состав и способ подачи ограничениям процесса по хлору и сере.
Обеспечивает ли система удаление стружки из отверстия, а не только охлаждение входной зоны.
При ограничении хлора и серы стоит обращать внимание на составы с высокой естественной смазывающей способностью. Для HRSA и титана также рекомендуют увеличивать количество СОЖ относительно обработки обычных сталей. Универсальная водная эмульсия не становится подходящей автоматически: ее свойства должны соответствовать операции и требованиям к качеству детали.
Когда нужна СОЖ для титана и жаропрочных никелевых сплавов
СОЖ для титана и никелевых сплавов выбирают с учетом одновременно смазывания, охлаждения и подачи к режущей кромке. Само название материала не определяет единственный подходящий тип жидкости. Для выбора нужно учитывать глубину отверстия, инструмент, устройство системы подачи и ограничения технологического процесса.
Сверление глубоких отверстий: давление и подача СОЖ
При глубоком сверлении внешняя струя может не доходить до режущей кромки и не обеспечивать вынос стружки из канала.
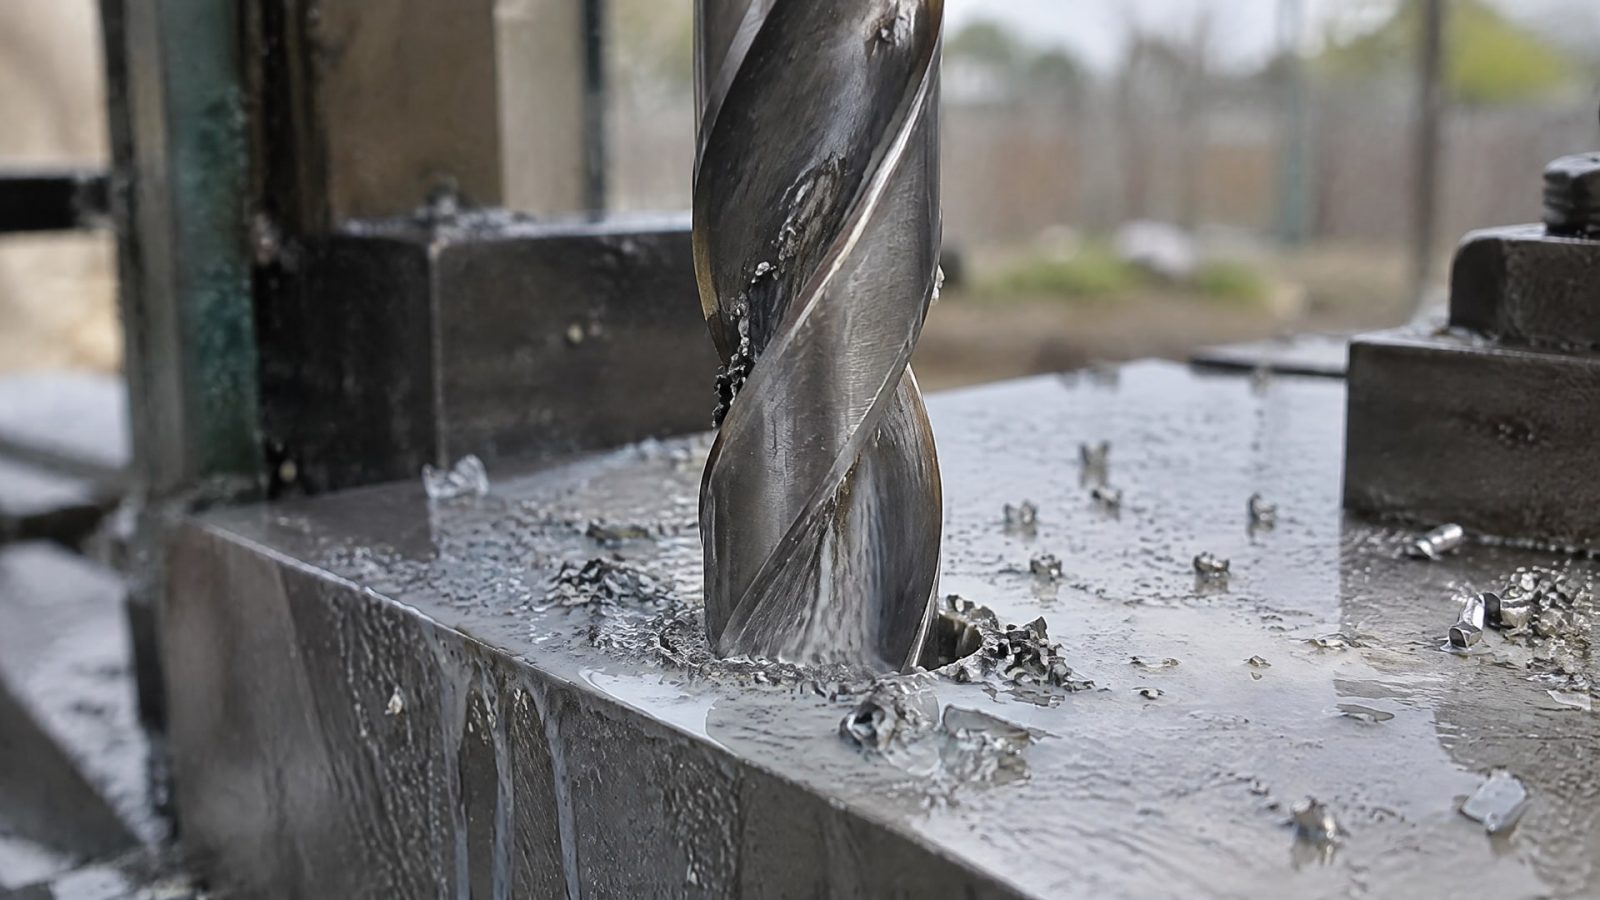
Для глубин свыше 3×D предпочтительным решением считается подача через инструмент. Она направляет жидкость ближе к зоне резания и помогает вымывать стружку из отверстия.
Для титана и HRSA в рекомендациях по сверлению встречается давление порядка 70 бар и выше. В материалах по обработке жаропрочных сплавов также приводится HPC до 80 бар с положительным эффектом для стойкости и повторяемости процесса. Эти значения задают ориентир, а не универсальную настройку для любого станка и инструмента: рабочее давление и способ подачи следует согласовать с технологией и оснащением.
Давление не решает задачу само по себе. Струя должна быть направлена к контакту инструмента и детали, а подача - обеспечивать достаточный объем жидкости. Если поток проходит мимо режущей кромки, его повышение не гарантирует нужного охлаждения или смазывания. Для глубокого канала также важны условия отвода стружки и отсутствие засорения каналов подачи.
В системах HPC проверяют и фильтрацию: для обработки титана в технических рекомендациях упоминается уровень порядка ≤20 мкм. Загрязнение может ухудшить подачу жидкости через узкие каналы, поэтому фильтрацию рассматривают вместе с давлением и конструкцией инструмента. При глубине свыше 3×D сочетание черезинструментальной подачи, направленной струи и работающей фильтрации особенно значимо для стабильного удаления стружки.
Перед запуском операции инженер может сверить с документацией инструмента допустимую подачу СОЖ и доступное давление, затем проверить фактическое попадание струи к кромке. Если эти условия не обеспечены, одной заменой жидкости проблему глубокого сверления устранить не получится.
Водосмешиваемая или масляная СОЖ для жаропрочных сплавов
Для никелевых сплавов выбор СОЖ зависит от приоритета операции.
При высоком съеме металла применяют водосмешиваемые жидкости, когда особенно важен теплоотвод. Если операция требует выраженных смазывающих свойств, состав подбирают с акцентом на снижение трения и защиту от задиров. На практике решение определяется не названием типа жидкости, а балансом этих свойств в конкретной операции.
Если в глубоком сверлении важны теплоотвод и производительность, используют водосмешиваемый концентрат, подходящий для такого процесса. Когда требуется высокая смазывающая способность при обработке жаропрочного сплава, применение EFELE CF-627 рассматривают как вариант водосмешиваемой СОЖ для глубокого сверления; для концентрата заявлены стабильность процесса и защита инструмента.
Масляную СОЖ выбирают в случаях, когда задаче отвечает приоритет смазывания. Для особо твердых жаропрочных сплавов, где требуется снизить трение и улучшить качество поверхности, применяют EFELE CF-632. Это решение относится к ситуации, в которой смазывающие свойства важнее, чем выбор жидкости исключительно по способности охлаждать.
Как подобрать раствор эмульсии для обработки жаропрочных сплавов
Точную концентрацию эмульсии нельзя выбирать по общему правилу для всех жаропрочных сплавов: она зависит от требований к конкретной СОЖ и процесса. При подборе сверяются со спецификацией жидкости и проверяют, обеспечивает ли система стабильную подачу к режущей кромке. Отдельно оценивают, достаточно ли смазывания для сверления и отвода стружки.
Как снизить риск налипания и повторного резания стружки
Налипание связано не только с маркой СОЖ.
На результат влияют температура в зоне резания, попадание жидкости к кромке, удаление стружки и режимы обработки. Если стружка остается в отверстии, она может повторно проходить через зону резания, ухудшая поверхность и повышая нагрузку на инструмент. Поэтому оценивать нужно всю систему, а не один параметр жидкости.
Для труднообрабатываемых материалов рекомендуют непрерывную принудительную подачу СОЖ и поддержание ее температуры как можно ниже. Жидкость должна поступать в точку контакта, а не просто орошать заготовку снаружи. При глубокой обработке такая подача также помогает удалять стружку из канала. Прерывистый или плохо направленный поток не обеспечивает тех же условий.
Проверьте процесс по ключевым признакам:
Есть ли непрерывная подача жидкости непосредственно к режущей кромке.
Выходит ли стружка из глубокого отверстия без затруднений.
Не перекрыты ли каналы подачи и соблюдается ли фильтрация системы.
Подходят ли смазывающие свойства СОЖ для операции сверления.
Не завышены ли режимы резания относительно требований к обработке жаропрочного материала.
Для ряда операций с жаропрочными сплавами отраслевые рекомендации указывают на снижение параметров резания в 4–6 раз по сравнению с обработкой сталей 4130/4140. Это не означает, что такой коэффициент можно напрямую перенести на любую деталь: режимы определяют с учетом материала, инструмента и операции. Однако ориентир показывает, почему режим резания следует проверять наряду с подачей СОЖ, если появляется налипание.
Обработка жаропрочных сталей и сплавов: что учитывать технологу
Обработка жаропрочных сталей и сплавов требует раздельно оценивать материал, операцию и способ подачи СОЖ.
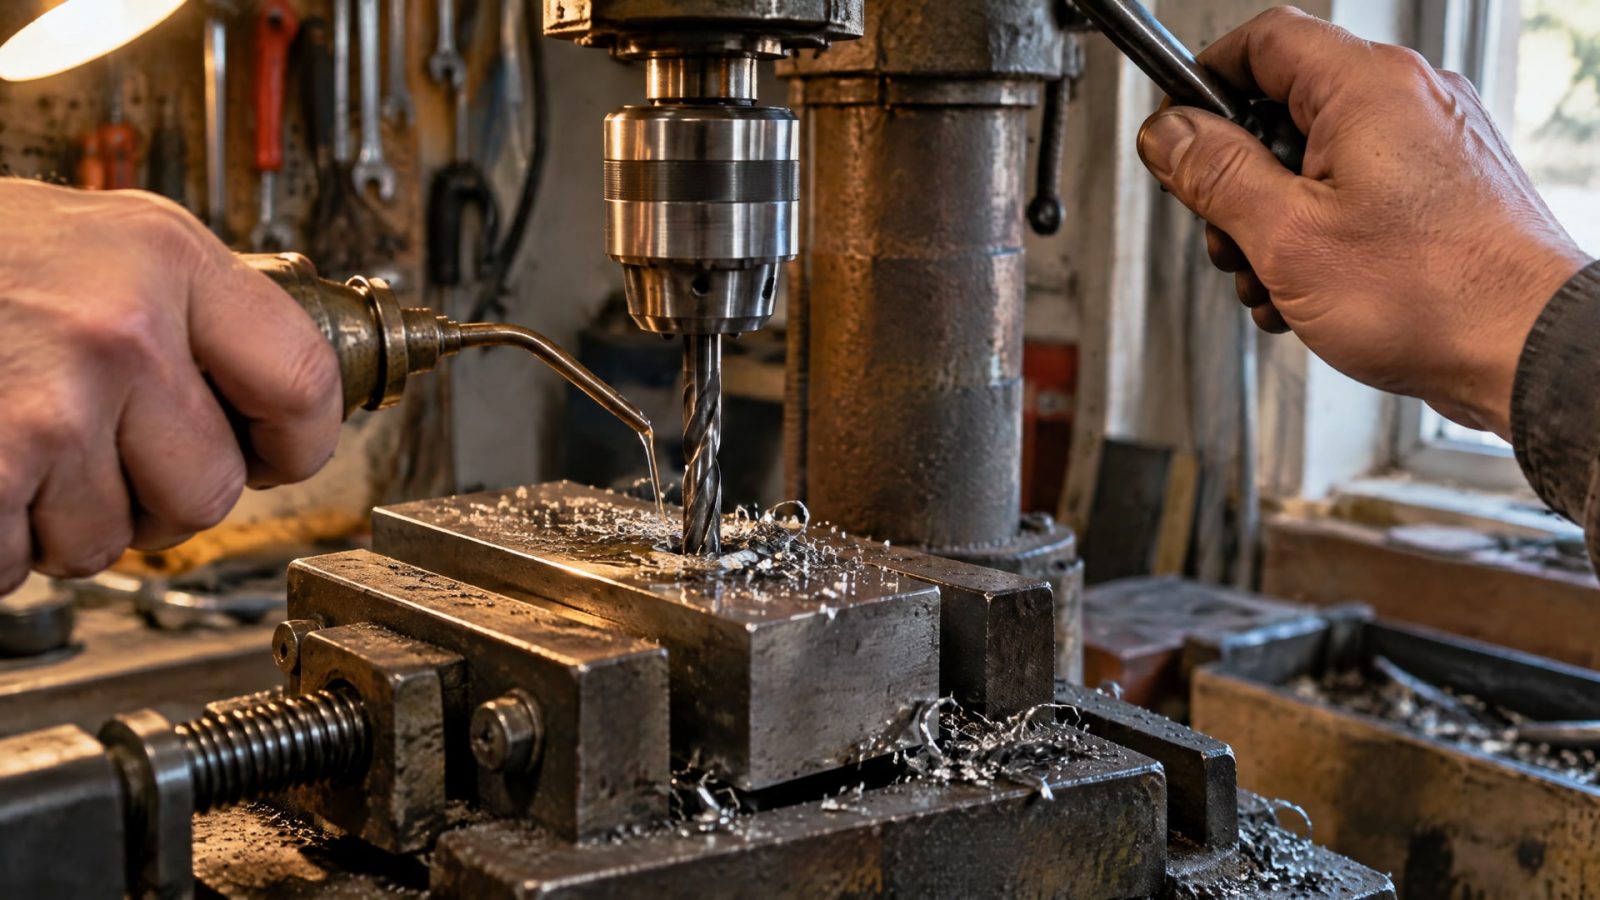
Даже внутри одной группы сплавов условия сверления могут отличаться из-за глубины отверстия, геометрии инструмента и требований к поверхности. Поэтому рекомендации для никелевых сплавов или титана не следует автоматически переносить на любой жаропрочный материал.
Для жаропрочных сплавов СОЖ применяют в большинстве операций резания; отдельное исключение в рекомендациях касается фрезерования керамическим инструментом. При сверлении важны непрерывная подача и доставка жидкости к контакту. При необходимости технологу приходится балансировать между теплоотводом и смазывающей способностью, а также учитывать требования производства к содержанию хлора и серы.
Запрос об особенностях обработки жаропрочного сплава ЭИ868 нельзя закрыть универсальными режимами без данных о конкретной операции и инструменте. Для выбора СОЖ здесь применимы общие критерии: жидкость должна поступать к режущей кромке, отводить тепло и обеспечивать требуемое смазывание. Конкретное давление, подачу и режимы сверления определяют по технологической документации и возможностям оборудования.
Термическая обработка жаропрочных сплавов и механическая обработка решают разные производственные задачи. Эта статья посвящена резанию и выбору СОЖ, поэтому параметры термической обработки к рекомендациям по сверлению не относятся. Справочник по механической обработке жаропрочных никелевых сплавов полезен для уточнения режимов и особенностей конкретного материала, но подбор жидкости все равно нужно соотносить с операцией и системой ее подачи.
Часто задаваемые вопросы
Какая СОЖ подходит для глубокого сверления жаропрочных сплавов?
Подходящая СОЖ должна сочетать смазывающие свойства с охлаждением и поступать непосредственно к режущей кромке. Для отверстий глубиной свыше 3×D предпочтительна черезинструментальная подача. При выборе учитывают, что важнее для операции: теплоотвод при интенсивном съеме металла или смазывание для снижения трения и задиров.
Достаточно ли высокого давления, чтобы избежать налипания?
Нет. В рекомендациях для титана и HRSA встречается давление порядка 70 бар и выше, а для обработки жаропрочных сплавов приводится HPC до 80 бар. Но давление должно сочетаться с правильным направлением струи, достаточным объемом подачи и фильтрацией. Если СОЖ не попадает к режущей кромке, одно увеличение давления проблему не решает.
Чем отличается СОЖ для жаропрочных никелевых сплавов от жидкости для обычной стали?
При обработке никелевых сплавов особенно важно учитывать баланс охлаждения и смазывания. Для высокого съема металла применяют водосмешиваемые жидкости, а для операций с повышенными требованиями к смазке тщательно подбирают состав с нужными антизадирными свойствами. Дополнительно оценивают подачу жидкости и удаление стружки из зоны резания.
Можно ли определить режимы сверления ЭИ868 только по названию сплава?
Нет, одного обозначения материала недостаточно для определения режимов и параметров подачи СОЖ. Учитывают конкретную операцию, инструмент и возможности оборудования. Для выбора жидкости используют общие требования к обработке жаропрочных материалов, а рабочие настройки сверяют с технологической документацией и рекомендациями для применяемого инструмента.
Заключение
При обработке жаропрочных сплавов без налипания выбирают не просто охлаждающую жидкость, а систему условий: нужные смазывающие свойства, непрерывная подача к режущей кромке, отвод тепла и удаление стружки. Для глубоких отверстий свыше 3×D предпочтительна подача через инструмент; давление, фильтрацию и направление струи оценивают совместно.
Следующий шаг для технолога - проверить глубину отверстия, возможности подачи СОЖ через инструмент и требования операции к охлаждению и смазыванию. Затем нужно сверить параметры системы с документацией инструмента и подобрать водосмешиваемую или масляную жидкость под фактические условия процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Силиконовая смазка для резиновых уплотнителей автомобиля: как выбрать, нанести и обеспечить долгий срок службы.
Узнайте, какая смазка для направляющих гаражных ворот подойдет лучше всего, чтобы избежать заедания зимой.
Выбор смазки подшипников конвейера на пищевом производстве: классы NSF, консистенция, расчет обслуживания.