
Смазка подшипников конвейера на пищевом производстве: выбор и обслуживание
Для подшипников конвейера в пищевом производстве выбирают смазку с учетом риска контакта с продуктом и условий работы узла. Если смазка может случайно попасть на пищу, нужен класс NSF H1; для участков с мойкой также важна высокая водостойкость. Частый стартовый ориентир по консистенции - NLGI 2, но окончательный выбор зависит от нагрузки, скорости, температуры и конструкции подшипника.
Статья поможет инженерам, техническим специалистам и снабженцам разделить зоны H1 и H2, определить подходящую консистенцию и рассчитать порядок обслуживания. Отдельно разберем количество смазки, интервалы пересмазки и особенности узлов рядом с газовыми затворами конвейера.
Как определить, нужна ли подшипнику смазка NSF H1
Класс смазки определяют по риску контакта с продуктом, а не только по названию участка или типу оборудования.
Если подшипник находится над открытым продуктом, на продуктовой линии либо там, откуда смазка может мигрировать к пище, узел рассматривают как зону возможного случайного контакта. В такой ситуации выбирают смазку NSF H1.
Для H1 допустим только случайный контакт. В источниках для такого контакта приводится предел 10 ppm, или 0,001%. Это не означает, что смазку можно использовать как ингредиент или наносить так, чтобы она попадала на продукт при штатной работе. Задача обслуживания - снизить вероятность переноса и применять состав с подтвержденной регистрацией NSF H1.
Если контакт с пищей исключен конструкцией оборудования и расположением узла, могут применяться смазки H2. Это категория для зон без контакта с продуктом, а не более строгая разновидность H1. Поэтому классифицировать всю конвейерную линию целиком не стоит: риск оценивают для конкретного подшипника и его окружения.
Что проверить перед выбором
Есть ли открытый продукт под узлом или рядом с ним.
Может ли смазка выйти из подшипника и мигрировать на продукцию.
Как расположены уплотнения и насколько герметичен узел.
Может ли смазка попасть на продукт во время мойки или обслуживания.
Такой подход помогает не подменять оценку риска формальным правилом «вся линия должна быть H1». При этом отсутствие прямого контакта в штатном режиме не всегда означает, что риск исключен: учитывают возможную миграцию смазки, состояние уплотнений и операции обслуживания. Закупщику следует сверяться со спецификацией смазки и проверять регистрацию NSF H1, если для узла возможен случайный контакт с продуктом.
Как выбрать смазку для подшипников мойки
Для мокрой зоны мало проверить только пищевой допуск.
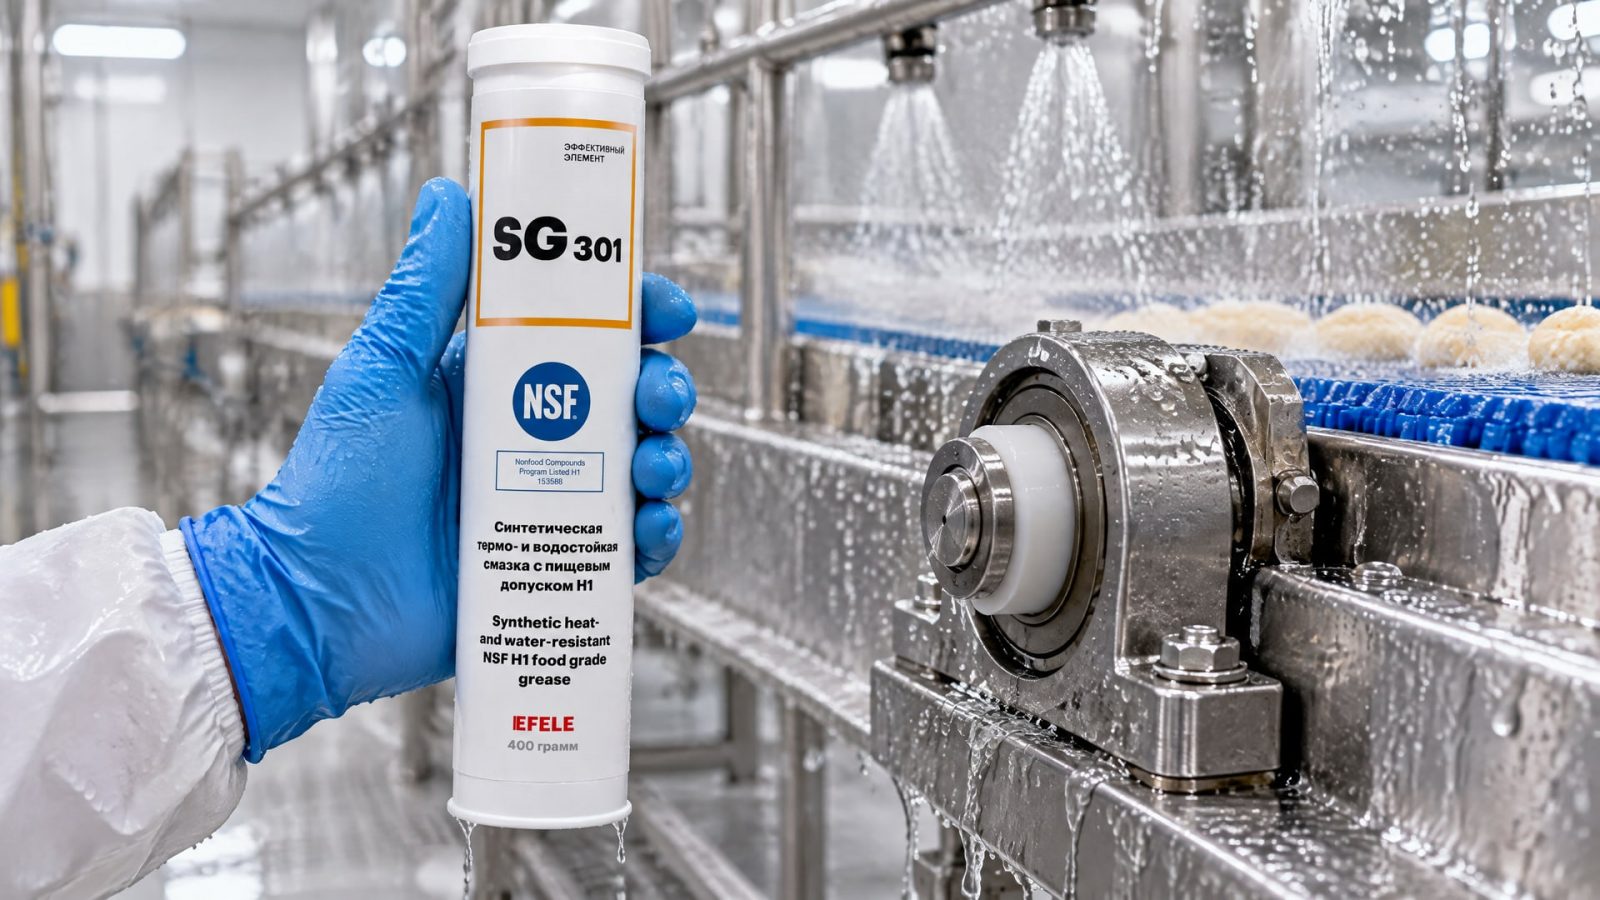
При частой мойке вода может вымывать смазку из подшипника, из-за чего уменьшается защитная пленка и возрастает риск износа. Поэтому для такого режима выбирают состав с высокой водостойкостью, который соответствует условиям конкретного узла. Если возможен контакт с пищей, одновременно проверяют наличие NSF H1.
В качестве начального ориентира для многих роликовых подшипников при умеренных скоростях и нагрузках используют консистенцию NLGI 2. NLGI обозначает класс консистенции пластичной смазки, а не степень водостойкости и не допуск к контакту с пищей. Для отдельных режимов могут потребоваться другие классы, поэтому одного обозначения NLGI недостаточно для выбора.
При оценке также учитывают нагрузку, скорость, рабочую температуру, загрязнение и частоту санитарной мойки. Для одного подшипника на сухом участке и другого в зоне washdown могут потребоваться разные решения, даже если они установлены на одной линии. Не следует переносить характеристики одного узла на всю конвейерную систему.
Когда выбирать
Есть риск случайного контакта с продуктом - проверяют регистрацию NSF H1.
Подшипник регулярно подвергается мойке - оценивают водостойкость и способность смазки сохраняться в узле.
Скорость или нагрузка отличаются от умеренных - сверяются со спецификацией подшипника и режимом работы.
В узле одновременно важны пищевой допуск и устойчивость к воде - в этой категории рассматривают, например, EFELE SG-301, обозначенную как термо-водостойкую смазку NSF H1.
Смазка для подшипников мойки должна соответствовать сразу нескольким условиям: санитарному режиму, конструкции узла и механической нагрузке. Если водостойкость недостаточна, простое сокращение интервала обслуживания может не решить проблему вымывания. В таком случае проверяют совместимость выбранного состава с узлом и пересматривают смазочную схему.
Сколько смазки закладывать в подшипник
Избыточное заполнение не продлевает ресурс автоматически.
При переполнении смазка может нагреваться, выходить из узла и мигрировать к продукту. Для пищевой линии такой перенос означает не только риск загрязнения, но и дополнительную санитарную подготовку перед запуском оборудования.
Ориентир по заполнению для большинства роликовых подшипников - 35-50% свободного объема. Это не универсальная дозировка для любого узла: учитывают конструкцию подшипника и рекомендации его производителя. При обслуживании также важно не смешивать разные смазки без проверки совместимости, поскольку изменение свойств состава может повлиять на работу узла.
Смазку подают в точку обслуживания контролируемо, не стремясь заполнить корпус до краев. Если подшипник закрытый, наличие уплотнений не отменяет контроля состояния и интервала пересмазки. После обслуживания проверяют, нет ли выхода смазки за пределы узла и не возник ли риск ее попадания на продуктовую часть линии.
Практический порядок
Уточнить конструкцию подшипника и допустимый объем смазки.
Проверить, какой состав уже находится в узле, если это возможно.
Внести необходимое количество без переполнения корпуса.
Осмотреть уплотнения и окружающие поверхности на следы выхода смазки.
Зафиксировать продукт и выполненные работы в документации обслуживания.
Если объем подшипника неизвестен, не следует компенсировать неопределенность избыточной закладкой. Важнее установить конструкцию узла и определить порядок дозирования для конкретной точки. Для закупщика это также означает, что выбор смазки нужно связывать с реальным расходом: неконтролируемое нанесение увеличивает расход и усложняет санитарный контроль.
Как часто смазывать подшипники конвейера
Для закрытых подшипников в пищевом производстве приводится практический ориентир: пересмазка примерно каждые 1 000-3 000 часов или раз в 3-6 месяцев.
Это не фиксированный график для любой линии. Интервал корректируют по температуре, нагрузке, герметичности узла и интенсивности мойки.
Если подшипник работает под повышенной нагрузкой или регулярно подвергается воздействию воды, его состояние контролируют внимательнее. И наоборот, механически закрытый узел без контакта с водой нельзя автоматически считать необслуживаемым: учитывают условия эксплуатации и состояние уплотнений. Сам факт закрытой конструкции не отменяет контроля температуры и состояния подшипника.
План обслуживания должен учитывать весь режим линии, а не только календарный срок. Например, мойка может менять условия работы узла и влиять на сохранность смазки. Поэтому при планировании пересмазки важно учитывать санитарные циклы и фиксировать фактическое состояние подшипников при осмотре.
Что записывать в журнал
Наименование смазки и ее регистрацию NSF, если применен класс H1.
Дату обслуживания и точку нанесения.
Сведения о состоянии подшипника и уплотнений.
Выполненные санитарные мероприятия перед запуском оборудования.
В пищевых зонах учет смазочных материалов помогает отслеживать, какой состав применен в каждом узле, и подтверждать порядок обслуживания. После работ документируют санитарную подготовку перед запуском линии. Если подшипник расположен в зоне возможного контакта с продуктом, записи должны позволять проверить и смазку, и выполнение последующих санитарных действий.
Смазка подшипников на газовых затворах конвейера
Формулировка «смазка подшипников на газовых затворах конвейера» не заменяет идентификацию конкретного узла.
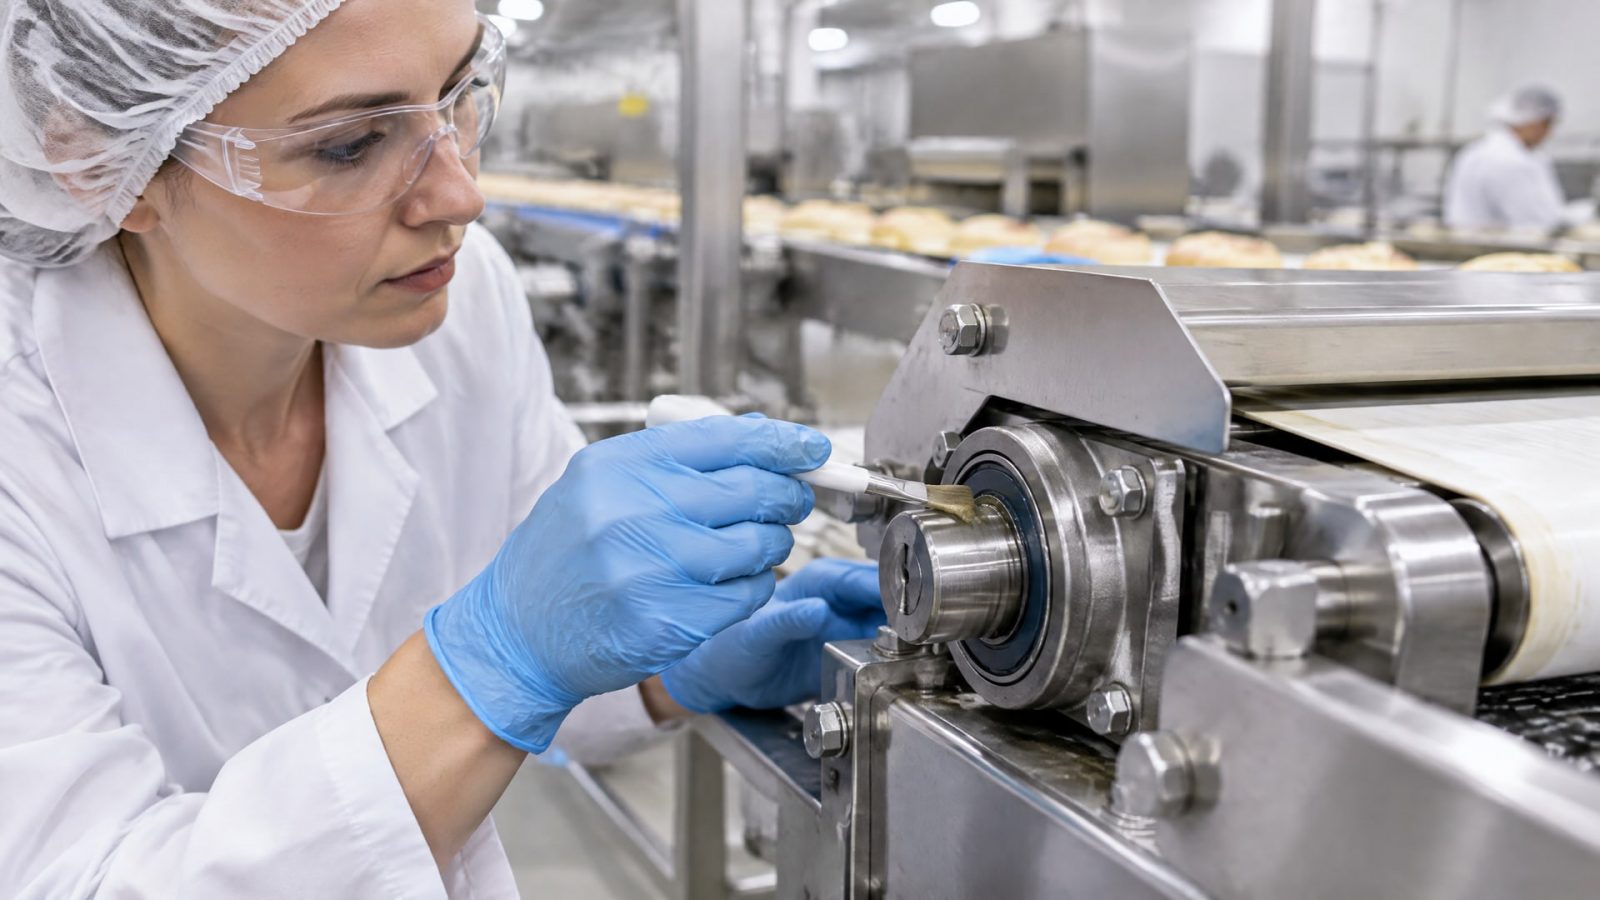
Сначала нужно выяснить, есть ли в конструкции затвора подшипник и как он связан с продуктовой зоной. Затем оценивают возможный путь миграции смазки, наличие уплотнений и воздействие мойки.
Если узел расположен рядом с открытым продуктом или смазка может попасть на пищу, применяют подход для зоны возможного случайного контакта и выбирают NSF H1. Если контакт конструктивно исключен, допустим выбор H2 для соответствующей зоны. Наличие газового затвора само по себе не определяет нужный класс смазки: решение зависит от расположения подшипника и риска переноса.
Для таких узлов также учитывают скорость, нагрузку и температуру. NLGI 2 может служить начальной точкой для многих роликовых подшипников при умеренных режимах, но не заменяет проверку спецификации конкретного подшипника. Если рядом с узлом проводят мойку, отдельно оценивают водостойкость состава и фактическое состояние уплотнений.
Перед обслуживанием полезно нанести точку смазки на схему оборудования и закрепить для нее состав и периодичность. Это снижает вероятность того, что разные исполнители применят несовместимые смазки или обслужат узел по графику, не учитывающему мойку. После работ фиксируют использованный продукт и санитарную подготовку перед запуском линии.
Часто задаваемые вопросы
Чем смазать конвейер пищевой линии?
Сначала определяют, какие узлы могут контактировать с пищей напрямую или через миграцию смазки. Для возможного случайного контакта выбирают смазку NSF H1. Затем проверяют нагрузку, скорость, температуру и воздействие воды. Для мокрых зон нужна высокая водостойкость, а консистенцию подбирают с учетом конструкции подшипника.
Подходит ли смазка H1 для любого подшипника на пищевом производстве?
Нет. H1 выбирают для зон возможного случайного контакта с продуктом, а не автоматически для каждого узла предприятия. Если контакт конструктивно исключен, для такой зоны могут применять H2. При этом учитывают возможную миграцию смазки, расположение подшипника, состояние уплотнений и режим мойки.
Как часто пересмазывать закрытые подшипники конвейера?
Практический ориентир для закрытых подшипников - каждые 1 000-3 000 часов или раз в 3-6 месяцев. Фактический интервал зависит от температуры, нагрузки, герметичности и мойки. Поэтому график корректируют по условиям линии и наблюдениям при обслуживании, а не используют как неизменное правило.
Можно ли заполнить подшипник смазкой полностью?
Нет, избыточное количество не гарантирует больший ресурс. Для большинства роликовых подшипников ориентир составляет 35-50% свободного объема, но конкретное заполнение зависит от конструкции. Излишек может нагреваться, выходить из подшипника и мигрировать в сторону продукта, поэтому дозирование должно быть контролируемым.
Заключение
Смазка подшипников конвейера на пищевом производстве начинается с оценки риска контакта с продуктом. Для возможного случайного контакта выбирают NSF H1, для зон без контакта может подойти H2; при мойке важны водостойкость состава и контроль его количества. NLGI 2 служит частым стартовым ориентиром, а интервал обслуживания подбирают по реальным условиям узла.
Следующий шаг - составить карту подшипников с указанием продуктовых зон, режима мойки, выбранной смазки и графика обслуживания. Для каждой точки проверьте требования подшипника, регистрацию NSF при необходимости и порядок санитарной подготовки перед запуском.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте герметик для пластика правильно, чтобы избежать повреждений и обеспечить надежную герметизацию резьбовых соединений.
Узнайте, как смазка и качество продукции связаны на пищевом производстве, и как выбрать безопасный состав для оборудования.
Узнайте, что делать, если появился запах СОЖ, чтобы убрать бактерии без полной замены эмульсии и сохранить ее работоспособность.