
Смазка для пищевого дозатора: как H1 влияет на точность и скорость фасовки порошков
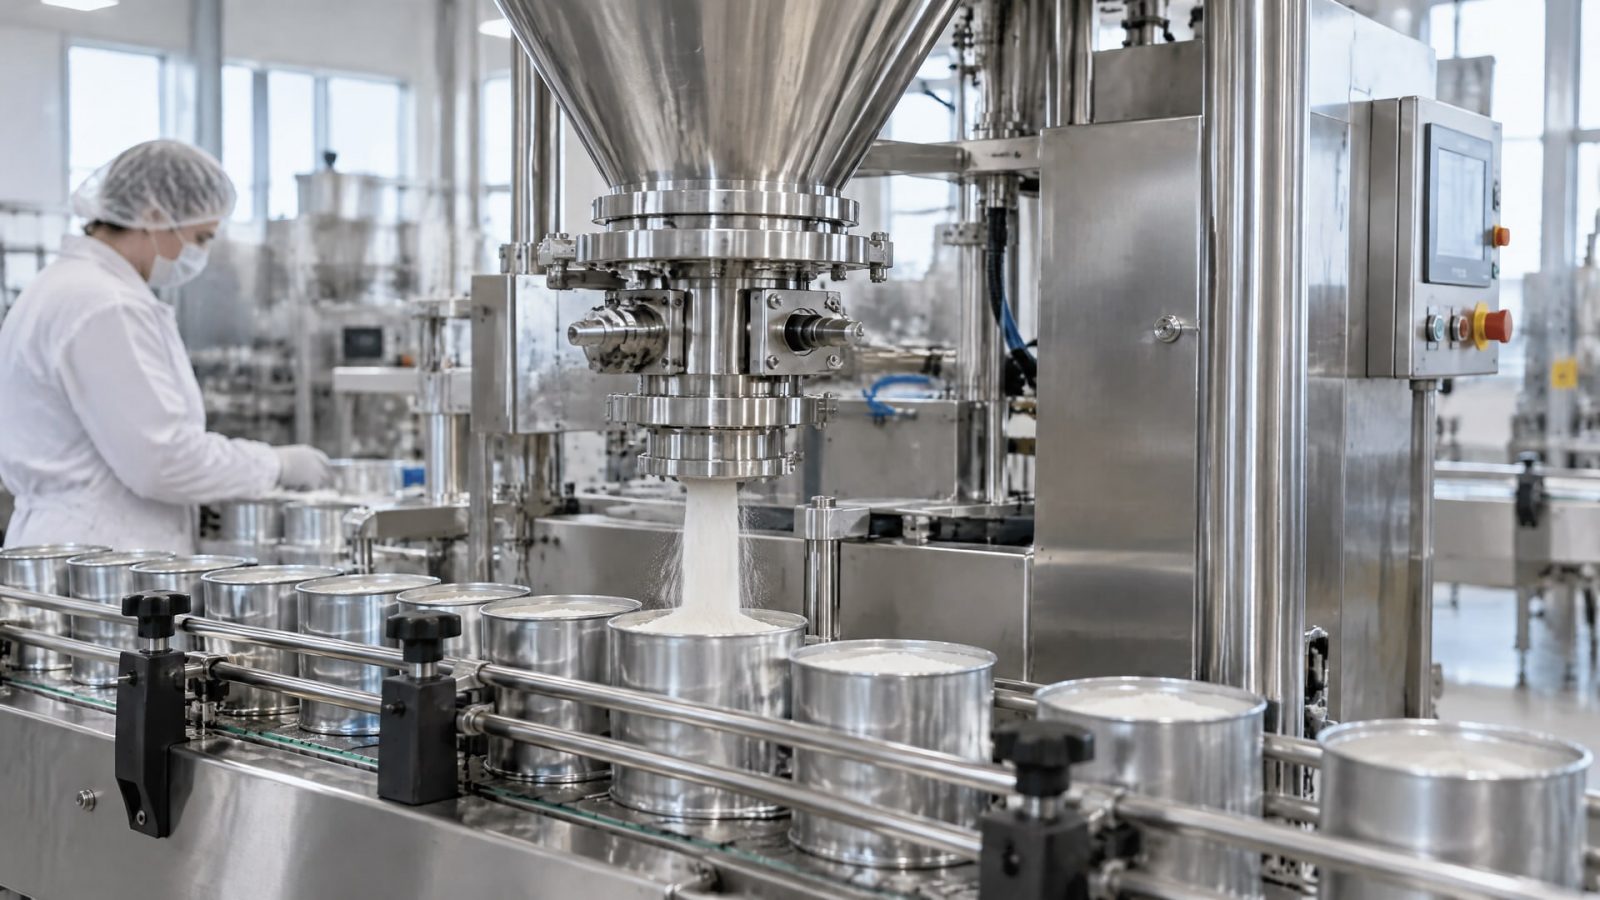
Смазка H1 не ускоряет фасовку сама по себе и не гарантирует точность дозирования. Она помогает снизить трение и износ узлов дозатора, а корректная работа механики поддерживает повторяемость ее движения и снижает вероятность остановок. Если смазка может случайно попасть в продукт, для такого применения выбирают материал с регистрацией NSF H1.
Статья полезна инженерам, техническим специалистам и закупщикам пищевых производств. Разберем, как смазка влияет на механику фасовки, чем H1 отличается от ISO 21469 и как подбирать и дозировать материал без лишнего риска загрязнения продукта.
Как смазка дозатора влияет на точность и скорость фасовки порошков
Точность фасовки зависит от работы дозирующего механизма, а не от наличия пищевого допуска у смазки.
Если в узле растут трение и износ, движение деталей может стать менее стабильным. Это способно повлиять на повторяемость работы механики, но сама маркировка H1 не подтверждает точность дозирования и не задает скорость линии.
Поэтому связь между смазкой и производительностью фасовочной машины косвенная. Подходящий для конкретного узла материал помогает уменьшить трение и износ, а плановое обслуживание снижает риск незапланированных остановок. Стабильность механики важна для повторяемости дозирования, но результат также зависит от состояния оборудования и настройки процесса. Нельзя обещать увеличение производительности только на основании выбора H1-смазки.
Где возникает влияние смазки
При фасовке порошков оценивают узлы дозатора, в которых смазка снижает трение и поддерживает нормальную работу механики. Если деталь движется с повышенным сопротивлением или износилась, система может работать менее предсказуемо. Смазка помогает управлять трением, но не устраняет неисправности, износ деталей или ошибки настройки.
Для инженера ключевой вопрос не в том, «ускорит» ли смазка фасовку, а в том, сохраняет ли узел стабильную работу при заданном режиме. Для снабженца важно получить подтверждение, что материал одновременно подходит механизму и допускает возможный случайный контакт с продуктом. Это две разные задачи, и их нельзя сводить к одной надписи на упаковке.
Если смазка дозатора пищевой линии выбрана только по признаку H1, без проверки условий эксплуатации, это не гарантирует стабильной механики. Нужно учитывать вязкость, консистенцию, температуру, нагрузку, скорость, водостойкость и совместимость с уплотнениями и пластиками. Производительность оценивают по фактической работе линии, а не по самому наличию пищевого допуска.
Где нужна смазка H1 для фасовки порошков
NSF H1 выбирают, если в конкретном узле возможен случайный, технически неизбежный контакт смазки с пищей.
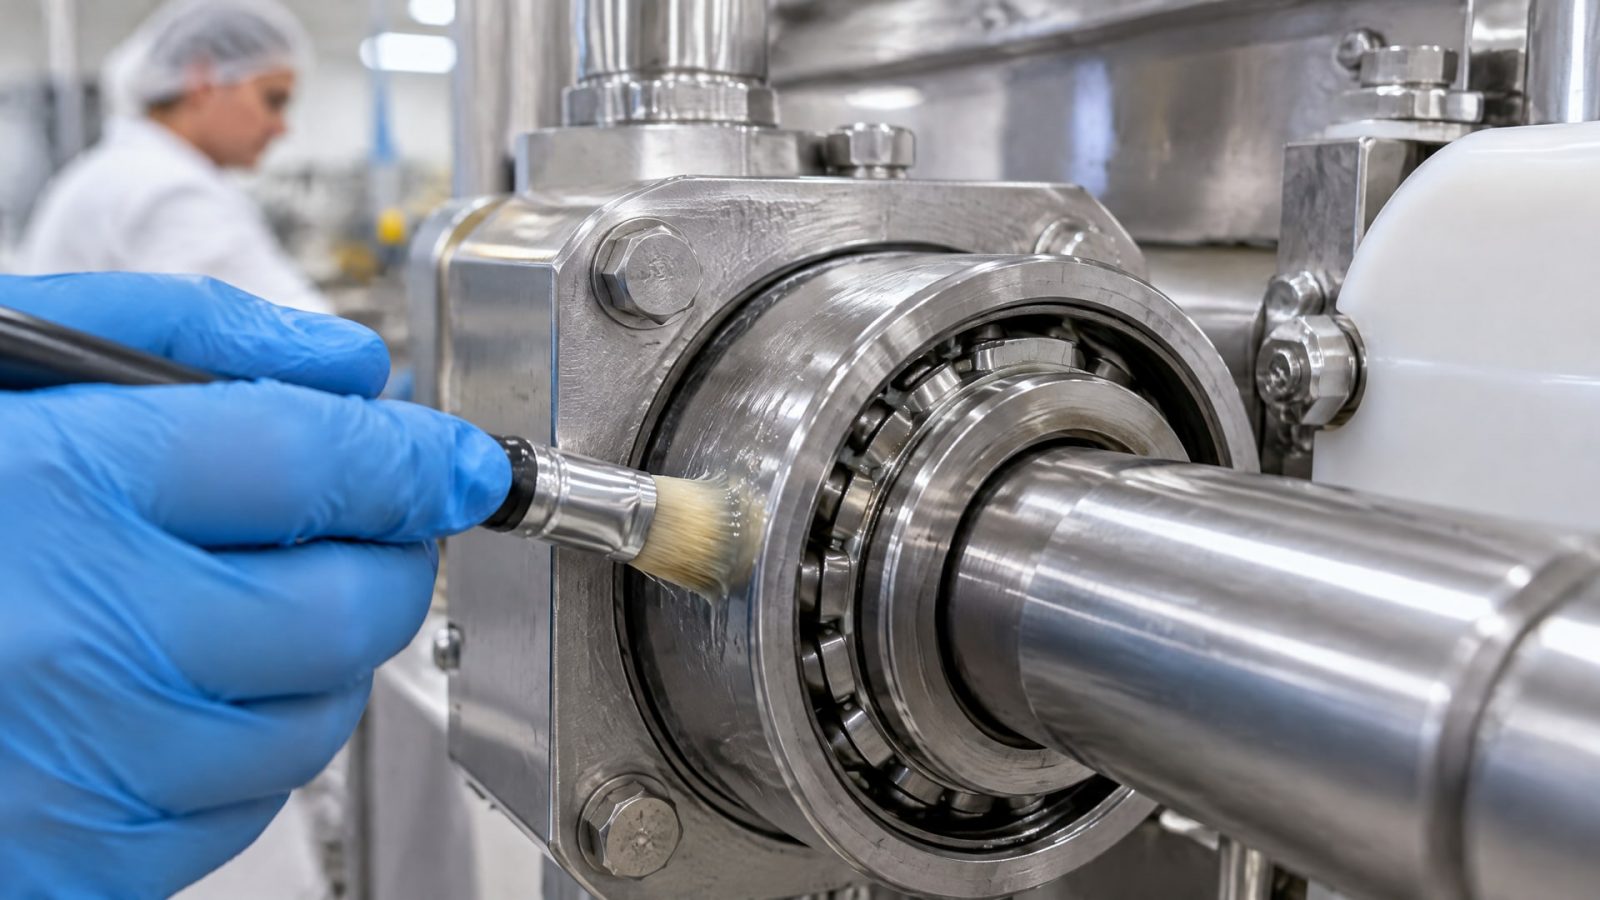
Такая регистрация относится к смазочному материалу, а не к дозатору или линии в целом. H1 не предназначена для постоянного контакта с продуктом: если он предусмотрен процессом, требуется другое решение и соответствующий регламент.
Сначала определяют, может ли смазка попасть в продукт при нормальной эксплуатации или при обслуживании оборудования. Затем проверяют, подходит ли выбранный материал самому узлу. Если контакта с пищей быть не может, требование H1 не следует выводить только из того, что линия работает на пищевом производстве. Тяжелые условия эксплуатации сами по себе также не требуют H1.
Что проверять по статусу продукта
NSF H1 связано с пригодностью ингредиентов для случайного контакта и регистрацией смазки для такого применения. В качестве нормативного ориентира для ингредиентов H1-смазок в материалах указывается FDA 21 CFR 178.3570. Однако маркировка H1 не заменяет проверку конкретного продукта по регистрационным спискам.
ISO 21469 охватывает более широкий гигиенический контур: требования относятся не только к составу, но и к производству, упаковке, хранению и применению смазки. Поэтому H1 и ISO 21469 не равнозначны: первая категория связана с инцидентным контактом, а второй стандарт рассматривает гигиенические требования на протяжении жизненного цикла продукта. Наличие одного статуса не следует автоматически считать подтверждением другого.
На участках, где важен дополнительный контроль гигиенических процедур, инженер проверяет наличие ISO 21469 наряду со статусом H1. При закупке сверяются с регистрационными данными, технической документацией и требованиями предприятия. Это помогает не подменять проверку пригодности общим обозначением «пищевая смазка».
Как выбрать смазку для пищевого дозатора
Подбор начинают с механики, а не с надписи H1.
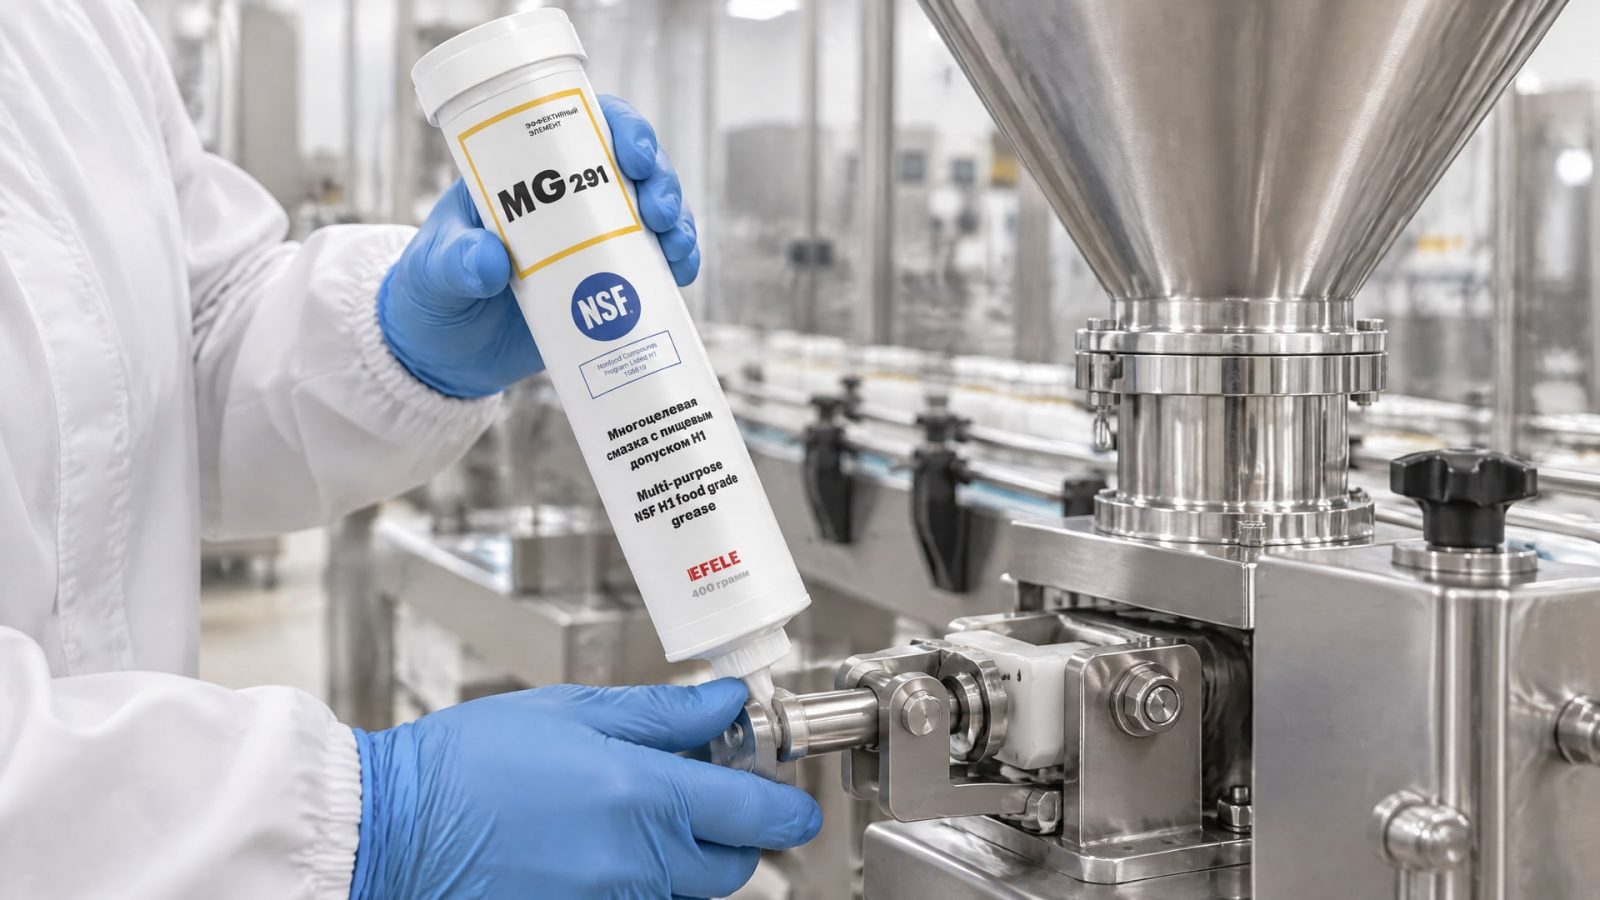
Нужно установить, какой узел обслуживают, при каких нагрузке, скорости и температуре он работает, есть ли контакт с влагой и какие материалы входят в конструкцию. Дополнительно проверяют совместимость с уплотнениями и пластиками. Пищевой допуск важен при возможном контакте с продуктом, но сам по себе не подтверждает техническую пригодность смазки.
Для точного выбора необходимо сверить вязкость и консистенцию материала с требованиями узла. Если смазка слишком сопротивляется движению в конкретном режиме или требует частой перенабивки, это может мешать стабильной работе и увеличивать объем обслуживания. При частых пусках и остановках важно учитывать, сохраняет ли материал рабочие свойства и не создает ли избыточного сопротивления. Эти параметры проверяют по документации на продукт и оборудования.
В ситуации, когда трение и износ мешают стабильной работе механики, а возможный случайный контакт с продуктом требует H1, в подборе рассматривают EFELE MG-291 (NSF H1). При этом регистрация H1 не заменяет проверки соответствия материала условиям конкретного узла: инженер сверяет технические характеристики и совместимость с конструкционными материалами до применения.
Отдельно оценивайте санитарный риск
Условия фасовки порошков могут включать требования к чистоте оборудования и контролю возможного загрязнения. Поэтому важно не только выбрать смазку с подходящим статусом, но и организовать ее хранение и применение по правилам предприятия. ISO 21469 может быть дополнительным ориентиром, если нужно оценить гигиенические требования к производству, упаковке, хранению и использованию материала.
Не следует считать H1 универсальной заменой любой технической смазки. Одинаковый пищевой статус не означает одинаковых вязкости, консистенции, температурного диапазона, водостойкости или совместимости с уплотнениями. Подбор ведут по документации на продукт и требованиям оборудования, а регистрацию проверяют отдельно.
Как правильно дозировать смазку и контролировать применение
Избыточное количество смазки не повышает автоматически защиту узла и производительность линии.
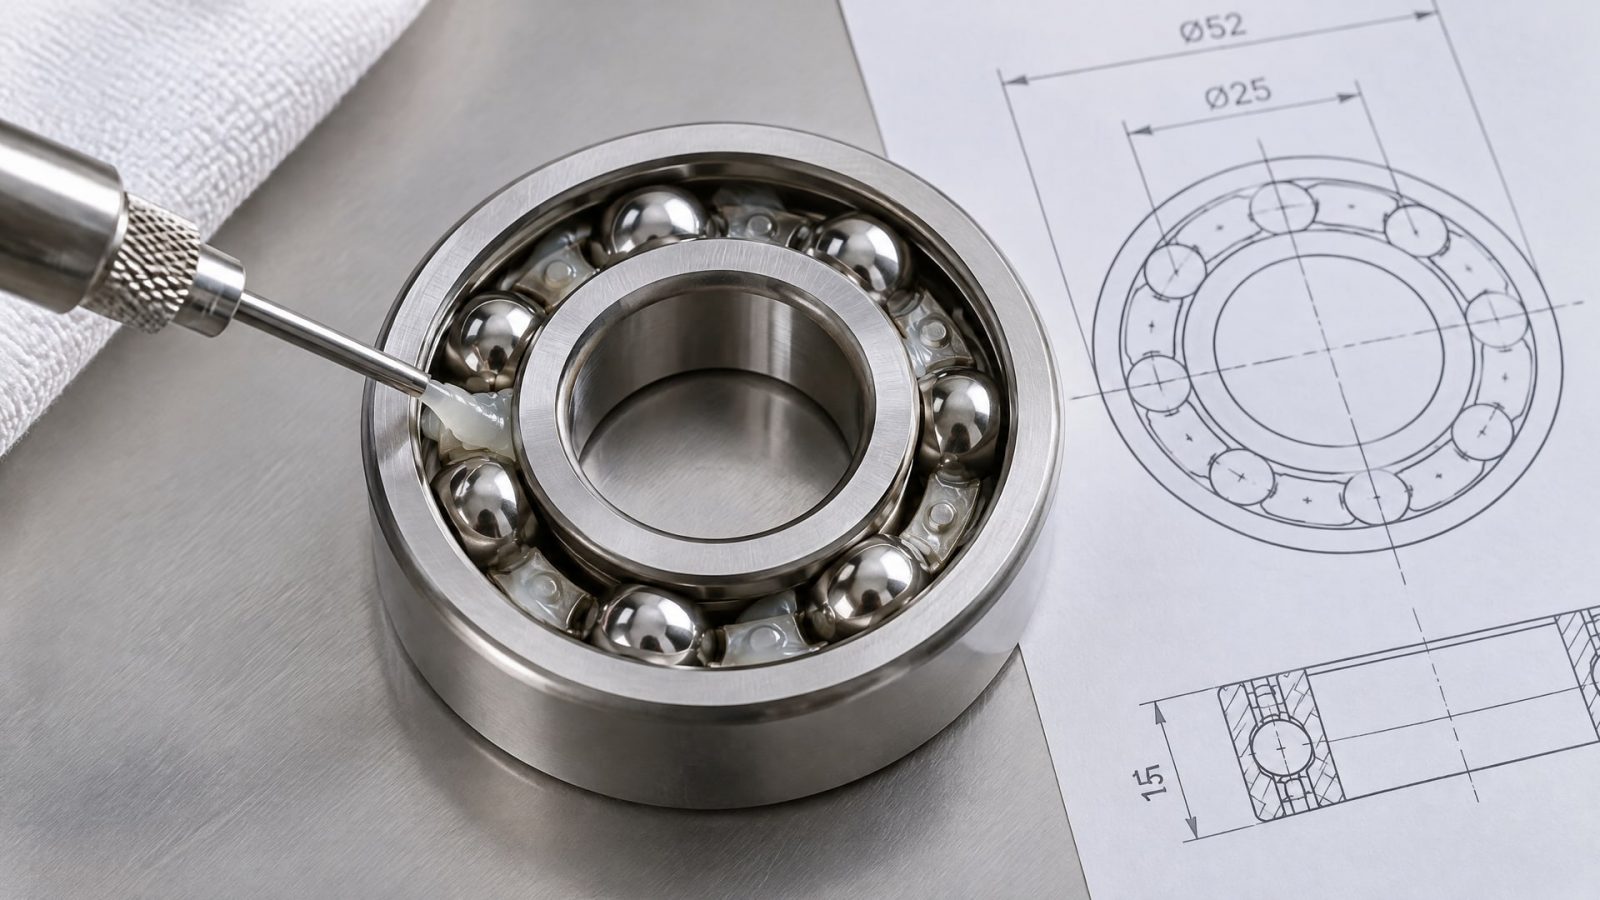
Оно может увеличить риск миграции материала в продукт, поэтому смазку наносят в минимально достаточном количестве и по установленному регламенту. Дозу определяют не приблизительно, а с учетом геометрии подшипника и скорости вращения.
Для контроля подачи используют счетчики ходов или ультразвуковые пистолеты для смазки. Такой подход помогает избежать ситуации, когда объем нанесения зависит от субъективной оценки обслуживающего персонала. Если на линии ведут учет обслуживания, в него полезно включить место нанесения, используемый материал и количество, заданное регламентом.
Что внести в план обслуживания
Перед нанесением сверяют, что выбранный материал предназначен для данного узла и соответствует требованиям по контакту с продуктом. Затем соблюдают установленную дозировку и контролируют ее подходящим способом. При изменении режима работы или замене компонентов повторно проверяют, что технические характеристики смазки подходят новым условиям.
Рабочий порядок может включать такие действия:
Определить узел и оценить возможность случайного контакта смазки с продуктом.
Проверить NSF H1 по регистрационным данным, если контакт возможен.
Сверить технические характеристики смазки с условиями работы узла и требованиями оборудования.
Определить количество по геометрии узла и скорости вращения.
Контролировать нанесение счетчиком ходов или ультразвуковым пистолетом, если это предусмотрено процедурой.
Регламент должен исключать как недостаточное, так и избыточное нанесение. Чрезмерное количество не следует использовать как компенсацию износа, неправильной настройки или неподходящего материала. Если механика работает нестабильно, необходимо проверить состояние узла и причину отклонений, а не просто добавлять смазку.
Ошибки при выборе и применении пищевых смазок
Распространенная ошибка - считать, что маркировка H1 автоматически повышает точность фасовки.
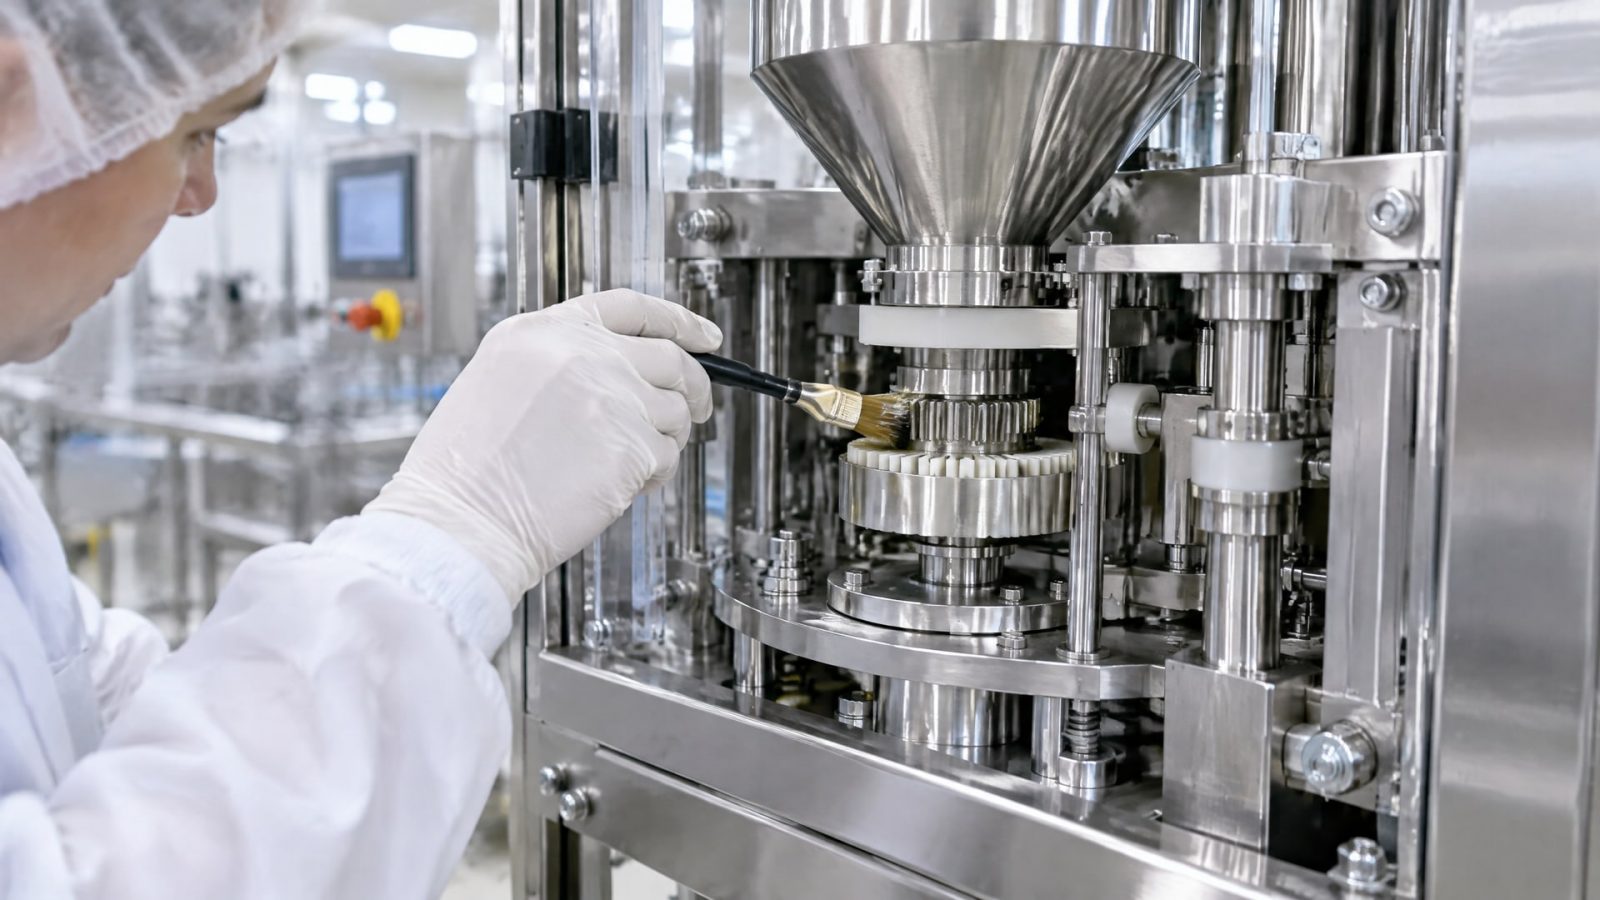
Она указывает на пригодность смазки для случайного контакта с пищей, но не характеризует производительность дозатора. Чтобы оценить влияние на механику, проверяют технические параметры материала и фактические условия его применения.
Вторая ошибка - выбирать смазку исключительно по пищевому статусу. H1 не означает, что продукт подходит любому дозатору, подшипнику или механизму. При подборе учитывают нагрузку, скорость, температуру, вязкость, консистенцию, водостойкость и совместимость с уплотнениями и пластиками. Если технические характеристики не соответствуют узлу, один лишь допуск не обеспечит корректную работу.
Еще одно заблуждение - приравнивать ISO 21469 к H1. H1 относится к смазкам для случайного контакта с пищей, а ISO 21469 задает более широкий гигиенический подход к жизненному циклу материала. Проверять нужно каждый требуемый статус отдельно, по документации и регистрационным данным.
Наконец, избыточную подачу смазки нередко принимают за усиленную защиту. На практике ее количество определяют по геометрии подшипника и скорости вращения, а переизбыток повышает риск миграции смазки. Правильная доза и контроль нанесения важнее, чем попытка компенсировать нестабильность механики дополнительным количеством материала.
Часто задаваемые вопросы
Повышает ли смазка H1 точность фасовки порошков?
Нет, статус H1 сам по себе не повышает точность дозирования. Он относится к пригодности смазки для случайного контакта с пищей. Влияние на повторяемость возможно косвенно, если подходящий для узла материал снижает трение и износ и помогает поддерживать стабильную работу механики.
Чем H1 отличается от ISO 21469?
H1 относится к смазкам, которые могут случайно и технически неизбежно контактировать с пищей. ISO 21469 охватывает более широкий круг гигиенических требований к смазке, включая производство, упаковку, хранение и применение. Эти обозначения не равнозначны, поэтому требуемый статус проверяют отдельно.
Как проверить, что смазка зарегистрирована как H1?
Не ограничивайтесь надписью на упаковке: сверяйте смазку с регистрационными списками. Затем проверьте техническую документацию и соответствие характеристик условиям конкретного узла. H1 подтверждает назначение при возможном случайном контакте с пищей, но не гарантирует техническую пригодность для любого дозатора.
Можно ли наносить больше смазки, чтобы увеличить скорость фасовки?
Нет. Избыточное количество не гарантирует прироста скорости и может повысить риск миграции смазки в продукт. Дозу определяют с учетом геометрии подшипника и скорости вращения, а нанесение контролируют по регламенту. Если механизм работает нестабильно, сначала проверяют его состояние и подбор смазки.
Заключение
Смазка дозатора пищевого оборудования влияет на фасовку не напрямую: H1 не служит ускорителем и не гарантирует точность. Правильно подобранный материал может снизить трение и износ, поддержать стабильность механики и уменьшить риск незапланированных остановок. Если возможен случайный контакт с продуктом, проверяют NSF H1; при необходимости более широкого гигиенического контроля дополнительно оценивают соответствие ISO 21469.
Следующий шаг - составить перечень смазываемых узлов дозатора, определить возможность контакта с продуктом и сверить требования оборудования с технической документацией на смазку. Затем задайте регламент дозирования с учетом геометрии узла и скорости вращения и предусмотрите контроль нанесенного количества.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку шпинделя станка с ЧПУ, обслуживать подшипники и контролировать их состояние после проведения работ.
Узнайте, чем смазать капот автомобиля, чтобы устранить скрип и защитить детали от коррозии.
Узнайте, какие документы, помимо NSF, подтверждают соответствие смазки с допуском H1 требованиям пищевой безопасности.