
Подготовка поверхности деталей с внутренними диаметрами: микропескоструйная обработка или химический метод
Для деталей с внутренними диаметрами выбирают метод, который обеспечивает нужную чистоту и профиль поверхности, не нарушая геометрию канала. Микропескоструйная обработка помогает сформировать шероховатость для сцепления покрытия, но в узких и протяженных отверстиях абразив может распределяться неравномерно. Химическая подготовка удобна там, где важно обработать сложную геометрию, однако она не создает такой же механический профиль.
Статья поможет инженерам, техническим специалистам и закупщикам сравнить методы, определить последовательность операций и подготовить требования к поверхности. Разберем, как оценивать адгезию покрытия к стали, когда уместно фосфатирование перед покрытием и чем руководствоваться при подготовке сварных участков.
Как выбрать подготовку поверхности деталей под покрытие
Для выбора сначала определяют, какое покрытие будет нанесено и какие требования к основе задает его технологический процесс.
Важны не максимальная шероховатость и не сам факт очистки, а соответствие поверхности нужной степени чистоты и профилю. Для стали перед защитным покрытием в технических материалах приводится ориентир Sa 2½ по DIN EN ISO 12944-4. Для хорошей адгезии краски также указан диапазон средней шероховатости Rz 40–80 мкм.
Абразивная обработка очищает поверхность и формирует рельеф, который помогает механическому сцеплению покрытия с основой. Более крупный и угловатый абразив обычно создает более грубую поверхность, но стремиться к максимально выраженному профилю не следует: он должен соответствовать требованиям покрытия. Оценку подготовленной стали после абразивной очистки рассматривают в контексте ISO 8501-1.
Химическая подготовка решает другую задачу. Она может удалять загрязнения и формировать конверсионный слой, который улучшает адгезию и коррозионную стойкость. В зависимости от процесса применяют фосфатирование, хроматирование или хромат-бесхроматную обработку. Требования к фосфатным покрытиям связаны с DIN EN 9717.
| Условие детали или процесса | Что оценить при выборе |
|---|---|
| Нужен выраженный профиль для покрытия | Может подойти абразивная подготовка, если она обеспечивает требуемую чистоту и шероховатость |
| Канал узкий, длинный или сложный по форме | Проверить равномерность воздействия и риск изменения геометрии |
| Важны адгезия и коррозионная стойкость | Рассмотреть химическую подготовку или сочетание операций |
| Есть масла и жиры | Предусмотреть обезжиривание до абразивной обработки |
Один метод не является универсально предпочтительным. Для конкретной детали сопоставляют доступность внутренней поверхности, допустимое изменение размера, требования к профилю и совместимость с последующим покрытием. Это дает основание сравнить обработку не по названию процесса, а по результату на рабочей поверхности.
Что означает требование к шероховатости
Показатель Rz 40–80 мкм приведен как ориентир для хорошей адгезии краски после абразивной обработки, а не как обязательное значение для любого покрытия и каждой детали. Перед запуском процесса его сверяют со спецификацией покрытия. Если внутренняя поверхность не позволяет равномерно получить требуемый профиль, следует оценить химическую конверсию или комбинированную схему.
Обработка внутренних диаметров: возможности и ограничения микропескоструя
При обработке внутреннего диаметра недостаточно очистить доступную часть канала.
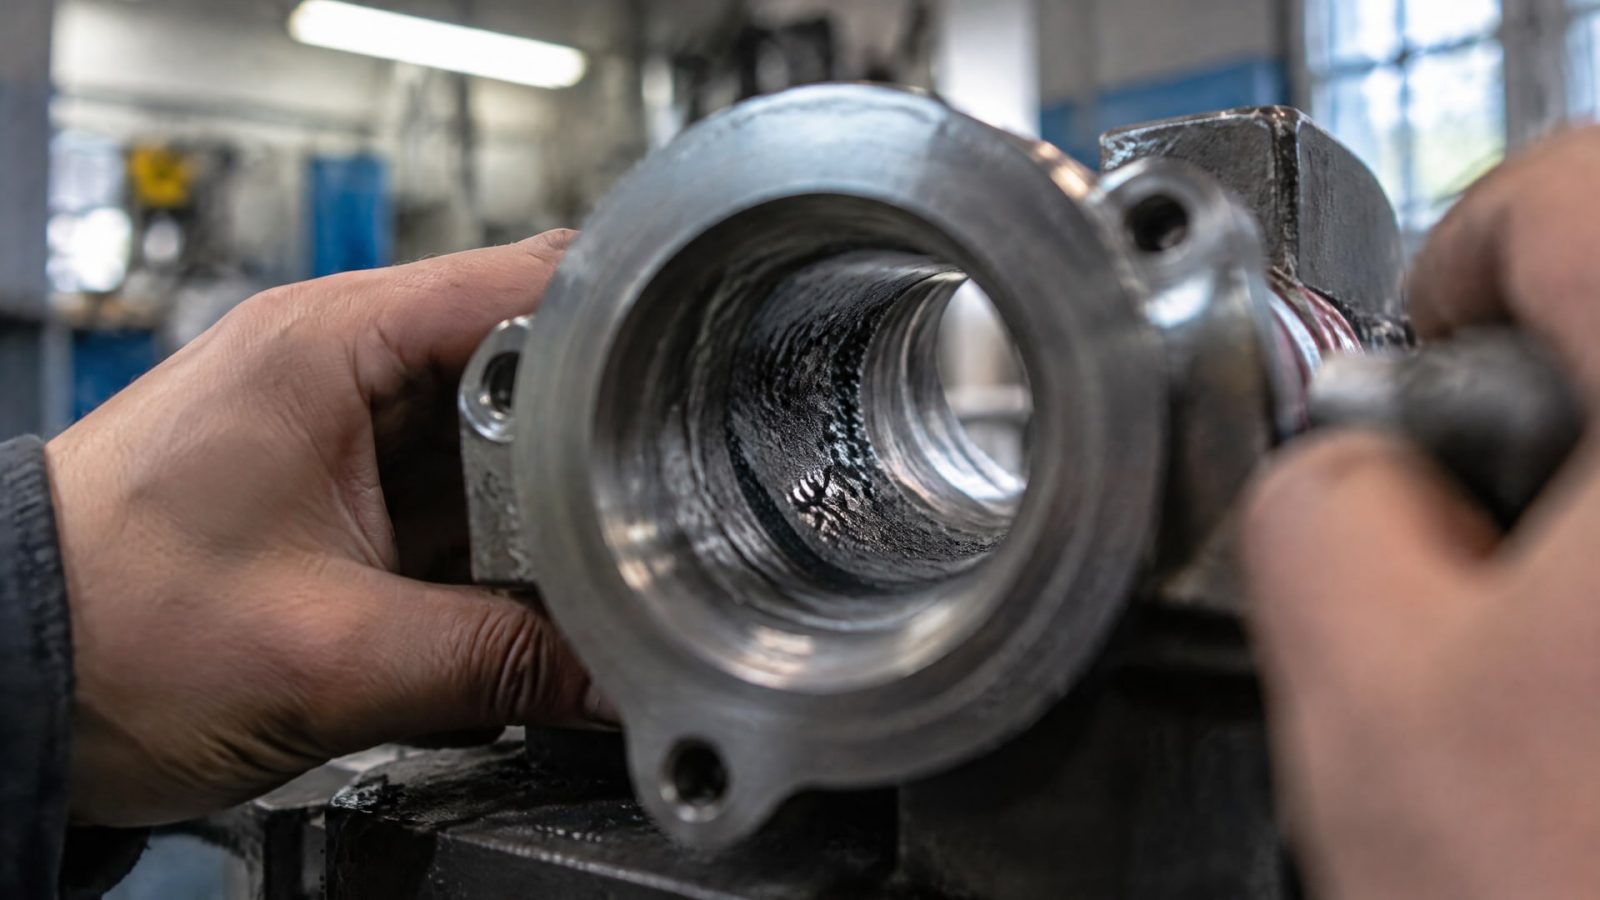
Нужно понять, достигает ли абразив всей рабочей поверхности и получается ли там равномерный профиль. Для протяженных или узких отверстий воздействие может быть неодинаковым: у входа поверхность подготовлена лучше, а в глубине сохраняются загрязнения или меняется степень шероховатости. Поэтому технологию оценивают на детали или на образце с сопоставимой геометрией.
Микропескоструйная обработка относится к абразивным методам, и общие требования к подготовке стали можно рассматривать в контексте EN ISO 8504-2:2019. Этот документ посвящен абразивно-струйной очистке стали, в том числе выявлению видимых дефектов и подготовке швов, кромок и поверхности. Однако одного соответствия общим требованиям к абразивной очистке недостаточно, чтобы подтвердить результат внутри конкретного отверстия: его проверяют с учетом геометрии детали и требований покрытия.
Для внутренних диаметров отдельно учитывают возможное влияние процесса на размер и состояние поверхности. Если размерный допуск мал, абразивная обработка требует проверки до масштабирования на серию. Кроме того, необходимо предусмотреть удаление остатков абразива и пыли до нанесения покрытия. Эти операции не заменяют очистку от масел и жиров, которую выполняют до абразивного воздействия.
Когда абразивный метод оправдан
Микропескоструй выбирают, если он обеспечивает доступ к нужным участкам и формирует профиль, соответствующий покрытию. Для стали ориентиром могут служить Sa 2½ и Rz 40–80 мкм, но применимость этих значений подтверждают требованиями конкретной системы. Если измерить или проконтролировать профиль по всей длине канала невозможно, стоит оценить альтернативную схему, прежде чем обрабатывать серию деталей.
Абразивная очистка не должна скрывать дефекты основы. Степени подготовки сварных швов, кромок и зон с дефектами рассматривают отдельно по ISO 8501-3. Это важно, когда внутренний диаметр относится к сварной сборке или рядом с ним находятся швы и участки термического влияния.
При подготовке стали абразивом также важно различать результат очистки и результат подготовки под покрытие. Поверхность может выглядеть чистой, но на ней остаются пыль или загрязнения, влияющие на сцепление. Проверяют и фактическое состояние поверхности, и возможность выполнить требования к ней на всей рабочей длине внутреннего диаметра.
Химическая подготовка и фосфатирование перед покрытием
Химическую подготовку рассматривают, когда абразиву трудно равномерно обработать внутреннюю поверхность или когда важен конверсионный слой.
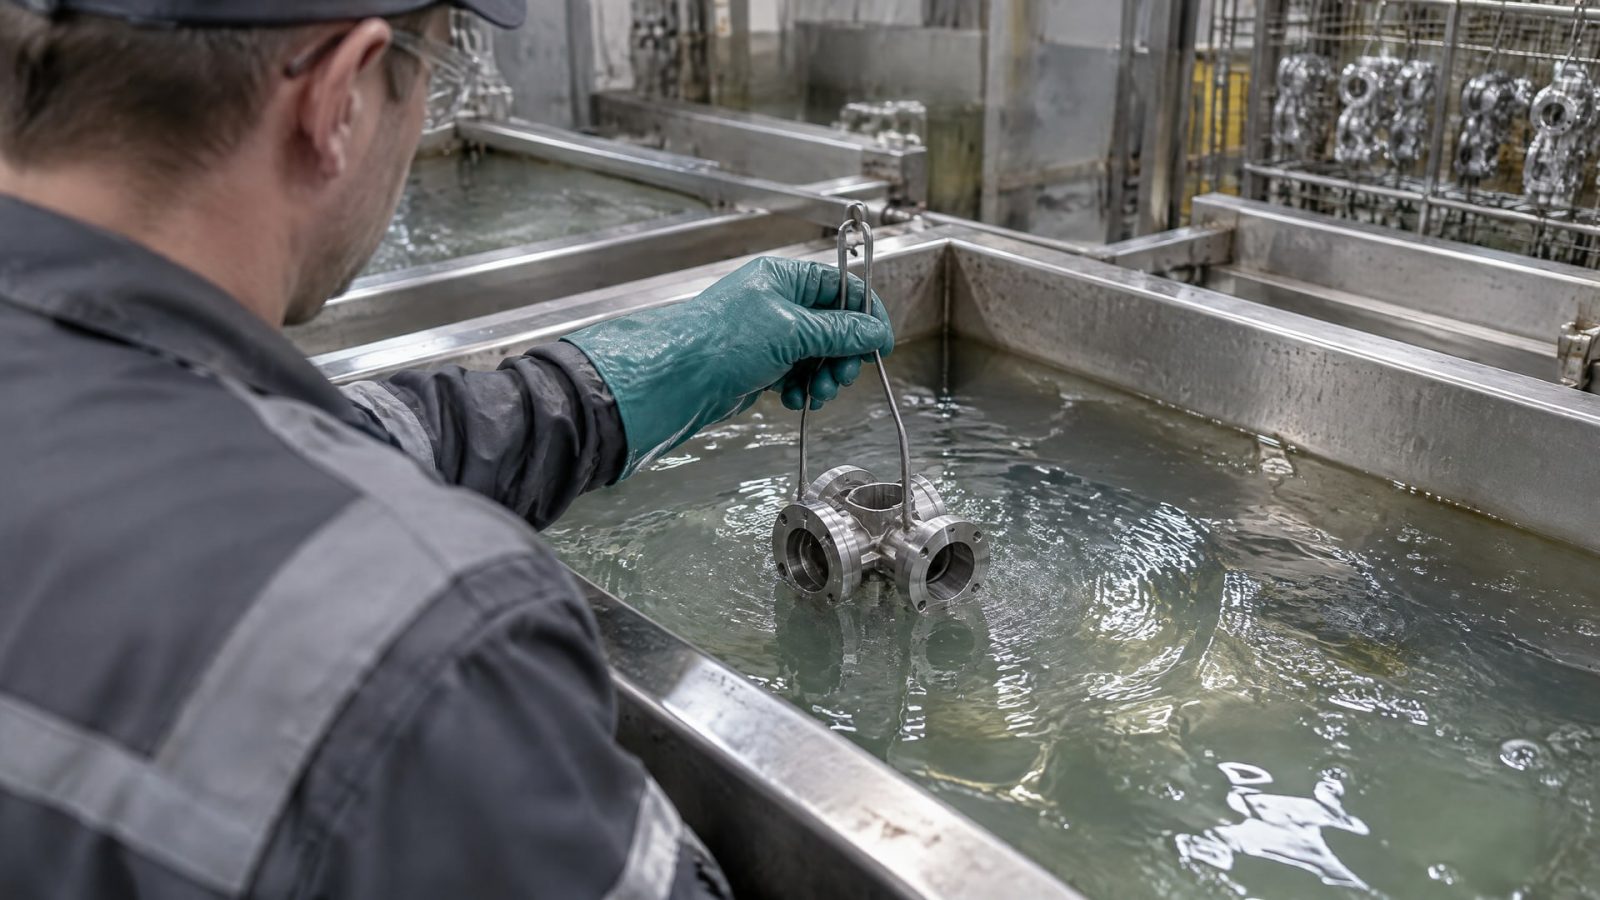
Фосфатирование может повысить адгезию последующего покрытия и коррозионную стойкость стали. Оно не формирует такой же механический рельеф, как абразивная очистка, поэтому эти методы нельзя считать взаимозаменяемыми без проверки требований к покрытию.
Для задания требований к фосфатным покрытиям используют DIN EN 9717. В исследовании предварительной обработки под полиуретановое покрытие описана схема с погружением в 1–2% раствор фосфорной кислоты при целевом pH 2–4 после очистки и обезжиривания. Затем поверхность промывали и сушили. Это частный исследованный режим, а не универсальная инструкция для любых сталей, деталей и покрытий.
В том же исследовании фосфатирование улучшало адгезию полиуретана к стали до и после выдержки в среде. Этот результат подтверждает потенциал метода, но не заменяет проверку совместимости конкретного процесса с материалом детали и покрытием. Для производственного решения важны состав и режим химической обработки, возможность промыть внутренний канал и обеспечить сушку без остатков раствора.
Когда химический метод не решает задачу полностью
Если покрытию нужен выраженный механический профиль, химическая конверсия может не заменить абразивную подготовку. И наоборот, абразивный метод не формирует фосфатный слой. В отдельных технологических схемах операции сочетают: сначала очищают и обезжиривают поверхность, затем применяют локальную абразивную подготовку или химическую конверсию, после чего промывают или удаляют остатки процесса и сушат деталь. Последовательность зависит от покрытия и допусков.
Для внутреннего диаметра заранее проверяют, как раствор контактирует с поверхностью, как удаляется из канала и можно ли полностью высушить деталь. Если эти условия не обеспечены, химический процесс способен оставить на поверхности остатки, а не подготовить ее к нанесению покрытия. Требования и контрольные операции фиксируют в технологической документации.
Сочетание методов и нанесение последующего покрытия
Для сложной детали подготовку удобно рассматривать как последовательность операций, а не как выбор одного метода для всей поверхности.
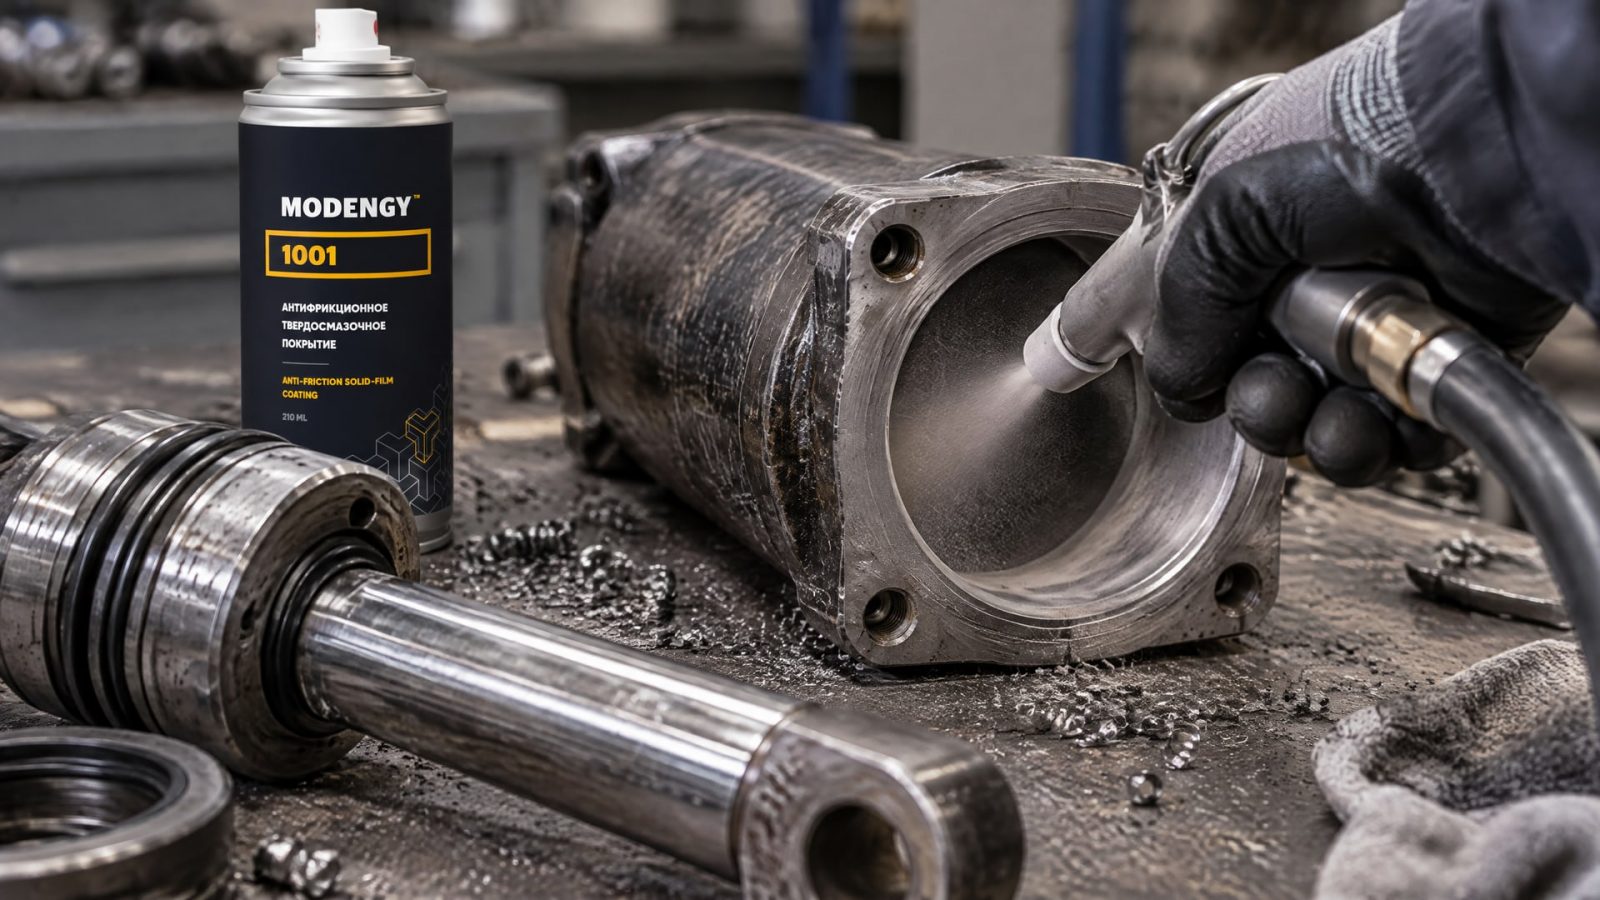
Практическая схема может включать обезжиривание, локальную или щадящую абразивную обработку либо химическую конверсию, сушку и нанесение покрытия. Ее применимость зависит от доступности внутреннего диаметра, допуска на размер и требований к поверхности.
Если после микропескоструйной обработки предусмотрено антифрикционное покрытие, в технологической схеме можно рассматривать MODENGY 1001. Для деталей, где важны защита рабочей поверхности и сцепление последующего слоя, результат нельзя выводить только из факта абразивной обработки: совместимость покрытия с основанием и режим нанесения проверяют по технической документации и пробной операции. Это особенно важно для внутренних диаметров, где равномерность подготовки и нанесения сложнее подтвердить визуально.
Масла и жиры удаляют до абразивной обработки: последующая очистка не должна подменять этот этап. После абразивного воздействия контролируют остаточную пыль и частицы, а после химического процесса учитывают промывку и сушку. Если в производственном процессе используют очистители линейки MODENGY, их место определяют в согласованной последовательности подготовки, а не считают самостоятельной заменой абразивной очистке или фосфатированию.
Совет инженера
Сценарий: на внутренней поверхности остаются технологические загрязнения, а последующее покрытие требует чистой основы.
Что делают: определяют тип загрязнения, выполняют очистку и обезжиривание, затем выбирают абразивную или химическую операцию по требуемому профилю и геометрии канала. Очистители линейки MODENGY можно включить в эту последовательность, если они совместимы с материалом детали и последующим покрытием.
Итог: перед нанесением покрытия проверяют чистоту, состояние внутренней поверхности и полноту сушки; требования фиксируют в технологической карте.
Комбинированная схема полезна не сама по себе, а когда каждая операция отвечает за конкретное требование. Абразивный этап может формировать профиль, а химический - создавать конверсионный слой. Если технологическая документация не задает сочетание этих этапов, его сначала проверяют на образце, не распространяя результат автоматически на детали другой геометрии.
Подготовка поверхностей деталей под сварку и разметку
Подготовка поверхности детали перед сваркой отличается от подготовки под защитное покрытие.
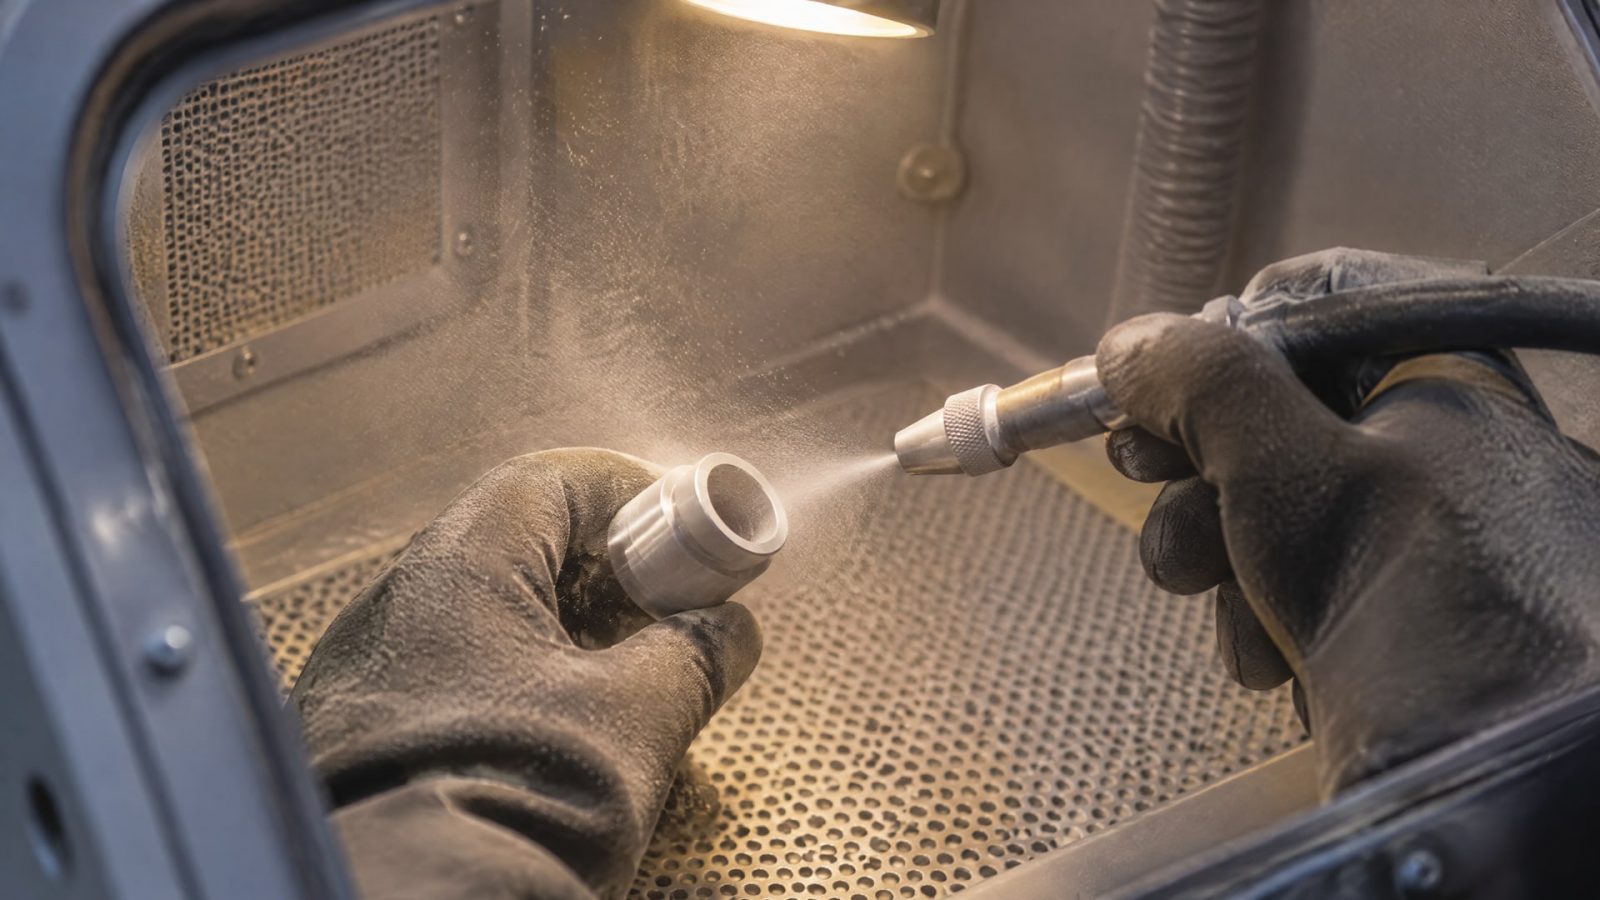
Для сварных швов, кромок и дефектных участков стальных поверхностей применяют логику ISO 8501-3, который задает степени подготовки таких зон. Для абразивно-струйной очистки стали и оценки подготовленной поверхности также учитывают EN ISO 8504-2:2019. Эти документы помогают не сводить контроль к общей оценке чистоты детали.
Перед выбором операции определяют состояние шва, кромки и окружающего металла. Удаляют загрязнения и дефекты, затем оценивают, соответствует ли подготовленный участок требованиям процесса и последующей защиты. Абразивная обработка может применяться там, где она обеспечивает нужное состояние поверхности и не мешает геометрии детали. Если рядом расположены внутренний канал и сварная зона, проверяют оба участка, а не только внешнюю поверхность.
Подготовка поверхности детали и заготовки к разметке имеет другую цель: обеспечить читаемость разметки и стабильное выполнение операции. В доступных данных нет отдельного нормативного режима для подготовки под разметку, поэтому нельзя переносить на нее без проверки требования к Sa 2½ или Rz 40–80 мкм, приведенные для стали под покрытие. Для разметки технологию выбирают по состоянию заготовки и требованиям производственного процесса.
Инструкция по подготовке поверхностей деталей к сварке должна описывать последовательность работ и критерии приемки для швов, кромок и дефектных зон. Если на деталь после сварки наносят покрытие, подготовку под сварку и подготовку под покрытие рассматривают как разные этапы. Требования к последующему покрытию устанавливают отдельно, включая необходимость очистки, абразивного профиля или химической конверсии.
Как проверить результат перед нанесением покрытия
Контроль начинают с требований к покрытию: какие загрязнения нужно удалить, какой профиль необходим и какие участки детали должны быть обработаны.
Для стали ориентир Sa 2½ по DIN EN ISO 12944-4 помогает сформулировать требование к очистке, а Rz 40–80 мкм - ориентир по шероховатости для хорошей адгезии краски. Эти значения нельзя считать универсальными для любого покрытия: их сверяют со спецификацией конкретной системы.
Далее проверяют, охватывает ли выбранный метод весь внутренний диаметр. При абразивной очистке оценивают равномерность воздействия, состояние поверхности и удаление пыли и остатков абразива. При химической подготовке контролируют выполнение предусмотренных операций обработки, промывки и сушки. В обоих случаях отдельно подтверждают, что на поверхности нет масел и жиров.
Для стали после абразивной очистки используют ориентиры ISO 8501-1, а при оценке сварных швов и кромок учитывают ISO 8501-3. EN ISO 8504-2:2019 помогает рассматривать требования к абразивно-струйной очистке и подготовке поверхности. Стандарты не заменяют технологическую проверку конкретной детали: метод должен дать нужный результат на ее внутренней поверхности и не нарушить допуск на размер.
Что зафиксировать в технологической карте
Материал детали и участки, которые требуется подготовить.
Выбранный метод: абразивная обработка, химическая подготовка или их сочетание.
Требования к чистоте и профилю поверхности, включая применимые критерии Sa 2½ и Rz 40–80 мкм.
Операции обезжиривания, удаления остатков обработки, промывки и сушки.
Способ проверки внутреннего диаметра и критерии приемки перед нанесением покрытия.
Такой контроль помогает отличить поверхность, которая просто выглядит чистой, от подготовленной основы, соответствующей требованиям покрытия. Для серийного производства порядок операций сначала проверяют на детали или образце сопоставимой геометрии. После подтверждения результата его закрепляют в документации и применяют к деталям с теми же условиями обработки.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: микропескоструй или химию?
Выбор зависит от того, можно ли равномерно обработать канал абразивом и какой профиль требует покрытие. Микропескоструй формирует механическую шероховатость, химическая подготовка может создать конверсионный слой. Сравнивают чистоту, геометрию, допуск на размер и требования покрытия, а затем проверяют результат на детали или образце.
Нужно ли всегда добиваться шероховатости Rz 40–80 мкм?
Нет, этот диапазон приведен как ориентир для хорошей адгезии краски после абразивной обработки, но не как универсальное требование. Фактический профиль выбирают по спецификации покрытия. Избыточная шероховатость не гарантирует лучшего результата, если она не соответствует требованиям системы и геометрии детали.
Зачем нужно фосфатирование перед покрытием?
Фосфатирование формирует конверсионный слой, который может улучшить адгезию покрытия и коррозионную стойкость стали. В исследовании обработки под полиуретановое покрытие после фосфатирования отмечено улучшение адгезии до и после выдержки в среде. Режим из исследования нельзя автоматически переносить на другую деталь или покрытие.
Как подготовить сварные швы и кромки перед нанесением покрытия?
Сначала удаляют загрязнения и дефекты, затем оценивают состояние швов, кромок и поврежденных зон. Для таких участков ориентируются на ISO 8501-3, а для абразивно-струйной очистки стали учитывают EN ISO 8504-2:2019. Требования к последующему покрытию задают отдельно от подготовки под сварку.
Заключение
Для деталей с внутренними диаметрами микропескоструй выбирают, когда он обеспечивает равномерную очистку и профиль, нужный покрытию, без недопустимого влияния на размер. Химическую подготовку рассматривают, если важен конверсионный слой или абразиву трудно обработать канал. Фосфатирование может повысить адгезию и коррозионную стойкость, но конкретный режим зависит от материала и покрытия.
Следующий шаг - сверить требования покрытия к чистоте и шероховатости с геометрией детали, затем провести пробную обработку и проверить внутреннюю поверхность. Для стали можно начать с ориентиров Sa 2½ по DIN EN ISO 12944-4 и Rz 40–80 мкм, подтвердив их применимость по спецификации покрытия и закрепив критерии приемки в технологической карте.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
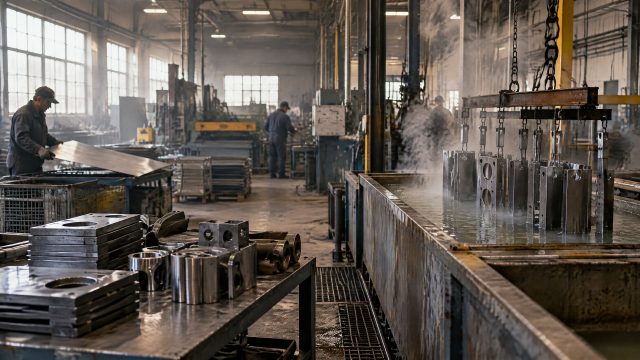
Подготовка поверхности фосфатированием улучшает сцепление покрытий MODENGY с металлом и повышает коррозионную стойкость системы.
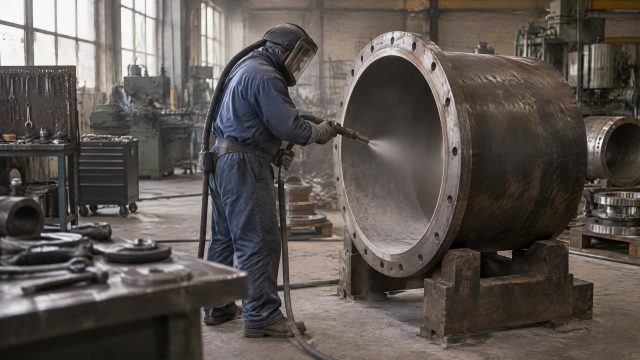
Узнайте, как правильно подготовить поверхность для защиты внутренних диаметров, чтобы обеспечить надежное сцепление покрытия.
Узнайте, как выбрать пищевую смазку с консервационными свойствами, учитывая класс консистенции, допуски и совместимость с материалами.