
Подготовка поверхности фосфатированием: совместимость с покрытиями MODENGY
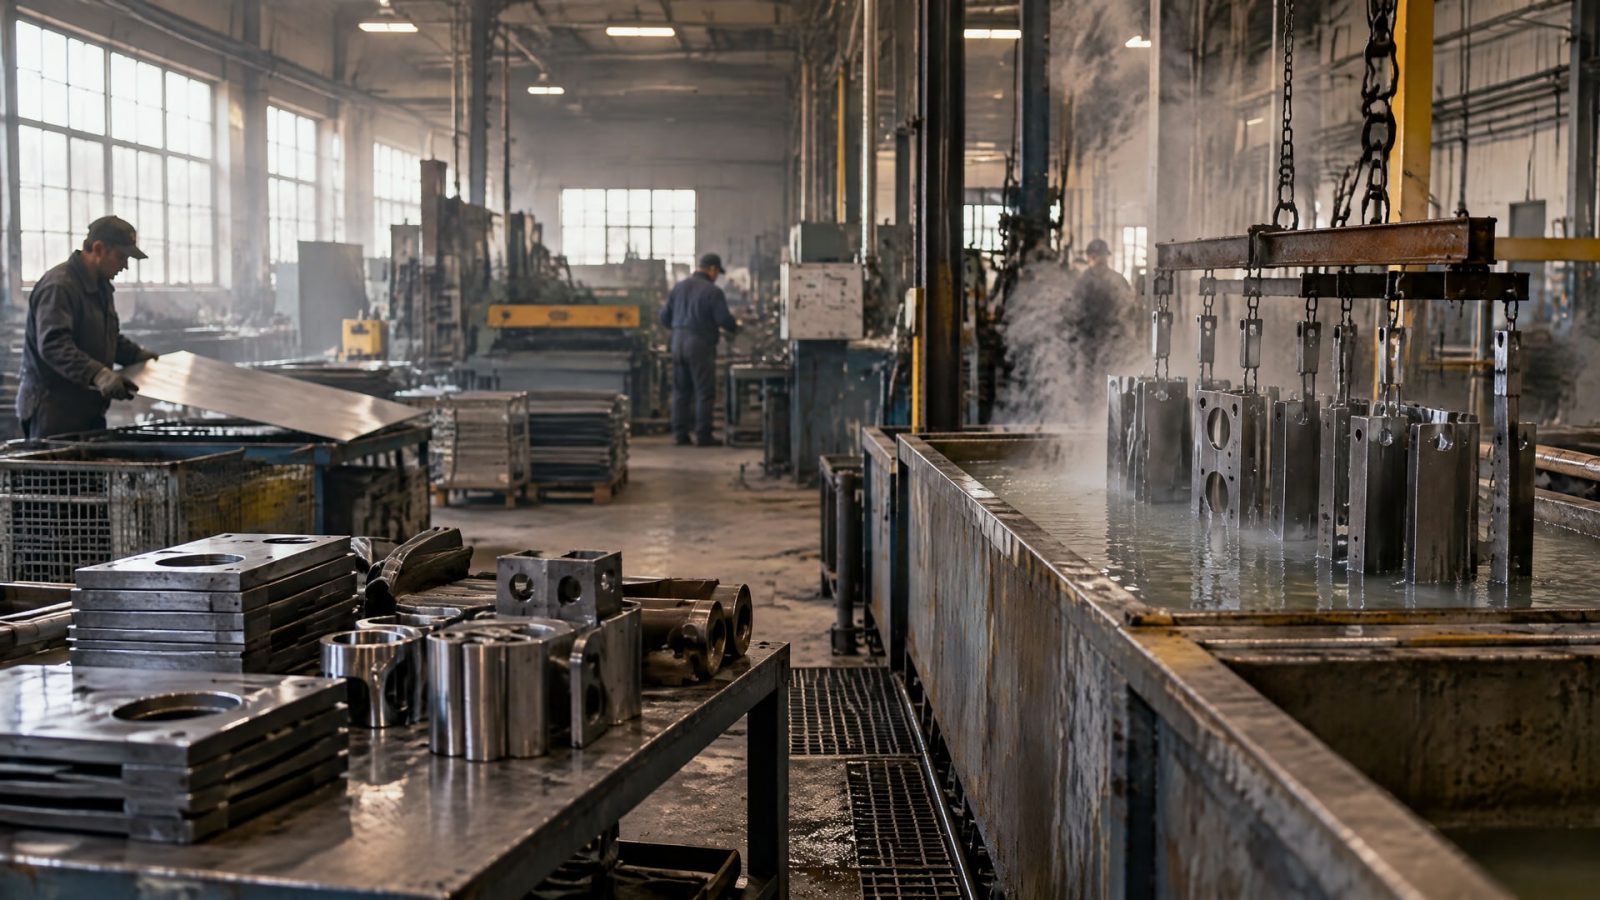
Химическое фосфатирование может служить конверсионным подслоем под защитное покрытие: оно помогает улучшить сцепление покрытия с металлом и повысить коррозионную стойкость системы. Совместимость фосфатирования с покрытием зависит не только от самого слоя, но и от всей последовательности операций: очистки, промывки, активации, фосфатирования и сушки.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают подготовку поверхности для металлических деталей. Разберем, когда фосфатирование уместно, чем оно отличается от пескоструйной обработки, что учесть при нанесении покрытий MODENGY и как оценить результат, в том числе на внутренних диаметрах.
Подготовка поверхности: фосфатирование и требования к подслою
Подготовка поверхности фосфатированием начинается с очистки металла.
С него удаляют окалину, ржавчину, жиры, масла, отпечатки пальцев и другие загрязнения. Способ очистки выбирают с учетом конкретного варианта фосфатирования: неподходящие материалы и методы могут повлиять на структуру и массу конверсионного слоя.
Для кристаллического фосфатирования особенно важно не применять очистку, которая способствует формированию крупнокристаллической структуры и увеличению массы покрытия. Это не означает, что слой нужно делать максимально толстым. Задача подготовки - получить состояние поверхности, подходящее для последующей операции и выбранной системы защиты.
ГОСТ 9.402-2004 устанавливает требования к подготовке поверхности под окрашивание, включая лакокрасочные покрытия, катодное и анодное электроосаждение, а также порошковые покрытия. ГОСТ Р 9.316-2006 указывает, что фосфатирование под лакокрасочные покрытия выполняют по ГОСТ 9.402. Поэтому при разработке процесса необходимо сверять последовательность операций с требованиями применимого стандарта и документацией на покрытие.
Если перед фосфатированием применяли кислотное травление, после него проводят нейтрализующую промывку и химическую активацию. Пропускать эти этапы не следует: нестабильность фосфатного слоя может повлиять на адгезию, то есть сцепление последующего покрытия с поверхностью.
ГОСТ 9.402-2004 допускает одновременное обезжиривание и фосфатирование только для поверхностей с первой степенью загрязнения. Это условие нельзя автоматически переносить на детали с иным состоянием поверхности. Сначала оценивают загрязнение и требования технологического процесса, затем выбирают способ очистки и порядок операций.
Фосфатирование или пескоструй: что выбрать
Фосфатирование и пескоструйная обработка не взаимозаменяемы.
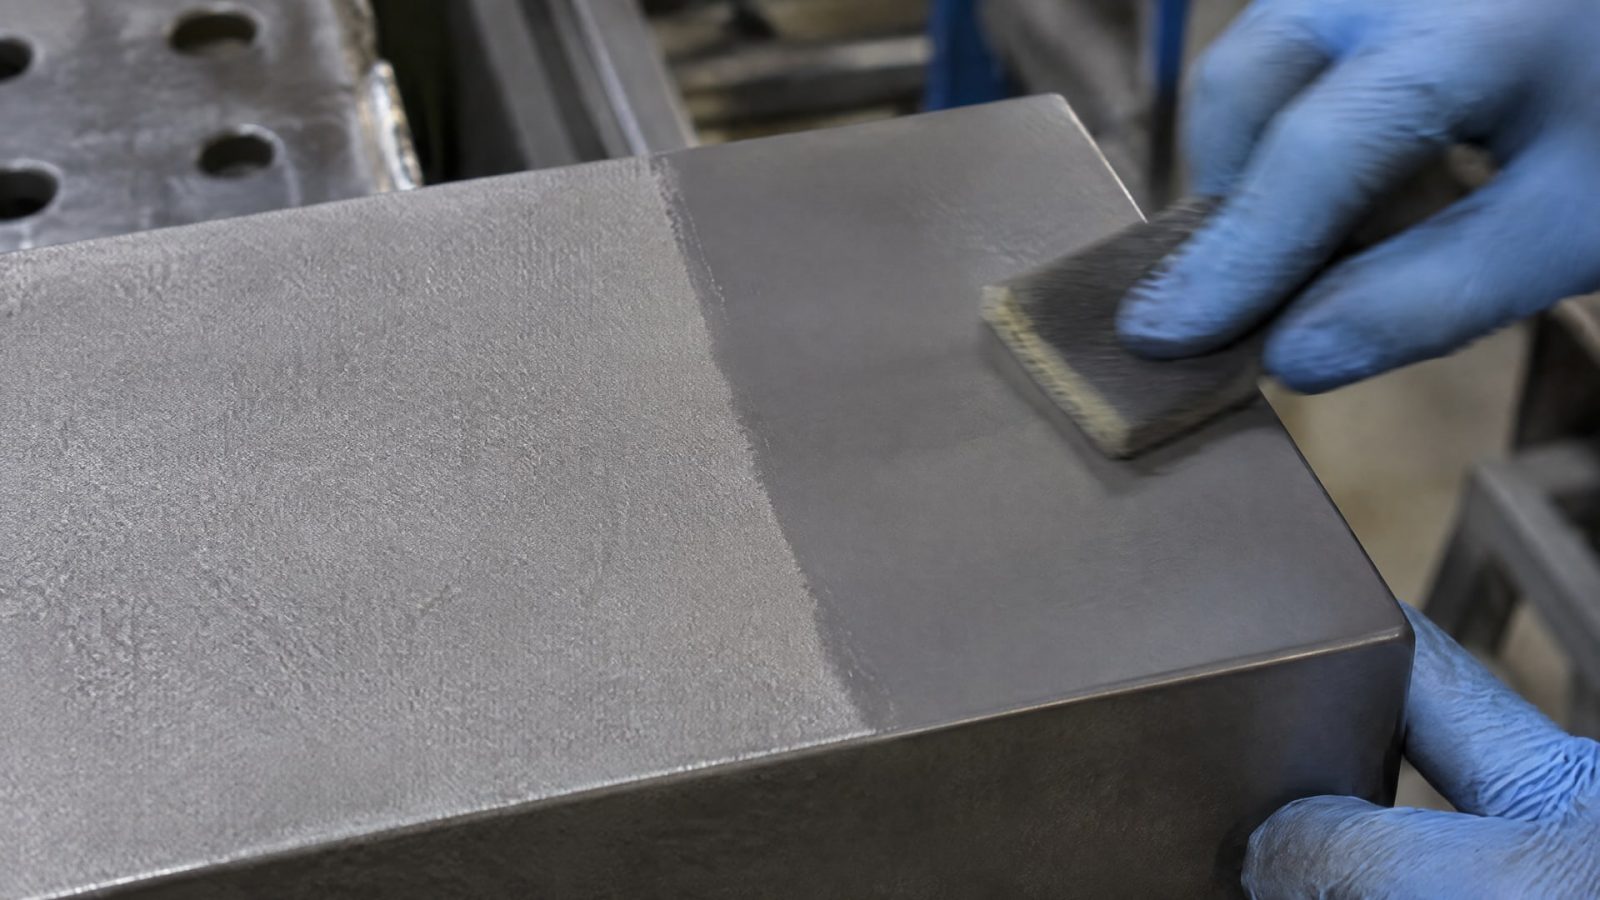
Пескоструй создает механическую шероховатость, а фосфатирование формирует химический конверсионный слой. Выбор зависит от состояния металла, требований к покрытию и условий эксплуатации детали. Если задача состоит в повышении адгезии, фосфатирование рассматривают как подслой для последующего покрытия, а не как самостоятельную замену финишной защиты.
Для оценки чистоты поверхности после абразивной очистки применяют ISO 8501-1 и ГОСТ Р ИСО 8501-1. Эти стандарты относятся к оценке подготовки поверхности после абразивной обработки, в том числе пескоструйной. Они не заменяют требования к химическому фосфатированию: для него важны очистка, промывки, активация и соблюдение выбранной технологической схемы.
В ГОСТ 9.402-80 приведен режим фосфатирования углеродистых сталей под лакокрасочное покрытие и анодное электроосаждение распылением: температура 45–55 °C, давление 0,08–0,10 МПа, продолжительность 0,5–0,8 мин. Это параметры конкретной схемы из стандарта, а не универсальные настройки для любого оборудования, металла или состава. Их нельзя переносить в технологическую карту без проверки применимости.
На практике решение может учитывать необходимость абразивной очистки и последующего химического подслоя. Но последовательность операций нужно определить заранее: результат зависит от того, как совместно работают очистка, промывка, фосфатирование и финишное покрытие. Увеличение шероховатости или массы фосфатного слоя само по себе не подтверждает, что адгезия улучшится.
Фосфатирование и совместимость с покрытиями MODENGY
Фосфатированный металл рассматривают как одну из возможных подготовленных поверхностей под защитное покрытие.
Антифрикционные покрытия MODENGY предназначены для защиты металлов и улучшения адгезии, в том числе при применении на фосфатированных поверхностях. Для конкретной детали это не отменяет проверки технологической совместимости: состояние подслоя, чистота после обработки и полнота сушки влияют на результат всей системы.
Перед внедрением процесса следует оценить не только сочетание «фосфатирование - покрытие», но и предшествующие операции. В технологической цепочке должны быть согласованы обезжиривание, удаление окалины, промывки, активация, фосфатирование и сушка. Остатки загрязнений или нарушение последовательности после травления могут привести к нестабильному подслою и ухудшить сцепление финишного покрытия.
Фосфатирование не заменяет финишное покрытие. Его роль - сформировать подслой, который помогает обеспечить адгезию и поддержать коррозионную стойкость последующей системы. Если деталь работает при повышенной коррозионной нагрузке, оценивать нужно готовую систему целиком, а не только наличие фосфатного слоя.
Для практической проверки сначала фиксируют фактическую технологию подготовки поверхности и нанесения покрытия. Затем контролируют адгезию готовой системы. Среди указанных методов - испытание решетчатым надрезом по ГОСТ 9.301-86 и ISO 2409; в источниках по контролю адгезии также приведены ГОСТ 9.302-88 и ГОСТ 9.305-84. Метод выбирают с учетом применимых требований и конструкции изделия.
Защита внутренних диаметров металла
Внутренние диаметры и труднодоступные полости сложнее обрабатывать равномерно, чем открытые наружные поверхности.
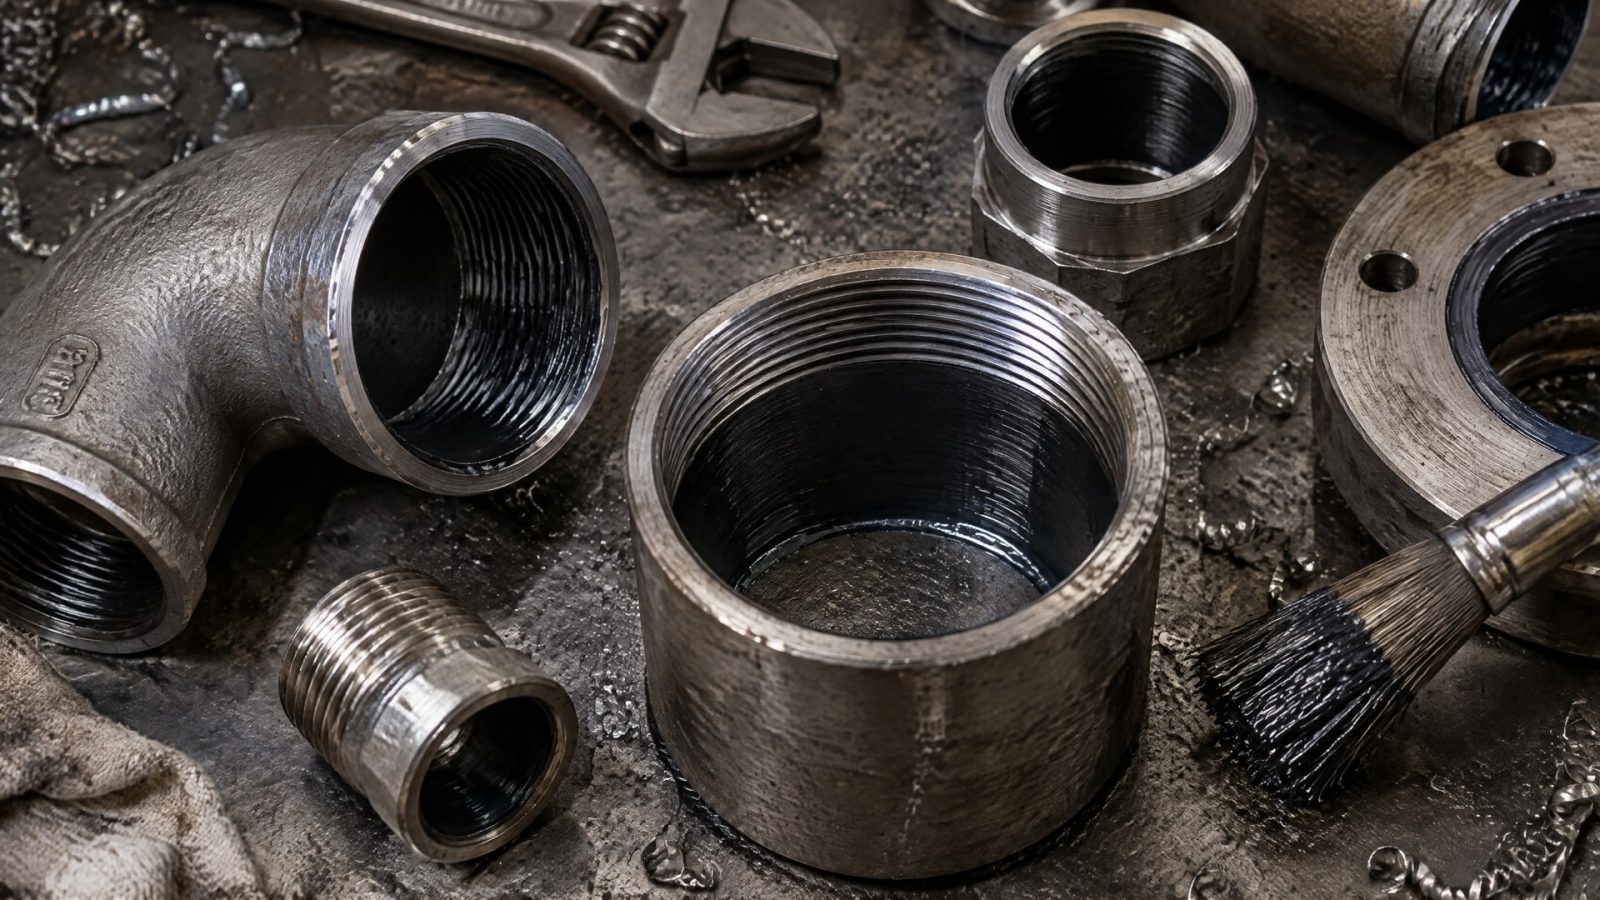
Здесь важно обеспечить доступ раствора к участку, а затем - полноценную промывку и сушку. Если жидкость задерживается в полости или часть поверхности остается недоступной, визуальная оценка снаружи не подтвердит качество обработки всей детали.
При проектировании процесса нужно проверить, как раствор поступает к внутренней поверхности и удаляется после обработки. В технологических схемах для труднодоступных участков предусматривают отдельную сушку. Способ подачи и отвода раствора выбирают по геометрии детали и применяемому оборудованию; универсального режима для всех внутренних диаметров нет.
Для такой детали недостаточно записать в карте только операцию фосфатирования. Следует описать подготовительные этапы и контроль: очистку, возможное травление, нейтрализующую промывку, активацию, фосфатирование и сушку. Если применялось кислотное травление, после него необходимы нейтрализация и химическая активация. Это требование важно и для наружных поверхностей, но на внутренних участках особенно нужно убедиться, что промывка действительно охватила всю зону обработки.
При подборе покрытия для внутренних полостей учитывают не только материал, но и доступность нанесения и контроля. Если конструкция не позволяет оценить поверхность визуально, процесс нужно подтвердить предусмотренными испытаниями на образцах или деталях, репрезентативных для изделия. Такой подход помогает выявить проблемы технологической цепочки до того, как дефект проявится на готовом узле.
Как проверить адгезию и качество защитной системы
Фосфатирование само по себе не доказывает, что готовое покрытие надежно сцепилось с металлом.
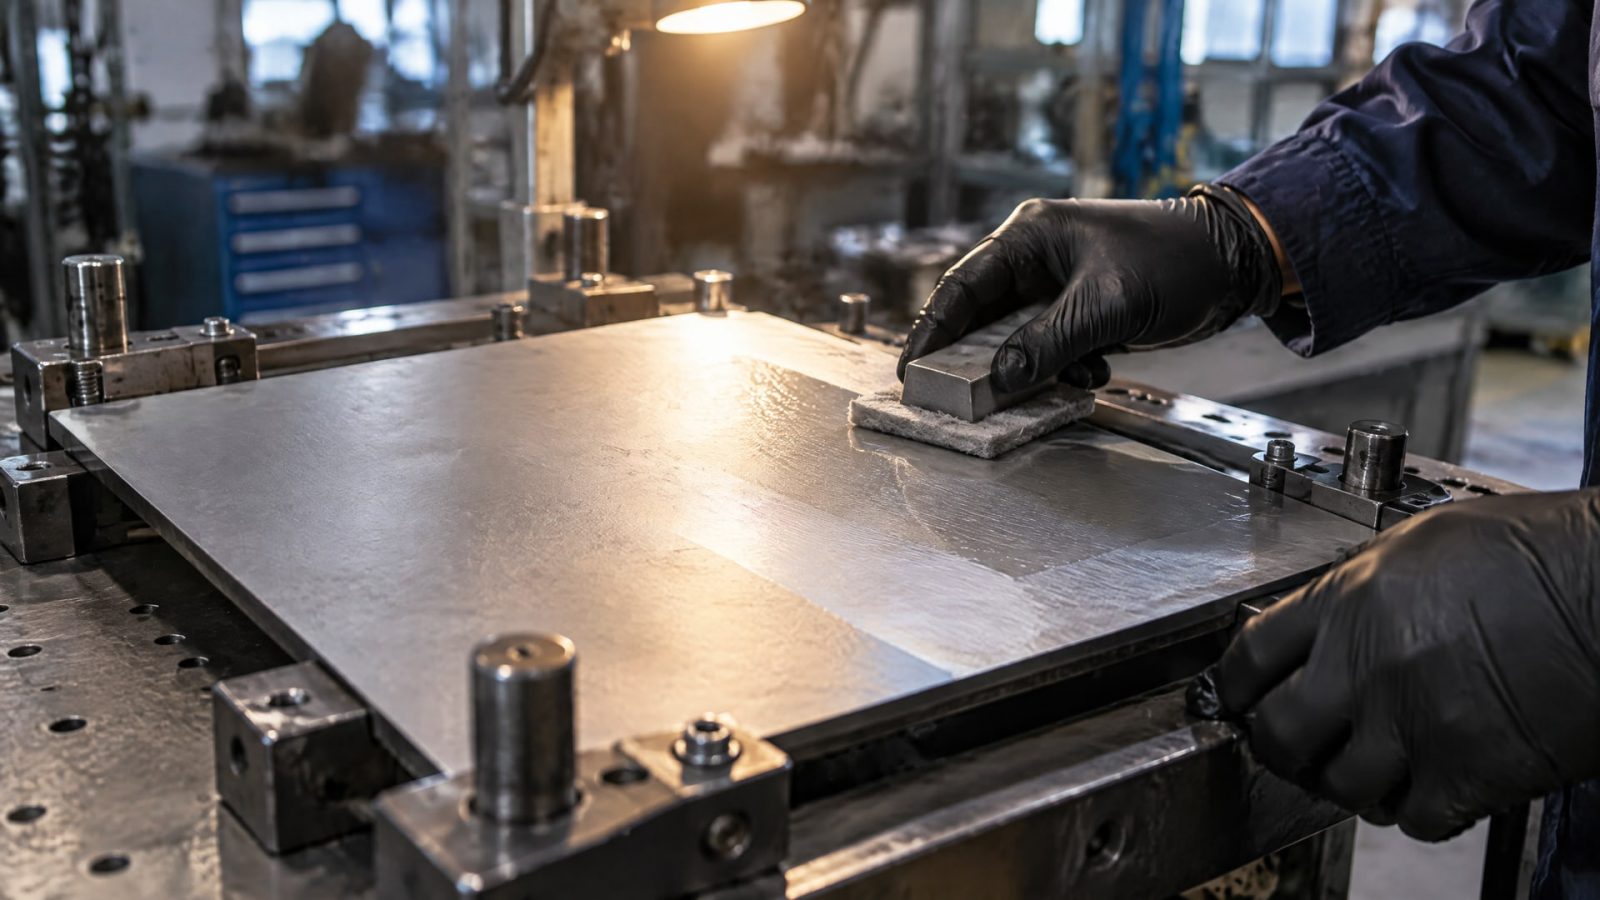
Контролируют и подготовку поверхности, и адгезию системы «фосфатный слой + покрытие». Визуальная оценка может выявить явные дефекты, но не заменяет испытаний, предусмотренных для выбранного материала и процесса.
Для контроля адгезии используют методы, связанные с ГОСТ 9.301-86, ГОСТ 9.302-88 и ГОСТ 9.305-84; также применяют ISO 2409. Метод испытания следует выбирать по требованиям к изделию и системе покрытия. Важно оценивать именно готовую систему после нанесения покрытия, а не делать вывод об адгезии только по наличию фосфатного подслоя.
Полезно вести технологическую запись, в которой указаны примененные способы очистки, наличие кислотного травления, этапы промывки и активации, режим фосфатирования и условия сушки. Для режима из ГОСТ 9.402-80, приведенного выше, параметры составляют 45–55 °C, 0,08–0,10 МПа и 0,5–0,8 мин. Эти данные относятся к указанной схеме распыления и не являются универсальными для других вариантов обработки.
Если испытания показывают нестабильную адгезию, проверку начинают со всей цепочки подготовки, а не с попытки увеличить толщину слоя. Нужно выяснить, удалены ли загрязнения, корректно ли выполнены промывка и активация после травления, равномерно ли обработана поверхность и высушены ли труднодоступные участки. Такой разбор помогает локализовать причину и скорректировать операцию, которая влияет на качество покрытия.
Часто задаваемые вопросы
Всегда ли нужно фосфатирование перед нанесением покрытия?
Нет. Фосфатирование применяют, когда оно предусмотрено требованиями к системе, материалу и условиям эксплуатации. ГОСТ 9.402-2004 задает требования к подготовке поверхности под окрашивание, но необходимость конкретной операции определяют для выбранного процесса. Фосфатирование может улучшить адгезию, однако не заменяет финишное покрытие и проверку готовой системы.
Чем фосфатирование отличается от пескоструйной обработки?
Пескоструйная обработка механически очищает поверхность и формирует профиль шероховатости. Фосфатирование химически создает конверсионный подслой. Поэтому это разные операции, которые нельзя считать взаимозаменяемыми. Для оценки поверхности после абразивной очистки применяют ISO 8501-1 и ГОСТ Р ИСО 8501-1, а требования к фосфатированию рассматривают отдельно.
Нужна ли промывка после кислотного травления?
Да. После кислотного травления необходимы нейтрализующая промывка и химическая активация перед фосфатированием. Пропуск этих этапов может привести к нестабильному фосфатному слою и проблемам с адгезией последующего покрытия. Особенно важно подтвердить, что промывка охватывает внутренние диаметры и другие труднодоступные участки детали.
Как проверить адгезию покрытия после фосфатирования?
Проверяют готовую систему, а не только фосфатный слой. В качестве методов контроля указаны решетчатый надрез по ГОСТ 9.301-86 и ISO 2409; также в источниках приведены ГОСТ 9.302-88 и ГОСТ 9.305-84. Подходящий метод выбирают с учетом требований к изделию и применяемого покрытия.
Заключение
Подготовка поверхности фосфатированием совместима с защитными покрытиями MODENGY при условии, что согласована вся технологическая цепочка: очистка, промывки, активация после кислотного травления, фосфатирование и сушка. Пескоструйная обработка решает другую задачу, а качество готовой системы подтверждают контролем подготовки и испытанием адгезии.
Следующий шаг - сверить технологическую карту с требованиями ГОСТ 9.402-2004, описать обработку внутренних участков и определить метод контроля готового покрытия. Параметры режима выбирают для конкретного процесса, а не переносят без проверки из отдельной технологической схемы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно подготовить поверхность для защиты внутренних диаметров, чтобы обеспечить надежное сцепление покрытия.
Узнайте, как выбрать пищевую смазку с консервационными свойствами, учитывая класс консистенции, допуски и совместимость с материалами.
Выбирайте пищевую смазку правильно: узнайте о негигроскопичности, водостойкости и допусках H1 для безопасности вашего производства.