
Защита внутренних диаметров: подготовка поверхности перед нанесением покрытия
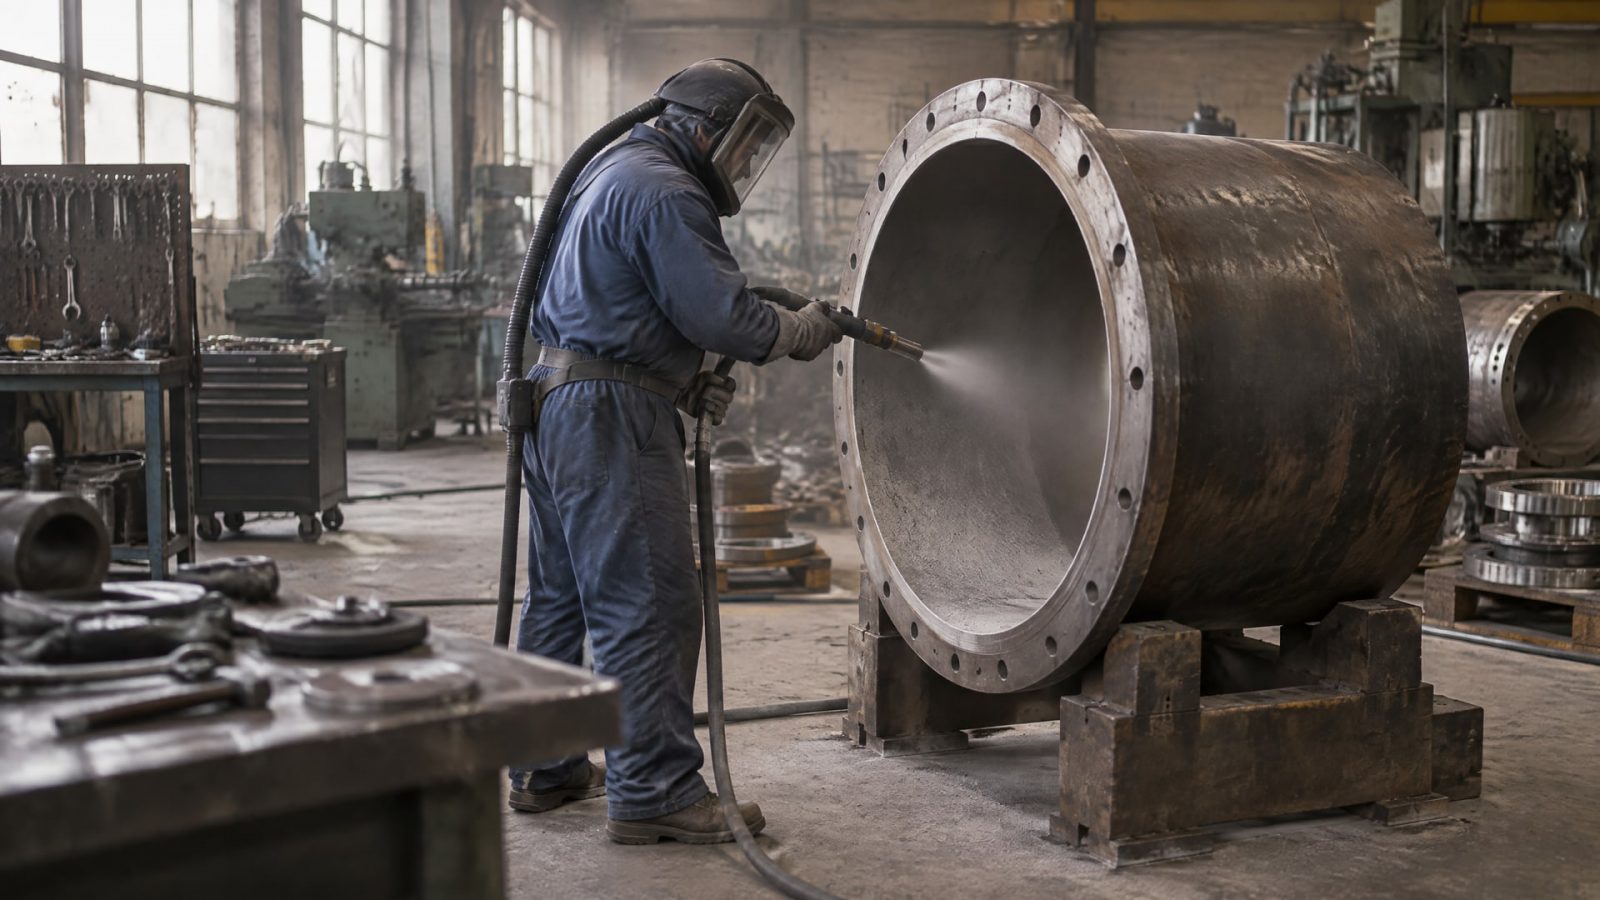
Надежная защита внутренних диаметров начинается с очистки и обезжиривания, а затем - с подготовки поверхности, подходящей для материала детали и выбранного твердосмазочного покрытия. Для усиления адгезии применяют фосфатирование или абразивную обработку; в некоторых случаях используют оба метода. Важно не просто обработать доступную часть детали, а обеспечить равномерную подготовку всей рабочей поверхности отверстия.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, как выбрать способ подготовки внутренних диаметров, какие параметры контролировать и почему видимая чистота не гарантирует хорошего сцепления покрытия. Отдельно рассмотрим ограничения пескоструйной обработки внутри отверстий и особенности фосфатирования.
Как подготовить поверхность перед покрытием
Антифрикционное твердосмазочное покрытие сцепляется с подложкой лучше, когда на ней нет масел, загрязнений и остатков консервации.
Поэтому очистка и обезжиривание предшествуют фосфатированию, пескоструйной обработке и нанесению покрытия. Если оставить загрязнения, последующие операции не обеспечат равномерную адгезионную основу.
Для внутренних диаметров базовая очистка требует внимания к всей длине отверстия. Загрязнение может сохраняться в глубине, на переходах и в участках со сложной геометрией, даже если входная кромка выглядит чистой. Способ обработки выбирают так, чтобы раствор или очищающий состав достигал рабочей поверхности, а остатки загрязнений и влаги можно было удалить.
Последовательность подготовки
Технологический маршрут зависит от материала детали и требований покрытия, но основные этапы удобно проверять по порядку:
Удалить масла, загрязнения и консервационные составы.
Выполнить обезжиривание всей поверхности, включая внутренний диаметр.
При необходимости провести механическую или химическую активацию.
Удалить остатки технологических растворов и обеспечить сушку.
Перед нанесением проверить состояние поверхности и свериться со спецификацией покрытия.
Растворитель не заменяет пескоструй: он может удалить жир, но не формирует профиль поверхности, необходимый для механического усиления сцепления. Аналогично фосфатирование не следует считать обязательным этапом для каждой детали. Оно входит в число вариантов предобработки, а необходимость зависит от основы, геометрии и требований к покрытию.
Нельзя оценивать готовность только визуально. Чистая на вид поверхность все еще может содержать тонкую пленку загрязнений или быть недостаточно подготовленной для конкретного покрытия. Поэтому для повторяемого результата фиксируют последовательность операций и контролируют не только чистоту, но и равномерность обработки внутренней поверхности.
Когда нужна дополнительная активация
Если детали работают при высокой нагрузке на трение, одной химической очистки может быть недостаточно. В качестве дополнительной подготовки рассматривают фосфатирование или абразивную обработку, а в подходящих случаях - сочетание методов. На стали фосфатирование часто используют как способ улучшить сцепление органического покрытия и повысить коррозионную стойкость системы.
Для алюминия в обзорных материалах отдельно упоминается анодирование как возможный способ подготовки. Этот пример показывает, почему нельзя переносить технологию для одной основы на другую без проверки требований покрытия. Для деталей с внутренними каналами или отверстиями к выбору добавляется вопрос доступности: важно, чтобы способ подготовки обрабатывал всю рабочую зону, а не только наружные поверхности.
Пескоструй и шероховатость внутренних диаметров
Абразивная обработка может повысить адгезию твердосмазочного покрытия за счет формирования контролируемого профиля поверхности.
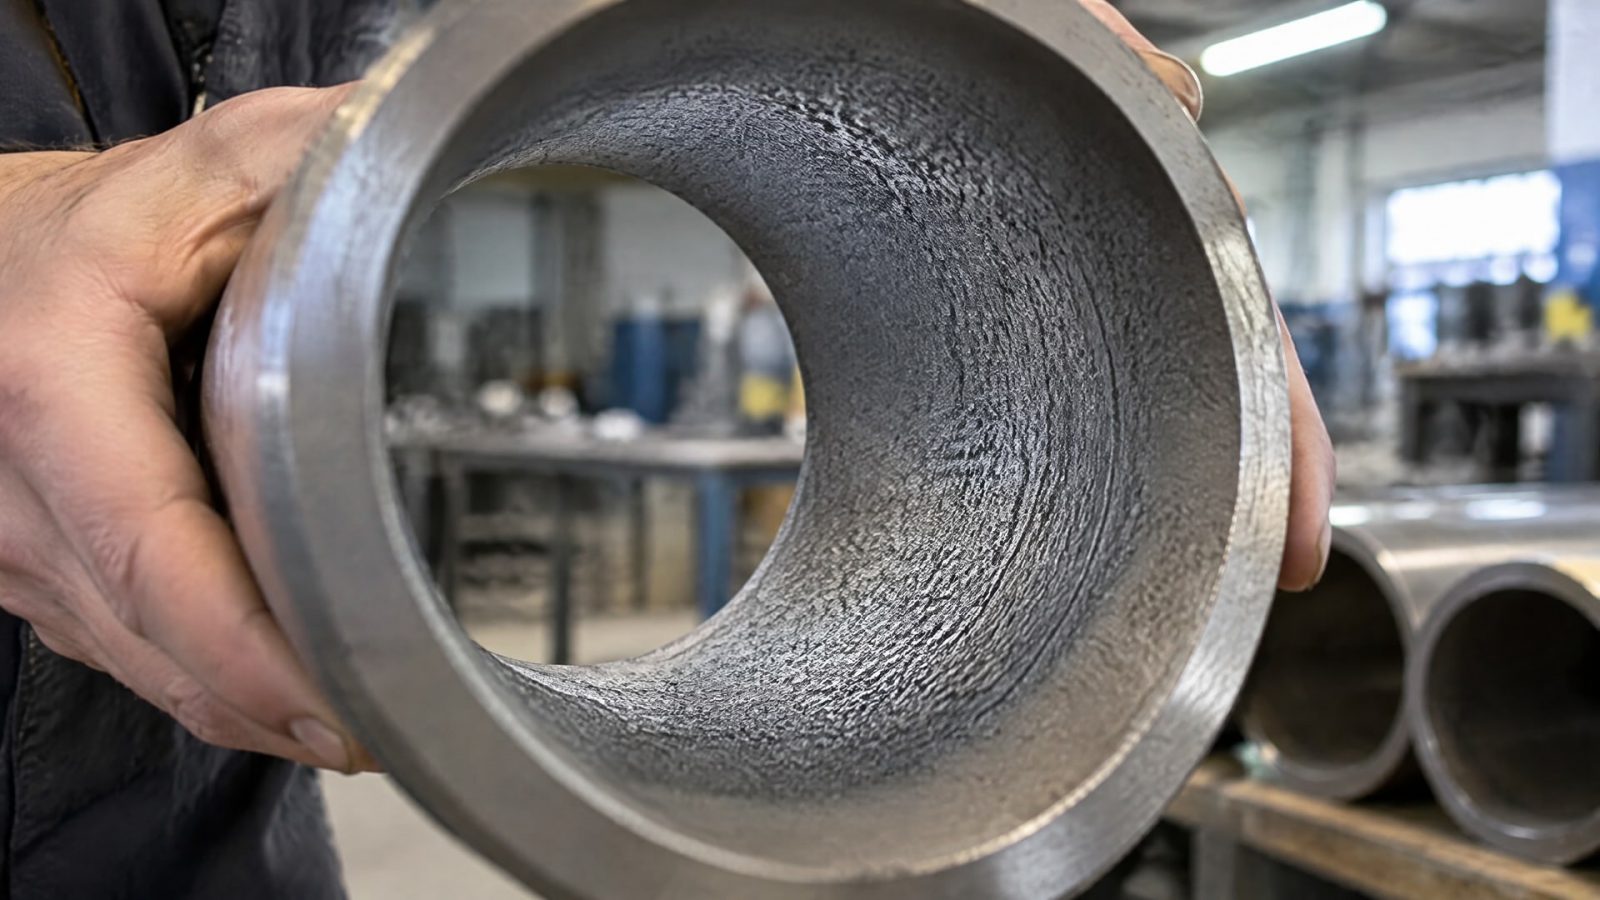
В технических материалах по покрытиям приводится ориентир 180 grit, или около 80 мкм, для абразива. В обзорных материалах также указаны шероховатость Ra 0,8-1,5 мкм и давление струи 0,2-0,4 МПа. Эти параметры служат ориентирами из конкретных материалов, а не универсальным режимом для любой детали и любого покрытия.
Цель пескоструйной обработки - не получить максимально грубую поверхность, а создать подходящую и равномерную основу для сцепления. Чрезмерно выраженный или неоднородный профиль не следует считать преимуществом: для покрытия важна управляемая шероховатость. Поэтому параметры обработки сверяют со спецификацией материала и покрытия.
Что меняется при обработке отверстия
Для внутренних диаметров абразивная обработка сложнее, чем для открытой наружной поверхности. Геометрия может ограничивать доступ струи, а при недостаточно равномерной обработке часть отверстия останется неподготовленной. Особенно важно учитывать глубину отверстия, его форму и возможность удалить остатки абразива после обработки.
В качестве абразива в обзорных материалах предлагается мелкий неметаллический материал на основе оксида алюминия. Однако сам факт выбора подходящего абразива не гарантирует равномерного результата: необходимо оценить, достигает ли струя всех участков. Для отверстий и закрытых полостей способ подачи абразива подбирают с учетом геометрии, а после обработки проверяют, что остатки материала удалены.
Основные параметры, которые стоит контролировать:
Тип и размер абразива: в источниках приводится ориентир 180 grit, около 80 мкм.
Давление струи: обзорный диапазон составляет 0,2-0,4 МПа.
Полученная шероховатость: приведенный ориентир Ra 0,8-1,5 мкм.
Равномерность обработки по длине и окружности внутреннего диаметра.
Удаление абразивных остатков перед дальнейшими операциями.
Эти значения нельзя автоматически превращать в технологическую карту для любой детали. Для внутренних диаметров результат зависит от возможности направить струю на всю поверхность и проконтролировать полученный профиль. Если геометрия не позволяет обеспечить равномерную обработку, стоит рассмотреть другой метод предобработки или изменить технологический маршрут.
Фосфатирование перед покрытием: возможности и ограничения
Фосфатирование перед покрытием применяют для улучшения сцепления органического слоя с металлической основой.
Фосфатный слой формирует более подходящую подложку и увеличивает площадь поверхности, с которой взаимодействует покрытие. Такая обработка также может повысить коррозионную стойкость системы до нанесения органического слоя.
Для стальных деталей фосфатирование часто рассматривают как один из предпочтительных вариантов предобработки. Но оно не обязательно для каждой основы и каждого покрытия: технологию выбирают с учетом материала детали, геометрии и требований к ресурсу. В некоторых случаях фосфатирование сочетают с абразивной обработкой, поскольку оба подхода могут усиливать адгезию.
Очистка до химической обработки
Перед фосфатированием необходимо удалить масла, грязь и консервационные составы. Загрязнения мешают равномерному контакту раствора с поверхностью и ухудшают качество последующей подготовки. Для внутренних диаметров особенно важно, чтобы раствор достигал всей обрабатываемой зоны, а после процесса можно было удалить остатки и высушить деталь.
В отдельном исследовании фосфорнокислой предобработки описана обработка раствором фосфорной кислоты концентрацией 1-2% при pH 2-4, с последующими промывкой и сушкой. В исследовании отмечено улучшение адгезии покрытия к стали. Это конкретный исследованный процесс, а не универсальная рецептура для всех материалов и покрытий. Его параметры нельзя переносить в производство без сверки с требованиями применяемой технологии.
Как выбирать маршрут
Пескоструй и фосфатирование не всегда взаимоисключают друг друга, но и не должны автоматически назначаться одновременно. Выбор зависит от того, какой результат требуется получить и можно ли обеспечить равномерную обработку внутренней поверхности. Для закрытой геометрии важны также удаление остатков раствора, абразива и влаги.
Если фосфатирование выбрано как этап подготовки, маршрут должен учитывать очистку до обработки, доступ раствора к поверхности, промывку и сушку. Если выбран пескоструй, оценивают профиль поверхности, равномерность обработки и удаление абразива. В обоих случаях требования конкретного покрытия остаются определяющими.
Защита внутренних диаметров: как учесть геометрию детали
Внутренние поверхности сложнее подготовить равномерно, чем открытые наружные участки.
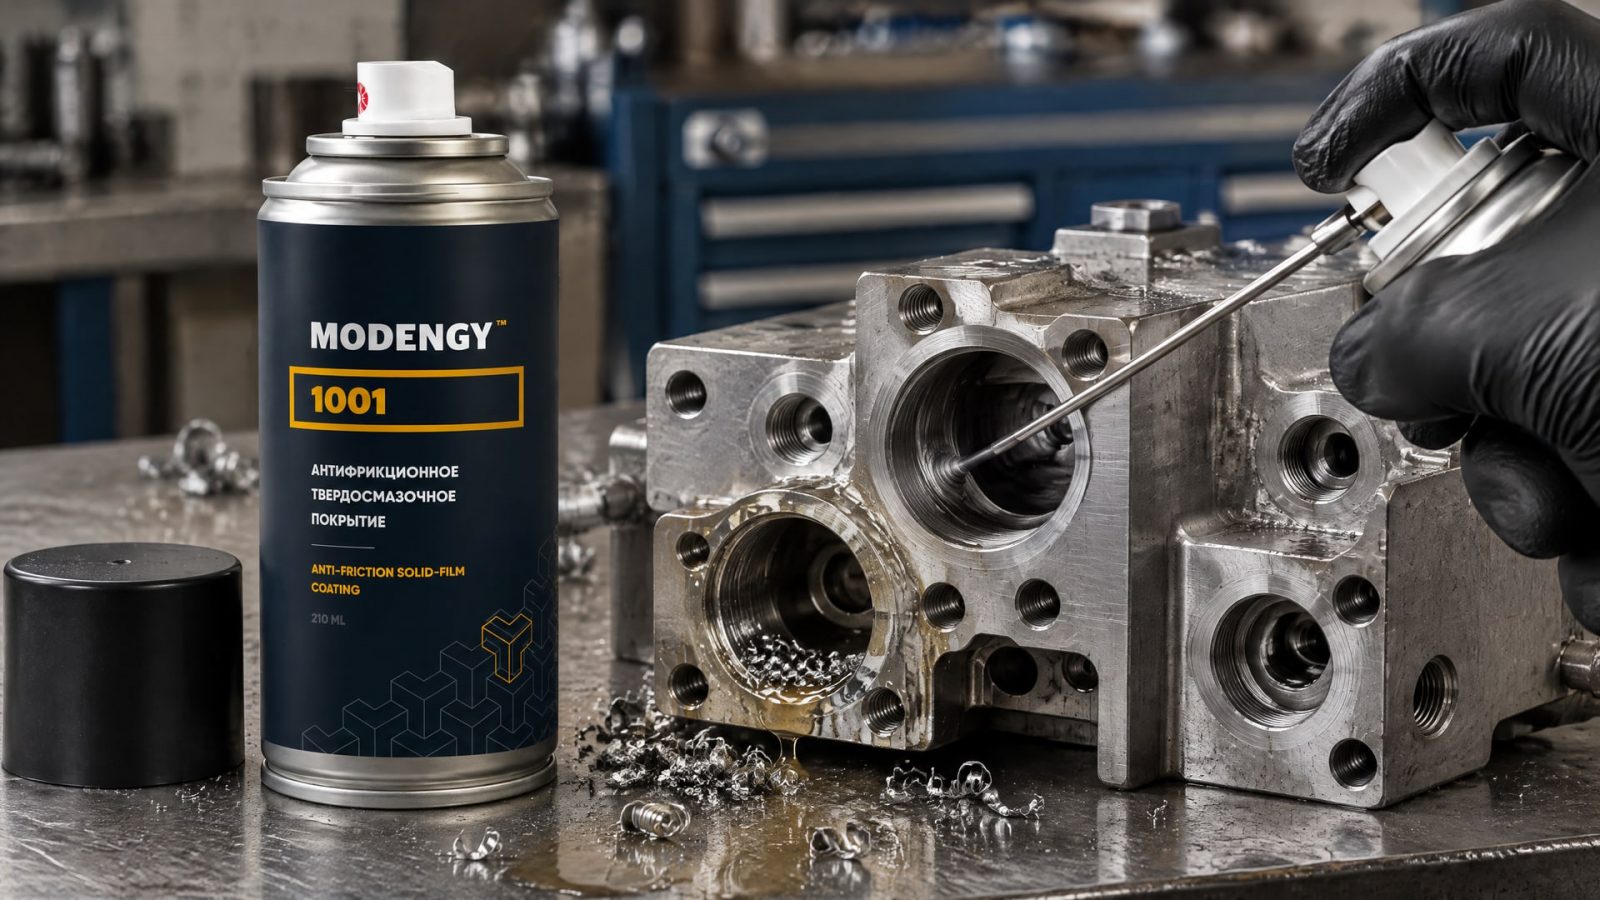
Абразив или раствор должны достигнуть рабочей зоны, а загрязнения, остатки обработки и влага - быть удалены. Если технологический процесс охватывает только вход отверстия, подготовка его глубины остается неполной, и состояние поверхности может различаться по длине.
Поэтому сначала оценивают геометрию детали: глубину отверстия, переходы и доступность внутренней поверхности для выбранного метода. После этого определяют последовательность очистки, предобработки, промывки или удаления абразива и сушки. В материалах по покрытиям для закрытых геометрий упоминаются dip-coating, dip-spin coating и spray coating как возможные методы нанесения после соответствующей подготовки. Сам способ нанесения, однако, не компенсирует недостаточную очистку или неравномерную активацию основы.
Совет инженера
Сценарий: покрытие требуется нанести на внутренний диаметр, где сложно равномерно обработать поверхность и проверить ее состояние.
Что сделали: сначала удалили загрязнения и обезжирили поверхность, затем выбрали подготовку с учетом доступа к внутренней геометрии. На этапе очистки в такой последовательности применим MODENGY Очиститель-активатор; дальнейшие операции определяют по материалу детали и требованиям покрытия.
Итог: до нанесения покрытия проверяют, что обработана вся рабочая поверхность и на ней не осталось загрязнений, абразива или влаги. Такая проверка помогает выявить проблемы подготовки до перехода к нанесению слоя.
При работе с внутренними поверхностями MODENGY 1001, покрытие на основе дисульфида молибдена и графита, рассматривают для задач, где требуется снизить трение и обеспечить твердосмазочную защиту. Если деталь испытывает фреттинг, работает при холодном пуске или контактирует с жидкими средами, подготовка основы особенно важна: покрытие должно сцепиться с поверхностью, обработанной по выбранному технологическому маршруту. Само наличие покрытия не заменяет контроль очистки и равномерности предобработки.
Поскольку обработка закрытых участков затруднена, метод оценивают не только по удобству нанесения, но и по возможности подготовить и проконтролировать всю рабочую поверхность. При выборе процесса нанесения также учитывают геометрию: распыление или погружение подходят лишь тогда, когда выбранная технология обеспечивает покрытие нужной зоны. Способность достичь внутренней поверхности и удалить технологические остатки должна быть частью производственного решения.
Контроль адгезии твердосмазочных покрытий
Адгезия твердосмазочных покрытий зависит не только от свойств самого слоя.
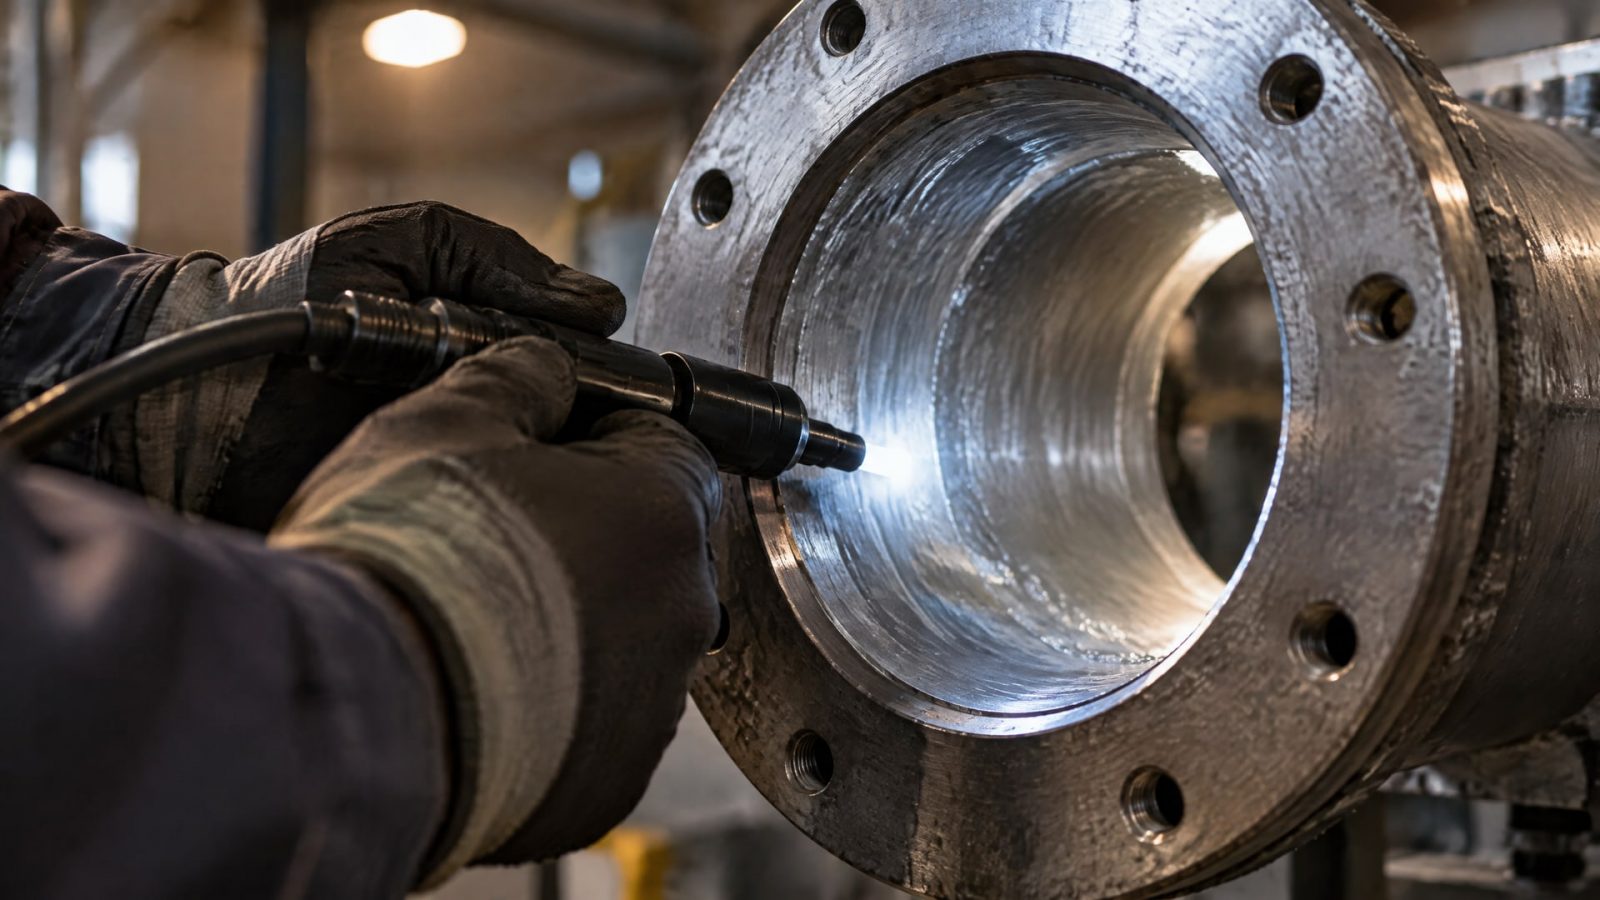
На нее влияют чистота основы, профиль поверхности и корректность предобработки. Поэтому проверку начинают до нанесения: оценивают, насколько полно удалены загрязнения, равномерно ли обработан внутренний диаметр и не осталось ли после процесса влаги или абразивных частиц.
Для пескоструйной обработки ориентир Ra 0,8-1,5 мкм помогает понять, что речь идет о контролируемой шероховатости, а не о максимально грубом рельефе. Ориентиры 180 grit, около 80 мкм, и давление 0,2-0,4 МПа также следует рассматривать вместе с геометрией детали и требованиями к покрытию. Для фосфатирования параметры обработки определяет конкретный технологический процесс; пример с раствором 1-2% и pH 2-4 относится к исследованной фосфорнокислой предобработке стали.
Контрольные вопросы перед нанесением
Перед запуском детали в покрытие полезно проверить:
Очищена ли вся поверхность внутреннего диаметра, а не только доступная кромка.
Удалены ли масла, загрязнения и консервационные составы.
Подходит ли выбранный метод подготовки к материалу детали.
Достигнут ли нужный профиль поверхности, если применяли абразивную обработку.
Удалены ли остатки абразива или раствора и выполнена ли сушка.
Соответствует ли последовательность требованиям конкретного покрытия.
Если адгезия неудовлетворительна, не стоит сразу менять состав покрытия. Сначала проверяют подготовку: чистоту, равномерность доступа к внутренней поверхности, качество промывки и сушки, а также соответствие предобработки спецификации. Такая диагностика позволяет отделить проблему подготовки от вопросов нанесения и эксплуатации.
Для повторяемого результата технологию описывают как последовательность операций, включая контроль всей рабочей зоны внутреннего диаметра. Это особенно важно при серийном выпуске деталей, где одинаково выглядящие отверстия могут различаться по доступности для абразива или раствора. При изменении материала, геометрии или покрытия маршрут подготовки следует пересмотреть.
Часто задаваемые вопросы
Нужен ли пескоструй перед нанесением антифрикционного покрытия?
Не всегда. Абразивная обработка может усилить адгезию за счет формирования профиля поверхности, но ее выбирают с учетом материала детали, геометрии и требований покрытия. Для пескоструя в обзорных материалах указан ориентир Ra 0,8-1,5 мкм, а для абразива приводится значение 180 grit, около 80 мкм.
Достаточно ли обезжирить внутренний диаметр растворителем?
Обезжиривание необходимо, но не всегда достаточно для надежной подготовки. Растворитель удаляет жир, однако не создает профиль поверхности, как абразивная обработка, и не заменяет фосфатирование. Метод выбирают по материалу и требованиям покрытия, а очищать нужно всю рабочую поверхность, включая глубину отверстия.
Всегда ли требуется фосфатирование перед покрытием?
Нет. Фосфатирование - один из способов повысить адгезию и коррозионную стойкость системы, но обязательность обработки зависит от основы и требований конкретного покрытия. Перед химической обработкой поверхность очищают, а для внутренних диаметров проверяют доступ раствора, возможность промывки и удаления влаги.
Как проверить подготовку поверхности внутри отверстия?
Проверку строят по этапам: оценивают полноту очистки, равномерность доступа выбранного метода и удаление остатков раствора или абразива. Для абразивной обработки дополнительно учитывают требуемую шероховатость. Способ контроля выбирают под геометрию детали и производственный процесс, а требования сверяют со спецификацией покрытия.
Заключение
Защита внутренних диаметров зависит от того, насколько полно очищена и равномерно подготовлена поверхность до нанесения антифрикционного покрытия. Базовый этап - удаление загрязнений и обезжиривание; для усиления сцепления применяют фосфатирование, пескоструй или сочетание методов. При выборе маршрута учитывают материал детали, геометрию отверстия, возможность промывки и сушки, а также требования покрытия.
Практический следующий шаг - описать маршрут подготовки для конкретной детали: определить способ очистки, выбрать подходящую предобработку и проверить доступ к поверхности по всей длине внутреннего диаметра. Параметры процесса сверяют со спецификацией покрытия, а до нанесения контролируют чистоту, равномерность обработки и отсутствие остатков влаги и абразива.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать пищевую смазку с консервационными свойствами, учитывая класс консистенции, допуски и совместимость с материалами.
Выбирайте пищевую смазку правильно: узнайте о негигроскопичности, водостойкости и допусках H1 для безопасности вашего производства.
Эффективная защита оборудования от коррозии при простое на пищевом производстве: выбор смазок, барьерных покрытий и конструктивных решений.