
Марки графита: сравнение для самосмазывающихся порошковых деталей
Для самосмазывающихся порошковых деталей графит сравнивают не только по содержанию углерода. Важны также происхождение, кристалличность, зольность, размер и форма частиц: эти параметры влияют на распределение графита в материале, уплотнение детали и стабильность трения. Поэтому марку выбирают по совокупности характеристик и подтверждают испытаниями на составе, близком к рабочему.
Статья поможет инженерам и закупщикам разобраться, чем различаются основные виды графита, какие данные запросить у поставщика и как организовать триботестирование. Отдельно рассмотрим ограничения сравнения только по проценту углерода и подход к оценке результата для конкретной рецептуры.
Как графит обеспечивает самосмазывание порошковой детали
Графит состоит из слоев атомов углерода.
Такая кристаллическая структура помогает слоям скользить относительно друг друга и объясняет низкое трение материала. Поэтому графит применяют как твердый смазочный материал, в том числе в самосмазывающихся порошковых деталях.
Само наличие графита в рецептуре, однако, не гарантирует одинакового результата в разных деталях. На поведение материала влияют не только свойства графитового сырья, но и его распределение в матрице, пористость изделия и режим контакта. Важны нагрузка, скорость, температура и среда: при их изменении меняются условия трения и износа.
Графит имеет твердость 1-2 по Моосу, а его удельная плотность составляет 2,1-2,3. Эти характеристики описывают материал, но сами по себе не позволяют предсказать ресурс готовой детали. Для порошковой металлургии нужно оценивать, как конкретный графит взаимодействует с остальными компонентами при прессовании и спекании, а затем - как ведет себя сформированная поверхность в контакте.
Температурные условия тоже требуют внимания. В присутствии кислорода графит начинает окисляться выше примерно 300 °C. Устойчивое горение возможно выше примерно 650 °C при благоприятных условиях. Эти значения не следует воспринимать как рабочие пределы детали: фактическая стойкость зависит от среды и конструкции.
При оценке графита для самосмазывающейся детали полезно разделять два вопроса: насколько сырье соответствует требованиям рецептуры и насколько готовая деталь обеспечивает нужное трение и износостойкость. Первый вопрос решают по данным паспорта и входного контроля, второй - испытаниями готового материала.
Марки графита: сравнение природных разновидностей и происхождения
Природный графит встречается в трех основных формах: flake, amorphous и vein.
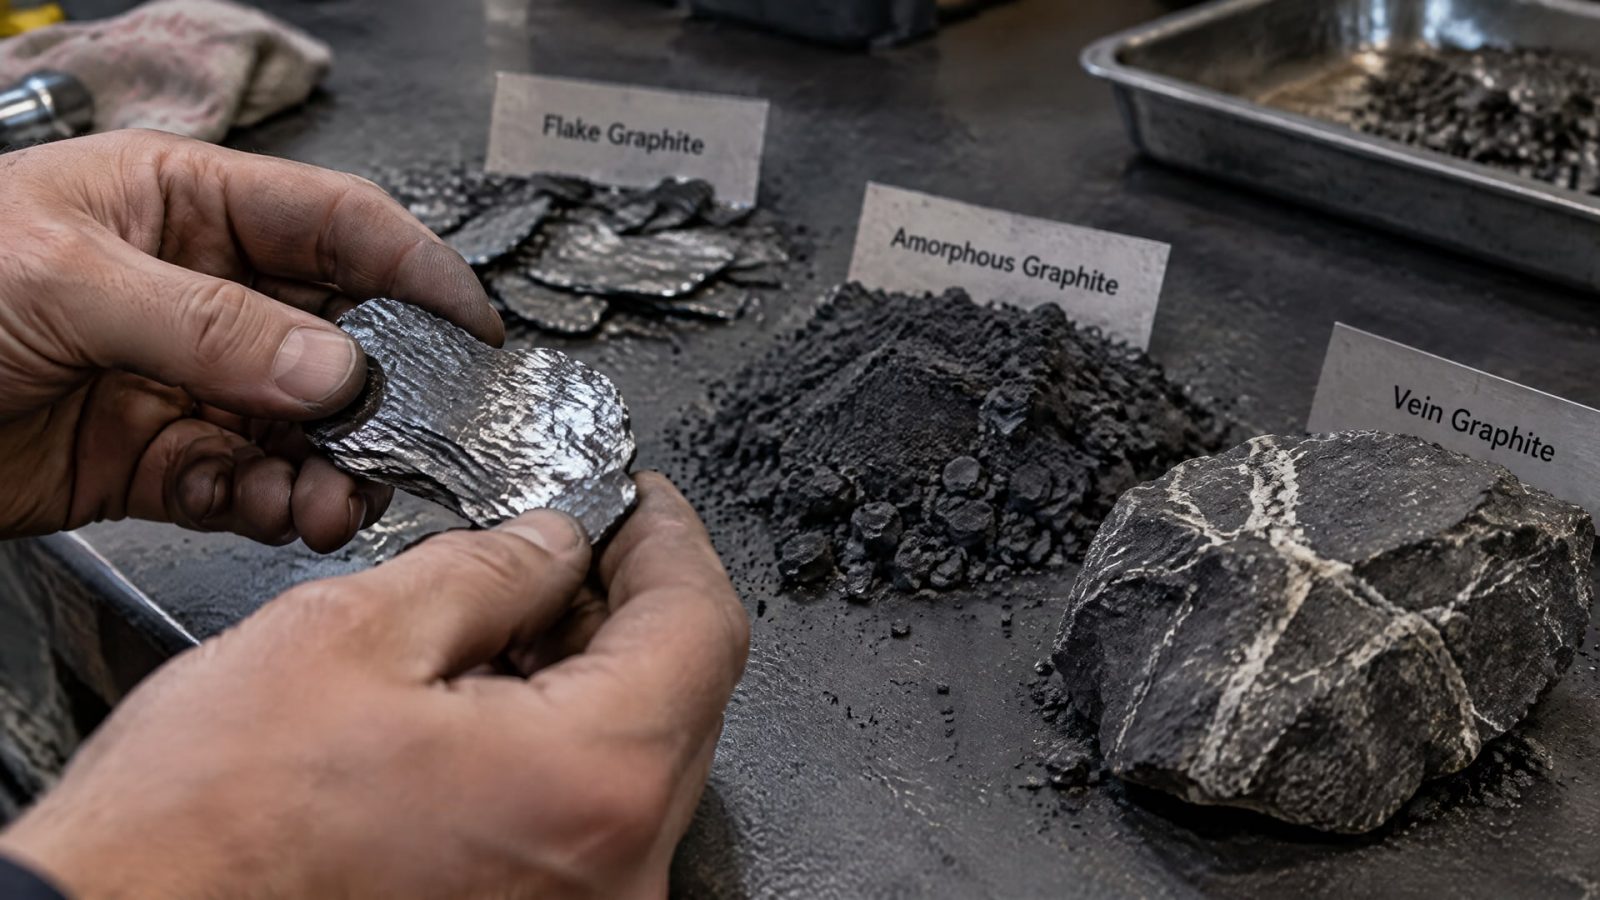
Они различаются условиями образования, структурой и характеристиками сырья. Поэтому сравнение только по названию вида или месту поставки не дает полной картины.
| Разновидность | Особенности, важные при оценке |
|---|---|
| Flake graphite | Обычно обладает более высокой степенью кристалличности; содержание углерода в источниках составляет 85-98% |
| Amorphous graphite | Связан с низкими давлениями и температурами; содержание углерода обычно составляет 70-90% |
| Vein graphite | Относится к отдельному типу природного графита; пригодность для конкретной рецептуры оценивают по данным анализа и испытаний |
Flake graphite связан с высокоградным метаморфизмом, а amorphous graphite образуется при более низких давлениях и температурах. Геологическое происхождение влияет на структуру сырья, но не заменяет измерений: даже материалы одного типа могут различаться по примесям, фракции и степени упорядоченности.
В некоторых применениях более высокая кристалличность flake graphite делает его предпочтительным для стабильного скольжения. Но это не означает, что он автоматически подойдет любой порошковой детали. При выборе учитывают, как частицы распределяются в матрице, как сырье влияет на прессование и как меняются трение и износ готового изделия.
Происхождение графита важно и при квалификации поставщика. Природное сырье может отличаться не только между типами, но и между месторождениями одного типа. Поэтому инженер и снабженец сверяются с паспортом качества, где указаны содержание углерода, зольность, влажность, гранулометрический состав и данные о структуре. Если в документах есть только процент углерода, оценка остается неполной.
Практическое сравнение проводят на нескольких уровнях: сначала сопоставляют документы на сырье, затем проверяют перерабатываемость в рецептуре и после этого испытывают готовые детали. Такой порядок помогает не сводить оценку к геологическому названию и не считать одну разновидность универсально лучшей.
Чистота графита: какие свойства проверять кроме содержания углерода
Чистота графита влияет на повторяемость свойств порошковой детали.
Более низкая чистота обычно связана с большим количеством примесей, зольности, оксидов и минеральных включений. Такие составляющие могут ухудшать равномерность распределения частиц, уплотняемость, износостойкость и стабильность трения. Однако конкретный эффект зависит от рецептуры, поэтому его подтверждают на материале детали, а не выводят только из паспорта сырья.
Содержание углерода - удобный показатель для первичного сравнения, но его недостаточно для выбора. Например, у flake graphite оно обычно находится в диапазоне 85-98%, а у amorphous graphite - 70-90%. Диапазоны заметно перекрывают возможные отличия отдельных марок по зольности, фракции и структуре, поэтому высокий процент углерода сам по себе не дает полного прогноза поведения изделия.
При запросе данных у поставщика стоит проверить:
содержание углерода;
зольность;
влажность;
гранулометрический состав;
морфологию и кристалличность частиц;
стабильность показателей между поставками.
Цвет графита не служит надежным критерием качества. Для оценки важнее лабораторные показатели и соответствие сырья требованиям конкретного процесса. Это особенно существенно, когда небольшие изменения состава могут отразиться на прессовании, плотности и контактной прочности детали.
Имеет значение и стабильность документации между партиями. Если меняются источник сырья, фракция или уровень примесей, графит может иначе распределяться в смеси и влиять на повторяемость результата. Поэтому при квалификации новой марки полезно зафиксировать контрольные показатели, по которым будут сопоставлять последующие партии, а при заметном изменении сырья - повторить оценку рецептуры.
Морфология и физические параметры: как графит ведет себя в порошковой металлургии
Для порошковой детали важны форма и размер частиц, а также пористость и плотность материала.
Эти характеристики связаны с поведением сырья при смешивании, прессовании и спекании. Поэтому две марки с близким содержанием углерода могут по-разному влиять на технологический процесс и свойства готового изделия.
Для коммерческого графита приводятся широкие диапазоны bulk density - 1,3-1,95 г/см³, пористости - 0,7-53%, теплопроводности - 25-470 Вт/(м·К) и коэффициента теплового расширения - 1,2-8,2×10⁻⁶ °C⁻¹. Это обобщенные диапазоны свойств коммерческих материалов, а не спецификация для каждой марки. Их нельзя подставлять вместо данных на конкретное сырье или готовую деталь.
На практике одних средних значений мало. Для сравнения партий проверяют гранулометрический состав и распределение частиц, а также оценивают, насколько равномерно графит входит в порошковую смесь. Далее проверяют уплотнение и состояние детали после технологического процесса. Если меняется пористость или распределение компонентов, это может изменить контактные условия и повторяемость трения.
Удобно разделить проверку на этапы:
сопоставить паспорта графита и выявить различия в составе и фракции;
оценить поведение каждой марки в одной и той же рецептуре;
изготовить образцы по одинаковому технологическому процессу;
сравнить свойства и результаты испытания готовых деталей.
Такой подход помогает отделить влияние графита от влияния остальных переменных. Если одновременно изменить сырье, рецептуру и режим производства, определить причину различий будет сложнее. Для ответственных деталей также важно исключить загрязнения, которые способны повлиять на прессуемость, усадку и контактную прочность.
Триботестирование графита и выбор марки для детали
Паспорт качества помогает сузить выбор, но не заменяет триботестирование.
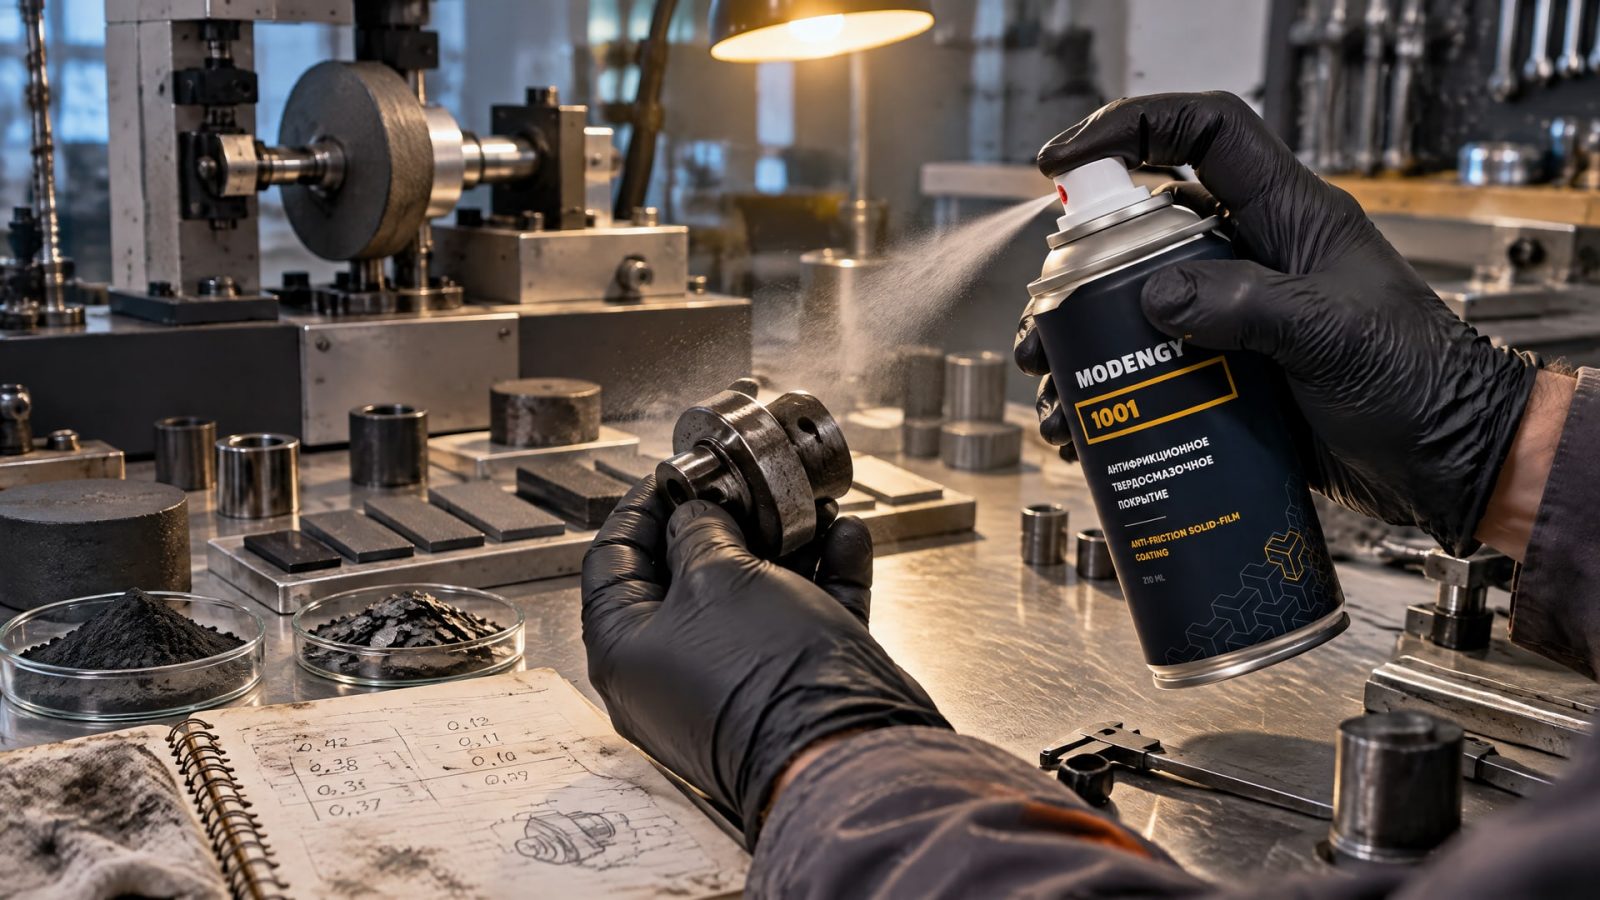
Один и тот же графит может давать разные результаты в зависимости от связующего, пористости, нагрузки, скорости и температуры. Поэтому испытание проводят на составе и в условиях, максимально близких к эксплуатации, а результаты относят именно к проверенной комбинации материала и режима.
Чтобы сравнение было показательным, для всех вариантов сохраняют одинаковые условия подготовки образцов и испытаний. Фиксируют состав, технологию изготовления, параметры контакта и среду. Затем сопоставляют трение и износ, а при необходимости - повторяемость между образцами. Если результат нестабилен, проверяют не только содержание углерода, но и зольность, влажность, фракцию и распределение графита.
Совет инженера
Сценарий: нужно оценить, как твердые смазочные материалы влияют на свойства детали, но важно не смешивать испытание графитового сырья с оценкой покрытия.
Что проверяют: графитовые марки испытывают в одной порошковой рецептуре, а покрытия рассматривают как отдельный вариант поверхности. MODENGY 1001 - антифрикционное покрытие на основе дисульфида молибдена и графита; при его оценке проверяют именно покрытую деталь, а не используют результат как характеристику марки графита.
Итог: сравнение позволяет определить, какой вариант подходит заданному контакту; переносить вывод на другую рецептуру или конструкцию без проверки нельзя.
При закупке снабженцу полезно запросить паспорт с анализом углерода, золы, влаги и гранулометрии, а инженеру - заранее определить рабочий режим и критерии сравнения. Если происхождение или характеристики сырья меняются, следует оценить необходимость повторных испытаний. Так выбор опирается не на название марки, а на подтвержденные свойства детали.
Часто задаваемые вопросы
Как выбрать графит для самосмазывающейся порошковой детали?
Сначала определяют условия трения и требования технологического процесса, затем сравнивают паспорта сырья по содержанию углерода, зольности, влажности, гранулометрии и структуре. После этого выбранные марки проверяют в одинаковой рецептуре и на деталях, изготовленных по одинаковому процессу. Универсальной лучшей марки нет.
Достаточно ли знать процент углерода, чтобы сравнить марки графита?
Нет. Процент углерода полезен для первичного отбора, но не описывает зольность, влажность, морфологию, размер частиц и кристалличность. Эти показатели влияют на переработку сырья и свойства детали. Поэтому оценку дополняют анализом паспорта, проверкой в рецептуре и триботестированием.
Как происхождение графита влияет на свойства детали?
Происхождение связано с типом структуры и степенью кристалличности сырья. Например, flake graphite обычно более кристалличен, чем amorphous graphite, однако характеристики могут различаться и у материалов одного типа. Для прогноза поведения детали учитывают паспорт конкретной партии и результаты испытаний готового материала.
Заключение
Сравнение марок графита для самосмазывающихся порошковых деталей строят по совокупности параметров: происхождению, кристалличности, содержанию углерода, зольности, влажности, гранулометрии и морфологии. Даже подробный паспорт не заменяет проверку в конкретной рецептуре и триботестирование в условиях, близких к эксплуатации.
Следующий шаг для инженера и закупщика - согласовать перечень показателей для паспорта качества и критерии испытаний готовой детали. Это позволит сравнить сырье по измеряемым характеристикам и выбрать марку под заданный режим трения, а не только по названию или проценту углерода.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему толщина слоя покрытия при окунании не всегда подходит для точного машиностроения и как это влияет на детали.
Узнайте, как смазка дозатора пищевой продукции влияет на точность и скорость фасовки, чем H1 отличается от ISO 21469.
Узнайте, как правильно выбрать смазку шпинделя станка с ЧПУ, обслуживать подшипники и контролировать их состояние после проведения работ.