
Восстановление анодного слоя и скольжение резиновой прокладки по алюминию
Поврежденный анодный слой нельзя считать восстановленным, если дефект просто закрыли антифрикционным покрытием. При глубоком повреждении обычно требуется удалить дефектную пленку и провести повторное анодирование. Твердосмазочный состав решает другую задачу: снижает трение и износ в паре «резина–алюминий» и может работать как функциональный верхний слой.
Статья поможет инженерам и техническим специалистам определить, когда нужно восстанавливать анодирование, а когда достаточно локальной защиты и снижения трения. Разберем скольжение резиновой прокладки, особенности выбора покрытия для алюминия и сплава Д16, подготовку поверхности и параметры, которые стоит включить в техническое задание.
Когда антифрикционное покрытие не восстанавливает анодный слой
Анодный слой на алюминии представляет собой пористое оксидное покрытие.
Он повышает коррозионную и износную стойкость поверхности, а пористая структура может служить подслоем для последующих покрытий. Для декоративных и защитных анодных оксидных покрытий алюминия и его сплавов применяется ISO 7599:2018; пористые анодно-оксидные покрытия также рассматриваются в ASTM B580.
Если повреждена только поверхность пленки, возможна локальная ремонтная операция. Но при глубоком дефекте антифрикционный состав не вернет исходную структуру анодного слоя и не обеспечит равнозначную замену повторному анодированию. Поэтому сначала определяют, затронут ли только оксидный слой или повреждение дошло до основного металла. От этого зависит, допустим ли локальный ремонт или требуется полный технологический цикл.
Как определить глубину повреждения
Оценку начинают с осмотра поверхности и сопоставления дефекта с требованиями к детали. Важно учитывать не только внешний вид, но и функцию участка: должен ли он обеспечивать коррозионную защиту, сопротивление износу, заданную электрическую характеристику или скольжение. Если поверхность работает в контакте с резиновой прокладкой, отдельно проверяют, насколько дефект влияет на трение и состояние эластомера.
В технических материалах приводятся ориентиры для анодной пленки: толщина 5–25 мкм и твердость более 200 HV. В другом источнике для ряда практик указан диапазон толщины 15–25 мкм. Это не универсальные нормативы для любой детали: требуемые значения зависят от условий эксплуатации и должны быть зафиксированы в документации на изделие.
Если дефект глубокий, восстановление анодного слоя предполагает удаление поврежденной пленки и повторное анодирование. Для снятия дефектного слоя без нарушения размеров детали в одном из технологических описаний приведен раствор хромового ангидрида концентрацией 17–20 г/л и фосфорной кислоты концентрацией 35 г/л. Применимость такой обработки определяют по технологической документации, материалу детали и требованиям производства.
Скольжение резиновой прокладки: задача для отдельного верхнего слоя
Анодирование повышает стойкость алюминиевой поверхности, но само по себе не решает задачу снижения трения в контакте с резиной.
Если прокладка перемещается по детали, испытывает повторные циклы нагрузки или работает при фрикционном нагреве, функциональный антифрикционный слой может уменьшить трение и износ. Его выбирают как дополнение к правильно подготовленной основе, а не как универсальную замену анодированию.
Для пары «резина–алюминий» оценивают несколько условий. Покрытие должно обеспечивать требуемое скольжение и не содержать компонентов, способных ухудшить состояние эластомера. Также учитывают износ покрытия, коррозионную защиту детали и рабочую среду. Одного обозначения «антифрикционное» недостаточно: важны данные о совместимости с конкретной резиной и условия контакта.
Как разделить функции покрытий
Анодная пленка отвечает прежде всего за свойства поверхности алюминия, включая коррозионную и износную стойкость. Твердосмазочное покрытие применяют для снижения трения, защиты от износа и воздействия среды. Если поврежден именно анодный слой, последовательность работ подбирают так, чтобы сначала привести в порядок основу или анодный подслой, а уже затем наносить функциональный верхний слой.
Для локального участка это различие особенно важно. Если просто перекрыть глубокий дефект твердосмазочным составом, внешний вид может измениться, но исходное анодирование не восстановится. Такой вариант нельзя принимать как эквивалент повторной обработки без проверки требований к детали. Если же анодный слой сохранен или восстановлен, верхнее покрытие подбирают под трение, контакт с резиной и условия эксплуатации.
Практические материалы указывают на необходимость оценивать трение и износ совместно с совместимостью покрытия и эластомера. Условия контакта могут включать повторные перемещения, загрязнения и фрикционное выделение тепла. Поэтому при испытаниях целесообразно проверять не только алюминиевую поверхность, но и состояние прокладки после циклов работы.
Антифрикционное покрытие для алюминия и защита сплава Д16
При выборе покрытия для алюминия учитывают состояние поверхности, состав сплава и требования к готовой детали.
Для сплавов с содержанием меди 0,5% и более, а также с суммарным содержанием легирующих добавок свыше 7,5% технологические материалы отдельно отмечают особенности анодирования. Эти пороговые значения не заменяют проверки состава конкретной партии: его сверяют с документацией на материал.
Поэтому защита сплава Д16 начинается не с выбора покрытия по одному названию материала, а с уточнения состава и требований к узлу. Если детали необходимо восстановить коррозионную стойкость, важно подобрать технологию анодирования с учетом особенностей сплава. Если основная проблема связана со скольжением прокладки, отдельно выбирают верхний антифрикционный слой, проверяя его совместимость с резиной.
Какие параметры закрепить в техническом задании
Для анодного покрытия в источниках приводятся ориентиры: толщина 5–25 мкм, твердость более 200 HV и испытание в солевом тумане более 36 часов. В других практических материалах стандартная толщина анодного слоя указана в диапазоне 15–25 мкм, но зависит от условий эксплуатации. Эти данные полезны как основа для обсуждения требований, а не как готовая спецификация на любую деталь.
В техническом задании стоит разделить параметры анодного слоя и антифрикционного покрытия. Для первого фиксируют требования к толщине, твердости, коррозионным испытаниям и визуальному контролю. Для второго описывают контакт с резиной, условия трения и критерии приемки после нанесения. Такая постановка задачи помогает избежать ситуации, когда слово «антифрикционное» трактуют как достаточное подтверждение всех нужных свойств.
Условия подготовки и обработки также согласуют с технологической службой. В частности, для отдельных алюминиевых сплавов с медью и повышенным суммарным содержанием легирующих добавок в технологических описаниях упомянута обработка в растворе серной кислоты с последующим промыванием и закреплением поверхностной пленки в 5%-ном растворе дихромата натрия или калия. Эти режимы нельзя переносить на деталь без проверки технологической документации и применимости к ее сплаву.
Подготовка поверхности перед нанесением твердосмазочного покрытия
Адгезия покрытия зависит от состояния основы.
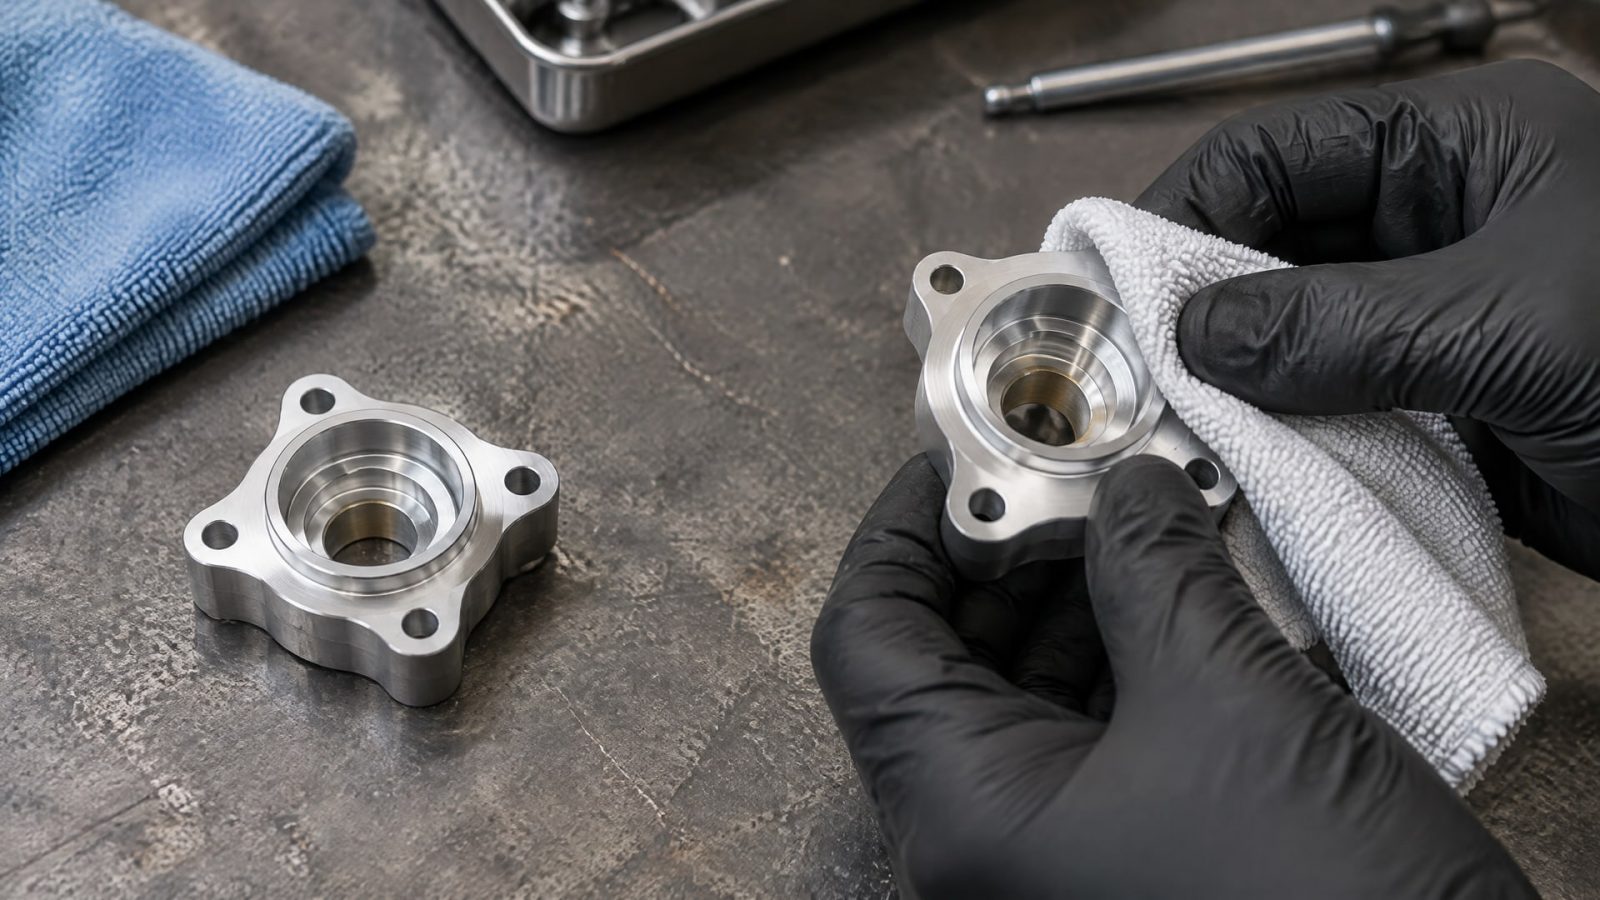
Перед нанесением поверхность очищают и обезжиривают, контролируют шероховатость и удаляют загрязнения. Для алюминиевой детали после анодирования особенно важно не касаться подготовленной поверхности голыми руками: загрязнения могут ухудшить адгезию и повторяемость процесса.
Подготовку выбирают с учетом того, что именно будет покрываться: исходный алюминий, анодированная поверхность или участок после ремонта. Если деталь уже анодирована, но пленка повреждена, сначала определяют возможность ремонта и необходимость повторного анодирования. Только после этого утверждают подготовку под твердосмазочный слой. Попытка нанести его без оценки основы может привести к нестабильному сцеплению покрытия.
Контроль технологической последовательности
До начала работ полезно зафиксировать этапы обработки и точки контроля. Это особенно важно, когда одна деталь проходит и восстановление анодной пленки, и нанесение антифрикционного состава. Между операциями поверхность защищают от загрязнения, а требования к подготовке согласуют с исполнителем покрытия.
Для контроля качества следует предусмотреть измерение толщины и твердости анодного слоя, проверку внешнего вида и коррозионные испытания, если они предусмотрены требованиями к изделию. В качестве ориентиров в материалах указаны толщина 5–25 мкм, твердость более 200 HV и стойкость в солевом тумане более 36 часов. Это разные характеристики: одна не заменяет остальные, поэтому их рассматривают в комплексе.
После нанесения твердосмазочного покрытия проверяют качество сцепления и работу контакта с резиновой прокладкой в условиях, близких к эксплуатации. Оценивают изменение скольжения, состояние покрытия и эластомера. Конкретные критерии испытаний следует установить для узла: универсального параметра, который подтверждает пригодность любого покрытия для любой резины, источники не задают.
Как организовать восстановление поврежденного участка
Рациональный порядок начинается с диагностики, а не с подбора состава.
Нужно определить глубину дефекта, состояние основного металла, требования к коррозионной стойкости и функцию контактной поверхности. Затем решают, достаточно ли локального ремонта или необходимо удалить пленку и повторить анодирование. Для глубокого повреждения локальная «заплатка» не воспроизводит исходный анодный слой.
Последовательность выбора
Уточнить материал детали и сверить состав сплава с документацией.
Определить, поврежден ли только анодный слой или затронут основной металл.
Зафиксировать требования к коррозионной стойкости, износу и скольжению прокладки.
Выбрать способ восстановления анодного подслоя с учетом сплава и размеров детали.
Подобрать антифрикционное покрытие для контакта с конкретным эластомером.
Согласовать очистку, обезжиривание, контроль шероховатости и защиту подготовленной поверхности.
Установить критерии приемки для обоих покрытий и испытания узла в рабочих условиях.
Такой порядок разделяет две разные задачи: восстановление защитного слоя и снижение трения. Для закупщика это также упрощает запрос предложений: вместо общего требования «антифрикционное покрытие на алюминий» можно указать материал детали, состояние поверхности, наличие резинового контакта, параметры анодирования и методы контроля.
При приемке не ограничиваются визуальной оценкой. Для анодной пленки проверяют предусмотренные документацией толщину, твердость и результаты коррозионных испытаний. Для верхнего слоя подтверждают сцепление и поведение контакта с прокладкой. Если требования к покрытию не согласованы заранее, определить соответствие результата условиям эксплуатации будет сложнее.
Часто задаваемые вопросы
Можно ли восстановить анодный слой локально?
Локальный ремонт возможен не во всех случаях. При поверхностном дефекте можно рассматривать локальные операции, если они отвечают требованиям к детали. Глубокое повреждение обычно требует удаления дефектной пленки и повторного анодирования. Твердосмазочное покрытие может выполнять функцию верхнего слоя, но не воспроизводит исходную структуру анодного покрытия.
Подойдет ли антифрикционное покрытие для скольжения резиновой прокладки?
Подходящее покрытие выбирают с учетом трения, износа и совместимости с конкретным эластомером. Нужно оценить, не ухудшает ли состав состояние резины, а также проверить поведение пары «резина–алюминий» в рабочих условиях. Само обозначение покрытия как антифрикционного не подтверждает его пригодность для любого типа прокладки.
Что важнее при выборе анодного слоя: толщина или твердость?
Эти параметры характеризуют разные свойства, поэтому их оценивают вместе с коррозионными испытаниями и визуальным состоянием. В материалах приводятся ориентиры толщины 5–25 мкм и твердости более 200 HV, а также испытание в солевом тумане более 36 часов. Требования к конкретной детали устанавливают с учетом ее эксплуатации.
Можно ли применять одну технологию анодирования для любого алюминиевого сплава?
Нет, технологический режим зависит от состава сплава. Для материалов с содержанием меди 0,5% и более и суммарным содержанием легирующих добавок свыше 7,5% отдельно отмечены особенности обработки. Поэтому состав конкретной детали сверяют с документацией, а режим выбирают по требованиям технологии и изделия.
Заключение
При повреждении анодного слоя сначала определяют глубину дефекта и решают, требуется ли повторное анодирование. Антифрикционное покрытие применяют для снижения трения и износа, в том числе при скольжении резиновой прокладки, но не считают заменой поврежденной анодной пленке. Для алюминия и сплава Д16 учитывают состав материала, подготовку поверхности и совместимость покрытия с эластомером.
Следующий шаг для инженера или закупщика - составить техническое задание отдельно на восстановление анодного слоя и функциональный верхний слой. Зафиксируйте состояние детали, требования к толщине и твердости анодной пленки, коррозионному контролю, контакту с резиной и приемочным испытаниям.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка резиновых уплотнений: как выбрать состав и правильно нанести для защиты от повреждений и снижения трения при монтаже.
Покрытие для скольжения: подготовка, анодирование, PTFE-нанесение на алюминий Д16, температурные режимы и промышленные системы.
Узнайте, почему обычное тефлоновое покрытие не подходит для промышленных механизмов и как правильно выбрать покрытие алюминиевых сплавов.