
Твердые смазочные покрытия: преимущества графита перед покрытиями из PTFE
Графитовые твердые смазочные покрытия выбирают вместо PTFE-покрытий, когда узел работает при высокой температуре или нагрузке, а также когда важна электропроводность. В сравнительном техническом листе для конкретных покрытий указаны пределы до +600 °C для графита и до +260 °C для PTFE. Однако это не универсальные характеристики всех составов: результат зависит от связующего, подготовки поверхности и условий работы.
Статья поможет инженерам, техническим специалистам и закупщикам понять, в каких условиях графит дает преимущество, а когда рациональнее оставить PTFE. Разберем разницу в температурной стойкости, трении и поведении под нагрузкой, а также требования к выбору и нанесению покрытия. Отдельно рассмотрим, почему при подборе важно оценивать не только материал твердой смазки, но и всю систему покрытия.
Чем графитовые твердые смазочные покрытия отличаются от PTFE
Графит и PTFE снижают трение по-разному и подходят для разных условий.
В сравнительном техническом листе для конкретных bonded-покрытий указан температурный предел до +600 °C для графитового состава и до +260 °C для PTFE-покрытия. Это заметное различие имеет значение для узлов, где нагрев выходит за рамки легкого режима. При этом цифры относятся к указанным в документе покрытиям, а не ко всем материалам с графитом или PTFE.
Обзор покрытий для высоких нагрузок отмечает преимущества графита по термостабильности и электропроводности. PTFE, в свою очередь, может быть предпочтительнее, если нужны антикоррозионная защита, разделение контактирующих поверхностей и работа при легкой нагрузке. Поэтому вопрос «графит или PTFE-покрытие» не сводится к поиску материала с самым низким трением: сначала определяют, какие свойства важнее в конкретном узле.
Где преимущество графита заметнее
Графит рассматривают для деталей, которые испытывают повышенный нагрев или нагрузку, а также там, где нужна проводимость покрытия. В научной публикации показана работа графитовой твердой смазки в высоконагруженных контактах порядка GPa. Это результат исследования, а не готовый предел для любого промышленного покрытия: поведение зависит от состава, поверхности и окружающей атмосферы.
Для PTFE-покрытий в сравнительных материалах приводится предел до +260 °C, а для графитовых - до +600 °C. В диапазоне 200-500 °C графитовые покрытия рассматривают как более подходящий вариант, поскольку PTFE в этих условиях приближается к указанному пределу. Перед выбором нужно сверить характеристики конкретного состава и условия, при которых получены паспортные значения.
Где PTFE может быть уместнее
Если рабочая температура умеренная, нагрузка невысокая, а на первом месте стоят низкое трение и защита от коррозии, PTFE может оказаться предпочтительнее. Преимущество графита по температуре не отменяет этих свойств и не делает его универсальным решением. Для закупщика или инженера важна не общая оценка материала, а совпадение характеристик покрытия с требованиями узла.
Состав покрытия также влияет на результат. Два материала с одинаковой твердой смазкой могут различаться по связующему, адгезии, допустимой толщине и режиму отверждения. Поэтому сравнивать следует технические данные конкретных систем, а не только слова «графит» и «PTFE» в описании.
Графитовое покрытие: трение, нагрузка и температура
Коэффициент трения зависит не только от того, какая твердая смазка входит в покрытие, но и от состава и условий контакта.
В одном сравнительном техническом листе для графитового bonded-покрытия указан коэффициент трения 0,12 после прессовой посадки. Научная статья по твердым смазочным покрытиям сообщает о значении около 0,05 при высокой температуре в воздушной атмосфере. Это результаты для разных систем и условий, поэтому использовать их как взаимозаменяемые паспортные данные нельзя.
Такие цифры показывают, почему бессмысленно выбирать покрытие только по одному значению коэффициента трения. Для реального узла важны нагрузка, температура, скорость и состояние сопряженных поверхностей. В сравнительном источнике для графитового покрытия также отмечено отсутствие вибрационного скрипа после прессовой посадки. Но этот эффект нельзя автоматически обещать для любого состава или конструкции.
Влияние влажности и атмосферы
Графит не одинаково эффективен во всех средах. Научное исследование высоконагруженных контактов показывает, что его смазывающее действие зависит от влажности: слишком сухая и слишком влажная атмосфера ухудшают смазывание. Вакуум и крайне сухая среда также могут ограничивать эффективность графита.
Поэтому перед выбором покрытия нужно учитывать не только рабочую температуру, но и условия окружающей среды. Для закрытого узла, сухой камеры и обычного производственного помещения результаты могут различаться. Если состояние атмосферы меняется в течение цикла, этот фактор тоже следует включить в требования к покрытию и проверить в рабочих условиях.
Почему нагрузка не дает простого ответа
Графитовые твердые смазочные покрытия рассматривают для высоконагруженных контактов, но это не означает, что любой графитовый состав выдержит любую нагрузку. Указанный в исследовании порядок GPa характеризует изученный контакт, а не допустимую нагрузку конкретной детали. На результат влияют прочность основы, адгезия покрытия и качество подготовки поверхности.
У PTFE тоже есть области применения, где его свойства оказываются полезнее. Обзор отмечает преимущества PTFE по разделению поверхностей и работе при легких нагрузках. Если нагрузка узла невелика, а важнее антикоррозионная защита, графитовое покрытие не обязательно даст лучший общий результат. Выбор делают по совокупности требований, а характеристики подтверждают технической документацией на выбранную систему.
Твердое смазочное покрытие: где графит работает эффективнее
Графитовые покрытия уместны в узлах, где необходимо сочетать снижение трения с термостабильностью, электропроводностью или работой под значительной нагрузкой.
Такие свойства востребованы в механизмах, которые нагреваются при эксплуатации, и в контактах, где жидкая смазка не подходит по условиям процесса. При этом покрытие не становится универсальной заменой смазке: его ресурс зависит от давления, температуры, цикла работы, материала основы и окружающей среды.
Графит также рассматривают, когда нужно избежать выдавливания жидкой смазки из контакта. Это не гарантирует одинаковый результат для всех конструкций: имеют значение толщина пленки, адгезия и подготовка поверхности. Поэтому термин «смазочные покрытия для машин» сам по себе не определяет выбор. Требования к покрытию следует связывать с конкретной парой трения и режимом работы оборудования.
Антипригарные покрытия для оборудования
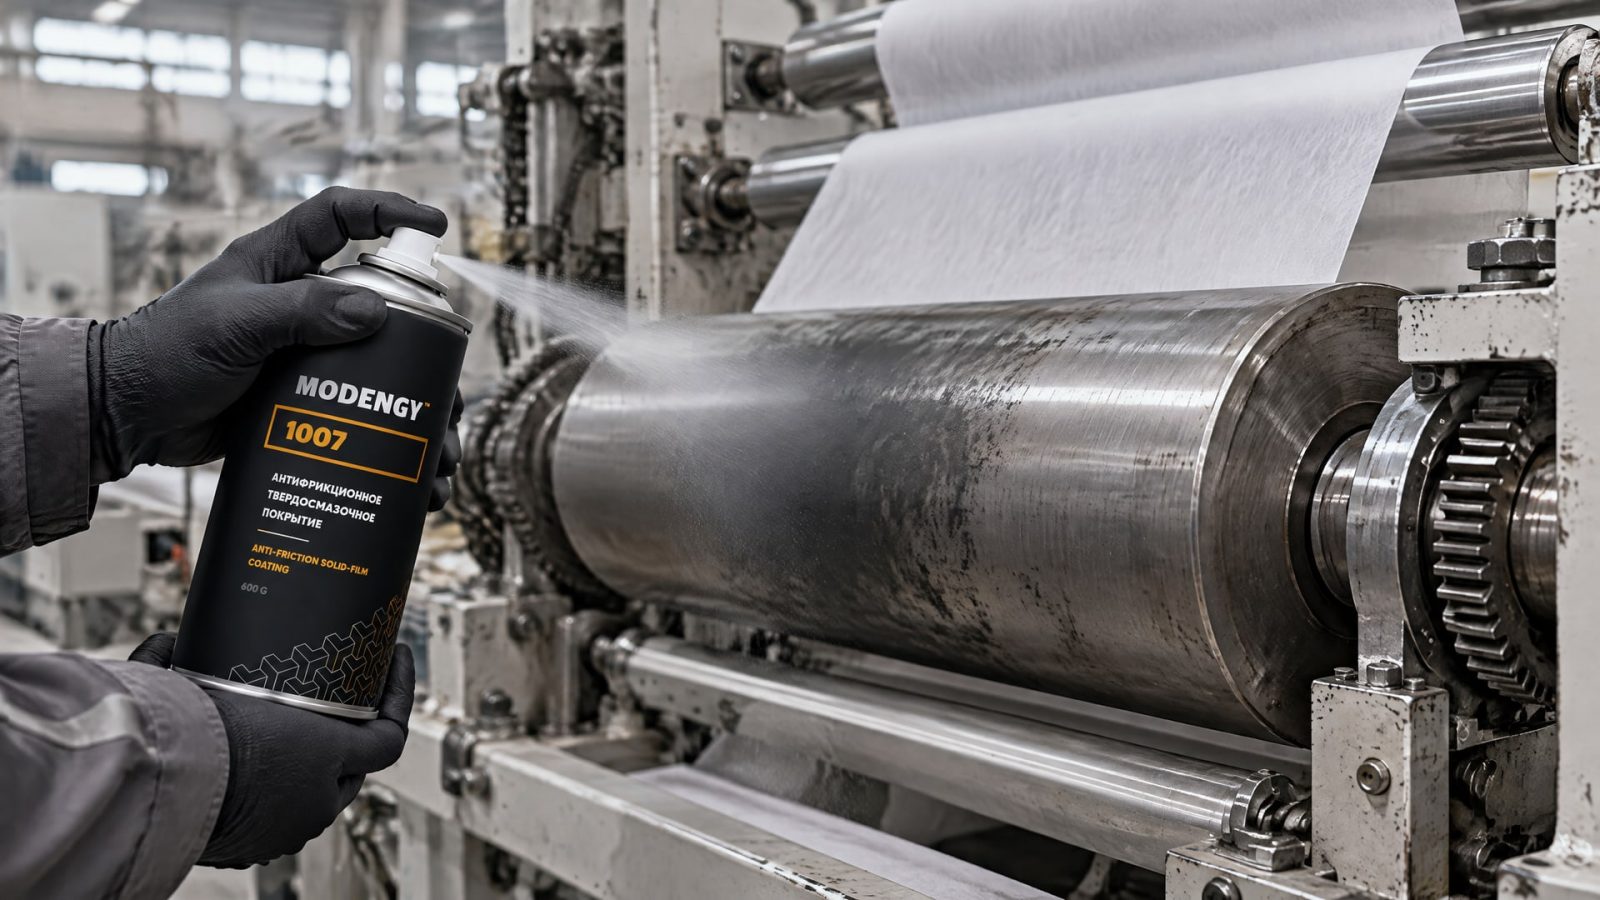
Не всякая задача с покрытием связана с высокой нагрузкой или нагревом. На упаковочном оборудовании может пригорать нетканый материал, из-за чего контактные поверхности требуют антипригарного действия и снижения трения. Для таких задач подбирают покрытие по характеру материала и режиму работы, а не только по сравнительным данным графита и PTFE.
При проблеме прилипания нетканого материала в упаковочном оборудовании применили MODENGY 1007: покрытие обеспечило антипригарное действие и снизило трение. Это отдельный пример решения задачи на производственной поверхности, а не основание приписывать продукту свойства графитового состава или переносить на него температурные показатели из сравнительного листа. При выборе покрытия важно сначала определить, что именно происходит в узле: пригорание, износ, высокое трение или нагрев.
Когда PTFE сохраняет преимущество
Если нагрузка легкая, требуется разделить поверхности или важна антикоррозионная защита, PTFE может быть рациональным выбором. Эти преимущества отмечены в обзоре покрытий для высоких нагрузок. Поэтому графитовое покрытие не следует назначать только потому, что его температурный предел в одном сравнении выше: приоритетные свойства узла могут быть другими.
Для оборудования с температурой в диапазоне 200-500 °C графитовые системы рассматривают как более подходящую альтернативу PTFE, который в сравнительном источнике указан до +260 °C. Но конкретный предел зависит от состава покрытия. Если заданная рабочая температура близка к паспортному пределу, инженер должен сверить условия испытаний и допустимый режим именно выбранной системы, а не ориентироваться на обобщенную таблицу.
Толщина и нанесение: что влияет на ресурс покрытия
Твердая смазка работает как часть системы, куда входят связующее, подготовленная поверхность и сформированная пленка.
В обзоре для сухих пленочных покрытий приводится типичная толщина 0,0002-0,0005 дюйма, что соответствует примерно 5-13 мкм. Эти значения помогают понять порядок толщины, но не заменяют спецификацию конкретного состава. Увеличение толщины само по себе не гарантирует больший ресурс или меньшее трение.
Подготовка поверхности и адгезия
Адгезия покрытия к подложке зависит от подготовки поверхности. Если основание подготовлено неправильно, пленка может хуже удерживаться, а срок службы снизится. Поэтому перед нанесением нужно определить требования к поверхности и соблюсти установленный для покрытия процесс.
В требованиях к dry film lubricant systems важно фиксировать не только тип твердой смазки, но и толщину сухой пленки, режим отверждения, связующее и условия эксплуатации. NASA PRC 8001 описывает dry coating как порошковые смазки, связанные в твердую матрицу и применяемые для снижения трения и износа деталей. Это подтверждает системный подход: состав покрытия нельзя отделять от технологии нанесения.
Контроль толщины и отверждения
Для контроля пленки полезна терминология ISO 15741:2016, где используется понятие толщины покрытия после отверждения или высыхания. В спецификации стоит задавать именно параметры готового покрытия, а не ограничиваться указанием материала. Это помогает согласовать ожидания между производством, технической службой и снабжением.
Технические листы графитовых покрытий показывают, насколько различаются отдельные составы. Для одной системы указана температурная стойкость до +200 °C, а для другой в техническом листе отмечено сухое время менее 5 минут. Эти параметры относятся к конкретным покрытиям и не описывают графитовые составы в целом. Их нельзя переносить на выбранный материал без проверки документации.
Что включить в техническое задание
Чтобы сравнение покрытий было предметным, в техническом задании указывают условия эксплуатации и параметры нанесения. Это особенно важно, когда рассматриваются антипригарные покрытия для оборудования или смазочные покрытия для машин с разными контактными узлами.
Материал основы и сопряженной поверхности.
Рабочие температура и нагрузка.
Влажность и характер окружающей среды.
Требуемая толщина сухой пленки.
Подготовка поверхности и режим отверждения.
Требования к трению, электропроводности и защите от коррозии.
Как выбрать между графитом и PTFE для конкретного узла
Начните с условий работы, а не с названия покрытия.
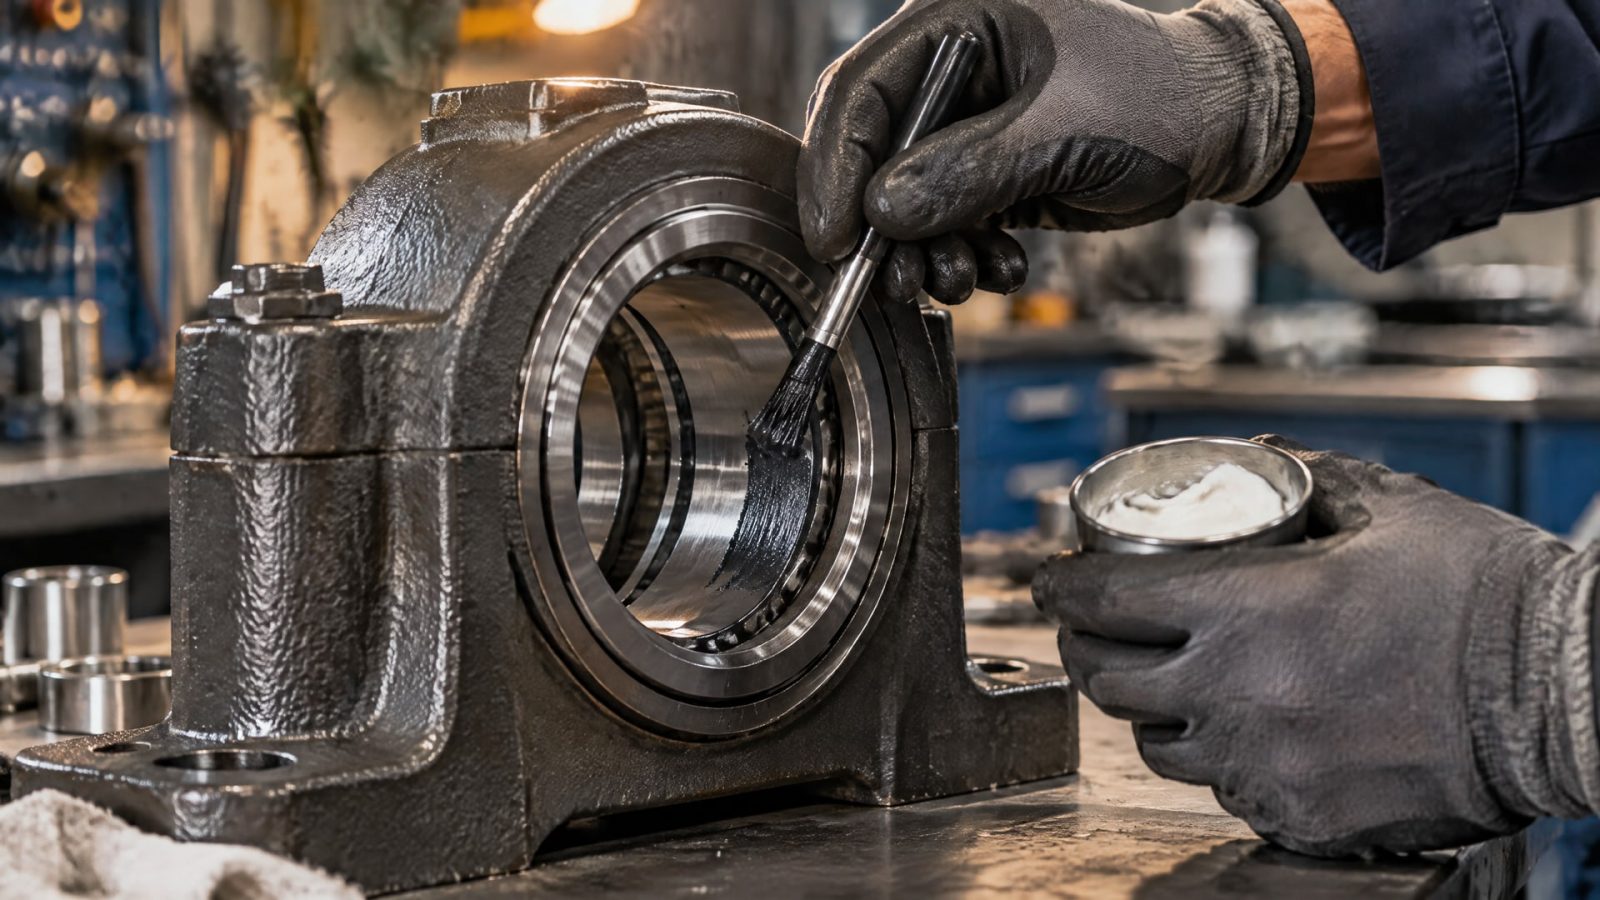
Зафиксируйте температуру, нагрузку, атмосферу, тип контактирующих материалов и требования к защите от коррозии. Затем определите, что важнее: высокая термостабильность и электропроводность, характерные для графита, или свойства PTFE при легких нагрузках и необходимость разделения поверхностей.
Если узел нагревается, сравните требуемую температуру с паспортом конкретного покрытия. В материалах по отдельным системам приводятся значения до +600 °C для графита и до +260 °C для PTFE, а один техлист графитового покрытия указывает предел до +200 °C. Разброс показывает, почему нельзя выбирать покрытие по общему названию материала: составы отличаются, а заявленные пределы относятся к конкретным продуктам и условиям испытаний.
Последовательность подбора
Практический подбор можно провести в несколько этапов:
Определить, какой механизм отказа нужно устранить: повышенное трение, износ, пригорание материала, коррозия или нагрев.
Описать реальные условия контакта: нагрузку, температурный режим, влажность и цикл работы.
Сопоставить преимущества графита и PTFE с требованиями узла, не сводя выбор к одному коэффициенту трения.
Проверить документацию покрытия: состав связующего, толщину пленки, подготовку поверхности и режим отверждения.
Подтвердить совместимость и результат испытанием на детали или образце с сопоставимыми условиями.
Такой порядок снижает риск подменить технический подбор поиском универсального решения. Если главным ограничением остается высокая температура или нагрузка, графит стоит включить в сравнение. Если узел работает легко и важны разделение поверхностей и антикоррозионная защита, PTFE может оказаться более подходящим вариантом.
Почему нельзя ориентироваться только на отзывы
Отзывы не заменяют сведения об условиях применения. Даже одинаковое покрытие может показать разный результат при различной подготовке поверхности, нагрузке и влажности. Для оценки важны паспортные характеристики, соблюдение процесса нанесения и испытание в режиме, близком к реальному.
То же относится к запросам о том, какое твердое смазочное покрытие лучше. Ответ зависит от узла, а не от общего рейтинга материалов. Если поставщик не может подтвердить толщину сухой пленки, режим отверждения и условия применимости, сравнение по одной заявленной температуре или коэффициенту трения будет неполным.
Часто задаваемые вопросы
Что выбрать: графит или PTFE-покрытие?
Графит рассматривают для более высоких температур и нагрузок, а также когда нужна электропроводность. PTFE может быть предпочтительнее при легкой нагрузке, если важны разделение поверхностей и антикоррозионная защита. Решение принимают по характеристикам конкретного состава и условиям контакта, а не только по названию твердой смазки.
Всегда ли графитовое покрытие выдерживает до +600 °C?
Нет. Значение до +600 °C приведено для конкретного графитового покрытия в сравнительном техническом листе. В другом техническом описании для графитовой системы указана температурная стойкость до +200 °C. Поэтому предел проверяют по документации выбранного состава и не переносят между разными покрытиями.
Подходит ли графит для вакуума и очень сухой среды?
Не всегда. Эффективность графита зависит от влажности и атмосферы. Научное исследование показывает ухудшение смазывающего действия при слишком сухих и слишком влажных условиях; вакуум также может ограничивать его эффективность. Для таких узлов условия эксплуатации нужно учитывать при подборе и проверять результат на подходящем образце.
Чем отличается твердое смазочное покрытие от жидкой смазки?
Твердосмазочное покрытие формирует сухую пленку на поверхности и применяется для снижения трения и износа. Жидкая смазка работает в другом режиме и не всегда подходит для конкретного узла или технологического процесса. Покрытие не следует считать универсальной заменой смазке: ресурс зависит от нагрузки, температуры, цикла работы и состояния поверхности.
Заключение
Графитовые твердые смазочные покрытия дают преимущество перед PTFE в тех узлах, где важны высокая температура, значительная нагрузка или электропроводность. PTFE сохраняет преимущества при легких нагрузках, когда существенны разделение поверхностей и антикоррозионная защита. Значения до +600 °C для графита и до +260 °C для PTFE относятся к конкретным системам, поэтому окончательный выбор делают по технической документации, а не по общему названию материала.
Следующий шаг для инженера или снабженца - описать режим работы узла и зафиксировать требования к толщине пленки, подготовке поверхности и отверждению. После этого можно сопоставить графитовые и PTFE-составы по паспортам и проверить подходящий вариант на детали или образце в условиях, близких к производственным.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать покрытие для задвижек, чтобы предотвратить прикипание гаек на шпильках и обеспечить надежный монтаж.
Полимеризация при комнатной температуре: как формируется полимерная пленка и почему важна технология нанесения аэрозольных покрытий.
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, обеспечивая фрикционное сопротивление.