
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках
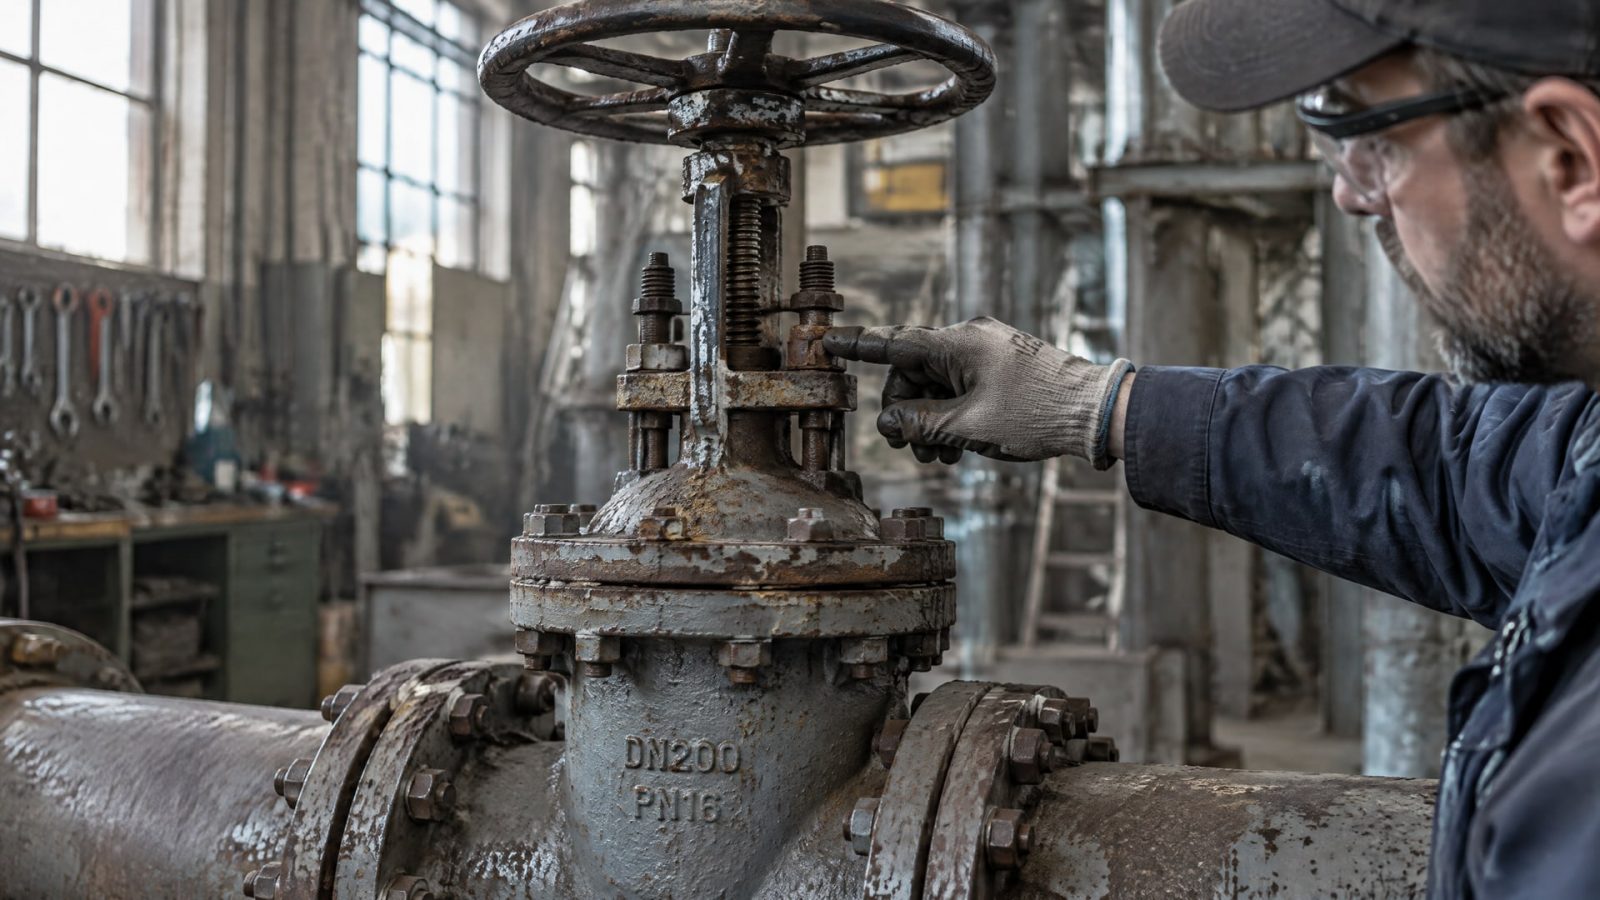
Прикипание гаек на шпильках дисковых задвижек предупреждают, снижая трение в резьбе и защищая сопрягаемые поверхности от задира. Для этого применяют сухие антифрикционные покрытия или подходящие смазки, а момент затяжки выбирают с учетом обработанного крепежа: смазка и покрытие меняют соотношение между моментом и предварительным натягом.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для задвижек и планируют монтаж или повторный демонтаж крепежа. Разберем причины заедания, различия между покрытием и пастой, принципы выбора состава и правила затяжки, от которых зависит результат.
Почему гайки прикипают на шпильках задвижек
При затяжке резьбовые поверхности соприкасаются и трутся друг о друга.
Если разделяющей смазочной пленки недостаточно, растет риск задира и заедания, а последующий демонтаж требует больших усилий. Для нержавеющего крепежа и высокотемпературных условий смазка резьбы особенно важна: такие условия повышают значимость защиты от прикипания.
При эксплуатации задвижки крепеж может подвергаться нагреву и воздействию среды, а при обслуживании его требуется разбирать. Поэтому оценивать нужно не только легкость первоначальной сборки. Важно, чтобы выбранный материал сохранял разделяющее действие на резьбе и помогал избежать повреждения шпильки и гайки при демонтаже.
Ключевой фактор - трение в соединении. При одинаковом моменте затяжки смазанный и сухой крепеж получают разный предварительный натяг. Если применить к покрытой или смазанной резьбе момент, рассчитанный для сухого состояния, натяг может оказаться выше ожидаемого. Это повышает риск перегрузки соединения, а не устраняет причину заедания.
Для профилактики применяют два подхода:
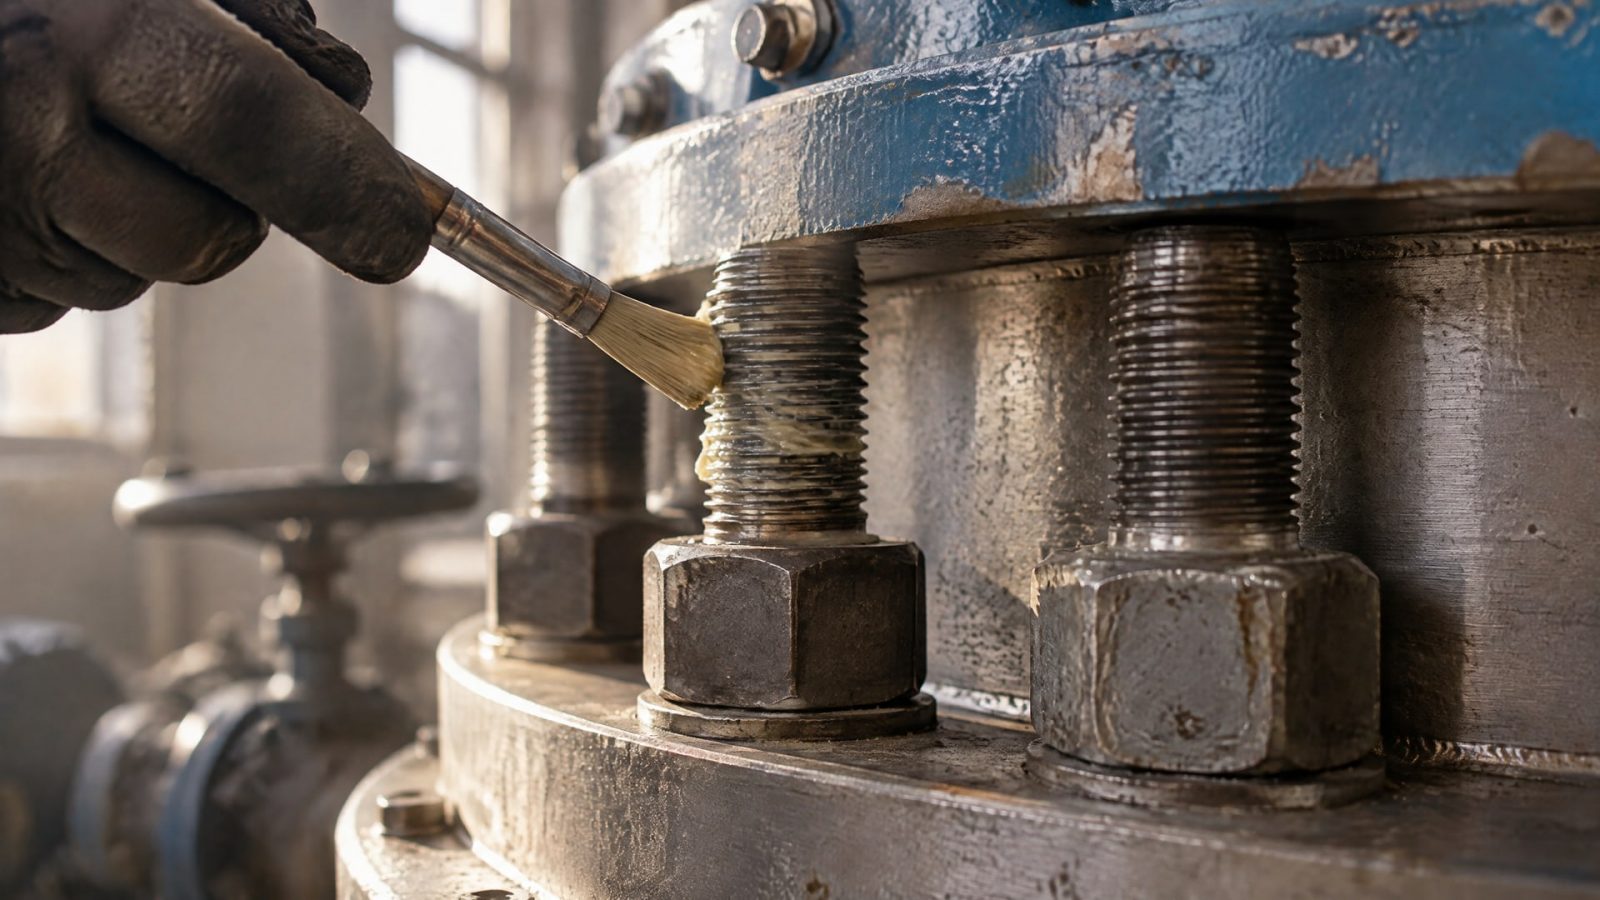
Наносят смазку на резьбу, чтобы уменьшить трение при сборке и облегчить последующее отвинчивание.
Используют сухое антифрикционное покрытие, которое закрепляется на поверхности и обеспечивает долговременную смазку.
Проверяют совместимость состава с условиями работы узла, включая температуру и окружающую среду.
Учитывают свойства пары «шпилька-гайка» вместе, а не подбирают обработку одного элемента отдельно.
Прикипание гаек на резьбе нельзя надежно устранить простым увеличением момента. Если соединение уже заедает, усилие может повредить резьбу. Эффективнее заранее выбрать подходящий способ смазки и согласовать с ним параметры монтажа.
Чем термоотверждаемое покрытие отличается от пасты
Антифрикционное покрытие для крепежа - это сухая смазочная пленка на связующем.
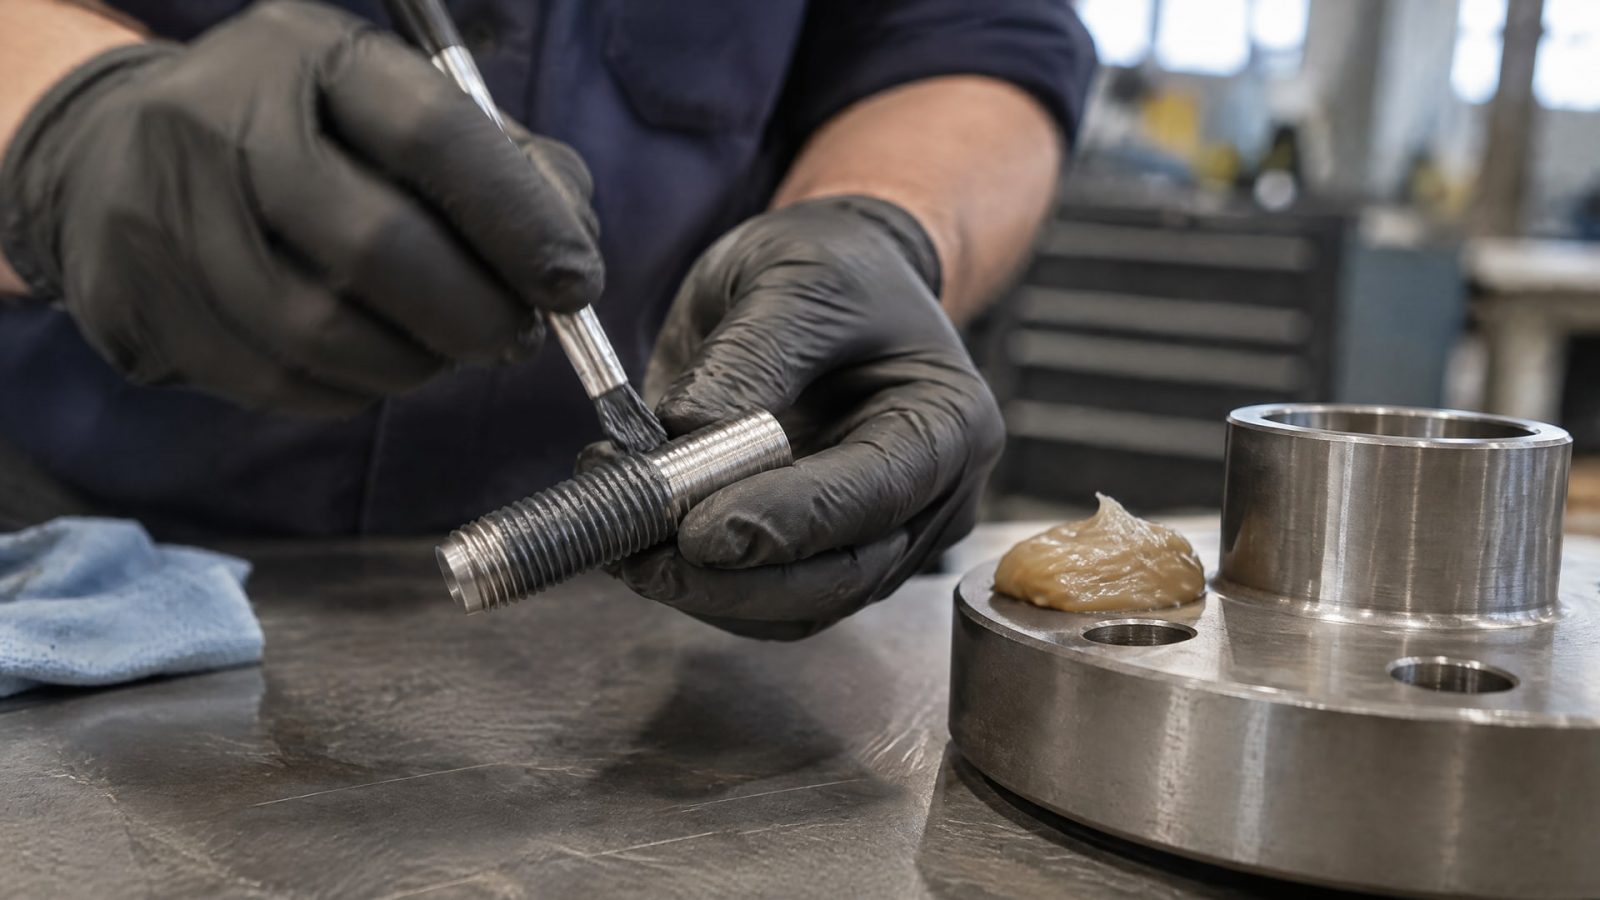
В ее состав обычно входят твердые смазки, например графит, PTFE или дисульфид молибдена. После закрепления пленка уменьшает контакт «металл-металл», снижает риск заедания и может заменить металлическое покрытие, когда требуется долговременная смазка.
Термоотверждаемое покрытие отличается от пасты способом формирования смазочного слоя. Покрытие удерживается на поверхности как связанная пленка, тогда как паста наносится непосредственно перед сборкой. Для нанесения и отверждения покрытия нужно следовать документации конкретного материала: приведенные сведения не задают универсальные температуру и время обработки. Подменять их общими параметрами нельзя.
Выбор между покрытием и пастой зависит от условий эксплуатации и организации обслуживания. Покрытие удобно рассматривать, когда обработать крепеж можно заранее и требуется закрепленный сухой слой. Паста подходит как вариант нанесения при сборке, в том числе для резьбовых соединений, которым важно облегчить будущий демонтаж. Ни один из этих вариантов не отменяет необходимость правильно рассчитать затяжку.
Для подбора антифрикционного покрытия на шпильки дисковых задвижек оценивают:
Условия работы узла: температуру и воздействие окружающей среды.
Материал шпильки и гайки, а также состояние резьбы.
Требования к разборке и обслуживанию соединения.
Способ нанесения и требования к подготовке поверхности.
Наличие документированных параметров трения для выбранного крепежа.
Сухое покрытие не следует считать обычной пастой, оставленной на резьбе. Оно образует закрепленный слой, поэтому и требования к нанесению, и контроль результата нужно брать из документации на конкретный состав. Если узел работает при температуре выше 150 °C, необходим специальный материал, рассчитанный на такие условия; выбирать его только по общему описанию покрытия нельзя.
Как выбрать покрытие для задвижек под температуру и среду
Начинают с условий работы соединения.
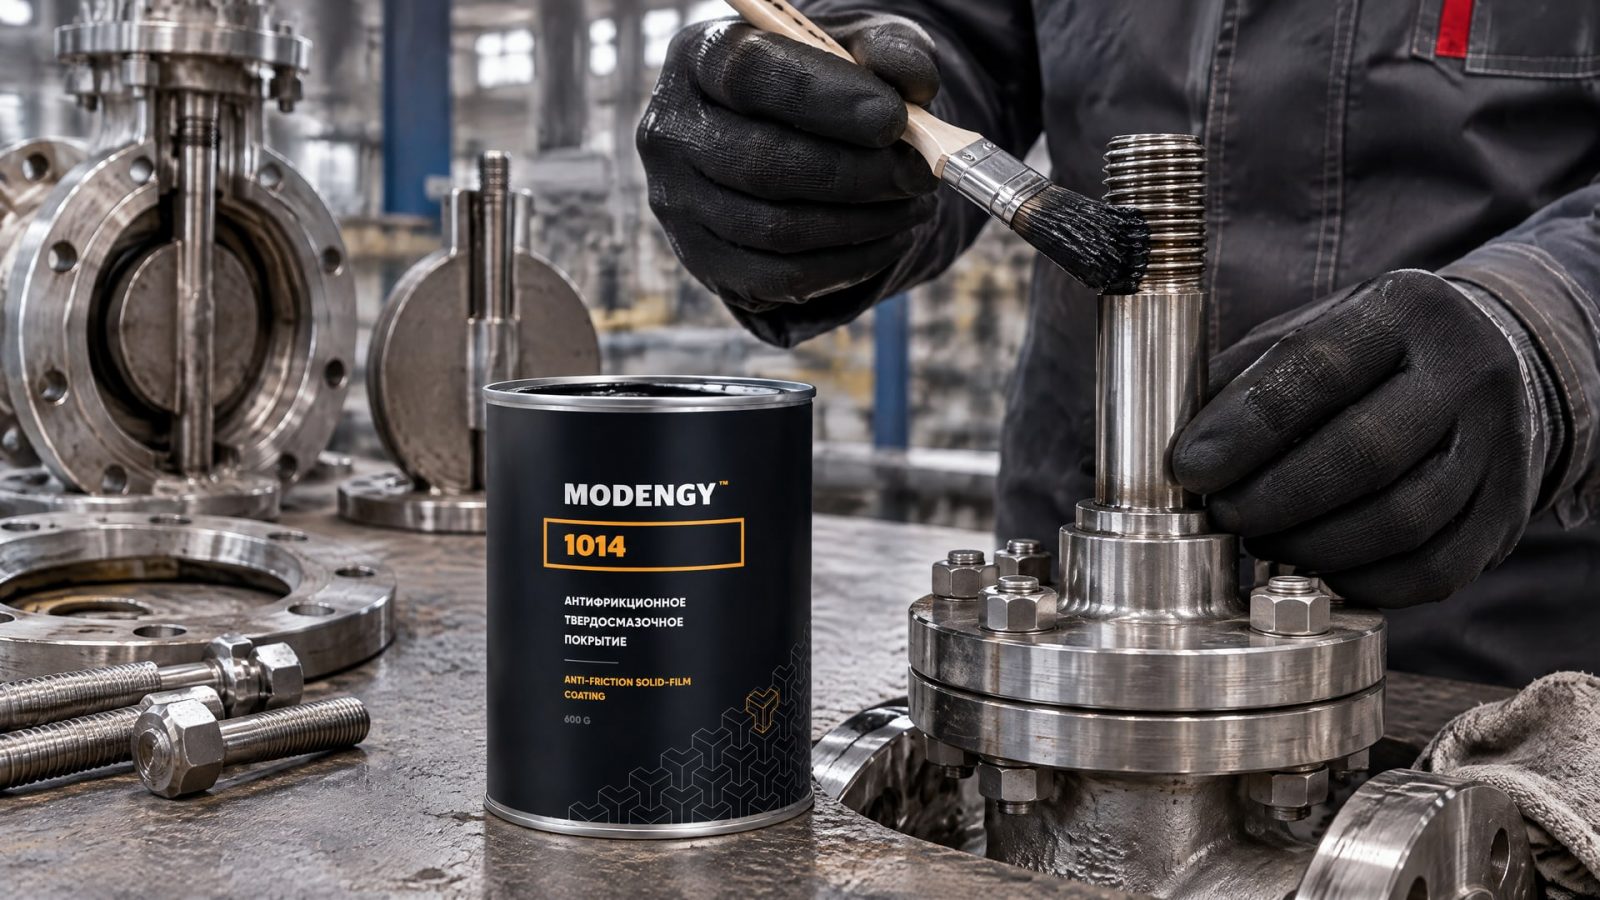
Для крепежа в агрессивной или высокотемпературной среде важно, чтобы разделяющая пленка сохранялась на резьбе и снижала риск задира. Для нержавеющей стали смазка особенно значима, поскольку для такого крепежа выше риск прикипания. При этом назначение состава нужно соотнести с реальной температурой и химическим воздействием в узле.
Если соединение испытывает воздействие влаги, моющих или иных технологических сред, отдельно оценивают химическую стойкость покрытия. Не стоит переносить свойства одного состава на другой: антифрикционные материалы различаются по коэффициенту трения и поведению в рабочих условиях. Параметры для выбора и применения проверяют по документации конкретного материала.
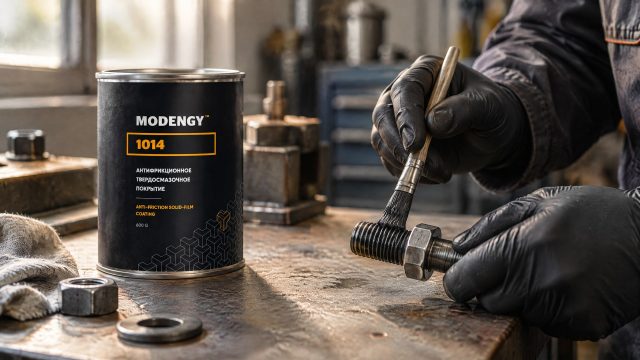
В производственной практике проблема может проявляться не только при первой затяжке. При обслуживании важны сохранность покрытия, риск фреттинга и поведение соединения при холодном пуске. Если среда способна вымывать смазочный материал, нужно оценить, сохранится ли разделяющая пленка на резьбе в течение срока службы. Для таких условий рассматривают MODENGY 1014: это антифрикционное покрытие для крепежа, которому требуются низкий коэффициент трения и химическая стойкость при высоких температурах и воздействии агрессивных сред.
До выбора покрытия инженер или снабженец сверяется с документацией и уточняет, как обработка влияет на затяжку. Для метрической резьбы материалы по ISO 10683 указывают, что хотя бы один из сопрягаемых элементов должен быть смазан. Стандарт ISO 10683:2018 также предусматривает, что система цинк-ламельного покрытия может включать верхний слой и/или смазку. Эти положения подчеркивают: важны свойства всей системы, а не только наличие покрытия на шпильке.
При подборе полезно зафиксировать в техническом задании:
Материалы шпильки и гайки.
Температурные и средовые условия.
Требования к демонтажу.
Какой элемент обрабатывают и каким способом.
Значения момента для покрытого или смазанного состояния.
Как смазка резьбового крепежа меняет затяжку
Смазка резьбового крепежа уменьшает трение в резьбе и под опорной поверхностью гайки.
Поэтому при том же моменте на смазанном соединении может возникнуть больший предварительный натяг, чем на сухом. Для монтажа применяют значение момента, заданное для смазанного состояния, а не используют без изменений таблицу для сухого крепежа.
Практические ориентиры по коэффициенту K составляют примерно 0,14-0,16 для anti-seize и близких составов и около 0,20 для сухого состояния. В материалах по затяжке указывается, что при смазке момент обычно снижают примерно на 20-30%. Это ориентиры, а не универсальная поправка для любой гайки и шпильки: фактическое значение зависит от состава, покрытия и конкретного соединения.
Для определения зависимости «момент-натяг» стандарт ISO 16047 задает метод испытаний и контроля коэффициента трения. При покрытом крепеже следует опираться на данные, полученные для соответствующей системы соединения. Нельзя отдельно рассматривать покрытие на шпильке, смазку на гайке и выбранный момент: вместе они определяют трение при сборке.
Рабочий порядок затяжки включает несколько шагов:
Уточнить, сухой или смазанный крепеж предусмотрен проектной документацией.
Проверить, какое покрытие или смазка нанесены и на какие поверхности.
Выбрать момент для соответствующего состояния соединения.
Нанести смазку экономно, на рабочую резьбу и заходные витки, если используется паста.
После затяжки убрать излишки, чтобы они не загрязняли окружающие поверхности.
Зафиксировать примененный состав и параметры сборки в документации.
Не следует компенсировать смазку произвольным увеличением усилия. Если для соединения используют антифрикционное покрытие, но момент рассчитывают по сухим таблицам, итоговый натяг может превысить ожидаемый. Контроль параметров снижает риск повреждения резьбы и помогает сделать повторную сборку предсказуемой.
Сравнение покрытий и смазок для резьбы
Выбор между пластичной смазкой, пастой и сухим покрытием зависит от задачи.
Для соединения, которое нужно периодически разбирать, важны снижение трения и сохранение разделяющей пленки. Фиксатор резьбы решает другую задачу - препятствует отвинчиванию, поэтому его не следует автоматически выбирать вместо антифрикционного материала.
| Класс материала | Как применяют | Что учитывать |
|---|---|---|
| Литиевая смазка | Наносят на резьбу при сборке | Свойства зависят от конкретного состава; необходимо проверить соответствие температуре и среде |
| Молибденовая паста | Используют как смазочный материал для резьбового соединения | Учитывают влияние на трение и момент затяжки |
| Сухое антифрикционное покрытие | Наносят на крепеж заранее или в рамках процесса подготовки | Требуются указания по нанесению, отверждению и параметрам затяжки |
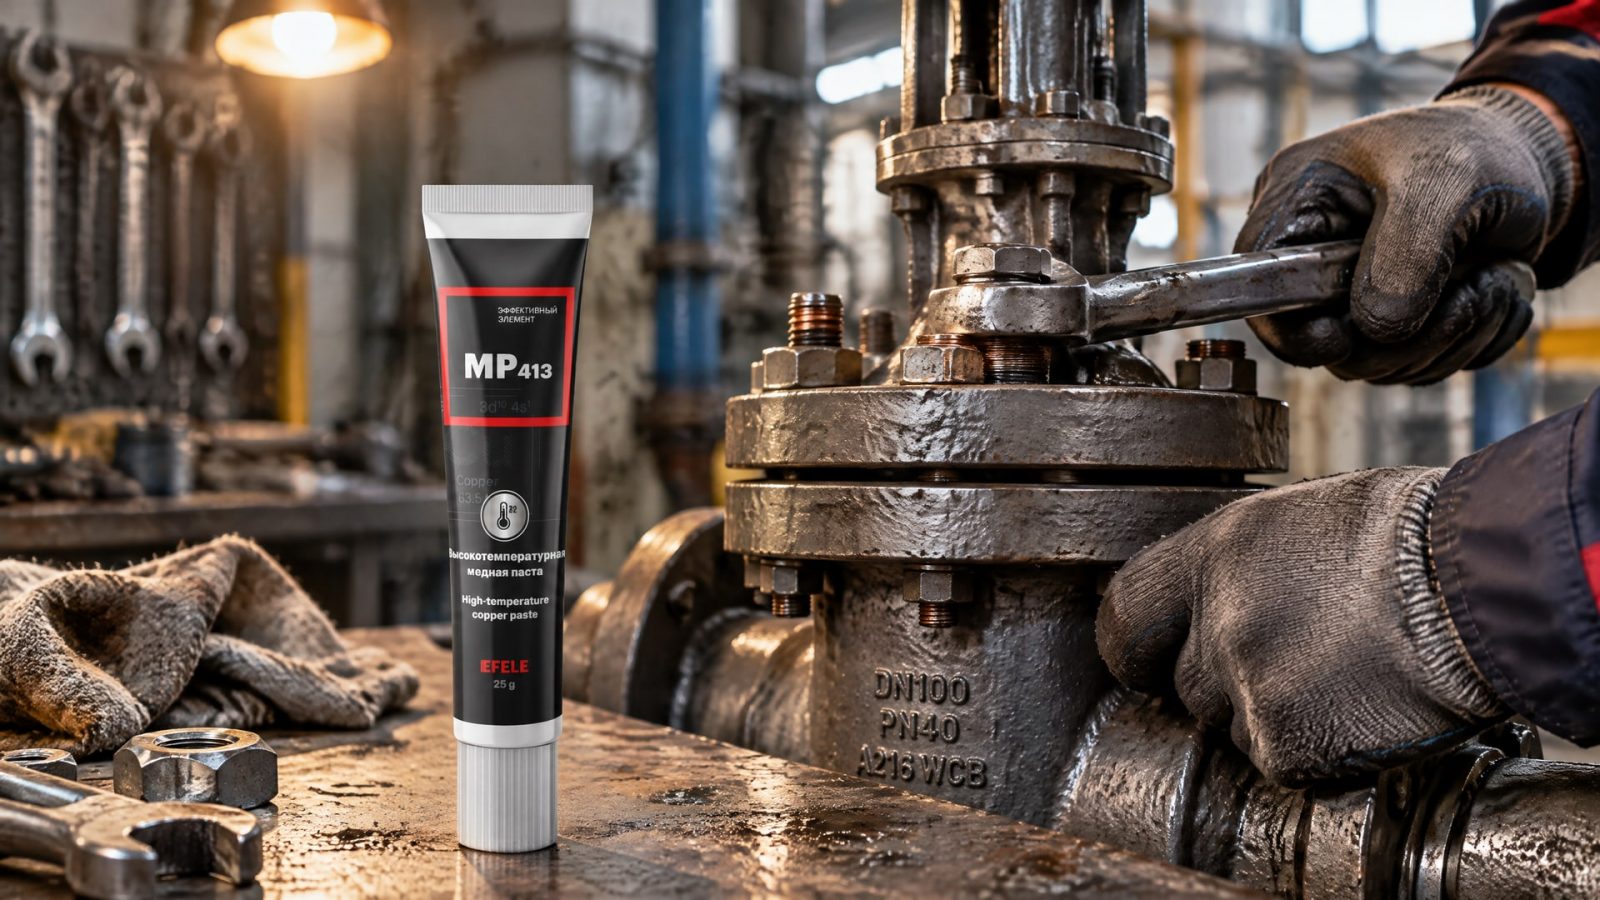
| Медная резьбовая паста EFELE MP-413 | Применяют для резьбовых соединений при высоких температурах | Альтернативный вариант для предотвращения прикипания и облегчения демонтажа |
Таблица показывает различие классов, но не заменяет сравнение технических характеристик конкретных материалов. Например, паста может быть удобна при ремонтной сборке, а покрытие - при подготовке крепежа к монтажу. Выбор зависит от температуры, среды, требований к разборке и доступной документации на соединение.
Проверяют не только материал, но и способ контроля трения. Для цинк-ламельных покрытий ISO 10683 предусматривает возможность включения верхнего слоя и/или смазки, а ISO 16047 используют для определения зависимости момента от натяга и коэффициента трения. ASTM D2714 также упоминается как метод оценки коэффициента трения покрытия. Эти стандарты относятся к измерениям и системам покрытий; они не дают основания применять одинаковый момент ко всем обработанным соединениям.
Если главная задача - повторный демонтаж, приоритет отдают материалу, снижающему трение и риск заедания. Если основное требование - удержать резьбу от самопроизвольного отвинчивания, это уже другая техническая задача, и ее решают отдельно. Смешение этих назначений может привести к неправильному выбору материала и усложнить обслуживание задвижки.
Ошибки при нанесении покрытия и сборке
Одна из распространенных ошибок - считать, что покрытие на шпильке автоматически устраняет необходимость учитывать состояние гайки и всего соединения.
Для метрической резьбы материалы по ISO 10683 указывают, что смазанным должен быть хотя бы один из сопрягаемых элементов. При этом решение о нанесении состава принимают с учетом того, как устроена система «шпилька-гайка» и какой момент требуется для нее.
Вторая ошибка - использовать сухую таблицу момента для обработанного крепежа. Смазка и покрытие меняют трение, а значит при том же моменте меняется и предварительный натяг. Для anti-seize и близких составов приводится ориентир K-factor 0,14-0,16, тогда как для сухого состояния указан ориентир около 0,20. Эти значения показывают, почему нельзя считать обработанный и сухой крепеж взаимозаменяемыми при затяжке.
Также не стоит наносить материал без учета инструкции или использовать избыточное количество пасты. Смазку наносят экономно на рабочую резьбу и заходные витки, а ее излишки после затяжки удаляют. Для сухого покрытия применяют указания изготовителя по подготовке поверхности, нанесению и отверждению; универсальный режим по одной лишь принадлежности к термоотверждаемым материалам не определяют.
Перед запуском процесса сборки полезно проверить последовательность действий:
Уточнить условия эксплуатации, включая температуру и воздействие среды.
Проверить, подходит ли состав для материалов шпильки и гайки.
Определить, какие поверхности требуется покрыть или смазать.
Получить момент затяжки для фактического состояния крепежа.
Убедиться, что состав и параметры сборки внесены в документацию.
После пробной сборки оценить возможность разборки и состояние резьбы.
Для стабильного результата важно не менять состав, способ нанесения или момент затяжки без проверки. При переходе с сухой сборки на смазанную или покрытую следует пересмотреть параметры затяжки и закрепить их в рабочей процедуре. Так инженеры и закупщики смогут подбирать материал не только по названию класса, но и по его соответствию реальному узлу.
Часто задаваемые вопросы
Нужно ли смазывать гайку, если на шпильке уже есть покрытие?
Не всегда требуется наносить дополнительный состав на оба элемента, но состояние всей пары необходимо учитывать. Для метрической резьбы материалы по ISO 10683 указывают, что смазанным должен быть хотя бы один из сопрягаемых элементов. Решение сверяют с документацией на покрытие и с расчетом момента для конкретного соединения.
Можно ли затягивать покрытую шпильку по сухой таблице момента?
Нет, без проверки применять сухое значение нельзя. Покрытие или смазка меняют трение, поэтому одинаковый момент может создать больший предварительный натяг, чем при сухой сборке. Используют значение, заданное для смазанного состояния, либо пересчитывают параметры по данным для фактической пары «шпилька-гайка».
Чем термоотверждаемое покрытие отличается от резьбовой пасты?
Сухое антифрикционное покрытие представляет собой пленку на связующем с твердыми смазками. Пасту наносят на резьбу непосредственно при сборке. Для покрытия важны предусмотренные изготовителем подготовка, нанесение и отверждение, а для обоих вариантов нужно учитывать влияние на трение и момент затяжки.
Можно ли увеличить момент, если гайка прикипает?
Увеличение момента не устраняет причину заедания и может повредить резьбу. Если соединение уже прикипело, необходимо оценить состояние шпильки и гайки. Для профилактики при последующих сборках выбирают подходящую смазку или покрытие, а параметры затяжки задают с учетом обработанного крепежа.
Заключение
Покрытие для задвижек помогает снизить трение в резьбе, уменьшить риск задира и облегчить демонтаж гаек на шпильках. Для выбора учитывают температуру, среду, материал крепежа и требуемый способ обслуживания. Покрытие и паста отличаются способом нанесения, но оба решения требуют корректного момента затяжки.
Следующий шаг - проверить условия работы соединения, выбрать класс материала и получить параметры затяжки для обработанного крепежа. Затем зафиксировать состав, способ его нанесения и момент в рабочей документации, чтобы повторный монтаж выполняли по одной процедуре.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимеризация при комнатной температуре: как формируется полимерная пленка и почему важна технология нанесения аэрозольных покрытий.
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, обеспечивая фрикционное сопротивление.
Анаэробный фиксатор резьбы или покрытие: что лучше для крепежа? Разберем особенности, применение и критерии выбора для инженеров и снабженцев.