
Полимеризация при комнатной температуре: технология нанесения аэрозольных покрытий
Полимеризация при комнатной температуре возможна, но сама температура не гарантирует, что покрытие сформирует однородную и прочную пленку. Результат зависит от химии материала и соблюдения технологии нанесения: поверхность очищают и обезжиривают, состав распыляют равномерно, а узел вводят в работу только после полного отверждения. Для одного из аэрозольных антифрикционных покрытий при 23 °C поверхностное высыхание занимает 5 минут, а полное отверждение - 2 часа.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают антифрикционное покрытие в аэрозоле для крепежа и других металлических узлов. Разберем, как формируется полимерная пленка, почему комнатной температуры бывает недостаточно и как оценивать покрытия для резьбовых соединений, включая узлы с вибрацией.
Как происходит полимеризация при комнатной температуре
Аэрозольный состав формирует покрытие после нанесения на поверхность, но это не всегда означает, что материал сразу становится готовой к работе пленкой.
Между распылением и эксплуатацией могут проходить разные стадии: испарение летучих компонентов, формирование сплошной пленки и ее полное отверждение. Поэтому время, когда слой перестает быть липким при касании, нельзя автоматически считать временем полного отверждения.
Полимерные материалы способны отверждаться при комнатной температуре: в исследовании аэрозольного процесса после его инициирования полимеризация проходила без нагрева, а на выходе получалось твердое стабильное покрытие полимерной оболочки. Этот пример подтверждает саму возможность такого процесса, но не означает, что любой аэрозольный лак или смазочное покрытие будет вести себя так же. Для практического применения важна технология конкретного состава.
Необходимо также различать полимеризацию и пленкообразование. Для полимерной основы на водной дисперсии существенна минимальная температура пленкообразования, обозначаемая MFFT. Если температура ниже MFFT используемой смолы, пленка может формироваться некорректно; для образования покрытия могут понадобиться коалесцент или другая настройка рецептуры. Многие акриловые латексы имеют MFFT выше комнатной температуры, поэтому одного нанесения при обычных условиях недостаточно.
При выборе состава для производства или ремонта уточняют не только возможность его применения без печи. Следует выяснить, какая температура нужна для формирования пленки, сколько длится каждый этап сушки и когда покрытие допускает нагрузку. Эти сведения определяют режим работы: преждевременная сборка способна нарушить результат даже при правильно выбранном материале.
Почему комнатной температуры может быть недостаточно
Фраза «отверждается при комнатной температуре» не описывает весь процесс.
Она не сообщает, какова допустимая температура нанесения, требуется ли специальный компонент для формирования пленки и сколько времени необходимо до полной готовности покрытия. Параметры зависят от рецептуры, поэтому переносить режим одного аэрозольного состава на другой нельзя.
Для дисперсионных полимерных основ принципиальна MFFT - минимальная температура, при которой частицы смолы способны сформировать непрерывную пленку. Если фактическая температура ниже этого порога, материал может высохнуть не так, как задумано. В таких рецептурах для полноценного пленкообразования используют коалесцент либо изменяют состав. Следовательно, оценивать технологию нужно по данным для конкретного материала, а не только по температуре в помещении.
Комнатные условия в источниках для одного аэрозольного антифрикционного покрытия представлены значением 23 °C. Это характеристика режима для конкретного состава, а не универсальное определение комнатной температуры для любых работ. При сравнении материалов важно проверять, при какой температуре получены значения времени высыхания и полного отверждения и совпадает ли эта температура с условиями на участке.
Перед запуском процесса инженер или снабженец сверяет с технической документацией: - минимальную температуру формирования пленки, если она указана; - время поверхностного высыхания и полного отверждения; - требуемую подготовку поверхности и способ нанесения; - допустимый момент сборки и ввода узла в эксплуатацию.
Такой порядок помогает избежать ошибки, когда слой выглядит сухим, но еще не готов к рабочей нагрузке. Если материал не формирует пленку в фактических условиях, увеличение времени ожидания само по себе не заменяет подходящую рецептуру или режим нанесения.
Как наносить антифрикционное покрытие из аэрозольного баллона
Для сухого антифрикционного покрытия аэрозольная форма упрощает нанесение на металлические детали и крепеж, но не отменяет подготовки поверхности.
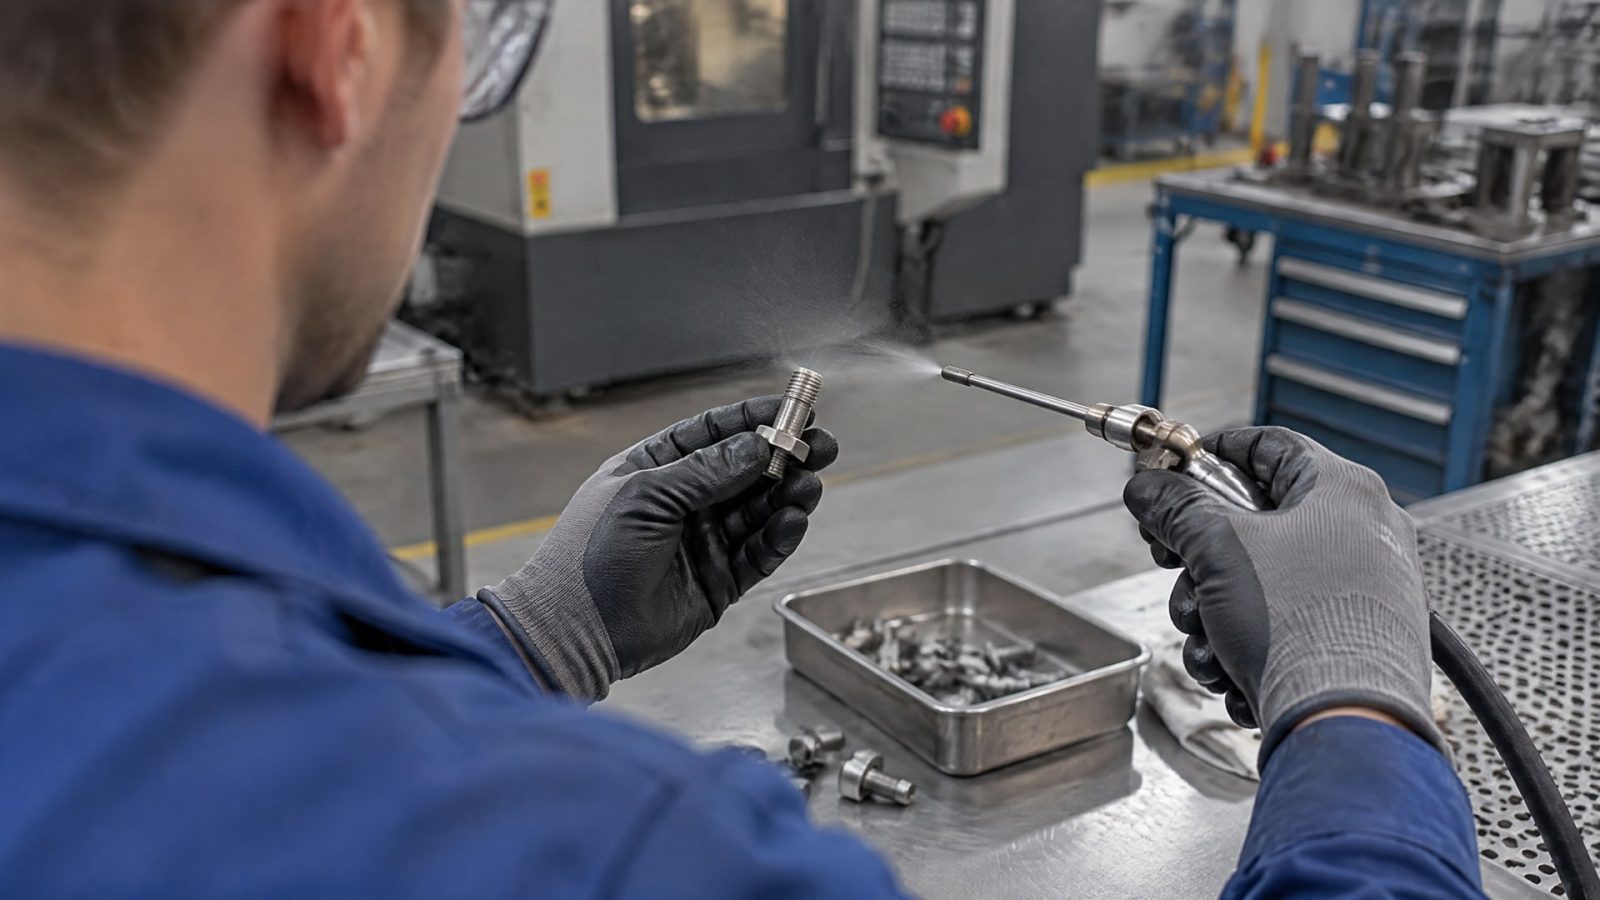
До распыления металл очищают и обезжиривают. Загрязнения или остатки прежних материалов могут помешать равномерному контакту покрытия с основанием, поэтому начинать нанесение следует только после подготовки детали.
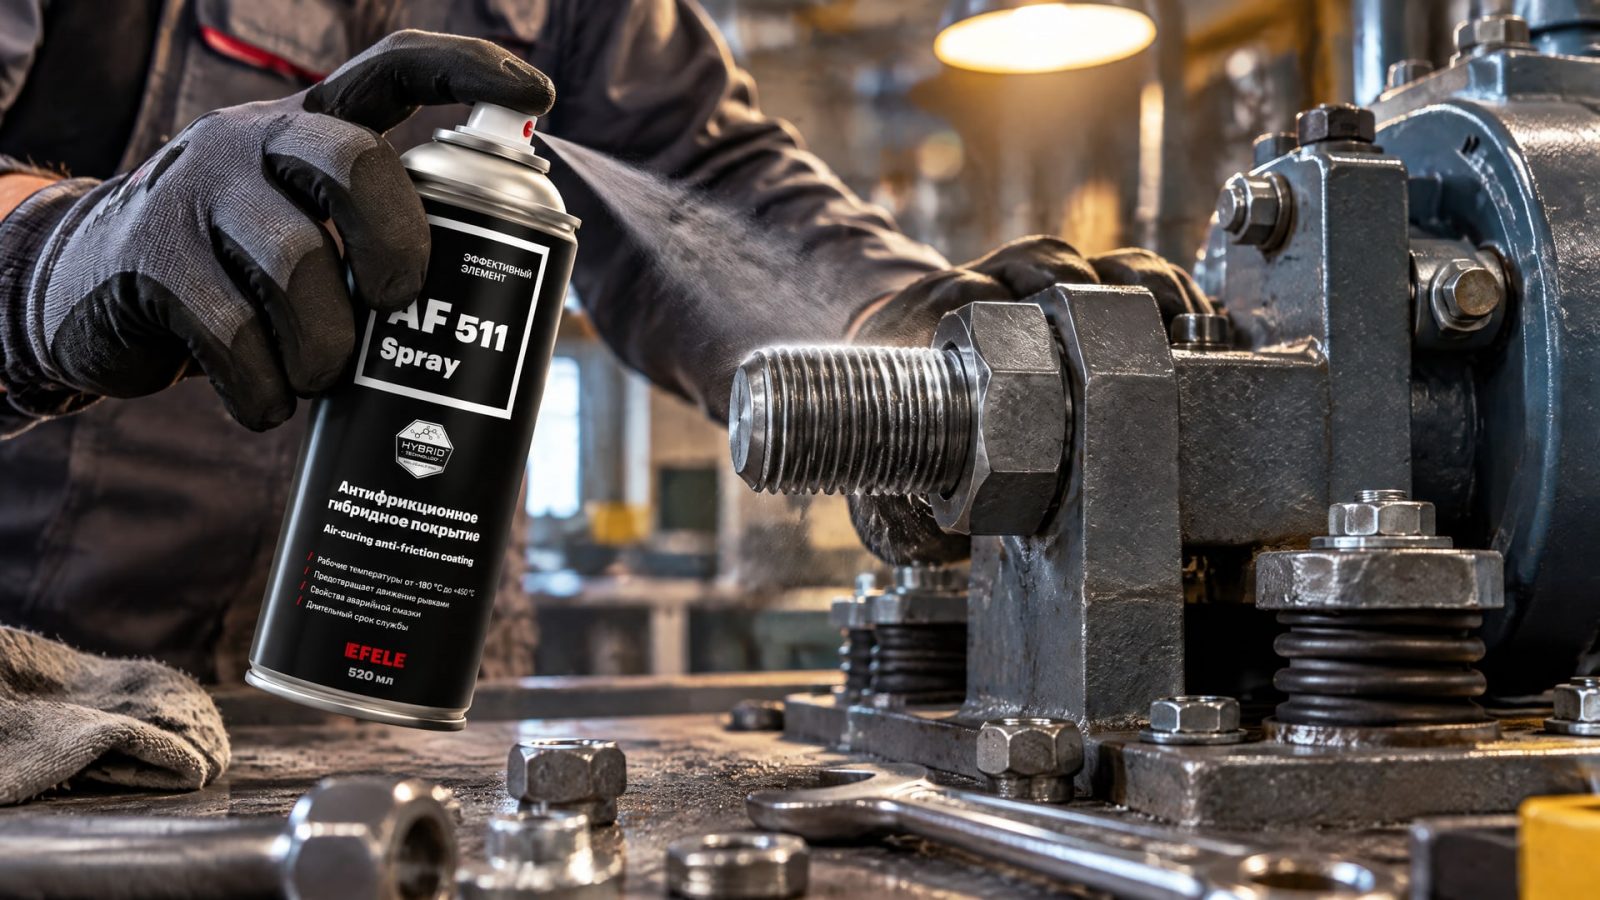
Перед работой баллон тщательно встряхивают. Состав наносят равномерными проходами, стремясь получить однородную пленку. Задача не в том, чтобы нанести максимально толстый слой: важна равномерность покрытия на рабочей поверхности. Для резьбовых элементов также нужно учитывать, что покрытие влияет на трение, а значит, способ нанесения должен быть воспроизводимым от детали к детали.
После распыления выдерживают предусмотренные для состава стадии сушки и отверждения. В техническом описании одного антифрикционного аэрозольного покрытия указано, что при 23 °C состояние touch-dry достигается через 5 минут, а полное отверждение и готовность к применению наступают через 2 часа. При нагреве до 80 °C время до состояния touch-dry сокращается до 1 минуты. Эти значения относятся к конкретному материалу и не должны использоваться как общий режим для любых аэрозольных покрытий.
Практически важно отдельно фиксировать момент поверхностного высыхания и момент готовности к нагрузке. Первый показывает, что пленка уже не липнет при касании, второй - что завершилось полное отверждение по указанному режиму. Если деталь собрать раньше времени или сразу подвергнуть рабочей нагрузке, покрытие может не соответствовать ожидаемому результату.
Покрытие резьбового крепежа: трение и момент затяжки
Для резьбового соединения покрытие выполняет не только защитную функцию.
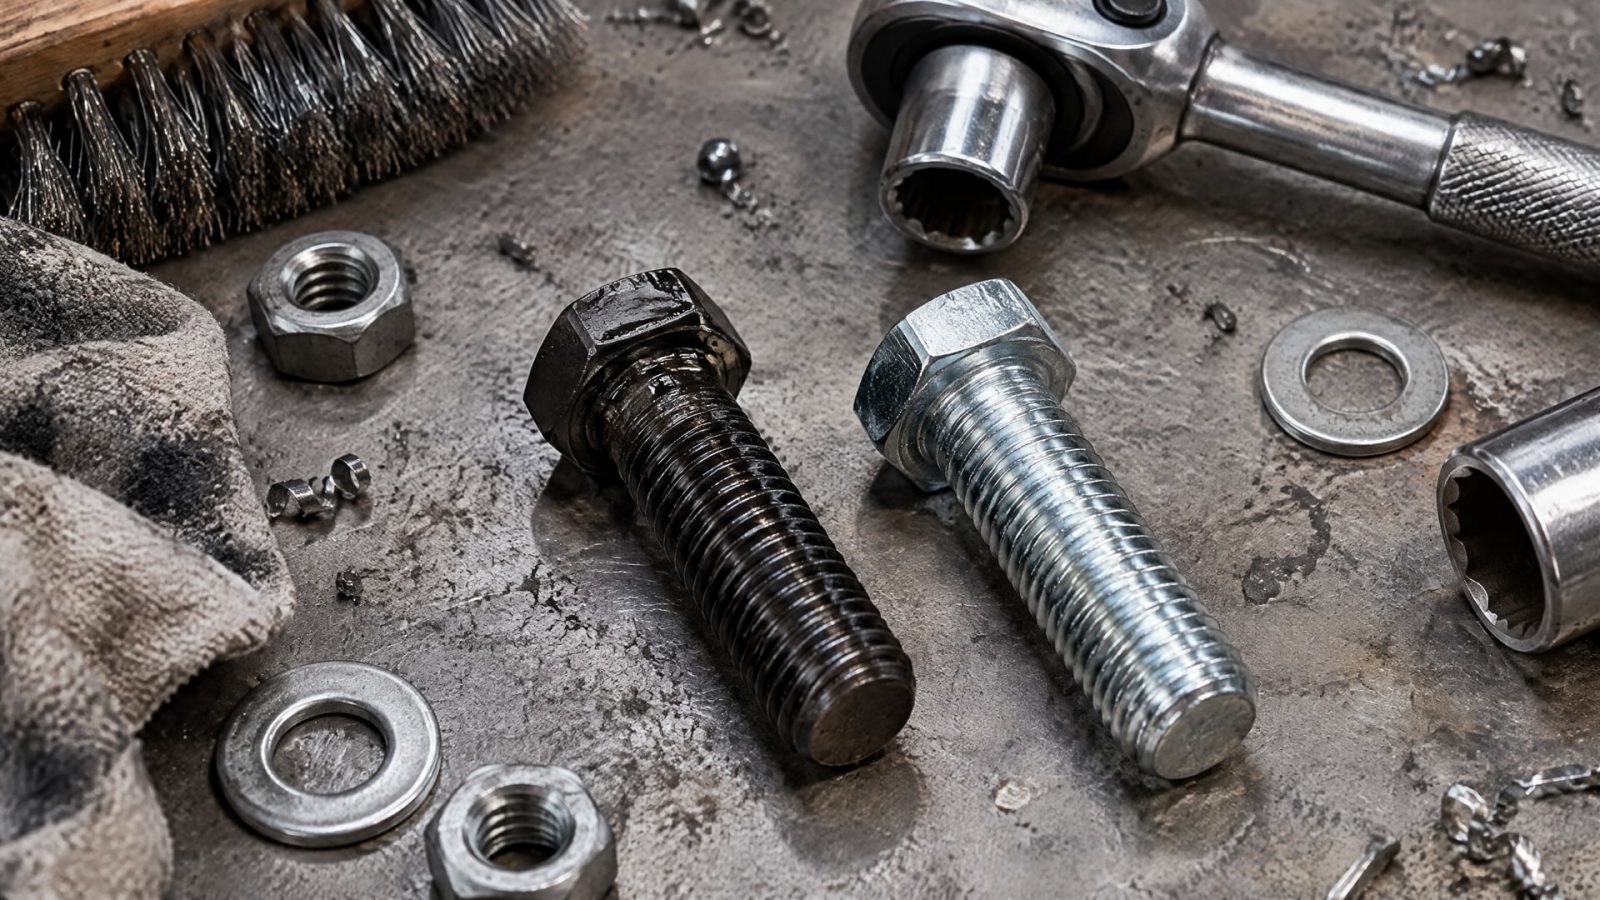
Оно влияет на трение между сопряженными поверхностями, а через него - на соотношение момента затяжки и силы зажима. Если соединение затягивают по моменту, нестабильное или неподходящее трение затрудняет получение повторяемого преднатяга. Поэтому для крепежа важно заранее определить требуемое поведение покрытия, а не ориентироваться только на то, насколько легко отворачивается болт.
В ISO 16047 описаны испытания для определения коэффициента трения крепежа и соотношения момента затяжки и преднатяга. Если узел собирают по моменту, проверяют сочетание покрытия и процесса затяжки, а не материал в отрыве от производственных условий. Для такой оценки важны повторяемость нанесения, состояние деталей и режим сборки.
Стандарты для покрытий крепежа решают разные задачи. ISO 4042:2022 относится к электроосажденным покрытиям болтов, винтов, шпилек, гаек и других крепежных изделий. ISO 10683:2014 задает требования к неэлектролитическим цинко-чешуйчатым покрытиям для стального крепежа и допускает системы с верхним слоем или без него, со смазкой или без нее, с хроматом или без него. Внешне похожие детали поэтому не обязательно относятся к одной системе покрытия или имеют одинаковые фрикционные характеристики.
На трение может влиять и хранение. В исследовании цинко-чешуйчатого крепежа после хранения при комнатной температуре в отдельных случаях сопротивление трению под головкой уменьшалось примерно вдвое. Это показывает, почему при серийной сборке полезно проверять характеристики не только сразу после нанесения, но и на деталях, прошедших реальный цикл хранения.
Как выбрать покрытие для вибронагруженного крепежа
При вибрации недостаточно выбрать материал, который просто снижает трение или облегчает разборку.
Для соединения важны предсказуемый коэффициент трения, повторяемость затяжки и способность всей сборки сохранять требуемое состояние при циклической нагрузке. Антизадирное покрытие и решение для удержания резьбы выполняют разные функции, поэтому одно нельзя автоматически считать заменой другого.
Если крепеж должен стопориться или создавать тормозящий эффект, может требоваться высокий и стабильный коэффициент трения. В этой задаче функциональное покрытие MODENGY 1031 рассматривают как решение для резьбовых соединений, где важно управлять трением, а не свести его к минимуму. Применимость оценивают на конкретной паре деталей и в предусмотренном режиме затяжки.
Для соединений, где нужны антифрикционные свойства при вибрации и высоком давлении, подбор ведут с учетом условий контакта и требуемого поведения резьбовой пары. В таких случаях в качестве сухого антифрикционного решения используют EFELE AF-511 Spray. Его выбирают не по одному признаку «смазывает», а по соответствию условиям узла и заданным требованиям к затяжке.
Если покрывается крепеж задвижки или другого узла, подверженного вибрации, решение проверяют в составе сборки. Следует определить, какая функция нужна соединению: контролируемое снижение трения, заданный высокий коэффициент трения или удержание резьбы. Затем согласуют покрытие с процессом нанесения и испытанием соединения, в том числе проверкой по ISO 16047, если затяжка контролируется моментом.
Как проверять покрытие до запуска в серию
Испытание на образце помогает проверить, как покрытие взаимодействует с конкретным крепежом и процессом сборки.
Особенно важно это там, где соединение затягивают по моменту: одинаковое значение момента не всегда означает одинаковую силу зажима, если коэффициент трения меняется. ISO 16047 позволяет оценивать коэффициент трения и соотношение момента и преднатяга.
План проверки начинают с описания узла и требований к нему. Фиксируют материал крепежа, тип покрытия, способ подготовки поверхности, режим нанесения и выдержку перед сборкой. Для серийного процесса полезно сравнить состояние деталей сразу после нанесения и после хранения: исследования цинко-чешуйчатых покрытий показывают, что история хранения способна заметно менять трение.
Перед запуском согласуют несколько практических критериев: - какой диапазон трения требуется соединению; - как измеряют момент затяжки и преднатяг; - сколько времени проходит между нанесением покрытия и сборкой; - какие условия хранения и вибрационной нагрузки воспроизводит проверка.
Нормативную принадлежность покрытия также проверяют по назначению. ISO 4042:2022 относится к электроосажденным покрытиям крепежа, а ISO 10683:2014 - к неэлектролитическим цинко-чешуйчатым системам. Эти стандарты не заменяют проверку фрикционных характеристик по ISO 16047: внешний вид покрытия сам по себе не подтверждает нужный коэффициент трения или повторяемость затяжки.
Часто задаваемые вопросы
Можно ли нанести антифрикционное покрытие аэрозолем и сразу собрать узел?
Не следует считать поверхность готовой к сборке только потому, что она высохла на ощупь. У аэрозольного покрытия могут быть отдельные сроки поверхностного высыхания и полного отверждения. Для одного состава при 23 °C эти этапы занимают соответственно 5 минут и 2 часа. Режим другого материала проверяют отдельно.
Что означает полимеризация при комнатной температуре?
Это отверждение или формирование полимерного материала без обязательного нагрева, если химия состава и условия нанесения позволяют получить стабильную пленку. Такой режим не универсален: для дисперсионных смол важна минимальная температура пленкообразования. Если она выше фактической температуры, может потребоваться коалесцент или настройка рецептуры.
Как проверить покрытие резьбового крепежа перед серийной сборкой?
Если затяжка контролируется моментом, проверяют сочетание покрытия и процесса по ISO 16047. Испытание позволяет оценить коэффициент трения и соотношение момента и преднатяга. В программу проверки включают подготовку поверхности, режим нанесения, время до сборки и, при необходимости, влияние хранения на фрикционные свойства.
Подходит ли антизадирное покрытие для крепежа при вибрации?
Не всегда. Антизадирное решение может уменьшать схватывание и трение, но для вибронагруженной сборки может требоваться покрытие с заданным фрикционным поведением или отдельная система удержания резьбы. Выбор зависит от функции соединения и подтверждается испытанием собранного узла.
Заключение
Полимеризация при комнатной температуре применима к аэрозольным покрытиям, если состав рассчитан на такой режим и поверхность подготовлена по технологии. При выборе учитывают температуру пленкообразования, время полного отверждения и назначение покрытия. Для резьбового крепежа дополнительно оценивают коэффициент трения, повторяемость затяжки и поведение после хранения.
Следующий шаг - зафиксировать требования к узлу, выбрать покрытие по его функции и проверить сочетание «покрытие - процесс нанесения - режим сборки». Для крепежа, затягиваемого по моменту, включите в план испытаний оценку по ISO 16047 и не вводите детали в работу до завершения полного отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, обеспечивая фрикционное сопротивление.
Анаэробный фиксатор резьбы или покрытие: что лучше для крепежа? Разберем особенности, применение и критерии выбора для инженеров и снабженцев.
Узнайте, как улучшить адгезию финишного покрытия с помощью правильной механической подготовки металла и набивки риски, следуя стандартам.