
Как улучшить адгезию финишного покрытия: механическая подготовка металла и набивка риски
Адгезию финишного покрытия улучшают не максимальной глубиной риски, а подготовкой поверхности по заданной спецификации. Обычно металл обезжиривают, абразивно обрабатывают, очищают от пыли и рыхлых частиц, затем проверяют профиль и наносят покрытие. Такая последовательность помогает сформировать подходящий рельеф для сцепления и не оставляет на поверхности загрязнений, которые могут ослабить контакт покрытия с основанием.
Материал будет полезен инженерам, специалистам по окраске и подготовке поверхностей, а также закупщикам, которые выбирают оборудование и материалы для производственных и ремонтных работ. Разберем, как набивка риски влияет на адгезию, какие стандарты упоминаются для подготовки металла и контроля результата, а также почему одного визуального осмотра недостаточно.
Как механическая подготовка металла влияет на адгезию
Гладкая или полированная поверхность дает покрытию меньше подходящих точек зацепления, чем умеренно шероховатая.
Механическая обработка формирует профиль, который называют якорным: покрытие сцепляется с рельефом основания, а эффективная площадь контакта увеличивается. Поэтому подготовка поверхности и адгезия связаны не только с химией покрытия, но и с состоянием металла перед его нанесением.
Набивка риски не означает, что нужно сделать поверхность максимально грубой. Важен профиль, соответствующий требованиям конкретной системы. Слишком гладкая поверхность может не обеспечить нужного зацепления, а чрезмерно грубая может не подходить для покрытия с заданными характеристиками. Универсального профиля для всех материалов нет: его определяют в спецификации и проверяют перед нанесением.
Что именно дает профиль
Абразивная обработка может решить сразу несколько задач: создать рельеф, удалить оксиды и снять рыхлые остатки старого покрытия. Но сам факт шлифования или абразивной очистки еще не означает, что поверхность готова. Пыль и слабо связанные частицы после обработки могут помешать контакту покрытия с металлом и снизить качество сцепления.
Поэтому полезно разделять три результата подготовки:
удаление загрязнений и слабых слоев;
создание заданного профиля;
очистка поверхности после абразивной обработки.
Если один из этапов пропущен, итоговая адгезия может оказаться ниже ожидаемой. Например, визуально матовая поверхность может сохранять пыль, а чистый на вид металл может иметь неподходящий профиль. Для ответственных покрытий оценка «на глаз» не заменяет проверку по спецификации.
Почему нельзя ориентироваться только на глубину риски
Глубина профиля сама по себе не показывает, готов ли металл к нанесению покрытия. Значение имеют равномерность обработки, чистота, состояние основания и совместимость поверхности с конкретной системой. Именно поэтому технические руководства требуют задавать профиль и способ его контроля, а не ограничиваться общей формулировкой «зашлифовать металл».
Подготовка поверхности и адгезия: последовательность работ
Практический порядок подготовки металлической поверхности обычно включает обезжиривание, абразивную обработку, удаление пыли и рыхлых частиц, контроль профиля и нанесение покрытия.
Этапы нельзя считать взаимозаменяемыми: абразивная обработка формирует рельеф и удаляет часть слабых слоев, но не отменяет очистку. Обезжиривание, в свою очередь, не создает якорный профиль.
Перед началом работ оценивают материал основания и его состояние. Для металла со старым покрытием или окалиной механическая обработка может требоваться не только ради шероховатости, но и для удаления рыхлых слоев и оксидов. Метод выбирают с учетом последующего материала: требования к подготовке металла под краску и под клеевое соединение могут различаться.
Рабочая последовательность
Удалить загрязнения, мешающие механической обработке.
Обезжирить металл.
Провести абразивную обработку подходящим для основания методом.
Удалить пыль и слабосвязанные частицы.
Проверить профиль поверхности по требованиям спецификации.
Нанести покрытие в соответствии с требованиями к подготовленной поверхности.
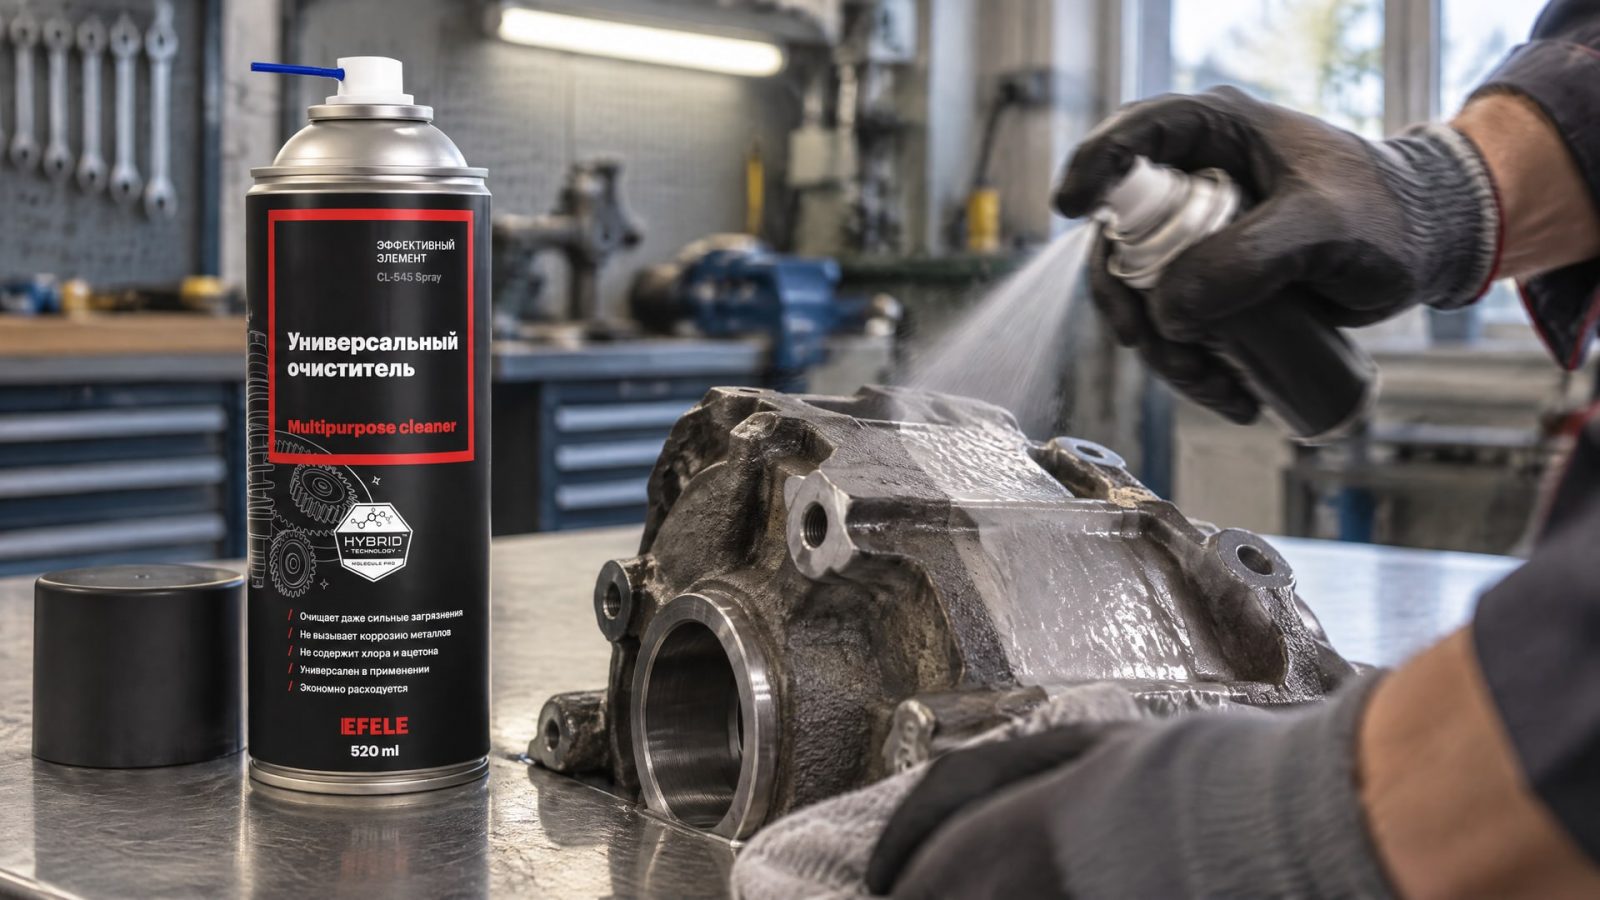
После абразивной обработки на детали могут оставаться пыль и частицы, которые не всегда заметны при обычном осмотре. Для их удаления важна отдельная операция очистки. На этом этапе EFELE CL-545 Spray применяют для обезжиривания металла после механической обработки: это помогает убрать загрязнения, способные помешать контакту покрытия с основанием. Очиститель не заменяет удаление абразивной пыли и контроль профиля, поэтому эти операции выполняют отдельно.
Если поверхность проходит ремонтную окраску, дополнительно учитывают состояние старого покрытия. Даже правильно сформированная риска не компенсирует непрочные остатки предыдущего слоя. Подготовка должна обеспечить надежное основание для всей системы, а не только придать металлу матовый вид.
Способы набивки риски и выбор метода
Для механической подготовки применяют ручное шлифование, обработку щеткой, абразивную очистку и другие методы.
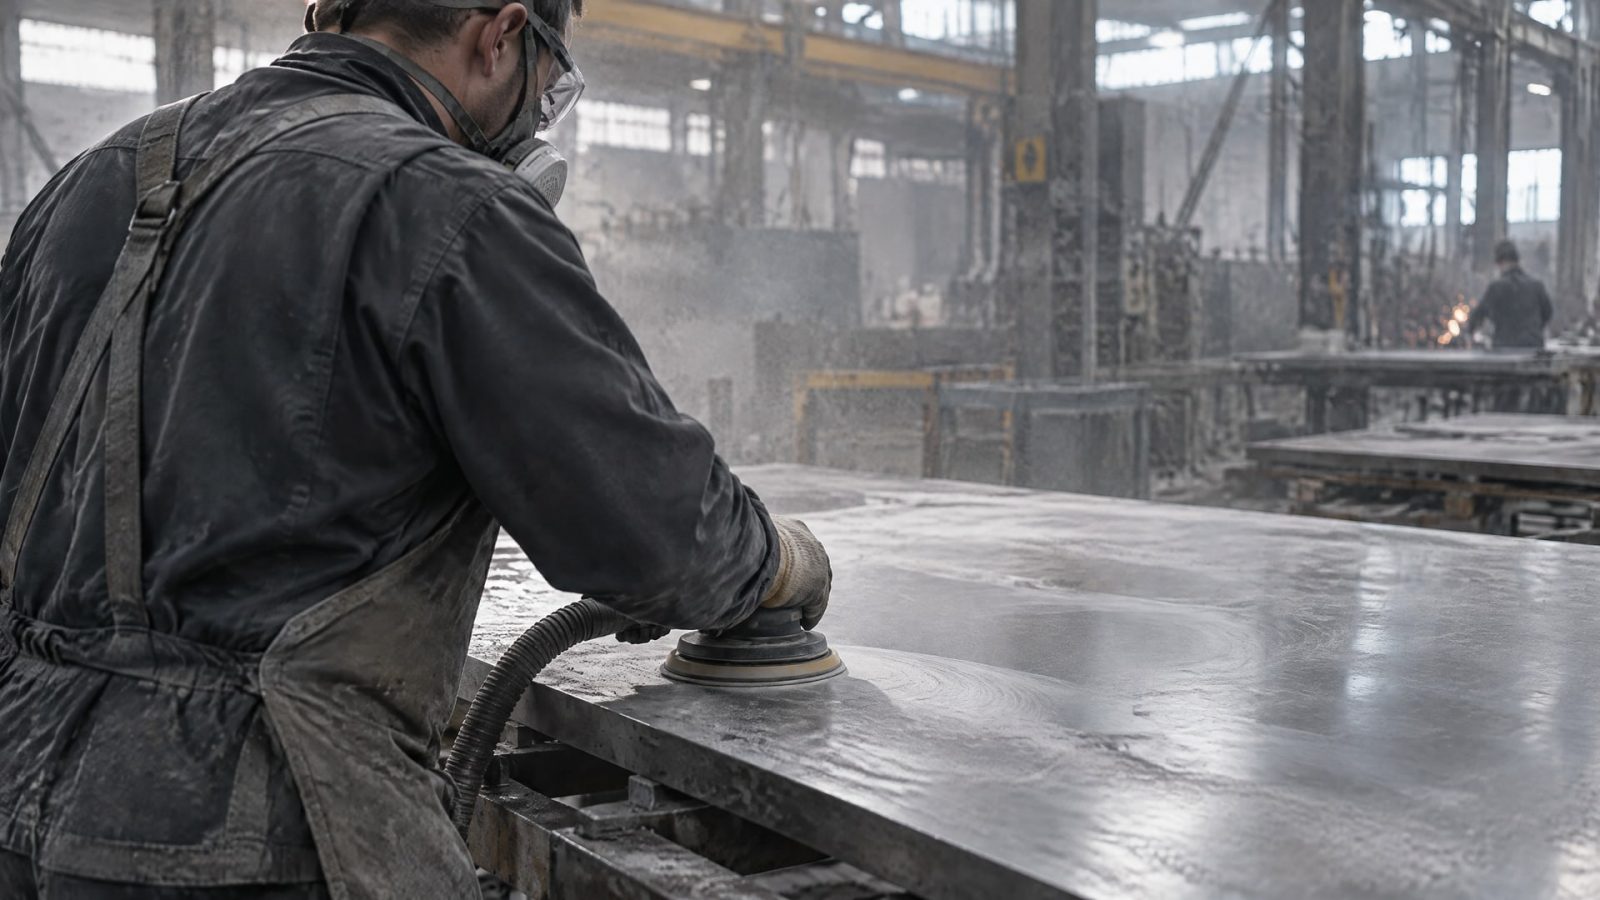
Выбор зависит от металла, состояния поверхности, геометрии детали и требований к последующему материалу. Один и тот же способ не гарантирует одинаковый результат на разных сплавах и покрытиях: оператору важно соблюдать заданную технологию и контролировать состояние основания.
Для металлических поверхностей под клеевое соединение ASTM D2651 описывает механические методы, в том числе обработку проволочной щеткой, ручное шлифование, абразивную очистку и vapor honing. Руководство относится к подготовке алюминия, нержавеющей и углеродистой стали, титана, магния, меди и их сплавов. Допустимый метод выбирают с учетом конкретного металла и дальнейшего процесса соединения.
| Метод | Что дает | На что обратить внимание |
|---|---|---|
| Ручное шлифование | Создает матовый профиль на доступных участках | Результат зависит от равномерности обработки |
| Обработка проволочной щеткой | Помогает механически обработать поверхность и удалить часть слабых загрязнений | После обработки требуется очистить металл от частиц |
| Абразивная очистка | Формирует профиль и помогает удалить оксиды или рыхлые слои | Параметры и результат должны соответствовать спецификации |
| Vapor honing | Указан среди механических методов подготовки металла под клеевое соединение | Применимость определяют требования конкретной системы |
Не следует выбирать метод только по скорости обработки. Если профиль получится неоднородным, а частицы останутся на металле, визуально хорошая поверхность не обязательно обеспечит стабильное сцепление. Для деталей сложной формы также важно проверить, что подготовлены все зоны, на которые будет нанесено покрытие или клей.
Результат оценивают в связке: профиль, чистота, состояние основания и требования к финишному материалу. Поэтому закупщику и инженеру полезно заранее сверить спецификацию на подготовку с технологией нанесения, а не выбирать абразив или оборудование отдельно от процесса.
Стандарты подготовки металла и контроль профиля
В отраслевой практике для механически подготовленных стальных поверхностей встречаются стандарты SSPC-SP2, SSPC-SP3, SSPC-SP11 и SSPC-SP15, а также ISO 8501.
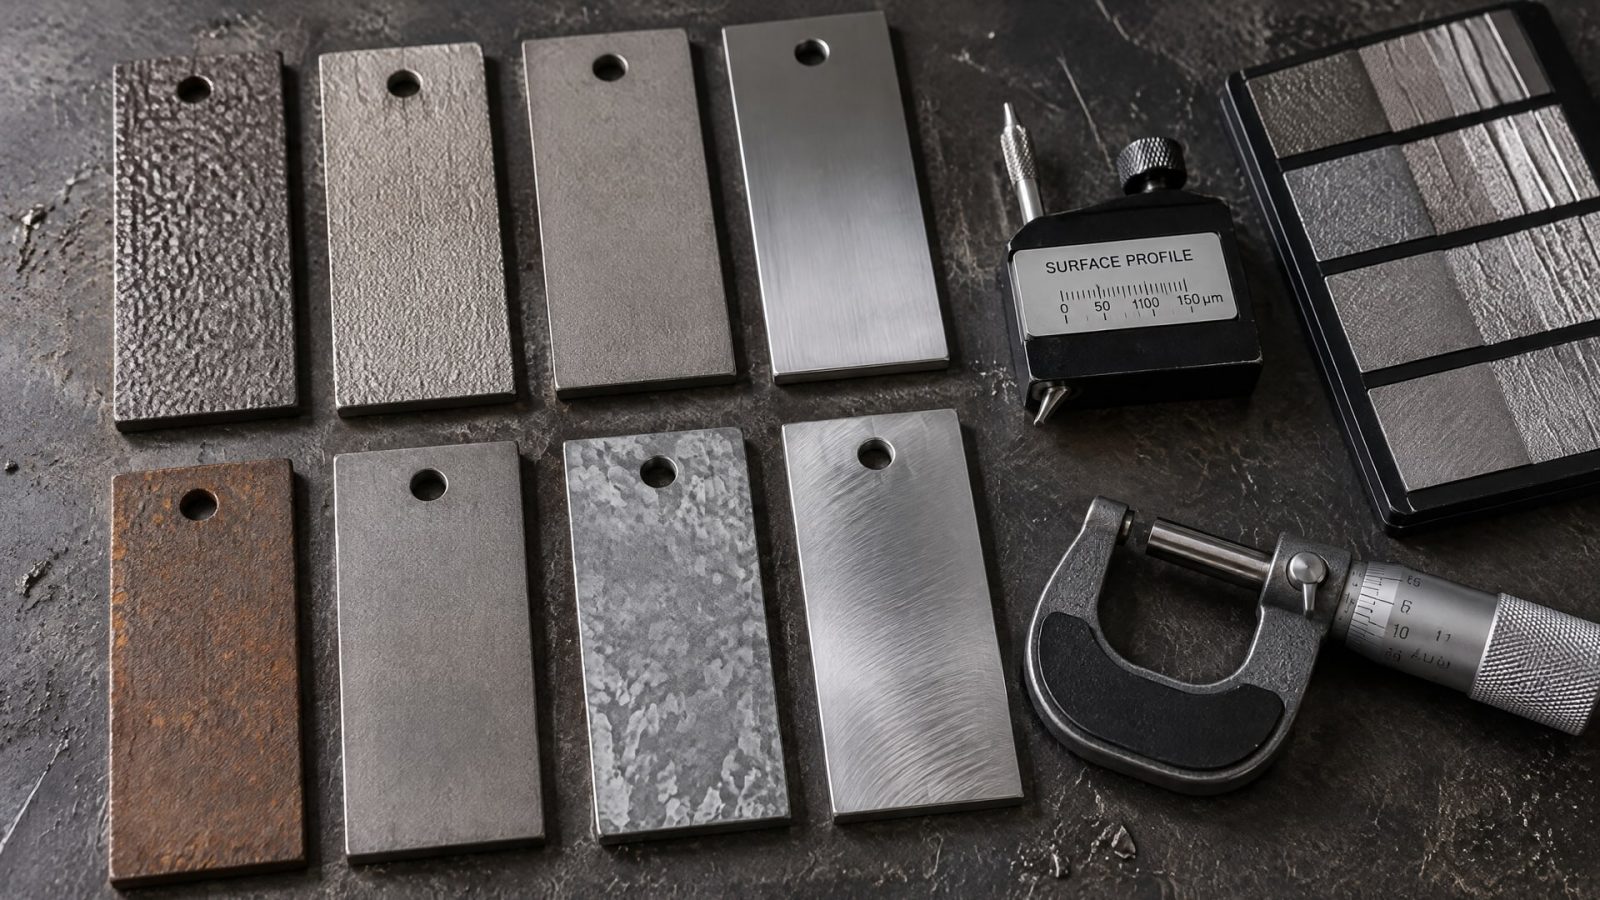
Для оценки характеристик шероховатости абразивно очищенной стали используют ISO 8503. Эти обозначения помогают привязать подготовку к формальным требованиям, но сами по себе не заменяют спецификацию конкретной системы покрытия.
Для профиля важна не абстрактная «шероховатость», а заданный диапазон и метод проверки. Технические руководства указывают на сравнение профиля с эталонным компаратором grit/shot в соответствии с требованиями спецификации. Такой контроль дает оператору и специалисту по приемке более воспроизводимый критерий, чем визуальная оценка.
Стандарты для разных задач
ASTM D2651 посвящен подготовке металлических поверхностей для клеевого соединения и описывает в том числе механические способы обработки. Для контроля адгезии покрытий в отраслевых документах упоминается испытание на отрыв по ASTM D4541. Для клеевых соединений приводятся ISO 21194 и ISO 4587. Стандарты относятся к разным задачам, поэтому при подготовке важно не смешивать методы оценки покрытия и клеевого соединения.
При составлении технологической инструкции следует зафиксировать:
требования к очистке и удалению слабых слоев;
допустимый метод механической обработки;
целевой профиль и способ его проверки;
критерии приемки поверхности до нанесения материала;
способ контроля адгезии готовой системы, если он предусмотрен.
Конкретный диапазон профиля в предоставленных данных не указан, поэтому его нельзя переносить в инструкцию без обращения к спецификации покрытия или клеевой системы. Если требования не определены, процесс сложно одинаково воспроизвести на разных участках и объективно принять результат. Именно поэтому контроль профиля должен быть частью технологической документации.
Ошибки, которые снижают адгезию финишного покрытия
Распространенная ошибка - считать, что более глубокая риска всегда улучшает сцепление.
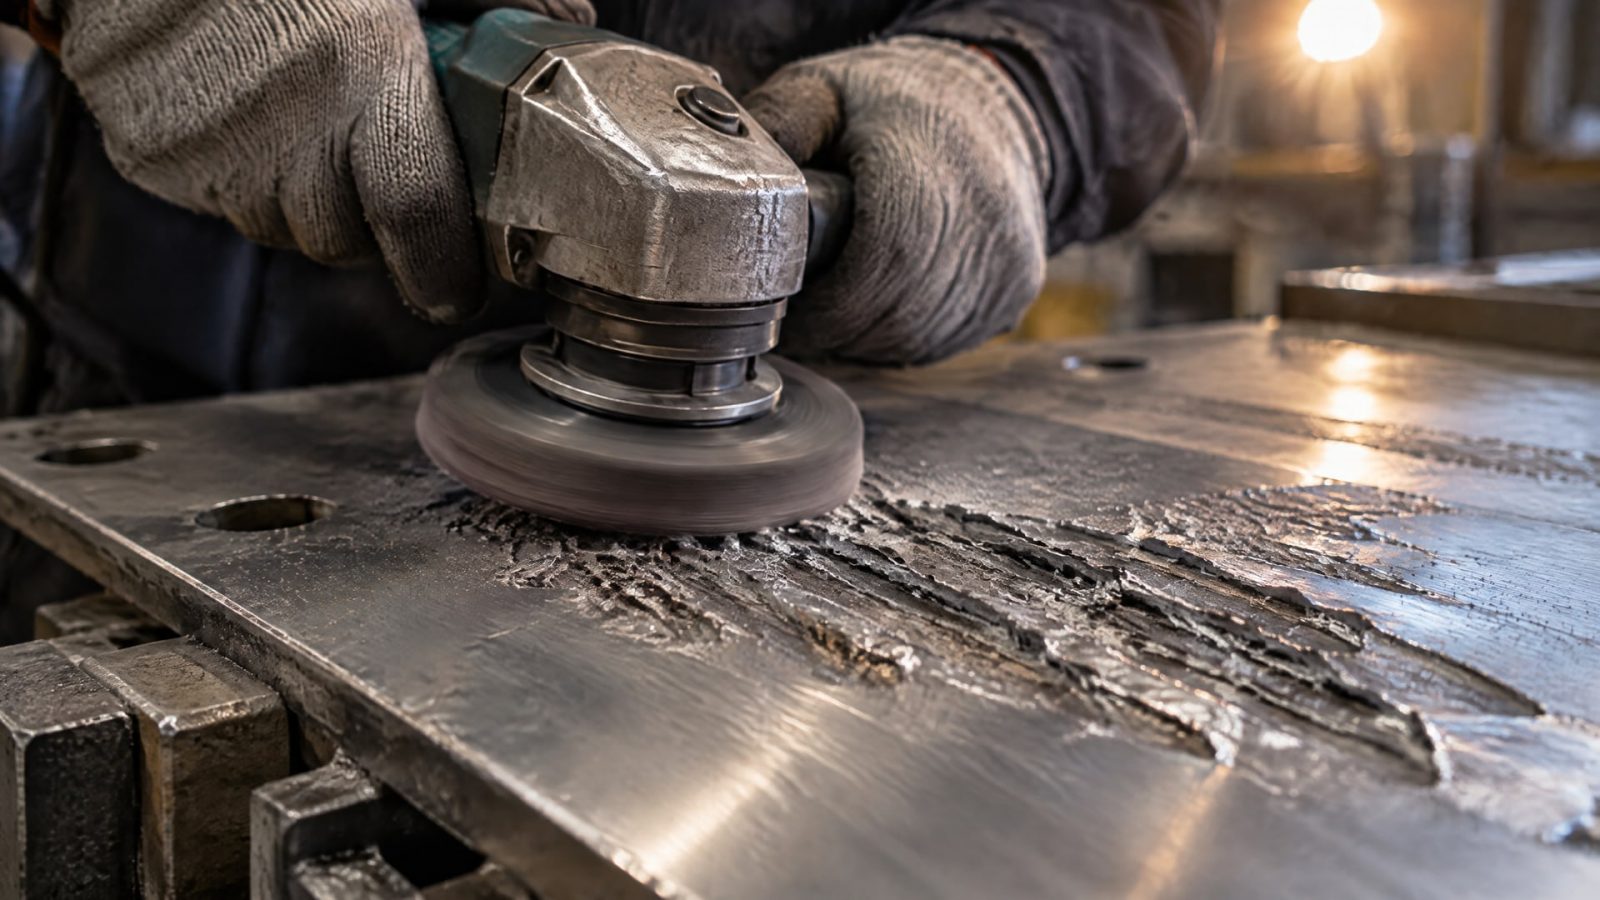
В действительности профиль должен соответствовать требованиям покрытия. Слишком грубая поверхность может оказаться неподходящей для конкретной системы, а гладкая - не дать нужного механического зацепления. Ориентироваться следует на спецификацию и проверяемые критерии, а не на субъективное ощущение шероховатости.
Вторая ошибка - остановиться после абразивной обработки. На металле остаются пыль и рыхлые частицы, которые способны ослабить контакт покрытия с основанием. Обезжиривание также не следует принимать за универсальную замену очистке от абразивных остатков: операции решают разные задачи и должны соответствовать установленной последовательности.
Третья ошибка - оценивать готовность только по внешнему виду. Поверхность может выглядеть чистой, но иметь неподходящий профиль или сохранять слабосвязанные частицы. Для ответственных систем используют предусмотренные спецификацией способы контроля, а адгезию проверяют методами, соответствующими типу материала. Для покрытий в отраслевых документах упоминается pull-off испытание по ASTM D4541.
Наконец, нельзя без проверки переносить требования одной системы на другую. Металл, старое покрытие, абразивный метод и финишный материал влияют на то, какой результат подготовки будет приемлемым. Поэтому при ремонтной окраске и склеивании оценивают основание и требования к конечной системе, а не только наличие риски.
Как улучшить адгезию на 3D-принтере и между слоями полиэфирной смолы
Для деталей, изготовленных на 3D-принтере, и для полиэфирной смолы применим общий принцип: гладкая или глянцевая поверхность обычно менее благоприятна для сцепления, чем подготовленная матовая поверхность.
Легкая абразивная обработка и последующая очистка могут улучшить условия для адгезии, но конкретный режим зависит от материала и системы. Нельзя напрямую переносить технологию подготовки металла на пластик или смолу без учета их свойств.
При межслойной адгезии полиэфирной смолы важно следовать требованиям конкретного материала и этапа отверждения. Если поверхность требуется матировать, после обработки необходимо удалить пыль и загрязнения. Само наличие риски не гарантирует прочное соединение: результат также зависит от чистоты и совместимости соединяемых материалов.
Для детали с 3D-принтера важно учитывать материал печати и способ нанесения последующего покрытия или клея. Универсального режима шлифования для всех пластиков и смол нет. Слишком интенсивная обработка может изменить поверхность детали, а недостаточная - не дать нужного профиля. Технологию выбирают по документации на материал и проверяют на образце, если такой порядок предусмотрен процессом.
Таким образом, принципы механической подготовки можно использовать шире, чем только для металла, но конкретные параметры нельзя переносить автоматически. Для каждого основания определяют допустимый способ матирования, очистки и контроля сцепления. Если речь идет о металлической детали, приоритет имеют требования к покрытию или клеевой системе и применимые к ним стандарты.
Часто задаваемые вопросы
Чем глубже риска, тем лучше адгезия?
Нет. Важна не максимальная глубина, а профиль, соответствующий требованиям покрытия или клеевой системы. Слишком гладкая поверхность может быть неподходящей для сцепления, но чрезмерно грубая также не всегда приемлема. Параметры задают в спецификации и проверяют выбранным методом.
Достаточно ли прошкурить металл перед нанесением покрытия?
Нет. После абразивной обработки необходимо удалить пыль и рыхлые частицы, а также выполнить предусмотренную очистку поверхности. Затем проверяют профиль по требованиям спецификации. Шлифование создает рельеф, но не подтверждает само по себе чистоту и готовность металла к нанесению покрытия.
Какие стандарты используют для подготовки металла?
Для подготовки стальных поверхностей в отраслевой практике встречаются SSPC-SP2, SSPC-SP3, SSPC-SP11, SSPC-SP15 и ISO 8501. ISO 8503 применяют для оценки характеристик шероховатости абразивно очищенной стали. Для подготовки металлов под клеевое соединение используют руководство ASTM D2651.
Как улучшить адгезию между слоями полиэфирной смолы?
Если технология материала предусматривает матирование, поверхность слегка обрабатывают абразивом, а затем очищают от пыли и загрязнений. Точный режим зависит от смолы и этапа процесса. Риски недостаточно для гарантии сцепления: важны чистота поверхности и соблюдение требований производителя материала.
Заключение
Набивка риски улучшает условия для адгезии, когда формирует заданный профиль, а не просто делает металл заметно шероховатым. Для стабильного результата механическую обработку сочетают с очисткой, удалением пыли, проверкой профиля и соблюдением требований к конкретному покрытию или клеевой системе. Набор подходящих стандартов зависит от задачи: подготовка металла под окраску и подготовка под склеивание не тождественны.
Следующий шаг для инженера - сверить технологическую инструкцию с требованиями финишного материала: зафиксировать метод обработки, целевой профиль, способ его контроля и критерии чистоты. Закупщику стоит проверять оборудование и расходные материалы по этой же спецификации, чтобы результат подготовки можно было воспроизвести и принять.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить надежное соединение и избежать ошибок.
Узнайте, как сократить сож потери при обработке стружки и деталей, оптимизировать расход и поддерживать стабильную работу системы.
Узнайте, как обеспечить герметичность фланцевого соединения при вибрации, используя правильные герметики и методы.