
Твердая смазка для стали и деталей с натягом: как выбрать решение
Для деталей с натягом смазку подбирают по задаче: снизить усилие запрессовки, уменьшить риск задиров и обеспечить контролируемое трение. Твердая смазка в виде пасты, порошка или покрытия подходит, когда обычное масло выдавливается из зоны контакта, мешает чистоте узла или не отвечает условиям работы. При этом смазка не меняет геометрию посадки и не заменяет расчет натяга.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые выбирают смазку для стали, оценивают твердосмазочное покрытие или планируют сборку с натягом. Разберем, чем отличаются твердые смазки, на какие параметры смотреть при выборе и почему подготовка поверхности и режим отверждения влияют на результат.
Как подобрать твердую смазку для стали
Выбор начинают не с марки продукта, а с условий контакта.
Для узла с натягом важно определить, требуется ли только снизить усилие запрессовки или также защитить поверхности от задиров. Учитывают материал обеих деталей, требуемую посадку, нагрузку, характер движения и среду эксплуатации. Именно сочетание этих факторов помогает оценить совместимость смазки с парой, а не общая надпись «для стали».
Сталь-сталь при сборке с натягом может требовать контролируемого трения. В практических материалах для такой пары приводится коэффициент трения порядка 0,15-0,20. Это ориентир из конкретного обзора, а не универсальное требование для любой детали: подходящее значение зависит от конструкции и технологии сборки. Смазка помогает снизить усилие и риск заедания, но не отменяет проверки размеров и расчета интерференции.
Что учитывать для «капризных» марок стали
Само обозначение марки стали не дает достаточной информации для выбора смазки. Нужно оценить контактирующие материалы, условия нагрузки и возможность повторного обслуживания. Если доступ к узлу после сборки ограничен, сухая пленка может быть удобнее жидкого материала, который способен выдавливаться из контакта. Если важен чистый монтаж, рассматривают сухие составы, но проверяют их совместимость с условиями эксплуатации.
Для материалов, чувствительных к прихвату, в качестве твердых смазочных компонентов рассматривают графит, дисульфид молибдена MoS₂ и PTFE. Их нельзя считать взаимозаменяемыми: у каждого варианта своя область применимости, которую соотносят с температурой, средой и нагрузкой. Поэтому смазка для стали должна подбираться под конкретную пару и режим, а не только по общему названию материала детали.
Практический порядок выбора можно свести к нескольким шагам:
Зафиксировать материалы обеих деталей и тип посадки.
Определить, что важнее при сборке: снижение усилия, предотвращение задиров или чистота узла.
Описать нагрузку, движение, температуру и среду эксплуатации.
Выбрать форму смазки с учетом доступа к зоне нанесения.
Сверить требования к смазке с расчетом и технологией посадки.
Виды твердых смазок: порошок, паста и покрытие
Твердые смазки виды различаются прежде всего формой и способом нанесения.
Порошок, паста и связанное сухое покрытие не являются одним и тем же материалом в разных упаковках: у них отличаются технология применения и требования к подготовке узла. Форму выбирают по доступу к поверхности, необходимой чистоте и условиям последующей работы.
Порошок может подходить для нанесения на доступную поверхность, паста удобна там, где состав нужно распределить по контактной зоне, а твердосмазочное покрытие образует сухую пленку после нанесения и отверждения. Если жидкие масла выдавливаются из контакта или загрязняют узел, сухие пленки и покрытия рассматривают как отдельное решение. Однако выбор формы сам по себе не гарантирует нужного результата: важны состав, нанесение и режим работы детали.
Твердые пластичные смазки и пасты
Твердая пластичная смазка или паста содержит твердые смазочные компоненты, но остается пастообразным материалом. В классификациях встречаются густые пасты NLGI 1-2, а для антифрикционных паст указывают NLGI 1 или 2. NLGI обозначает класс консистенции, а не вид твердой смазки и не ее способность снижать трение.
Пасту и сухую пленку не стоит выбирать только по визуальной густоте. Для сборки с натягом важнее контролируемое трение и совместимость с поверхностями, чем максимальная консистенция. Если в спецификации указана градация NLGI, ее сопоставляют с формой материала и технологией нанесения, но отдельно проверяют назначение состава.
Слова «карандаш твердой смазки» и «шприц для твердой смазки» описывают формат подачи или нанесения, но сами по себе не указывают на состав и свойства материала. При выборе такого инструмента важно проверить, можно ли равномерно обработать нужную поверхность и подходит ли способ нанесения для геометрии детали. Наличие твердого компонента также не означает, что состав подходит для любой стали или любого натяга.
Смазка при натяге: как снизить риск задиров
При сборке с натягом смазку наносят, чтобы уменьшить трение и усилие запрессовки, а также снизить вероятность заедания.
Подходящий материал выбирают по паре деталей и требуемой посадке. Величина натяга остается результатом расчета геометрии, а не свойством смазки. Поэтому нельзя компенсировать неподходящие размеры более густым составом или увеличением его количества.
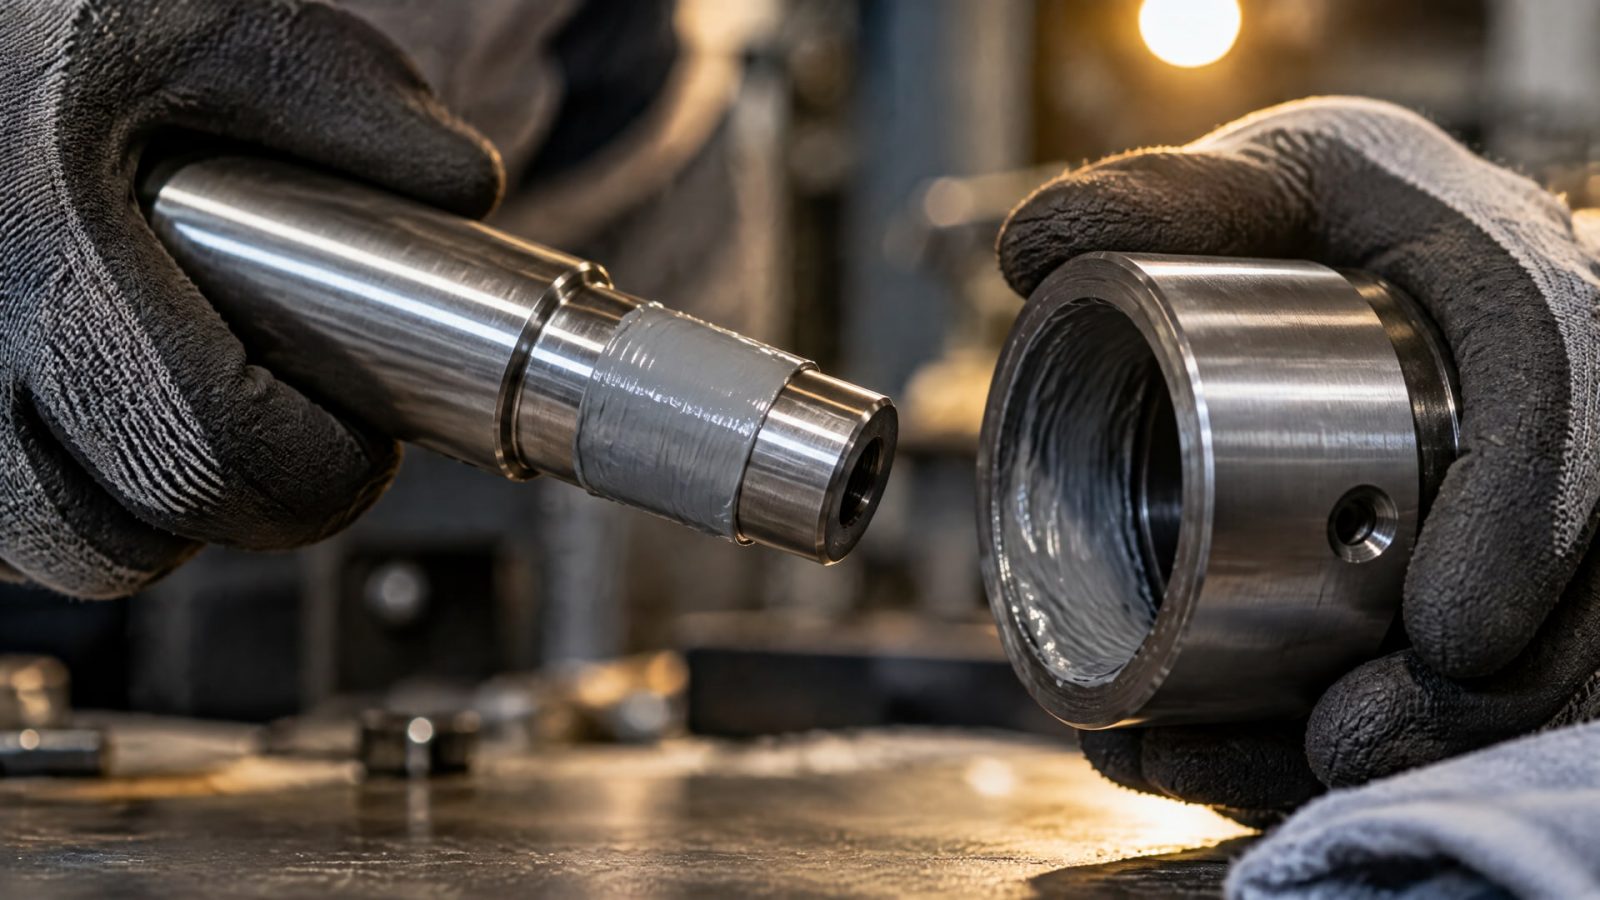
Перед сборкой нужно определить, какая поверхность будет смазана и как материал распределится в контакте. Если смазка выдавливается из зоны или нежелательна в собранном узле, можно оценить сухую пленку. Для такого решения важны подготовка поверхности и условия нанесения. При ограниченном доступе к повторному обслуживанию пленочное покрытие также может быть удобно, если его свойства соответствуют нагрузке и среде.
Как оценить результат
Успешная сборка не сводится к уменьшению усилия запрессовки. Нужно учитывать, сохранилась ли требуемая посадка и нет ли признаков задира или повреждения поверхностей. Смазка не должна подменять контроль технологических параметров. Если меняются материал деталей, тип покрытия или способ нанесения, результат следует оценивать в условиях, соответствующих реальному узлу.
Для испытания износостойкости и несущей способности твердых пленок в паре сталь-сталь используют ASTM D2625. В этом стандарте описан метод Falex Pin and Vee Method. Он помогает сравнивать твердые пленочные смазки по заданной методике, но не заменяет проверку конкретного узла с его посадкой и условиями эксплуатации.
Если речь идет о важной прессовой сборке, перед масштабированием технологии полезно проверить материал и способ нанесения на деталях или образцах, соответствующих рабочей паре. В оценке фиксируют состояние поверхностей, усилие сборки и признаки заедания. Так проще отделить влияние смазки от ошибок геометрии и подготовки деталей.
Твердосмазочное покрытие: подготовка и отверждение
Твердосмазочное покрытие представляет собой дисперсию твердых смазочных компонентов в связующем.
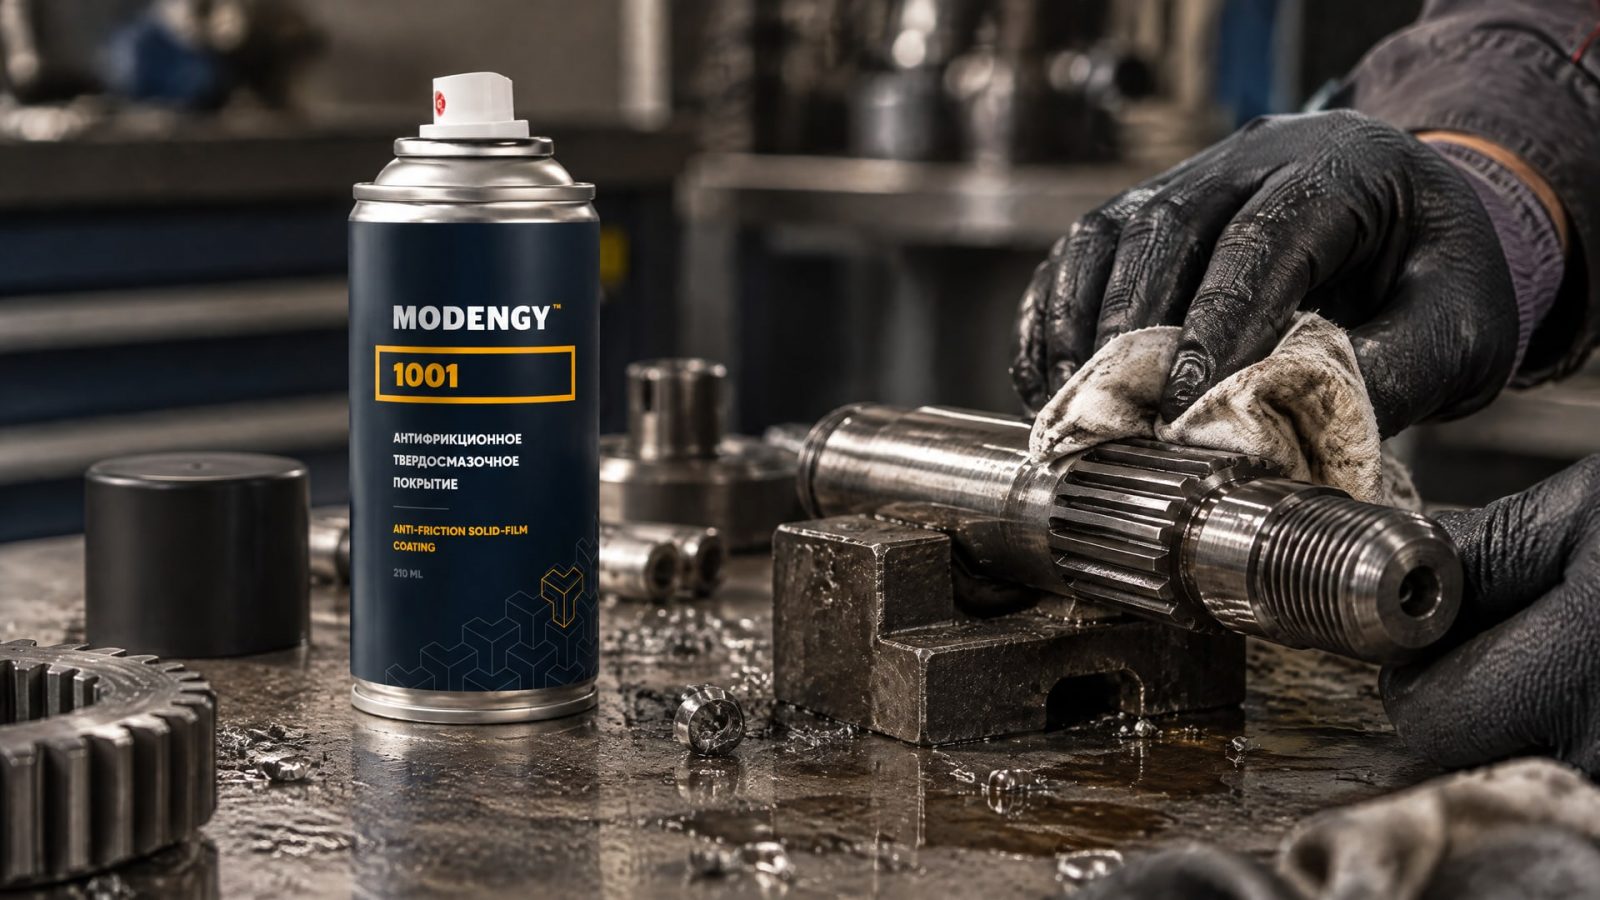
После нанесения и отверждения на поверхности образуется адгезионная сухая пленка. Чтобы покрытие работало предусмотренным образом, важны очистка и подготовка детали, толщина нанесенного слоя и режим отверждения. Если поверхность подготовлена неправильно, работоспособность пленки может снизиться.
Для покрытий, описанных в MIL-PRF-46010, указано содержание не менее 40% твердых веществ по массе. Контрольная толщина связанного покрытия на стальных панелях составляет 0,008-0,013 мм; ее измеряют по ASTM B499 или ASTM D1186. Эти параметры относятся к указанной спецификации и не должны автоматически переноситься на любое твердосмазочное покрытие.
Отверждение твердой смазки и выбор процесса
Режим отверждения зависит от конкретного состава и технологии. Перед нанесением нужно сверить требования к очистке, подготовке поверхности и полимеризации, а затем обеспечить заданные условия процесса. Нельзя считать, что любое покрытие достаточно просто нанести и высушить: стадия отверждения входит в технологию и влияет на итоговую пленку.
В узлах с ходовыми винтами и шлицевыми соединениями применяют MODENGY 1001, отверждаемое при комнатной температуре.
Спецификация процесса: отверждение при комнатной температуре.
Для шлицевых соединений и подшипников скольжения, которым требуется полимеризация при повышенных температурах, используют MODENGY 1003.
Спецификация процесса: полимеризация при повышенных температурах.
В обоих случаях выбор покрытия следует увязать с материалом детали, подготовкой поверхности и доступным режимом отверждения. Если производственный процесс не позволяет обеспечить требуемые условия, стоит рассмотреть другую форму твердой смазки, например пасту или порошок. Решение принимают по технологической карте узла, а не только по удобству нанесения.
Как проверять и сравнивать твердые смазки
Сравнивать составы нужно по параметрам, связанным с реальной задачей: снижением трения при сборке, риском задиров, несущей способностью и износостойкостью.
Для покрытий дополнительно оценивают подготовку поверхности, толщину пленки и возможность выдержать режим отверждения. Для паст и порошков важны распределение материала в зоне контакта и соответствие способа нанесения геометрии детали.
ASTM D2625 задает метод испытания твердых пленочных смазок в паре сталь-сталь. Он позволяет оценивать износостойкость и несущую способность в условиях испытания по Falex Pin and Vee Method. При анализе результатов нужно учитывать, что лабораторное сравнение не отвечает автоматически на вопрос, как состав поведет себя в конкретной посадке: для этого важны условия сборки и характеристики самого узла.
При сравнении технической документации удобно вести таблицу:
| Параметр | Что проверить |
|---|---|
| Материал пары | Совместимость состава с обеими поверхностями |
| Тип посадки | Требуемый натяг и технология сборки |
| Форма материала | Порошок, паста или сухое покрытие |
| Условия работы | Нагрузка, движение, температура и среда |
| Нанесение | Доступ к поверхности и возможность равномерного распределения |
| Покрытие | Подготовка поверхности, толщина пленки и режим отверждения |
| Испытания | Методика, по которой сравнивали износостойкость и несущую способность |
Для закупщика такая проверка помогает сопоставить не только наименования материалов, но и требования к процессу. Если покрытие требует подготовки и отверждения, эти операции должны быть доступны на производстве. Если выбирают пасту или порошок, нужно заранее определить, подходит ли способ нанесения для детали и обеспечивает ли он требуемую чистоту узла.
Часто задаваемые вопросы
Твердая смазка всегда выпускается в виде пасты?
Нет. Твердые смазки выпускают в виде порошков и паст, а также используют в составе покрытий, которые после отверждения образуют сухую пленку. Выбор формы зависит от доступа к зоне контакта, требуемой чистоты узла и условий эксплуатации. Паста и сухое покрытие не взаимозаменяемы автоматически.
Какая смазка подходит для деталей с натягом?
Ее выбирают по материалу контактирующих деталей, требуемой посадке и условиям сборки. Смазка должна помогать контролировать трение и снижать риск заедания, но не заменяет расчет натяга. Для пары сталь-сталь в практическом обзоре приведен ориентир коэффициента трения 0,15-0,20, который нельзя считать универсальным требованием.
Чем отличаются графит, MoS₂ и PTFE?
Это разные твердые смазочные компоненты, и считать их одинаковыми нельзя. Выбор зависит от совместимости с материалами деталей, температурой, средой и нагрузкой. Для ответственного узла оценивают не только тип компонента, но и форму материала, способ нанесения и условия, в которых будет работать поверхность.
Чем отличаются карандаш и шприц для твердой смазки?
Это форматы подачи материала, а не обозначения его состава или класса свойств. При выборе оценивают, насколько удобно обработать нужную поверхность и можно ли распределить смазку равномерно. Требования к материалу при этом остаются прежними: совместимость с парой, условия работы и задача узла.
Заключение
Твердую смазку для стали и деталей с натягом выбирают по сочетанию параметров узла: материалам пары, типу посадки, нагрузке, среде и способу нанесения. Для прессовой сборки состав помогает снизить усилие и риск заедания, но не исправляет ошибку в расчете натяга. Порошок, паста и твердосмазочное покрытие отличаются технологией применения, а для пленок важны подготовка поверхности и режим отверждения.
Следующий шаг для инженера - зафиксировать материалы деталей, посадку, условия работы и требования к чистоте, затем сверить их с документацией выбранного состава. Если рассматривается покрытие, отдельно проверить возможность подготовить поверхность и выполнить отверждение. Для ответственной сборки целесообразно подтвердить выбранную технологию на деталях или образцах, соответствующих рабочему узлу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор червячной передачи и что учитывать при выборе и нанесении.
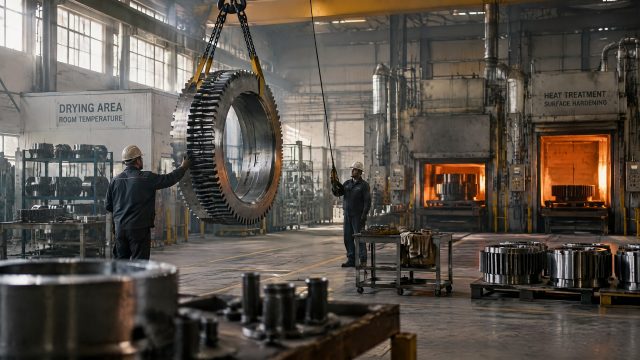
Изучите антифрикционные покрытия: сравнение технологий холодного и горячего отверждения, их особенности и применение.
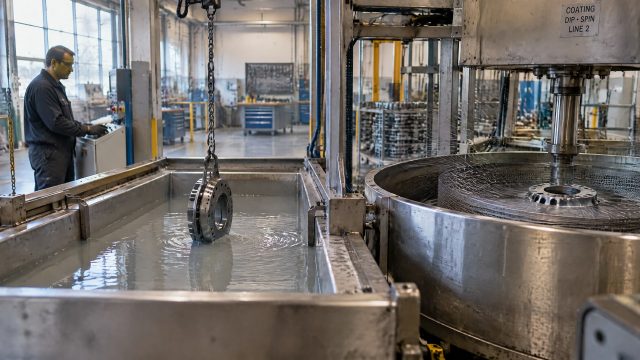
Окунание с центрифугированием - эффективный метод нанесения твердосмазочных покрытий для серийного производства деталей.