
Антифрикционные покрытия холодного и горячего отверждения: сравнение технологий
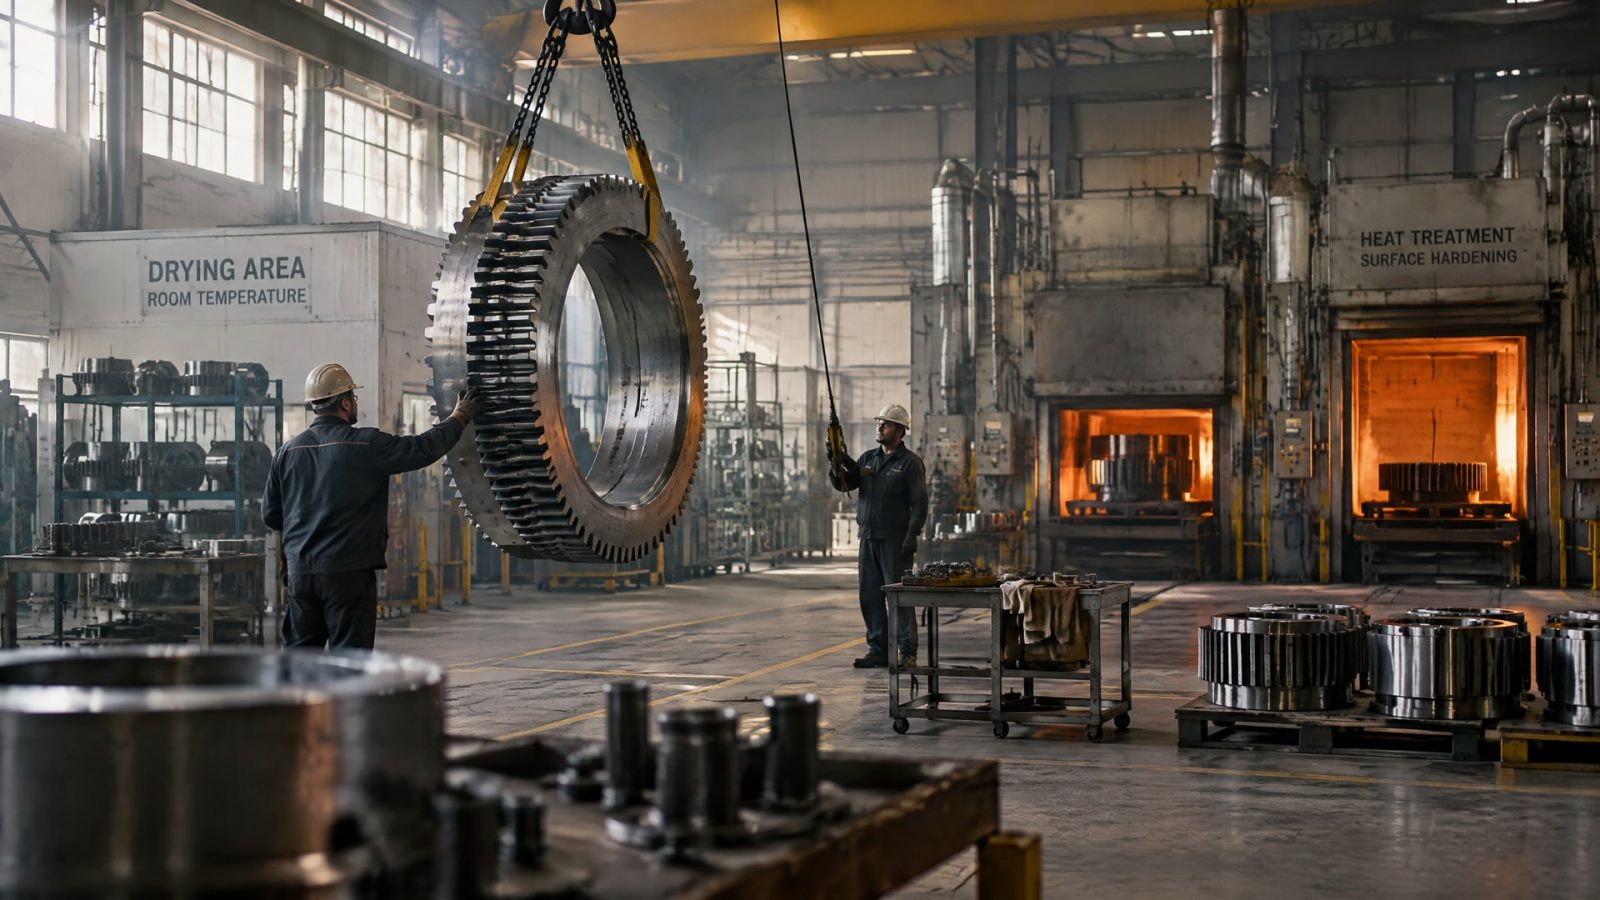
Антифрикционные покрытия холодного отверждения выбирают, когда деталь нельзя нагревать или удобнее обойтись без печи. Горячее отверждение рассматривают, если допустима термообработка и важны стойкость и стабильность сформированной пленки. Универсально лучшего варианта нет: выбор зависит от материала и геометрии детали, условий работы пары трения и возможностей технологического процесса.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которым нужно сравнить способы отверждения и оценить требования к нанесению твердой смазки. Разберем, чем отличаются технологии, какие параметры влияют на результат и что проверять до запуска процесса в производство.
Чем отличаются антифрикционные покрытия холодного и горячего отверждения
Оба типа материалов формируют связанную с поверхностью сухую твердую смазочную пленку.
Ее задача - снижать трение и износ, а не работать как обычный слой краски. Различие между технологиями состоит прежде всего в способе формирования пленки: холодноотверждаемые системы могут высыхать при комнатной температуре, а горячие требуют термообработки.
Для горячего отверждения режим зависит от состава. Встречаются варианты 20 минут при 200°C, 60 минут при 200°C, 60 минут при 150°C и 30 минут при 180°C. Некоторые системы перед основным нагревом выдерживают для испарения растворителя: например, 10 минут при 80°C. Эти значения относятся к разным составам, поэтому переносить режим одного покрытия на другое нельзя.
| Параметр | Холодное отверждение | Горячее отверждение |
|---|---|---|
| Формирование пленки | Высыхание при комнатной температуре возможно для отдельных систем | Термообработка после нанесения |
| Нагрев детали | Может не требоваться | Необходим режим нагрева, заданный для конкретного состава |
| Ограничения процесса | Важно выдержать время до достижения требуемых свойств | Нужно учитывать печь, массу и геометрию детали |
| Пример временного режима | Для одной системы: 5 минут до сухости на ощупь при 23°C, оптимальные антифрикционные свойства - после 2 часов при 23°C | Встречаются режимы от 30 минут при 180°C до 60 минут при 200°C |
Для термоотверждаемых систем в отраслевых обзорах приводится диапазон запекания 100-250°C. Он описывает разные системы в целом, а не готовую инструкцию для конкретного материала. Даже если деталь помещается в печь, фактическое время прогрева может зависеть от ее массы, толщины слоя и типа оборудования.
При выборе важно отделять удобство процесса от рабочих свойств пленки. Холодное отверждение упрощает нанесение на детали, чувствительные к нагреву. Горячее выбирают, когда допустима термообработка и ее режим подтвержден для конкретной детали. Само название технологии не заменяет проверку покрытия в условиях реальной пары трения.
Когда подходит холодное отверждение покрытия
Холодноотверждаемое покрытие рассматривают, если нагрев детали может повлиять на ее материал или если производственный процесс не предусматривает печь.
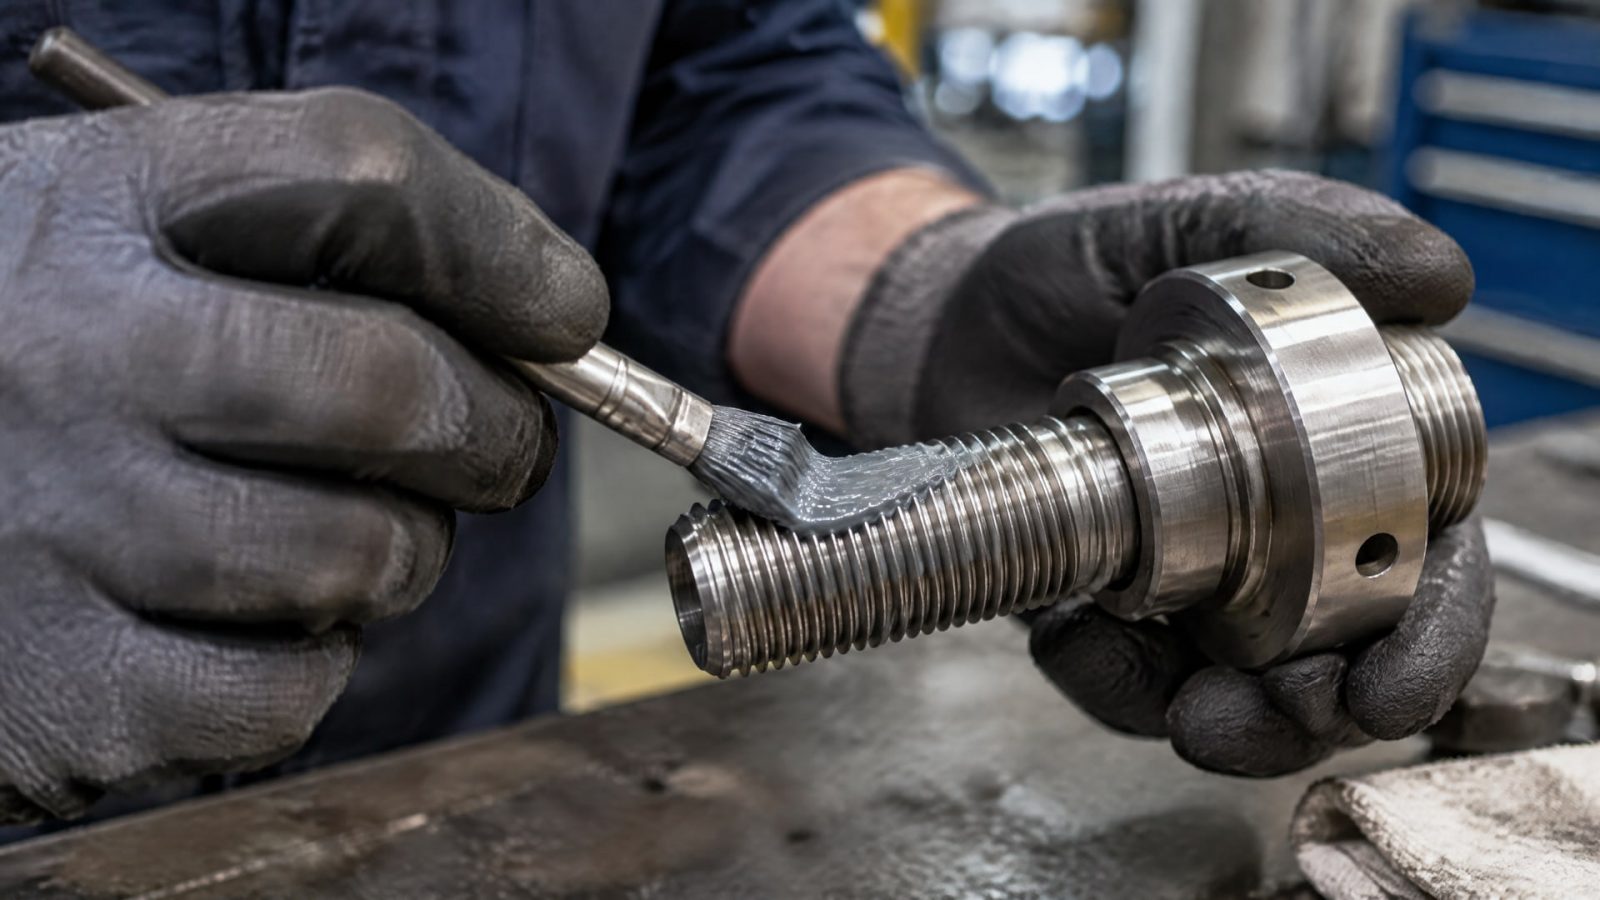
Такой способ также удобен, когда требуется наносить твердую смазку на детали сложной геометрии или организовать обработку без отдельного высокотемпературного этапа. Однако возможность высыхания при комнатной температуре не означает, что любой состав подойдет для любой нагрузки.
Показательный пример: одна из систем становится сухой на ощупь через 5 минут при 23°C, но оптимальные антифрикционные свойства достигаются после 2 часов при 23°C. Это наглядно показывает разницу между поверхностным высыханием и готовностью пленки к работе. Время из примера нельзя применять как норматив для другого состава: сроки зависят от химии покрытия и инструкции к нему.
Для оценки холодного отверждения нужно определить, сколько времени деталь может выдерживаться до сборки или ввода в эксплуатацию. Следует учитывать условия сушки и не подвергать пленку нагрузке только потому, что она перестала оставлять след при касании. Проверяют не один внешний признак, а полное высыхание или отверждение и адгезию к подготовленной поверхности.
Холодное отверждение не следует автоматически считать менее стойким. В отраслевых материалах горячее отверждение связывают с возможностью получить более высокую стойкость и стабильность, но это не универсальное правило для всех продуктов и задач. Если деталь нельзя нагревать, сопоставляют доступные холодноотверждаемые системы с нагрузкой, температурой, скоростью и средой эксплуатации.
При подборе покрытия для поршня, кольца или другой детали сначала описывают условия работы пары трения, а затем проверяют допустимый способ нанесения и отверждения. Одного указания «холодное отверждение» недостаточно: нужны данные о применимости конкретного материала и требованиях к выдержке. Для технического специалиста это снижает риск преждевременной сборки, а для снабженца помогает сверяться со спецификацией, а не только с названием категории.
Когда выбирают горячее отверждение
Горячее отверждение рассматривают, если конструкция и материал детали допускают нагрев, а производственный участок может обеспечить повторяемый режим.
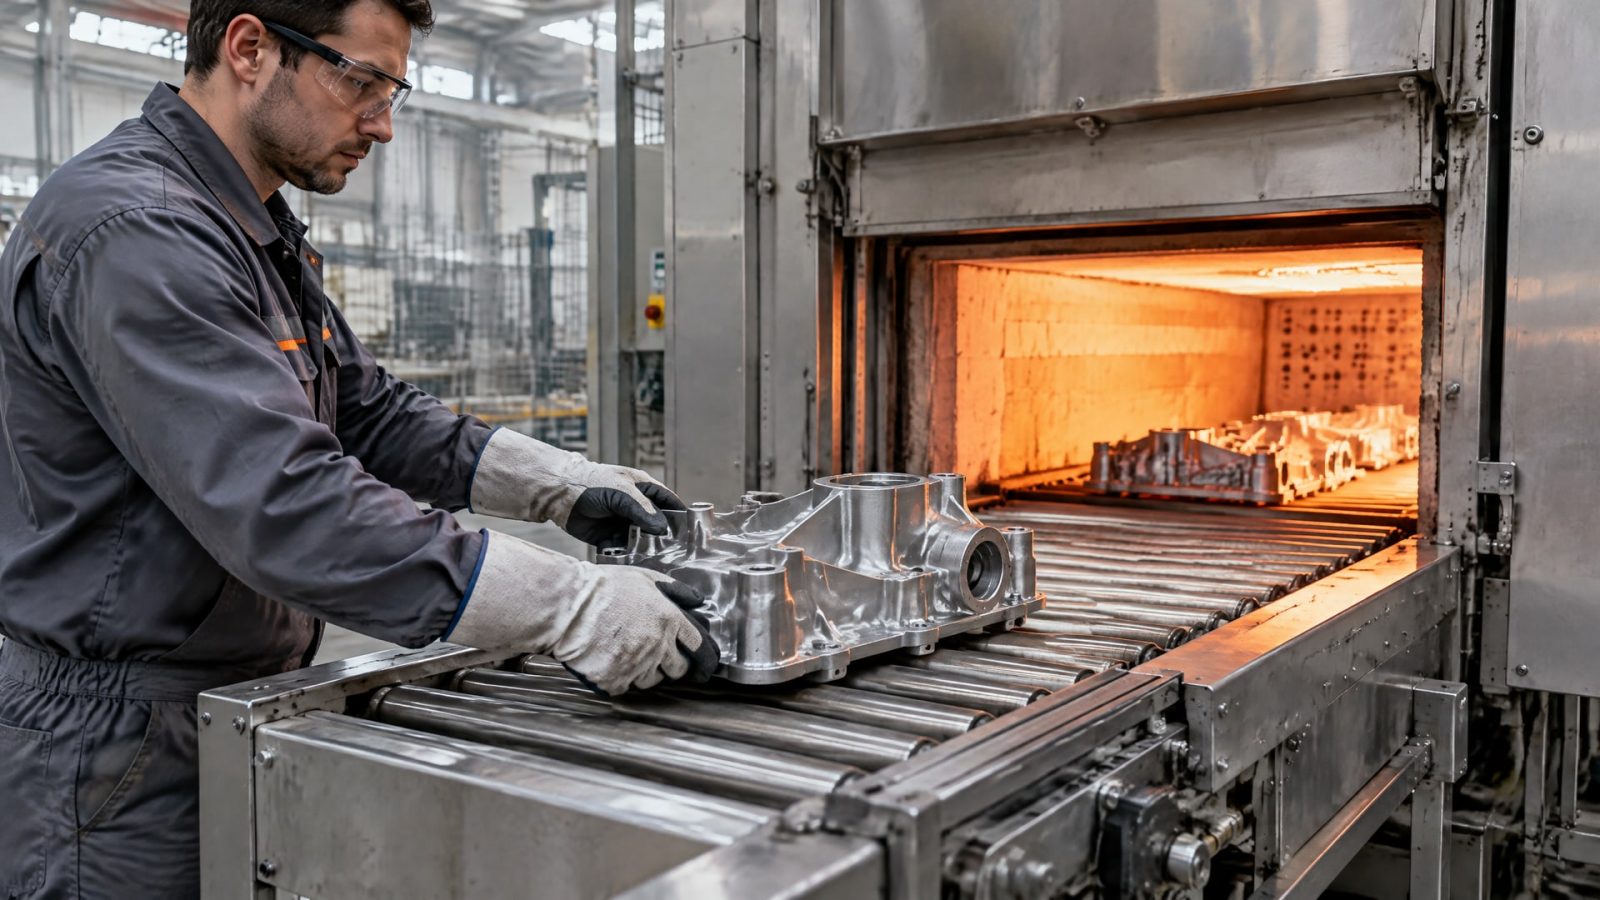
Этот вариант часто выбирают, когда нужны стойкость и стабильность пленки. Но сам факт наличия печи не гарантирует результат: температура детали, продолжительность выдержки и особенности геометрии должны соответствовать требованиям конкретной системы.
Режимы разных покрытий заметно различаются. Среди примеров встречаются 60 минут при 150°C, 30 минут при 180°C и 20 или 60 минут при 200°C. Для некоторых составов предусмотрена предварительная выдержка, например 10 минут при 80°C для испарения растворителя. Это не альтернативные режимы на выбор оператора, а примеры настроек для разных материалов.
Время отверждения на массивной детали может отличаться от результата на небольшом образце. На прогрев влияют материал, масса детали, толщина покрытия и тип печи. Поэтому режим, проверенный на лабораторном образце, не следует без испытаний переносить на серийную деталь. Сокращение времени нагрева допустимо только после проверки для конкретной детали и технологического процесса.
До запуска партии фиксируют температурно-временной режим и оценивают его на реальной геометрии. Если система требует удаления растворителя перед основным нагревом, этот этап включают в технологическую последовательность. При изменении оборудования, размера детали или толщины слоя режим проверяют повторно: прежние результаты не подтверждают автоматически новый процесс.
Для инженера ключевой вопрос - не «какая температура лучше», а достигает ли покрытие требуемых свойств при доступном цикле нагрева. Закупщику важно запросить режим отверждения для конкретного материала и сопоставить его с возможностями участка. Без этих данных сравнение только по словам «холодное» и «горячее» дает неполную картину.
Нанесение твердой смазки и подготовка поверхности
Антифрикционное твердосмазочное покрытие должно образовать связанный с основой сухой твердый слой.
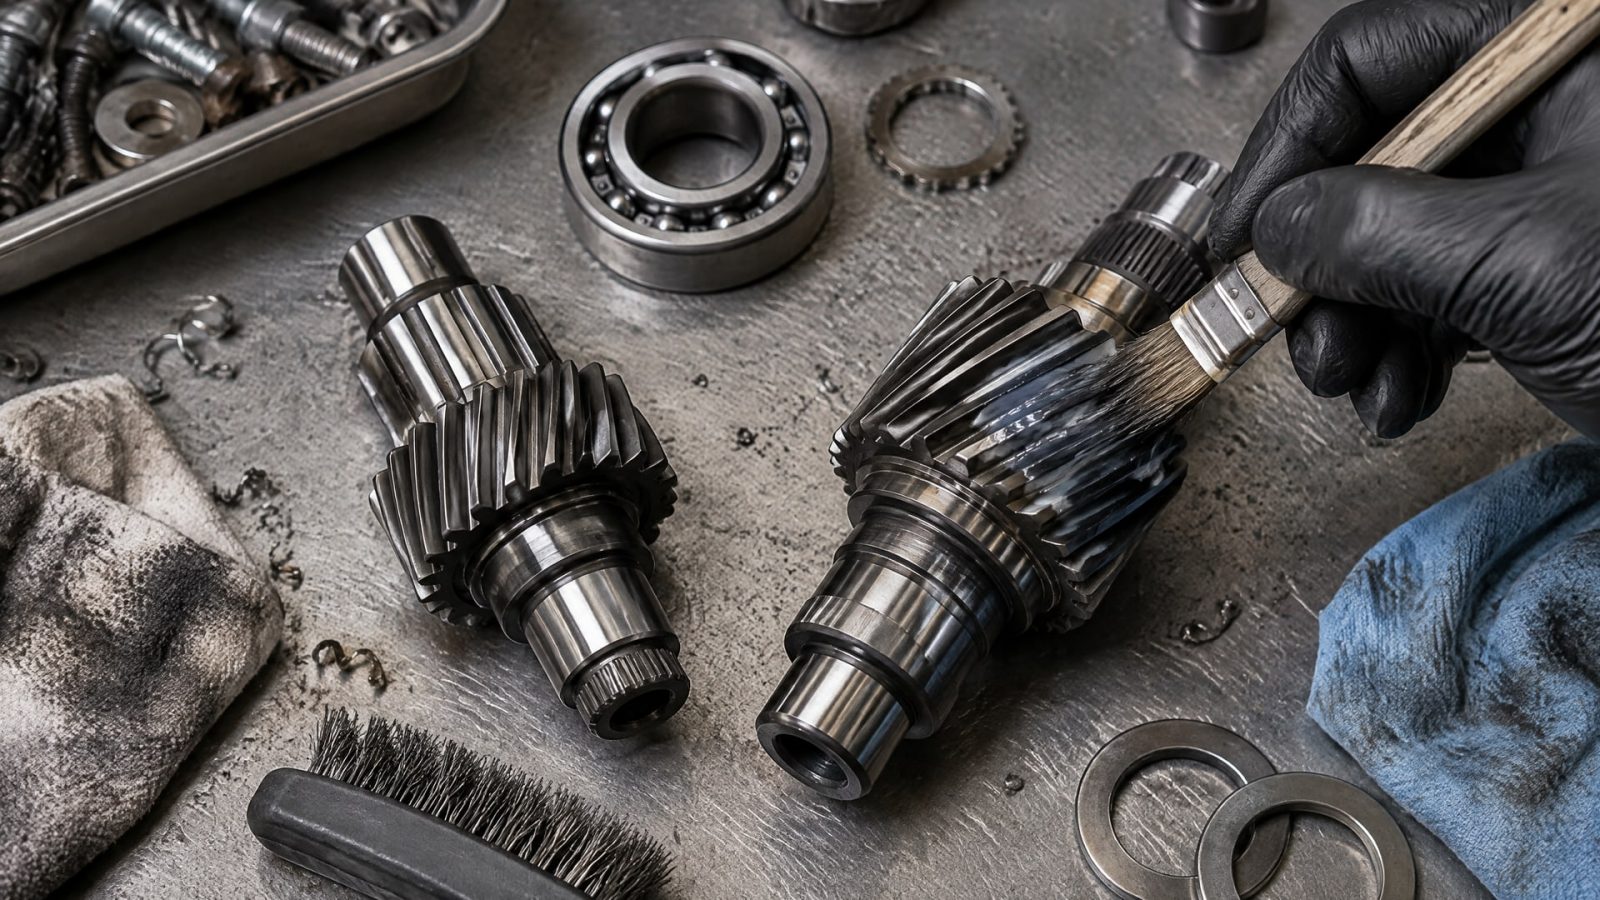
Для этого до нанесения очищают и обезжиривают поверхность, затем подбирают подготовку с учетом материала детали и требований к покрытию. Загрязнения и неподходящее состояние поверхности могут ухудшить адгезию, поэтому оценивать только состав материала недостаточно.
В качестве способов нанесения применяют распыление, окунание, погружение и нанесение кистью. Выбор метода зависит от детали и технологического процесса. При любом способе важно обеспечить равномерность пленки: локальные перепады толщины затрудняют получение повторяемого результата и могут повлиять на работу пары трения.
Для большинства антифрикционных систем в одном отраслевом обзоре указан диапазон шероховатости Ra 0,4-0,8 мкм со ссылкой на ГОСТ 2789-73. Это ориентир из обзора, а не универсальное требование для всех покрытий. Подготовку конкретной поверхности следует сверять с документацией на материал и требованиями к детали.
После нанесения контролируют толщину сухой пленки, полное высыхание или полимеризацию и адгезию. Увеличивать толщину «для надежности» не следует: избыточный слой может ухудшить стабильность покрытия и повторяемость процесса. В отраслевых материалах упоминается контроль толщины по ISO 19840:2012, однако этот стандарт применяют к сухим лакокрасочным покрытиям и нельзя считать универсальным стандартом для всех твердых смазок.
| Этап | Что контролировать |
|---|---|
| Подготовка | Очистку, обезжиривание и состояние поверхности |
| Нанесение | Выбранный способ и равномерность покрытия |
| Отверждение | Полное высыхание или полимеризацию по режиму конкретной системы |
| Приемка | Толщину сухой пленки и адгезию |
Как выбрать покрытие для условий работы
Подбор начинают с описания пары трения, а не с названия технологии.
Для инженерной оценки нужны нагрузка, температура, скорость, химическая среда, режим пуска и останова и требуемый срок службы. Эти условия определяют, какие свойства покрытия важны и можно ли применить нагрев.
Затем проверяют ограничения самой детали. Если нагрев недопустим, рассматривают холодное отверждение и уточняют время до полного формирования пленки. Если термообработка возможна, сопоставляют заданный режим с материалом, массой и геометрией детали, а также с возможностями печи. Для крупной или массивной детали подтверждение режима на небольшом образце недостаточно.
Следующий шаг - оценить технологичность нанесения. Важно, можно ли очистить и подготовить всю поверхность, обеспечить равномерный слой выбранным способом и выдержать заданные условия сушки или нагрева. Для детали с внутренними поверхностями или сложной геометрией способ нанесения влияет на равномерность покрытия, поэтому его нужно проверять на самой детали.
До серийного применения процесс подтверждают испытаниями. Проверяют адгезию, толщину сухой пленки и свойства покрытия после полного отверждения. Если меняется материал детали, способ нанесения, оборудование или режим, результат нельзя считать автоматически воспроизводимым.
В отраслевом обзоре по материалам узлов трения упоминается ГОСТ 26802-86 и международный аналог ISO 5755/1. Эти обозначения относятся к материалам узлов трения и не заменяют спецификацию на конкретное покрытие. Снабженцу полезно запросить документацию с требованиями к подготовке, нанесению и отверждению, а техническому специалисту - сопоставить ее с реальным циклом производства.
Часто задаваемые вопросы
Холодное отверждение покрытия всегда хуже горячего?
Нет. Горячее отверждение часто выбирают, когда важны стойкость и стабильность, но холодное подходит деталям, которые нельзя нагревать, или процессам без печи. Сравнивать нужно конкретные системы и условия работы пары трения, а не только названия технологий. Время сушки и свойства после нее также различаются.
Можно ли нагружать покрытие, если оно сухое на ощупь?
Не всегда. Для одной системы сухость на ощупь достигается за 5 минут при 23°C, а оптимальные антифрикционные свойства - после 2 часов при той же температуре. Это пример, а не универсальный режим. Перед сборкой или эксплуатацией выдерживают срок, указанный для конкретного покрытия.
Есть ли единый режим горячего отверждения?
Нет. Встречаются режимы от 60 минут при 150°C до 20 минут при 200°C, а некоторым системам нужна предварительная выдержка для испарения растворителя. Фактическое время зависит от материала и массы детали, толщины слоя и типа печи. Режим проверяют на конкретной детали.
Нужно ли наносить покрытие толстым слоем?
Нет. Контролируемая толщина сухой пленки важнее стремления увеличить ее без технологического основания. Избыточная толщина может ухудшить стабильность слоя и повторяемость результата. При нанесении также контролируют равномерность, полное отверждение и адгезию к подготовленной поверхности.
Заключение
Антифрикционные покрытия холодного отверждения подходят, когда нежелателен нагрев детали или технологический процесс не предусматривает печь. Горячее отверждение выбирают, если термообработка допустима и подтвержденный режим позволяет получить требуемые свойства пленки. В обоих случаях результат зависит от подготовки поверхности, равномерного нанесения и контроля полного отверждения.
Перед выбором опишите условия работы пары трения, ограничения по нагреву и возможности нанесения на детали. Затем запросите спецификацию конкретного покрытия, сопоставьте ее с производственным циклом и подтвердите режим испытанием на реальной детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Окунание с центрифугированием - эффективный метод нанесения твердосмазочных покрытий для серийного производства деталей.
Узнайте, как правильно выбрать масло для нарезания резьбы, чтобы избежать износа инструмента и дефектов резьбы.
Узнайте, как правильно подобрать отечественное масло для нарезания резьбы по стальным трубам, сравнивая технические характеристики и требования к процессу.