
Окунание с центрифугированием: технология нанесения твердосмазочных покрытий
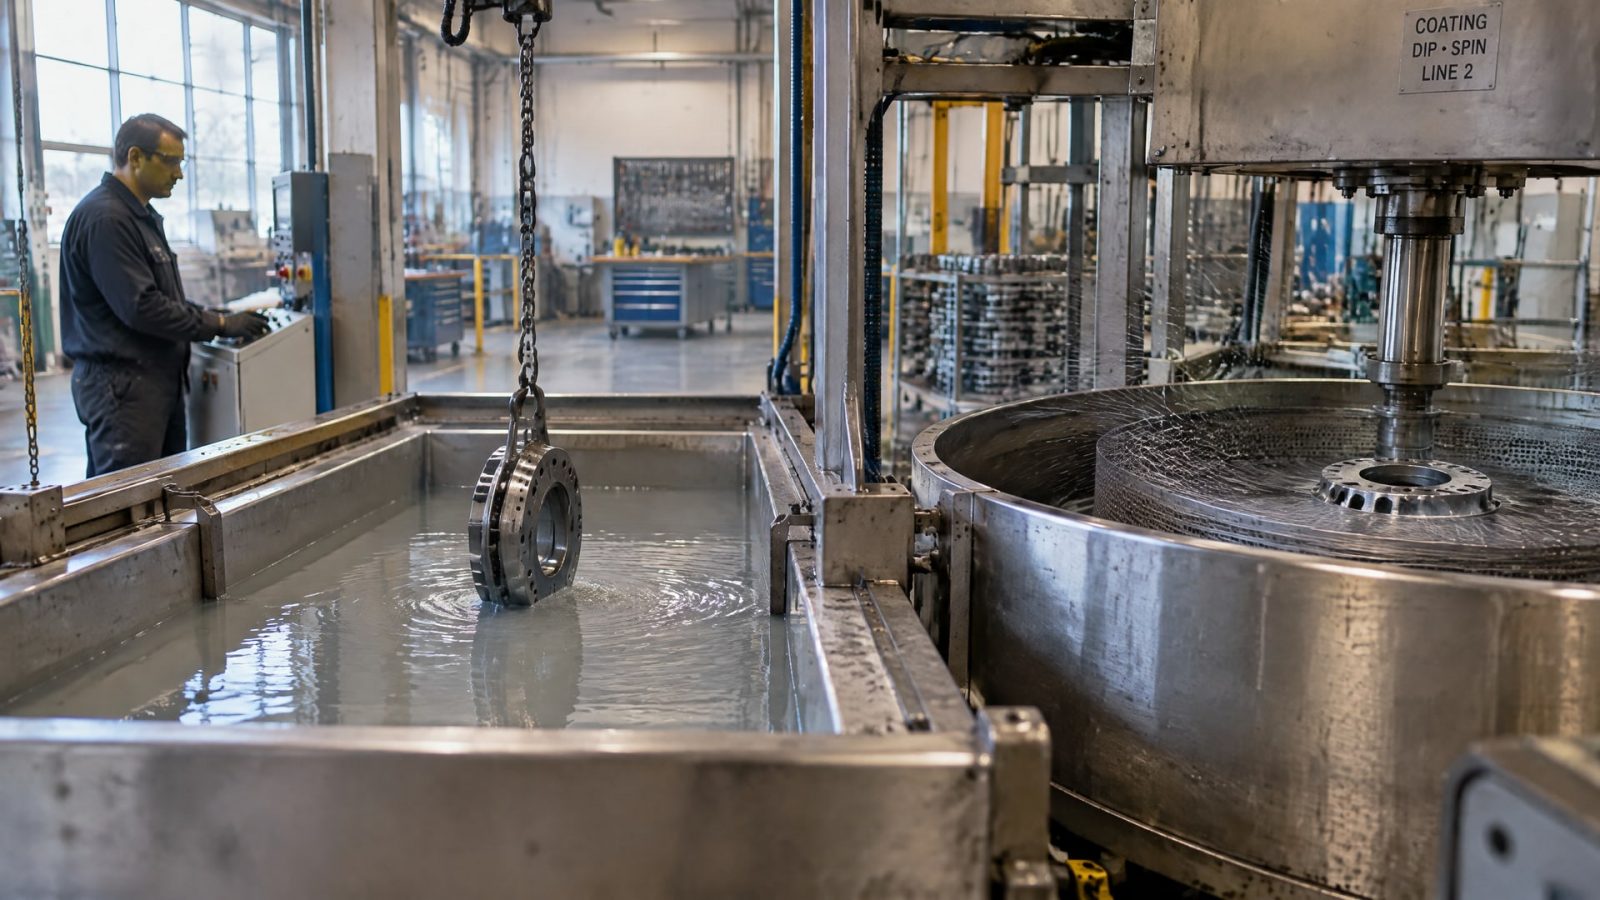
Окунание с центрифугированием - способ нанесения покрытия, при котором детали погружают в состав, а затем вращают, чтобы удалить его избыток. Метод применяют и для антифрикционных покрытий. Он подходит прежде всего для серийной обработки однотипных деталей, когда способ нанесения можно подобрать с учетом их геометрии, массы, количества и вязкости состава.
Статья полезна инженерам, технологам и закупщикам, которые выбирают способ нанесения твердосмазочного покрытия. Разберем последовательность операций, требования к подготовке поверхности и толщине пленки, способы отверждения и особенности обработки кольцевых деталей. Эти параметры помогают оценить, насколько технология подходит производственной задаче, и подготовить исходные данные для подбора покрытия.
Как работает окунание с центрифугированием
В основе технологии - последовательность операций: погружение детали в жидкий состав, выдержка, извлечение и удаление избытка покрытия вращением.
После этого покрытие сушат или отверждают способом, который предусмотрен для конкретного состава. Центрифугирование помогает распределить материал по поверхности и убрать его излишек, но само по себе не заменяет настройку всего технологического процесса.
Метод рассматривают наряду с распылением, нанесением кистью и другими способами обработки. Его выбирают не по одному параметру, а по сочетанию свойств детали и состава. Важны геометрия и масса изделия, количество деталей в партии и вязкость материала. Также нужно учитывать, требуется ли обработать всю поверхность или отдельные зоны нужно защитить от нанесения.
Технология особенно уместна при серийной обработке мелких и средних однотипных деталей. Для такой задачи можно организовать повторяющийся цикл погружения и вращения. Однако доступные технические данные не задают универсальных значений скорости вращения или продолжительности операций. Их нельзя переносить с одной линии на другую без проверки состава, геометрии и требуемой толщины пленки.
При оценке результата учитывают не только внешний вид детали после центрифугирования, но и сухую толщину покрытия. Для твердосмазочных пленок в материалах приводится типичный диапазон 5–13 мкм для сочетания износостойкости и смазочного эффекта. В другом техническом примере указан сухой слой 5–20 мкм. Эти значения относятся к разным рекомендациям и не образуют единого нормативного диапазона для всех покрытий.
Что определяет выбор процесса
Геометрия детали и доступность поверхностей для нанесения.
Масса и количество деталей в партии.
Вязкость состава и требуемая толщина сухой пленки.
Возможность защитить функциональные зоны, на которые покрытие попадать не должно.
Условия последующего отверждения.
Как выбрать параметры нанесения твердосмазочного покрытия
Подбор начинают с условий работы узла, а не с выбора оборудования для нанесения.
Нужно определить тип трения, нагрузку, скорость движения, температуру и среду эксплуатации. По этим данным оценивают, какие трибологические свойства требуются от покрытия, а затем выбирают состав и технологию его нанесения.
После этого сопоставляют состав с деталью и производственным циклом. Геометрия, масса и количество изделий в партии влияют на пригодность окунания с центрифугированием. Вязкость важна для поведения материала при погружении и удалении избытка, но ориентироваться только на нее нельзя: также учитывают требуемую толщину и необходимость маскировки отдельных зон.
В технических материалах встречаются ориентиры по сухой толщине 5–13 мкм и 5–20 мкм. Разница между диапазонами показывает, почему нельзя назначать толщину по одному универсальному правилу. Ее связывают с задачей покрытия, его составом и условиями эксплуатации. Увеличение толщины само по себе не гарантирует больший ресурс: важно попасть в диапазон, подходящий для конкретной системы.
На этапе подготовки процесса стоит заранее проверить, как распределяется состав по поверхности и удаляется ли его избыток при вращении. Для серийной партии важно также оценить повторяемость результата от детали к детали. Если конструкция включает зоны, где наличие пленки нежелательно, порядок маскировки следует определить до нанесения, а не после обработки.
Для инженерной оценки удобно собрать исходные данные в одном перечне:
Материал и геометрия детали.
Масса одной детали и количество изделий в партии.
Тип трения, нагрузка, скорость и температура эксплуатации.
Условия окружающей среды и контактирующие материалы.
Требуемая толщина пленки и участки, которые необходимо маскировать.
Доступный способ отверждения и ограничения производственного цикла.
Подготовка поверхности перед нанесением покрытия
Адгезия и долговечность твердосмазочной пленки зависят от чистоты поверхности.
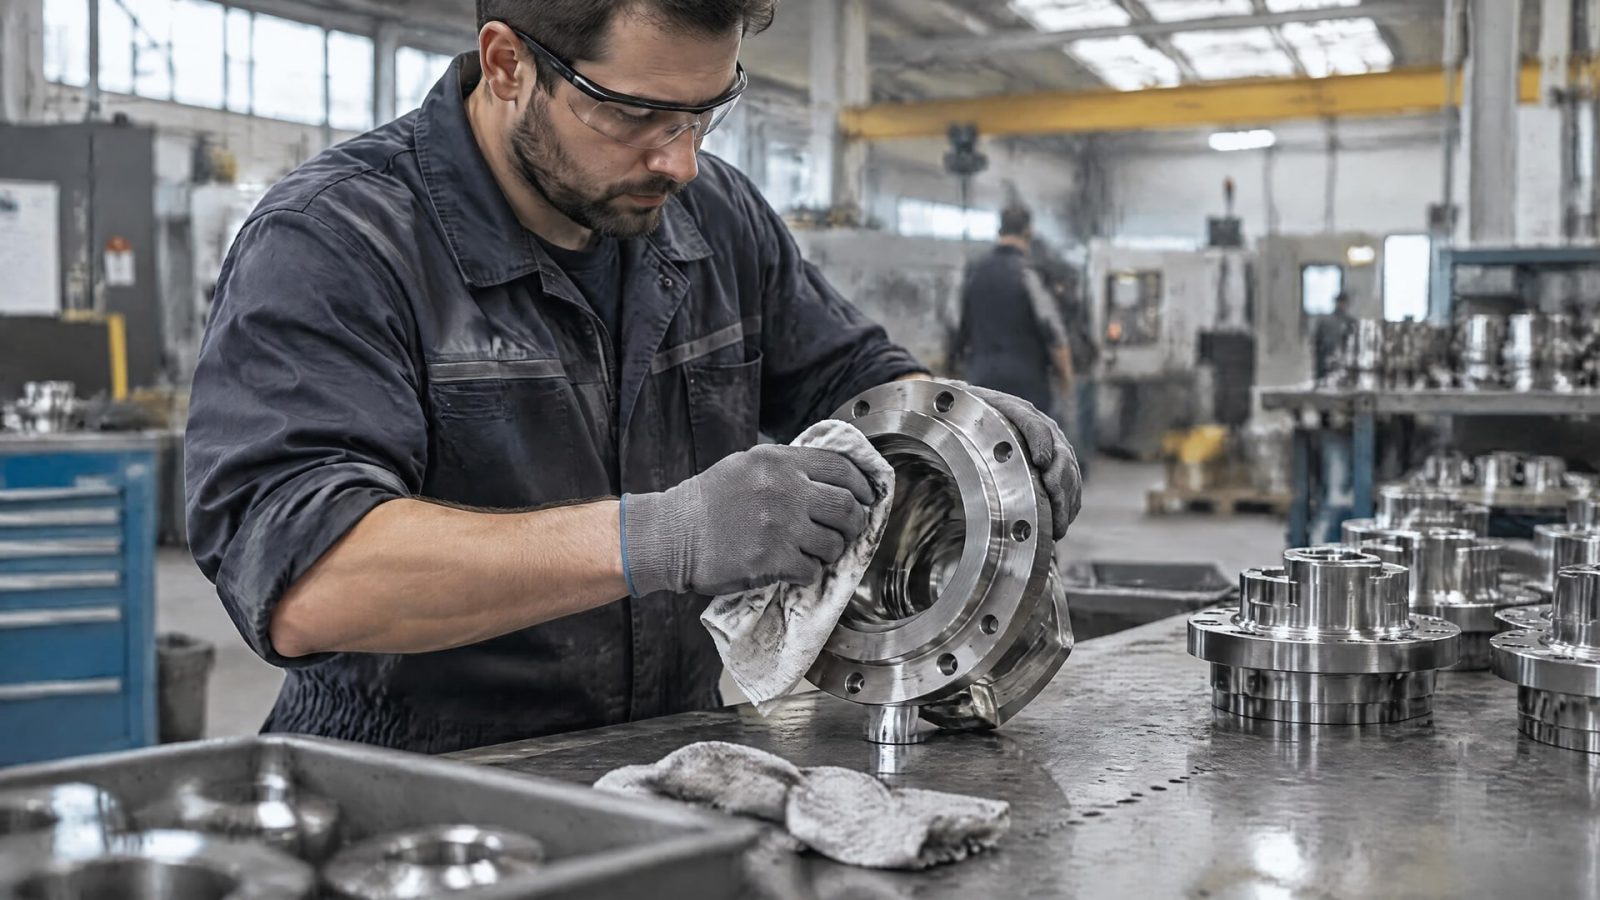
До нанесения удаляют масло, жир, пыль, ржавчину и окалину. Если загрязнения остаются на детали, покрытие контактирует не с подготовленной основой, а с посторонним слоем, что мешает получить надежное сцепление.
В качестве этапов предобработки используют обезжиривание, пескоструйную обработку и фосфатирование. Конкретную комбинацию выбирают с учетом материала детали и требований к покрытию. Это не универсальная последовательность для любых изделий: способ подготовки должен быть совместим с основой и последующей технологией нанесения.
Перед обработкой партии полезно зафиксировать, какие операции входят в подготовку, и проверить состояние поверхности после каждой из них. Такая проверка помогает отделить дефекты подготовки от проблем, связанных с нанесением или отверждением. При этом толщина пленки остается самостоятельным параметром: в технических примерах приводятся значения 5–13 мкм и 5–20 мкм, но даже попадание в эти диапазоны не компенсирует недостаточную очистку поверхности.
После подготовки детали важно не допустить повторного загрязнения до нанесения состава. Поэтому порядок перемещения изделий между операциями согласуют с производственным циклом. Если между обезжириванием и нанесением возникает длительный простой или детали контактируют с загрязненными поверхностями, чистоту основы необходимо оценить заново.
На что обратить внимание при подготовке
Удалены ли масло, жир, пыль, ржавчина и окалина.
Подходит ли выбранная предобработка для материала детали.
Не загрязняется ли поверхность после очистки.
Соответствует ли требуемая толщина покрытия условиям работы узла.
Толщина пленки и контроль результата
Сухая толщина пленки влияет на смазочный эффект и износостойкость покрытия.
В технических материалах для твердосмазочных пленок указан ориентир 0,0002–0,0005 дюйма, что соответствует примерно 5–13 мкм. В отдельном примере для антифрикционного покрытия приводится рекомендуемый сухой слой 5–20 мкм. Эти диапазоны описывают разные материалы и не должны трактоваться как взаимозаменяемые нормы.
При окунании с центрифугированием избыток состава удаляется вращением детали. Результат зависит не только от самого вращения, но и от геометрии, массы изделия и вязкости материала. Поэтому контролируют не только наличие покрытия, но и соответствие фактической сухой толщины требованиям конкретной задачи. Доступные данные не задают универсальных параметров центрифугирования, которые гарантировали бы заданную толщину для любой детали.
Слишком толстую пленку не следует считать преимуществом. Цель - получить покрытие, соответствующее условиям трения и требованиям к детали, а не максимальное количество материала на поверхности. Для этого технологический режим и требования к толщине определяют вместе с подбором состава. Важна также повторяемость: если у однотипных деталей заметно различается результат, нужно проверить подготовку, вязкость состава и параметры процесса.
В производственной документации стоит разделить параметры, которые заданы для покрытия, и параметры, установленные для конкретной линии. К первым относятся требования к сухой толщине и отверждению. Ко вторым - последовательность обработки и условия центрифугирования. Такое разделение упрощает проверку процесса при изменении партии или геометрии изделий.
Способы отверждения покрытий
Режим отверждения зависит от механизма, предусмотренного для конкретного состава.
Используют тепловое, воздушное или УФ-отверждение. Универсального режима, который подходил бы всем покрытиям, нет: в технических материалах указано, что время может составлять от 2 до 90 минут, а температура - от окружающей до 250 °C.
Эти значения описывают широкий диапазон для разных систем, а не инструкцию для любой линии. Поэтому режим выбирают по документации конкретного покрытия. Нельзя назначать нагрев или время выдержки только по аналогии с другим составом: технология отверждения связана с его химией и может существенно отличаться.
В одном из материалов для покрытия колец приведены два конкретных примера: выдержка в печи при 80 °C в течение 1 часа или воздушное отверждение в течение 4–5 дней в теплых условиях с циркуляцией воздуха. Эти режимы относятся к описанному там покрытию и не являются универсальными параметрами для промышленных твердосмазочных составов.
До запуска серийной обработки необходимо соотнести доступный способ отверждения с производственным циклом и конструкцией детали. Если применяется нагрев, учитывают температурные ограничения изделия и связанных с ним компонентов. При воздушном или УФ-отверждении ориентируются на режим, установленный для покрытия, а не только на удобство участка.
Покрытие кольцевых деталей: особенности выбора
Кольцевая геометрия требует оценить, насколько равномерно состав покрывает рабочие поверхности и удаляется ли его избыток при вращении.
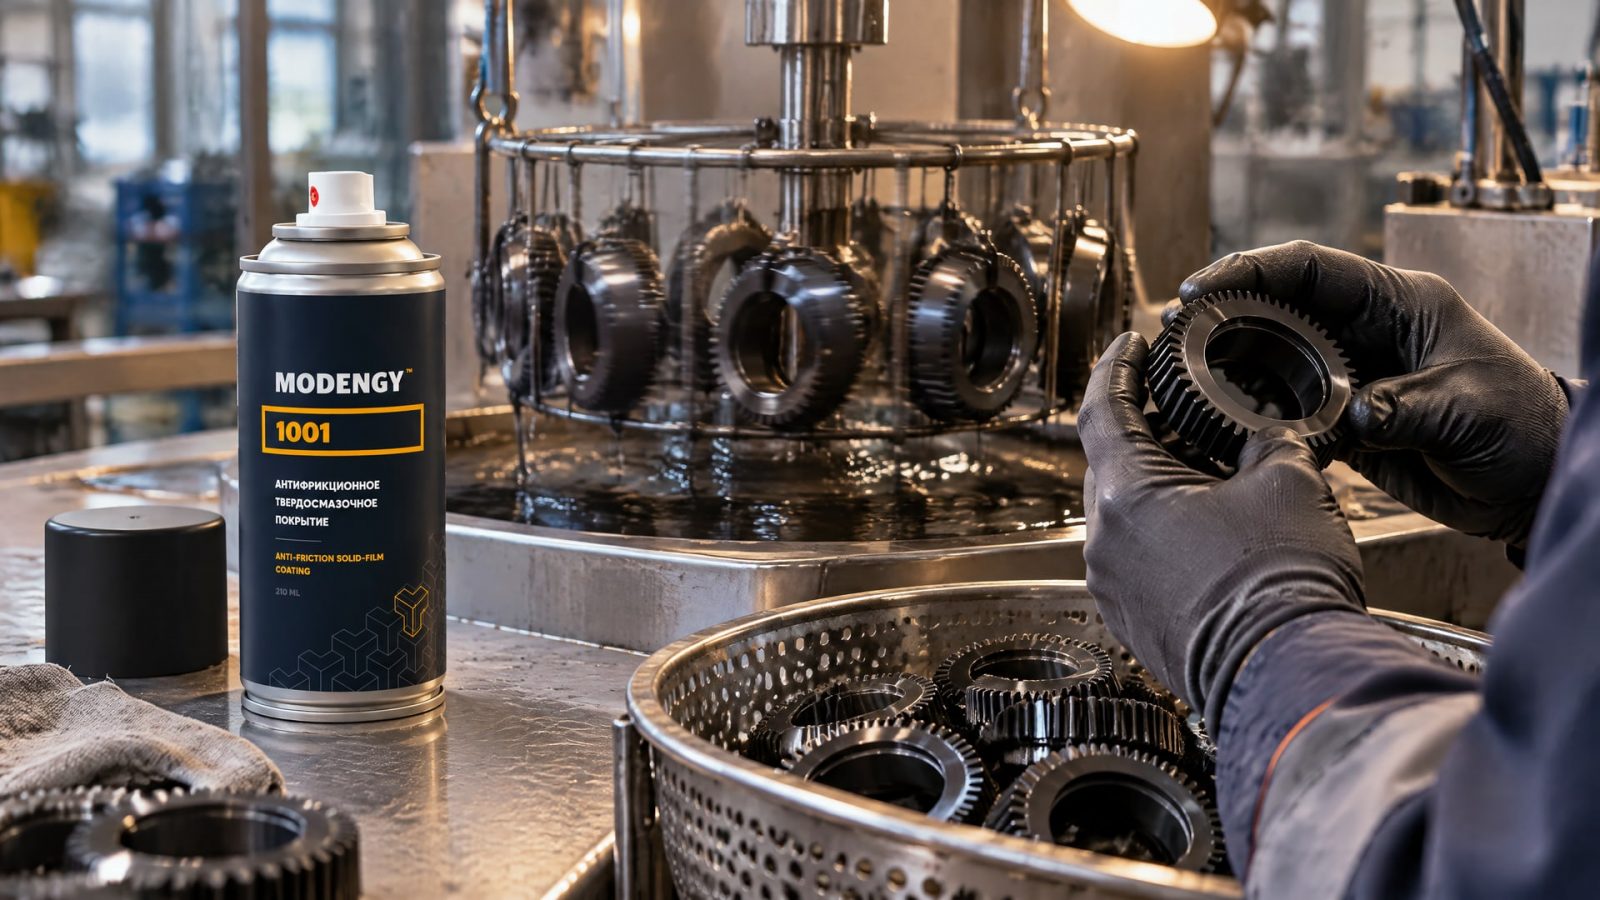
Для серийной обработки таких изделий окунание с центрифугированием может быть подходящим вариантом, если учтены масса детали, ее форма, количество в партии и вязкость состава.
Для колец важны условия эксплуатации: постоянный контакт и повышенный абразивный износ могут потребовать многослойного нанесения. В одном из материалов по покрытиям ювелирных изделий для колец указаны 3–4 слоя. Это частный пример для описанной группы изделий, а не готовое предписание для любого промышленного кольца. Число слоев необходимо соотносить с назначением детали и требованиями к покрытию.
Если кольцевая деталь работает при высокой нагрузке, а задача состоит в снижении трения и защите от износа, к подбору покрытия подходят через условия контакта и требования к отверждению. На таких деталях важно учитывать не только рабочую поверхность, но и возможность получить требуемый результат при обработке всей партии. Для этой задачи в производственной практике используют MODENGY 1001 - антифрикционное твердосмазочное покрытие для кольцевых деталей, которое отверждается при комнатной температуре.
В качестве ориентира при проектировании процесса можно сопоставить требуемую толщину: в технических примерах встречаются 5–13 мкм и 5–20 мкм. Эти значения не определяют число слоев автоматически. Для конкретной детали число проходов и режим нанесения устанавливают с учетом состава, геометрии и условий эксплуатации.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод применяют для нанесения жидких антифрикционных покрытий, в том числе при серийной обработке мелких и средних деталей. Решение принимают с учетом геометрии, массы, количества изделий и вязкости состава. Для деталей сложной формы дополнительно оценивают равномерность распределения пленки и необходимость маскировать отдельные зоны.
Какие способы отверждения покрытий используют после нанесения?
В зависимости от состава применяют тепловое, воздушное или УФ-отверждение. В технических материалах приведен диапазон от 2 до 90 минут и от окружающей температуры до 250 °C. Эти значения относятся к разным системам. Конкретный режим выбирают по документации покрытия, универсального варианта для всех составов нет.
Какую толщину твердосмазочного покрытия выбрать?
Толщину определяют по требованиям к покрытию и условиям работы детали. В технических материалах встречаются ориентиры 5–13 мкм и отдельный пример 5–20 мкм. Это не единый нормативный диапазон. Увеличивать толщину без основания не следует: важно соблюдать требования конкретного состава и обеспечить подготовку поверхности.
Почему кольцевые детали иногда покрывают в несколько слоев?
Многослойное нанесение может потребоваться из-за постоянного контакта и повышенного абразивного износа. В одном материале для колец указаны 3–4 слоя, но этот пример не следует автоматически переносить на промышленную деталь. Число слоев подбирают с учетом покрытия, геометрии и условий эксплуатации.
Заключение
Окунание с центрифугированием позволяет наносить твердосмазочное покрытие погружением детали в состав с последующим удалением избытка вращением. Метод выбирают по геометрии, массе, размеру партии и вязкости материала. Результат зависит также от чистоты поверхности, требуемой толщины сухой пленки и подходящего режима отверждения.
Перед выбором технологии зафиксируйте условия трения и эксплуатации, геометрию и массу деталей, объем партии, требования к толщине и доступный способ отверждения. Затем сопоставьте эти данные с документацией покрытия и проведите проверку процесса на деталях той же конструкции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать масло для нарезания резьбы, чтобы избежать износа инструмента и дефектов резьбы.
Узнайте, как правильно подобрать отечественное масло для нарезания резьбы по стальным трубам, сравнивая технические характеристики и требования к процессу.
Узнайте, как масло для нарезки резьбы с присадками влияет на качество метрической резьбы и предотвращает дефекты.