
Антикоррозийная обработка: как фосфатирование влияет на защиту антифрикционных покрытий
Предварительное фосфатирование может улучшить адгезию антифрикционного покрытия и повысить защитные свойства всей системы, но само по себе не дает длительной защиты от коррозии. Результат зависит от материала детали, типа фосфатного слоя, чистоты поверхности, времени до нанесения покрытия и последующей обработки. Поэтому фосфатирование выбирают не отдельно, а как этап подготовки конкретной системы.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают антикоррозийную обработку деталей и антифрикционные покрытия оборудования. Разберем, когда оправдано фосфатирование, чем различаются марганцевый и цинковый фосфаты, почему нержавеющую сталь обычно подготавливают иначе и как проверяют коррозионную стойкость.
Как предварительное фосфатирование влияет на антифрикционное покрытие
Фосфатирование формирует на металлической поверхности конверсионный слой.
Его используют как промежуточную подготовку под другие покрытия, в том числе антифрикционные. Для стали и чугуна такой этап может улучшить адгезию последующего покрытия, а правильно подобранная система способна повысить срок его службы. Однако результат нельзя оценивать только по наличию фосфата: важны также его тип, масса слоя и последующая обработка.
Необработанный фосфат сам по себе не обеспечивает надежной долговременной защиты от коррозии. Защитный эффект появляется или усиливается после нанесения масла, герметика либо органического покрытия. Поэтому антикоррозийная обработка должна рассматриваться как последовательность операций, а не как нанесение одного фосфатного слоя.
Что входит в систему защиты
Для выбора технологии нужно учитывать всю комбинацию: материал детали, способ подготовки поверхности, фосфатный слой, антифрикционное покрытие и возможную постобработку. Различия в любом из этих элементов влияют на итоговую адгезию и коррозионную стойкость. Состав системы фиксируют в спецификации, чтобы результаты обработки можно было воспроизвести.
Для фосфатных покрытий типы и обозначения рассматривает ISO 9717. Стандартный подход предполагает учитывать не только вид покрытия, но и массу или толщину слоя, а также последующую обработку. Если фосфат остается без герметика или другого предусмотренного слоя, рассчитывать на защиту, сопоставимую с многослойной системой, нельзя.
Антифрикционные покрытия оборудования работают в условиях контакта и относительного движения деталей. Подготовка поверхности помогает покрытию удерживаться на основании, но не заменяет его собственных эксплуатационных свойств. Поэтому при выборе технологии стоит отдельно оценивать адгезию, трение и защиту от коррозии, а не сводить эти характеристики к одному показателю.
Как выбрать фосфатирование для антизадирных свойств стали
Тип фосфатирования подбирают по требуемой функции.
Марганцевое фосфатирование обычно выбирают, когда важны несущая способность и антизадирные свойства стали. Цинковое чаще связывают с улучшением коррозионной защиты. Это не означает, что один тип подходит для всех деталей: итог зависит от последующего покрытия и условий эксплуатации.
При контакте деталей и переменных нагрузках инженер оценивает не только коррозионную стойкость, но и поведение покрытия в узле трения. Подготовка основания может содействовать адгезии и ресурсу антифрикционного слоя, однако сама по себе не гарантирует требуемую работу узла. Нужно учитывать требования к детали, выбранный материал покрытия и режим эксплуатации.
Масса фосфатного слоя и спецификация
Для цинк-фосфатных систем под порошковые и лакокрасочные покрытия в отраслевых материалах приведены ориентиры по массе: 150-500 mg/ft² для более тонких систем подготовки и 500-1100 mg/ft² для более тяжелых систем, рассчитанных на повышенную коррозионную стойкость. Эти значения нельзя автоматически переносить на любую деталь или антифрикционное покрытие: их сверяют со спецификацией конкретной системы.
Универсального правила «чем толще, тем лучше» нет. Избыточная или неподходящая масса слоя может не соответствовать требованиям к покрытию и детали. В технической документации следует фиксировать тип фосфатирования, параметры слоя и вид постобработки, а также требования к внешнему виду и адгезии.
Когда задача включает защиту от коррозии, одного указания «цинковое фосфатирование» недостаточно. Важны конкретная технология и последующее покрытие. Именно сочетание этих факторов определяет коррозионную стойкость цинковых покрытий, а не только название фосфатного процесса.
Подготовка поверхности и срок нанесения антифрикционного покрытия
Перед фосфатированием поверхность тщательно очищают и обезжиривают.
Загрязнения, остатки технологических жидкостей и следы высохшего раствора способны ухудшить адгезию и стабильность покрытия. После подготовки не следует касаться детали голыми руками: загрязнение поверхности может нарушить результат последующих операций.
После фосфатирования антифрикционное покрытие наносят как можно быстрее. В прикладных рекомендациях для большинства случаев указан срок в течение 24 часов. Если технологический процесс предусматривает другой интервал, его задают в спецификации и подтверждают для конкретной системы. Длительное ожидание без защиты создает риск коррозии поверхности до нанесения следующего слоя.
Пескоструйная обработка или фосфатирование
Оба способа используют для подготовки поверхности под антифрикционные покрытия. Фосфатирование может дать дополнительную коррозионную базу, а абразивная обработка позволяет получить профиль поверхности, способствующий адгезии. Выбор зависит от материала детали и требований к системе, поэтому нельзя считать один метод безусловной заменой другого.
На стабильность результата влияют несколько факторов:
материал и состояние поверхности детали;
тщательность очистки и обезжиривания;
тип и масса фосфатного слоя;
время между фосфатированием и нанесением покрытия;
выбранная постобработка и требования к готовой системе.
Эти параметры важны и при разработке технологии, и при контроле серийной обработки. Если деталь проходит несколько операций подготовки, последовательность и допустимые интервалы между ними следует закрепить в производственной документации. Так проще установить причину отклонения, если адгезия или защитные свойства окажутся ниже требований.
Антикоррозийная обработка и проверка коррозионной стойкости
Коррозионную стойкость оценивают для готовой системы, а не только для фосфатного слоя.
При испытаниях учитывают, какое покрытие нанесено после фосфатирования и предусмотрена ли постобработка. Если заказчик не установил иной метод, для проверки применяют нейтральный солевой туман по ISO 9227.
ISO 9717 задает обозначения и требования к фосфатным покрытиям. В стандартизованном подходе стойкость после обработки подтверждают испытанием, обычно по ISO 9227. Метод и критерии приемки важно согласовать заранее: одно и то же покрытие нельзя объявлять подходящим для любого изделия без привязки к требованиям заказчика.
Что контролировать в готовой системе
Для фосфатно-масляных и фосфатно-органических антикоррозионных покрытий крепежа применяют ASTM F1137/F1137M. Стандарт предусматривает 7 классов систем: от сухого фосфата без герметика до вариантов с масляной или органической, в том числе эпоксидной, системой. В числе контролируемых характеристик - внешний вид, адгезия, коррозионная стойкость, гибкость, посадка резьбы и отсутствие липкости или высыхание.
Такой подход показывает, почему проверять нужно не только химический состав или тип фосфатирования. Для резьбовых деталей, например, защитный слой не должен мешать посадке резьбы. Для других деталей критерии контроля определяют исходя из конструкции и условий работы.
ASTM B117 также встречается как ориентир для испытаний в солевом тумане. Однако метод испытаний и критерии оценки следует согласовать с заказчиком, а не выбирать по аналогии без проверки требований. Это особенно важно при сравнении систем и при планировании замены импортных покрытий: оценивать нужно одинаковые условия подготовки, нанесения и испытаний.
Фосфатирование нержавеющей стали: ограничения метода
Фосфатирование нержавеющей стали обычно не рассматривают как рабочий способ подготовки.
Пассивная оксидная пленка мешает формированию фосфатного слоя. Агрессивное разрушение этой пленки технически возможно, но, как правило, экономически нецелесообразно и может ухудшить коррозионные свойства материала.
Для нержавеющей стали в качестве альтернативного направления подготовки применяют химическое пассивирование, в частности по ASTM A967. Это не означает, что пассивирование автоматически заменяет все остальные операции перед антифрикционным покрытием. Совместимость способа подготовки с конкретным покрытием и требования к чистоте поверхности проверяют по технологической документации.
Как определить подходящий способ подготовки
Сначала устанавливают материал детали. Для стали и чугуна рассматривают фосфатирование или абразивную подготовку, а для нержавеющей стали не следует переносить режимы обычной стали без отдельной проверки. Затем определяют, что важнее для узла: адгезия, дополнительная коррозионная защита или несущая способность поверхности.
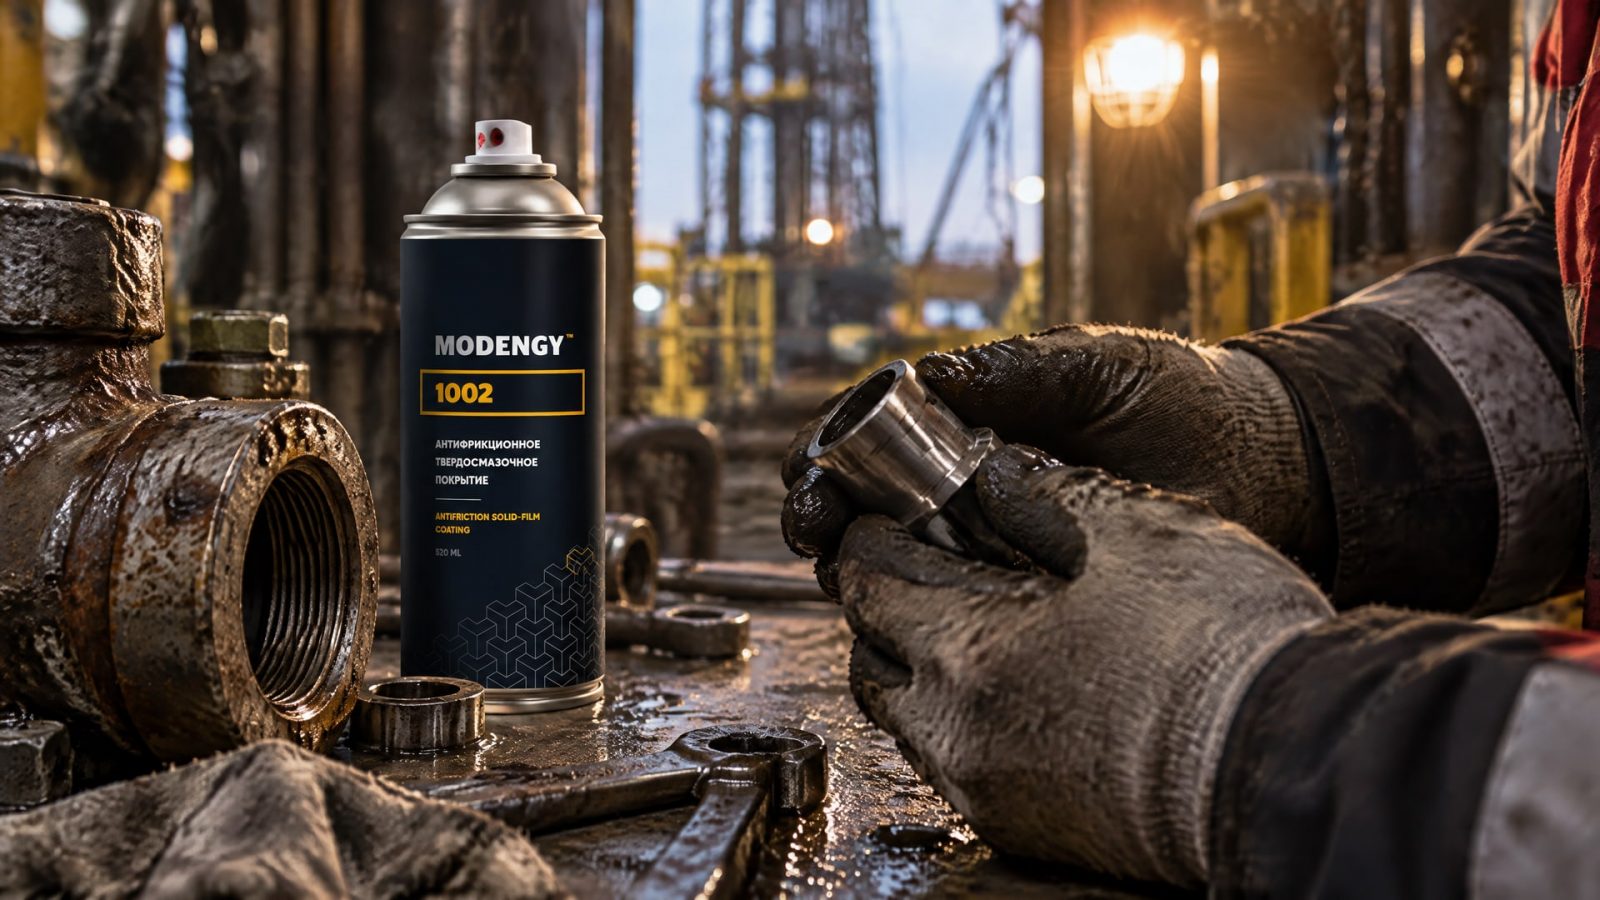
Для оборудования нефтедобывающей отрасли, где требуются антифрикционные и антикоррозионные свойства, применяют MODENGY 1002 - твердосмазочное покрытие на основе дисульфида молибдена. При выборе предварительной обработки для такого покрытия специалистам нужно отдельно проверить совместимость подготовки основания с технологией нанесения и требованиями конкретной детали; наличие фосфатного слоя само по себе такой совместимости не подтверждает.
Правило «фосфатировать любую металлическую деталь» может привести к лишней операции или ухудшению свойств основания. Технологию выбирают по материалу и всей системе покрытия, а затем подтверждают контрольными испытаниями. Это особенно важно для нержавеющей стали, где неверно выбранная обработка способна снизить исходную коррозионную стойкость.
Как оценить систему при замене импортных покрытий
При подборе замены импортных покрытий сравнивают не только назначение или базовый состав материалов.
Сопоставляют всю технологическую цепочку: подготовку поверхности, тип фосфата, массу слоя, последующую обработку, условия нанесения антифрикционного покрытия и критерии приемки. Если различаются хотя бы один из этих этапов или метод испытаний, результаты нельзя напрямую считать эквивалентными.
Сначала фиксируют требования к изделию: материал основания, условия эксплуатации, требуемую адгезию и коррозионную стойкость. Для крепежа добавляют контроль посадки резьбы и липкости покрытия, предусмотренный ASTM F1137/F1137M. Для подтверждения стойкости используют согласованный метод, например нейтральный солевой туман по ISO 9227.
Что включить в техническую проверку
При сравнении вариантов полезно собрать в одну спецификацию следующие параметры:
материал и состояние поверхности детали;
способ очистки и обезжиривания;
тип фосфатирования и массу слоя;
интервал до нанесения антифрикционного покрытия;
состав постобработки;
требования к адгезии и коррозионной стойкости;
метод испытания и критерии приемки.
Значения массы цинк-фосфатного слоя 150-500 mg/ft² и 500-1100 mg/ft² можно использовать только как ориентиры для описанных типов систем. Их нельзя назначать без сверки с документацией изделия. Аналогично, срок нанесения в течение 24 часов после фосфатирования применяют с учетом конкретной технологии.
Такая проверка помогает принимать решение не по сходству названий покрытий, а по подтверждаемым характеристикам готовой системы. Для снабженца это дает понятные требования к поставке, а для инженера - основу для испытаний и переноса технологии на производственный участок.
Часто задаваемые вопросы
Защищает ли фосфатирование от коррозии без дополнительного покрытия?
Сам по себе необработанный фосфатный слой не обеспечивает длительную коррозионную защиту. Защитный эффект появляется или усиливается после постобработки маслом, герметиком либо органическим покрытием. Поэтому в спецификации нужно оценивать всю систему и подтверждать ее стойкость согласованным испытанием, например по ISO 9227.
Что лучше для антифрикционного покрытия: фосфатирование или пескоструйная обработка?
Оба способа применяют для подготовки поверхности. Фосфатирование может дать дополнительную коррозионную базу, а пескоструйная обработка формирует профиль поверхности для адгезии. Выбор зависит от материала детали, требований к покрытию и технологической спецификации. Универсальной замены одного метода другим нет.
Можно ли проводить фосфатирование нержавеющей стали?
Обычно этот способ для нержавеющей стали не выбирают: пассивная оксидная пленка препятствует фосфатированию. Ее агрессивное разрушение может ухудшить коррозионные свойства материала. В качестве другого направления подготовки применяют химическое пассивирование, в частности по ASTM A967, но совместимость с антифрикционным покрытием проверяют отдельно.
Через какое время после фосфатирования наносить покрытие?
В прикладных рекомендациях для большинства случаев указан срок нанесения антифрикционного покрытия в течение 24 часов после фосфатирования. Точный интервал зависит от технологии и условий обработки. Его закрепляют в спецификации, чтобы поверхность не оставалась без защиты дольше допустимого срока и результат можно было воспроизвести.
Заключение
Предварительное фосфатирование повышает адгезию антифрикционного покрытия и может улучшить защитные свойства системы, но не заменяет постобработку и испытания. Для стали и чугуна тип фосфатирования выбирают по задаче: марганцевый связывают с несущей способностью и антизадирными свойствами, цинковый - с коррозионной защитой. Для нержавеющей стали обычно рассматривают другие способы подготовки.
Следующий шаг для инженера - зафиксировать материал детали, параметры подготовки, тип фосфатного слоя, срок до нанесения покрытия и метод проверки коррозионной стойкости. Затем следует подтвердить готовую систему по согласованной спецификации и испытанию, например нейтральным солевым туманом по ISO 9227.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Фосфатирование защищает от коррозии, но для предотвращения задиров резьбовых соединений из нержавеющей стали необходим комплексный подход.
Узнайте, как выбрать оборудование нанесения покрытий для вашего производства, учитывая тип покрытия и метод обработки.
Узнайте, когда нужно восстанавливать анодирование, а когда достаточно локальной защиты для скольжения резиновой прокладки по алюминию.