
Задиры резьбовых соединений из нержавеющей стали: фосфатирование и защита от коррозии
Задиры на резьбовых соединениях из нержавеющей стали предотвращают сочетанием правильной подготовки поверхностей, контроля сборки и подходящей антизадирной защиты. Фосфатирование может решать задачу коррозионной защиты крепежа, но само по себе не всегда заменяет смазку или состав для снижения трения при затяжке.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают способ защиты резьбы и разбираются в причинах заедания. Ниже рассмотрены механизмы задиров, правила сборки, различия между антизадирной смазкой и покрытием, а также требования стандартов к фосфатированному крепежу.
Почему возникают задиры на резьбовых соединениях из нержавеющей стали
Задир, или схватывание, развивается при интенсивном трении контактирующих поверхностей.
Во время затяжки на витках резьбы возникают локальное давление и нагрев. Если поверхности близки по свойствам, имеют повышенную шероховатость или загрязнены, материал может переноситься с одной детали на другую. В результате болт заедает, а дальнейшее вращение повреждает витки.
Особенно внимательного подхода требуют соединения «нержавейка-нержавейка». Однако качественная обработка резьбы сама по себе не исключает риск: сочетание давления, трения и нагрева может привести к схватыванию и на подготовленных поверхностях. Поэтому причину нельзя сводить только к дефектам изготовления.
На вероятность задиров влияют условия монтажа. Высокая скорость вращения повышает трение и способствует локальному нагреву, а чрезмерное затягивание увеличивает нагрузку на контактирующие поверхности. Дополнительный риск создают загрязнения и неподходящая геометрия резьбы.
Что проверить до сборки
Состояние и чистоту резьбы, отсутствие загрязнений и повреждений.
Геометрию и качество обработки контактирующих поверхностей.
Скорость сборки и порядок затяжки.
Наличие антизадирной защиты, если ее предусматривают условия применения.
Требования к моменту затяжки с учетом выбранного состава.
Эти меры связаны между собой: смазка не компенсирует поврежденную резьбу, а чистая поверхность не отменяет необходимость контролировать скорость и усилие затяжки. Если соединение работает в условиях высокой температуры, состав подбирают с учетом этого параметра. В материалах по нержавеющему крепежу никель-графитовую антизадирную смазку выделяют как вариант для температур выше 260 °C; для других условий выбор сверяют с требованиями узла и инструкцией производителя.
Как защитить резьбу от задиров при сборке
Для соединений из нержавеющей стали антизадирную защиту лучше предусмотреть заранее, а не рассчитывать на сухую сборку.
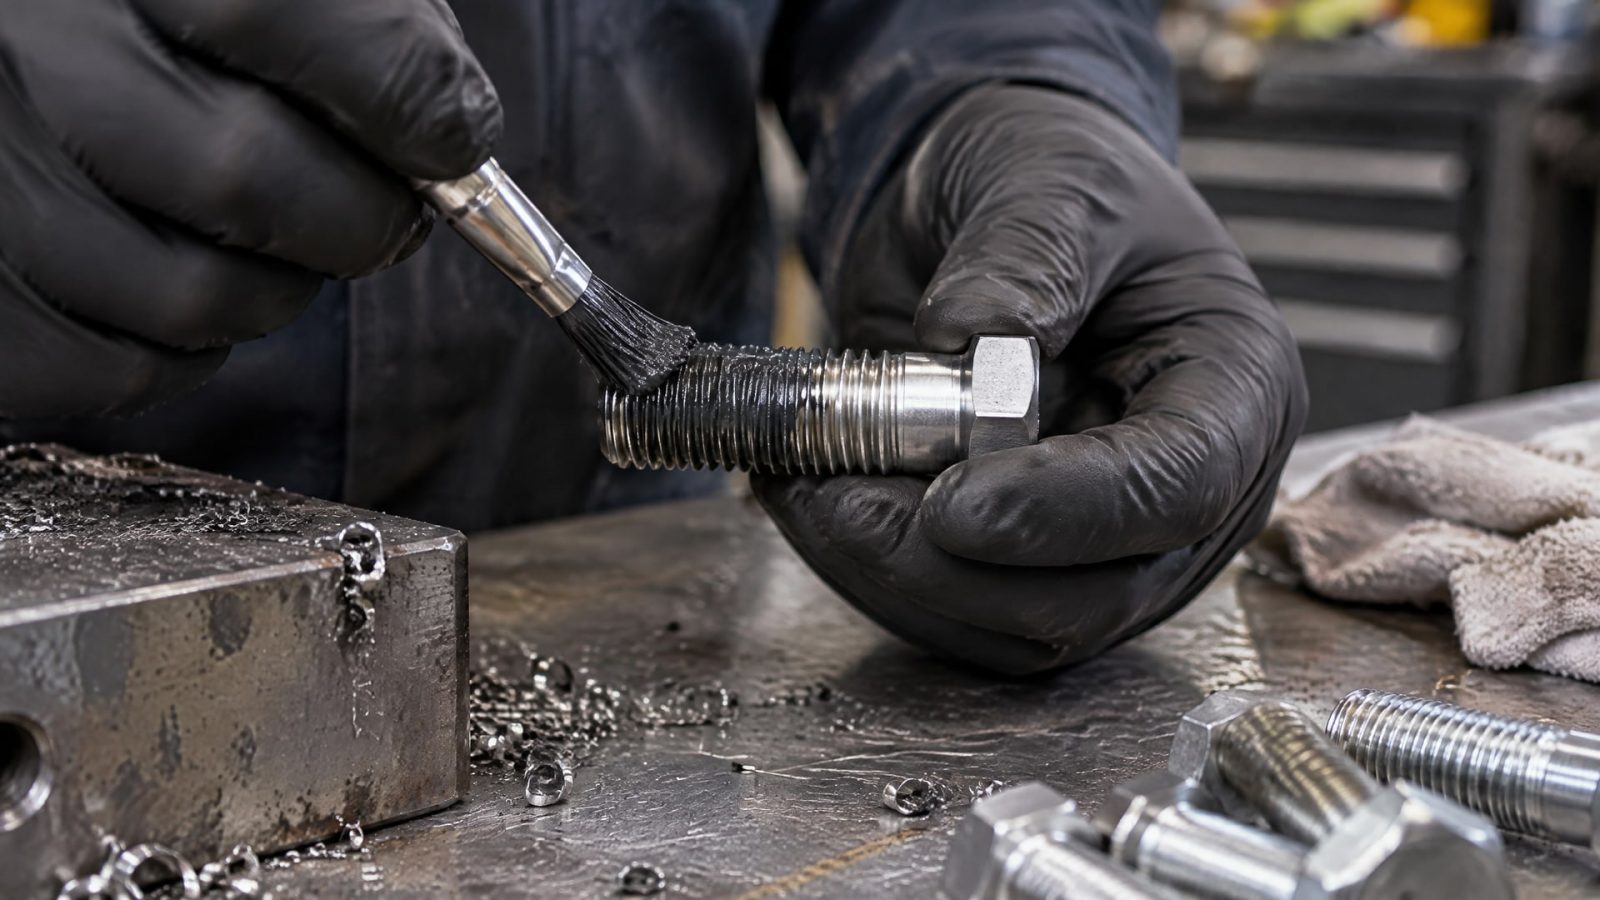
Состав снижает трение между контактирующими поверхностями, но при этом меняет зависимость между моментом затяжки и усилием натяга. Поэтому значение для сухого соединения нельзя без проверки применять к смазанной резьбе.
В одном из практических руководств приводится ориентир: при использовании антизадирного состава прикладываемый момент затяжки снижают на 15-25 %. Это не универсальная поправка для любого соединения, а сигнал, что исходные таблицы для сухой сборки требуют пересмотра. Точный порядок корректировки определяют по документации крепежа, конструкции и выбранного состава.
Состав наносят на витки резьбы и, если этого требует применение, на опорные поверхности под головкой болта. Важно обеспечить предусмотренное покрытие рабочих зон, не загрязняя соседние элементы. Для повторяемого результата полезно закрепить способ нанесения и последовательность затяжки в рабочей инструкции.
| Условие или мера | Практическое значение |
|---|---|
| Контроль скорости сборки | Помогает ограничить трение и локальный нагрев |
| Антизадирный состав | Снижает риск схватывания контактирующих поверхностей |
| Пересмотр момента затяжки | Учитывает изменение трения при смазке |
| Чистые поверхности и исправная резьба | Уменьшают риск повреждений при монтаже |
Подбор состава начинают с условий работы соединения. Для высоких температур источники по нержавеющему крепежу отдельно упоминают никелевые и никель-графитовые составы: в одном материале никелевая смазка указана для применения примерно до 2400 °F. Эта температура приведена как ориентир из конкретного руководства, а не как общий предел для всех продуктов такого типа. Совместимость и допустимость состава для конкретного узла сверяют с его документацией.
Фосфатирование и коррозия: что дает покрытие крепежу
Фосфатирование применяют как часть защиты крепежа от коррозии, но фосфатный слой не следует считать универсальным барьером для любых сред.
В материалах по этой технологии отмечено, что без масла или герметизирующего уплотнения защита может быть ограниченной. Поэтому свойства покрытия рассматривают вместе с последующей обработкой поверхности и условиями эксплуатации.
ASTM F1137, стандарт на фосфатно-масляные коррозионно-защитные покрытия крепежа, описывает шесть классов таких покрытий. Требования охватывают внешний вид, адгезию, коррозионную стойкость, гибкость, посадку резьбы и сухость покрытия на ощупь. Коррозионную стойкость проверяют испытанием в нейтральном соляном тумане; минимальную выдержку задает таблица стандарта.
IS 1367-12, стандарт на фосфатные покрытия резьбового крепежа, связывает цинкофосфатное покрытие с применением масла защитного типа. Коррозионную стойкость также оценивают в соляном тумане, после заданной выдержки крепеж должен оставаться практически без ржавчины. Для выбора покрытия важно сверить требования стандарта с условиями применения конкретного соединения.
Фосфатирование не следует считать автоматической заменой антизадирной смазке. Стандарты описывают требования к защитному покрытию и его проверке, тогда как при сборке резьбы отдельно решают задачу снижения трения и предотвращения схватывания. Связь фосфатирования и коррозии особенно важна при выборе системы покрытия, но сама по себе она не отвечает на вопрос, как будет вести себя резьба при затяжке.
Антизадирное покрытие или смазка: как выбрать способ защиты
Смазка и антифрикционное покрытие могут снижать риск задиров, но отличаются способом нанесения и тем, как включаются в процесс сборки.
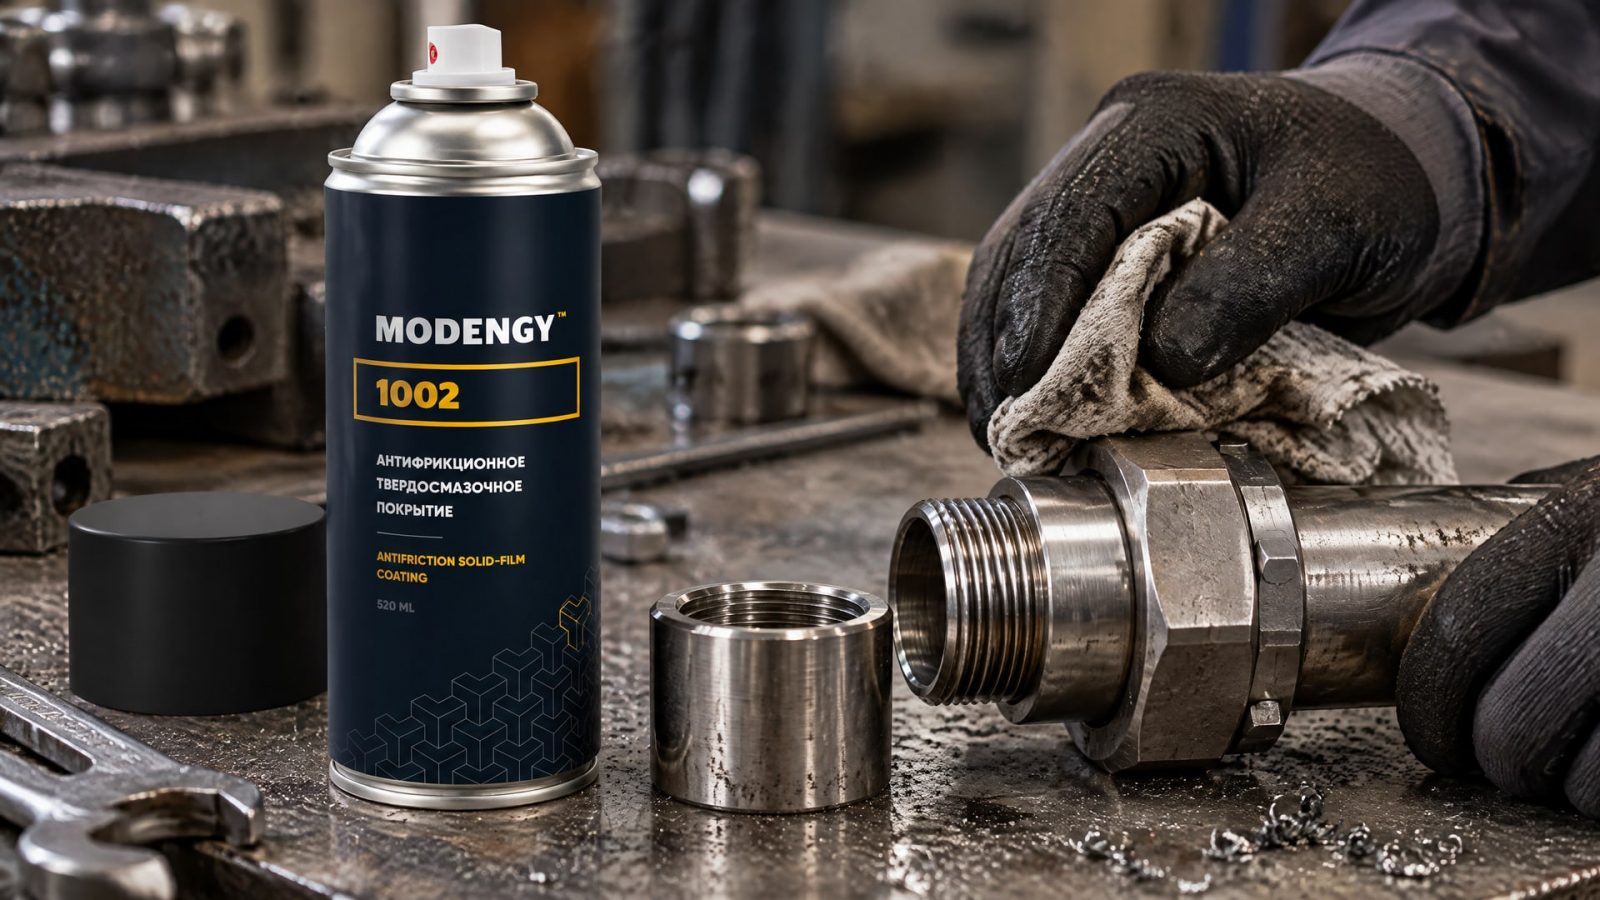
Смазочный состав наносят при монтаже, а покрытие заранее формируют на поверхности детали. Выбор зависит от конструкции, условий эксплуатации, требований к чистоте и возможности контролировать нанесение.
Для узлов, где важны защита от задиров и коррозии при воздействии солевого тумана, применяют антифрикционное покрытие MODENGY 1002. До выбора покрытия оценивают не только коррозионную среду, но и режим сборки, контактные поверхности и требования к последующему демонтажу. Отдельно проверяют, подходит ли нанесение покрытия для геометрии резьбы и принятого технологического процесса.
| Критерий | Антизадирная смазка | Антифрикционное покрытие | Фосфатно-масляная система |
|---|---|---|---|
| Основная задача | Снизить трение при сборке | Снизить трение за счет покрытия поверхности | Защитить крепеж от коррозии |
| Когда учитывают | При монтаже резьбового соединения | При выборе и подготовке детали к сборке | При спецификации защитного покрытия |
| Что важно проверить | Влияние на момент затяжки и совместимость | Пригодность для узла и технологию нанесения | Соответствие стандарту и результатам испытаний |
Если соединение работает в агрессивной среде, состав подбирают с учетом не только трения, но и коррозионной стойкости. В таких условиях специалист может рассматривать пасты EFELE для защиты резьбовых соединений из нержавеющей стали от задиров и коррозионного воздействия. При этом выбор конкретного решения зависит от рабочей среды, температуры и требований к сборке, а не только от материала крепежа.
Как организовать контроль сборки и оценку результата
Профилактика задиров работает лучше, когда требования закреплены в технологическом процессе.
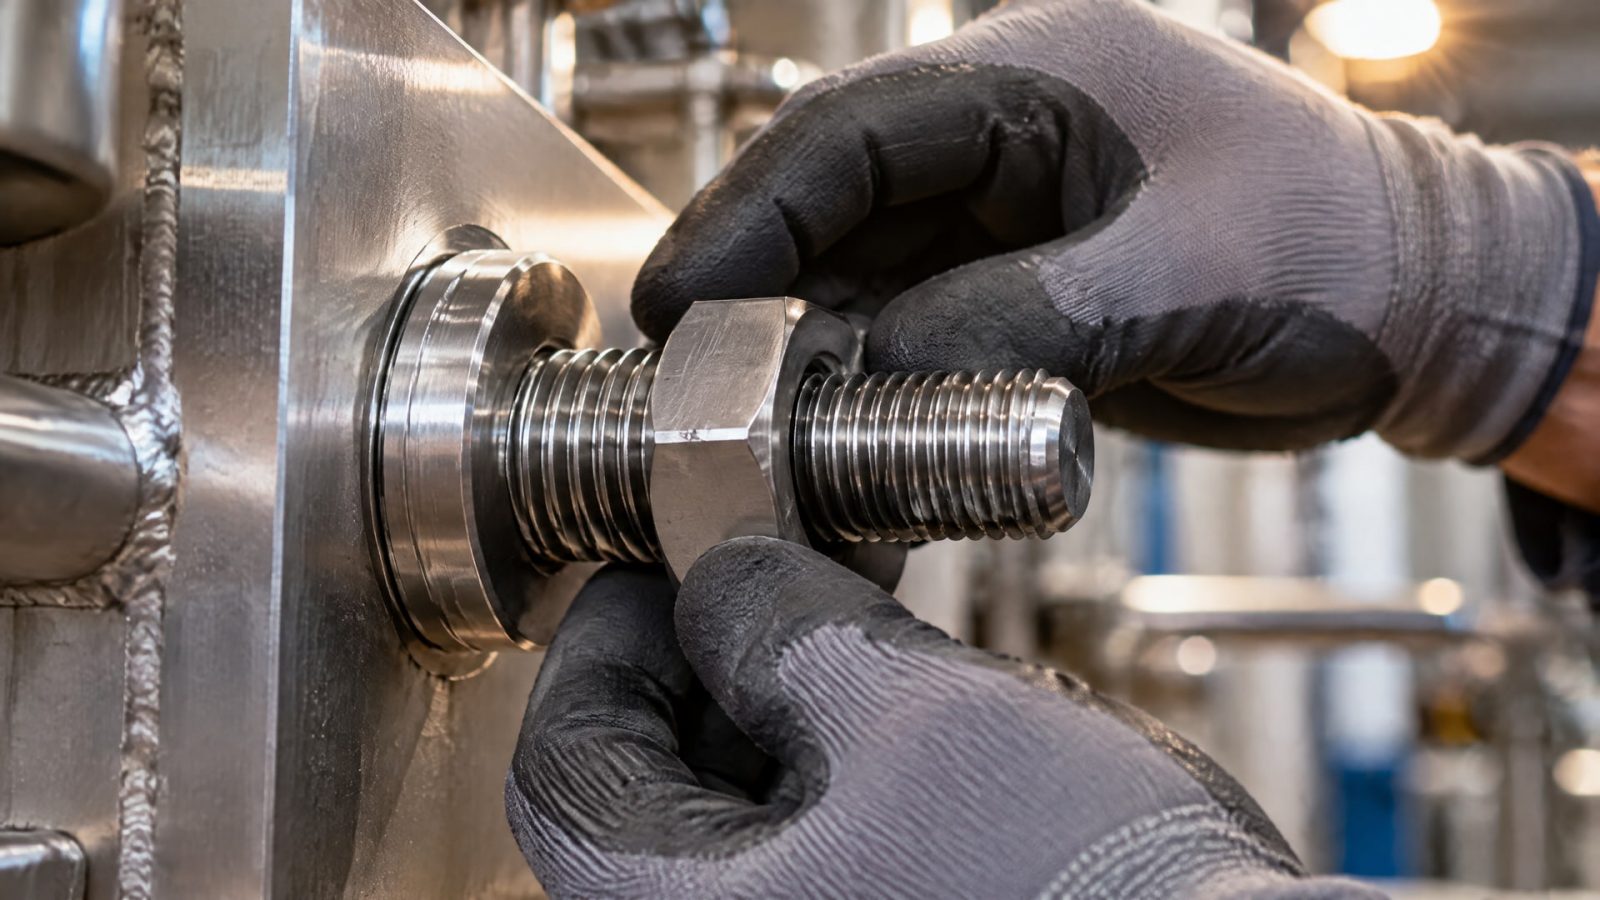
Для каждой сборки определяют подготовку поверхностей, порядок нанесения состава, скорость монтажа и контроль момента. Если используют смазку, отдельно фиксируют, что табличный момент для сухого соединения нельзя переносить без проверки.
После монтажа оценивают не только возможность затянуть соединение, но и состояние резьбы при разборке, если она предусмотрена. Следы переноса материала, повреждение витков или заедание указывают, что выбранную комбинацию материалов и режим сборки стоит пересмотреть. Для коррозионной защиты дополнительно учитывают требования к покрытию и результаты испытания в соляном тумане, если они предусмотрены спецификацией.
Перед запуском решения в серию инженеру и закупщику полезно согласовать единый набор исходных данных:
Материал и состояние резьбовых деталей.
Условия эксплуатации, включая температуру и коррозионную среду.
Требования к моменту затяжки и доступные данные для смазанного соединения.
Тип антизадирной защиты и способ ее нанесения.
Требования стандарта к покрытию и контролю коррозионной стойкости.
Такая проверка помогает не смешивать разные задачи. Если главная проблема возникает во время затяжки, в центре внимания будут трение, состав и режим сборки. Если первична коррозия, проверяют систему покрытия, уплотнение или масло и предусмотренные испытания. В одном соединении могут потребоваться оба подхода, но их совместимость необходимо оценить заранее.
Часто задаваемые вопросы
Почему нержавеющая резьба заедает при затяжке?
Нержавеющая сталь не исключает заедание резьбы. При сборке высокое трение и локальный нагрев могут вызвать схватывание контактирующих поверхностей, особенно в паре «нержавейка-нержавейка». Риск усиливают высокая скорость вращения, загрязнения, шероховатость и чрезмерное затягивание. Поэтому важны подготовка поверхности и контроль монтажа.
Нужно ли менять момент затяжки при применении антизадирного состава?
Да, момент для сухого соединения нельзя автоматически переносить на смазанную резьбу: состав меняет трение и связь между моментом и усилием натяга. В одном практическом руководстве указан ориентир снижения момента на 15-25 %, но его нельзя считать универсальной поправкой. Значение проверяют для конкретного крепежа и узла.
Защищает ли фосфатирование от задиров?
Фосфатирование прежде всего рассматривают как часть системы коррозионной защиты крепежа. Оно не всегда заменяет антизадирную смазку или покрытие, предназначенное для снижения трения при сборке. ASTM F1137 описывает требования к фосфатно-масляным покрытиям, в том числе проверку посадки резьбы и коррозионной стойкости.
Достаточно ли фосфатного слоя для защиты от коррозии?
Не всегда. В описанных системах фосфатное покрытие используют вместе с маслом или уплотнением, поскольку без дополнительной обработки его защитные свойства могут быть ограниченными. ASTM F1137 предусматривает испытание в нейтральном соляном тумане, а IS 1367-12 связывает цинкофосфатное покрытие с маслом защитного типа.
Заключение
Задиры резьбовых соединений из нержавеющей стали снижают за счет контроля чистоты, геометрии и скорости сборки, а также правильно подобранной антизадирной защиты. Фосфатирование и коррозия связаны через требования к защитной системе крепежа, однако фосфатное покрытие не следует считать универсальной заменой составу для снижения трения.
Следующий шаг для инженера - определить рабочую температуру и среду, затем сверить способ защиты с требованиями к сборке и коррозионным испытаниям. Для смазанного соединения отдельно проверьте момент затяжки, а для фосфатированного крепежа - наличие масла или уплотнения и соответствие выбранной системы спецификации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать оборудование нанесения покрытий для вашего производства, учитывая тип покрытия и метод обработки.
Узнайте, когда нужно восстанавливать анодирование, а когда достаточно локальной защиты для скольжения резиновой прокладки по алюминию.
Смазка резиновых уплотнений: как выбрать состав и правильно нанести для защиты от повреждений и снижения трения при монтаже.