
Пищевые смазки для мойки: как выбрать H1 для оборудования с частой санитарной обработкой
Пищевые смазки для мойки - это не просто маркировка H1, а комплексное решение, где водостойкость, химическая стойкость и безопасность пищевого контакта работают вместе. На оборудовании, которое ежедневно подвергается горячей воде, щелочным и кислотными моющими средствами, обычная смазка вымывается за часы, оставляя узлы без защиты, что приводит к фреттингу, коррозии и преждевременному износу. Статья раскрывает, как правильно выбрать и применить H1-смазку для конвейеров, цепей, подшипников и направляющих в пищевом производстве, где мойка - это не исключение, а ежедневный процесс.
Закупщикам и инженерам важно понимать: H1-регистрация подтверждает только допуск к случайному контакту с пищей по стандарту 21 CFR 178.3570, а водостойкость требует отдельной проверки по ASTM D1264 и специальной формулировки загустителя и базового масла. Статья поможет разобраться в требованиях, избежать типичных ошибок при выборе и научит читать техпаспорта смазок для washdown-сред.
H1 и его роль в пищевом производстве
H1 - это категория пищевых смазок согласно стандартам NSF и FDA, которая допускает случайный (инцидентный) контакт с пищей в объеме не более 10 ppm.
Важно понимать, что H1 - это не про качество смазки, а про ее безопасность: смазка может быть технически совершенной, но без H1-регистрации ее нельзя применять там, где возможен даже минимальный контакт с продуктом. Регистрация подтверждается соответствием требованиям 21 CFR 178.3570 в США и получением сертификата от NSF (NSF International).
Существует частое заблуждение: если смазка зарегистрирована как H1, то она автоматически стойка к мойке и подходит для CIP. На деле H1 говорит только о пищевой безопасности при контакте, но не о способности удерживаться на узле, когда его каждый день обливают горячей водой с моющим средством. Для washdown-условий требуется дополнительная техническая подготовка - синтетическая база, правильный загуститель и хорошая адгезия.
В источниках по гигиене пищевого производства часто путают H1 и ISO 21469. ISO 21469 - это стандарт гигиенических требований к формуляции, производству и применению смазок, которые могут контактировать с пищей. H1 - это конкретная категория допуска. Эти вещи взаимосвязаны: смазка может быть и H1-зарегистрирована, и соответствовать ISO 21469, но каждый стандарт проверяет свою сторону медали.
Водостойкость пищевых смазок: как ее оценивают и почему она критична
Водостойкость смазки для оборудования с частой мойкой проверяют по стандарту ASTM D1264, который измеряет потерю массы смазки при воздействии дистиллированной воды при 79°C в течение одного часа.
Для оборудования, работающего в normalных условиях, водостойкость не является приоритетом, но в пищевом производстве горячая вода и моющие средства - это норма.
Обычные пищевые смазки часто показывают washout на уровне 6% и выше: за час прямого контакта с горячей водой смазка либо вымывается, либо теряет консистенцию и текучесть. Это приводит к тому, что на узле остается либо тонкая нестабильная пленка, либо вообще ничего. Результат: фреттинг между вращающимися деталями, коррозия от влаги и преждевременный выход из строя.
Более стойкие H1-формулировки, построенные на синтетической базе (PAO, white mineral oil высокой степени очистки) с полиуретановыми или алюминиевыми комплексными загустителями, показывают водостойкость на уровне 1.5% или ниже. Для практики это означает, что смазка остается на месте и защищает узел даже после нескольких циклов мойки. Приемлемый ориентир для H1-смазок в washdown-среде - потеря массы не более 2.0% по ASTM D1264.
На конвейерных линиях, где после каждой смены проводят CIP (чистка на месте) с циркулирующей горячей водой и щелочными моющими средствами, разница между смазкой с washout 6% и смазкой с washout 1.5% означает разницу между ежедневной переподсмазкой и смазкой раз в неделю. Это влияет на расход, на трудозатраты и на предсказуемость технического обслуживания.
Базовые масла и загустители для пищевых смазок, стойких к мойке
Пищевая смазка, пригодная для washdown-условий, не может быть построена на обычном минеральном масле с литиевым загустителем.
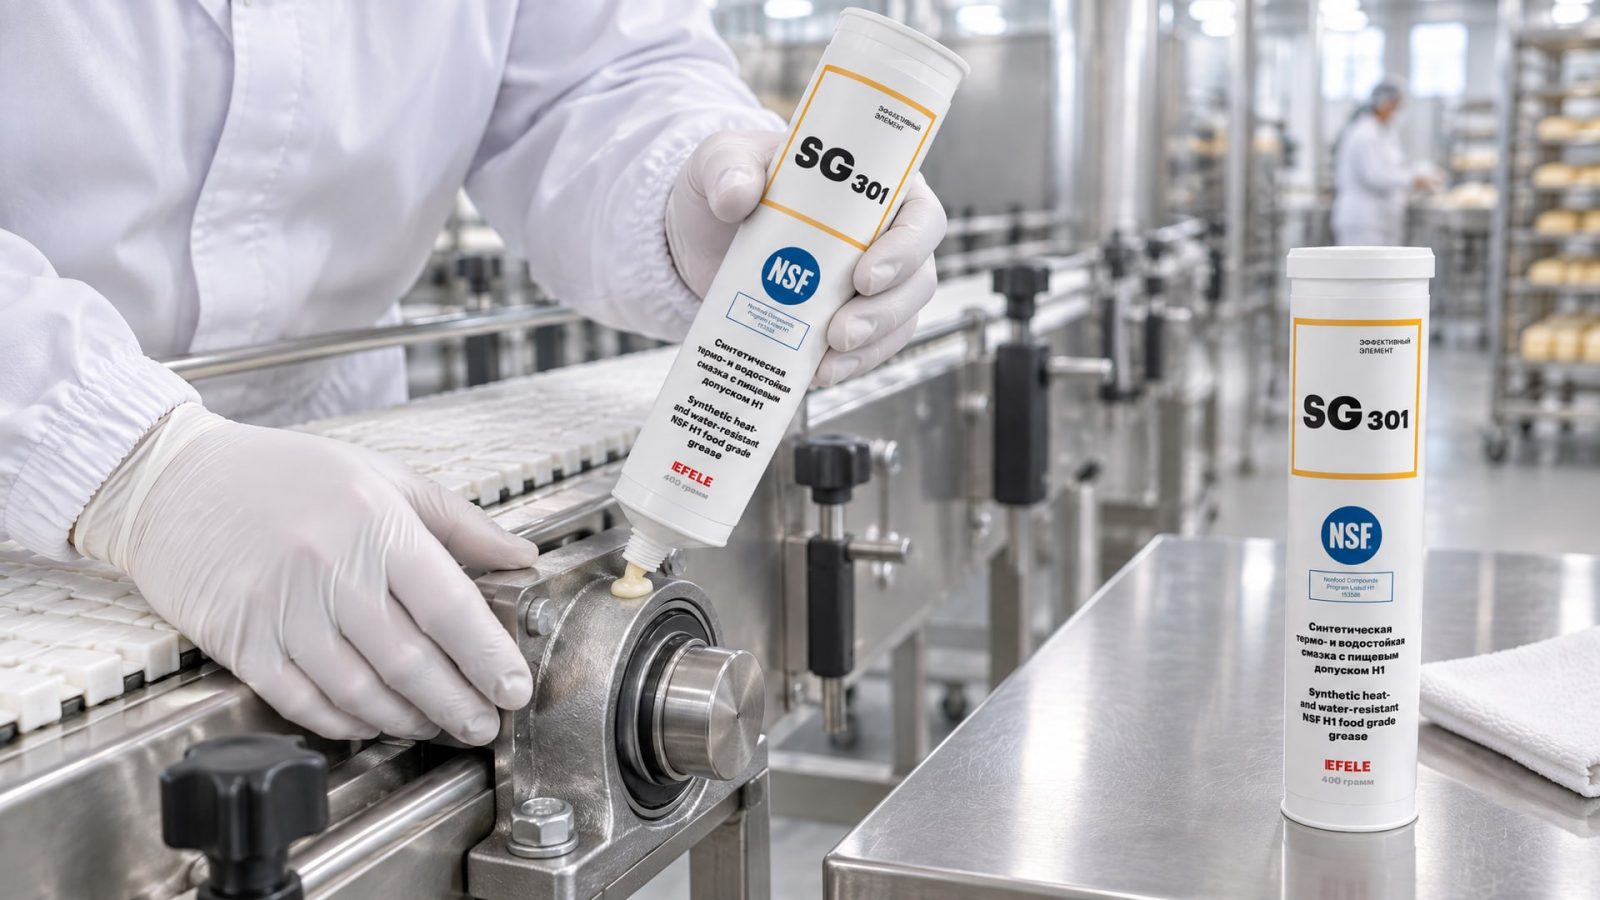
Требуется специально подобранная комбинация базы и загустителя, которая выдерживает повторяющиеся циклы воды, тепла и химии.
Базовые масла для H1: - White mineral oil высокой степени очистки (иногда называют белыми маслами), которые не содержат ароматических углеводородов, опасных для пищевого контакта. - PAO (полиальфаолефины) - синтетические углеводороды, которые лучше противостоят окислению и удерживают вязкость при нагреве. - Растительные основы на основе специально переработанных масел - редко, но встречаются в некоторых премиум-смазках для органического производства.
Загустители для H1-смазок в условиях мойки: - Алюминиевый комплекс (aluminum complex) - хороший выбор для баланса между водостойкостью и совместимостью с резиной. - Кальциевый сульфонат (calcium sulfonate) - обладает лучшей водостойкостью и часто применяется именно в washdown-смазках. - Полиуретан (polyurea) - дорогой, но очень эффективный загуститель для экстремальных условий: выдерживает широкий диапазон температур и хорошо держится при воде.
Комбинация синтетической базы (PAO) с кальциевым сульфонатом или полиуретановым загустителем - это то, на что стоит смотреть при выборе H1-смазки для конвейеров и цепей, работающих в режиме частой мойки. Такие составы в пищевом производстве берут именно за предсказуемость: смазка остается на месте, не теряет вязкость после контакта с горячей водой, и техник не нервничает по поводу внезапного отказа подшипника.
Для узлов, требующих как водостойкости, так и защиты от термошоков и фреттинга в условиях washdown, можно рассмотреть EFELE SG-301 - водостойкую пищевую смазку с NSF H1, специально формулированную для таких нагрузок.
Химическая стойкость и совместимость уплотнений
Мойка оборудования в пищевом производстве - это не просто горячая вода.
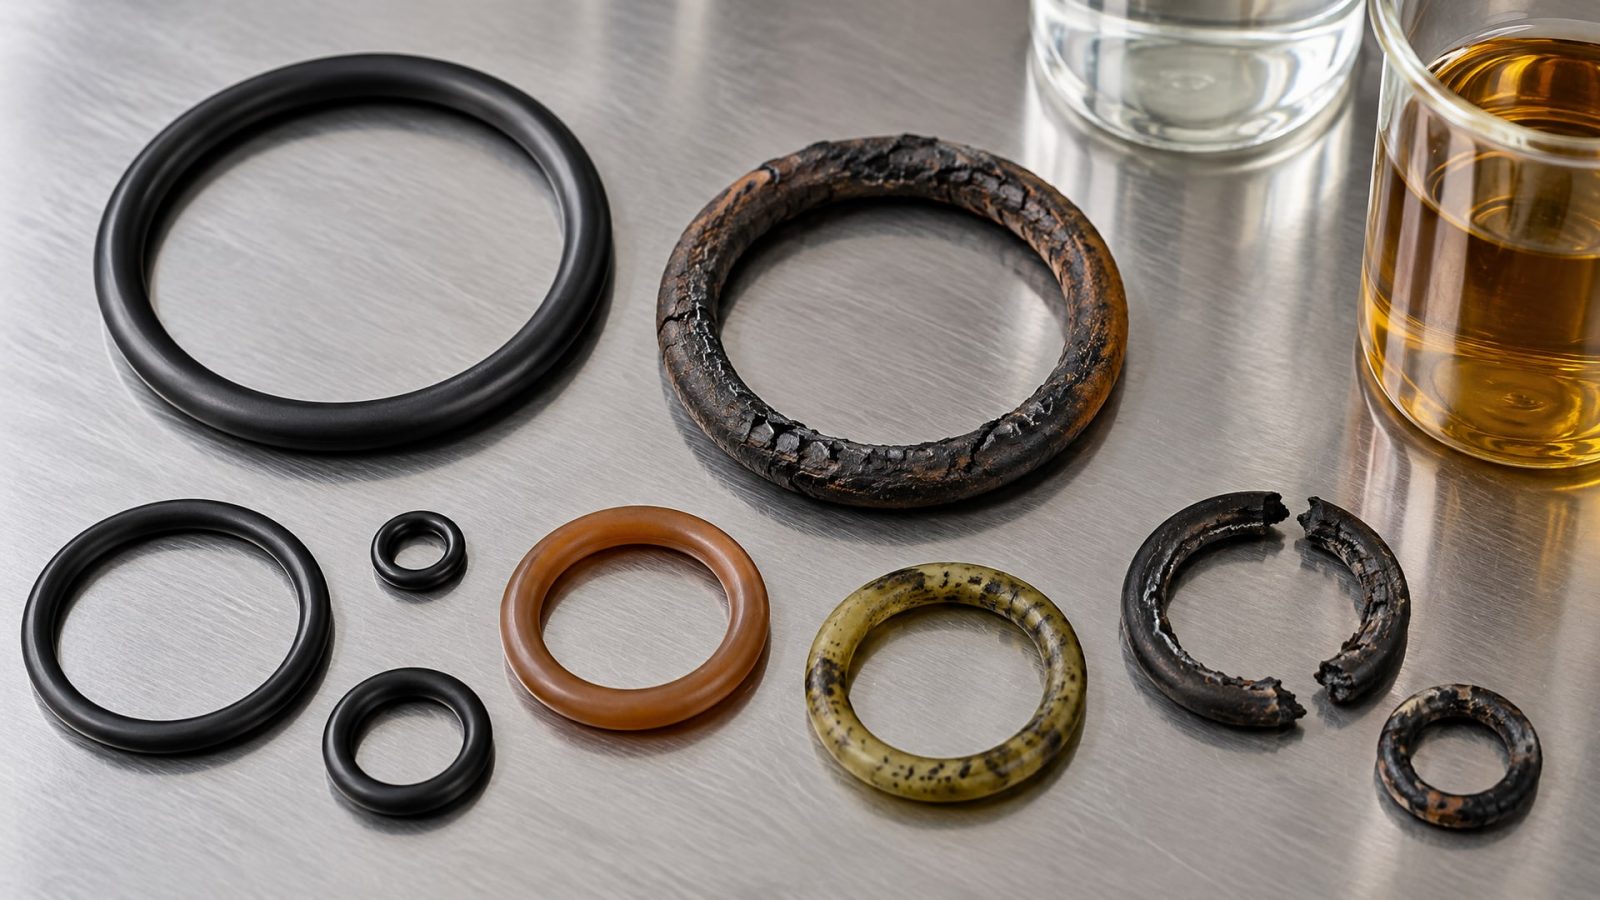
На линиях используют щелочные моющие средства (NaOH), кислоты для удаления накипи (фосфорная, азотная кислота), дезинфектанты и иногда сильнодействующие окислители. Смазка, которая отлично держится при 60°C горячей воде, может быстро деградировать или потерять адгезию в присутствии активной химии.
При выборе H1-смазки для CIP-оборудования нужно проверить, что производитель прямо указывает совместимость с щелочными и кислотными средами. Это должно быть не просто в списке применений, а в техническом описании с указанием типов и концентраций химикатов, с которыми смазка протестирована.
Второй критичный момент - это совместимость уплотнений. На узлах с высокой влажностью и частой мойкой используют FKM (Viton) или EPDM уплотнения, которые хорошо работают во влажной среде и выдерживают химию. Избегают NBR (нитрил) - он набухает и теряет герметичность в контакте с пищевыми смазками на полиуретановой базе и в сочетании с частой мойкой.
Герметизация корпуса и узла - это почти столько же, сколько сама смазка. Если вода свободно проникает внутрь, никакая H1-смазка не спасет от коррозии. На оборудовании, рассчитанном на washdown, обычно ищут класс защиты минимум IP65 (защита от водных струй), но для режимов с высокопроизводительными моечными системами нужен IP69K (выдержит даже направленную горячую струю под давлением).
Различие между H1, H2 и потребностями разных зон оборудования
Пищевое оборудование - это не однородное целое.
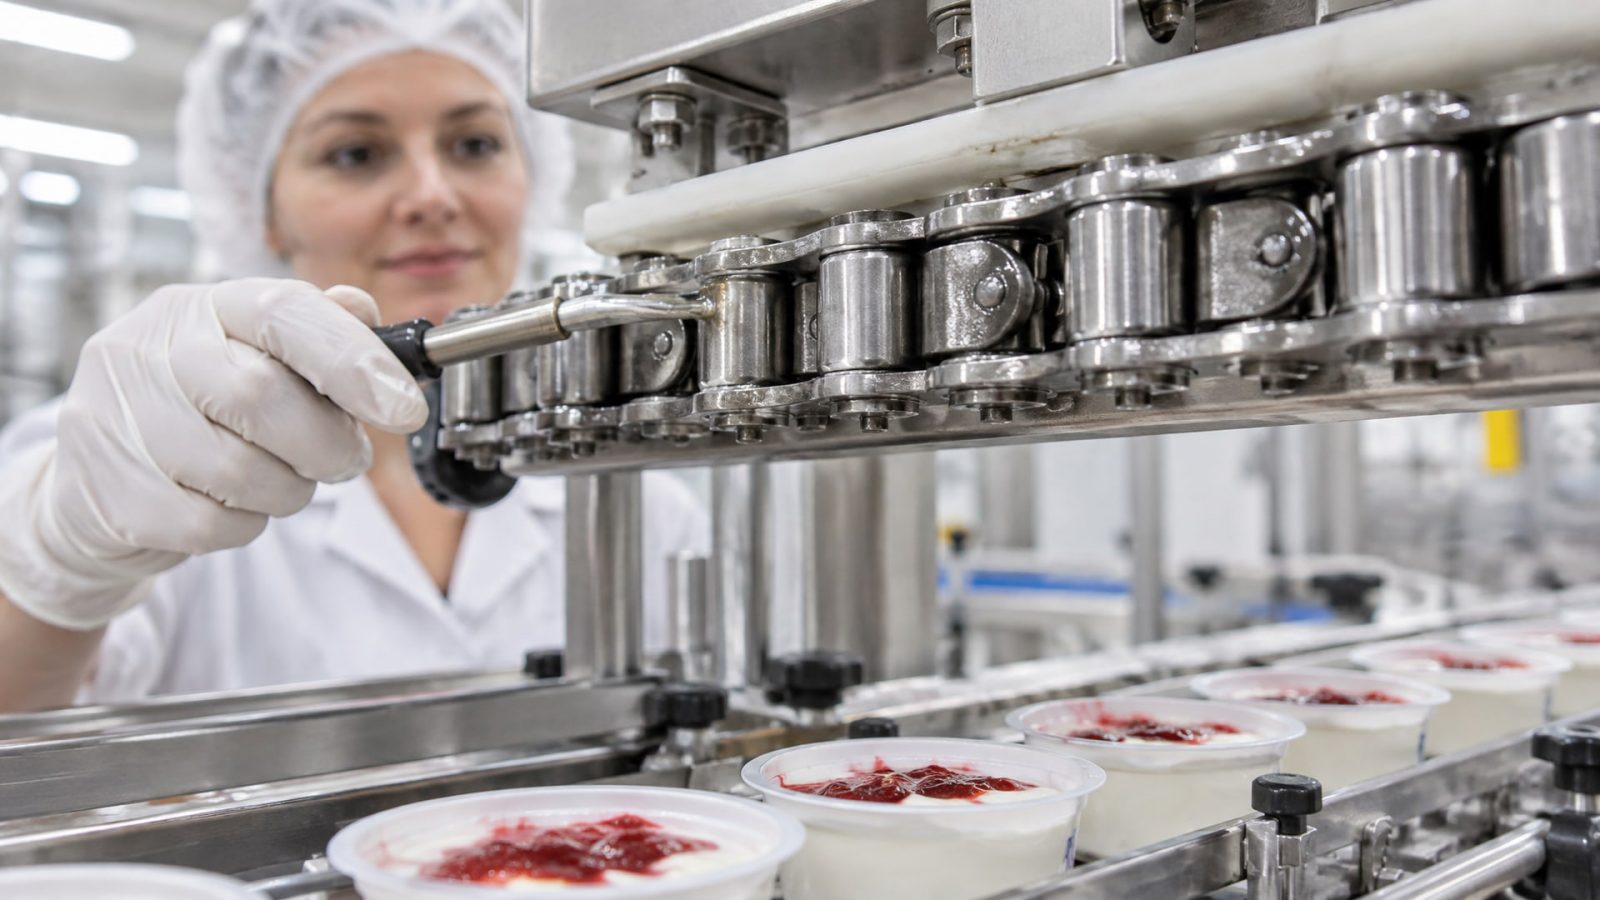
На одной производственной линии есть зоны с разными требованиями к смазкам.
H1 применяют в местах возможного случайного контакта с пищей: - Цепи конвейеров над открытым продуктом. - Направляющие и подвижные узлы в зоне расфасовки. - Подшипники люков и дверей, если они рядом с продуктом. - Цепные передачи и шарниры, через которые может попасть брызг.
H2 - это категория для смазок машин пищевой промышленности, где исключен контакт с пищей: - Подшипники электродвигателей, установленных внизу или сбоку линии. - Редукторы и коробки передач в непроизводственной части цеха. - Гидравлические системы, не соприкасающиеся с продуктом. - Направляющие и шарниры за стеной или в технологической нише.
Ошибка закупщиков часто состоит в том, что они кладут H1-смазку везде - и в зоны без риска контакта, и в места с высокими механическими нагрузками, где можно применить более дешевую и технически подходящую H2. Другая крайность - применение обычной промышленной смазки в зонах, где есть риск контакта, что нарушает гигиену и создает претензии от контролирующих органов.
Правильный подход: провести санитарно-техническое обследование линии, обозначить зоны контакта, выбрать H1 только для них, а для остальных узлов и цепей специфицировать смазку под рабочие параметры (скорость, температуру, тип нагрузки) без привязки к пищевому допуску. Это снизит стоимость обслуживания и упростит логистику смазок на складе.
Практические рекомендации при выборе H1-смазки для washdown
Перед тем как внести H1-смазку в закупку, проверьте четыре параметра, которые определяют, будет ли смазка работать в режиме частой мойки.
1. Тип базового масла и загустителя
Запросите у поставщика информацию о базе и загустителе. Синтетические PAO или белые минеральные масла с алюминиевым комплексом, кальциевым сульфонатом или полиуретаном - это признак смазки, готовой к washdown. Обычное минеральное масло с литием - сигнал, что смазка хороша для нормальных условий, но в washdown-режиме будет вымываться.
2. Водостойкость по ASTM D1264
Попросите значение потери массы при водостойкости. Если производитель не указывает этот параметр или указывает >3%, смазка не рекомендуется для частой мойки. Приличные H1-смазки для таких условий показывают ≤2.0%.
3. Совместимость с химией CIP
Проверьте, что в техпаспорте указана совместимость со щелочными и кислотными моющими средствами, горячей водой и дезинфектантами. Фраза типа «compatible with food processing chemicals» - это не детализация, попросите конкретные типы и концентрации.
4. NSF H1 регистрация
Убедитесь, что смазка включена в реестр NSF (можно проверить на сайте nsf.org). Это гарантирует, что состав прошел независимую проверку и действительно безопасен для пищевого контакта.
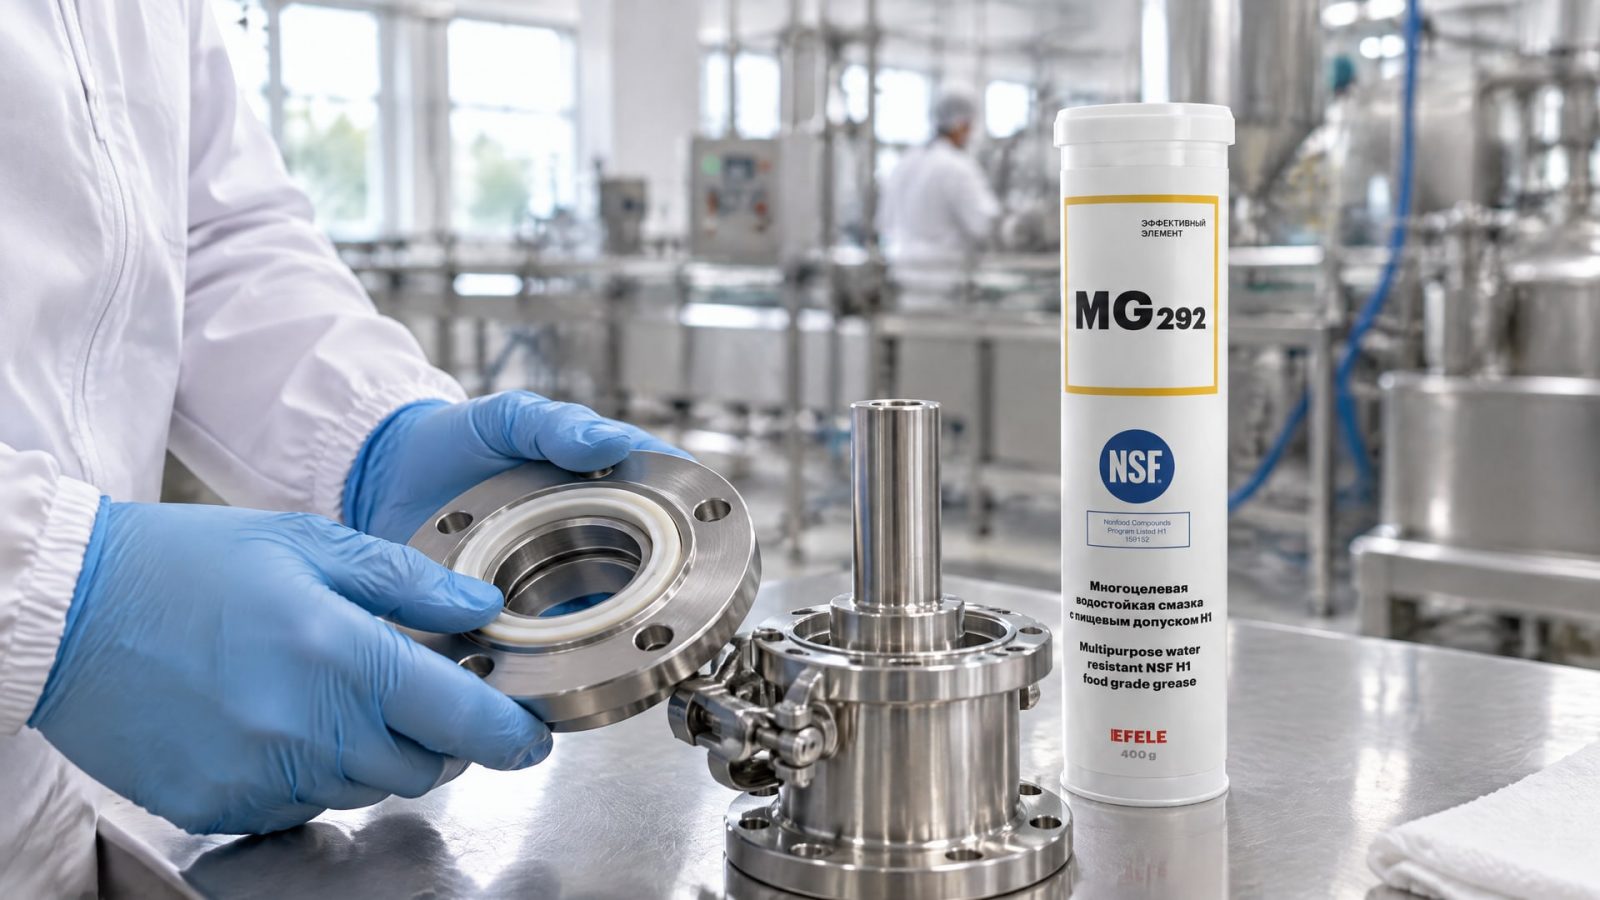
Для водостойких H1-смазок, способных выдерживать частую мойку, можно рассмотреть EFELE MG-292 - продукт, разработанный специально для конвейеров и узлов с интенсивной санитарной обработкой. Смазка показывает низкий washout и хорошую адгезию после циклов мойки.
Режимы нанесения и периодичность переподсмазки в washdown-условиях
Частая ошибка инженеров - думать, что если смазка вымывается, надо ее наносить чаще.
Отчасти это верно, но есть лимит: если смазка теряет в режиме мойки более 6% за час, то даже при ежедневной подаче узел останется без защиты большую часть цикла.
Правильный подход: - Выбрать смазку с low washout (<2.0%) - она будет держаться дольше. - Определить периодичность на основе режима работы и интенсивности мойки: для конвейеров в режиме 16 часов работы + 8 часов CIP перезаливка обычно делается раз в неделю. - Использовать методы автоматической подачи (шприцы Пуши, централизованные системы смазки), а не ручное нанесение - это обеспечивает постоянство. - Избегать избытка смазки: излишек скапливается, смешивается с водой и становится рассадником бактерий или деградирует и разлагается на поверхности.
На линиях с CIP мойка обычно проводится один раз за смену или раз в сутки в зависимости от продукта. Если линия перерабатывает высокожирное содержимое (мясо, масло), мойка может быть чаще. В таких случаях используют смазки с максимальной водостойкостью и убеждаются, что узел герметичен и правильно дренирует воду.
Часто задаваемые вопросы
Означает ли H1, что смазка не вымывается водой?
H1 указывает только на безопасность пищевого контакта при случайном попадании, а не на водостойкость. Водостойкость - это отдельная характеристика, которую проверяют по ASTM D1264. Обычная пищевая H1-смазка может вымываться на 5-6%, что неприемлемо для режимов с частой мойкой. Для washdown нужна смазка, где производитель прямо указывает низкий washout и подтверждает это тестами.
Можно ли использовать H2-смазку вместо H1 на узлах в конце конвейера, если шанс контакта с продуктом минимален?
Да, если риск контакта действительно минимален и подтвержден конструкцией. Но если в процессе работы возможно попадание брызг или пара, лучше подстраховаться и использовать H1. Стоимость разницы небольшая, а гигиеническая безопасность - важнее.
Как часто нужно переподсмазывать конвейер, если смазка имеет washout 1.5%?
Периодичность зависит от режима работы, интенсивности мойки и типа узла. Для конвейеров с суточной CIP-мойкой и синтетической H1-смазкой c низким washout обычно достаточно раз в неделю или раз в две недели. Точнее определяется опытным путем: следите за состоянием смазки под узлом и при необходимости корректируйте интервалы.
Чем отличается ISO 21469 от NSF H1?
ISO 21469 - это стандарт гигиенических требований к формуляции и производству смазок для пищевого контакта. NSF H1 - это конкретная категория допуска, регистрируемая NSF International. Смазка может быть сертифицирована по ISO 21469 и одновременно зарегистрирована как H1. Это взаимодополняющие стандарты, а не взаимозаменяемые.
Какие уплотнения лучше всего работают с H1-смазками в washdown-среде?
FKM (Viton) и EPDM хорошо совместимы с пищевыми H1-смазками и выдерживают влагу и химию. Избегайте NBR (нитрил) - он может набухать и терять герметичность при длительном контакте с полиуретановыми смазками и частой влажности.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это не просто проставление галочки напротив H1 в спецификации. H1-регистрация подтверждает безопасность при случайном контакте с пищей по стандарту 21 CFR 178.3570, но стойкость к washdown-условиям требует особой формулировки: синтетической базы, устойчивого загустителя (алюминиевый комплекс, кальциевый сульфонат или полиуретан) и подтвержденной низкой водостойкости по ASTM D1264 - не более 2.0% потери массы за час при 79°C. Без этого даже H1-смазка будет вымываться, оставляя узлы без защиты и требуя ежедневной переподсмазки.
Правильный путь: провести техническое обследование линии, выбрать H1 только для зон возможного контакта с продуктом, проверить совместимость уплотнений и герметизацию корпуса, и подобрать конкретный состав со справками о водостойкости и химической совместимости. Такой подход избавит вас от непредвиденных остановок из-за отказа подшипников, снизит расход смазки и гарантирует соответствие пищевым и санитарным нормам производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Активатор анаэробного клея ускоряет отверждение герметика при низких температурах, обеспечивая надежное соединение даже в сложных условиях.
Узнайте, как снизить расход СОЖ при фрезеровании и точении, используя научный подход к концентрации и контролю.
Узнайте, почему возникает коррозия металла от СОЖ и как эффективно защитить детали и оборудование от ржавления.