
Цепное масло пищевое: как снизить износ конвейеров на производстве
На пищевом производстве цепные конвейеры работают в экстремальных условиях: постоянный контакт с влагой, моющими растворами, перепады температур и высокие скорости создают интенсивный износ. Правильно подобранное цепное масло с пищевым допуском - это не роскошь, а инженерная необходимость, которая снижает затраты на ремонт и продлевает ресурс оборудования. Главное отличие пищевых цепных масел от обычных промышленных заключается в составе: все компоненты должны соответствовать стандартам FDA 21 CFR 178.3570, что гарантирует безопасность при случайном контакте со смазкой во время производства.
В этой статье разберем, какие свойства должны иметь смазки для пищевых конвейеров, как выбрать вязкость под конкретные условия, и почему NSF H1 - это не просто маркетинговая категория, а обязательный минимум для ответственных производств.
Что такое NSF H1 и почему это критично для пищевого производства
NSF H1 - это признанный стандарт допуска на смазки для оборудования пищевой промышленности.
Важно понимать, что H1 означает допустимость случайного контакта со смазкой в процессе работы, а не прямого постоянного контакта с продуктом. Это ключевое различие: если смазка попадет в готовый продукт в минимальном количестве, она не причинит вреда и соответствует санитарным требованиям.
Все компоненты H1-смазки - базовое масло, присадки, загустители - должны быть зарегистрированы в списках FDA 21 CFR 178.3570 и 21 CFR 178.3750. Это означает, что производитель провел независимую проверку каждого элемента состава. Без такой регистрации масло нельзя называть пищевым, даже если оно минерального происхождения или продается как «натуральное».
На практике инженеры и снабженцы часто путают три категории: H1 (случайный контакт, для конвейеров), H2 (контакт запрещен, для роботизированных систем вдали от продукта) и 3H (разделительные агенты для прямого контакта, редкое применение). Для цепных конвейеров на пищевых линиях нужен именно H1 - ничто меньшее не гарантирует безопасность.
Вязкость и температурные диапазоны: подбор под режим работы
Вязкость цепного масла - это первый выбор, который делает закупщик, и он определяет эффективность смазывания не менее чем на 60%.
Для обычных пищевых конвейеров при температуре окружающей среды рекомендуются масла классов ISO VG 46–68. Эта вязкость обеспечивает оптимальный баланс: масло легко проникает в узкие зазоры между пальцем, втулкой и роликом цепи, но достаточно густо, чтобы образовать защитную пленку при нагреве трением.
Для горячих участков конвейеров - линий обработки, печей, теплоизоляционных зон - спектр смещается: там применяют ISO VG 100–460 и выше. Некоторые специальные H1-составы работают в диапазоне до 120 °C, 250 °C и даже выше, но такие масла теряют проникающую способность и требуют более частого переоборудования точек нанесения.
Ошибка многих закупщиков - выбирать максимально вязкое масло в надежде на лучшую защиту. На практике слишком высокая вязкость ухудшает проникновение в шарнир цепи и увеличивает потери энергии. Коэффициент трения на хорошо смазываемой конвейерной цепи держится в пределах 0,08–0,17, и именно правильная вязкость помогает его достичь.
Критические свойства для снижения износа цепей
Износ цепи происходит не только на видимой поверхности, но и в скрытых парах трения: между пальцем и втулкой, между валиком и подшипником.
Чтобы смазка там работала, она должна обладать четырьмя ключевыми свойствами.
Проникающая способность - масло должно достичь внутренней зоны шарнира. Если подать слишком вязкое масло или недостаточно часто, оно останется на поверхности, и критические точки останутся сухими. Проверить это просто: разберите цепь после месяца работы - если внутри чистая, проникновение было слабым.
Адгезия к металлу - смазка должна прилипать к поверхности, а не просто сидеть в углах. Особенно важно в мокрых зонах, где постоянная вода и моющие растворы вымывают обычные масла за часы. H1-смазки содержат специальные полярные присадки, которые образуют прочную граничную пленку даже при контакте с санитарными средами.
Стойкость к вымыванию - когда конвейер идет через зону мойки, масло не должно смываться полностью. Измеритель стойкости - это расход смазки между сеансами мойки. Если смазка вымывается полностью, дозировка увеличится вдвое, а затраты - соответственно. Материалы по пищевым конвейерам показывают, что правильно подобранная H1-смазка держится на цепи как минимум 8–12 часов работы в мокрых зонах.
Антикоррозионная защита - даже при регулярной сушке и обработке, цепь в пищевой среде подвергается окислению. Смазка должна содержать ингибиторы коррозии, которые защитят валик и палец от ржавления. Без этого свойства металл начнет окисляться через 2–3 недели, и цепь потеряет люфт.
Режимы нанесения и дозировка: как наносить масло правильно
Практика показывает, что неправильная дозировка наносит больше вреда, чем ее отсутствие.
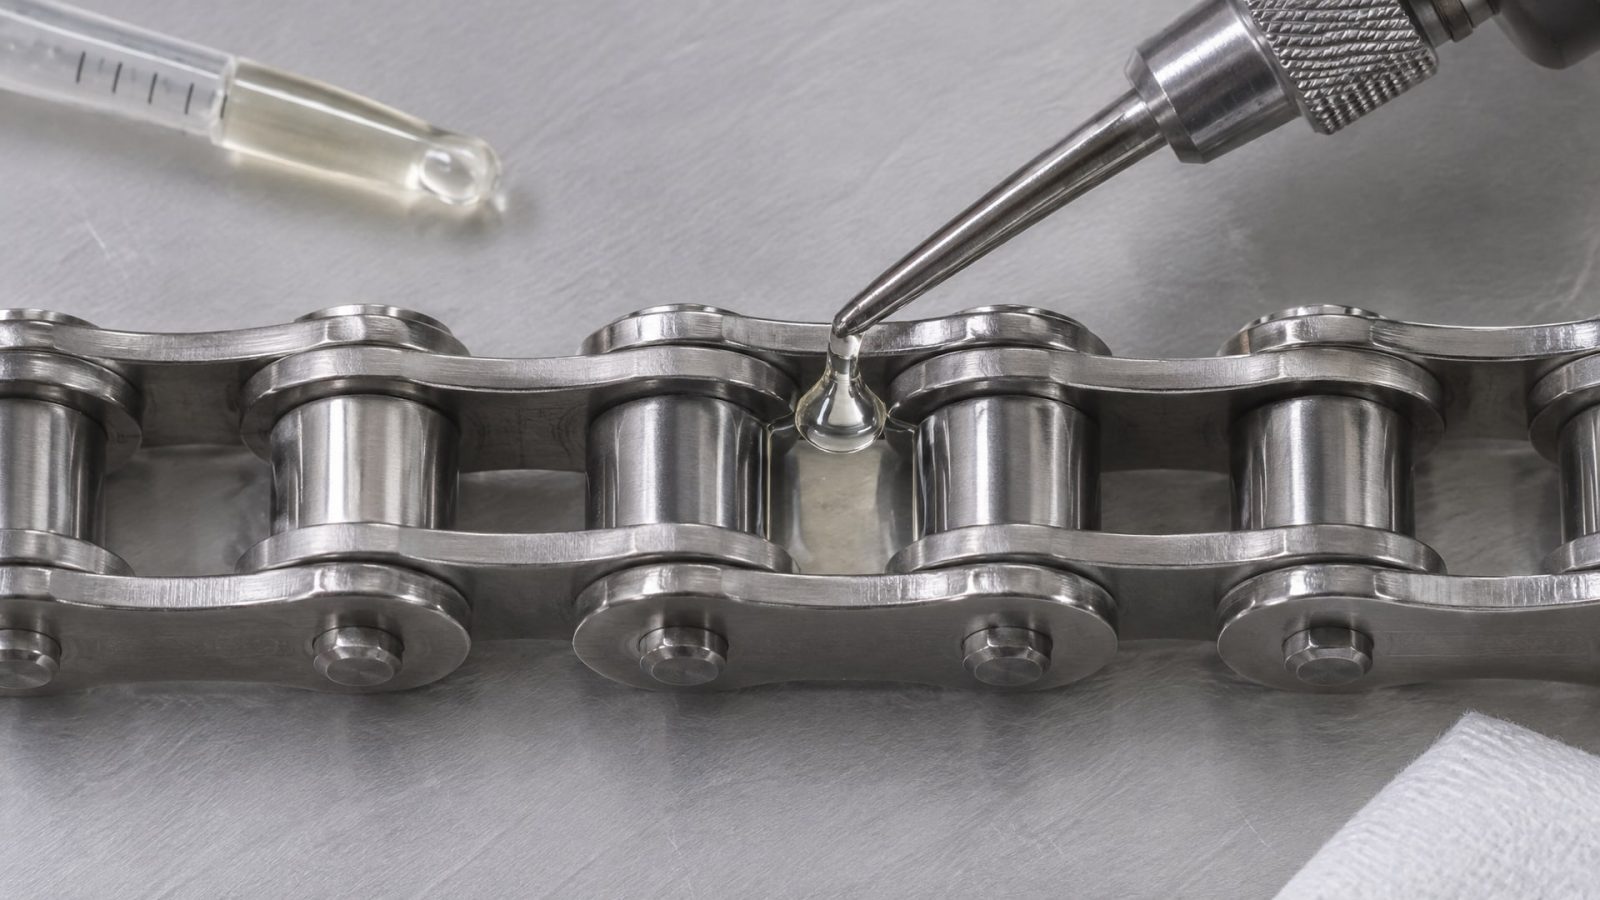
Закупщики часто увеличивают подачу смазки «на глаз», надеясь снизить износ. На самом деле избыток масла ведет к загрязнению линии, прилипанию пыли и ускорению износа через образование абразивной суспензии.
Для цепей обычных пищевых конвейеров оптимальная дозировка составляет 1–3 капли на 10 см цепи раз в 8–12 часов работы. На высокоскоростных линиях (свыше 1 м/с) подача может быть чаще, но меньше. На медленных, перегруженных конвейерах (печь, горячая обработка) подачу увеличивают, но следят, чтобы избыток не капал вниз.
Способ нанесения зависит от конструкции конвейера. Если есть централизованная система лубрикации, она должна быть настроена на точную подачу и проверяться раз в неделю. Если смазка наносится вручную кисточкой или капельницей, обучите оператора правильному положению: масло должно попадать на верхнюю ветвь цепи, желательно в зазор между звеньями, а не на видимую поверхность.
В мокрых зонах наносить масло лучше сразу после сушки цепи, чтобы оно успело проникнуть в шарнир до контакта с водой. Если линия работает 24/7 без остановок, используют системы тумана или микрораспыления, которые подают масло микро-дозами непрерывно.
Специальные составы для печных конвейеров и мокрых зон
На разных участках пищевого производства требуются разные смазки.
Печные конвейеры - это отдельный случай. Там температура может достигать 250 °C, а обычное масло начинает гореть и окисляться за минуты. Для таких условий используют специальные высокотемпературные H1-составы с пакетами противоокислительных присадок и синтетической базой. Эти масла дороже, но служат 3–5 раз дольше обычных.
Мокрые зоны - холодные помещения с постоянной водяной пылью и регулярной мойкой - требуют повышенной гидрофобности. Здесь нужны составы с репеллентными присадками, которые не позволяют воде смешиваться с маслом. На таких участках также актуальна высокая адгезия: смазка должна «прилипнуть» к цепи несмотря на влагу.
Для смазывания в зонах, где происходит фреттинг (микровибрация с частичным скольжением), требуется масло с повышенной граничной способностью, иначе даже при наличии масляной пленки металл начнет изнашиваться. Такие составы содержат специальные противозадирные присадки и используются на конвейерах для упакованных продуктов с нестабильной нагрузкой.
В цехах, где конвейер работает рядом с хлебопекарным оборудованием или печами, смазка должна быть устойчива к окислению и испарению. Повышенная летучесть масла приведет к загрязнению воздуха в помещении и накоплению смолистых отложений на цепи. Поэтому для таких условий выбирают масла с высокой температурой кипения и низкой летучестью.
Совет инженера: интеграция H1-смазки в систему обслуживания
На заводе, где конвейеры обслуживают четыре оператора, установили систему лубрикации с автоматической подачей, но не отрегулировали дозировку.
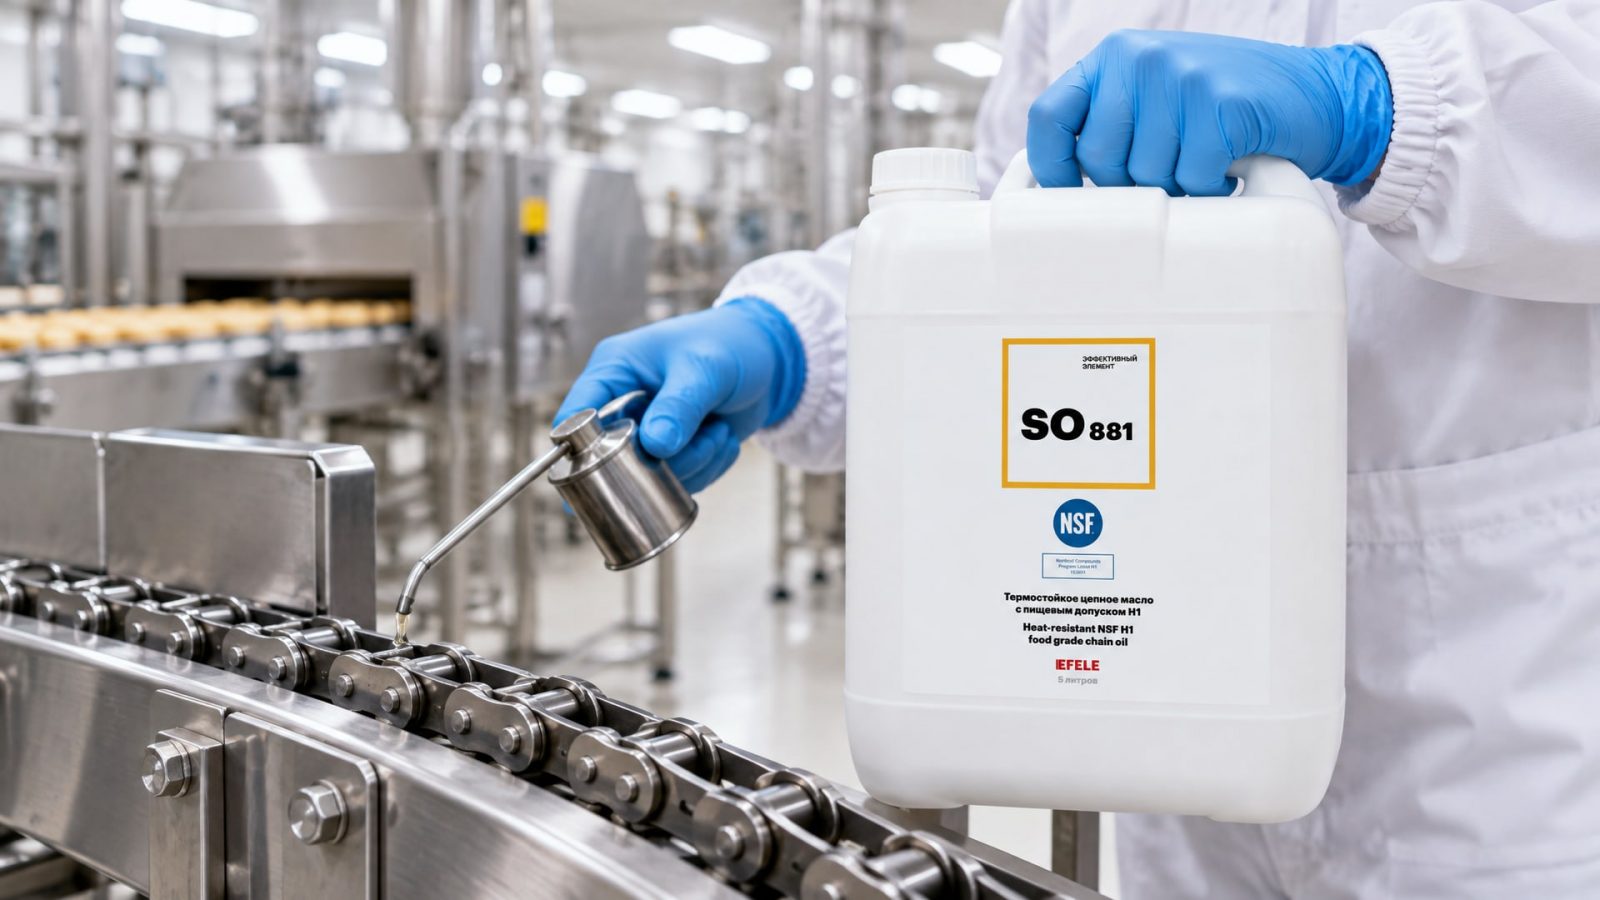
Цепи на линии горячей обработки выходили из строя каждые 4–5 месяцев. После смены на систему ручного контроля с использованием термостойкого цепного масла EFELE SO-881 (NSF H1) и графиком смазывания раз в 12 часов работы, ресурс цепи вырос до 18 месяцев. Ключевой момент: смазка наносилась меньше по объему, но регулярнее и с контролем точки нанесения. Итог: экономия на замене цепей превысила затраты на переобучение персонала за первый год.
Этот пример показывает, что выбор H1-смазки - это только половина решения. Вторая половина - это организация процесса нанесения и контроля. Если система лубрикации не отрегулирована или оператор не обучен, даже лучшее масло не даст результата.
Как отличить настоящую H1-смазку от подделки при закупке
На рынке встречается много «условно пищевых» масел, которые не прошли независимую регистрацию в FDA, но позиционируются как food-safe.
Три признака настоящей H1-смазки:
На техническом листе (TDS) указана ссылка на стандарт NSF H1 и номер сертификата NSF (например, H1-1234).
Состав описывает все компоненты с указанием, что они соответствуют FDA 21 CFR 178.3570 и/или 21 CFR 178.3750.
Производитель указан с полным юридическим адресом, а не как промежуточный дистрибьютор.
Если на упаковке написано только «пищевое масло» без ссылки на NSF H1 или FDA, это может быть обычное минеральное масло, которое случайно подходит по составу, но официально не зарегистрировано. При контроле на производстве это может привести к замечанию органов надзора.
Проверьте также вязкость в техническом листе: она должна соответствовать ISO VG 46, VG 68 и т.д. с допуском ±10%, а вязкостный индекс (VI) - быть не ниже 95 для обычных масел и 100+ для синтетических.
Часто задаваемые вопросы
Чем отличается пищевое цепное масло от обычного минерального масла для конвейеров?
Пищевое масло с допуском NSF H1 содержит только одобренные базовые масла и присадки согласно FDA 21 CFR 178.3570. Обычное минеральное масло может содержать вредные компоненты и не имеет сертификата. H1-допуск гарантирует, что при случайном контакте со смазкой продукт остается безопасным. На производстве это критично для соответствия санитарным требованиям и избежания замечаний органов надзора.
Можно ли использовать одно цепное масло для всех участков конвейера?
На практике нет. Мокрые зоны требуют масла с повышенной водостойкостью и адгезией, печные участки - высокотемпературных составов, холодные сухие конвейеры - более легких масел для лучшего проникновения. Подбирать смазку нужно по режиму работы каждого участка. Использование одного масла везде приведет к компромиссу в защите и увеличению износа на самых нагруженных участках.
Какая вязкость цепного масла подходит для пищевого производства при температуре 15–25 °C?
Для обычных условий рекомендуются масла ISO VG 46–68. VG 46 лучше проникает в узкие зазоры цепи, VG 68 обеспечивает более прочную пленку при интенсивных нагрузках. Выбор между ними зависит от скорости конвейера и нагрузки. На медленных линиях (до 0,5 м/с) подходит VG 46, на быстрых (свыше 1 м/с) - VG 68.
Что означает NSF H1 и отличается ли оно от H2?
NSF H1 допускает случайный контакт смазки с пищей во время работы оборудования. H2 - это смазки для закрытых механизмов, где контакт с продуктом исключен полностью. Для пищевых конвейеров, где смазка может случайно попасть на продукт, требуется именно H1. H2 на таких линиях недопустим.
Как часто нужно смазывать цепь пищевого конвейера?
Обычная рекомендация - раз в 8–12 часов работы с дозировкой 1–3 капли на 10 см цепи. На высокоскоростных линиях (свыше 1,5 м/с) подачу могут увеличить в частоте. На печных конвейерах, где масло быстро испаряется, подачу также увеличивают. Регулярность важнее объема: лучше смазывать чаще и меньше, чем редко и много.
Заключение
Снижение износа цепей конвейеров на пищевом производстве начинается с выбора правильного цепного масла. NSF H1-допуск - это не маркетинговая фишка, а обязательное требование для безопасности и соответствия санитарным стандартам. Ключевое различие пищевых масел от обычных промышленных - это регистрация всех компонентов в FDA 21 CFR 178.3570 и независимая сертификация.
Вязкость подбирается под конкретный режим работы: для обычных конвейеров это ISO VG 46–68, для горячих участков - VG 100–460. Проникающая способность, адгезия, стойкость к вымыванию и антикоррозионная защита - это четыре свойства, которые напрямую влияют на ресурс цепи. Правильная регулярная дозировка снижает износ эффективнее, чем увеличение объема масла, и позволяет избежать загрязнения линии.
Начните с инвентаризации участков конвейера: определите температурные зоны, наличие влаги и мойки, скорость и нагрузку. Затем подберите для каждой зоны подходящее H1-масло со ссылкой на NSF-сертификат. Параллельно проверьте систему лубрикации и обучите персонал корректному нанесению. Эти меры за 6–12 месяцев окупятся через снижение расходов на ремонт и замену цепей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать СОЖ для алюминия, чтобы избежать пятен и коррозии, сохранив качество деталей.
Узнайте, как смазка для тестомеса h1 обеспечивает стабильную работу оборудования в условиях высоких температур и влажности.
Узнайте, как правильно выбрать сож для обработки алюминия, чтобы повысить качество фрезерования и продлить срок службы инструмента.