
Смазки H1 и аудиты HACCP: как система контроля качества влияет на аттестацию производства
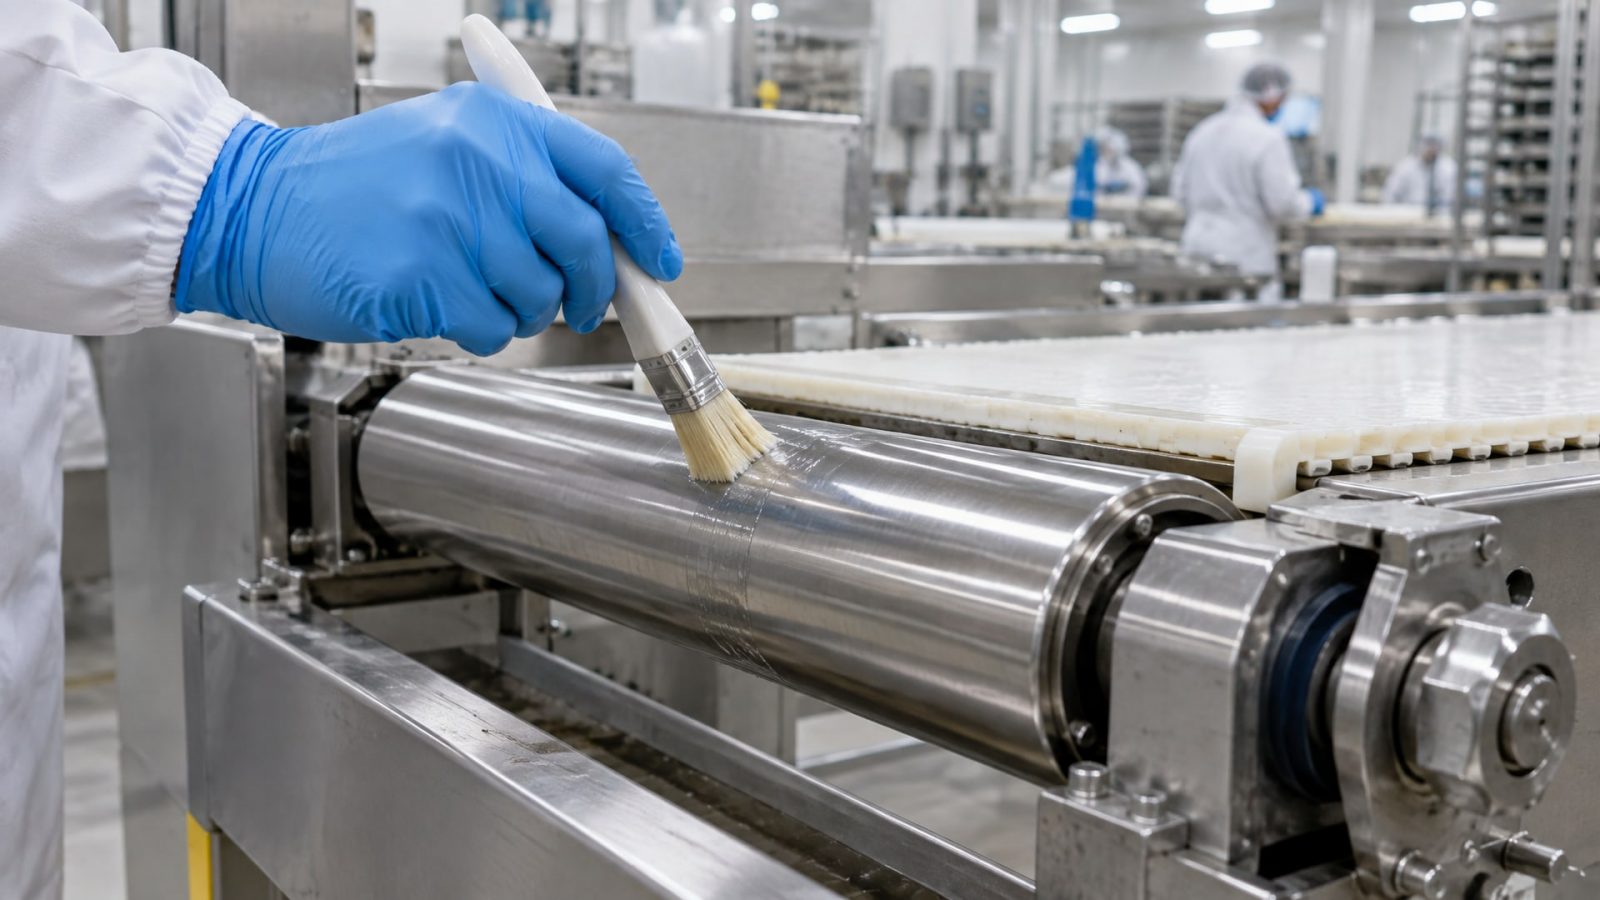
Пищевые смазки NSF H1 часто воспринимают как волшебное решение: купил, нанес, и аудит пройден. На практике аудиторы HACCP и ISO 22000 оценивают не ярлык на упаковке, а то, насколько смазочная программа встроена в систему управления рисками, документирована и проверяема. H1 - это только первый шаг; остальное зависит от того, как вы организуете хранение, нанесение, контроль и записи по смазочному контуру.
Статья разберет, почему выбор правильной смазки важен для аттестации, какие требования предъявляют аудиторы именно к смазочным точкам, и как встроить работу со смазками в риск-ориентированную программу. Узнаете, на что смотрят эксперты при проверке, какие документы нужны, и как избежать замечаний на производстве пищевых продуктов.
Что такое NSF H1 и почему это важно для пищевого производства
NSF H1 - это категория смазок для мест, где возможен случайный, неизбежный контакт с пищей.
Такие смазки должны быть физиологически инертными, без вкуса и запаха, и не содержать веществ, которые могут нанести вред здоровью при попадании в пищевой продукт в незначительных количествах.
Допуск основан на федеральном регламенте США FDA 21 CFR 178.3570, который определяет допустимые компоненты и их концентрации для смазок, контактирующих с пищей. На основе этого регламента NSF (Национальный санитарный фонд) проводит сертификацию и ведет реестр одобренных продуктов.
Для минеральных и большинства синтетических смазок установлен лимит случайного попадания в пищу на уровне 10 ppm (миллиард миллионных); для силиконовых масел -1 ppm. Это означает, что если в смазочную точку попадет посторонний предмет или прольется смазка, риск для потребителя рассчитывается исходя из этого лимита. Однако сам по себе ярлык H1 не гарантирует, что загрязнения не произойдет; это задача системы управления рисками.
Важно различать H1 и H2. H1 разрешена там, где возможен контакт; H2 предназначена для смазки внутренних механизмов оборудования, где контакт с пищей исключен конструктивно. Использование H2 в зоне потенциального контакта - грубое нарушение, которое аудиторы выявляют в первую очередь.
Роль смазок в системе HACCP и критических точках контроля
HACCP (анализ опасностей и критические точки контроля) - это методология, которая помогает выявить, оценить и управлять рисками, связанными с безопасностью пищевой продукции.
При анализе опасностей смазочные точки оборудования рассматривают как потенциальные источники химического загрязнения.
Если на производстве находится оборудование, над которым или рядом с которым находится открытый продукт, или если конструкция машины предполагает работу на малой высоте над продуктом, смазочные точки становятся объектом внимания. Аудитор спросит: где находится смазка, какой класс вязкости, соответствует ли она условиям оборудования, может ли она вытечь или разбрызгаться, есть ли защита.
Выбор H1-смазки частично снижает риск, потому что сама смазка безопаснее для здоровья, чем минеральное масло H2 общего назначения. Но это не исключает смазку из анализа опасностей. Аудиторы смотрят дальше:
Есть ли процедура выбора и обоснование, почему именно эта смазка, а не другая.
Как и когда смазка наносится (в какое время, каким инструментом, кто отвечает за процесс).
Как предотвращается перекрестное загрязнение (например, один емкость и щеточка для H1, другие - для H2).
Как проверяется, что смазка не вытекла и не попала на продукт или контактные поверхности.
Какие записи ведутся (журнал смазки, даты, ответственные лица).
Что происходит, если обнаружено нарушение (как срабатывают корректирующие действия).
Если смазочная программа правильно встроена в HACCP, она становится частью управления критических точек контроля (ККТ) или рабочих предварительных условий (OPRP), в зависимости от тяжести риска. Это означает, что смазка из разряда "закупили и забыли" переходит в разряд контролируемого и документируемого процесса.
ISO 22000 и требования к системе управления безопасностью пищевой продукции
ISO 22000 - это международный стандарт системы менеджмента безопасности пищевой продукции.
Он объединяет принципы HACCP, требования нормативных документов и модель системы менеджмента качества. Для пищевого производства это означает, что безопасность - это не одноразовый аудит, а постоянный процесс управления, контроля, проверки и улучшения.
В контексте смазок ISO 22000 требует:
1. Определения и документирования всех компонентов системы, включая материалы, которые могут контактировать с пищей (или могут контактировать случайно). Смазка - обязательный пункт в этом списке.
2. Оценки рисков по каждому компоненту с точки зрения безопасности. Для смазки это означает: какой риск загрязнения, какие последствия, какие меры управления.
3. Программ предварительных условий (PRP) - процедур, которые обеспечивают базовую гигиену, правильное обслуживание оборудования, обучение персонала. Смазочная программа входит в PRP как часть обслуживания оборудования.
4. Оперативных предварительных условий (OPRP) - действия, которые предотвращают попадание опасностей в продукт на этапе производства. Если смазочная точка находится в зоне высокого риска, выбор H1 и процедуры ее контроля становятся OPRP.
5. Верификации и мониторинга - регулярных проверок того, что система работает как предусмотрено. Это может быть осмотр смазочных точек, проверка учета вскрытых емкостей, опрос персонала об обучении.
6. Корректирующих действий - ответов на обнаруженные несоответствия. Если найдено пролитие смазки или ошибочное использование H2 вместо H1, должны быть четкие шаги: остановка производства, санитизация, анализ причины, обучение, проверка на эффективность.
7. Документирования и записей - все должно быть в письменном виде и доступно для аудиторов. Это включает выписки о характеристиках смазки, сертификаты NSF/ISO, журналы смазки, акты проверки, результаты обучения персонала.
Аудиторы ISO 22000 проверяют не только наличие H1 на полке, но прежде всего процессы: как выбирается смазка, кто ответствен, как часто проверяется соответствие, что происходит при отклонении. Отсутствие хотя бы одного из этих элементов - несоответствие.
Как правильно выбрать смазку для пищевого оборудования
Выбор смазки для пищевого производства - это не стандартная закупка "по артикулу".
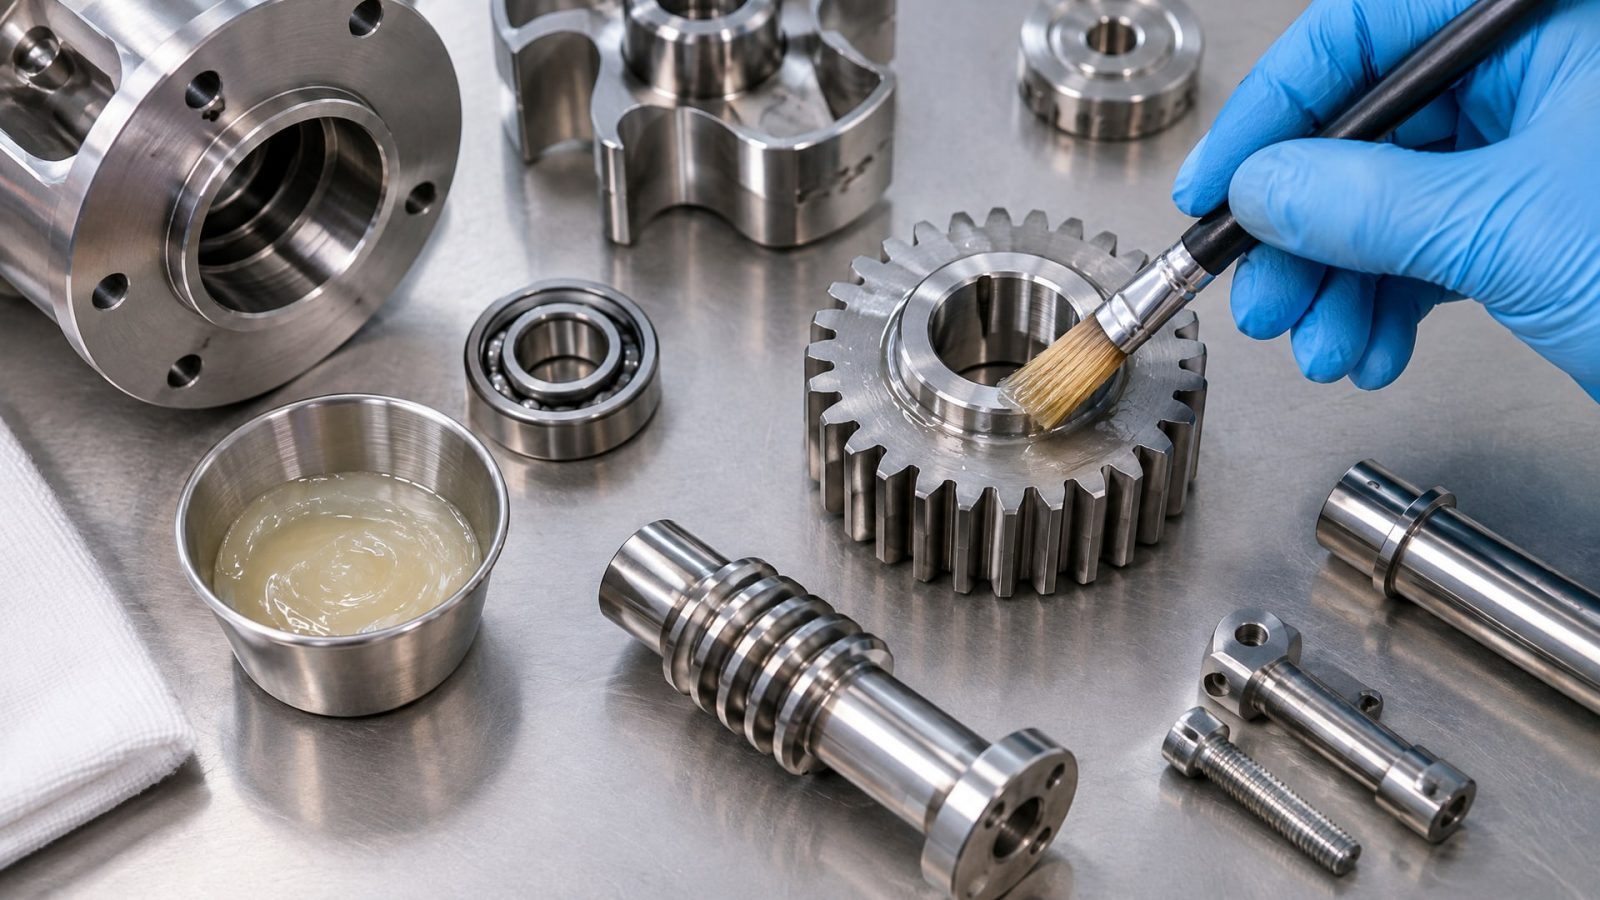
Нужно пройти несколько шагов анализа и согласования.
Шаг 1. Определение зоны контакта и риска
Сначала необходимо картировать оборудование: какие узлы смазываются, находятся ли они в прямой видимости продукта, могут ли быть затопленными при мойке, подвергаются ли воздействию щелочных моющих средств. Если смазочная точка находится над открытым продуктом или в непосредственной близости, это зона высокого риска - нужна H1. Если смазка находится внутри закрытого редуктора, далеко от продукта, может быть достаточно H2 для экономии и функциональности.
Шаг 2. Проверка совместимости со средой
Пищевое оборудование часто подвергается кипячению, мойке щелочными растворами, обработке санитайзерами. Смазка должна выдерживать эти условия. Важно проверить температурный диапазон: если узел может нагреться до 60–70 °C при мойке, смазка должна иметь достаточный температурный порог. Также нужно убедиться, что смазка не размягчается от щелочей и не вымывается водой.
Шаг 3. Получение и проверка документов
Необходимо запросить у поставщика смазки: - Сертификат NSF H1 или подтверждение регистрации в реестре NSF. - Техническое описание (TDS) с указанием допусков, температурного диапазона, класса консистенции (NLGI). - Результаты анализов на содержание минеральных примесей и токсичных веществ. - Сертификат ISO 21469, если производитель смазки имеет сертифицированную систему гигиенического производства. Это дополнительное подтверждение того, что смазка выпущена в условиях контроля и не содержит посторонних примесей.
Шаг 4. Сравнение функциональных характеристик
При прочих равных нужно убедиться, что смазка соответствует функциональным требованиям узла. Например, для подшипников требуется определенный класс вязкости и способность к выдаче (bleeding), для направляющих - хорошее распределение по поверхности, для цепей - прилипание к звеньям (адгезия - это свойство смазки оставаться на поверхности, не размазываться излишне и не стекать). Смазка должна работать не хуже, чем обычная H2, но в то же время быть безопасной при контакте.
Многие закупщики выбирают универсальные пластичные смазки H1 на литиевой основе, которые подходят для подшипников и направляющих. При выборе важно сравнить допуски: некоторые узлы требуют низкотемпературной смазки (например, морозильные камеры), другие - высокотемпературной (зоны рядом с кипячением).
Шаг 5. Пилот и согласование
Перед закупкой в полном объеме стоит провести пилотное применение на одной-двух единицах оборудования, проверить, не вытекает ли смазка, хорошо ли работает узел, нет ли странных шумов или перегрева. Затем согласовать выбор с инженерным отделом и техническим специалистом, ответственным за смазочную программу.
Документирование и контроль: что должно быть на складе и в цехе
Аудиторы HACCP и ISO 22000 требуют вести системные записи по смазкам.
Это не просто журнал "сегодня смазал, завтра смазал", а целый набор документов, который показывает, что система управляется осознанно.
На складе должны находиться:
Спецификация смазки (техническое описание, TDS) на русском или английском языке.
Копии сертификатов NSF H1 и ISO 21469 (если есть).
Информационный лист по безопасности (MSDS/SDS) на русском языке.
Договор поставки или счет-фактура, подтверждающие поставку и партию.
Журнал приема смазки (дата поступления, кол-во, артикул, партия, ответственное лицо).
В цехе нужны:
Схема смазочных точек оборудования (карта смазки) с указанием класса смазки для каждого узла: H1 или H2.
График смазки и ответственные лица за каждую единицу оборудования.
Журнал смазки с датой, временем, ФИО исполнителя, примененным типом смазки и наличием замечаний.
Процедуры хранения и выдачи смазок: герметичная тара, раздельный инвентарь (одна щеточка и емкость для H1, другие для H2, никогда не смешивать).
Журнал проверки (инспекции) смазочных точек: ежемесячные осмотры на предмет утечек, загрязнений, окисления, проводимые техническим специалистом.
Записи об обучении персонала: какой сотрудник, когда обучен, что ему объяснили (различие между H1 и H2, риск загрязнения, правила нанесения).
Акты замечаний и корректирующих действий: если обнаружена утечка, ошибочное использование смазки или иное нарушение, должен быть документ с описанием проблемы, причины, принятых мер и результата повторной проверки.
При выборе смазки, особенно для критически важных узлов, некоторые производства требуют, чтобы каждая партия смазки была задокументирована и можно было отследить, какая партия использовалась и когда. Это помогает при расследовании инцидентов.
Выбор смазки как инструмент снижения риска и демонстрации компетентности
Переход на H1-смазки там, где возможен контакт с пищей, - это не просто техническое изменение.
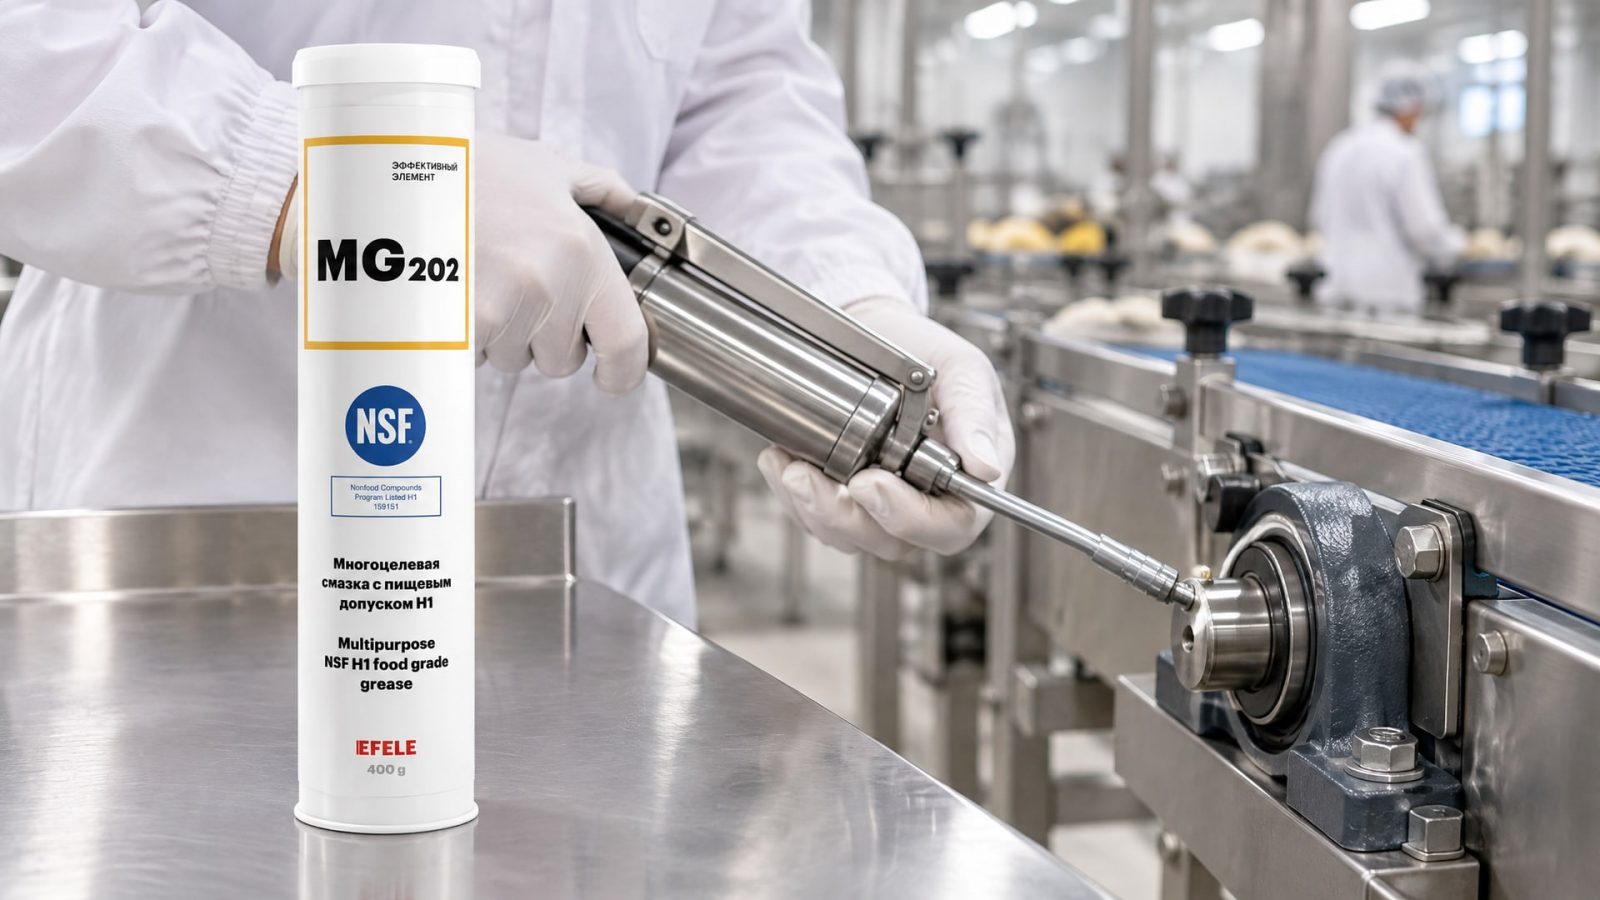
Это сигнал аудиторам и органам контроля, что производство подходит к безопасности осмотрительно и использует информацию о доступных на рынке решениях.
Аудиторы видят разницу между производством, которое покупает обычное масло "потому что дешевле", и производством, которое выбирает H1 "потому что возможен контакт и это снижает риск". Первое производство чаще получает замечания о недостаточном управлении рисками, второе - демонстрирует понимание опасностей и методичность.
Кроме того, выбор смазки с сертификатом ISO 21469 (международный стандарт гигиены производства смазок) добавляет уверенности. Это означает, что производитель смазки сам соблюдает строгие процедуры контроля, и загрязнения смазки микробами, химикатами или посторонними веществами маловероятны.
Для многоцелевых узлов, которые требуют адгезии (прилипания к поверхности), водостойкости и стабильности при температурных колебаниях, пластичные смазки H1 часто выигрывают перед маслами. Например, когда подшипник работает под нагрузкой в условиях периодической мойки, смазка должна хорошо прилипать к поверхностям и не вымываться водой, но при этом оставаться безопасной. На линиях фасовки такие требования встречаются часто, и EFELE MG-202 (NSF H1) предназначена именно для подобных применений - универсальная консистенция позволяет использовать ее на подшипниках и направляющих без необходимости запасать несколько видов смазок, что упрощает контроль и снижает риск ошибок.
Часто задаваемые вопросы
Означает ли наличие смазки H1, что оборудование безопасно для пищевого производства?
H1-смазка снижает риск химического загрязнения, но не гарантирует безопасность в одиночку. Нужна вся система: правильный выбор смазки, правильное нанесение, разделение по зонам, документирование и обучение персонала. Аудиторы оценивают систему целиком, а не только ярлык.
Какая разница между H1 и ISO 21469?
H1 - это допуск NSF на случайный контакт с пищей, основанный на ингредиентах и их безопасности. ISO 21469 - это стандарт гигиенического производства смазки, который подтверждает, что производитель соблюдает процедуры контроля и смазка не загрязнена микробами или посторонними веществами. Вместе они дают большую уверенность.
Можно ли использовать H2 на пищевом заводе, если она не попадет в продукт?
В практике это не рекомендуется. H2 обозначена как не предназначенная для food contact; если ее использование проникнет в зону, которая может контактировать с продуктом (например, при сбое мойки или попадании пролитого масла), риск возрастает. Аудиторы часто рекомендуют использовать H1 везде, где есть хоть малейшая вероятность контакта.
Как часто нужно проверять смазочные точки?
Рекомендуемая частота - ежемесячный осмотр на предмет утечек, окисления и загрязнений. Осмотр фиксируется в журнале. На критически важном оборудовании (например, рядом с открытым продуктом) проверка может быть еженедельной.
Что делать, если при мойке смазка вытекла или загрязнила продукт?
Это корректирующее действие. Сначала остановить производство, изолировать затронутый продукт, провести тщательную санитизацию оборудования и зоны. Затем проанализировать причину (неправильная консистенция смазки, неправильное нанесение, дефект уплотнения узла). На основе анализа изменить либо смазку, либо процедуру нанесения, либо конструкцию узла. Затем перепроверить и задокументировать принятые меры в журнале.
Заключение
Смазки NSF H1 - это обязательный элемент системы управления рисками для пищевого производства, но не панацея. Аудиторы HACCP и ISO 22000 оценивают не только саму смазку, но то, как она встроена в процесс: обоснованность выбора, документирование, контроль, обучение персонала и корректирующие действия при несоответствии.
Чтобы пройти аудит без замечаний, нужно перейти от восприятия смазки как товара к восприятию ее как компонента системы управления безопасностью. Выберите H1 там, где возможен контакт с пищей, составьте карту смазочных точек, ведите журналы, обучите персонал различать H1 и H2, проводите ежемесячные проверки и фиксируйте результаты. Это требует времени и дисциплины, но результат - чистые аудиты и доверие органов контроля - стоит этих инвестиций.
Следующий шаг: заказать у вашего поставщика смазок письменную спецификацию применяемых материалов, запросить копии сертификатов NSF и ISO 21469, и затем провести инвентаризацию смазочных точек вашего оборудования. На основе этой информации разработайте процедуру контроля и обучение персонала - это станет основой для успешного прохождения аудита.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Герметизация труб агрессивные среды требует особого подхода: узнайте, как выбрать надежный герметик для химикатов и избежать дорогостоящих утечек.
Узнайте, как выполнить восстановление пластика салона автомобиля, избежать типовых ошибок и продлить срок службы деталей.
Узнайте, как смазать дверные петли автомобиля, чтобы устранить скрип. Подробное руководство по выбору смазки и правильному нанесению.