
Как снизить расход концентрата СОЖ при фрезеровании и точении
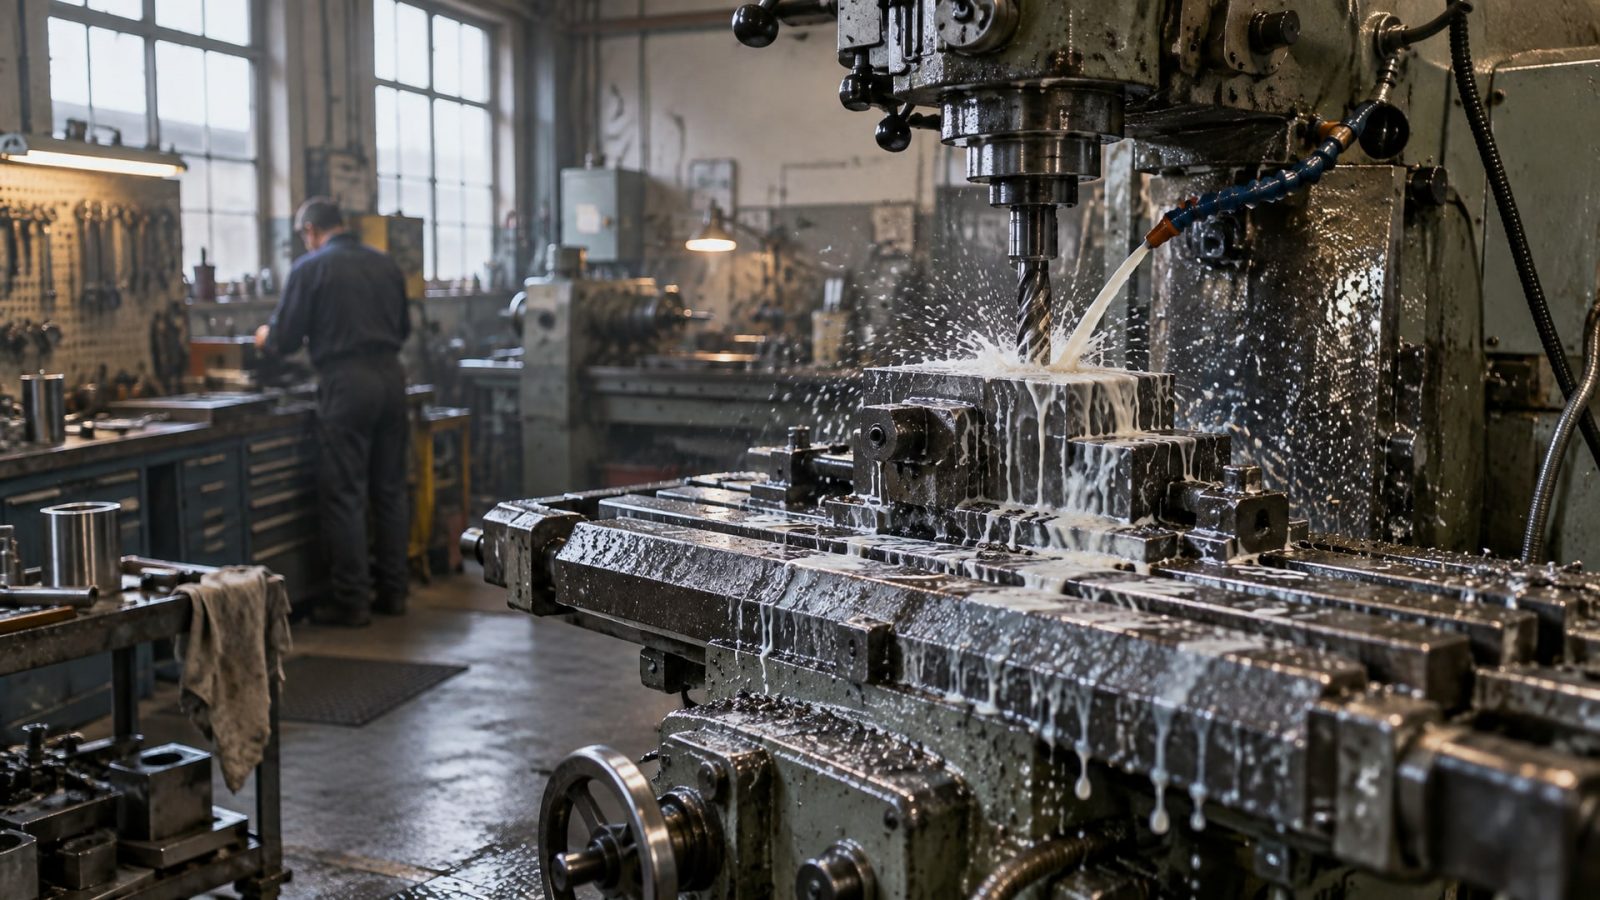
Перерасход смазочно-охлаждающей жидкости - типичная проблема цехов и мастерских. Концентрат СОЖ стоит дорого, а система теряет жидкость через вынос на деталях, испарение, загрязнение и утечки. Результат: неоправданно высокие затраты на доливы и замены, даже при правильной работе инструмента. Статья поможет инженерам, технологам и закупщикам понять, как именно контролировать расход и где искать резервы экономии. Ключ решения - не в хаотичном добавлении концентрата, а в научном подходе к концентрации, частоте контроля и чистоте системы.
Эффективное снижение расхода основано на четырех столпах: выбор правильной концентрации для конкретной операции, регулярный и точный контроль рефрактометром, минимизация вымывания жидкости на стружке и деталях, а также своевременная очистка системы от загрязнений и постороннего масла. Даже при скромном бюджете на переоборудование такой подход дает экономию 20-30% на концентрате в год.
Почему концентрация выше оптимальной приводит к перерасходу
Частая ошибка - убеждение, что чем больше концентрата, тем лучше.
Практика показывает обратное. Для фрезерования стали достаточно концентрации 5-8%, для точения -4-8%, в то время как для шлифования рекомендуют 1-2%. Превышение оптимального значения не улучшает стойкость инструмента пропорционально добавленному объему, но заметно растет расход при каждом доливе.
Избыточная концентрация вызывает несколько побочных эффектов. Во-первых, система становится более вязкой и склонна к пенообразованию, что нарушает циркуляцию и охлаждение. Во-вторых, появляется «эффект насыщения»: когда коллоидный состав переходит в неустойчивое состояние, жидкость начинает расслаиваться. В-третьих, повышается склонность к микробиологическому загрязнению в водорастворимых системах.
Правило простое: подбирайте концентрацию под конкретную операцию и материал. Для стали и алюминия при обычном фрезеровании и точении диапазон 5-7% обеспечивает оптимальный баланс охлаждения, защиты от коррозии и экономичности. Тяжелые режимы (прерывистое резание, твердые материалы) требуют 8-10%, но это исключение, а не правило. Мягкие металлы нередко обрабатывают с концентрацией ниже нижней границы стандартного диапазона без потери качества.
Как точно измерять концентрацию и избежать ошибок контроля
Рефрактометр - стандартный инструмент для контроля концентрации СОЖ.
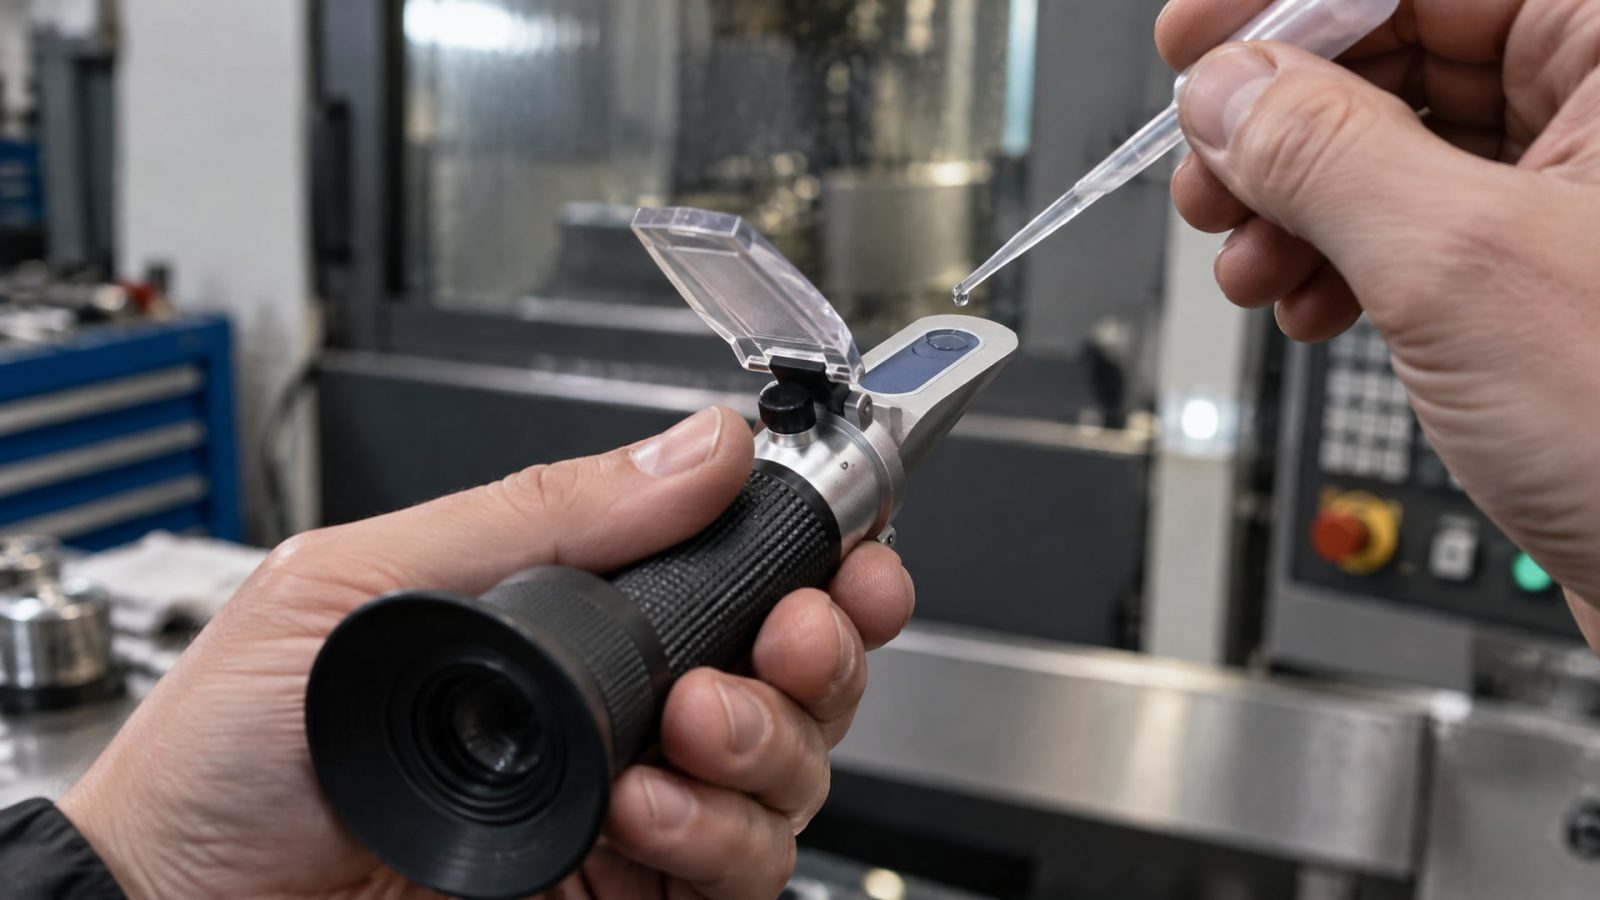
Однако прибор показывает условный индекс, который необходимо пересчитать в фактическую концентрацию по формуле: фактическая концентрация = показание рефрактометра × коэффициент пересчета для конкретной СОЖ. Этот коэффициент производитель указывает в технических данных продукта - использовать универсальный коэффициент нельзя, иначе результат будет искажен на 15-25%.
Попадание постороннего масла в ванну - скрытая причина неправильных показаний. Трансмиссионное масло, гидравлическое масло или смазка от подшипников, упавшие в ванну, также преломляют свет, и рефрактометр «видит» их как часть концентрации. Реально концентрация может быть ниже нормы, но прибор покажет завышенное значение. Результат: оператор не добавляет свежий концентрат, и система постепенно деградирует. Поэтому перед началом контроля нужно очистить ванну от видимых следов постороннего масла и периодически проводить целевую фильтрацию для удаления tramp oil.
Регулярность контроля и документирование
Частота контроля зависит от объема системы и интенсивности обработки. Для небольших циркуляционных систем (100-500 л) с регулярной фрезеровкой рекомендуется измерение не реже одного раза в неделю. На высокопроизводительных участках с малым объемом жидкости (50-150 л) и многосменной работой контроль переходит на ежедневный или даже двухразовый режим, потому что колебания концентрации происходят быстро.
Ведение журнала измерений - не формальность. Записывайте дату, показание рефрактометра, температуру жидкости (она влияет на точность), добавленный объем концентрата и наблюдаемые проблемы (пенообразование, запах, помутнение). Через месяц такой журнал покажет тренд: например, концентрация падает на 0.5% в день, значит, вынос жидкости выше нормы, или она интенсивнее испаряется. По тренду видно, когда пора менять эмульсию.
Вынос СОЖ на стружке и деталях: контроль и минимизация
Значительная часть потерь концентрата приходится на механический вынос: жидкость уходит на обработанных деталях, стружке, частицах, застрявших в геометрии.
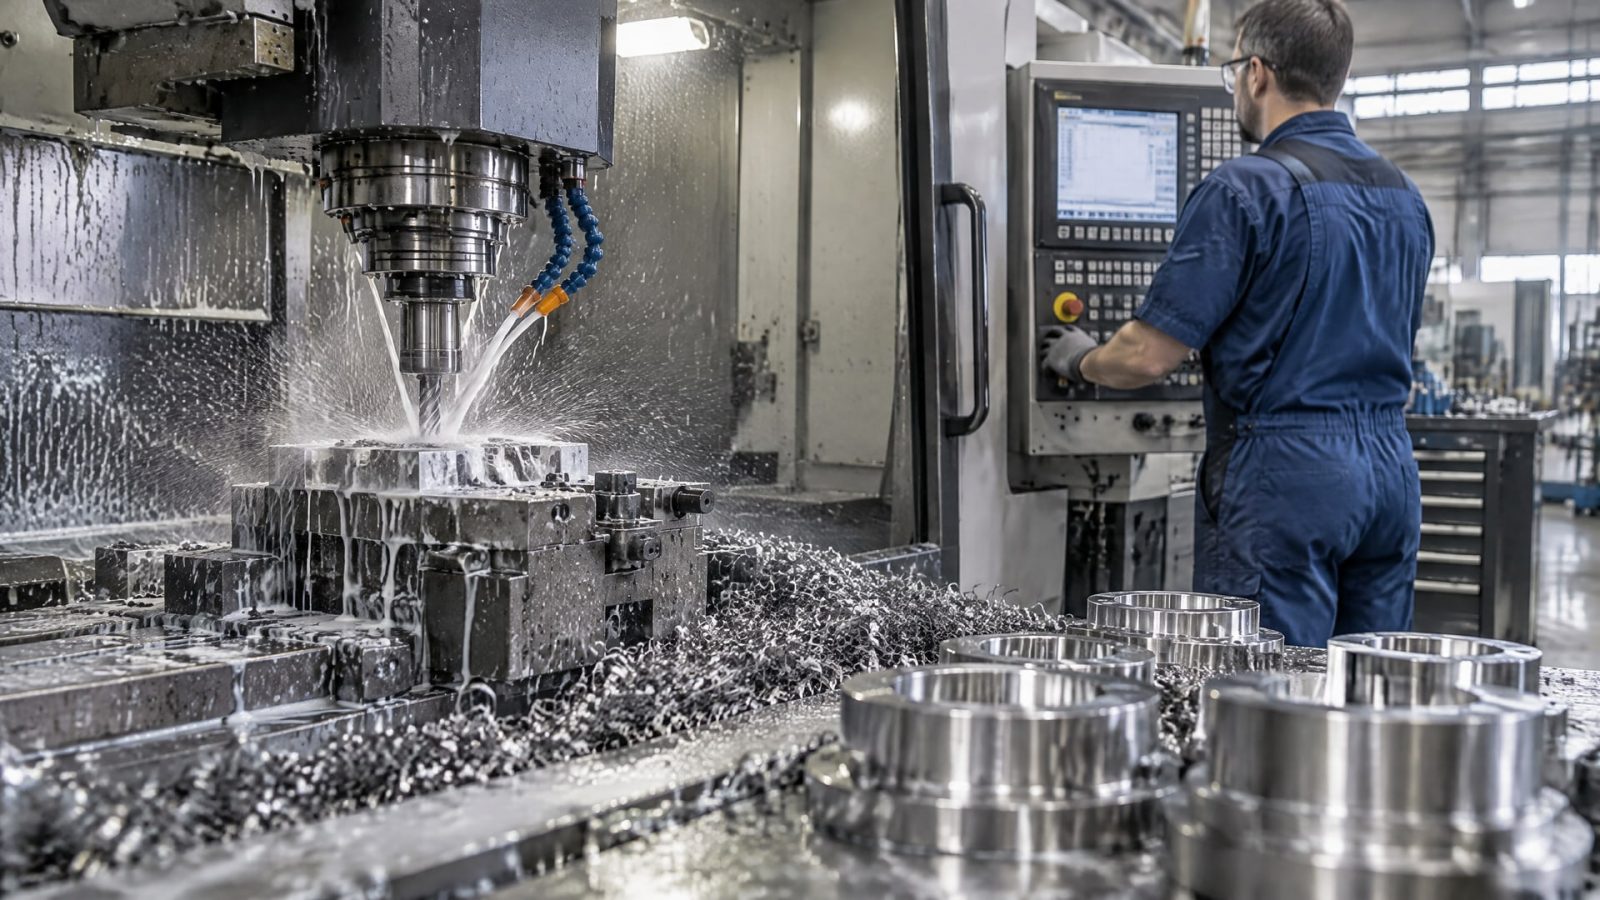
На высокоскоростном фрезеровании или при глубоком сверлении этот эффект особенно заметен. Стружка вытягивает с собой пленку эмульсии, и если ее не удалять часто, накапливается заметный объем.
Технические меры снижения выноса
Правильная организация зоны обработки начинается с конструкции стружкоприемника. Стружка должна скатываться в поддон, а не оставаться на детали долго. Желательно установить сетчатый фильтр с ячейкой 80-120 микрон в начале потока возврата жидкости - он задержит крупную стружку, но не затруднит циркуляцию. После каждой смены обработки (или при кратности партий) поддон очищают, а фильтр промывают под проточной водой.
Для тонких операций и фрезерования сложных профилей вводят этап «отцеживания»: деталь после выхода из зоны резания остается над ванной на несколько секунд, чтобы стекла лишняя жидкость. Это простое действие сокращает вынос на 10-15% без затрат. При возможности используют центрифугу для отделения жидкости от стружки перед утилизацией - восстановленная жидкость возвращается в систему.
Чистота системы и удаление постороннего масла как фактор экономии
Загрязнение механическими примесями и продуктами окисления - молчаливый враг.
Когда в ванне накапливаются микрочастицы (оксиды, износная пыль, частицы обрабатываемого материала, осколки фильтра), они ускоряют окисление эмульсии, повышают кислотность и разрушают стабильность дисперсии. Система требует более частых доливов, потому что реальный ресурс снижается.
ГОСТ Р 50558-93 устанавливает допустимые нормы по массовой концентрации механических примесей. Для водорастворимых СОЖ в активной эксплуатации рекомендуется поддерживать уровень загрязнения не выше 2-3% по массе твердых частиц (если пересчитывать в привычные единицы, это соответствует чистоте ISO 4406 примерно 18/16/13 или чище). Превышение этого порога - сигнал к срочной фильтрации или частичной замене.
Регулярная фильтрация и замена
Для активных участков цеха рекомендуется установить систему циклической фильтрации: раз в неделю или раз в две недели пропускать всю ванну через фильтр-пресс с ячейкой 3-5 микрон. Это требует времени (2-4 часа в зависимости от объема), но существенно продлевает жизнь эмульсии. Альтернатива - мобильная фильтровальная установка, которая позволяет проводить очистку без остановки производства.
Общепринятая периодичность замены эмульсии - не реже одного раза в три месяца при условии еженедельного контроля концентрации, pH и микробиологической стабильности. Если система не контролируется и забивается, замену ускоряют до 4-6 недель. Для стабилизации расходов лучше придерживаться регулярного графика, а не реагировать на кризис.
Выбор концентрата и формула расчета оптимального объема
Правильный расчет объема концентрата при приготовлении эмульсии предотвращает перерасход на этапе наполнения.
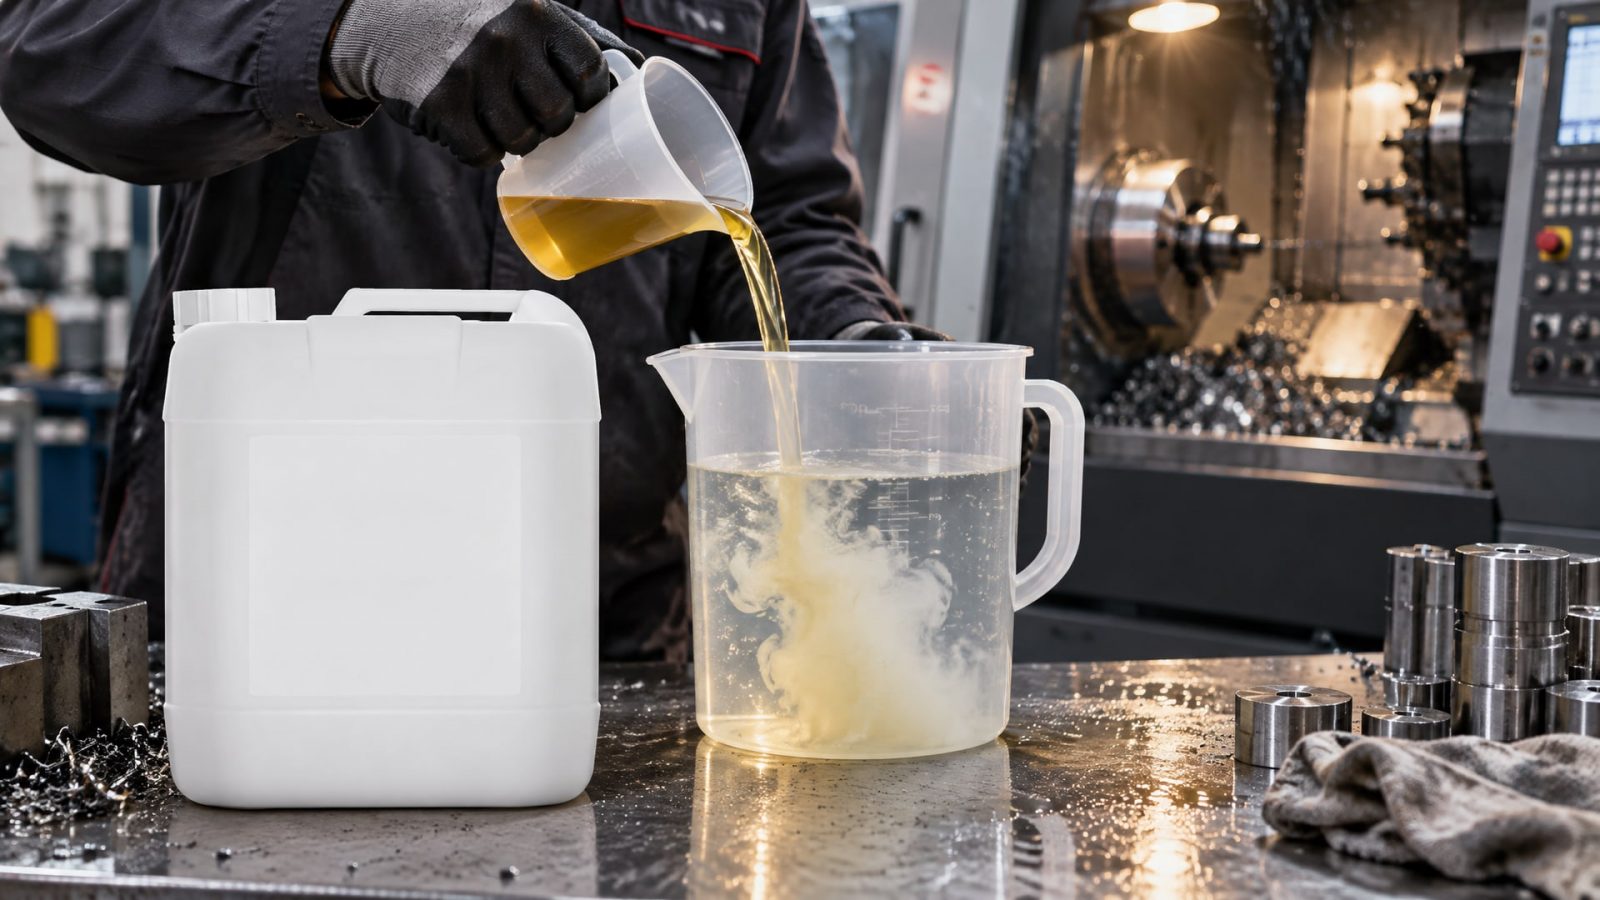
Формула простая: объем концентрата = (объем готового раствора × требуемая концентрация) / 100. Например, если нужно приготовить 200 литров эмульсии с концентрацией 6%, потребуется: (200 × 6) / 100 = 12 литров концентрата.
Множество ошибок возникает из-за того, что готовят раствор «на глаз» или добавляют концентрат в очередной раз без учета уже находящейся в системе жидкости. Результат - концентрация колеблется от 3% до 10%, и система работает нестабильно. Выход: перед первым заполнением нового участка или ванны измерьте ее геометрический объем (в литрах), а затем держите таблицу рекомендуемых концентраций для каждой операции. Фрезерование стали -6%, точение алюминия -5%, шлифование -2%, тяжелое резание -9%. Добавляйте концентрат только после контроля текущего уровня.
Для оптимизации расхода СОЖ при фрезеровании и точении целесообразно использовать концентраты с высокой стабильностью эмульсии - они дольше сохраняют рабочие свойства даже при колебаниях концентрации и температуры. EFELE CF-627 представляет собой концентрат водосмешиваемой СОЖ, обеспечивающий стабильность эмульсии и длительный срок службы, что позволяет снизить потребность в досрочной замене и поддерживать расход на предсказуемом уровне.
Микробиологическая стабильность как ресурс экономии
Для водорастворимых СОЖ микробиологическое загрязнение (рост бактерий, грибков, простейших) - часто недооцениваемый фактор расхода.
Микробы выделяют кислоты и биопродукты, которые разрушают стабильность эмульсии, провоцируют расслоение и запах. Система быстро становится неработоспособной и требует замены раньше обычного срока.
Профилактика включает несколько простых мер. Первая - поддержание pH в диапазоне 8.5-9.5 для водорастворимых эмульсий; кислая среда способствует росту микробов. Вторая - недопущение застоя жидкости; циркулирующая система самоочищается лучше, чем неподвижная ванна. Третья - периодическая проверка образцов на микробиологическое содержание (один раз в месяц, если возможно). Если выявлены микробы, добавляют биоцид (обычно дозируют 0.5-1% от объема жидкости), а затем ускоряют замену на 2-4 недели.
Своевременное вмешательство при первых признаках - запах сероводорода, коричневый оттенок, слизь на поверхности - спасает систему и предотвращает капитальную замену. В этом смысле регулярный осмотр и контроль pH - вложение в экономию, а не в расходы.
Часто задаваемые вопросы
Может ли рефрактометр показывать ошибку, если система чистая?
Да. Постороннее масло (гидравлическое, трансмиссионное) тоже преломляет свет и дает завышенное показание концентрации. Если система имеет герметичные поддоны и подшипники рядом с ванной, масло может попадать микродозами. Раз в месяц проверяйте жидкость на наличие иридесцентной пленки (масляную пленку видно при наклоне света). При обнаружении проведите целевую фильтрацию или частичную замену верхнего слоя.
Почему концентрация падает, хотя я не открывал ванну и добавлял только воду?
Три основные причины: испарение (особенно в жарком цехе или при открытых ваннах), вынос жидкости на деталях и стружке, попадание постороннего масла (рефрактометр его «видит», и реальная концентрация СОЖ на самом деле ниже показания). Проверьте, нет ли масла на поверхности жидкости. Если система закрытая, причина - вероятнее всего, вынос и испарение. Увеличьте частоту контроля на неделю, чтобы определить суточный темп падения.
Нужно ли менять эмульсию, если она выглядит нормально и пахнет свежей?
Внешний вид обманчив. Даже визуально приемлемая жидкость может быть нестабильна по pH, содержать скрытое микробиологическое загрязнение или накопленные продукты окисления. Рекомендуется периодическая замена (не реже раза в три месяца) на основе еженедельного контроля состояния и наблюдения за трендом концентрации. Если видите, что концентрация быстро падает или система начинает пениться, замену ускоряют без ожидания планового срока.
Сколько литров концентрата в год требуется для фрезерования стали на небольшом участке?
Расчет индивидуален и зависит от объема ванны, режимов обработки и качества контроля. Ванна 300 литров при концентрации 6% содержит 18 литров концентрата. Если система теряет 0.5 литра в день (типично при хорошем контроле), то в месяц нужно 15 литров досыпать, в год - примерно 180 литров концентрата. Если контроля нет, расход может быть в 1.5-2 раза выше. Первый год ведите подробный журнал контроля, чтобы спланировать закупку на следующий период.
Можно ли смешивать остатки нескольких концентратов, чтобы сэкономить?
Нет. Концентраты разных производителей и даже разных серий одного производителя могут несовместимы по присадкам. Смешивание приведет к расслоению, выпадению осадка или потере стабильности. Это вызовет необходимость досрочной замены всей ванны и окажется дороже, чем утилизировать остатки правильно. Остатки концентрата передавайте на специализированную переработку или вывозите лицензированной фирме.
Заключение
Снизить расход концентрата СОЖ при фрезеровании и точении вполне реально, если придерживаться научного подхода: выбрать оптимальную концентрацию под операцию (не выше необходимого), проводить еженедельный контроль рефрактометром с учетом коэффициента пересчета, минимизировать вынос жидкости на деталях и стружке, регулярно фильтровать систему и удалять постороннее масло. Даже небольшие предприятия, внедрив такие меры, достигают экономии 20-30% в год на концентрате, параллельно улучшая качество обработки и стойкость инструмента.
Следующий конкретный шаг: составьте список своих ванн и операций, выясните объем каждой ванны в литрах, найдите в паспорте СОЖ коэффициент пересчета для вашего рефрактометра, создайте журнал еженедельного контроля и - главное - придерживайтесь его. Результаты будут видны уже в первый месяц.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает коррозия металла от СОЖ и как эффективно защитить детали и оборудование от ржавления.
Аналоги пищевых смазок: как выбрать H1-смазку по допускам NSF, вязкости, NLGI-классу и температуре, без переплат.
Узнайте, как правильно наносить анаэробный фиксатор, избегая распространенных ошибок и обеспечивая надежное соединение.