
Пищевая смазка высокие температуры: как выбрать для работы в условиях высоких температур
Допуск H1 - это не синоним высокой температурной стойкости, а маркер безопасности для случайного, технически неизбежного контакта с пищей. Когда смазка работает при 180–300 °C в печах, пекарском оборудовании или на цепях конвейеров, выбор должен опираться не на одно только обозначение H1, а на полный набор характеристик: синтетический состав базового масла, стойкость к окислению, испаряемость, совместимость с узлом и подтвержденный температурный диапазон. Закупщики и инженеры часто путают допуск на контакт с пищей с жаропрочностью, что приводит к преждевременному отказу смазки и останову оборудования. В этой статье разберемся, какие параметры действительно важны и как избежать ошибок при подборе.
Целевая аудитория - технические специалисты, инженеры и закупщики, которые отвечают за надежность пищевого производства и понимают, что неправильный выбор смазки влечет потери не только на замене материала, но и на простоях оборудования.
Что означает допуск H1 и почему он недостаточен для высоких температур
Пищевой допуск H1 в соответствии с международными требованиями NSF и стандартом ISO 21469 указывает на безопасность при случайном контакте с пищей.
Для минеральных и синтетических масел установлен лимит 10 ppm (10 мг/кг), для силиконовых смазок - более строгий 1 ppm. Однако само по себе обозначение H1 ничего не говорит о температурной устойчивости смазки.
Часто закупщики полагают, что если смазка имеет H1, она автоматически подойдет для печей или конвейеров, работающих при 200–260 °C. На деле это не так. H1 - это санитарно-гигиенический допуск, а не характеристика жаростойкости. Смазка может быть H1-сертифицирована, но при этом окисляться и коксироваться при высоких температурах, если в ее составе использованы неподходящие базовые масла или присадки. Заблуждение приводит к неправильному подбору, преждевременному отказу смазки и простоям.
Ключевой момент: в пищевом производстве нужна смазка, которая одновременно имеет допуск H1 И подтвержденный рабочий диапазон для конкретного температурного профиля узла. Выбирают не "пищевую смазку вообще", а именно "пищевую смазку для высоких температур".
Синтетические смазки для высоких температур: почему минеральные не подходят
Для работы в условиях высоких температур (180–300 °C) пищевого оборудования используют смазки на синтетических базовых маслах: полиальфаолефинах (PAO), сложных эфирах или изредка фторированных системах (PFPE).
Минеральные масла в таких условиях быстро окисляются, коксируются и образуют углеродистые отложения, которые ухудшают ход цепи, забивают направляющие и приводят к заеданию подшипников.
Синтетика выбирается потому, что молекулы PAO и сложных эфиров имеют более высокую температуру кипения и лучше сохраняют свои смазывающие свойства при экстремальных условиях. Одна из типичных H1-смазок для печей имеет рабочий диапазон −30…240 °C, каплепадение выше 300 °C и потери при испарении менее 3,5% за 6 недель при 200 °C. Это означает, что смазка не будет испаряться на цепи печи, не будет образовывать лак и не потеряет вязкость в течение предусмотренного интервала смазывания.
Другой пример - H1-смазка для узлов трения в пекарском оборудовании (миксеры, тестомесы) рабочего диапазона −30…180 °C, NLGI 2, с подтвержденной водостойкостью. Выбор синтетики обусловлен не маркетингом, а физикой: синтетическое масло стабильнее при высокой температуре, дольше сохраняет консистенцию (если это пластичная смазка) и меньше загрязняет оборудование продуктами распада.
Параметры, которые нужно проверить перед выбором H1-смазки для высоких температур
При подборе пищевой смазки для высокотемпературных узлов инженеры и закупщики должны сверяться со спецификацией продукта по нескольким ключевым параметрам.
Температурный диапазон и профиль работы
Первый шаг - определить реальный температурный профиль узла. Важна не только пиковая температура, но и длительность нагрева. Если узел испытывает кратковременные пики (например, 250 °C на несколько секунд), и постоянную рабочую температуру (например, 120 °C), то смазка выбирается на основе длительной рабочей температуры, но с запасом на пики. Если же узел работает непрерывно при 240 °C (цепь печи), требуется смазка с подтвержденным диапазоном 240 °C или выше.
Каплепадение и испаряемость
Каплепадение - это температура, при которой смазка переходит в жидкое состояние и начинает стекать. Для печей и высокотемпературных узлов выбирают смазки с каплепадением не ниже 280–300 °C. Однако каплепадение само по себе - только ориентир; более важна испаряемость, или потери при нагреве. Если смазка теряет более 5% массы за 6 недель при 200 °C, она будет интенсивно испаряться на цепи, оставляя узлы без защиты, и одновременно загрязнять воздух и оборудование.
NLGI и вязкость
Для пластичных смазок проверяют класс консистенции по NLGI (в пищевом производстве чаще используются NLGI 2). Вязкость базового масла должна соответствовать типу узла: для цепей обычно достаточно ISO VG 100–220, для нагруженных подшипников - ISO VG 220–460. Слишком вязкое масло не будет проникать в нужные зазоры, слишком жидкое - не создаст нужной пленки при высокой температуре.
Окислительная стабильность и склонность к отложениям
В спецификациях H1-смазок для высоких температур должны быть указаны данные по окислительной стабильности (обычно по методам ASTM D2272 или аналогичным) и тесты на образование лака и углеродистых отложений. Если эти данные отсутствуют в паспорте, это красный флаг: такая смазка может быстро закоксироваться на горячей цепи или направляющей.
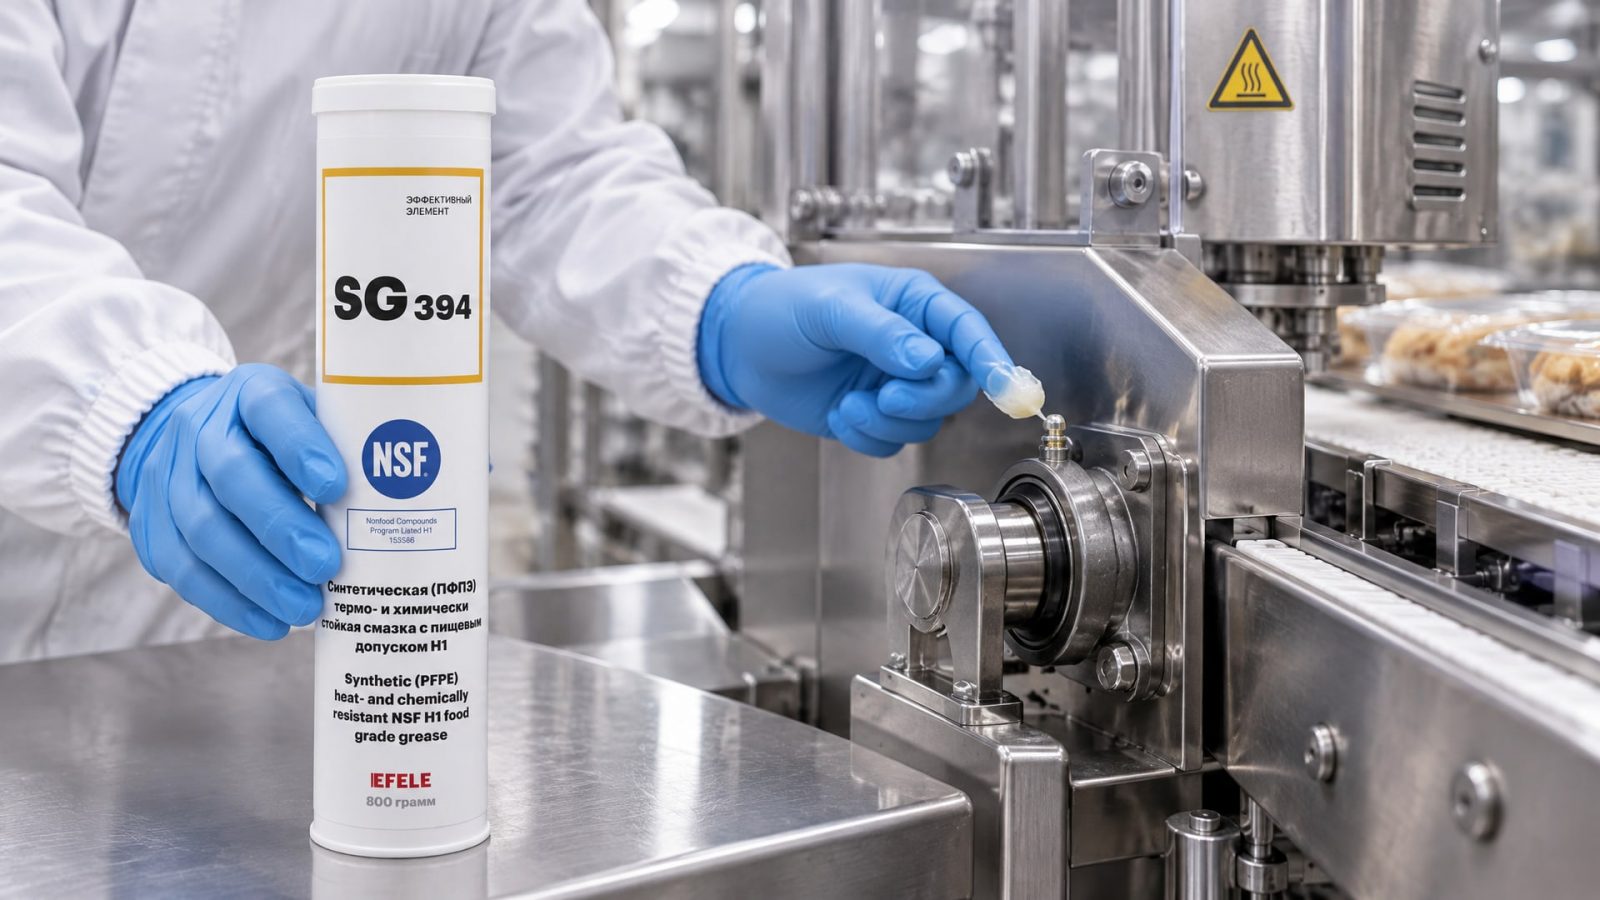
Для оборудования, где критично низкое образование отложений (например, на печах для выпечки хлеба, где отложения ухудшают ход цепи и прилипают к продукту), выбирают смазки с подтвержденной инертностью к коксованию. EFELE SG-394 применяется на подшипниках и направляющих печей, запаечного и упаковочного оборудования, работающего при температурах до +260 °C; материал отличается термо-химической стойкостью и подтвержденным низким образованием отложений.
Совместимость с материалами узла
Смазка должна быть совместима с уплотнениями, покрытиями и материалами, из которых изготовлен узел. Синтетические сложные эфиры, например, могут разбухать некоторые типы резины, что приводит к отказу уплотнения. Перед применением нового продукта сверяются с таблицей совместимости в техническом паспорте или консультируются с поставщиком.
Водостойкость и стойкость к пару в условиях высокой температуры
В пищевом производстве оборудование часто подвергается регулярной мойке или работает во влажной среде.
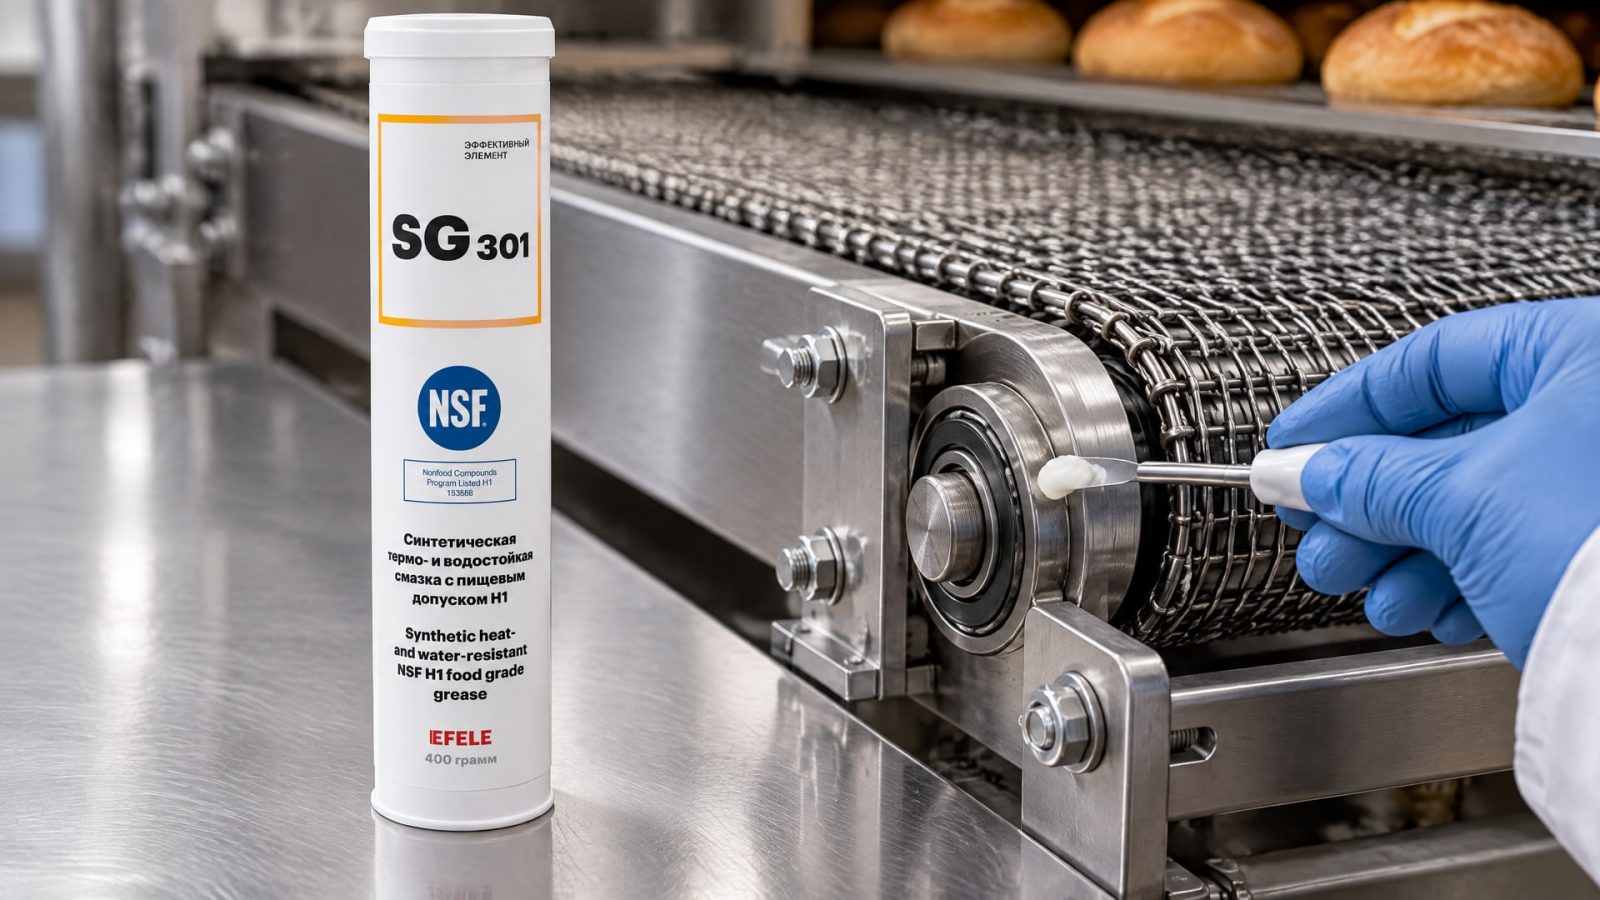
Цепи пекарских печей могут испытывать одновременное воздействие высокой температуры (200–260 °C) и влаги (пар, конденсат). В таких условиях обычная пищевая смазка может потерять адгезию (способность удерживаться на поверхности), смешаться с водой и стечь с узла.
Для таких применений выбирают H1-смазки с подтвержденной водостойкостью. Спецификация должна содержать информацию о тесте на разделение воды (ASTM D1401 или аналог) и стойкости к пару. EFELE SG-301 рекомендуется для узлов трения пищевого оборудования, требующих одновременно термо- и водостойкости, таких как миксеры, тестомесы, конвейеры; его состав обеспечивает стабильность пленки даже при чередовании нагрева и контакта с влагой.
Практическое правило: если на узел действует и высокая температура, и вода/пар, выбирают смазку именно для таких условий, а не ограничиваются только термостойкостью. Недостаточная водостойкость приведет к вымыванию смазки и ускоренному износу.
ISO 21469: международный стандарт гигиены пищевых смазок
Для дополнительной уверенности в гигиенической безопасности пищевой смазки можно проверить соответствие стандарту ISO 21469.
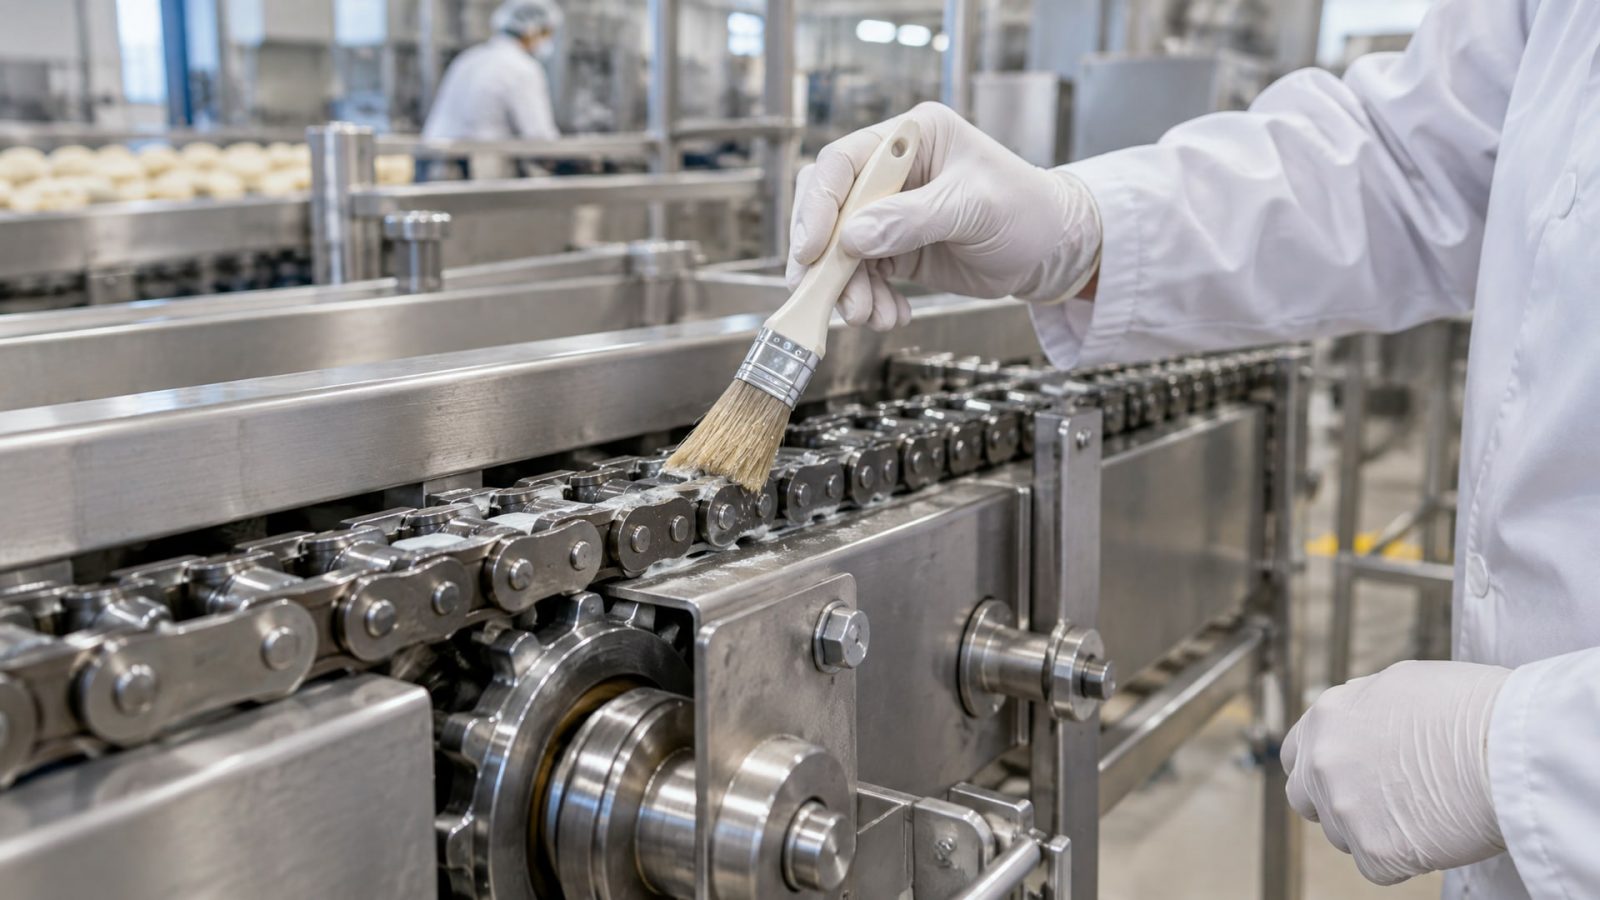
Этот стандарт не заменяет NSF H1, а дополняет его. ISO 21469 охватывает весь жизненный цикл смазки: от формуляции и отбора сырья, через производство и контроль качества, до условий применения и хранения на предприятии. Стандарт требует, чтобы производитель пищевой смазки имел систему управления безопасностью, документировал источники компонентов и проводил микробиологический контроль на этапе выпуска.
Если поставщик упоминает, что его H1-смазка соответствует ISO 21469, это означает дополнительный контроль и прозрачность процесса производства. Для предприятий, где требуется строгая документация и аудит цепочки поставок (крупные сетевые производители, экспортеры), такой стандарт может быть обязательным требованием к закупкам.
Типичные ошибки при выборе H1-смазок для высоких температур и как их избежать
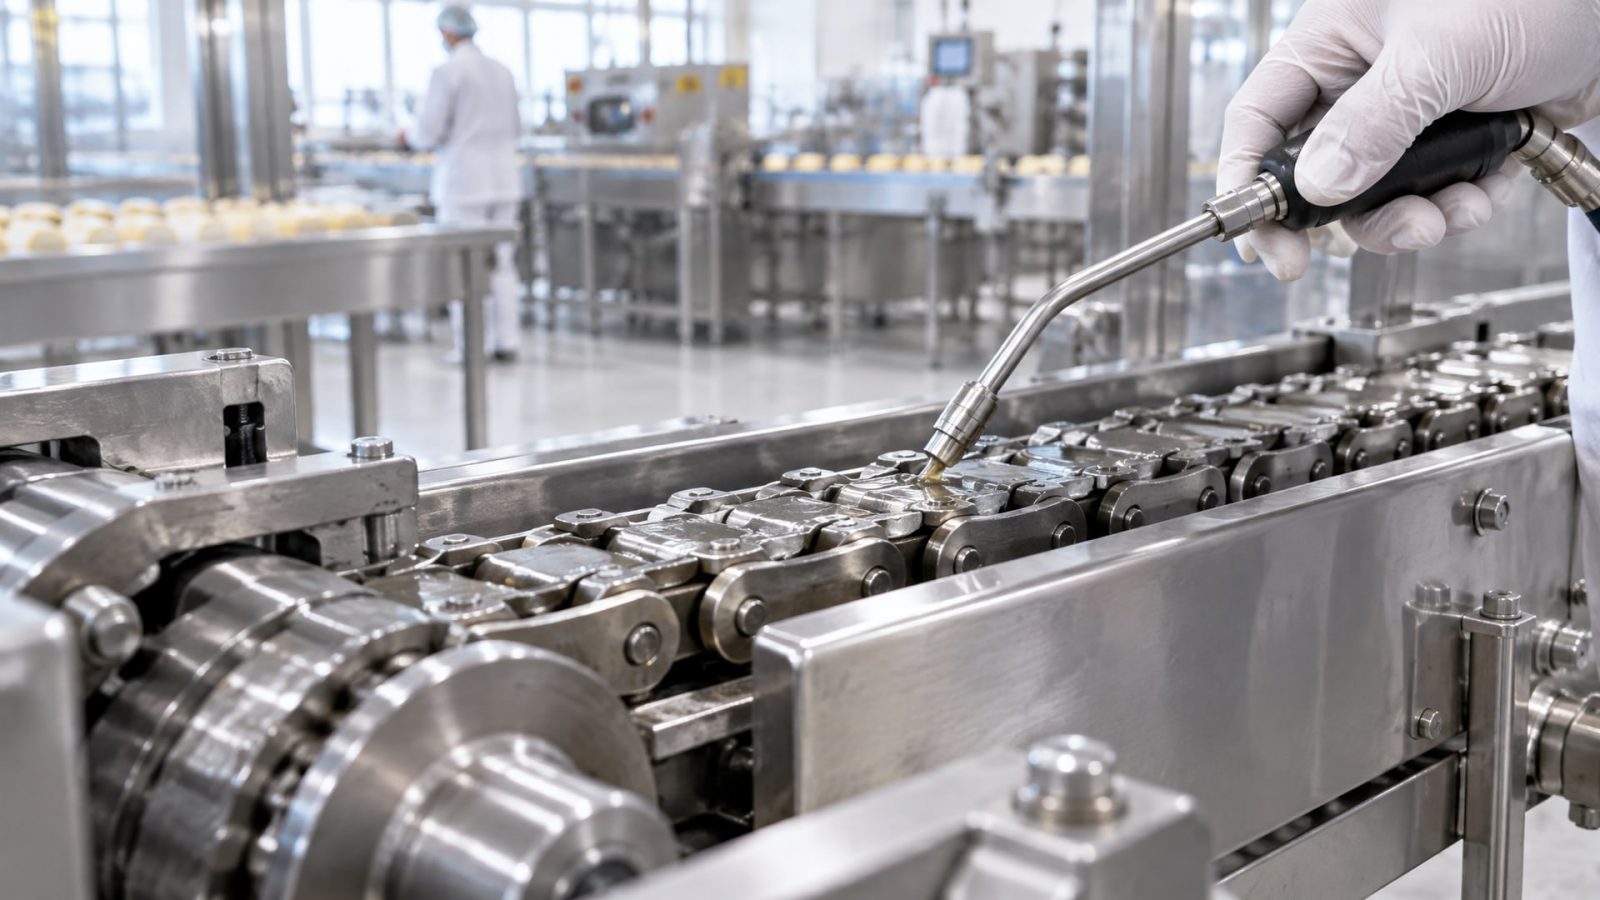
Выбор по одному параметру
Одна из самых частых ошибок - подбирать смазку только по максимальной температуре ("нужна смазка до 250 °C") без проверки испаряемости, окислительной стабильности и совместимости с узлом. Результат: смазка быстро испарится, оставляя узел сухим, или образует лак и заклинит цепь.
Правильный подход: смотреть на весь паспорт. Проверить не только диапазон температур, но и каплепадение, потери при нагреве, NLGI, класс вязкости и данные о тестировании на отложения.
Путаница между H1 и H2
H2 - это смазка для зон, где контакт с пищей невозможен (например, для редуктора, находящегося вне пищевого блока). H1 - только для случайного контакта. Если на узле есть хотя бы теоретическая возможность попадания смазки в продукт, используют H1, даже если вероятность мала. Путаница приводит к закупке неправильного продукта и санитарным рискам.
Игнорирование профиля работы
Инженеры иногда подбирают "максимально универсальную" смазку, которая теоретически подойдет ко всем узлам печи. На деле цепь, работающая при 200–240 °C непрерывно, требует совсем другую смазку, чем направляющая, испытывающая периодические пики 180 °C. Для цепи нужна максимальная стойкость к окислению и минимальная испаряемость, для направляющей - лучшая адгезия и проникновение в зазоры.
Недоучет влажности
Если на узел действует влага, пар или регулярная мойка, выбирают H1-смазку с подтвержденной водостойкостью. Пренебрежение этим требованием приводит к вымыванию смазки и ускоренному износу за несколько недель работы.
Отсутствие интервальности смазывания
Высокотемпературная пищевая смазка требует более частого пополнения, чем обычная индустриальная смазка, из-за интенсивного испарения. Если не пересмотреть график смазывания при переходе на новый продукт, узлы будут работать в полусухом режиме. Перед внедрением новой смазки согласовывают интервалы смазывания со спецификацией продукта и условиями работы оборудования.
Часто задаваемые вопросы
Можно ли использовать обычную термосмазку вместо пищевой H1 для печи?
Нет. Обычная индустриальная термосмазка может содержать компоненты, не одобренные для пищевого контакта, и не пройти тестирование NSF. Даже если вероятность прямого контакта мала, на пищевом производстве используют только H1-смазки для зон вблизи продукта. Это требование нормативных документов и аудитов.
Что делать, если в спецификации смазки указано каплепадение >300 °C, но нет информации об испаряемости?
Испаряемость - важнейший параметр, который некоторые поставщики опускают в кратких описаниях. Обратитесь к техническому паспорту (TDS) продукта или напрямую к производителю и попросите данные о потерях при нагреве (обычно методом ASTM D6, 6 недель, 200 °C). Если поставщик не предоставляет эту информацию, это признак недостаточной документации.
Нужна ли мне H1-смазка, если смазка находится в герметичном узле и не может контактировать с пищей?
Нет. Если узел полностью герметичен и находится вне пищевой зоны, можно использовать H2 (для недопустимого контакта) или обычную индустриальную смазку. Однако на производстве часто выбирают H1 для унификации закупок и упрощения логистики, даже для герметичных узлов, если цена позволяет.
Как часто нужно смазывать цепь печи, работающую при 240 °C?
Это зависит от типа цепи, интервала работы и конкретной смазки. Высокотемпературные синтетические смазки испаряются быстрее, поэтому интервалы короче. Обычная рекомендация для печных цепей - смазывание каждые 8–12 часов работы или еженедельно, но нужно сверяться со спецификацией смазки и рекомендациями производителя оборудования.
Может ли одна H1-смазка подойти для всех узлов печи (цепь, подшипник, направляющая)?
Не всегда. Цепь требует определенную вязкость и низкую испаряемость, подшипник - хорошее проникновение и адгезию, направляющая - смазку со специальным пакетом присадок для скольжения. Обычно для печи выбирают 2–3 типа смазок: одну для цепей, одну для подшипников и одну для направляющих. Этот подход дороже, но обеспечивает надежность и предсказуемость работы.
Заключение
Пищевая смазка H1 для высоких температур - это не универсальный продукт по наличию допуска, а тщательный выбор по совокупности параметров: синтетическому составу, диапазону температур, испаряемости, окислительной стабильности, NLGI и совместимости с узлом. Допуск H1 гарантирует безопасность при случайном контакте с пищей, но не гарантирует жаростойкость. Для печей, пекарского оборудования и конвейеров, работающих при 180–300 °C, выбирают именно синтетические H1-смазки с подтвержденными тестами на отложения, испаряемость и водостойкость (если узел контактирует с влагой).
Конкретный следующий шаг: если вы готовите закупку H1-смазки для печи или пекарского оборудования, составьте краткую техническую спецификацию узла (температура, влажность, тип трения) и сверьте ее с паспортом кандидата на замену. Попросите у поставщика полный TDS с данными по испаряемости, окислительной стабильности и совместимости с материалами. Проведите пилотное тестирование на одном узле в течение 2–4 недель, прежде чем масштабировать на весь парк оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно организовать утилизацию СОЖ, чтобы избежать штрафов и соблюсти требования законодательства.
Узнайте, как выбрать и применять цепное масло пищевое для снижения износа конвейеров и обеспечения безопасности продукции.
Узнайте, как правильно ухаживать за садовым инструментом, чтобы обеспечить его защиту от ржавчины и продлить срок службы.