
Цепное масло пищевое: как выбрать и применять для снижения износа конвейеров
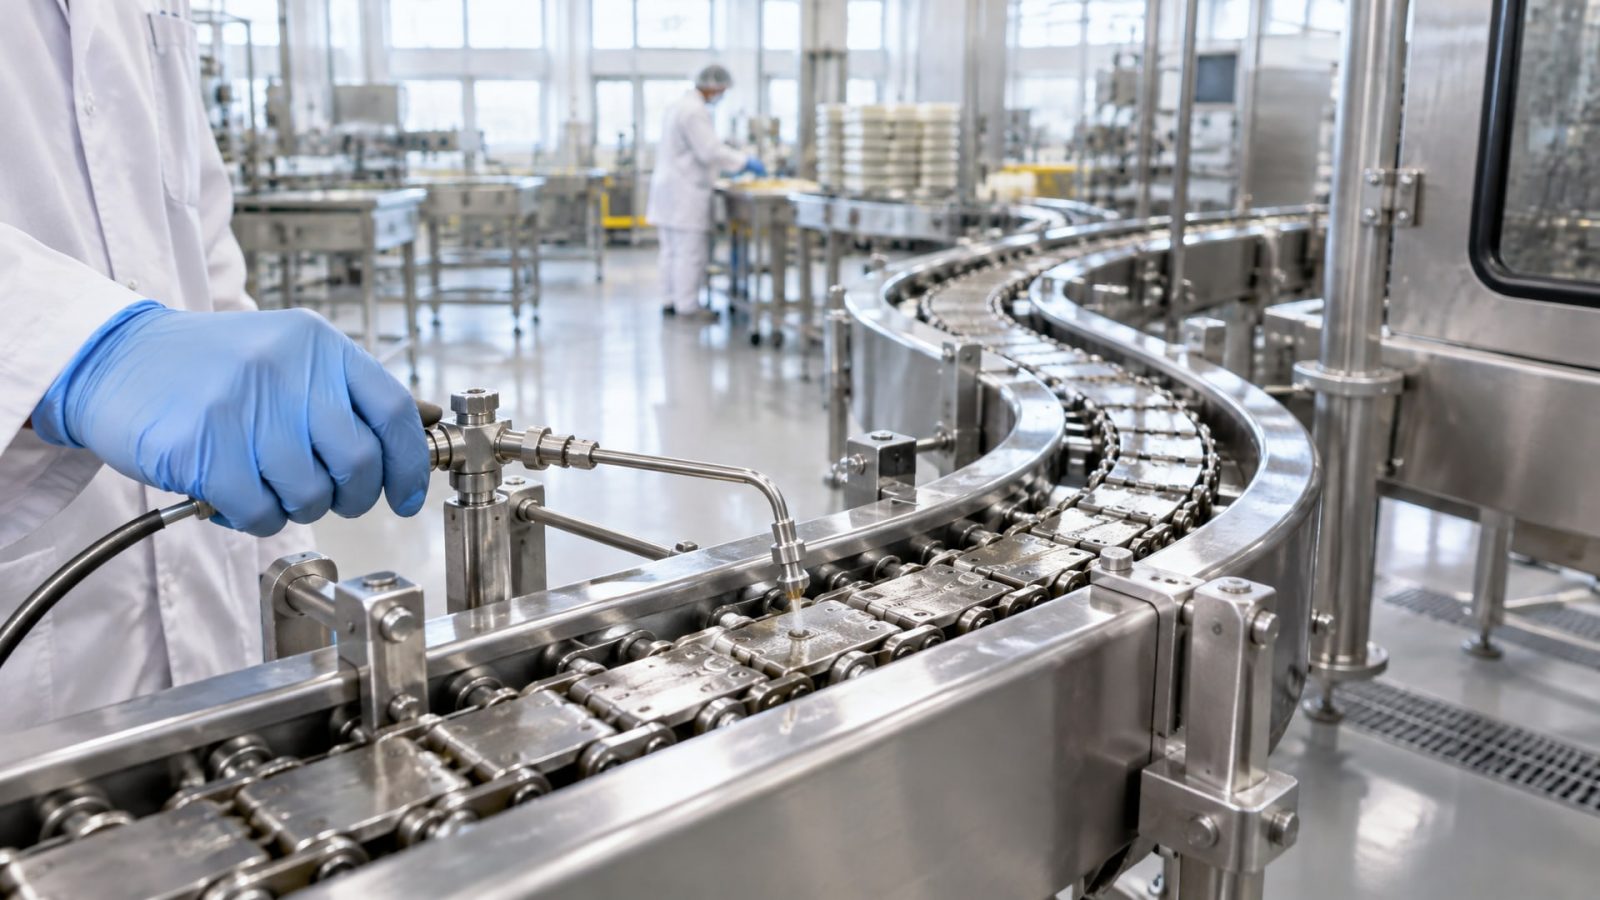
Цепные конвейеры на пищевом производстве работают в условиях, где качество смазки напрямую влияет на срок службы оборудования и безопасность продукта. Правильный выбор цепного масла с пищевым допуском снижает износ звеньев на 30–40%, уменьшает скачки коэффициента трения и предотвращает коррозию в зонах контакта с влагой и моющими растворами.
В этой статье разберем, какие параметры искать в пищевом цепном масле, как правильно его наносить на конвейер и почему стандарты NSF H1 и ISO 21469 - это не маркетинг, а гарантия соответствия санитарным требованиям. Материал полезен для инженеров, закупщиков и технических специалистов, которые отвечают за надежность конвейерных линий.
Что такое пищевой допуск в смазке и зачем он нужен
Пищевой допуск NSF H1 - это не просто маркировка, а признание того, что смазка прошла проверку на безопасность при случайном контакте с пищевым продуктом.
Предел непреднамеренного попадания минерального или синтетического масла в еду установлен на уровне 10 ppm (миллионных долей). Это означает, что если капля смазки случайно попадет на конвейерную ленту или продукт, она не нанесет вреда.
Международный стандарт ISO 21469 дополняет NSF H1, охватывая весь жизненный цикл: от состава и производства до применения и хранения на производстве. Смазка должна быть безвкусной, без запаха и физиологически инертной. Для пищевых цепей это критично, потому что конвейеры работают рядом с продуктом, и любое загрязнение может привести к потере партии и репутационным потерям.
Заблуждение, что H1 означает прямой контакт с пищей, опасно и распространено: это только случайный/непреднамеренный контакт. Для зон с исключенным контактом (например, закрытый редуктор), требования могут быть другими, но на открытых конвейерных линиях H1 - минимальный стандарт.
Технические требования к цепному маслу на пищевом производстве
Цепь конвейера - это система из звеньев, штифтов и втулок, соединенных между собой.
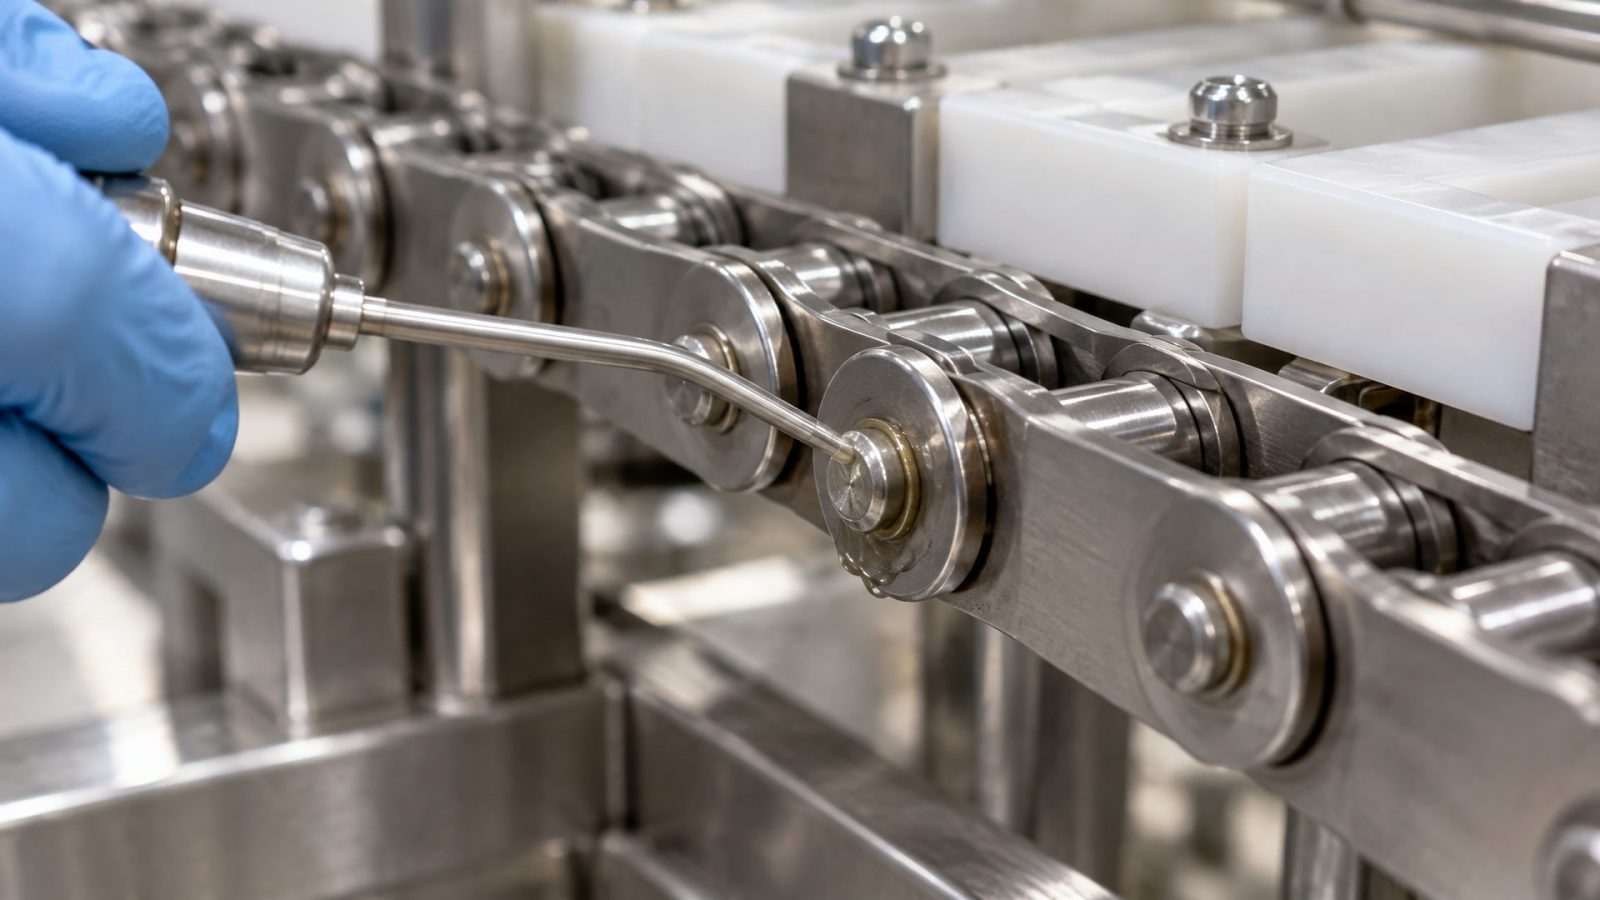
Смазка должна проникать в узел «звено-штифт-втулка», где сосредоточено основное трение и износ. Если масло остается только на поверхности, оно не защищает критические точки, и цепь быстро выходит из строя.
Проникающая способность и давление
Для работающей цепи нужно масло с хорошей адгезией - способностью прилипать к металлу и не смываться водой или паром при санитарной обработке линии. Вязкость подбирается так, чтобы масло было текучим достаточно для проникновения, но не слишком жидким, чтобы не стекало без нанесения. Типичные классы для пищевых цепных масел - ISO VG 100, ISO VG 150, ISO VG 220 и ISO VG 320. Чем выше скорость цепи и чем ниже рабочая температура, тем ниже берут вязкость; при высоких нагрузках или повышенных температурах - выше.
Высокая несущая способность означает, что масло образует защитную пленку под давлением между штифтом и втулкой. На линиях с натяжением цепи свыше 2000 Н это особенно важно: без достаточной пленки металл контактирует напрямую, и износ ускоряется экспоненциально.
Термостойкость и стойкость к смыванию
Пищевые конвейеры часто работают в условиях влажности или даже брызг воды. Смазка должна быть устойчива к смыванию и при этом сохранять свои защитные свойства. Температурный диапазон цепного масла указывается в техническом паспорте; для большинства пищевых линий это +10…+170°C, а для высокотемпературных участков (близко к печам или в горячих цехах) - до +250–260°C.
Коррозионная защита - еще один ключевой параметр. Цепь из нержавеющей стали менее подвержена ржавчине, но обычная углеродистая сталь быстро ржавеет в присутствии влаги и щелочных моющих растворов. Цепное масло должно содержать присадки, которые образуют защитный слой на металле и нейтрализуют кислоты.
Правильное нанесение смазки на конвейерную цепь
Смазка эффективна только если попадает в нужное место.
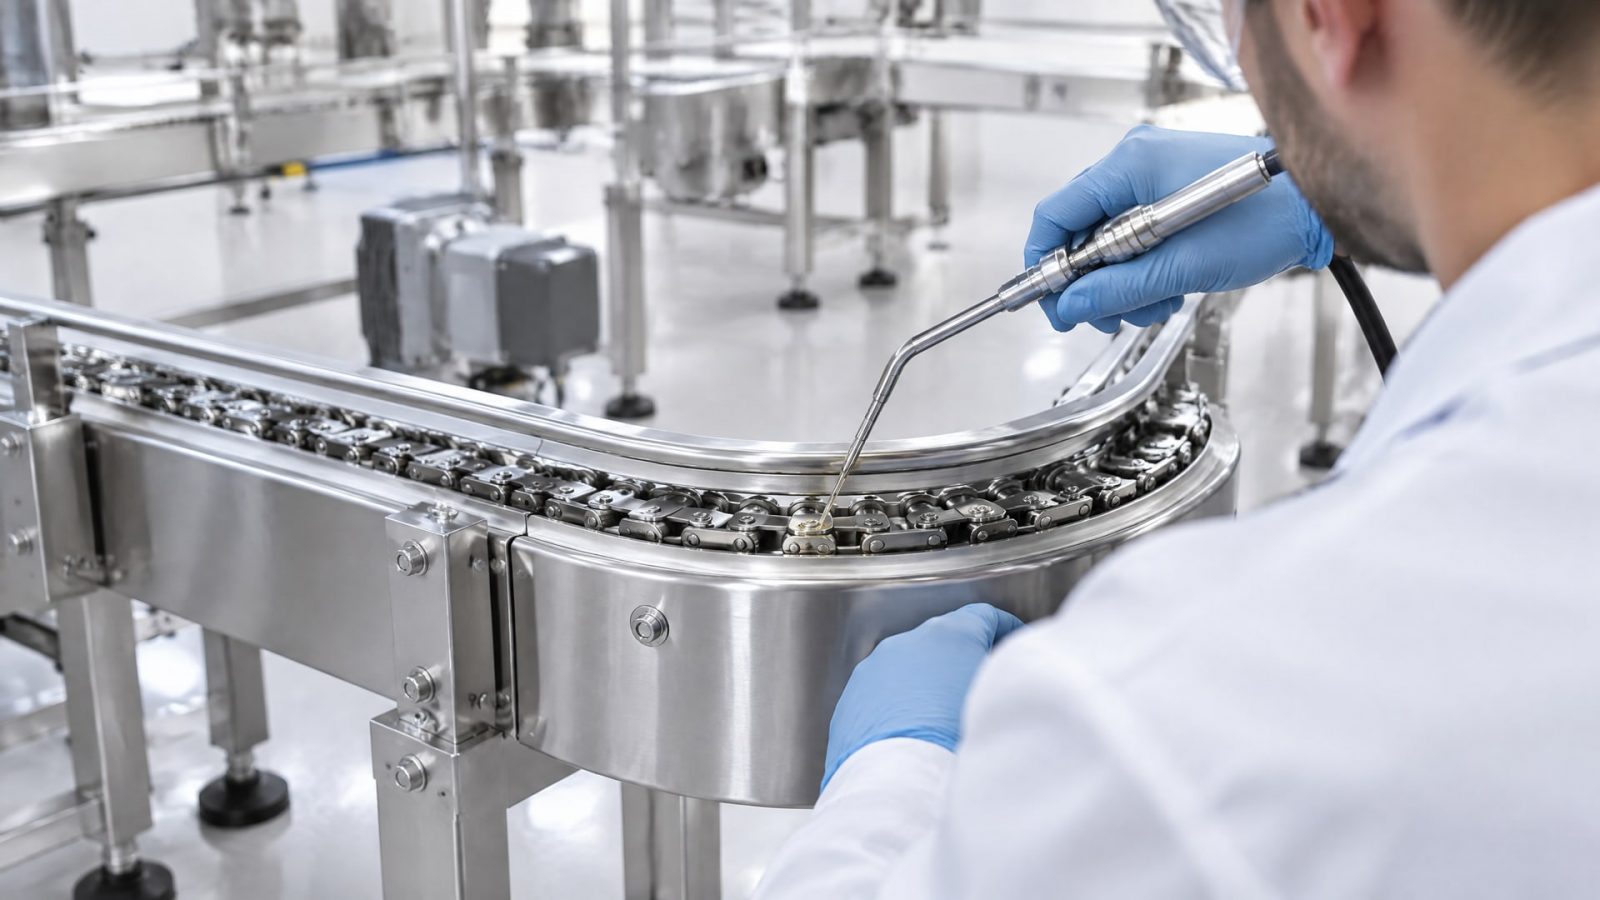
Для конвейерных цепей рекомендуется наносить масло в начале активного участка - там, где цепь входит в зону нагрузки или поворота. Это позволяет смазке проникнуть в узлы цепи до того, как она подвергнется максимальному давлению.
Методы нанесения
Распыление - наиболее распространенный способ на автоматизированных линиях. Форсунка располагается примерно на 15–20 см от цепи так, чтобы масло попадало на оба края и в промежутки между звеньями. Давление форсунки выбирается так, чтобы масло было мелким туманом, а не крупными каплями - это минимизирует каплепадение на продукт и оборудование.
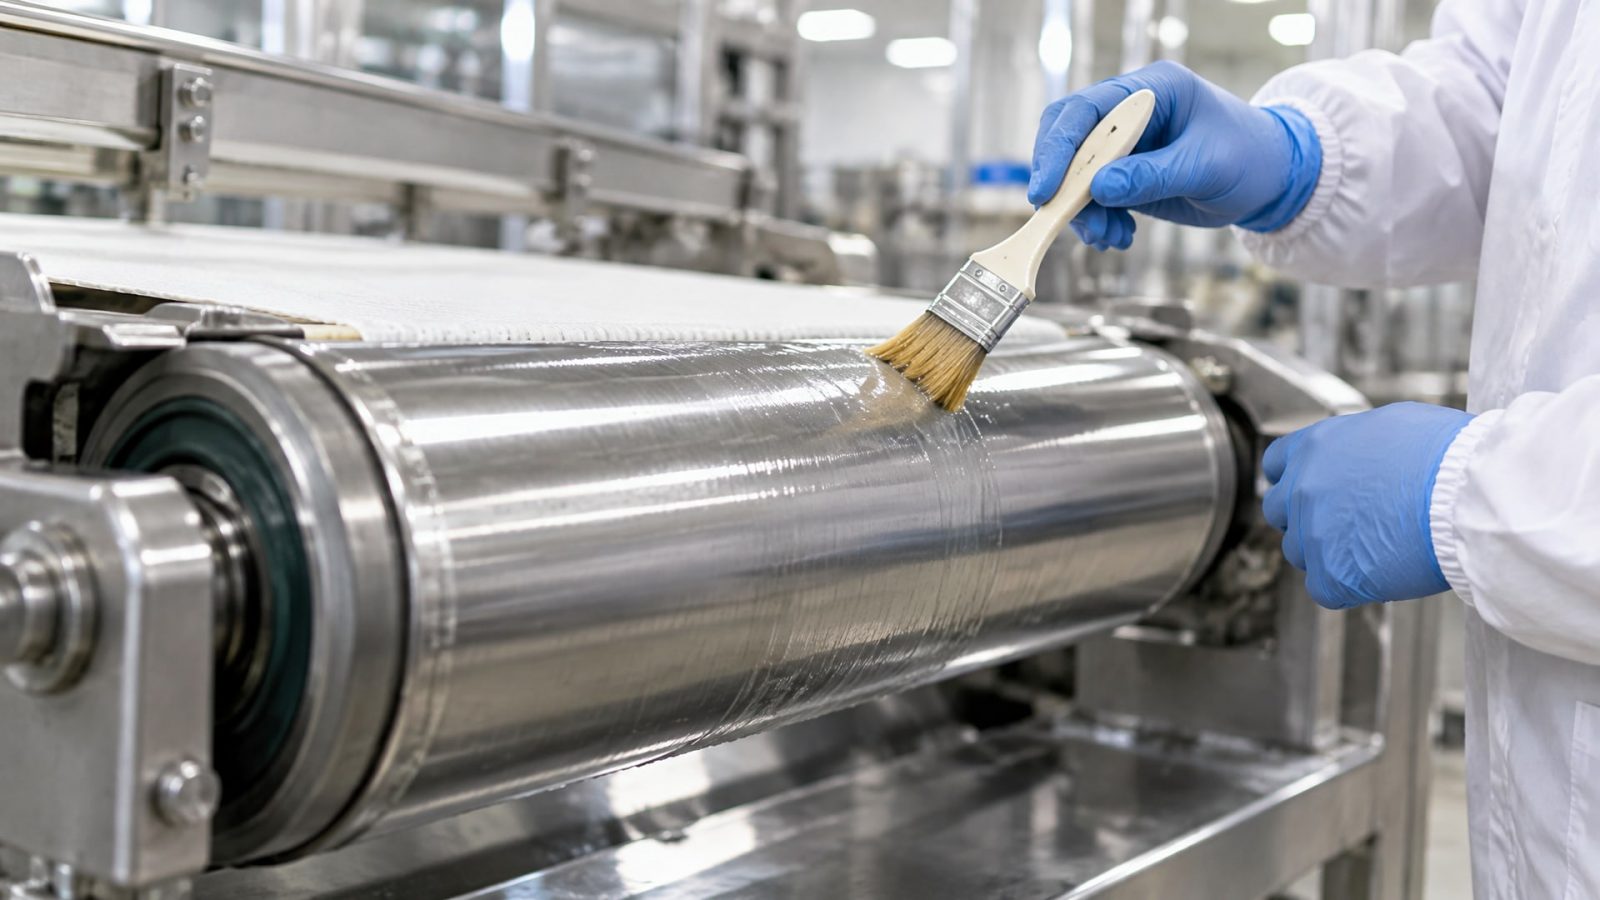
Кистевое или щеточное нанесение применяется на линиях с низкой скоростью или в местах, где требуется точное дозирование. Кисть должна иметь прямой контакт с цепью, а избыток смазки стирается после сборки узла.
Капельное смазывание через масленки устаревает для пищевого производства, так как дает неравномерное распределение и высокий риск переброса на продукт.
Периодичность и контроль
Частота нанесения зависит от скорости цепи, нагрузки и температуры. На медленных линиях (5–10 м/мин) масло может держаться 4–6 часов; на быстрых (30+ м/мин) требуется повторное нанесение каждые 1–2 часа. Признак недостатка смазки - пилящий звук цепи и рост температуры звеньев.
Контроль через коэффициент трения помогает оптимизировать процесс: норма для пищевых линий -0,08–0,17 в зависимости от материалов звеньев и окружающей среды. Если коэффициент выше, смазки либо не хватает, либо она загрязнена абразивом.
Важный момент: больше смазки - не значит меньше износа. Избыток масла повышает риск загрязнения продукта, привлекает пыль и ускоряет окисление самой смазки. Регулярное и точное нанесение в точки трения эффективнее, чем щедрое распыление.
Выбор вязкости и допуска в зависимости от условий линии
Подбор смазки начинается не с названия бренда, а с анализа рабочих условий: скорости цепи, нагрузки, температуры и наличия контакта с пищей.
Легконагруженные и низкоскоростные линии
Для накопителей, переворотов и других участков с низкой скоростью и умеренной нагрузкой подходят масла ISO VG 100–150 с допуском NSF H1. Они хорошо проникают в узлы, не стекают при остановке и достаточны для защиты. Таких линий большинство на предприятиях с фасовкой продуктов.
Нормальные режимы работы
Для основных транспортных участков с умеренной скоростью (10–20 м/мин) и нагрузкой рекомендуются масла ISO VG 220 с пищевым допуском. Они обеспечивают хороший баланс между текучестью и защитой, стабильны при температурах до +130–150°C и универсальны для большинства пищевых конвейеров.
Высокотемпературные и высоконагруженные линии
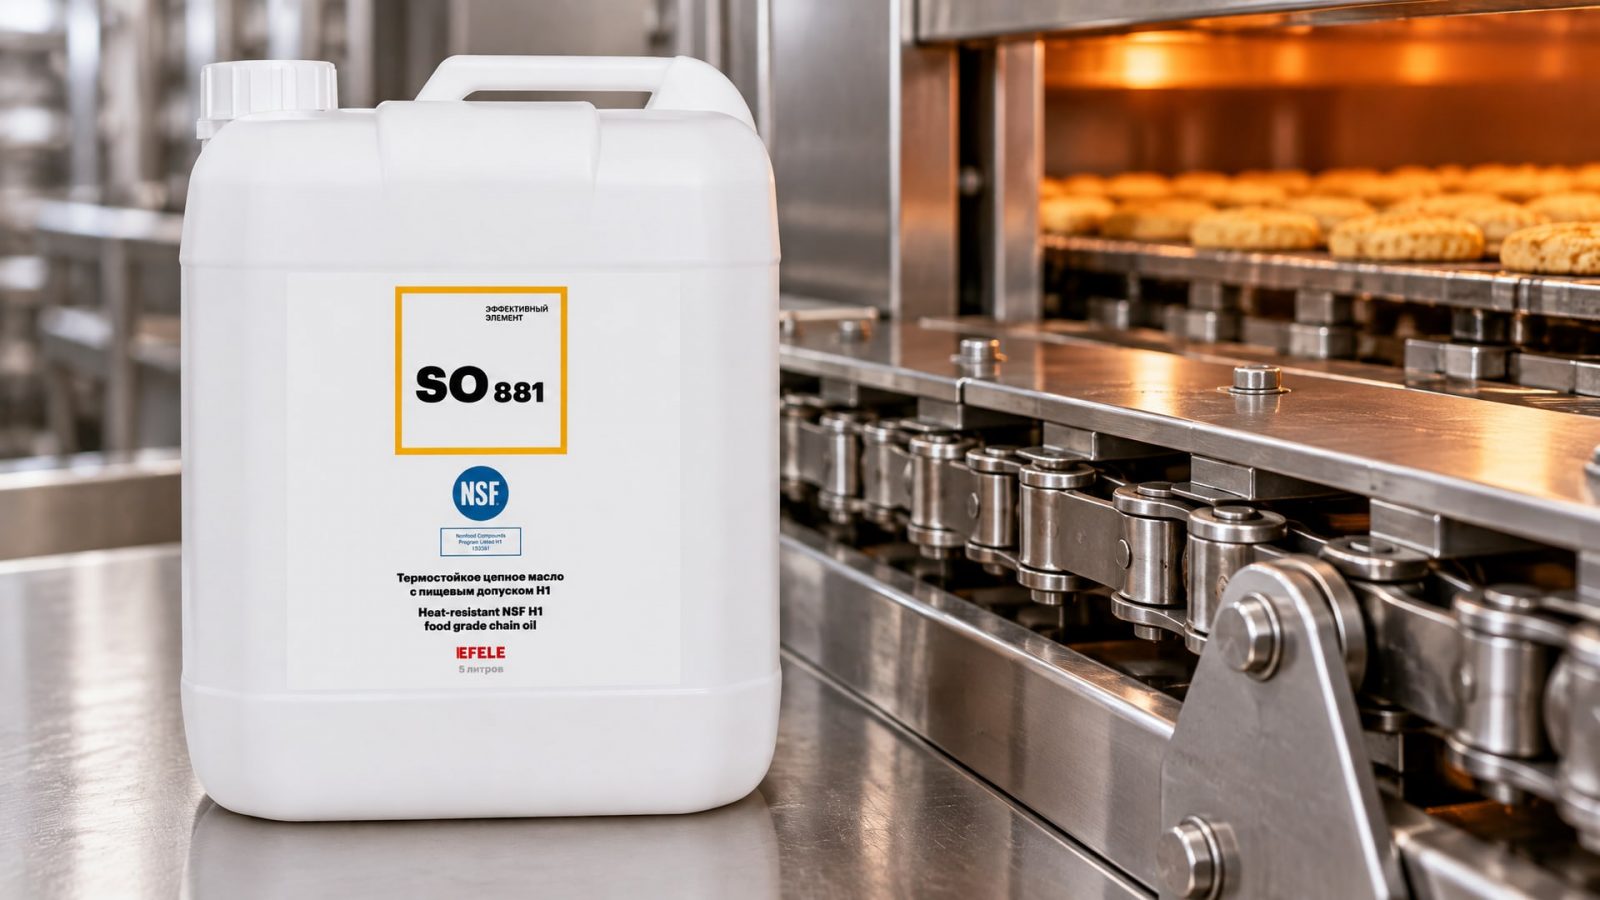
Если конвейер работает в горячем цехе (пекарня, варочная) или передает высокие нагрузки, требуется масло ISO VG 320 или специализированное термостойкое цепное с допуском H1, рассчитанное на +170…+260°C. На таких линиях обычные масла окисляются и теряют защитные свойства за несколько часов.
Для высокотемпературных цепей конвейеров на пищевом производстве практикуется использование синтетических эфирных цепных масел, которые обладают лучшей термостойкостью и адгезией, чем минеральные. Такие масла, как EFELE SO-881 с допуском NSF H1, разработаны именно для этих условий и обеспечивают высокую адгезию, устойчивость к смыванию водой и рабочий диапазон до +200°C и выше.
Стандарты и сертификаты: что проверять перед закупкой
Перед покупкой смазки закупщик должен запросить техданные продукта и убедиться в наличии нужных сертификатов.
Это критично, потому что не все масла с пометкой «для пищевой промышленности» на самом деле зарегистрированы в NSF.
NSF H1 и ISO 21469
NSF (National Sanitation Foundation) ведет реестр пищевых смазок по категориям. H1 - это конкретная категория, которая означает регистрацию и проверку на безопасность при случайном контакте. Просмотрите номер регистрации на сайте NSF - для каждого продукта есть уникальный номер в базе.
ISO 21469 - это международный стандарт, который дополняет NSF. Если продукт сертифицирован по обоим стандартам, это максимальная гарантия для пищевого производства. Меньше - рассмотрите другой вариант.
FDA и национальные требования
В России не существует собственного реестра пищевых смазок, поэтому опираются на международные стандарты (NSF, ISO) или FDA 21 CFR 178.3570 (американская норма для минеральных масел в контакте с пищей). При закупке убедитесь, что техлист содержит прямую ссылку на сертификат или реестровый номер.
Что НЕ нужно путать
H1 и H2 - это разные категории. H2 - для смазок, контакт с пищей которых исключен конструкцией (например, редукторы на закрытой части линии). Не используйте H2 на открытых конвейерах.
NSF-регистрация и просто «пищевая» маркировка на упаковке - разные вещи. Первая проверяется, вторая может быть самопровозглашением.
Допуск и использование - не одно и то же. Если у масла есть H1, но вязкость не подходит (слишком низкая или высокая), оно все равно будет плохо работать.
В качестве универсального решения для легконагруженных узлов и цепей на пищевом производстве можно рассмотреть универсальное масло с допуском NSF H1. Такие продукты обычно имеют среднюю вязкость (ISO VG 100–150), практически без запаха и адаптированы к влажным условиям линий. Они подходят для 70–80% пищевых конвейеров, где нет экстремальных температур или нагрузок.
Снижение износа цепей: практические рекомендации
Износ цепи начинается не с момента включения конвейера, а с момента неправильного выбора или нанесения смазки.
Каждый изношенный шарнир - это потенциальный отказ в самый неудачный момент.
Профилактические меры
1. Правильная смазка минимизирует износ на 30–40% - это доказанный факт, основанный на испытаниях. Смазка толщиной в несколько микрон снижает коэффициент трения с 0,3–0,4 до 0,08–0,17, что означает меньше тепла и меньше деградации материала.
2. Регулярность важнее дозы - смазку лучше наносить чаще небольшими количествами, чем редко большими. Это предотвращает сухое трение и окисление смазки.
3. Контроль чистоты - абразивная пыль (мука, сахар, крахмал) попадает на цепь и работает как наждак. Смазка должна выводить эту пыль или минимизировать ее контакт. Липкие смазки удерживают абразив, текучие - пропускают.
4. Совместимость с санитарией - если после мойки линии на цепи остаются щелочные остатки, они разлагают смазку. Выбирайте масло с хорошей коррозионной защитой и нейтрализующими присадками.
Признаки неправильной смазки
Пилящий, царапающий звук - признак сухого трения; увеличьте частоту нанесения.
Цепь горячая на ощупь - масло не образует достаточную пленку; проверьте вязкость и адгезию.
Заметное каплепадение на продукт - избыток смазки; уменьшите давление форсунки или объем нанесения.
Ржавчина на звеньях - смазка не защищает от влаги; выберите масло с лучшей коррозионной защитой или увеличьте частоту нанесения.
Черные отложения в узлах - окисление смазки; возможно, нужна смазка с лучшей термостойкостью или линия работает при температуре выше допустимой.
Часто задаваемые вопросы
Можно ли смазывать пищевую цепь обычным минеральным маслом или моторным маслом?
Нет. Обычное минеральное или моторное масло не имеет допуска NSF H1 и не гарантирует безопасность при случайном контакте с пищей. К тому же, моторное масло содержит присадки, которые могут оставить след и запах. Для пищевого производства используйте только смазку с сертификатом NSF H1 или ISO 21469 и соответствующей адгезией для цепных узлов.
Почему нельзя смазывать пищевую цепь пластичной смазкой или литиевой смазкой?
Пластичные смазки (grease) имеют высокую вязкость и загустители, которые плохо проникают в узкие зазоры между штифтом и втулкой цепи. Кроме того, густая смазка быстро накапливает абразивную пыль и ускоряет износ вместо его замедления. Для работающей цепи нужно текучее масло, которое циркулирует в узле и выносит частицы загрязнения.
Как часто нужно смазывать цепь конвейера на пищевом производстве?
Частота зависит от скорости цепи, нагрузки и температуры. На медленных линиях (5–10 м/мин) нанесение каждые 4–6 часов достаточно; на быстрых (30+ м/мин) требуется каждые 1–2 часа. Ориентируйтесь на звук цепи: при появлении пилящего звука - немедленно смазывайте. Контроль коэффициента трения (норма 0,08–0,17) помогает оптимизировать график автоматизированных систем смазки.
Какая вязкость цепного масла лучше всего подходит для пищевых конвейеров?
Для большинства пищевых конвейеров универсальный выбор - ISO VG 150 или ISO VG 220. Первая подходит для низкоскоростных и легконагруженных линий; вторая - для стандартных режимов. Если линия работает при высокой температуре или с высокой нагрузкой, переходите на ISO VG 320 или специализированное термостойкое масло до +200–260°C.
Есть ли разница между NSF H1 и пищевым допуском ISO 21469, или это одно и то же?
NSF H1 - это регистрация в американском реестре NSF; ISO 21469 - это международный стандарт, охватывающий весь жизненный цикл смазки и требования к производству. Смазка может иметь только H1, только ISO 21469 или оба сразу. Для максимальной гарантии выбирайте масло с обоими сертификатами, но если доступна только одна регистрация, H1 приоритетнее для пищевого производства.
Заключение
Выбор правильного цепного масла для пищевого производства - это не просто инвестиция в долговечность оборудования, но и гарантия соответствия санитарным требованиям. Смазка с допуском NSF H1 или ISO 21469, подобранная по вязкости под условия линии, наносимая регулярно в критические узлы цепи, снижает износ на 30–40% и предотвращает незапланированные остановки.
Начните с анализа рабочих условий вашего конвейера: скорость, нагрузка, температура, наличие влаги. Выберите масло, которое соответствует этим параметрам и имеет подтвержденный пищевой допуск. Затем отрегулируйте систему нанесения (форсунки, щетки) так, чтобы смазка попадала в начало участка цепи и распределялась равномерно. Следующий шаг - установка контроля коэффициента трения или простого мониторинга звука, чтобы вовремя заметить проблемы. Этот комплекс мер гарантирует надежную работу цепи и экономию на ремонтах и простоях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно ухаживать за садовым инструментом, чтобы обеспечить его защиту от ржавчины и продлить срок службы.
Узнайте, как выбрать высокотемпературный герметик для резьбовых соединений, чтобы обеспечить их герметичность при экстремальных температурах.
Узнайте, как выбрать разъемный фиксатор резьбы для надежной фиксации и легкого демонтажа соединений.