
Как обеспечить герметичность резьбовых соединений при высоких температурах
Герметичность резьбовых соединений при высоких температурах - одна из сложнейших задач в промышленности. Стандартные герметики и уплотнители теряют свои свойства, появляются микротечи, соединения самооткручиваются. Выбор правильного высокотемпературного герметика зависит от реального диапазона рабочих температур узла: для конвейеров и трубопроводов, работающих до 150 °C, подходят анаэробные составы, а для печей, дымоходов и котлов, где температура превышает 200 °C, требуются специальные силиконовые решения до 316 °C. Эта статья разберет, как выбрать герметик под конкретную задачу, на какую температуру рассчитывать и как правильно его нанести.
Когда анаэробный герметик работает, а когда его недостаточно
Анаэробные резьбовые герметики - стандартный выбор для трубной резьбы на производствах.
Они одновременно герметизируют и фиксируют соединение, заполняют зазоры в резьбе и не требуют ленты PTFE. Однако их возможности ограничены температурой: стандартные составы рассчитаны на диапазон от -55 °C до +150 °C, а их высокотемпературные версии - до +200 °C или +204 °C.
Для многих промышленных линий этого хватает. Но есть узлы, где анаэробный герметик окажется на грани применимости или вообще не подойдет. Это печи, дымоходы, котлы, вытяжные каналы и высокотемпературные воздуховоды, где рабочая температура переходит за 200 °C. В таких сценариях герметик начинает деградировать: теряет гибкость, становится хрупким, не держит давление. Для этих условий производители указывают высокотемпературные силиконовые герметики с рабочим диапазоном до 316 °C - совершенно другой класс материалов и другой подход к применению.
Кроме того, важно различать реальную температуру узла. Если стоит трубопровод в цехе с температурой 80 °C, но корпус соединения греется от теплого теплоносителя внутри до 120–140 °C, то это уже иная ситуация. Производители рекомендуют учитывать локальный нагрев, тепловые пики и условия работы узла, а не только среднюю температуру в цехе.
Анаэробные герметики: температурный диапазон и практические ограничения
Анаэробные резьбовые герметики отверждаются при отсутствии кислорода, в узком пространстве между витками резьбы.
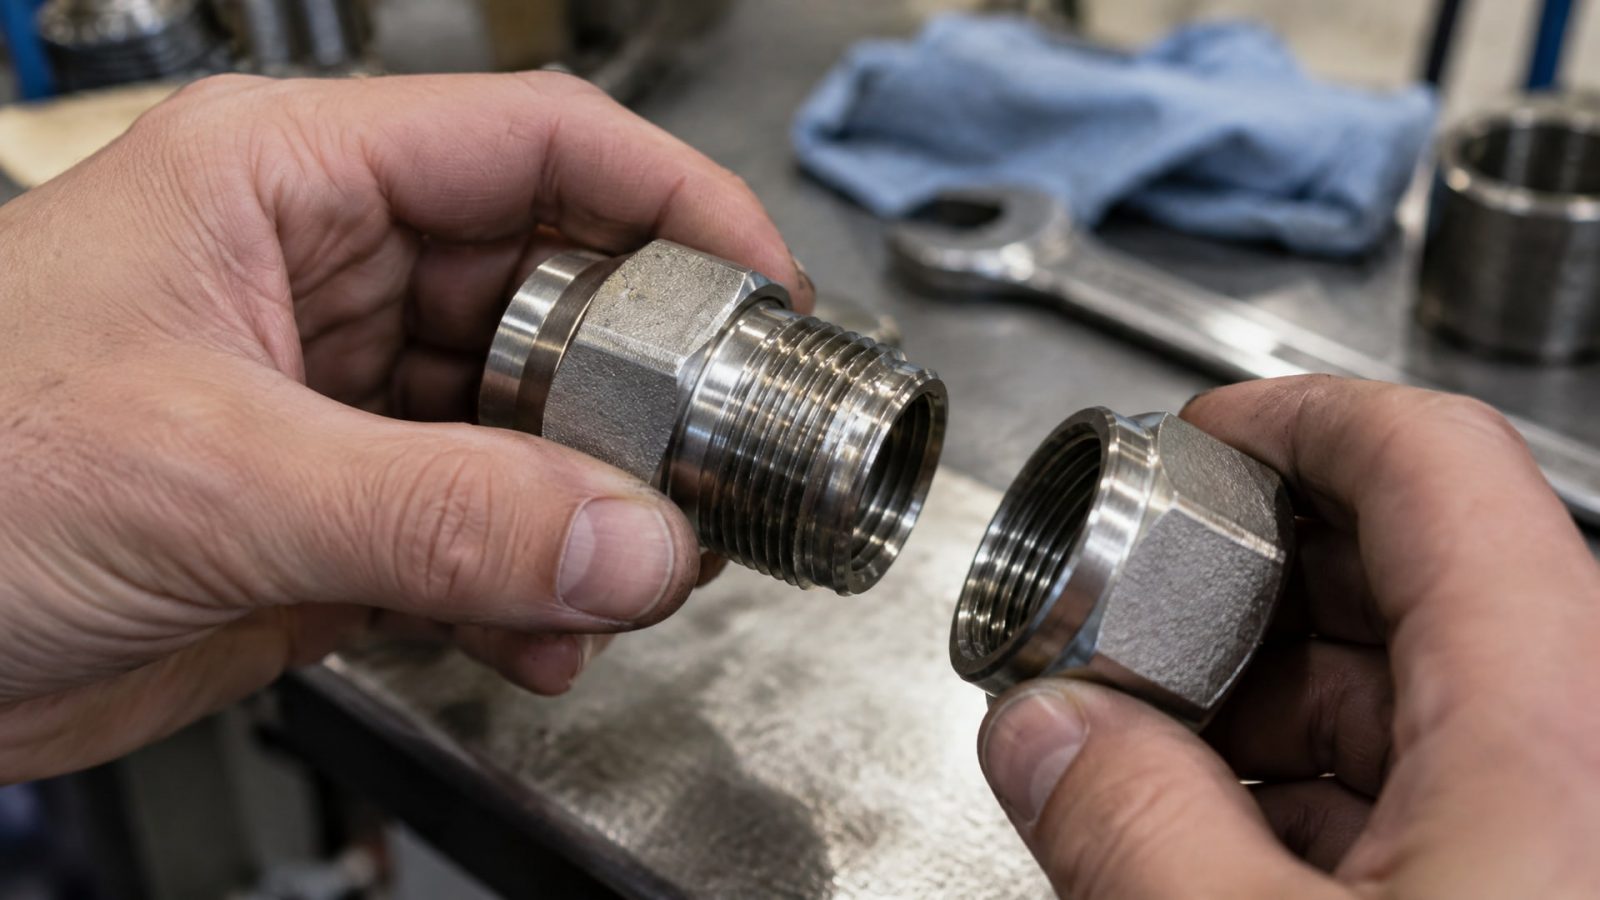
Это их преимущество: быстрая полимеризация, надежная фиксация, хорошая адгезия к металлу. Вместе с тем - это и источник проблем при высоких температурах.
Типовой температурный диапазон:
| Класс герметика | Минимум | Максимум | Применение |
|---|---|---|---|
| Стандартный анаэробный | -55 °C | +150 °C | Трубопроводы, гидравлика, стандартные соединения |
| Высокотемпературный анаэробный | -55 °C | +200 °C | Трубная резьба на горячих линиях, котельные |
| Особо высокотемпературный анаэробный | -54 °C | +204 °C | Критичные соединения, максимальная стойкость |
Полная устойчивость к давлению и растворителям достигается не сразу. Испытания показывают, что после 24 часов соединение герметично к основным нагрузкам, но максимальная прочность и стойкость достигаются через 72 часа полного отверждения. Это значит, что систему нельзя запускать под полным давлением сразу после монтажа - нужна технологическая пауза.
Для резьб на пассивных металлах (нержавейка, алюминий, покрытые поверхности) отверждение анаэробного герметика может идти медленнее. Производители советуют использовать активатор или праймер, который ускоряет реакцию полимеризации. Без активатора время отверждения может растянуться на несколько часов, что не всегда приемлемо.
При необходимости демонтажа герметизированного соединения локальный нагрев примерно до 260 °C размягчит анаэробный состав достаточно для разборки, но выше этой температуры герметик начинает необратимо разлагаться. Это важно учитывать при проектировании узла: если соединение придется часто разбирать в полевых условиях, выбор материала требует дополнительной оценки.
Высокотемпературный силиконовый герметик: когда нужен именно он
Когда рабочая температура переходит за 200 °C и держится там постоянно, переходят на силиконовые высокотемпературные герметики.
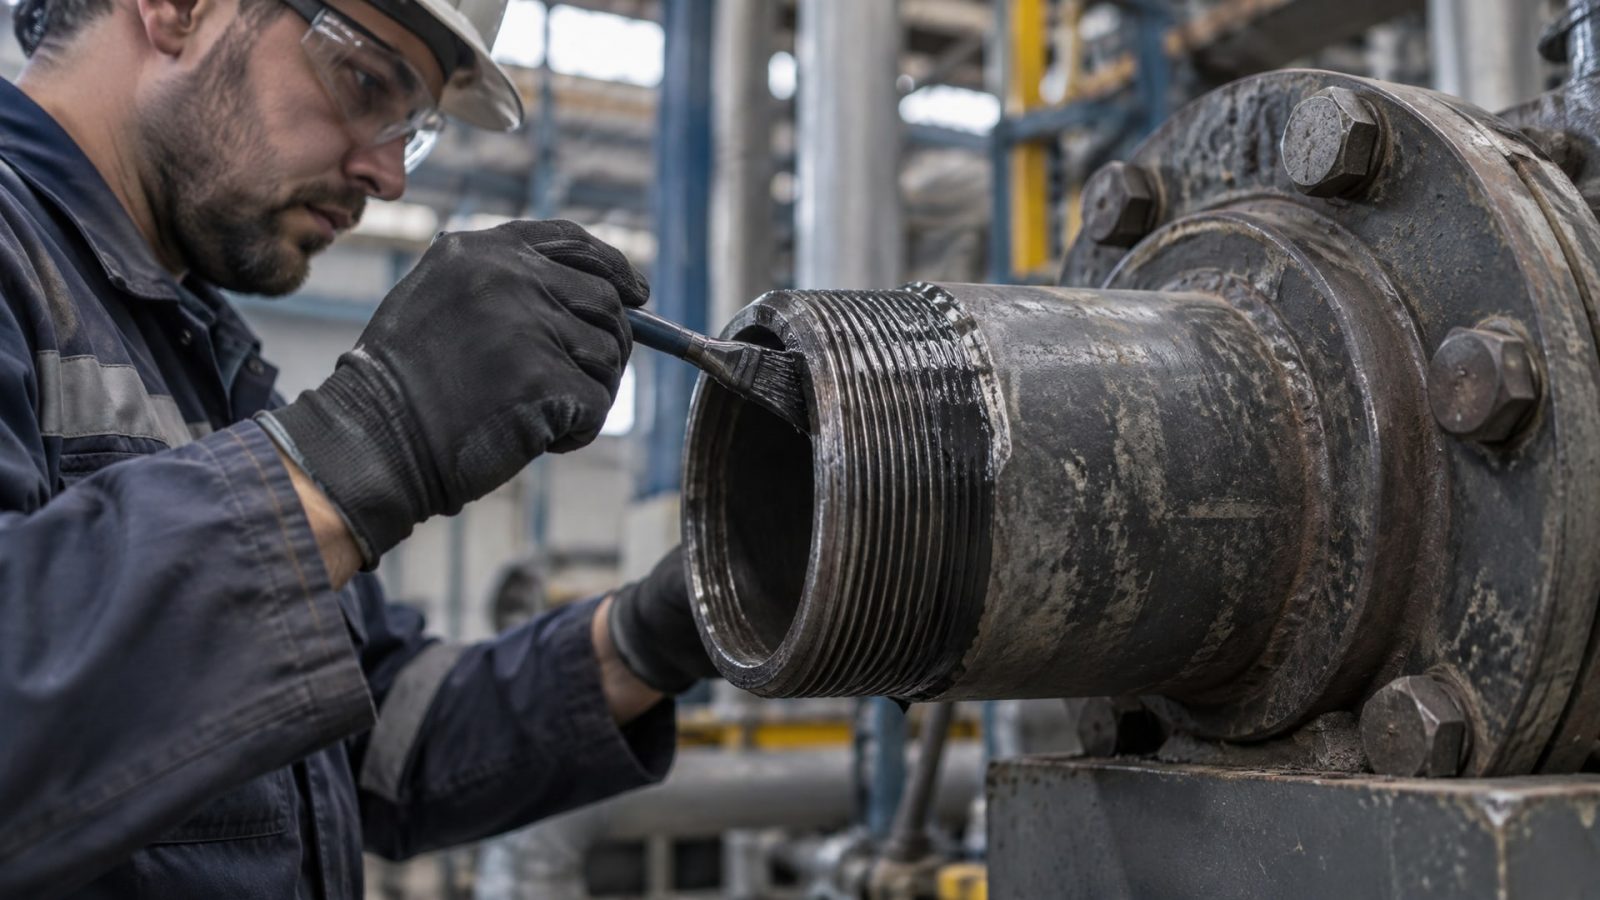
Их химия совершенно иная: вместо жидкого анаэробного состава, который полимеризуется в зазоре, это вязко-пластичный материал, который наносится шпателем или пистолетом и отверждается теплом окружающей среды или специальной обработкой.
Силиконовый герметик рассчитан на температуры до 316 °C (600 °F). Производители рекомендуют его для печей, котлов, дымовых каналов, нагревательных элементов и высокотемпературных воздуховодов. Он не разлагается при длительном воздействии высоких температур, сохраняет упругость и не становится хрупким.
Однако есть нюанс: силиконовый герметик не фиксирует соединение так же твердо, как анаэробный. Его задача - герметизация, а не антивибрационная защита от самооткручивания. Для резьбовых соединений в высокотемпературных узлах часто комбинируют герметик с механической фиксацией: стопорной шайбой, контргайкой или проволокой.
Силиконовый герметик требует чистоты поверхности, но менее чувствителен к легким загрязнениям, чем анаэробный. При этом не все силиконовые герметики одинаковы: некоторые не переносят прямой контакт с водой или паром, другие специально разработаны для влажных сред. Перед выбором нужно проверить спецификацию производителя на предмет совместимости с рабочей средой.
Правильное нанесение герметика: техника и типичные ошибки
Нанесение герметика - простая операция, но малейшие ошибки приводят к микротечам и разгерметизации.
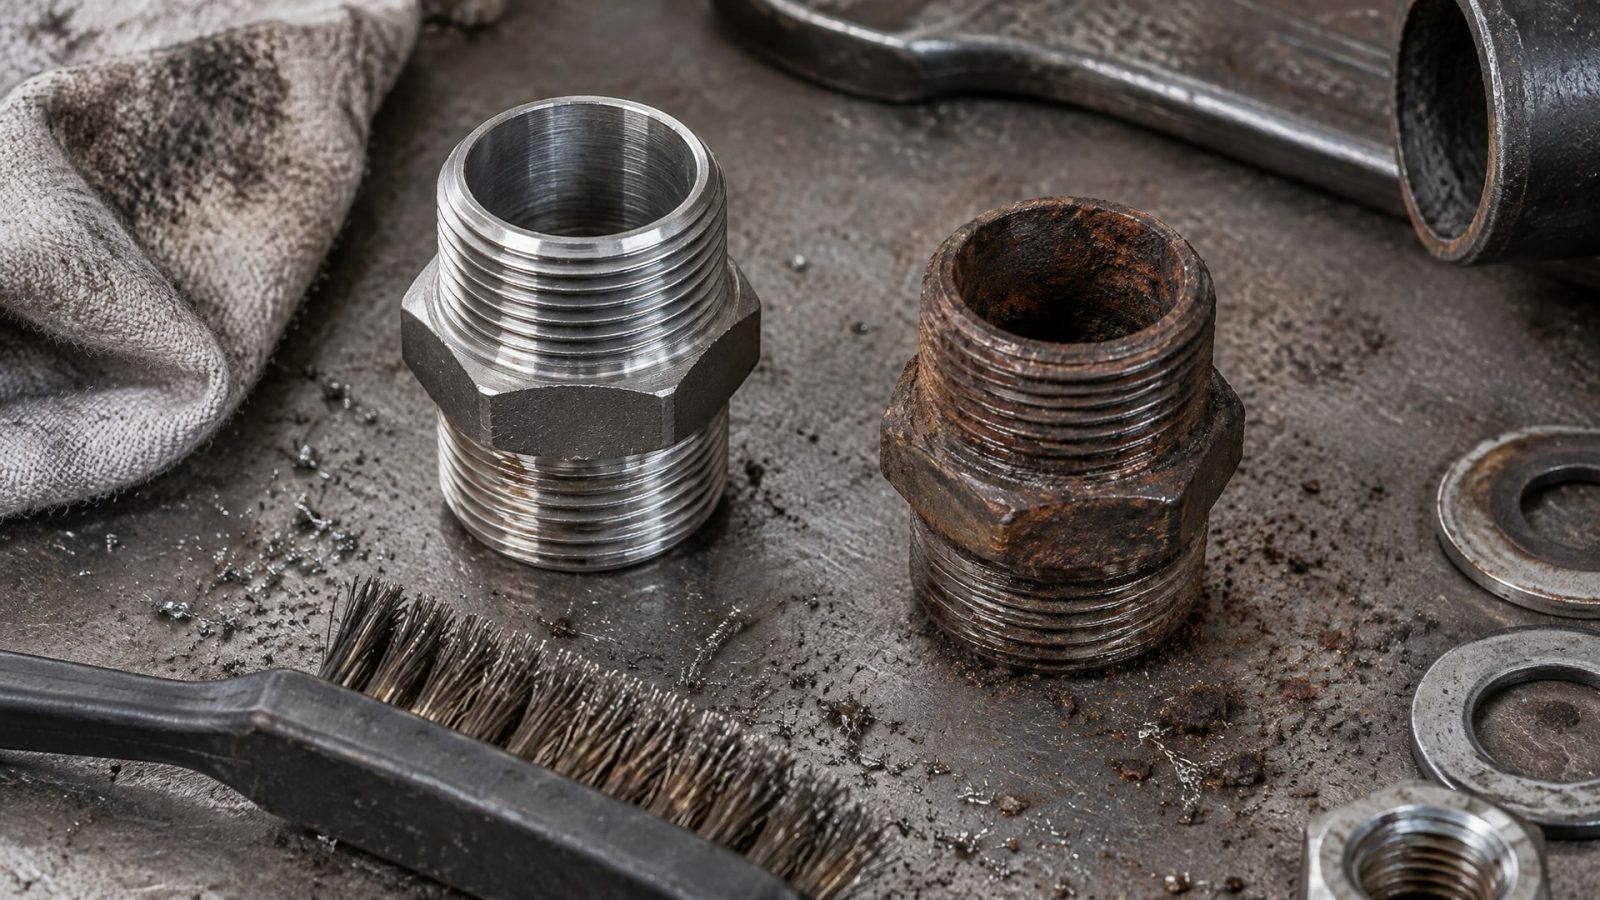
Начинать нужно с подготовки поверхности.
Подготовка перед нанесением:
Очистить резьбу от масла, грязи, ржавчины и остатков старого герметика. Обезжиривание - обязательно; загрязнение замедляет отверждение анаэробного состава и может полностью помешать сцеплению материала с поверхностью.
Для анаэробного герметика на пассивных металлах рекомендуется нанести тонкий слой активатора или праймера; это ускорит отверждение в 2–3 раза.
Поверхность должна быть слегка влажной от праймера, но не мокрой - избыток жидкости размывает герметик.
Техника нанесения:
Герметик наносят на ведущие витки резьбы; первый виток обычно оставляют свободным, чтобы избежать выдавливания материала при зажиме.
Для тонких резьб достаточно нескольких капель по спирали; для крупных резьб герметик можно наносить и на мужскую, и на женскую часть соединения.
После нанесения соединение нужно затянуть сразу же, в течение нескольких минут, чтобы герметик равномерно распределился в зазорах.
Излишки герметика, вышедшие на резьбу после затяжки, можно убрать мягкой тряпкой - но только после завершения сборки, не во время работы соединения.
Время отверждения и ввод в эксплуатацию:
Минимум 24 часа соединение должно находиться в покое перед подачей давления; за это время герметик достигнет базовой стойкости.
Максимальная устойчивость к давлению и растворителям достигается через 72 часа.
Если срок критичен, производители указывают возможность ускорения теплом: при поднятии температуры узла на 50–70 °C выше комнатной отверждение может произойти быстрее.
Типичная ошибка закупщиков и монтажников - попытка дать системе нагрузку сразу же после монтажа, в течение первых часов. Это приводит к выдавливанию герметика из зазоров, к неполной герметизации и в дальнейшем к течам. Вторая ошибка - нанесение герметика на всю резьбу подряд без пропусков: это может привести к гидравлическому сопротивлению при затяжке и неравномерному распределению материала.
Когда нужен активатор и как его использовать
Анаэробные герметики отверждаются в среде без кислорода, но на пассивных (инертных) металлах реакция полимеризации может идти очень медленно.
Нержавейка, алюминий, хромированные и анодированные поверхности плохо инициируют химическую реакцию анаэробного состава - окись на поверхности замедляет процесс.
В этом случае производители рекомендуют праймер или активатор - обычно это жидкость на основе небольших количеств перекиси водорода или других инициаторов. Активатор наносится тонким слоем на резьбу перед герметиком, за счет чего полимеризация начинается почти мгновенно.
Практика применения активатора:
Наносят 1–2 капли активатора на чистую резьбу, дают 1–2 минуты на впитывание.
Затем сразу же наносят герметик (капли в зазор резьбы) и собирают соединение.
Отверждение происходит за 1–2 часа вместо 24 часов без активатора.
Для стальной резьбы активатор часто не нужен - стальная поверхность с легким окислением достаточно активна для самопроизвольной полимеризации анаэробного состава. Но если резьба хромирована или изготовлена из нержавейки, активатор сокращает время ожидания критично.
Следует помнить, что активатор расходуется экономно: одного флакона 10–15 мл хватает на сотни операций. Избыток активатора приводит к слишком быстрому отверждению (в течение десятков секунд), что может помешать равномерному распределению герметика в зазорах.
Высокотемпературные герметики для печей и дымоходов: специфика применения
Печи, котлы, дымоходы и промышленные вытяжные каналы - отдельный класс задач.
Там герметик не просто держит давление, но и выдерживает циклические перепады температуры, воздействие влаги и агрессивных газов. Для этих узлов стандартный анаэробный герметик непригоден: он начнет деградировать при температуре выше 200 °C.
Производители для таких сценариев указывают специальные высокотемпературные силиконовые герметики, рассчитанные на температуры до 316 °C. Эти материалы - не просто герметики, но и теплозащитные барьеры. Они наносятся шпателем, образуют мягкий, эластичный слой и остаются гибкими при высоких температурах, не трескаются и не становятся хрупкими.
Для печей важна еще одна характеристика: вязкость и липкость (адгезия) материала. Хороший высокотемпературный герметик хорошо прилипает к керамике, кирпичу, металлу и не стекает вниз при нанесении на вертикальные швы. При выборе герметика для печи нужно убедиться, что это именно герметик, а не просто жаростойкая краска или мастика.
Еще один момент: в печах и дымоходах часто присутствует влага и конденсат, особенно при холодном пуске. Герметик должен быть совместим с этой средой. Некоторые высокотемпературные герметики на основе силикона переносят влагу хорошо, другие требуют предварительной сушки поверхности. Спецификация производителя обязательна к уточнению.
Таблица выбора герметика по условиям применения
| Рабочая температура | Тип герметика | Диапазон, °C | Примеры применения | Примечания |
|---|---|---|---|---|
| До 100 °C | Стандартный анаэробный | -55 до +150 | Гидравлика, трубопроводы, конвейеры | Быстрое отверждение, не требует активатора |
| 100–180 °C | Анаэробный высокотемп. | -55 до +200 | Горячие трубопроводы, котельные | На нержавейке может потребоваться активатор |
| 180–250 °C | Особо высокотемп. анаэробный или силиконовый | +200 до +316 | Печи на границе, мощные котлы | Выбор зависит от среды и типа нагрузок |
| Выше 250 °C | Высокотемп. силиконовый | До +316 | Печи, дымоходы, вытяжные каналы | Специальный класс, другая техника нанесения |
Часто задаваемые вопросы
Какова максимальная температура, на которую рассчитан герметик красный высокотемпературный?
Стандартный красный анаэробный герметик держит температуру до +200 °C, некоторые версии - до +204 °C. Однако цвет не является гарантией: нужно проверить техкарту производителя. Для печей и дымоходов, где требуется температура выше 250 °C, красный цвет часто указывает на силиконовый герметик, который выдерживает до +316 °C, но его структура и техника нанесения отличаются от анаэробного.
Какой герметик выбрать для печи или дымохода?
Для печей и дымоходов производители рекомендуют высокотемпературный силиконовый герметик, рассчитанный на температуры до 316 °C, а не стандартный анаэробный резьбовой герметик. Силиконовый материал сохраняет гибкость, не становится хрупким и выдерживает циклические колебания температуры. Важно убедиться, что герметик совместим с рабочей средой (влажность, конденсат, агрессивные газы).
Нужно ли наносить герметик на всю резьбу, или только на часть витков?
В инструкциях производителей рекомендуется наносить герметик на ведущие витки резьбы; первый виток часто оставляют свободным, чтобы избежать выдавливания материала при затяжке. Для тонких резьб несколько капель по спирали достаточно; для крупных резьб герметик наносят и на мужскую, и на женскую часть соединения. Равномерное распределение герметика важнее, чем его количество.
Сколько времени ждать после нанесения герметика перед подачей давления?
Минимум 24 часа соединение должно находиться без нагрузок; это время нужно для базового отверждения герметика. Максимальная устойчивость к давлению и растворителям достигается через 72 часа. Если нужно ускорить процесс, можно поднять температуру узла на 50–70 °C выше комнатной - это сократит время отверждения.
Нужен ли активатор для герметика на стальной резьбе?
Для стальной резьбы активатор часто не требуется - стальная поверхность достаточно активна для полимеризации анаэробного герметика. Активатор критичен для нержавейки, алюминия и хромированных поверхностей, где отверждение без инициатора может замедлиться на несколько часов. Для спешки можно использовать активатор и на стали - это не повредит.
Заключение
Герметичность резьбовых соединений при высоких температурах решается выбором правильного материала. До температуры 200 °C подходят анаэробные герметики, которые быстро отверждаются, надежно фиксируют соединение и герметизируют резьбу одновременно. Для температур выше 250 °C требуются высокотемпературные силиконовые герметики, которые сохраняют эластичность и выдерживают длительное воздействие тепла. Ключ успеха - правильно определить реальную температуру узла (она часто выше температуры окружающей среды), подобрать материал с нужным температурным диапазоном, подготовить поверхность к нанесению и дать герметику время на полное отверждение перед вводом в эксплуатацию.
Для узлов со сложными условиями, где требуется одновременно герметичность, температурная стойкость и антифрикционные свойства резьбы, используют специализированные составы: например, анаэробный клей EFELE 119 обеспечивает герметичность резьбовых соединений при температурах до +280 °C, что позволяет закрыть промежуточный диапазон между стандартными анаэробными герметиками и силиконовыми решениями для печей. Следующий шаг - уточнить у производителя герметика спецификацию для вашего конкретного узла, проверить совместимость с материалом резьбы и рабочей средой, а затем следовать рекомендациям по подготовке, нанесению и времени отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы для надежной фиксации и легкого демонтажа соединений.
Переход с индустриальных на пищевые масла требует тщательной подготовки, чтобы избежать загрязнения продукции и простоя оборудования.
Узнайте, как проникающая смазка для резьбовых соединений поможет отвернуть закисший болт без срыва грани и повреждения крепежа.