
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
Оборудование на пищевых производствах подвергается экстремальным условиям: непрерывной мойке, воздействию горячей воды, моющих и дезинфицирующих растворов, перепадам температур. Обычная смазка в этой среде просто вымывается или теряет защитные свойства за несколько часов. Пищевая смазка с допуском NSF H1 - это не просто «смазка для еды», а специализированный материал, спроектированный именно для зон, где возможен случайный контакт с продуктом при соблюдении требований санитарии и гигиены.
Однако не каждая H1-смазка подходит для постоянной мойки. Ключевое различие - водостойкость и устойчивость к вымыванию. Статья поможет разобраться, на какие параметры и стандарты обращать внимание закупщику, чтобы выбрать действительно надежный материал, а не полагаться только на маркировку на упаковке.
NSF H1: что это значит на практике
NSF H1 - это регуляторная категория смазок, одобренная для использования на пищевых производствах в зонах, где технически неизбежен случайный контакт материала с пищей.
Это не означает, что смазку можно вносить в продукт целенаправленно. Лимит загрязнения для минеральных H1-смазок составляет до 10 ppm (миллионных долей), для силиконовых смазок - до 1 ppm.
Базовая регуляторная норма - FDA 21 CFR 178.3570. Ее соответствие указывается в техпасном каждой пищевой смазки. Однако важно понимать: сам допуск H1 не дает никаких гарантий на устойчивость к воде и частым моечным операциям. H1 - это только разрешение на присутствие в зоне, а не показатель качества антикоррозионной защиты.
Часто путают H1 и H2. H1 - смазка для узлов, где случайный контакт возможен (например, цепь привода, расположенная над конвейером с продуктом, или подшипники крышки емкости). H2 - смазка для зон без риска контакта (редукторы в отдельных помещениях, петли дверей служебных зон, направляющие грузовых площадок). Путаница между ними - частая причина несоответствия при HACCP-аудитах.
Водостойкость: главный критерий выбора для мойки
Когда говорят о мойке оборудования на пищевом производстве, имеют в виду не только ручную протирку, но и высокопроизводительные системы с подачей горячей воды и моющих растворов под давлением.
Оборудование для мойки пищевых производств часто работает в полностью автоматизированном режиме, что означает экстремальное воздействие на смазочный слой.
Водостойкость смазки оценивается испытаниями по ASTM D1264/IP215 или DIN 51807. Эти тесты показывают, какой процент смазки вымывается после воздействия воды при определенной температуре и времени. Хороший показатель - water washout менее 2%. Если производитель в техпаспорте указывает, например, "water washout 1,5% по DIN 51807", это означает, что смазка сохраняет 98,5% своей массы и защитных свойств после испытания.
Без такого подтверждения фраза "water resistant" на этикетке - просто маркетинг. Закупщику нужно требовать техпаспорт (TDS) с конкретным методом и результатом.
При постоянной мойке смазка должна не просто оставаться на узле, но и восстанавливать защитную пленку после каждого цикла мойки и сушки. Эту характеристику называют washdown protection. Смазки с синтетическими загустителями (полиочевины, полиуреи) обычно держат эту нагрузку лучше, чем минеральные с литиевым загустителем.
NLGI и консистенция: выбор для washdown-сред
NLGI (National Lubricating Grease Institute) - класс консистенции пластичной смазки.
Это не мера липкости и не показатель качества, а просто описание твердости. NLGI 2 - самая распространенная: как зубная паста, легко наносится вручную, держится на узле, но достаточно мягкая для текучести при работе.
Для оборудования с постоянной мойкой NLGI 2 - стандартный выбор. Она не вытекает при вибрации, хорошо держится при высокопроизводительных моечных операциях и удобна для планового переозлащиния.
Однако если используется централизованная система смазки (автоматическая подача), могут потребоваться NLGI 1, 0 или 00 - они более текучие и легче прокачиваются по трубопроводам. Если оборудование работает при низких температурах (например, холодильные линии), мягкость консистенции особенно важна: в таких условиях берут NLGI 0 или 00, чтобы смазка осталась пластичной.
Еще один момент: при постоянной мойке узлы часто перезаливают чаще, чем в сухих условиях. NLGI 2 смазка держит интервалы в пищевом цехе примерно 500–1000 часов работы в зависимости от интенсивности мойки; при экстремальной washdown может быть и того меньше.
Стандарты испытаний и сертификаты: на что смотреть в техпаспорте
Хороший техпаспорт пищевой H1-смазки для washdown-условий содержит следующие ключевые параметры:
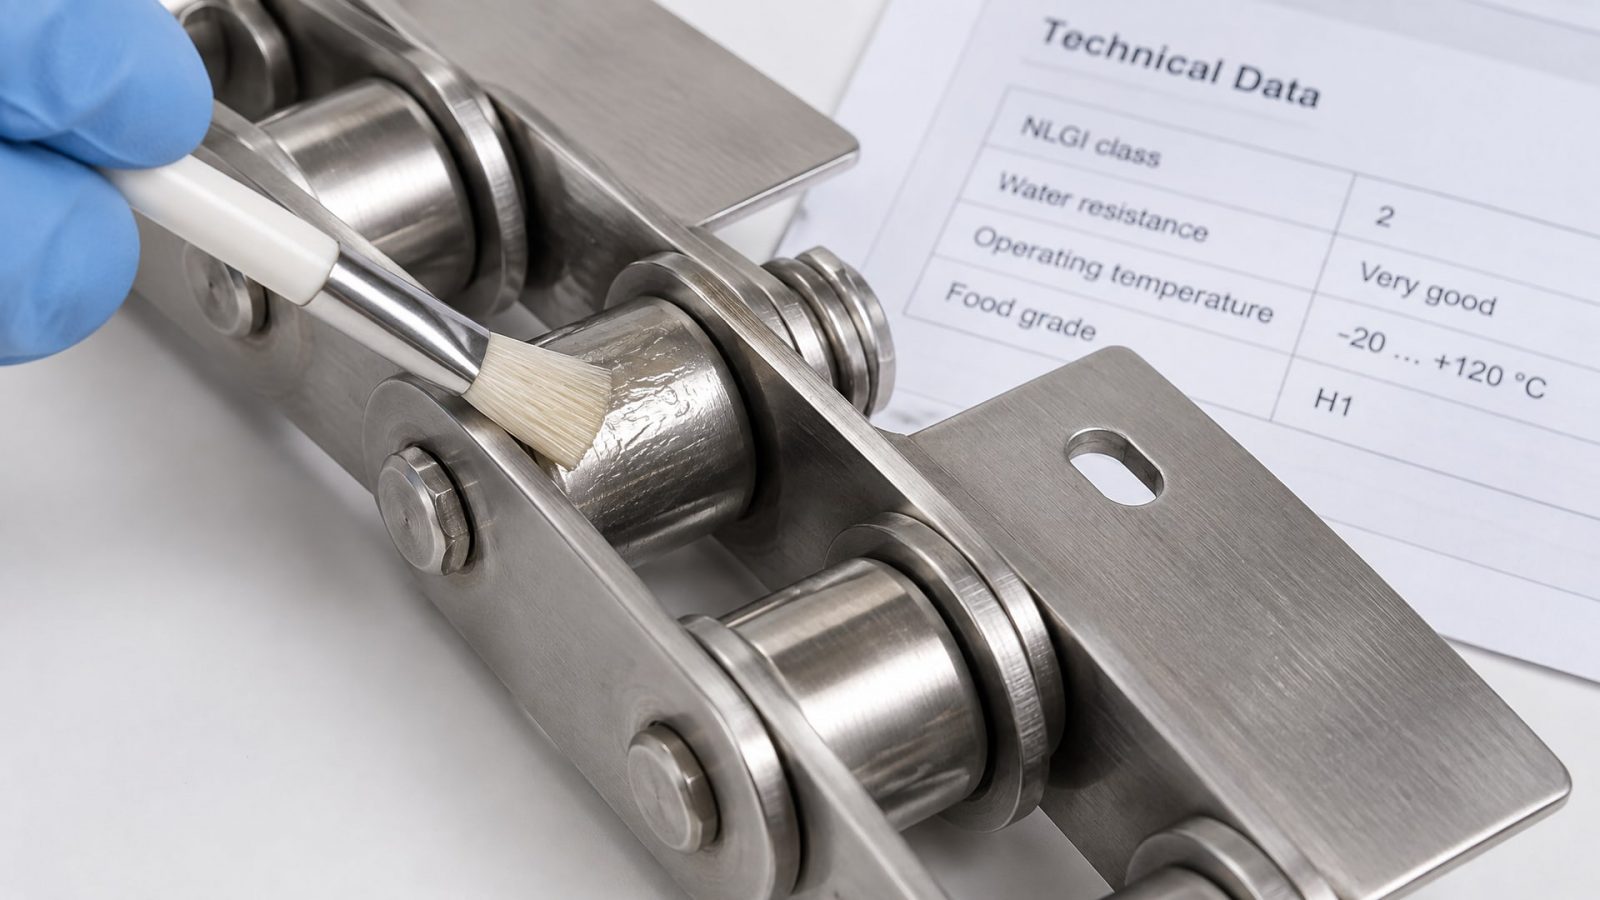
NSF H1 и FDA 21 CFR 178.3570 - обязательные допуски;
NLGI класс - например, NLGI 2;
Температурный диапазон - обычно минус 10...+150°C или минус 20...+160°C;
Водостойкость (water washout) по ASTM D1264/IP215 или DIN 51807 - число, а не просто слово "resistant";
Окисляемость по ASTM D2272 (количество минут, при котором смазка выдерживает окисление в строгих условиях);
Антикоррозионные свойства - защита от ржавления, обычно по ASTM D1264 или DIN 51807 (часть про коррозию);
Стойкость к механическому разрушению по ASTM D217 (дробление Челленджера) - показывает, не рассыпается ли смазка при работе.
Если в техпаспорте есть результаты испытаний именно по washdown (на отличие от просто "food grade"), это плюс. Например, если указано "tested for frequent washdowns at 60°C and 80°C" - это верный признак того, что смазка специально разработана для вашего применения.
Часто встречается ошибка: закупщик смотрит только на логотип NSF и считает, что больше ничего не нужно. На самом деле NSF H1 - только разрешение, а реальная пригодность для постоянной мойки зависит от водостойкости, консистенции и температурного диапазона.
Правила применения в зонах мойки и CIP
CIP (Clean-In-Place) - это автоматизированные системы мойки оборудования прямо на месте без разборки.
Смазка для CIP-зон должна быть не только водостойкой, но и совместимой с горячей водой, щелочными и кислотными растворами, которые используются в таких системах.
При постоянной мойке и дезинфекции оборудования на пищевом производстве возникают несколько критических ситуаций:
Эмульгирование: смазка не должна «растворяться» в воде, образуя молочную жидкость. Если это происходит, теряется защитная пленка и возникает коррозия;
Вымывание: вода под давлением буквально сбивает смазку с узла. Хорошая водостойкая смазка держится на подшипнике даже при высокопроизводительных моечных системах;
Вспенивание: при интенсивной циркуляции в системе смазка может вспениваться, что нарушает ее защитные свойства;
Совместимость с материалами: резиновые уплотнения и прокладки не должны разбухать или размягчаться от смазки.
Нанесение смазки в зонах мойки требует особого подхода. После планового переозлащивания излишки не протирают (так сотрется вся смазка), а оставляют небольшое количество, которое растечется при пуске оборудования. На практике в пищевых производствах часто используют автоматические системы дозирования: они подают смазку небольшими порциями в строго определенные интервалы, что снижает количество "лишней" смазки и риск ее вымывания.
Выбор смазки для конкретных узлов: подшипники, цепи, направляющие
Не все узлы требуют одинаковой смазки.
В оборудовании для мойки пищевых производств встречаются разные типы механизмов:
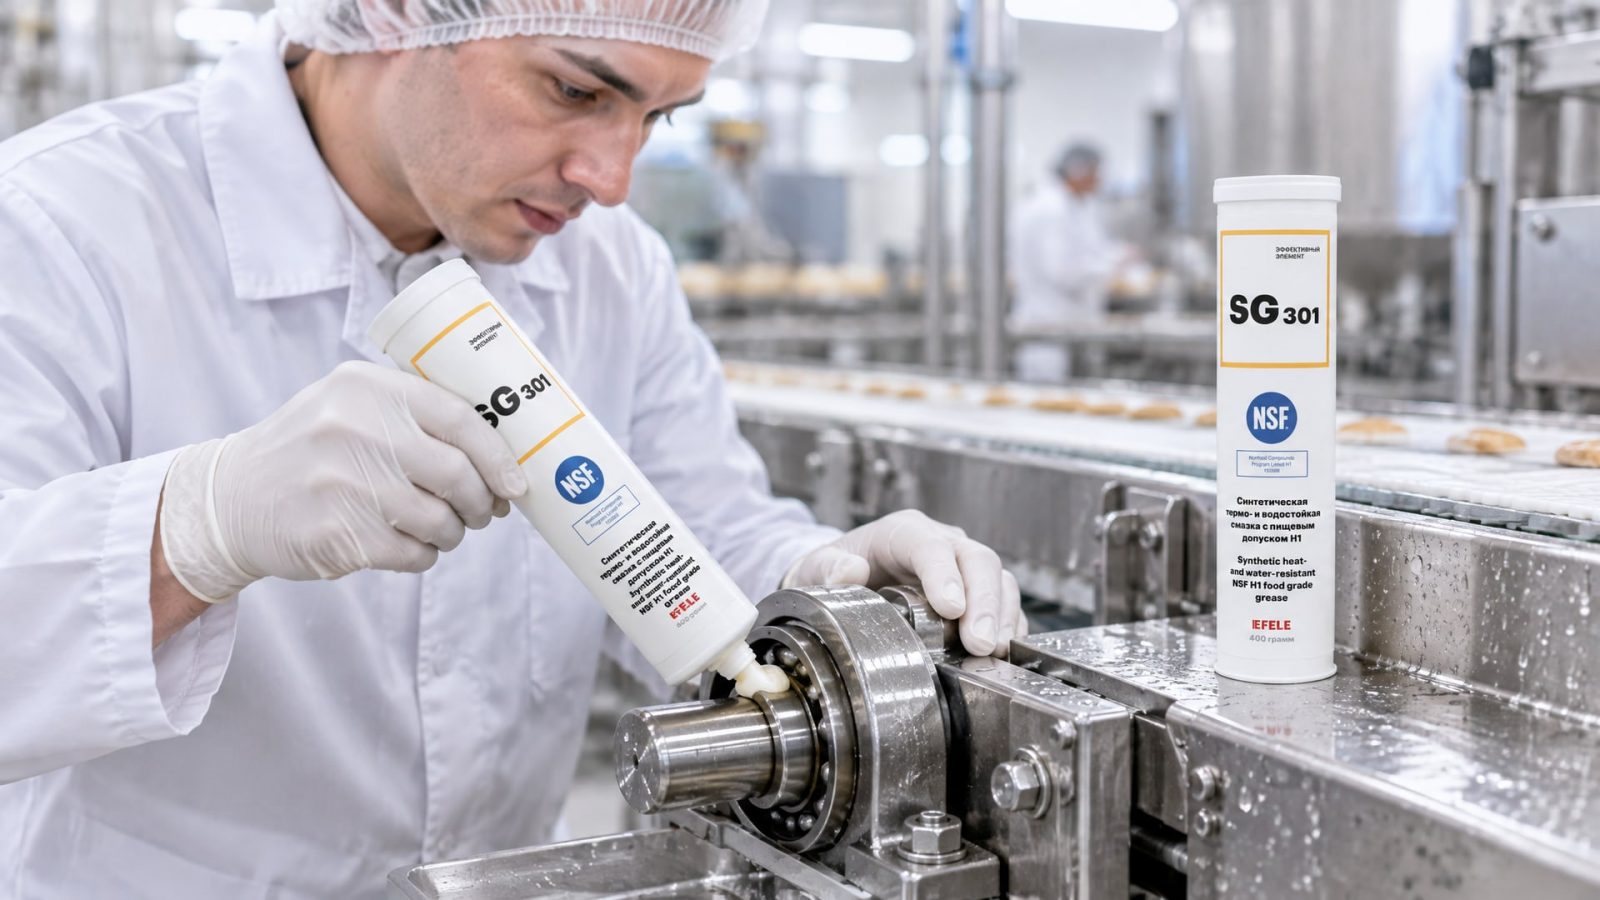
Подшипники качения (шарико- и роликовые). Здесь используют универсальные NLGI 2 пищевые смазки. Они обеспечивают адгезию (липкость), удерживаются в корпусе подшипника и при регулярном переозлащивании служат долго. Для низких температур (холодильное оборудование) берут более мягкие NLGI 1 или 0.
Цепные передачи и натяжители. Для цепей нужна смазка, которая держится на звеньях при вращении, но не привлекает грязь. В washdown-среде часто переходят на масло-аэрозоли или жидкие минеральные масла с водостойкостью, а не на пластичные смазки - они здесь быстро вымываются. Однако если используется именно пластичная смазка, ей нужна максимальная водостойкость.
Направляющие и скольжения. Если направляющие часто омываются водой (например, на конвейерах или в машинах для мойки ящиков на пищевом производстве), нужна смазка с высокой адгезией и водостойкостью. Консистенция NLGI 2 - оптимальный выбор.
Редукторы и мотор-редукторы. Если редуктор стоит прямо в зоне мойки, нужна частая замена масла (не смазки, а именно масла) и высокая стойкость к эмульгированию. Если редуктор защищен кожухом вдалеке от мойки, можно использовать обычное пищевое индустриальное масло H1 без повышенной водостойкости.
Для оборудования, подвергающегося частой мойке и работающего в условиях повышенной влажности, идеально подходит водостойкая смазка EFELE SG-301 с допуском NSF H1, которая обеспечивает надежную защиту от коррозии и продлевает интервалы замены даже при экстремальном воздействии горячей воды и моющих растворов.
Интеграция смазки в систему управления и HACCP-документацию
На пищевых производствах требуется полная документация по смазкам.
Это не просто хорошая практика - это обязательное требование HACCP (Hazard Analysis and Critical Control Points) и пищевой безопасности.
В документацию входят: - Карточка товара на каждую смазку (бренд, тип, NLGI, NSF-допуск, температурный диапазон); - Техпаспорт (TDS) с результатами испытаний водостойкости и коррозионной защиты; - План смазывания - список всех узлов, типы смазки для каждого, интервалы и объемы; - Логи переозлащивания - кто, когда, сколько смазки использовал, какой номер партии; - Протоколы микробиологических проверок (если требуется проверка на загрязнение смазкой готового продукта).
Часто возникает вопрос: как отличить зону H1 от H2 в производственной компоновке? На практике это выглядит так: - H1-зона: все, что находится над линией производства, в зоне возможного брызга продукта, на открытых цепях и в движущихся узлах (конвейеры, приводы); - H2-зона: герметичные редукторы, крепежи дверей, направляющие, которые не омываются, внутридомовые системы (лебедки, подъемники вдалеке от продукта).
Если смазка H2 попадет в H1-зону или попросту попадет в продукт, вся партия браковывается. Если смазка H1 - можно провести санитарную проверку и, при отрицательном результате микробиологии, партию спасти. Поэтому на пищевых производствах предпочитают везде использовать H1, хотя это дороже.
Частые ошибки при выборе и применении
Ошибка 1: путаница между H1 и H2.
Закупщик выбирает более дешевую H2-смазку, потому что она "такого же качества". На практике H2 в зоне производства - это нарушение и риск браковки. Даже если H2-смазка физически не соприкасается с едой, сама ее принципиальная недопустимость в пищевой зоне нарушает HACCP.
Ошибка 2: игнорирование водостойкости. Закупщик смотрит только на логотип NSF и цену, не требуя результатов испытаний ASTM D1264 или DIN 51807. В результате смазка вымывается за несколько циклов мойки, узлы начинают ржаветь, и через месяц нужна внеплановая замена.
Ошибка 3: выбор консистенции не под применение. Для автоматической системы смазки выбирают NLGI 2 вместо NLGI 0 - она не прокачивается по трубопроводам, система забивается. Или для холодильного конвейера берут жесткую NLGI 3 вместо мягкой 1 - смазка не текучая, подшипник не получает защиту.
Ошибка 4: наносят слишком много смазки. При постоянной мойке избыток смазки просто вымывается, скапливается в поддонах и привлекает загрязнения. Правило: тонкий слой, достаточный для защиты, а не "наложить побольше".
Ошибка 5: не учитывают совместимость с оборудованием. Некоторые смазки содержат вещества, которые размягчают резиновые уплотнения или вызывают коррозию алюминиевых деталей. Перед применением нужно свериться с техпасом оборудования и рекомендациями производителя смазки.
Ошибка 6: покупают по сертификату, не проверяя реальные условия. Смазка имеет NSF H1 и все допуски, но не тестирована на высокопроизводительные мойки с щелочными растворами. При частой мойке и дезинфекции оборудования на пищевом производстве она оказывается непригодной.
Рекомендации по выбору для разных сценариев
Для ручной мойки и периодической дезинфекции.
Используют NLGI 2 с водостойкостью не менее 3% по ASTM D1264. Смазку наносят после мойки и сушки, оборудование включают в работу. Интервалы переозлащивания -500–800 часов.
Для высокопроизводительной CIP-системы. Требуется NLGI 2 с водостойкостью <2%, проверенная на совместимость с горячей водой и щелочными растворами. Интервалы сокращаются до 200–500 часов. Нужно согласовать схему смазки с производителем оборудования.
Для холодильных линий и морозных хранилищ. Берут NLGI 0 или даже жидкие H1-масла, чтобы смазка оставалась подвижной. Водостойкость по-прежнему критична (конденсат, периодическая мойка).
Для труднодоступных узлов и быстрого переозлащивания. Если требуется удобное и быстрое нанесение смазки на труднодоступные узлы конвейеров или приводов, можно использовать аэрозольную версию EFELE SG-301 Spray, которая сохраняет все свойства пластичной смазки H1 и водостойкость, но наносится мгновенно из баллона.
Часто задаваемые вопросы
Почему именно H1, если оборудование защищено кожухом?
H1 - это не просто "лучше", а нормативное требование в пищевой зоне. Даже если оборудование кажется защищенным, риск брызга или попадания смазки в продукт при обслуживании остается. HACCP требует H1 везде, где теоретически возможен контакт. Использование H2 - нарушение документации и риск браковки при аудите.
Как понять, что смазка подходит для частой мойки?
В техпаспорте смотрите результаты испытаний ASTM D1264/IP215 или DIN 51807. Должно быть число: например, "water washout 1,5%". Если видите только фразу "water resistant" без цифр - требуйте полный TDS. Хороший показатель - менее 2% вымывания.
NLGI 2 и NLGI 1 - это разные смазки или одна и та же в разной консистенции?
Это одна и та же смазка, но разной жесткости. NLGI 2 - твердая, как зубная паста. NLGI 1 - мягче, как сметана. Для ручного нанесения берут NLGI 2, для автоматических систем - NLGI 1 или 0. Водостойкость и другие свойства одинаковые, разница только в текучести.
Может ли смазка вызвать аллергию или запах на продукте?
Пищевые H1-смазки не имеют запаха и вкуса (их никто не пробует). Однако если в продукте обнаружена смазка выше нормы, эту партию браковывают. Аллергическую реакцию вызывает попадание в пищу, а не наличие смазки на оборудовании.
Как часто нужно менять смазку при постоянной мойке?
Интервалы зависят от интенсивности мойки, температуры и типа узла. При экстремальной washdown с горячей водой и щелочными растворами - каждые 200–300 часов. При периодической мойке -500–800 часов. График переозлащивания обсуждают с производителем оборудования и фиксируют в плане смазки.
Можно ли использовать одну смазку для всех узлов?
На 70–80% производств так и делают: одну универсальную H1-смазку NLGI 2 везде. Но если у оборудования есть специфические требования (очень высокие температуры, экстремально низкие, специальные материалы уплотнений), нужны узкоспециализированные смазки. Всегда согласуйте с рекомендациями производителя оборудования.
Заключение
Выбор пищевой смазки H1 для оборудования с постоянной мойкой - это не просто закупка материала, а инвестиция в безопасность продукта и надежность производства. NSF H1 - только первый фильтр, разрешение на присутствие в зоне. Реальная пригодность зависит от водостойкости (водостойкость <2% по ASTM D1264), консистенции NLGI (обычно NLGI 2), температурного диапазона и подтвержденных испытаний на washdown.
Следующий шаг: возьмите технические паспорта текущих смазок на вашем производстве и проверьте, указаны ли результаты испытаний на водостойкость и коррозионную защиту. Если нет - требуйте их у поставщика или переходите на проверенные решения, которые используются на производствах с HACCP-сертификацией. Обновите план смазывания с указанием интервалов переозлащивания с учетом частоты мойки и дезинфекции. Это снизит внеплановые остановки, брак по загрязнению и затраты на содержание оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации, чтобы избежать поломок и остановок производства.
Узнайте, почему возникает запах в эмульсии, как диагностировать биопоражение и какие меры повышают биостойкость СОЖ.
Узнайте, как пищевые смазки H1 влияют на аудит HACCP, что проверяют аудиторы и как сделать программу смазки частью системы безопасности.