
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Вал-втулочный фиксатор - анаэробный состав, который заполняет зазор между деталями цилиндрической формы и передает нагрузку по всей посадочной поверхности. На практике закупщики и инженеры часто ошибаются при подборе: берут первый попавшийся товар по названию, не сверяя ключевые параметры. Результат - соединение не держит, детали начинают проворачиваться или люфтить, останавливается производство.
Правильный выбор фиксатора зависит от двух главных характеристик: диаметрального зазора между валом и втулкой и температуры, при которой будет работать узел. Каждый состав имеет свои пределы, и превышение даже одного из них резко снижает надежность. В этой статье разбираем, как измерить зазор, понять температурный диапазон и подобрать состав, который даст расчетную прочность и не подведет в критический момент.
Роль диаметрального зазора в выборе фиксатора
Диаметральный зазор - это расстояние между внешним диаметром вала и внутренним диаметром втулки или подшипника.
Именно этот зазор фиксатор должен заполнить и перекрыть. Чем больше зазор, тем дольше должна течь вязкая жидкость по спирали, чтобы заполнить всю окружность, и тем выше риск неполного заполнения или пустот.
Типичный рабочий диапазон для стандартных анаэробных фиксаторов - до 0,1 мм диаметрального зазора. Это означает, что посадка либо натяг, либо очень маленький зазор, такие встречаются на втулках, подшипниках и гильзах с хорошей обработкой. Если зазор в диапазоне 0,1–0,25 мм, нужны составы с повышенной способностью заполнения, и производители указывают это отдельно. Для случаев, когда зазор доходит до 0,38 мм (изношенные посадки, ремонтные опорные поверхности), ищут специализированные составы, но даже они теряют в прочности.
По мере роста зазора расчетная прочность соединения падает не линейно, а ускоренно. Это значит, что переход с 0,1 мм на 0,2 мм влечет более чем двукратное снижение удержания. Поэтому первый шаг перед выбором фиксатора - точное измерение. Используют штангенциркуль или микрометр: замеряют диаметр вала и диаметр отверстия втулки, вычисляют разницу. Если зазор превышает паспортный максимум состава, даже высокопрочный клей может не дать надежного крепления.
Практический пример подбора по зазору
Предположим, вал диаметром 20 мм нужно зафиксировать во втулке. Измеряли: вал -20,00 мм, отверстие -20,08 мм. Диаметральный зазор = (20,08 − 20,00) / 2 ≈ 0,04 мм. Такой маленький зазор хорошо работает с любым стандартным фиксатором. Если бы отверстие было 20,15 мм, зазор вырос бы до 0,075 мм - все еще в зоне стандартных составов, но лучше выбрать тот, что указывает допуск до 0,1 мм. При отверстии 20,25 мм (зазор 0,125 мм) уже нужен состав, рассчитанный на 0,15–0,25 мм.
Для ремонтных посадок (изношенные валы, вторичная сборка) закупщики иногда думают, что любой «клей для втулок» компенсирует сильный износ. Это ошибка. Состав заполнит зазор, создаст ощущение натяга, но прочность может быть ниже нормы. Если посадка совсем уж разбита, лучше подумать о замене компонента или применении втулки увеличенного размера, чем рассчитывать на фиксатор.
Температурный диапазон и сервисные пределы
Каждый анаэробный фиксатор имеет максимальную рабочую температуру, после которой его прочность и долговечность снижаются резко.
В паспортах стандартных составов встречаются пределы 150 °C, 175 °C и 180 °C. Для специально подготовленных рецептур - до 200 °C и выше. Это не означает, что состав «работает» и выше - он просто становится ненадежным, теряет когезионную силу и может вытекать или распадаться.
Важно различать рабочую температуру детали и температуру окружающей среды. Если речь идет о подшипнике на валу редуктора, рабочая температура складывается из температуры окружающей среды плюс тепло трения в подшипнике. Иногда она выше температуры масла в корпусе редуктора на 20–30 °C. Поэтому выбор нужно делать по максимальной температуре в узле, которую можно найти в технической документации оборудования или измерить после длительной работы.
При выборе учитывают также минимальную температуру. Большинство фиксаторов работают с минусом до −40 °C, но при очень низких температурах и на пассивных металлах (нержавеющая сталь, титан, алюминий) отверждение может затянуться. В таких случаях применяют активатор-праймер, чтобы ускорить полимеризацию и избежать длительного времени фиксации.
Высокотемпературные применения: когда выбирать специальные составы
Если узел постоянно работает при температурах выше 180 °C, нужны специально разработанные высокотемпературные фиксаторы. Такие составы требуют либо термоотверждения (нагрева в печи после сборки), либо иной рецептуры. Например, для вал-втулочных соединений с зазором до 0,3 мм, работающих при температурах до +280 °C, можно использовать специализированные составы, которые сохраняют прочность в условиях, где обычный фиксатор развалится.
Обратная ошибка - выбрать слишком высокотемпературный состав, когда температура не превышает 100 °C. Высокотемпературные рецептуры часто имеют большую вязкость, дольше отверждаются и сложнее наносятся. Если узел не требует экстремальных температур, экономнее и практичнее выбрать стандартный состав с приемлемым пределом (150–180 °C).
Подготовка поверхности и роль активаторов
Анаэробные фиксаторы отверждаются только в отсутствие воздуха и при наличии активирующих центров на поверхности металла.
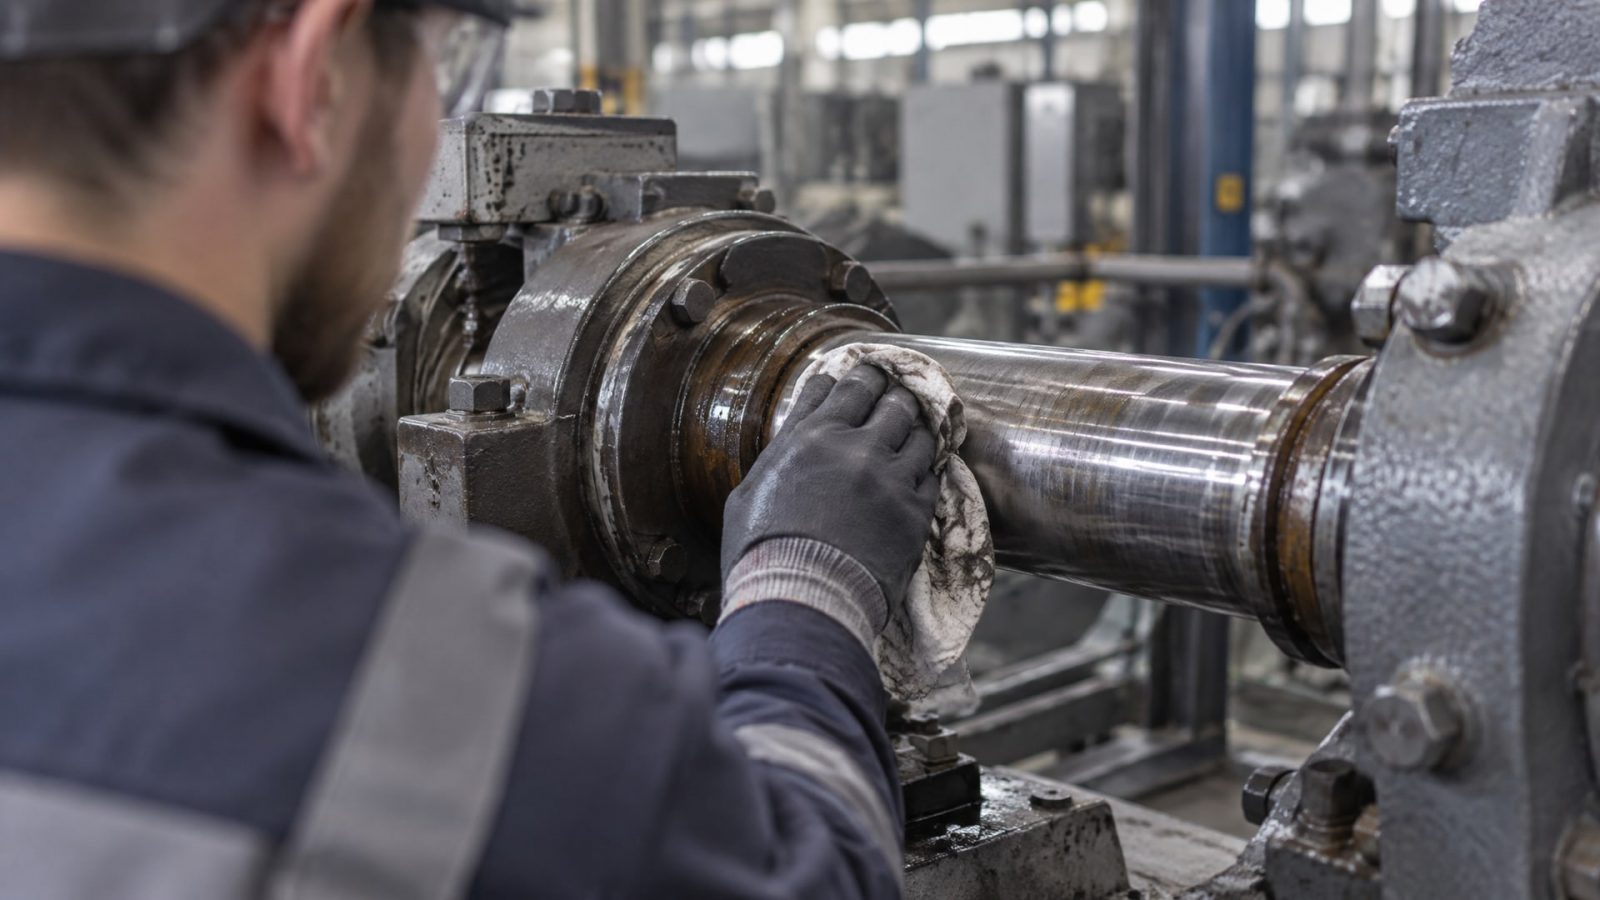
Если поверхность загрязнена маслом, старой смазкой, пленкой коррозии или остатками клея, полимеризация не начнется, и состав останется текучим. Это одна из типовых причин отказа фиксации.
Обезжиривание и чистка - критичные этапы перед сборкой. Используют обезжиривающие растворы или сухую щетку. Для коррозии иногда нужна легкая механическая обработка (абразивная губка, наждак). После чистки детали должны быть сухими - влага тоже замедляет отверждение. Всегда проверяют паспорт состава на предмет совместимости с конкретным металлом; иногда рекомендуется праймер.
Активатор (праймер) ускоряет отверждение и улучшает монтажную прочность, особенно в критических ситуациях:
На пассивных металлах (нержавеющей стали, титане, покрытиях) отверждение без активатора может занять часы или вообще не начаться.
При больших зазорах (0,2–0,38 мм), где состав должен пройти по всей окружности, активатор гарантирует завершение полимеризации.
При низкой температуре (близко к 0 °C или ниже) время отверждения растет, и активатор помогает его сократить.
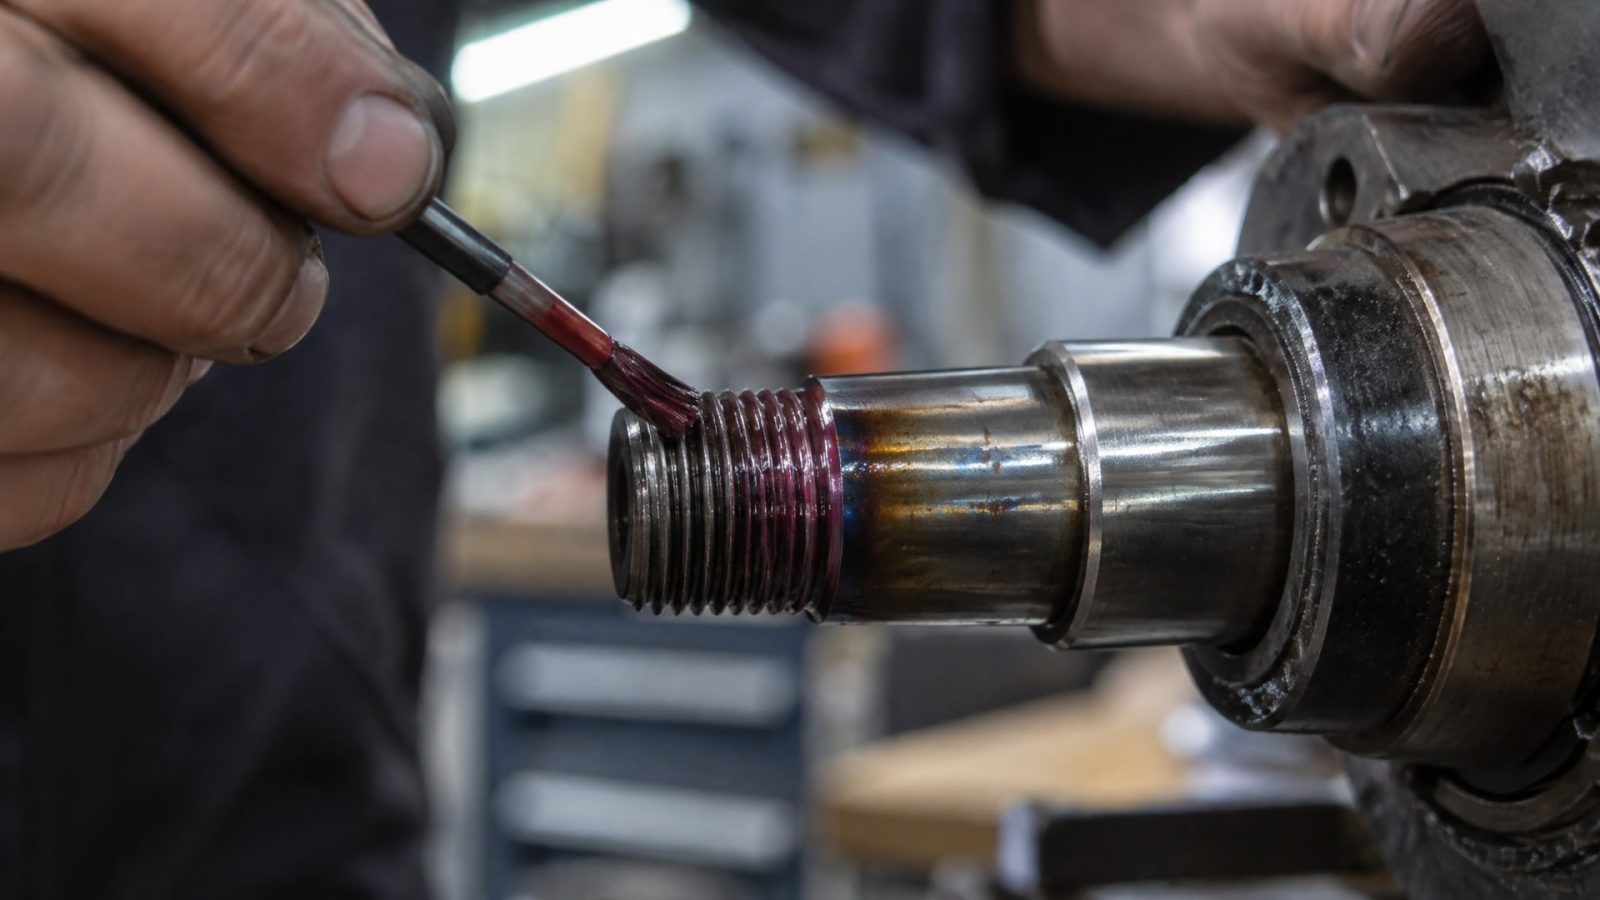
Активатор наносят тонким слоем на одну из поверхностей перед нанесением фиксатора. Его небольшое количество достаточно; переизбыток может вызвать ускоренное отверждение и помешать центровке детали. После нанесения активатора и фиксатора деталь собирают за минуты, пока слой активатора еще работает.
Классификация фиксаторов по скорости отверждения
На рынке встречаются три основные категории по скорости отверждения: стандартные, быстроотверждаемые (fast cure) и специальные медленные.
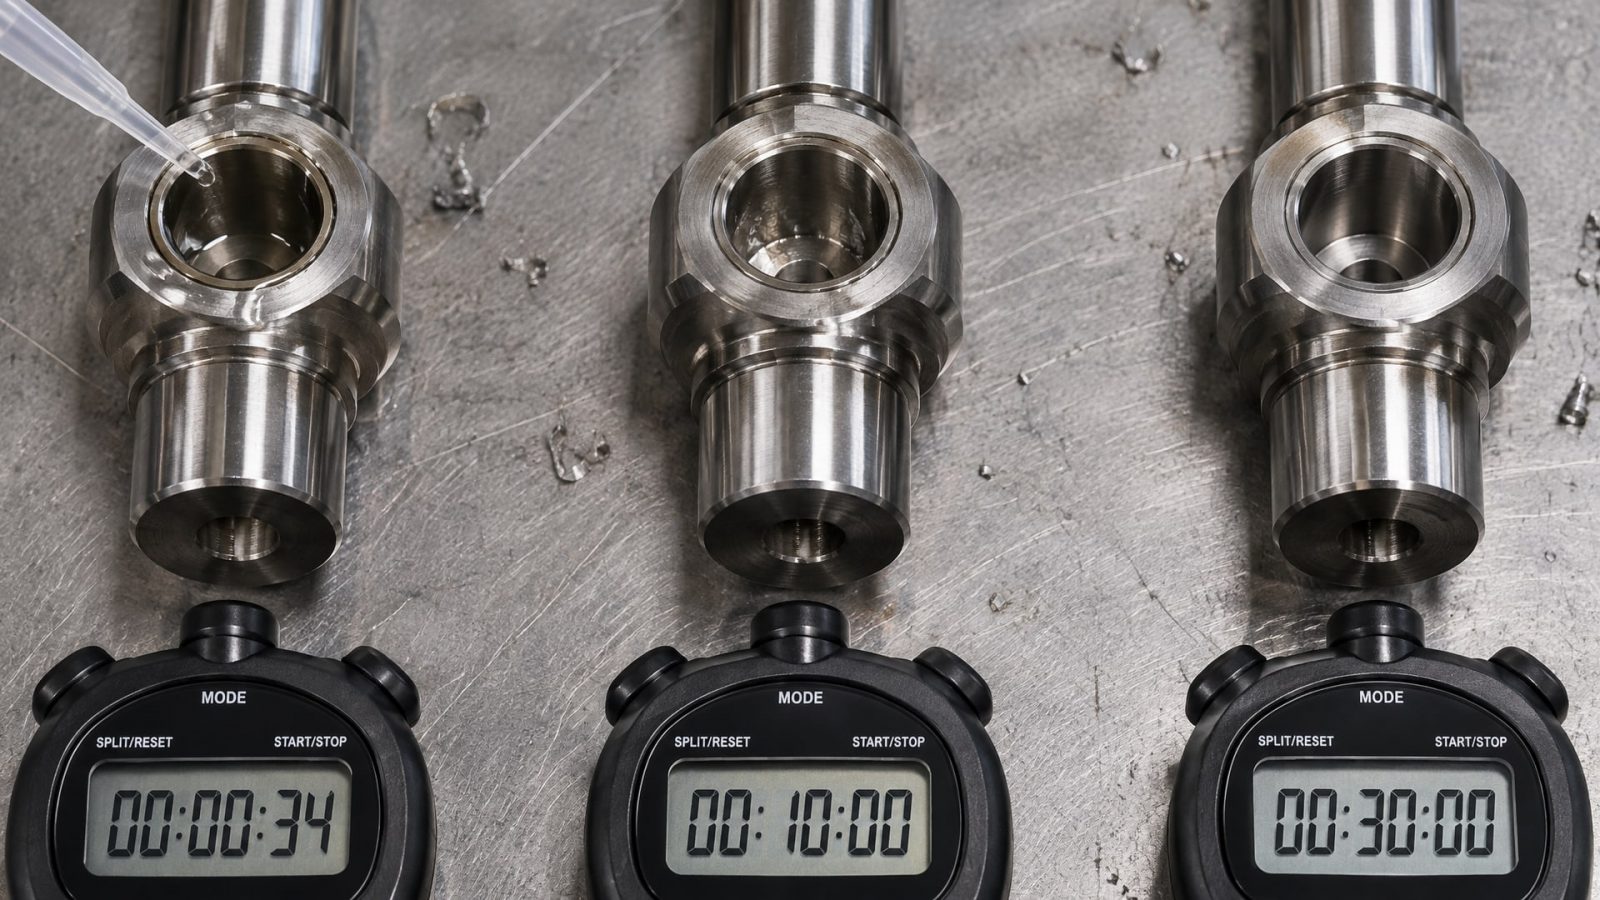
Выбор влияет на производительность и удобство сборки.
Стандартные фиксаторы обеспечивают монтажную прочность (способность перенести небольшие нагрузки) за 30–60 минут, полную функциональную прочность - за 24 часа при комнатной температуре. Это дает достаточно времени на позиционирование, центровку и окончательную затяжку креплений. Стандартный вариант подходит для большинства случаев.
Быстроотверждаемые (fast cure) составы дают монтажную прочность за несколько минут, полную прочность - за 4–8 часов. Это удобно, когда нужна скорость: собрал, отпустил деталь, и можно сразу переходить к следующему узлу. Но есть подвох: если сборка требует центровки или подгонки, нужно успеть сделать это до начала схватывания. На практике некоторые сборщики переходят с быстроотверждаемых составов на стандартные, потому что предпочитают иметь время на контроль.
Медленные варианты (не частые, но встречаются) дают больше времени, но требуют более длительного контроля. Они полезны при сборке сложных узлов, где нужна точная позиционировка, но на производстве их используют редко.
Выбор по скорости зависит от производственного процесса. Если на участке автоматизированная сборка, быстрая фиксация очень удобна. Если сборка ручная и требует проверки, лучше дать рабочему время на контроль.
Выбор фиксатора для разных типов посадок и узлов
Анаэробные фиксаторы универсальны, но каждый тип узла имеет свои особенности при выборе.
Подшипники на валах
Подшипники часто сидят на валу с небольшим натягом или зазором. Фиксатор обеспечивает дополнительную фиксацию при осевых и радиальных нагрузках. Здесь важны две вещи: прочность (чтобы не проворачивался) и возможность демонтажа при следующем ремонте. Высокопрочные составы могут требовать нагрева при разборке, что усложняет ремонт. Для подшипников часто рекомендуют среднепрочные варианты, которые дают надежную фиксацию, но не заклинивают деталь намертво.
Втулки и гильзы
Втулки идут с зазором и требуют фиксатора для передачи крутящего момента и осевой нагрузки. Для втулок часто выбирают составы на уровне среднепрочности (в стандартной вязкости и температуре). Если втулка работает в горячих условиях (например, в цехе рядом с печью), подбирают состав с повышенным температурным пределом.
Герметизирующие втулки и уплотнения
Это гибридные применения, где фиксатор не только держит, но и герметизирует. В таких случаях выбирают состав, который указывает герметизирующие свойства. Вязкость должна быть достаточной, чтобы не вытечь из узла до начала отверждения.
Ремонтные и изношенные посадки
Если посадка сильно изношена, зазор может быть на верхнем пределе. Здесь нужны составы, явно рассчитанные на повышенные зазоры (0,25–0,38 мм), но нужно понимать, что прочность будет ниже, чем на новых деталях. Иногда лучшее решение - заказать втулку большего размера или вкладыш, чем полагаться на фиксатор.
Анаэробные вал-втулочные фиксаторы: типичные стандарты и допуски
На рынке встречаются несколько стандартов, которые сертифицируют анаэробные составы для фиксирующих применений.
Основные из них:
| Стандарт | Область применения | Примечания |
|---|---|---|
| ASTM D-5363 | Anaerobic retaining compounds для промышленных соединений | Включает тесты на прочность при сдвиге и температурную стойкость |
| MIL-R-46082 | Военные и авиационные стандарты для retaining compounds | Более жесткие требования к чистоте и надежности |
| GM-1183024 | Автомобильные стандарты (General Motors) | Используется в автопроме и машиностроении |
Попадаются также ссылки на ISO, но в основном европейские производители используют собственные паспорта и технические листы вместо единых международных стандартов для анаэробных фиксаторов.
Процесс выбора: пошаговый алгоритм
Чтобы не ошибиться, следуйте простому алгоритму:
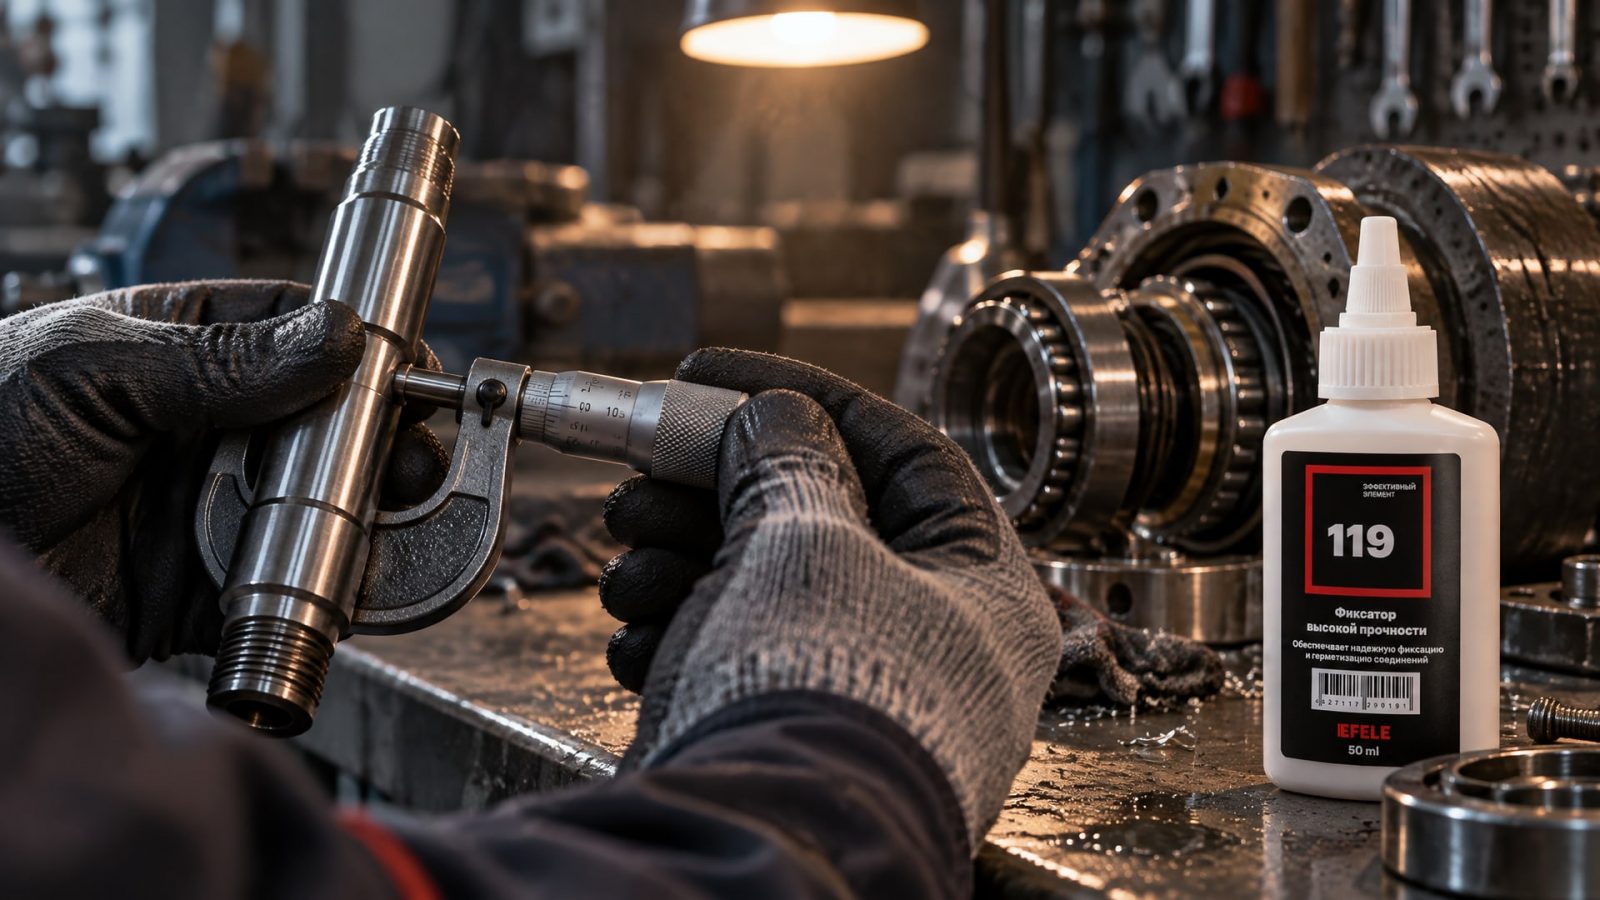
1. Измерьте диаметральный зазор. Штангенциркулем или микрометром замеряйте диаметр вала и отверстия втулки, вычислите разницу, поделите на два. Запишите цифру.
2. Определите максимальную рабочую температуру узла. Смотрите в технической документации оборудования или предыдущий опыт эксплуатации. Если узел не очень горячий (до 100 °C), берите стандартный состав. Если выше 150 °C - ищите высокотемпературные варианты.
3. Проверьте тип металла. Для активных металлов (углеродистая сталь, чугун) активатор часто не нужен. Для пассивных (нержавеющая сталь, алюминий) - рекомендуется.
4. Сверьте паспорт фиксатора. Убедитесь, что максимальный допустимый зазор не ниже вашего (лучше с запасом). Температурный предел должен быть выше рабочей температуры не менее чем на 20–30 °C.
5. Оцените требования к скорости. Если нужна быстрая фиксация и есть время на контроль - быстроотверждаемый вариант. Если собираете по сложной схеме с центровкой - стандартный.
6. Подготовьте поверхность. Обезжирьте, очистите, высушите.
7. Нанесите активатор (если нужен). Тонкий слой на одну деталь.
8. Нанесите фиксатор. На обе сопрягаемые поверхности или по окружности зоны посадки.
9. Соберите и зафиксируйте. Быстро собрать узел, позиционировать, затянуть крепеж (если есть).
10. Дайте время на монтажную прочность. Обычно 30–60 минут; ускоренные варианты -5–10 минут. Полная прочность -24 часа при комнатной температуре.
Для высокотемпературных применений, особенно когда рабочая температура превышает 180 °C и зазор находится в верхнем диапазоне (0,25–0,3 мм), используют специализированные составы. В таких случаях обращают внимание на EFELE 119, которая рассчитана на зазоры до 0,3 мм и сохраняет надежность при температурах до +280 °C, что позволяет работать в условиях, где обычные фиксаторы теряют прочность.
Практические ошибки и как их избежать
Ошибка 1: выбор по названию или номеру без проверки паспорта.
Многие закупщики думают, что все составы одного производителя похожи. На самом деле серия с номером 638 и серия 660 отличаются допустимым зазором, температурой и скоростью отверждения. Всегда смотрите техлист.
Ошибка 2: игнорирование чистоты поверхности. «Небольшое масло не помешает» - это приводит к отказу. Если поверхность не обезжирена, состав не полимеризуется нормально.
Ошибка 3: применение одного состава ко всем узлам. Втулка с зазором 0,08 мм и подшипник с посадкой требуют разных фиксаторов. Даже внутри одной машины могут быть разные применения.
Ошибка 4: недооценка температуры. Если рабочая температура известна как 100 °C, а выбирают состав с пределом 150 °C, это нормально. Но если собирают при 170 °C рабочей температуре состав с пределом 150 °C, будут проблемы.
Ошибка 5: использование быстроотверждаемого состава без опыта. Если сборщик не знаком с быстрыми вариантами, он может не успеть позиционировать деталь. Лучше начать со стандартного.
Ошибка 6: попытка компенсировать очень большой зазор одним фиксатором. Если зазор явно превышает норму, подумайте о замене деталей, а не о чудо-клее.
Что учитывать при работе с термостойкими фиксаторами
Если требуется фиксатор для вал-втулочных соединений с зазором до 0,25 мм и рабочей температурой до +180 °C, подойдут стандартные высокотемпературные составы, которые указывают эти параметры.
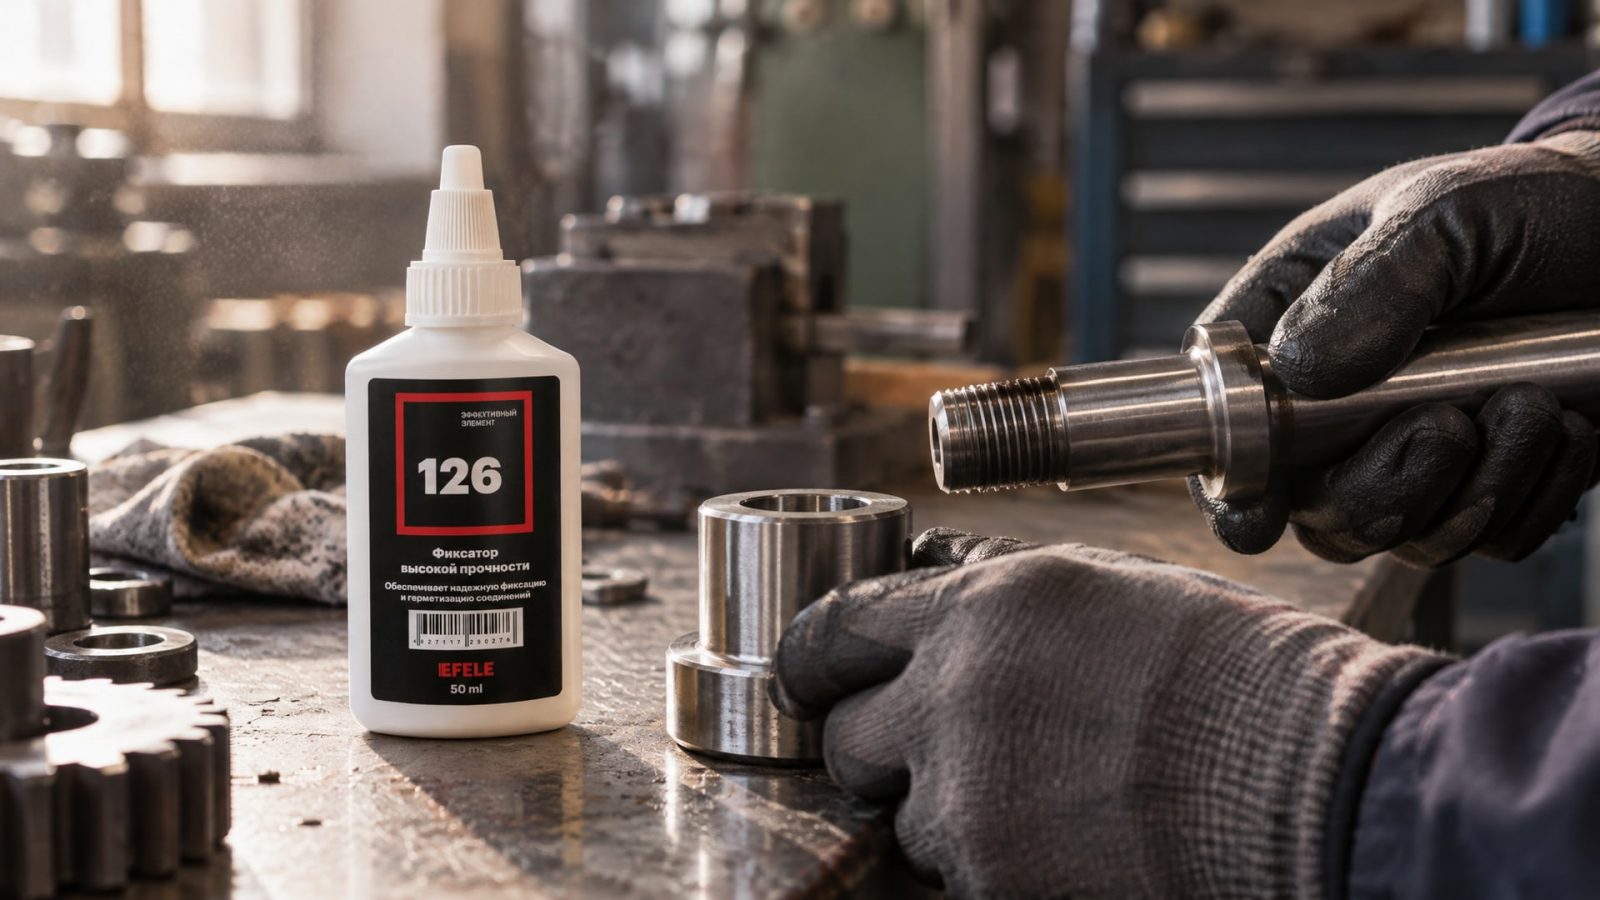
EFELE 126 - пример такого состава, рассчитанного именно на эти пределы. Однако когда температура выше и зазор больше, нужны специальные формулировки.
Высокотемпературные фиксаторы требуют особого внимания к технологии нанесения и отверждения. Некоторые составы нужно отверждать в печи при повышенной температуре, чтобы достичь полной прочности. Другие отверждаются при комнатной температуре, но требуют специального активатора. Всегда смотрите инструкцию.
Еще один важный момент: высокотемпературные составы часто имеют большую вязкость и требуют больше времени на нанесение и позиционирование. Если вы переходите на такой состав впервые, потренируйтесь на пробных узлах.
Часто задаваемые вопросы
Как определить, что зазор слишком большой для фиксатора?
Если измеренный диаметральный зазор превышает максимум, указанный в паспорте состава, зазор слишком большой. Например, состав рассчитан на 0,1 мм, а у вас получилось 0,15 мм - нужен другой состав. Если паспортный максимум 0,25 мм, а зазор 0,3 мм, это критично. Составы теряют прочность нелинейно: переход с 0,1 на 0,2 мм дает падение удержания вдвое и более.
Можно ли использовать один фиксатор для разных температур?
Если рабочая температура варьируется в пределах паспортного диапазона (например, от −20 до +100 °C для стандартного состава), используется один. Но если в какие-то сезоны температура выше (скажем, летом узел нагревается до 160 °C), нужен состав с соответствующим пределом. При разных температурных условиях на разных производствах (один цех холодный, другой горячий) приходится держать разные варианты.
Почему быстроотверждаемый фиксатор не подходит для сложной сборки?
Быстроотверждаемые составы начинают полимеризоваться за минуты. Если нужно позиционировать деталь или проверить центровку, время может не хватить, и соединение окажется криво. На производстве чаще используют стандартные варианты с 30–60 минутами монтажной прочности, чтобы дать рабочему время на контроль.
Нужен ли активатор для карбоновой стали?
Для углеродистой (карбоновой) стали без покрытий активатор обычно не требуется: она активный металл, и отверждение идет хорошо. Активатор используют для нержавейки, алюминия, титана и при специальных условиях (большой зазор, низкая температура). Проверьте паспорт конкретного состава - производитель указывает, когда активатор обязателен.
Что делать, если фиксатор не схватился после нанесения?
Если прошло более часа, а состав остался текучим, это признак загрязнения поверхности. Скорее всего, масло или смазка мешали отверждению. Нужно разобрать узел, тщательно обезжирить детали (растворителем, ветошью, щеткой), высушить и повторить. Если повторно не схватится - проверьте активность состава и срок годности.
Заключение
Выбор вал-втулочного фиксатора - не случайная операция, а системный подход на основе двух главных параметров: диаметрального зазора и рабочей температуры. Каждый состав имеет паспортные пределы, и превышение даже одного из них ведет к потере надежности. Начните с измерения зазора, определите максимальную рабочую температуру, сверьте тип металла и требования к скорости фиксации, подготовьте поверхность и следуйте инструкции производителя.
Инженерам и закупщикам имеет смысл завести несколько испытанных составов под разные условия: стандартный состав для обычных зазоров и нормальных температур, быстроотверждаемый вариант для производств с нужной скоростью и специализированные высокотемпературные фиксаторы для горячих узлов. Это сократит риск отказа и облегчит поиск при нестандартных ситуациях. Главное - никогда не полагаться только на название, всегда проверяйте параметры в техлисте и не пропускайте подготовку поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает запах в эмульсии, как диагностировать биопоражение и какие меры повышают биостойкость СОЖ.
Узнайте, как пищевые смазки H1 влияют на аудит HACCP, что проверяют аудиторы и как сделать программу смазки частью системы безопасности.
Узнайте, как влияние pH на СОЖ определяет срок службы инструмента и качество обработки, и почему важно контролировать этот параметр.