
Как пищевые смазки H1 влияют на прохождение аудита ХАССП
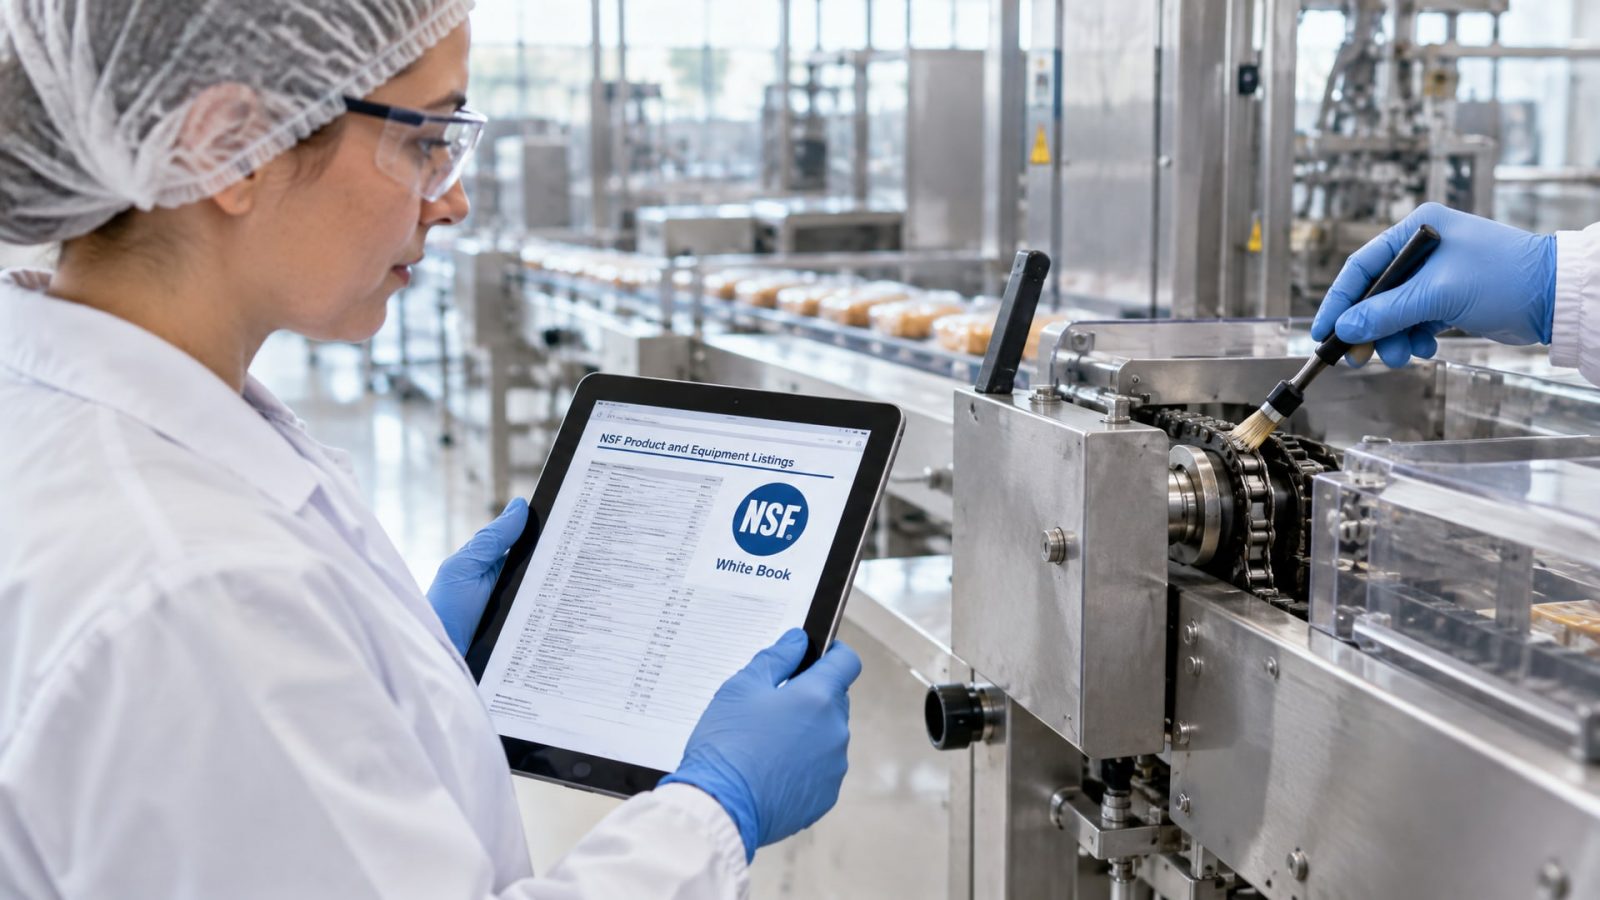
Смазки H1 и соответствие требованиям ХАССП - это не два отдельных вопроса для инженера пищевого производства, а один механизм контроля. Аудиторы проверяют не просто наличие слова «пищевая» на этикетке, а конкретную регистрацию продукта в реестре NSF, соответствие точке смазывания, документацию и доказуемость применения. Каждая смазка H1, выбранная для вашего оборудования, влияет на результат проверки: правильный выбор закрывает риск в анализе опасностей, неправильный - генерирует замечание и требует переделки. Статья разбирает, что действительно проверяет аудитор, как H1 встраивается в HACCP-систему, и какие шаги нужны, чтобы программа смазки стала частью документированной безопасности, а не просто расходным материалом.
Что проверяет аудитор: за пределами маркировки
Первое заблуждение закупщика: «Смазка с надписью H1 на канистре - и готово».
Аудитор не спрашивает о надписи. Он запрашивает техническое описание товара (TDS, Technical Data Sheet) и проверяет, присутствует ли конкретный продукт в реестре NSF White Book. Это публичный каталог, где NSF собирает все одобренные смазки с их регистрационными номерами. Если смазки в реестре нет - независимо от того, что написано на этикетке - аудитор зафиксирует несоответствие.
Второй момент: связь смазки с точкой применения. H1 допускает только случайный контакт с пищей. Это значит, что смазка может быть нанесена на подшипник редуктора, цепь конвейера, компрессор или гидравлическую линию, которые находятся рядом с открытым продуктом, но сама смазка не должна попадать в пищу по технологии. Если узел спроектирован так, что смазка может вымываться водой, впитываться в упаковку или стекать на продукт - это уже не H1-применение, а потенциальный риск.
Третий элемент контроля - документация. Аудитор просит: - Карту точек смазки: перечень всех узлов, где применяется смазка, с указанием класса (H1 или другой) и обоснованием выбора. - Журнал обслуживания: записи о каждой смазке, дате нанесения, ответственном лице и фактическом интервале. - Подтверждение соответствия OEM: документ от производителя оборудования, что конкретная смазка одобрена для конкретного узла.
Если карта составлена, но журнал не ведется, или интервалы смазки не совпадают с фактическими записями - это замечание. Если смазка подобрана без учета режима мойки (температура, моющие растворы, давление) - еще одно замечание. Аудит проходит успешно только при полной согласованности: документ, выбор, применение, контроль.
H1, H2, H3: классификация и границы применения
Классификация NSF разделяет смазки по допустимому контакту с пищей.
Это не просто категории сложности - это определение того, где и как можно применять каждый продукт.
NSF H1 - смазки для применения в местах возможного случайного контакта с пищей. Типичные точки: подшипники редукторов конвейеров, компоненты автоматических линий фасовки, цепи и звездочки над открытым продуктом, гидравлические системы, компрессоры воздуха. Предельно допустимый уровень случайного загрязнения пищи -10 ppm (микрограмм на килограмм продукта); для силиконовых составов норма жестче -1 ppm. Смазка H1 должна быть физиологически инертна, не иметь запаха и вкуса, пищевые компоненты не должны в ней содержаться.
NSF H2 - смазки для применения в местах без риска контакта с пищей: направляющие мясорубок в тыльной части, скрытые механизмы в закрытых коробках передач, редукторы на втором плане производства. H2 дешевле и может содержать вещества, которые неприятны на вкус, но не токсичны. Для таких мест H1 не требуется.
NSF 3H - смазки для прямого контакта с пищей: разделительные агенты для форм, емкостей, конвейерных лент с прямым контактом. Это узкая категория, требующая особого одобрения.
Наиболее частая ошибка: покупатель вводит на площадку одну H1-смазку и пытается ею смазывать все подряд. Это неверно. Во-первых, не все узлы требуют H1 - часть оборудования вполне может работать на H2, что экономит бюджет. Во-вторых, H1-смазка не универсальна по техническим параметрам: вязкость (ISO VG), класс консистенции (NLGI), температурный диапазон, водостойкость, совместимость с материалами уплотнений - все это должно совпадать с требованиями конкретного узла. Выбор H1 - это не лицензия на применение везде, а обязательство проверить, что продукт подходит по всем параметрам и одобрен производителем оборудования.
Регламент смазки пищевого производства: встраиваем H1 в HACCP-план
HACCP (Hazard Analysis and Critical Control Points) - система анализа рисков и контроля критических точек.
Смазка в этой системе - это контролируемый элемент, а не просто расходник.
Первый шаг: инвентаризация всех смазочных материалов на площадке. Это включает смазки в основном оборудовании, но также остатки от подрядчиков, старые канистры, которые могли остаться после закупок, одноразовые приемы от поставщиков. Нередко на складе обнаруживаются H2-смазки или обычные минеральные масла, которые должны либо уйти, либо быть перерегистрированы в карте. Кроме того, проверяются спецсредства: антикоррозийные масла, трансмиссионные жидкости (если они используются в пищевой части), воздушные смазки для пневмосистем. Каждый товар должен иметь TDS.
Второй шаг: привязка к риску. Для каждого узла нужно определить, может ли смазка случайно попасть в пищу или контактировать с поверхностями, куда потом попадет продукт. Если узел находится в закрытом механизме и изолирован - H2 достаточно. Если узел над линией упаковки, над открытым транспортером или в зоне, где проводится влажная уборка с моющими средствами - требуется H1.
Третий шаг: документирование выбора. Карта должна содержать: - Точку смазки (название узла, серийный номер оборудования если необходимо). - Класс смазки (H1, H2 или другой). - Причину выбора (вероятность контакта, требования OEM, условия эксплуатации). - Конкретный продукт (марка, вязкость, NLGI, NSF-регистрация).
Четвертый шаг: встраивание в контрольные точки. HACCP должна содержать запись о контроле над смазкой: - Интервал повторной смазки (например, раз в неделю, раз в месяц). - Ответственное лицо (машинист, техник, специалист по обслуживанию). - Метод проверки (визуальный осмотр, измерение толщины слоя, проверка по уровню). - Действие при отклонении (переделка смазки, замена узла, запись в журнал отказов).
Пятый шаг: ведение журнала. На каждой смазке записываются дата, кто наносил, какой продукт использовался. Это доказательство того, что регламент соблюдается, а не просто написан на бумаге. Если интервал - раз в неделю, но последняя запись неделю назад, а сегодня вторник - это замечание при аудите.
Документированный регламент смазки - это не занудство. Это доказательство того, что риск контаминации смазкой идентифицирован, оценен и контролируется. Без этого даже правильная смазка H1 не защищает от замечания аудитора, потому что система не демонстрирует понимания проблемы.
Нормативная база H1: FDA 21 CFR 178.3570 и ISO 21469
H1-регистрация опирается на два нормативных источника: американский федеральный регламент и международный стандарт.
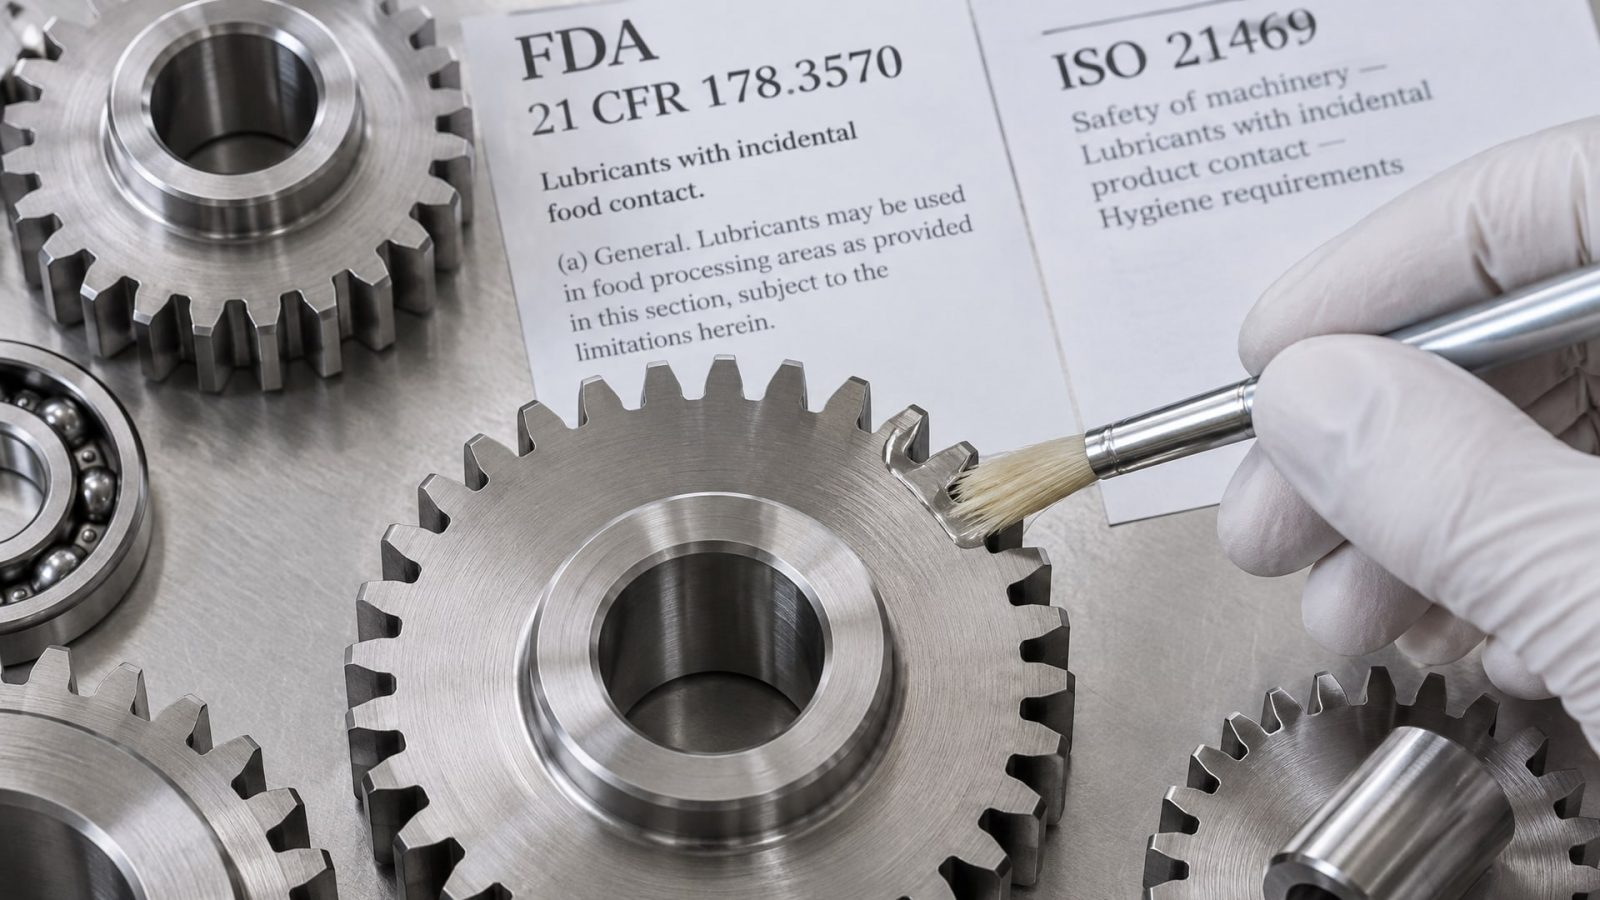
FDA 21 CFR 178.3570 - это перечень ингредиентов, которые допускаются в смазках при возможном контакте с пищей. Регламент содержит белый список: минеральные масла определенной степени очистки, некоторые растительные масла, синтетические эфиры, воски, загустители на основе лития или полимочевины, консерванты и антиокислители в допустимых концентрациях. Каждый ингредиент имеет свою максимальную допустимую концентрацию. NSF, регистрируя смазку как H1, проверяет, что каждый компонент есть в этом списке и не превышает установленную долю.
Это значит, что смазка H1 - это не просто «безвредная» смазка, а смазка с известным, проверяемым составом. Эксотические присадки, неизученные загустители или примеси неизвестного происхождения делают смазку неприемлемой, даже если она физиологически инертна.
ISO 21469 - стандарт гигиены при производстве смазок. Он описывает условия, в которых должна быть произведена смазка: чистота оборудования, контроль микробиологии, отсутствие патогенной микрофлоры, отсутствие посторонних примесей. ISO 21469 проверяет не состав смазки, а производственный процесс. Смазка может быть сделана из правильных ингредиентов, но если ее производство контаминировано - она неприемлема.
Важное уточнение: ISO 21469 не заменяет H1. Это дополнительная гарантия. Смазка может быть зарегистрирована как H1 (состав в порядке) и одновременно произведена по ISO 21469 (процесс гигиеничен). Это лучший вариант. Смазка может быть H1, но произведена без ISO 21469 - это тоже допустимо, но проверка производства упрощена. Наоборот, смазка произведена по ISO 21469, но не зарегистрирована как H1 - это ошибка, потому что ISO 21469 говорит о гигиене, а не о допустимости контакта с пищей.
При подборе смазки для HACCP-аудита стоит проверить оба документа: TDS с указанием H1 и, если доступен, сертификат ISO 21469. Это демонстрирует полноту контроля.
Выбор смазки пищевого оборудования: практический чек-лист
Правильный выбор H1-смазки - это не одна проверка, а серия пересечений требований.
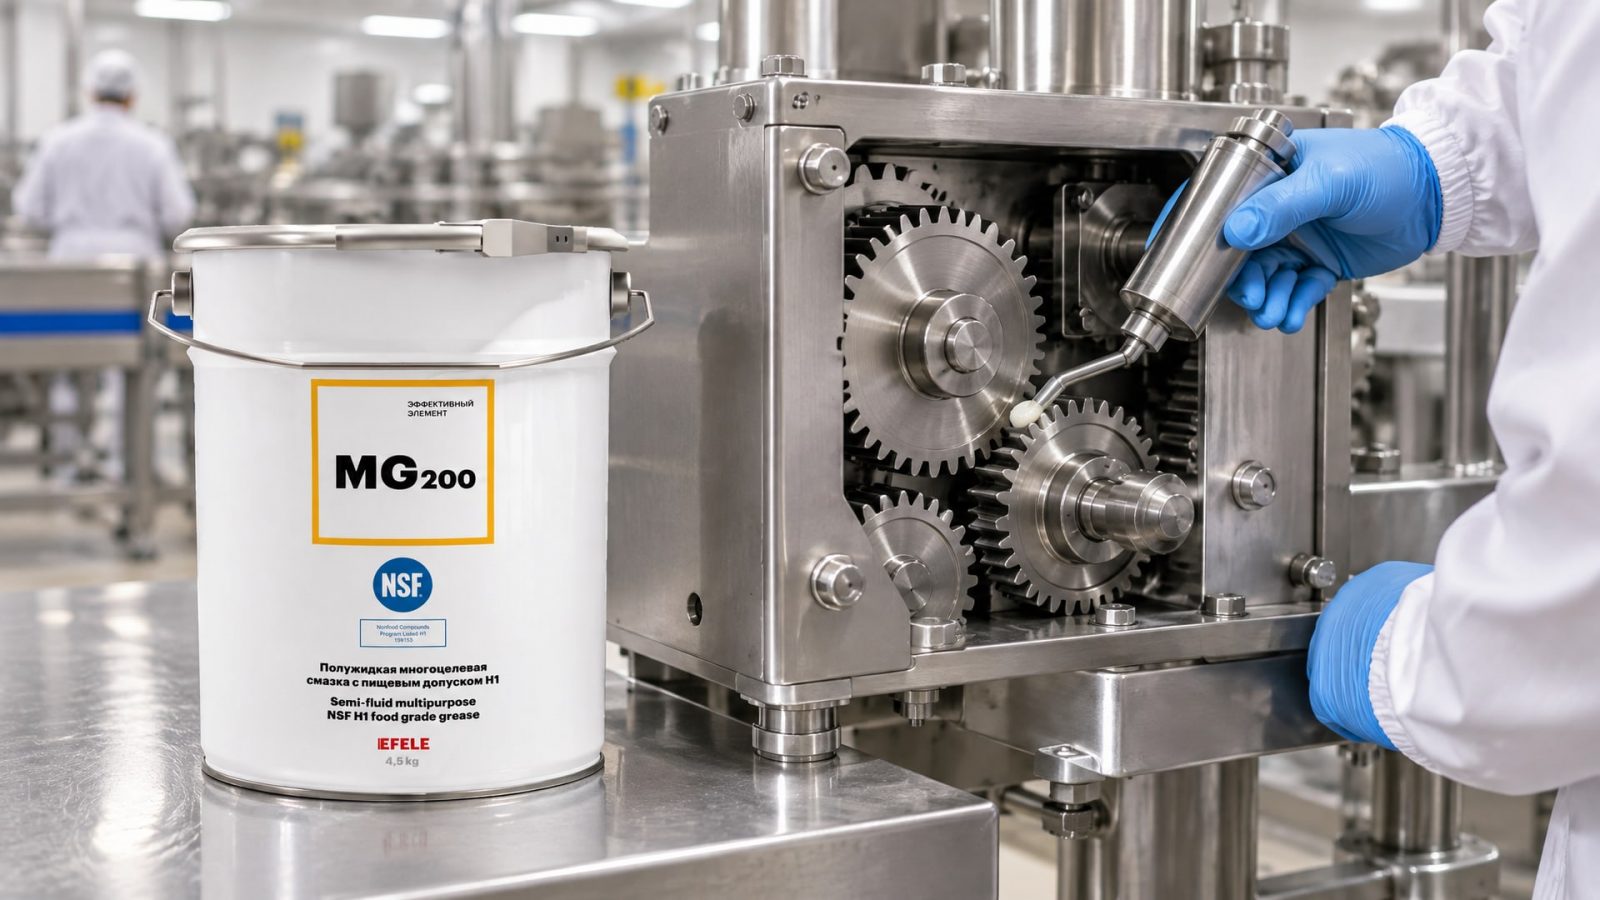
Первый фильтр - NSF H1. Убедиться, что продукт есть в реестре NSF White Book. Это можно сделать на официальном сайте NSF или запросить у поставщика сертификат. Если продукта нет в реестре - отклонить, независимо от других параметров.
Второй фильтр - вязкость и NLGI. Узел требует смазку определенной вязкости (например, ISO VG 46 для редуктора или ISO VG 100 для подшипника скольжения). Для пластичной смазки указывается класс NLGI (например, NLGI 2 для обычных условий или NLGI 1 для высоких температур). Выбор вязкости и NLGI - это результат инженерного расчета, а не красивой цифры. Ошибка на один класс вязкости может привести к повышенному износу или вытеканию.
Третий фильтр - температурный диапазон. Узел работает в диапазоне, например, от -5 до +60 °C. Смазка должна оставаться текучей при минимальной температуре (чтобы не спровоцировать холодный пуск с повышенным трением) и не вытекать при максимальной (чтобы не потерять защитный слой). TDS содержит параметр «температурный диапазон применения» - он должен покрывать условия узла с запасом.
Четвертый фильтр - совместимость с материалами. Смазка не должна разбухать или размягчать уплотнения (манжеты, сальники, прокладки). Это проверяется в TDS по совместимости с резиной и пластиками. Ошибка здесь приводит к утечкам и попаданию смазки куда не нужно.
Пятый фильтр - водостойкость и режим мойки. Если оборудование подвергается влажной уборке, смазка не должна вымываться водой. TDS указывает показатель отделения воды (Water Separation by ASTM D-1401) и остаток на фильтре после контакта с водой. Для пищевого производства типичный требуемый показатель - не более 5 мл отделенной воды за 24 часа.
Шестой фильтр - одобрение OEM. Производитель оборудования часто ограничивает список допустимых смазок. Если редуктор или подшипник имеют сервисную документацию - нужно проверить, что выбранная смазка есть в списке рекомендованных. Если выбрать смазку «вообще хорошую», но не одобренную для этого узла - при поломке гарантия может быть аннулирована, плюс замечание на аудите.
На практике специалист по смазке часто приходит к тому, что один универсальный H1-продукт закрывает 70-80% точек, а оставшиеся 20-30% требуют дополнительных решений. Для точек, где требуется универсальность, стойкость к воде, совместимость с разными материалами и простота применения, многие предприятия выбирают полужидкие смазки - они легче наносятся, быстрее впитываются в зазоры, не требуют строго дозирования. EFELE MG-200 относится к этому классу: это полужидкая смазка с NSF H1 и широким диапазоном применения. На линиях фасовки и конвейерных системах ее используют именно за простоту подбора и надежность при влажной уборке. Но для конкретного узла, перед закупкой, всегда нужна проверка: вязкость, температура, одобрение производителя.
Документирование и подготовка к аудиту ХАССП
Успешное прохождение аудита на 80% зависит от подготовки документов.
Смазка - небольшой, но критичный элемент этой подготовки.
Этап 1: физический обход. За неделю-две до аудита специалист по обслуживанию или техник проходит по всему производству и выявляет все точки смазки: видимые подшипники, редукторы, цепи, направляющие, шпиндели, компрессоры, гидросистемы. На каждую точку фотография или фиксация в таблице. Затем каждая точка проверяется: что там сейчас смазано, какой продукт, соответствует ли регламенту карты.
Этап 2: актуализация карты. Если карта смазки была составлена год назад, но с тех пор поменяли редуктор, добавили новый конвейер или убрали один узел - карта должна быть обновлена. Аудитор сравнивает физическую реальность с документом. Расхождения - замечание.
Этап 3: проверка TDS и сертификатов. Для каждого используемого продукта должен быть русский или английский TDS. На нем должны быть указаны: назначение, вязкость (для масел), NLGI (для смазок), температурный диапазон, свойства (водостойкость, совместимость), NSF H1 регистрация. Если TDS нет, его нужно запросить у поставщика. Если поставщик не может предоставить - это знак, что продукт ненадежен.
Этап 4: подготовка журналов. Журнал смазки должен содержать записи за последние 3-6 месяцев. Для каждой записи: дата, узел, продукт, объем (если применимо), ответственный. Если интервал смазки был нарушен (например, узел не смазывали две недели вместо положенной), это должно быть отмечено с причиной (техническое обслуживание, закупка нового продукта, плановый простой).
Этап 5: контроль лиц, ответственных за смазку. Люди, которые наносят смазку, должны понимать, какую смазку они наносят и почему. Это не означает глубокое знание химии - достаточно знать, что для редуктора конвейера используется конкретный продукт, что он H1, и что наносится один раз в неделю. Если на аудите аудитор спросит машиниста «что это за смазка?» и получит ответ «не знаю, я просто давлю за рычаг лубрикатора» - это замечание о недостаточном обучении.
Этап 6: подготовка отчета о соответствии. Перед аудитом полезно составить краткий отчет (2-3 страницы): перечень точек смазки, класс каждой (H1 или H2), используемые продукты с NSF, обоснование выбора (вероятность контакта, требования OEM). Это демонстрирует, что вопрос продуман, а не просто «берем что-то из хоз. магазина».
Если при обходе выявлены узлы, не соответствующие карте, нужно либо привести физическую реальность в соответствие с документом, либо обновить документ. Но оставить противоречие «карта говорит одно, а на полу другое» - это провал аудита.
Часто задаваемые вопросы
Может ли смазка H1 попасть в пищу и быть безопасной?
Смазка H1 спроектирована так, чтобы случайный контакт был безопасным в пределах 10 ppm (или 1 ppm для силиконовых составов). Но это не означает, что ее можно допускать. Задача регламента смазки - минимизировать даже случайный контакт. H1-регистрация - это разрешение на вероятность, а не приглашение к контаминации.
Нужна ли ISO 21469 для прохождения HACCP-аудита?
ISO 21469 - это дополнительная гарантия гигиены производства смазки, но не обязательное условие для аудита HACCP. Аудитор проверит NSF H1 как основное требование. ISO 21469 - плюс, который повышает уровень контроля, но ее отсутствие не будет замечанием, если NSF H1 есть и применение правильное.
Может ли одна смазка H1 использоваться для всех узлов оборудования?
Нет. H1 - это допуск на контакт с пищей, а не универсальное техническое решение. Выбор зависит от вязкости, NLGI, температуры, совместимости с материалами и одобрения производителя. Один продукт может закрывать большинство точек, но не все. Попытка универсализации приводит к отказам оборудования и замечаниям на аудите.
Что делать, если на площадке обнаружена смазка без NSF H1 в зоне с риском контакта с пищей?
Ее нужно немедленно вывести из обращения, узел пересмазать правильной смазкой H1 и обновить карту. Это замечание при аудите, но его можно закрыть, если дефект выявлен и исправлен ДО визита аудитора. Если аудитор обнаружит неправильную смазку - это более серьезное замечание, потому что демонстрирует отсутствие контроля.
Как часто нужно повторно смазывать узел?
Интервал зависит от типа узла, нагрузки, скорости, температуры и условий среды. Обычно для конвейеров и редукторов в пищевом производстве это раз в неделю или раз в две недели. Производитель оборудования указывает рекомендацию в сервисной документации. Интервал должен быть зафиксирован в карте смазки и соблюдаться в журнале. Если интервал не соблюдается - это замечание.
Заключение
Смазки H1 и соответствие HACCP - это не два отдельных документа, которые нужно разложить по полкам. Это единая система контроля, в которой каждая смазка - точка подтверждения того, что производство понимает риск, идентифицирует его, выбирает правильное средство и регулярно проверяет, что все работает. Аудитор приходит не за надписями на банках, а за доказательством системности. Правильная регистрация в NSF, соответствие техническим параметрам узла, документированная карта смазки, ведение журнала и обучение персонала - это то, что закрывает вопросы аудитора и демонстрирует зрелость программы управления.
Если ваша площадка пока работает без формализации смазки в HACCP-плане, начните с инвентаризации: соберите все смазочные материалы, уточните, какие из них H1, составьте карту точек и определите интервалы. Даже неполная картина, зафиксированная на бумаге и начавшая заполняться в журнале, произведет лучший впечатление на аудита, чем хаотичное применение правильных смазок без документов. После первого аудита замечания обычно касаются именно пробелов в документации, а не самих смазок. Закройте документацию - и следующий аудит пройдет без замечаний по этому разделу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как влияние pH на СОЖ определяет срок службы инструмента и качество обработки, и почему важно контролировать этот параметр.
Выбирайте лучшую смазку для петель, чтобы устранить скрип двери в квартире и гараже, следуя нашим рекомендациям.
Выбирайте цепное масло пищевое H1 для разных нагрузок: от конвейеров до высокотемпературных печей. Подробный обзор критериев выбора.