
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробные вал-втулочные фиксаторы решают классическую задачу сборки цилиндрических соединений без шпонок и штифтов. Состав затвердевает в зазоре между валом и втулкой, обеспечивая передачу крутящего момента и фиксацию компонентов на месте. Правильный выбор фиксатора - ключ к надежности соединения, потому что один и тот же состав работает неудачно в разных условиях: слишком вязкий не заполняет малый зазор, слишком текучий не выдерживает высокую нагрузку, быстро отверждающийся может застыть раньше, чем деталь займет правильное положение. Техспециалисты и инженеры выбирают фиксаторы по трем параметрам: фактический диаметральный зазор после сборки, характер нагрузок и необходимость демонтажа в будущем. Статья разберет, как подобрать состав для каждого случая, какие ошибки убить в начале работы и как проверить правильность выбора на практике.
Что такое анаэробный вал-втулочный фиксатор и где его применяют
Анаэробные фиксаторы - это специальные полимеры, которые застывают только в отсутствие кислорода между плотно прилегающими металлическими поверхностями.
На открытом воздухе они остаются жидкими неопределенно долго, а в узком зазоре между валом и втулкой полимеризуются в твердый клей за считанные минуты или часы.
Сферы применения широкие: фиксация подшипников на валах, установка втулок и гильз, посадка шестерен, крепление муфт и дисков без шпонок. На производствах с поточными линиями вал-втулочные фиксаторы заменяют механические способы крепления, ускоряют сборку и исключают необходимость дополнительной механической обработки. В ремонтных и сервисных мастерских фиксатор часто выручает, когда шпоночный паз износился или был срезан, а втулка все равно должна передавать момент.
Преимущества анаэробного метода: высокая скорость фиксации, точное позиционирование деталей во время схватывания, равномерное распределение нагрузки по всей цилиндрической поверхности, возможность сборки сложных узлов без дополнительных креплений. Недостаток - деталь нельзя переставлять сразу после нанесения фиксатора, нужно дождаться схватывания, иначе произойдет смещение.
Классификация фиксаторов по вязкости и зазору
Вязкость фиксатора прямо связана с рабочим зазором.
Производители калибруют составы так, чтобы низковязкие текли в узкие щели, а вязкие заполняли большие пустоты.
Низковязкие фиксаторы для малых зазоров
Низковязкие составы с вязкостью 400–600 мПа·с предназначены для зазоров до 0,15 мм. Такие зазоры типичны для подшипников качения, аккуратно обработанных валов и втулок, когда допуск IT6–IT7. Состав быстро проникает в щель, смачивает металл и затвердевает.
Плюсы: быстрое проникновение в малый зазор, хорошая смачиваемость чистой и слегка замасленной стали, предсказуемое время схватывания. Минусы: если зазор окажется больше 0,15 мм, состав вытекает и не образует соединение; для пассивных металлов (алюминий, чугун, медь) нужен активатор.
Вязкие фиксаторы для больших зазоров
Составы с вязкостью 2000–3000 мПа·с работают с зазорами от 0,15 до 0,25 мм и выше. Они более "густые" и держат форму в широком зазоре, не растекаясь за пределы соединения.
Такие фиксаторы уместны при хлеще обработанных валах, при износе втулок и при необходимости заполнить непредвиденный люфт. Время схватывания варьируется: для стали от 3 до 4 минут, для пассивных металлов - от 10 минут до часа без активатора.
Плюсы: надежное заполнение больших зазоров, допуск на люфт и неточность в размерах. Минусы: на малых зазорах излишняя вязкость может помешать точному позиционированию детали, состав медленнее проникает в щель.
Выбор по типу нагрузок
Нагрузки на вал-втулочное соединение бывают крутящий момент, радиальная сила, осевой толчок и вибрация.
От характера нагрузки зависит необходимая прочность фиксатора и температурный диапазон.
Стандартные нагрузки и высокопрочные составы
Для обычных применений (передача крутящего момента в электродвигателях, редукторах, конвейерах) достаточна прочность на срез около 17–20 МПа. Такие составы схватываются быстрее (4–6 минут), отверждаются за 12–24 часа и подходят для сборочных линий с регулярным потоком деталей.
Высокопрочные составы с прочностью 25 МПа выбирают для грузовых передач, ударных нагрузок, высокоскоростных валов и машин, работающих в условиях вибрации. Время схватывания остается в пределах 4 минут, но полное отверждение требует 24 часа при комнатной температуре или ускорится при нагреве.
Важный момент: прочность 25 МПа - это значение после полного отверждения, а не сразу после схватывания. Во время схватывания соединение еще хрупко и не может выдержать рывки или резкие сдвиги. Поэтому детали подвешивают или фиксируют в зажимах во время затвердевания.
Быстроотверждаемые и медленные составы
Быстроотверждаемые фиксаторы набирают рабочую прочность за 10–30 минут на стали, что позволяет продолжить сборку без длительного ожидания. На пассивных металлах без активатора время может растянуться до часа, поэтому спешка без учета материала приводит к срыву графика.
Медленные составы отверждаются 120 минут и дольше, но дают преимущество: есть время для точной регулировки положения деталей, для проверки соосности и для раскрепощения зажимов. Такие фиксаторы выбирают при сборке прецизионных узлов, когда допуск на перекос минимален.
Роль активаторов в ускорении отверждения
Активаторы - это катализаторы, которые запускают полимеризацию анаэробного фиксатора без доступа воздуха.
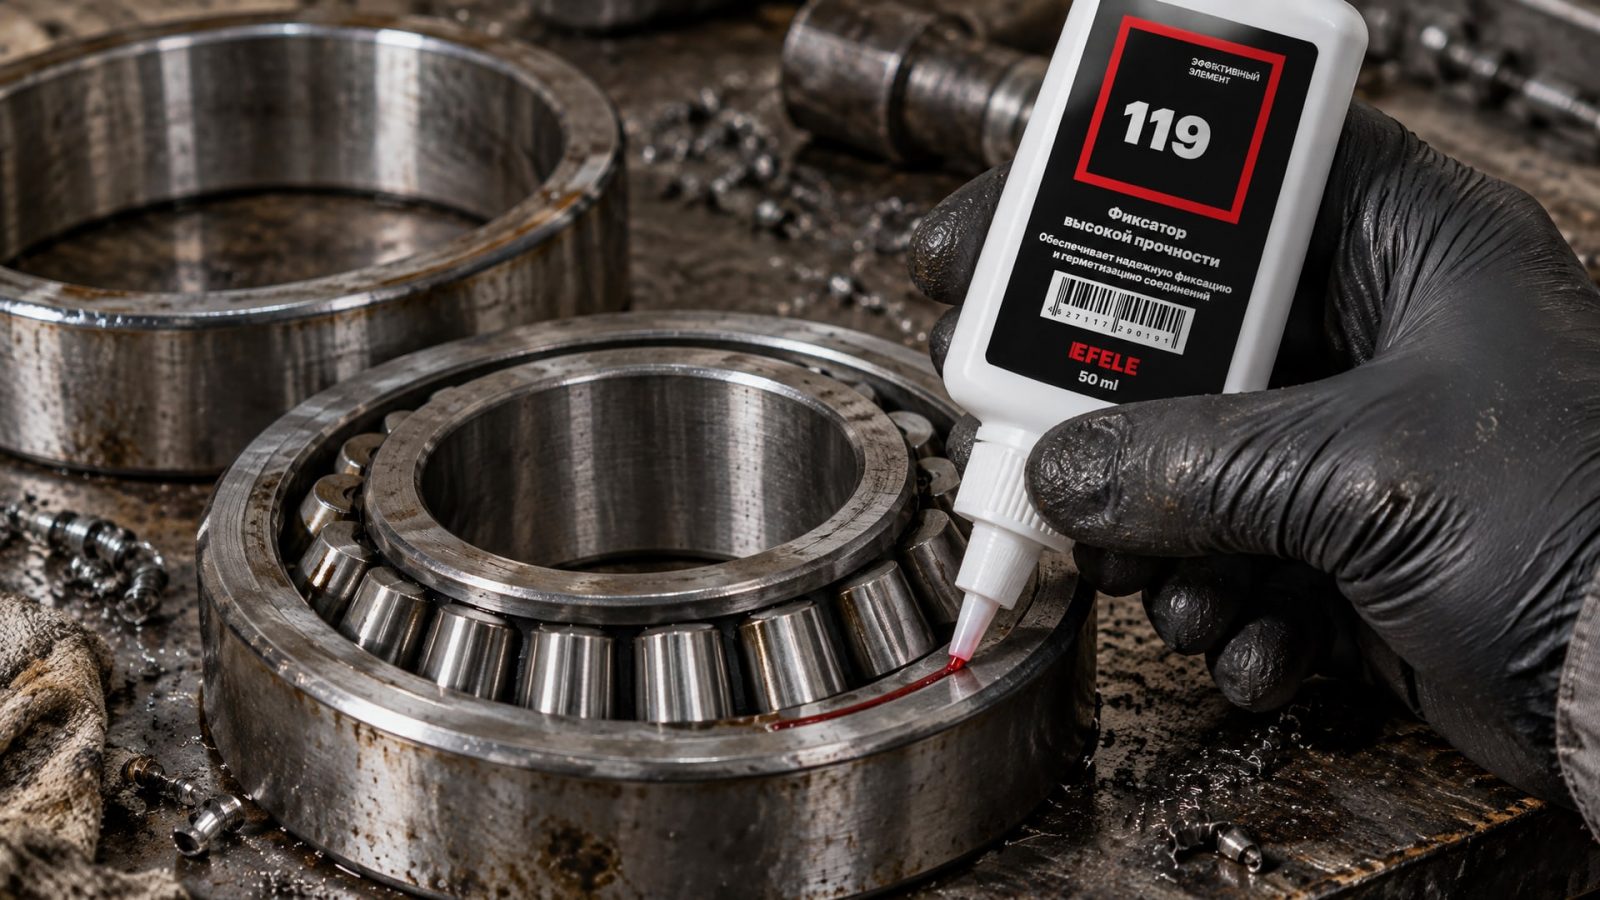
Они необходимы в двух случаях: на пассивных металлах (алюминий, медь, чугун) и на слегка замасленных поверхностях.
Когда активатор обязателен
На стали активатор не требуется благодаря каталитическим свойствам самого металла. На алюминии, латуни, меди и чугуне без активатора время отверждения может растянуться с 4 минут до 30–60 минут или не произойти вообще. Поэтому при работе с подшипниками из цветных сплавов, втулками из латуни или валами с медным покрытием активатор - стандартная обязанность.
На слегка замасленных поверхностях активатор ускоряет отверждение, потому что масло изолирует фиксатор от металла. Допустимо небольшое количество смазки (следы от хранения, тонкая защитная пленка), но если вал или втулка явно в масле - поверхность нужно протереть ветошью и просушить, а потом нанести активатор.
Способ применения
Активатор наносят тонким слоем на одну из поверхностей (вал или втулку), дают ему просохнуть 1–2 минуты, затем наносят фиксатор и собирают детали. Некоторые техники наносят активатор сразу на фиксатор после его нанесения на вал - оба способа работают. Главное - не переусложнять: избыток активатора не ускорит процесс, а наоборот может вызвать неконтролируемое отверждение.
Для высокотемпературных применений с большими зазорами, где требуется особая прочность и устойчивость к тепловым колебаниям, подойдет EFELE 119, выдерживающий до +280 °C и обеспечивающий надежную фиксацию даже при расширении материалов.
Методика подбора по зазору и нагрузке
Практический процесс подбора фиксатора состоит из пяти шагов.
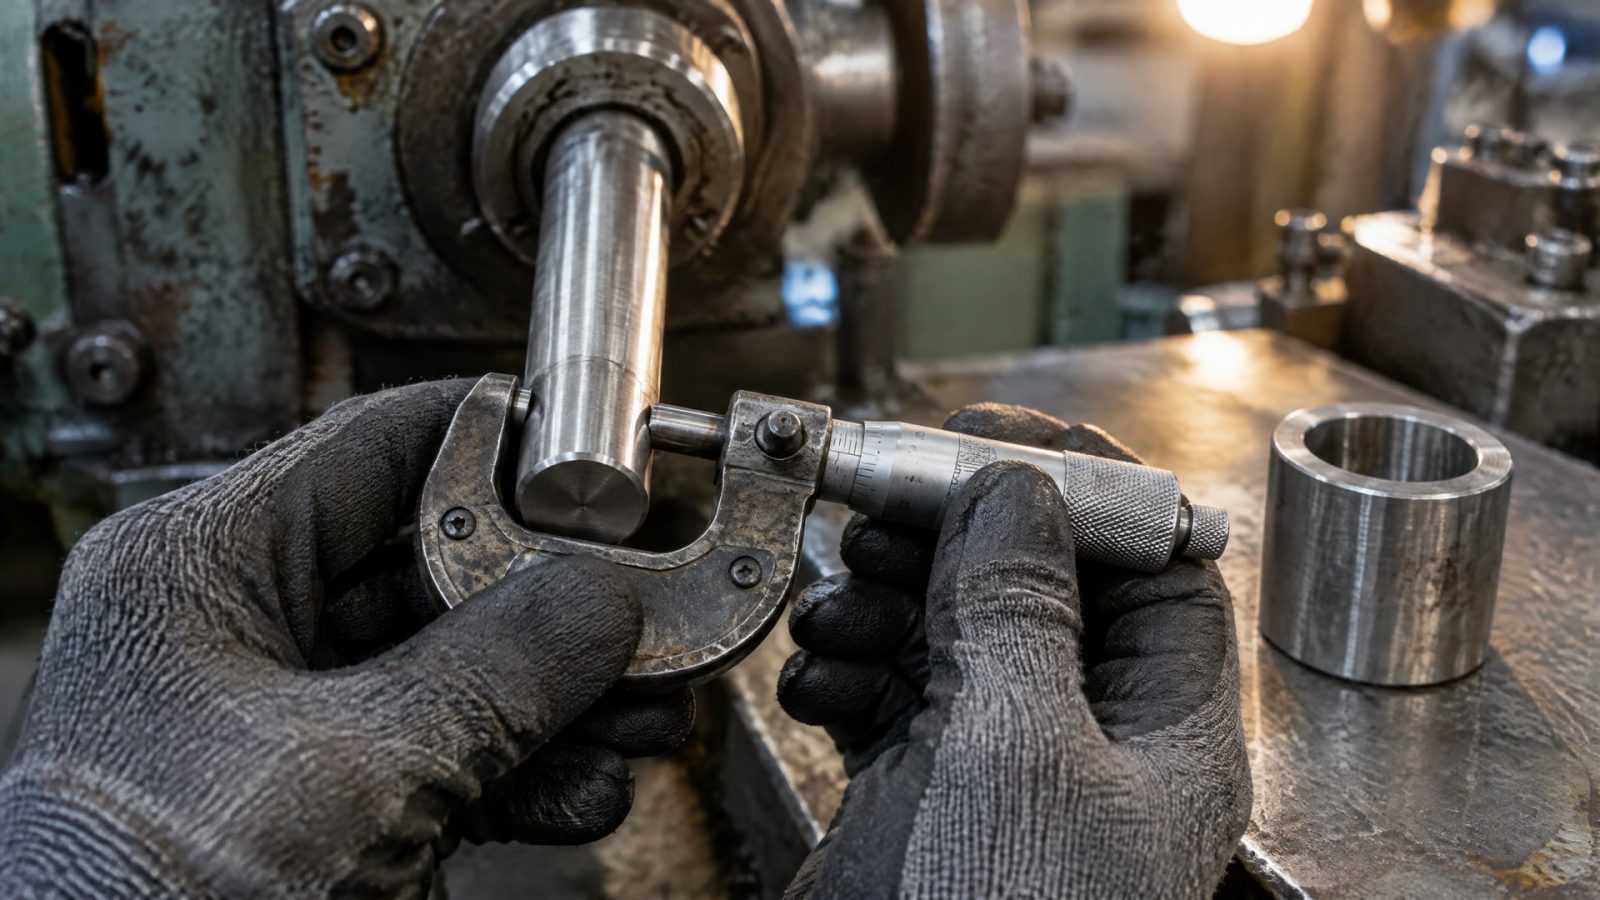
Шаг 1. Измерение фактического зазора
Фактический диаметральный зазор - это разница между внутренним диаметром втулки и наружным диаметром вала, измеренная в миллиметрах. Для правильного расчета нужны чертежи или лучше - прямое измерение микрометром обоих деталей.
Допустим, вал φ20 h6 и втулка φ20 H7. Вал колеблется от 19,987 до 20,000 мм, втулка от 20,000 до 20,018 мм. Минимальный зазор 0,000 мм, максимальный 0,031 мм. Если система допусков неизвестна, берут максимальный реальный зазор и округляют вверх.
Практическое правило: если зазор меньше 0,15 мм, выбирают низковязкий состав; от 0,15 до 0,25 мм - вязкий; выше 0,25 мм - используют вязкие составы с особым контролем соосности или разбирают задачу иначе.
Шаг 2. Определение типа металла и состояния поверхности
Сталь позволяет обойтись без активатора. Чугун, алюминий, латунь требуют активатора. Стальные детали с черным окислением или покрытием молибденом тоже нуждаются в активаторе. Никелированные валы и хромированные втулки часто считаются пассивными.
Состояние поверхности проверяют визуально: смазка должна отсутствовать или быть в виде след. Ветошь протирают по поверхности - если она грязная, деталь моют уайт-спиритом или спиртом и сушат воздухом.
Шаг 3. Оценка нагрузок и температуры
Нужно знать, какой крутящий момент передает вал, есть ли вибрация, ударные нагрузки, и в каком температурном диапазоне работает узел. Для электродвигателей - обычно комнатная или до +100 °C. Для редукторов - до +80 °C рабочая, +120 °C пиковая. Для вакуумных насосов и компрессоров - до +150 °C и выше.
Если температура рабочая выше +150 °C, выбирают составы с подтвержденным диапазоном до +180 °C или выше. Для нормальных нагрузок и комнатной температуры подойдут стандартные составы вязкостью 2000–3000 мПа·с.
Шаг 4. Выбор конкретного состава
Таблица ниже обобщает типовые сочетания параметров и рекомендуемые составы по прочности и вязкости.
| Зазор, мм | Нагрузка | Температура | Рекомендуемая вязкость, мПа·с | Время схватывания на стали | Примечание |
|---|---|---|---|---|---|
| До 0,15 | Стандартная | До +150 °C | 400–600 | 4–8 мин | Текучий состав, активатор для ЦМ |
| 0,15–0,25 | Стандартная | До +150 °C | 2000–3000 | 3–4 мин | Базовый выбор для большинства случаев |
| 0,15–0,25 | Высокая | До +150 °C | 2000–3000, высокая прочность | 4–6 мин | Прочность 25 МПа после 24 ч |
| 0,15–0,25 | Высокая | +150–+200 °C | 2000–3000, высокотемпературный | 4–6 мин | Проверить диапазон до +180 °C |
| 0,1 | Низкая | До +150 °C | 400–600 | 10–20 мин (без активатора) | Медленное отверждение, нужен активатор |
Шаг 5. Проверка совместимости с материалами
Перед окончательным выбором убеждаются, что фиксатор совместим с резиновыми манжетами, полимерными втулками или другими компонентами узла. Большинство универсальных составов не разбухают резину, но специальные применения могут требовать проверки на образце.
Практические рекомендации при сборке
Подготовка деталей
Вал и втулка должны быть чистыми, сухими и при необходимости обезжирены. Излишки смазки стирают ветошью, остатки спирта испаряют на открытом воздухе или протирают сухой тряпкой. Если поверхность загрязнена частицами пыли, окислением или старой смазкой, ее промывают уайт-спиритом и сушат.
Сборку начинают только после полного высыхания активатора (если он применялся) -1–2 минуты достаточно.
Нанесение фиксатора
Фиксатор наносят тонким, равномерным слоем по всей цилиндрической поверхности вала - обычно вдоль образующей или по спирали. Количество: примерно 0,1–0,2 мл на соединение диаметром 20 мм, для крупных валов может понадобиться 0,5–1 мл. Избыток фиксатора вытечет из-под втулки во время сборки, этого не избежать и не нужно бояться.
Если втулка имеет глубокий паз на внутренней поверхности, фиксатор наносят на обе стороны паза тонкой полоской, чтобы обеспечить равномерное заполнение.
Быстроотверждаемые составы требуют ускорения: сборку начинают в течение 1–2 минут после нанесения, иначе фиксатор начнет затвердевать на открытом воздухе и потеряет текучесть.
Позиционирование и фиксация во время отверждения
Детали прижимают друг к другу с легким усилием, проверяют соосность и оставляют на время схватывания. Если соединение требует точного углового положения (фиксация звездочки на валу коробки передач), положение помечают маркером перед нанесением фиксатора.
Во время отверждения детали не двигают, не снимают и не переставляют. Если нужна быстрая сборка дальнейшего узла, используют быстрые составы и специальные приспособления для удержания (зажимы, муфты) или ждут полного отверждения 24 часа перед испытанием под нагрузкой.
Контроль качества
После отверждения проверяют визуально: нет ли вытечки фиксатора за пределы соединения, не сместилась ли деталь по углу. Деталь должна легко вращаться вместе с валом или оставаться неподвижной (в зависимости от конструкции), но не "болтаться" в зазоре.
При фиксации подшипников проверяют, что внутреннее кольцо не люфтит на валу, а наружное кольцо не выскакивает из корпуса. Для соединений с высокой нагрузкой рекомендуется испытать узел на холостом ходу 10–15 минут перед включением в работу.
Типовые ошибки при выборе и применении
Ошибка 1. Использование универсального фиксатора для всех зазоров. Низковязкий состав не заполнит зазор выше 0,15 мм, вязкий застрянет в малом зазоре и не позволит деталям плотно сойтись. Результат: люфт или полный отказ соединения. Решение: измерить зазор и выбрать соответствующую вязкость.
Ошибка 2. Спешка со сборкой при быстроотверждаемых составах. Если в начале работы смешать две детали с фиксатором и не собрать их быстро, состав начнет затвердевать в открытом виде и не будет держать. Решение: подготовить обе детали, нанести фиксатор, собрать в течение 1–2 минут.
Ошибка 3. Игнорирование активатора на пассивных металлах. Без активатора отверждение на алюминии может растянуться на несколько часов или не произойти. Решение: носить активатор в наборе вместе с фиксатором, применять его согласно инструкции.
Ошибка 4. Неправильная подготовка поверхности. Смазка, окислы, пыль - все это помехи для полимеризации. Результат: слабое соединение или непредсказуемое время схватывания. Решение: протирка ветошью, обезжиривание спиртом, просушивание перед нанесением фиксатора.
Ошибка 5. Попытка демонтировать соединение до полного отверждения. Фиксатор схватывается за 4–10 минут, но полную прочность набирает за 24 часа. Если разбирать раньше, соединение не выдержит. Решение: ждать 24 часа перед работой под нагрузкой, особенно для критичных узлов.
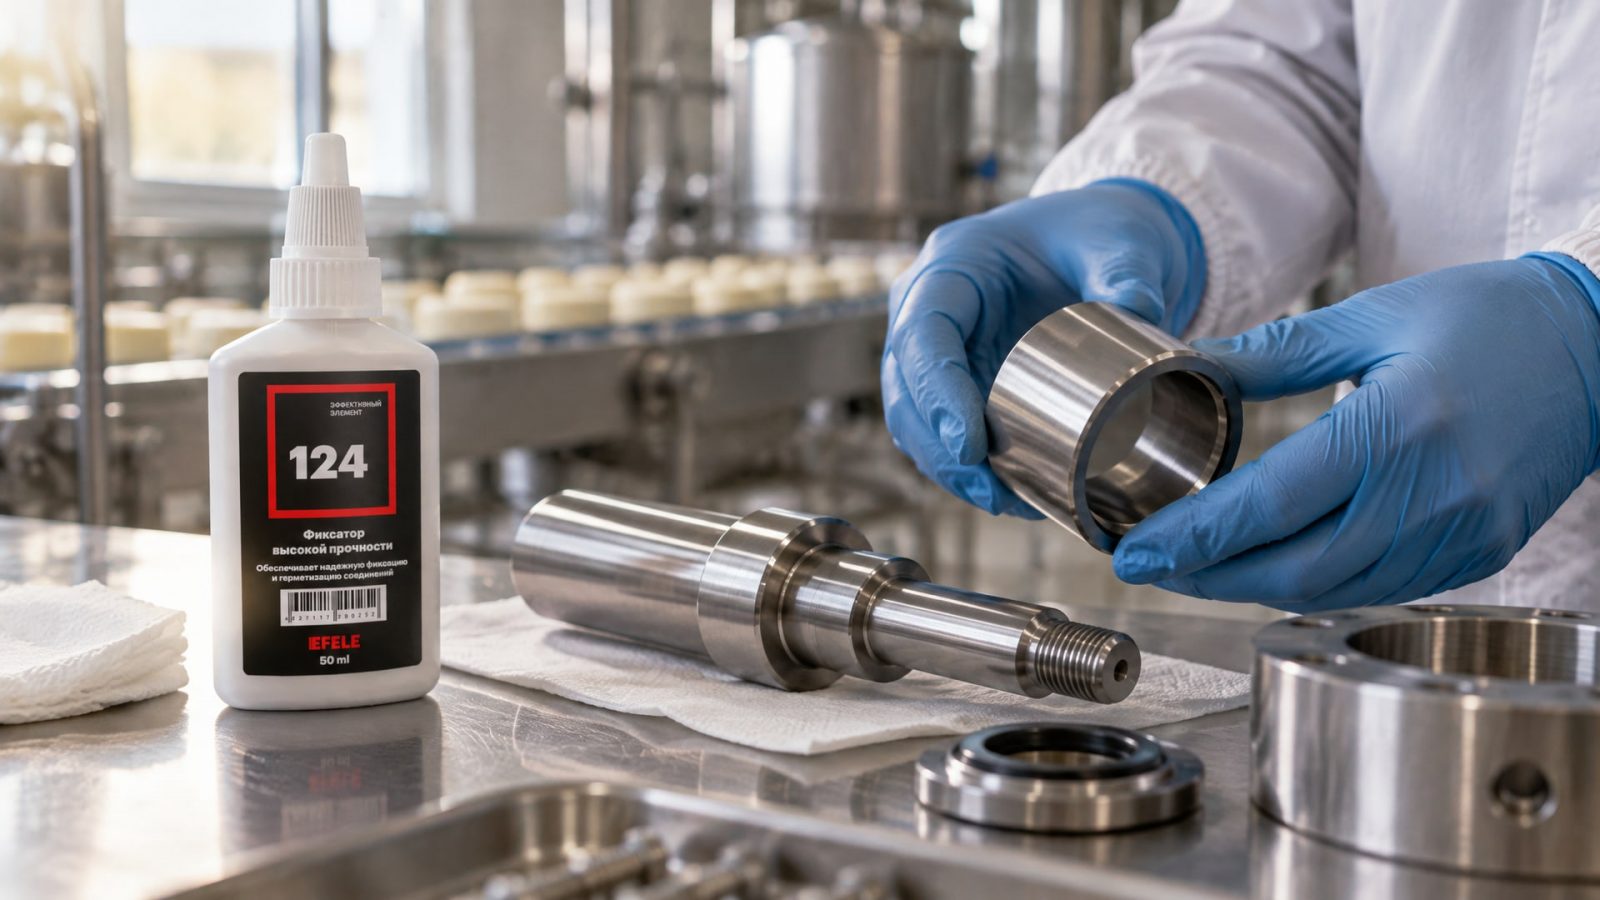
Для соединений с зазором до 0,15 мм и при необходимости контакта с пищевыми продуктами используют EFELE 124, обеспечивающий надежную фиксацию на допуске H1 без риска миграции вредных веществ.
Часто задаваемые вопросы
Можно ли заменить вал-втулочным фиксатором традиционную шпонку?
Да, можно, если расчетная прочность соединения достаточна для передачи крутящего момента без ударов и перегрузок. Фиксатор распределяет нагрузку равномерно по всей цилиндрической поверхности, что часто эффективнее шпонки. Однако для машин с ударными нагрузками или высокими частотами вращения рекомендуется сочетать фиксатор с механическим элементом или убедиться, что прочность состава подтверждена расчетом.
Какой фиксатор выбрать для подшипников на быстроходном валу?
Для валов с частотой вращения выше 3000 об/мин выбирают высокопрочные составы (25 МПа) с температурным диапазоном до +180 °C и применяют активатор, чтобы ускорить отверждение и обеспечить надежную фиксацию. Убеждаются, что подшипник чистый, без масла, и дают фиксатору полные 24 часа на отверждение перед включением узла в работу.
Сколько фиксатора нужно нанести на вал диаметром 50 мм?
Примерная норма: 0,2–0,5 мл на каждые 10 мм диаметра. Для вала φ50 мм достаточно 1–2 мл. Точное количество указано в техдокументации, но в большинстве случаев небольшой излишек не повредит - он вытечет во время сборки. Главное - нанести тонко и равномерно по всей цилиндрической поверхности, а не комком в одном месте.
Как ускорить отверждение фиксатора?
Стандартное время отверждения устранить нельзя, но его можно сократить применением активатора (для пассивных металлов) или нагревом. Некоторые составы отверждаются быстрее при температуре +60–+80 °C, но это требует специального оборудования и применяется редко на производстве. Самый практичный способ - выбрать быстрый состав (время схватывания 4–6 минут) и применить активатор.
Когда вал-втулочный фиксатор НЕ подходит?
Фиксатор неуместен, если требуется частая разборка без нагрева, если соединение постоянно находится в маслянистой среде или в воде, или если геометрия не позволяет плотно посадить детали (большие радиальные люфты, перекос). Также фиксатор не используют в соединениях с очень высокими ударными нагрузками без проверки расчета прочности - в таких случаях лучше комбинировать фиксатор с механическим креплением.
Заключение
Выбор анаэробного вал-втулочного фиксатора - это инженерная задача, в которой нет универсального решения. Низковязкие составы (400–600 мПа·с) подходят для малых зазоров до 0,15 мм, вязкие (2000–3000 мПа·с) - для зазоров 0,15–0,25 мм. Прочность варьируется от 17 МПа до 25 МПа в зависимости от характера нагрузок, температура рабочего диапазона - от +150 °C до +280 °C и выше. Активаторы обязательны на пассивных металлах и слегка замасленных поверхностях. Правильная подготовка деталей, точное позиционирование и ожидание полного отверждения 24 часа - условия, которые гарантируют надежность соединения.
Для соединений с зазором до 0,25 мм и повышенной термостойкостью (до +180 °C) отличным выбором будет EFELE 126, обеспечивающий прочную фиксацию и длительный ресурс узла. Начните с точного измерения зазора вашего конкретного соединения, сверьтесь со спецификацией фиксатора и перепроверьте совместимость с материалом втулки - этого достаточно, чтобы выбрать правильный состав и избежать ошибок на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Откройте для себя 5 неожиданных применений смазки в быту и на даче, чтобы решить повседневные проблемы и продлить срок службы вещей.
Пищевые смазки для мойки H1: как выбрать водостойкие и химически стойкие смазки для оборудования с частой санитарной обработкой.
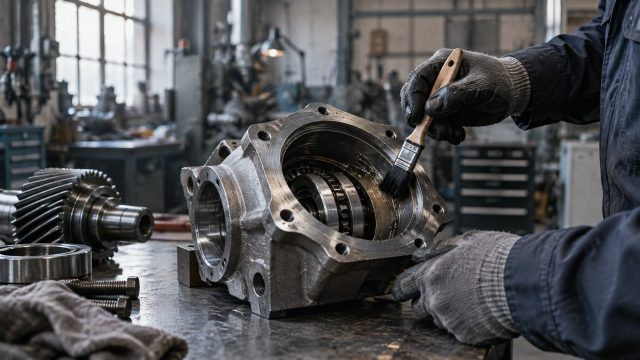
Активатор анаэробного клея ускоряет отверждение герметика при низких температурах, обеспечивая надежное соединение даже в сложных условиях.