
Как зафиксировать подшипник на валу без пресса и нагрева
Ремонт посадочного места подшипника становится критическим вопросом, когда оборудование вышло из строя, а доступа к прессу или возможности нагреть вал нет. В производстве, автосервисе и на малых ремонтных участках инженеры часто сталкиваются с ситуацией: посадочное место слегка изношено, стандартная фиксация ненадежна, а полная замена детали экономически неоправданна. Статья разберет, как вернуть надежное крепление подшипника на валу без специального оборудования, опираясь на современные материалы и проверенные методы восстановления посадок, регламентированные российскими стандартами.
Это руководство предназначено для технических специалистов, инженеров, слесарей-ремонтников и закупщиков, которые ищут практическое решение для ремонта посадочных мест подшипников на машинах, электродвигателях, стартерах и редукторах. Узнаете, какие технологии применяют вместо пресса, как правильно подготовить поверхность и когда фиксатор - достаточное решение, а когда требуется более серьезный ремонт.
Стандарты и нормы посадок подшипников
Посадка подшипника на вал и в корпус - это не произвольный выбор, а регламентированный процесс, описанный в ГОСТ 3325-85.
Этот стандарт устанавливает поля допусков вала и отверстия корпуса для подшипниковых посадок качения, обеспечивая правильное распределение нагрузки на кольцо и предотвращая его проворачивание относительно вала или корпуса.
При выборе посадки инженеры различают две ситуации: циркуляционно нагруженное кольцо (внешняя нагрузка вращается относительно кольца) и местно нагруженное кольцо (нагрузка статична относительно кольца). Для первого случая посадку назначают расчетом с учетом интенсивности нагружения, для второго - по таблицам ГОСТ. Сам подшипник должен соответствовать ГОСТ 520-2011, регламентирующему его размеры и допуски.
Кроме того, при воздействии натяга и высокой температуры важно учитывать влияние на рабочий зазор подшипника. В этих случаях по ГОСТ 24810-2013 назначают увеличенную группу зазора, чтобы гарантировать беспроблемное вращение. Нарушение этих норм приводит к перегреву, преждевременному износу и разрушению подшипника, поэтому правильная посадка - основа долговечности узла, а не просто формальность в чертеже.
Когда стандартная посадка разрушена: диагностика износа
Проблема начинается, когда посадочное место механически деградировало: на валу появились царапины и раковины, в корпусе разбило отверстие, подшипник болтается или проворачивается.
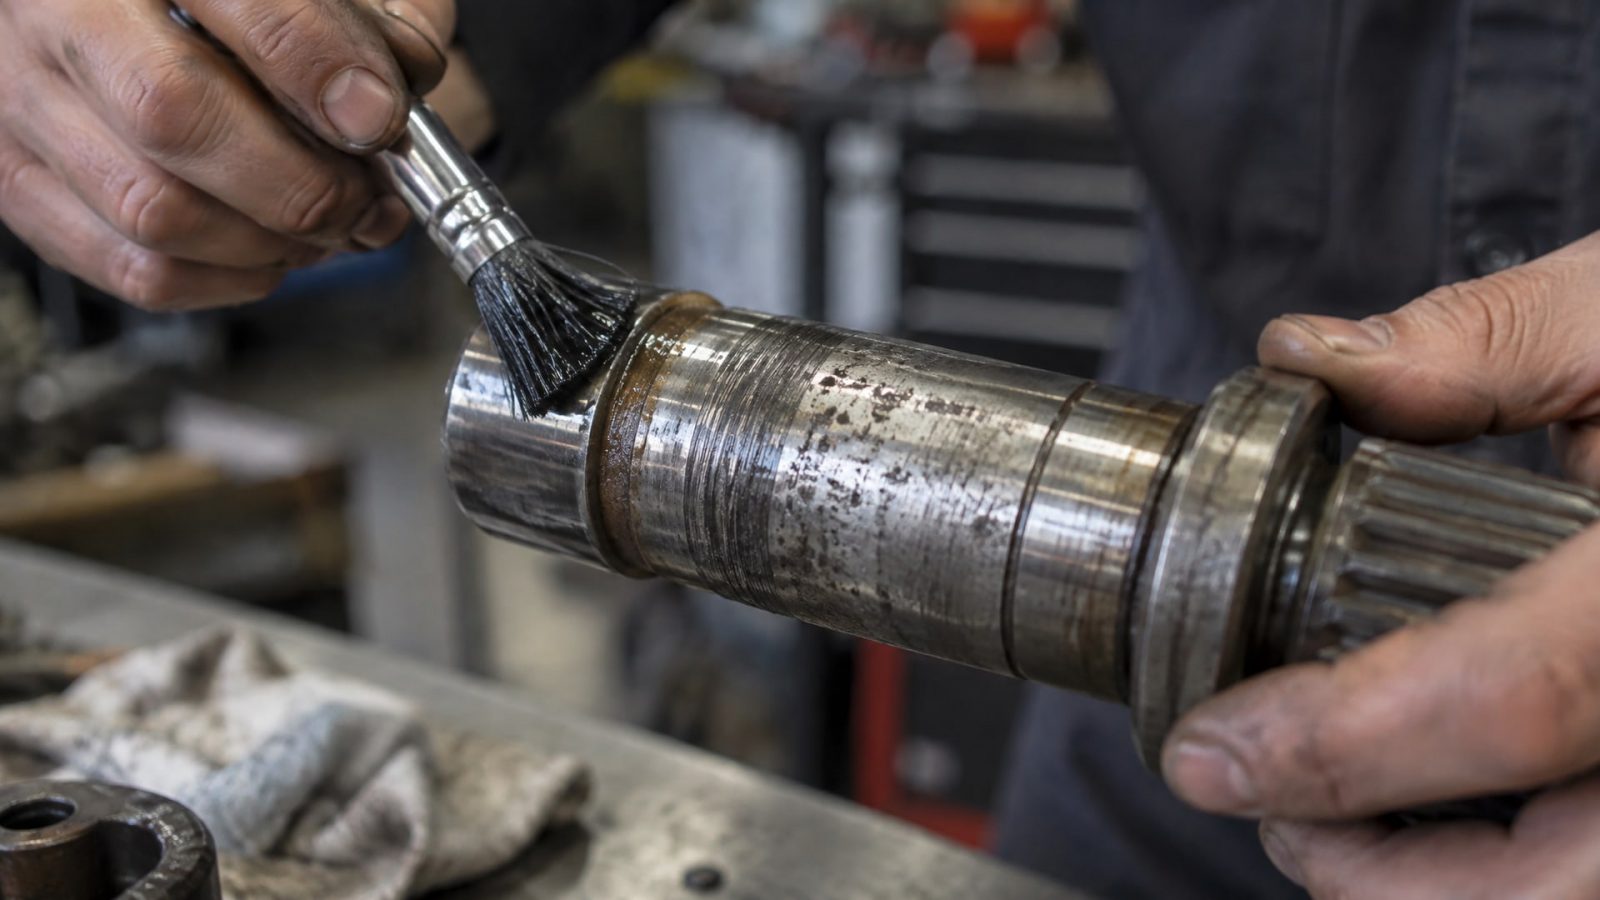
Особенно часто это происходит при неправильной посадке прессом (перекос, вмятины), при вибрационной фреттинге (микросдвигах во время работы) или от попадания абразива в зазор.
Диагностика излома посадки начинается с визуального осмотра и замера. Если вал слегка исцарапан или имеет локальный износ глубиной до 0,1 мм, это еще восстанавливаемо без демонтажа узла. Если разбито отверстие в корпусе и подшипник вращается в нем, проблема серьезнее. Ключевой параметр - величина радиального зазора между валом и внутренним кольцом, а также между корпусом и наружным кольцом. Если этот зазор находится в диапазоне 0,05–0,25 мм, анаэробный фиксатор может восстановить соединение. Если зазор больше, потребуется механический ремонт.
Вторая часть диагностики - определение вида нагружения поврежденного кольца. Если вал вращается, то внешнее кольцо (если подшипник неподвижен в корпусе) остается нагруженным в одной зоне и называется местно нагруженным. Такое кольцо требует плотной посадки, но лучше переносит восстановление фиксатором, так как нагрузка не «прогуливается» по контакту. Если кольцо циркуляционно нагружено (нагрузка охватывает весь периметр), натяг и адгезия должны быть выше, и одного химического фиксатора может быть недостаточно.
Анаэробные фиксаторы: принцип действия и выбор материала
Анаэробные составы (retaining compounds, bearing retainers) - это высоковязкие клеи, которые полимеризуются только в отсутствие кислорода, то есть между плотно прижатыми металлическими поверхностями.
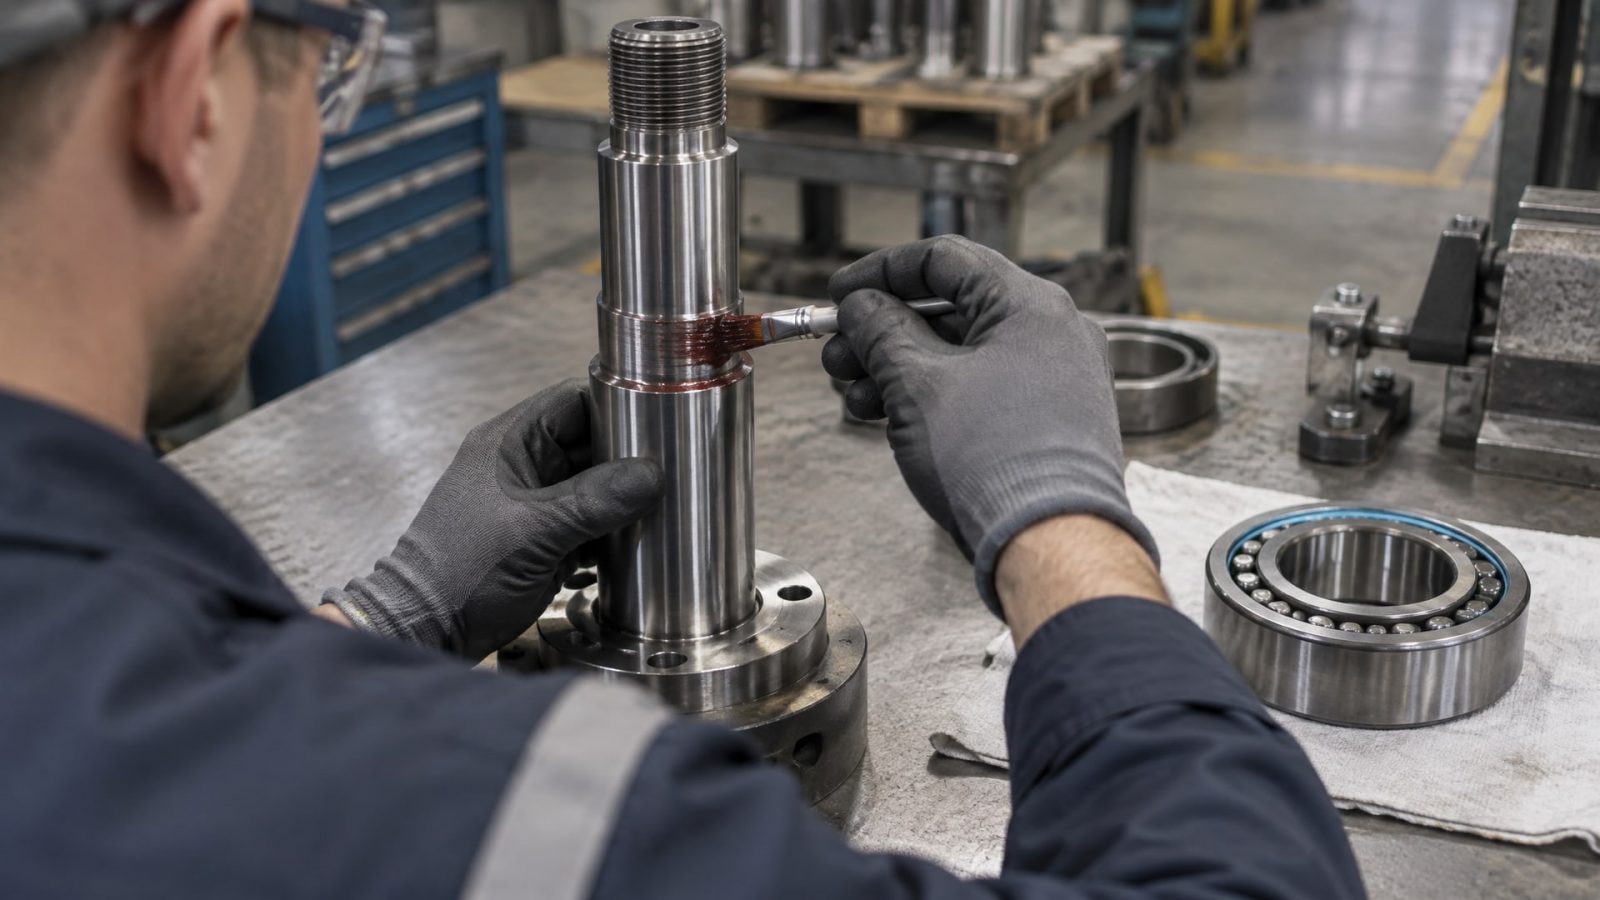
На воздухе они остаются жидкими, в герметичной упаковке хранятся годы, а стоит закрыть зазор - начинается химическая реакция, и материал твердеет в течение нескольких минут.
Типовые характеристики такого фиксатора: прочность на сдвиг достигает 31 Н/мм², время схватывания на стали - около 4 минут, а полное отверждение при 23 °C наступает через 24 часа. Примерно через 1 час фиксатор набирает около 50% от конечной прочности, что дает возможность осторожно начать эксплуатацию уже в течение рабочей смены, если нагрузки невысокие.
Выбор конкретного фиксатора зависит от нескольких параметров. Во-первых, от величины зазора: составы различаются вязкостью и способностью заполнять микронеровности. Во-вторых, от требуемой прочности: есть низко-, средне- и высокопрочные формулы. В-третьих, от скорости отверждения - иногда нужен состав, который схватывается за 1–3 минуты, в других случаях допустимо более длительное время. Для большинства посадочных мест подшипников на валу требуется среднепрочный или высокопрочный фиксатор, способный выдержать вибрационные нагрузки и предотвратить вымывание подшипника во время работы.
Если металлическая поверхность пассивна (нержавеющая сталь, закаленная сталь, никель) или отверждение идет медленнее, производители рекомендуют использовать праймер или активатор - они ускоряют полимеризацию фиксатора. Обработка активатором позволяет сократить время выдержки с 24 часов до 1–3 минут, что критично при срочных ремонтах. Однако активатор добавляет лишний технологический шаг, поэтому его применяют только при необходимости.
Технология подготовки и монтажа: пошаговая инструкция
Успех ремонта на 90% зависит от подготовки поверхностей.
Любая грязь, масло, окалина или рыхлая ржавчина блокирует полимеризацию фиксатора и разрушает адгезию. Сценарий выглядит так:
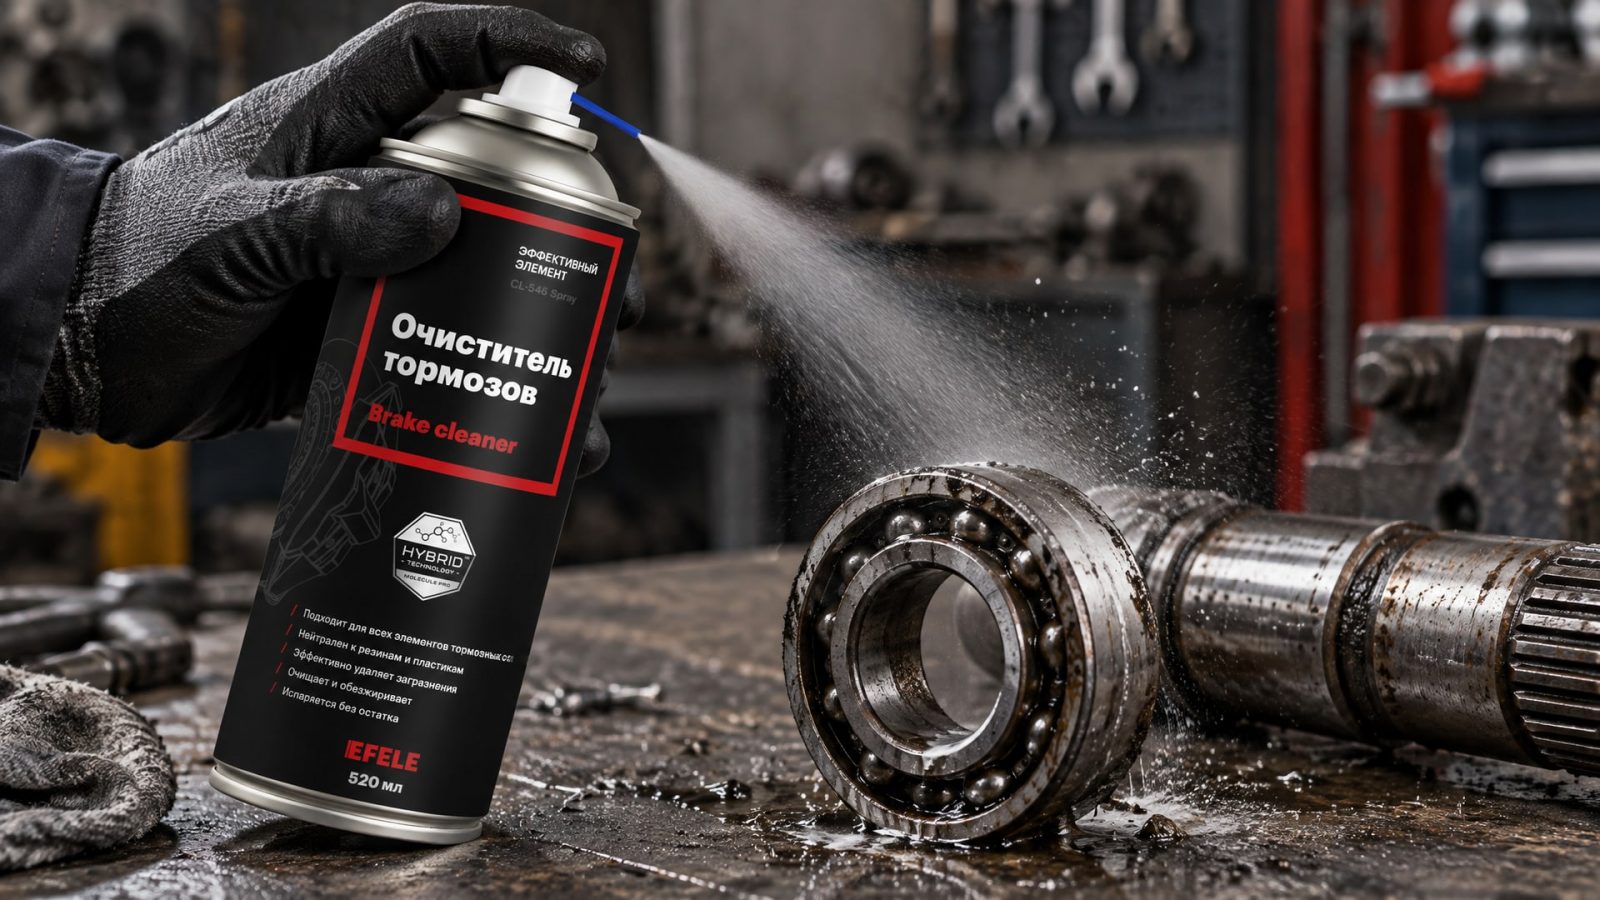
Шаг 1: Очистка и обезжиривание. Вал и внутреннее отверстие подшипника протирают чистой тканью, удаляя механические загрязнения. Затем используют растворитель или специализированный очиститель, чтобы удалить масло, консистентную смазку и окислы. Все поверхности должны быть металлически чистыми, сухими и тусклыми (матовыми), без блеска. Если поверхность блестит, значит, еще остался масляный слой. Перед нанесением фиксатора полностью просушивают место работы - влага или капли воды запустят преждевременную полимеризацию внутри зазора, но без полного контакта, что даст хрупкий слой вместо прочного соединения.
Для тщательной очистки рекомендуется применять очиститель специального назначения. Например, очиститель тормозов EFELE CL-546 Spray быстро и эффективно удаляет загрязнения с металлических поверхностей, не оставляя следов и испаряясь в течение нескольких секунд, что гарантирует полную сухость перед нанесением фиксатора.
Шаг 2: Применение активатора (если нужно). Если требуется ускорить отверждение, на одну из сопрягаемых поверхностей (обычно на вал) наносят тонкий слой активатора согласно инструкции производителя. После этого выдерживают 1–3 минуты, в течение которых активатор испаряется или реагирует с поверхностью. Если активатор не применяют, этот шаг пропускают.
Шаг 3: Нанесение фиксатора. Состав наносят тонкой равномерной полосой по всей окружности вала (если монтируют внутреннее кольцо подшипника) или равномерно распределяют по внутренней поверхности отверстия (если монтируют во втулку или корпус). Количество должно быть минимальным, но достаточным для смачивания всего контакта - избыток не улучшает прочность, а лишь создает беспорядок. На практике используют примерно столько же фиксатора, сколько смазки в тонкой пленке.
Шаг 4: Сборка до схватывания. Подшипник вставляют на вал или втулку в отверстие сразу же, пока фиксатор не начал полимеризоваться. Эта операция должна быть плавной, без кувырка; на узких валах ее можно выполнить вручную, на толстых может потребоваться легкий удар молотком или пресс с низким усилием (без выверки прессом). Главное - центровка. После того как детали собраны и выровнены, их фиксируют в этом положении на 5–10 минут, пока фиксатор не схватится достаточно, чтобы деталь не сместилась. Это может быть просто неподвижное положение, прихватка шпилькой или прижимной планкой.
Шаг 5: Отверждение. После схватывания (около 4 минут на стали) деталь обретает первичную прочность, но окончательное отверждение происходит за 24 часа при комнатной температуре. Нагрузку (вращение, вибрацию) начинают только после полного отверждения. Если ремонт критичен по времени, можно аккуратно запустить оборудование через 1 час, когда достигнут 50% прочности, но с ограничением нагрузок.
Важное замечание о демонтаже. Если соединение придется разбирать, потребуется нагрев (до 150–200 °C, в зависимости от состава) или механическое разрушение. Это означает, что анаэробный фиксатор выбирают, только если монтаж - практически окончательный.
Ремонт корпуса посадочных мест подшипников: особые случаи
Когда разбито отверстие в корпусе, ситуация усложняется, потому что цилиндр большого диаметра сложнее обработать и выровнять.
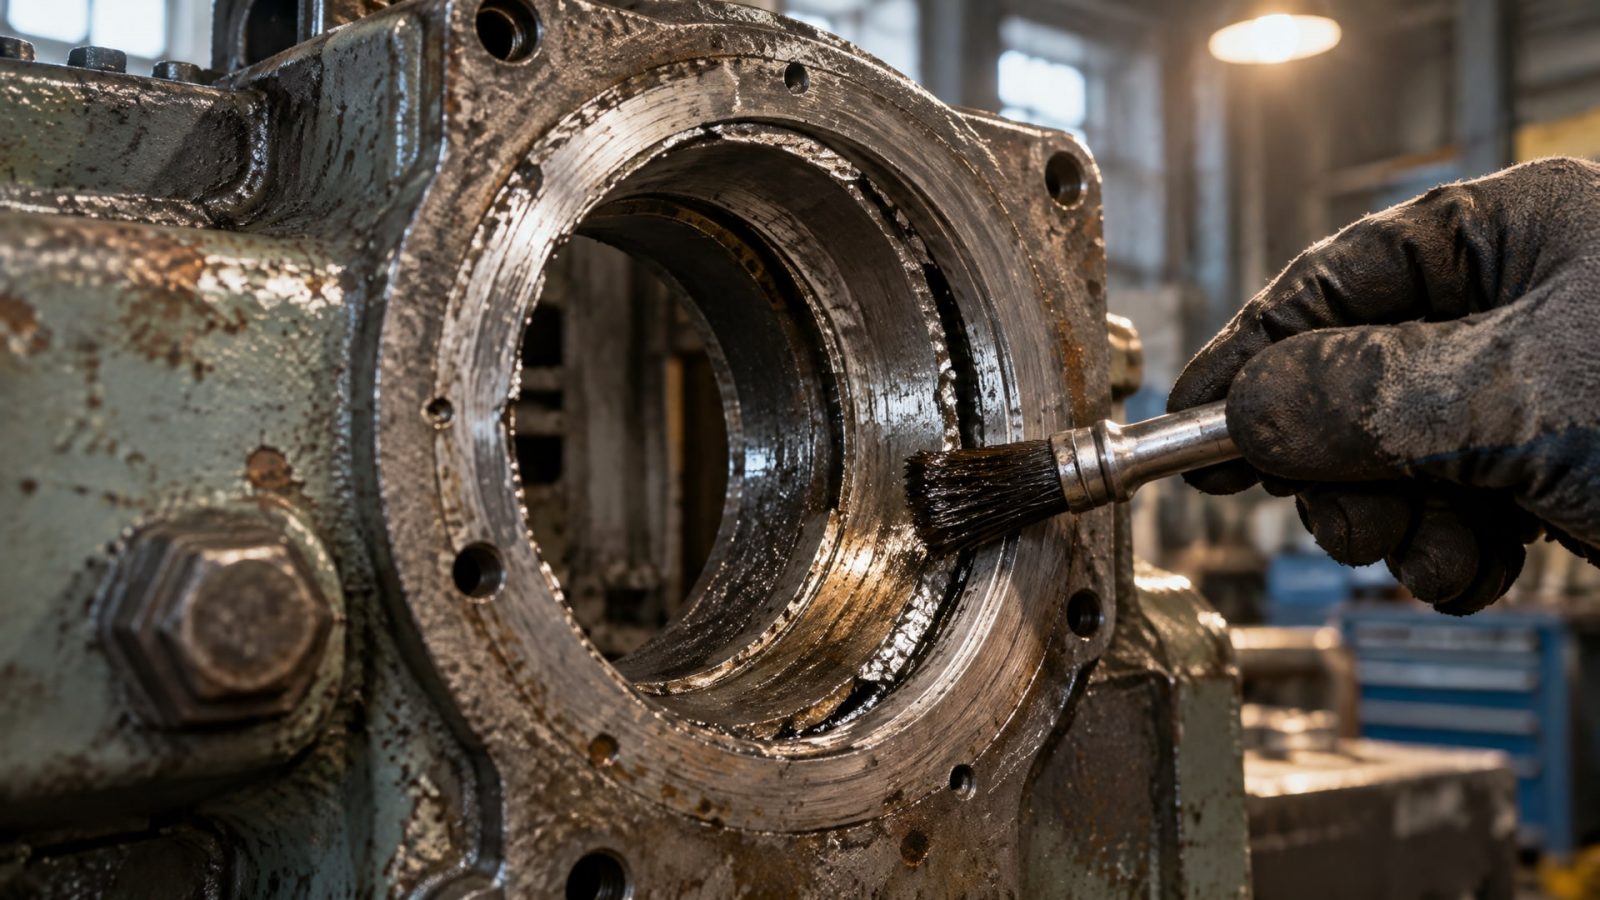
Если зазор между наружным кольцом подшипника и стенками отверстия в корпусе превышает 0,25 мм, один фиксатор недостаточен. В этом случае применяют дополнительные методы.
Первый вариант - использование промежуточной втулки. В разбитое отверстие запрессовывают или фиксируют фиксатором разрехлую стальную втулку, которая восстанавливает правильный диаметр. На эту втулку затем монтируют подшипник с нормальной посадкой или с применением фиксатора, если износ втулки тоже заметен.
Второй вариант - восстановление геометрии гальваническим покрытием или механической наработкой слоя (железнение). Это сложные процессы, которые выполняют специализированные ремонтные мастерские. После восстановления размера отверстие вновь обрабатывают под размер и устанавливают подшипник по норме.
Третий вариант, если корпус критичен (например, корпус стартера на автомобиле), - замена всего узла. Однако, если речь идет о ремонте посадочного места под подшипник в редукторе или редуктора в привод, часто рациональнее именно восстановление посадки анаэробным фиксатором в комбинации с втулкой.
Когда фиксатор недостаточен: сценарии механического ремонта
Анаэробный фиксатор - мощный инструмент, но не панацея.
Есть несколько сценариев, в которых одного материала недостаточно.
Сценарий 1: Циркуляционно нагруженное кольцо при высоких оборотах. Если подшипник вращается на валу и нагрузка распределяется по всему периметру, требуется плотный натяг. Фиксатор восстанавливает адгезию, но натяг компенсирует только за счет собственной толщины (несколько микронов) и способности заполнять микронеровности. При износе вала более 0,25 мм запас прочности теряется, и в высоконагруженных узлах подшипник начинает проскальзывать в зазоре.
Сценарий 2: Значительный износ вала. Если диаметр вала поменялся на 0,3–0,5 мм из-за фреттинга или механического повреждения, фиксатор, пусть даже высокопрочный, не вернет нужный натяг. Требуется либо наращивание вала (гальвано-, плазменное или электродуговое напыление), либо замена на новый.
Сценарий 3: Разбитый корпус с выколотыми краями. Если края отверстия в корпусе деформированы или расколоты, фиксатор не сможет обеспечить равномерный контакт по всей окружности. В этом случае проводят механическое восстановление краев (притирку, припечатку) или установку восстановительной втулки.
Сценарий 4: Несовместимость материала вала и фиксатора. Редко, но встречается: некоторые поверхностные обработки (хромирование, полирование, лакировка) могут препятствовать адгезии. В таких случаях требуется очистка или использование активатора.
В подобных ситуациях правильный алгоритм - консультация с проектировщиком и ремонтной службой. Часто оказывается, что комбинация фиксатора с втулкой или фиксатора с локальным восстановлением поверхности решает задачу дешевле и быстрее, чем полная замена.
Практический пример: ремонт стартера и электродвигателя
На практике наиболее частые ремонты посадочных мест под подшипники - это ремонт корпуса стартера, электродвигателя и редукторов.
Рассмотрим типичный сценарий: стартер автомобиля был в ремонте, техник неправильно запрессовал подшипник, вал наклонился, и одно из колец получило вмятину. При разборке на следующий день обнаружилось, что посадочное место разбито, а подшипник болтается. Полная переделка корпуса невозможна (это значит заказывать новый корпус, который поставляется 2–3 недели), срок ремонта -1 день.
Решение: вал осмотрели, он цел, зазор между внутренним кольцом и валом -0,15 мм. Наружное кольцо в корпусе держится неплотно. Вот что сделали:
Разобрали стартер, извлекли подшипник.
Вал и подшипник очистили от масла и грязи, просушили.
На вал нанесли анаэробный фиксатор (в данном случае высокопрочный состав).
Внутреннее кольцо вручную собрали с валом, совместили центры, выдержали 5 минут.
Внешнее кольцо очистили, и на его наружную поверхность нанесли фиксатор.
Через 10 минут собрали подшипник в корпус стартера, использовав ручной монтаж (без пресса).
Оставили стартер на 24 часа отверждаться.
На следующий день провели сборку, тестирование и отправили в работу.
Стартер работает 8 месяцев без нареканий. Этот пример показывает, что когда посадочное место не сильно повреждено, а зазоры остаются в пределах 0,05–0,25 мм, анаэробный фиксатор с правильной подготовкой дает надежный результат.
Часто задаваемые вопросы
Почему анаэробный фиксатор не держит подшипник, хотя он отвердел?
Главная причина - грязь или масло в зазоре. Фиксатор полимеризуется только в абсолютном отсутствии кислорода между чистыми металлическими поверхностями. Если на валу остался масляный слой толщиной в несколько микрон, это уже блокирует полимеризацию. Вторая причина - неправильная сборка. Если детали собрали криво или со смещением, фиксатор застывает точечно, а не по всей окружности, и соединение остается ненадежным. Третья причина - зазор слишком велик (более 0,25 мм). Фиксатор заполняет тонкие щели, но при крупном зазоре остается подвижность.
Можно ли использовать обычный цианакрилатный клей вместо анаэробного фиксатора?
Нет. Цианакрилатные клеи (суперклеи) полимеризуются в присутствии влаги и используются для керамики, пластика и дерева. На чистом сухом металле они практически не работают и дают хрупкое соединение. Анаэробные фиксаторы специально разработаны для металлических цилиндрических соединений, обладают высокой прочностью на сдвиг и адгезией к металлу. Это совсем другой класс материала.
Сколько времени ждать перед тем, как нагружать отремонтированный подшипник?
Официальная рекомендация -24 часа при 23 °C для полного отверждения. Однако примерно через 1 час достигается 50% конечной прочности, и при умеренных нагрузках можно аккуратно начать работу. Если нагрузки высокие (высокие обороты, ударные вибрации), лучше подождать полных 24 часа. Если оборудование низконагруженное (вращение на малых оборотах без толчков), можно начать через 4–6 часов.
Требуется ли пресс для монтажа подшипника с анаэробным фиксатором?
Нет, пресс не требуется. Собрать подшипник можно вручную, мягким молотком или слабым давлением - главное, чтобы детали сошлись до полного схватывания фиксатора (примерно за 4 минуты на стали). Если вал толстый и требуется большое усилие, можно использовать слабый пресс (давление в десятки кг), но жесткая выверка и ударные нагрузки от пресса здесь противопоказаны.
Может ли анаэробный фиксатор использоваться для восстановления посадок на пластике или алюминии?
Нет. Анаэробные фиксаторы разработаны исключительно для черных металлов (сталь, чугун). На алюминии и его сплавах они полимеризуются значительно медленнее или вообще не полимеризуются без активатора. Для алюминиевых деталей применяют другие клеи (двухкомпонентные эпоксидные или специализированные составы для цветных металлов). Пластик же с фиксаторами несовместим - он будет разбухать и деградировать от химического воздействия.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева реален, если износ находится в пределах 0,05–0,25 мм и под рукой есть анаэробный фиксатор. Ключ к успеху - абсолютная чистота и сухость поверхностей перед нанесением материала. Правильная подготовка (очистка, обезжиривание, сушка), грамотный выбор фиксатора по прочности и вязкости, плавная сборка до схватывания и терпение (24 часа отверждения) дают надежное соединение, которое держится десятки месяцев.
Однако анаэробный фиксатор - это не универсальное решение для любой разбитой посадки. Если зазор превышает 0,25 мм, кольцо циркуляционно нагружено на высоких оборотах, или вал механически поврежден глубже, потребуется механический ремонт (наращивание, восстановительная втулка, замена). Поэтому первый шаг всегда - честная диагностика величины износа и вида нагружения. После этого выбирают оптимальный способ: если зазор маленький, фиксатор экономит время и деньги; если износ значительный, время от времени получается комбинированный подход - втулка плюс фиксатор. Проконсультируйтесь с инженером, измерьте зазоры, и вы найдете решение, которое будет работать столько же, сколько и заводской узел.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы обеспечить плавную работу и избежать поломок. Подробное руководство по выбору смазки и уходу за воротами.
Выбирайте пищевые смазки, способные работать при высоких температурах, гарантируя безопасность и надежность оборудования.
Узнайте, как снять анаэробный герметик с болтов, используя проверенные методы демонтажа без повреждения деталей.