
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные фиксаторы и герметики - один из самых надежных способов защиты резьбовых соединений от самораскручивания и утечек. Однако эффективность этих составов зависит не только от качества продукта, но и от правильности его применения. Даже опытные инженеры и закупщики часто совершают ошибки, которые сводят на нет все преимущества анаэробного клея: соединение ослабевает, герметизация нарушается, а в худших случаях приходится переделывать работу. Статья разберет семь типичных ошибок, которые встречаются на производстве, в ремонтных мастерских и при централизованной сборке, и объяснит, как их избежать, чтобы добиться долгосрочной надежности крепежа.
Анаэробные составы работают только в зазоре между металлическими поверхностями при отсутствии воздуха. Эта особенность требует четкого соблюдения технологии: от подготовки деталей до момента затяжки и выдержки перед нагрузкой. Понимание этих требований поможет закупщику правильно выбрать продукт и установить контроль качества, а техническому специалисту - избежать брака и переделок.
Ошибка №1: плохая очистка и обезжиривание резьбы
Это самая распространенная причина неудачи анаэробных фиксаторов.
Загрязнение маслом, смазкой, пылью или остатками старого состава нарушает адгезию и препятствует отверждению в зазоре.
Металлические поверхности перед нанесением анаэробного состава должны быть сухими, чистыми и без масла. Если на резьбе остались следы технической смазки, даже в виде тонкой пленки, состав не проникнет в зазоры и затвердеет только на поверхности. Результат - соединение кажется закрепленным, но под нагрузкой или вибрацией болт выкручивается.
Как подготовить поверхность:
Протрите резьбу сухой чистой тряпкой или щеткой, убрав видимую грязь и пыль.
Если присутствуют масляные отложения, используйте обезжириватель или растворитель; дайте деталям полностью высохнуть перед нанесением состава.
На старых соединениях удалите остатки предыдущего анаэробного слоя механически или размягчением; не оставляйте крошку старого материала в зазорах.
Для ответственных соединений проверьте чистоту визуально, убедившись, что на резьбе нет матовости или налета.
Эта подготовка занимает несколько минут, но гарантирует надежность фиксации. Многие ошибки в отчетах о браке именно начинаются отсюда.
Ошибка №2: нанесение состава не в ту зону
Анаэробный герметик работает только там, где он заперт в зазоре между деталями.
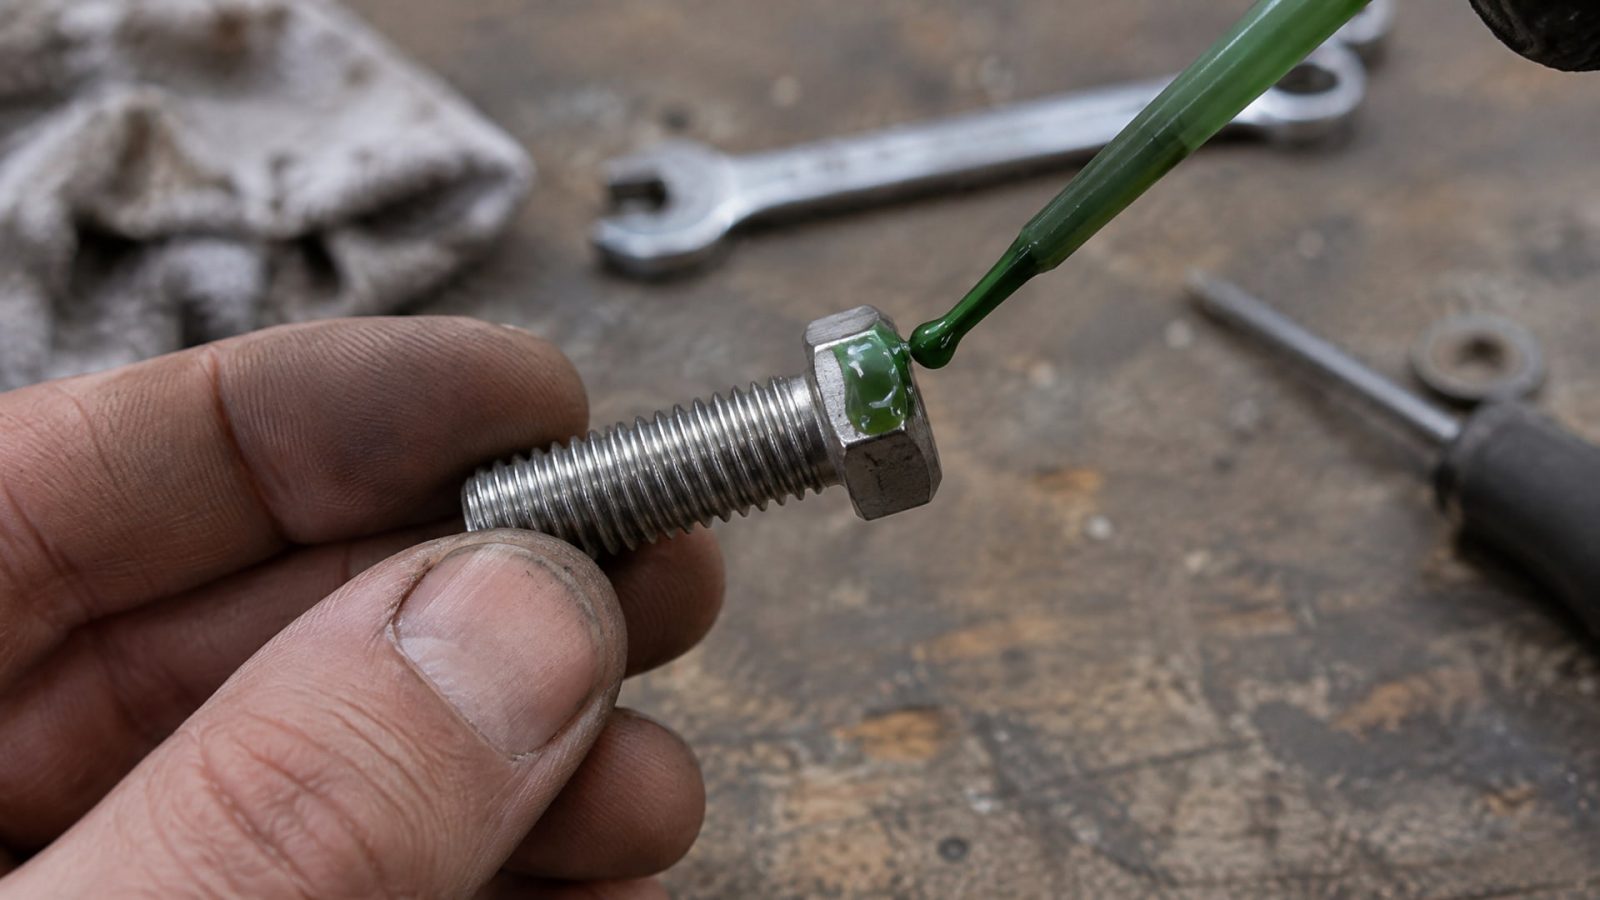
Если нанести состав на видимую часть болта или только на его головку, основной объем останется снаружи и не будет участвовать в фиксации.
Для резьбовых соединений состав требуется наносить на несколько первых витков или на участок, где реально будет зона контакта после сборки. Для сквозных отверстий это означает нанесение на болт в зоне посадки гайки; для глухих отверстий - заполнение резьбы изнутри отверстия до дна.
Правильное нанесение при разных типах соединений:
Сквозное отверстие (болт с гайкой): наносите состав на болт в зоне, где он будет контактировать с гайкой; несколько витков достаточно, равномерный тонкий слой.
Глухое отверстие (шпилька в резьбовой отверстие): наносите как на саму шпильку (первые витки), так и в отверстие перед вкручиванием; это гарантирует, что вся зона зазора будет заполнена.
Винт в гнездо: нанесите состав на витки винта на глубину предполагаемого завинчивания, а также небольшое количество в само гнездо.
Если вы работаете с глухим отверстием и наносите состав только на крепеж, часть резьбы внизу отверстия останется пустой - соединение не будет полностью заполнено, и надежность снизится. Это особенно критично при вибрационных нагрузках.
Ошибка №3: неправильный выбор состава под задачу
Анаэробные составы различаются по прочности удержания, температурному диапазону, способности к разборке и времени отверждения.
Выбор не по назначению приводит либо к недостаточной фиксации, либо к проблемам при необходимой разборке.
Производители предусматривают разные типы: составы для фиксации резьбы, которые предполагают разборку без нагрева; составы для герметизации резьбы, которые дают жесткое соединение; составы для гидравлических систем и систем высокого давления. Каждый тип рассчитан на определенный момент затяжки, рабочую температуру и условия эксплуатации.
Если выбрать состав слишком низкой прочности для ответственного соединения, болт будет выкручиваться под нагрузкой. Если наоборот использовать состав повышенной прочности, где достаточно было бы обычного, демонтаж будет требовать нагрева или даже механического разрушения. Для вибрирующих элементов состав должен наноситься в зону контакта резьбы, а не просто на всю длину крепежа.
Критерии выбора:
Момент затяжки: низкие значения - для мягких металлов и точных изделий, высокие - для ответственных соединений.
Рабочая температура: стандартные типы работают до 150°C, специальные - до 200°C.
Условия разборки: если соединение должно разбираться без ремонтного вмешательства, выбирайте состав, рассчитанный на разборку.
Среда: некоторые составы предназначены для влажных сред, других сред или контакта с определенными жидкостями.
Ошибка №4: недостаточное время отверждения перед нагрузкой
Одна из самых опасных ошибок - это подача готового изделия в работу или нагрузка на соединение раньше, чем анаэробный состав затвердел.

Функциональная прочность достигается примерно через 1 час, но полное отверждение требует 24 часов при нормальной температуре. Преждевременная нагрузка нарушает адгезию и может привести к полному отказу фиксации.
Производители указывают два параметра времени: время фиксации (момент, когда соединение можно снять с конвейера) и время полного отверждения (перед подачей в эксплуатацию с вибрацией, химическим воздействием или высокими нагрузками). Пренебрежение этими интервалами - частая причина рекламаций.
Даже если болт выглядит закрепленным визуально, на микроуровне структура клея еще не сформировалась полностью. При вибрации или скручивании соединение начнет ослабевать. На производстве с ночной сменой или при необходимости быстрого выпуска изделия закупщикам приходится балансировать между сроками и качеством; правильное решение - зарезервировать участок сборки или использовать другие методы крепления для срочных заказов, пока анаэробный состав отверждается в буферной зоне.
График отверждения:
30 минут: можно снять со сборочного стола или переместить.
1 час: функциональная прочность, можно проводить базовую обработку.
24 часа: полное отверждение, готово к вибрационным нагрузкам и химическому воздействию.
Ошибка №5: избыток состава и неправильная дозировка
Закупщики и работники производства часто полагают, что чем больше анаэробного герметика, тем надежнее будет соединение.
На самом деле избыток не только не улучшает результат, но и усложняет сборку, замедляет отверждение, затрудняет уборку излишков и может привести к протеканию состава в зоны, где он не должен быть.
Производители указывают, что достаточно тонкого равномерного слоя. Для сквозного отверстия это означает несколько витков болта, покрытых почти невидимой пленкой состава; для глухого отверстия - небольшое количество в резьбу и на шпильку. Раздача флакона должна быть контролируемой: один небольшой импульс, а не непрерывная линия по всей длине крепежа.
После нанесения излишки не следует протирать чистой тряпкой - это сотрет почти весь состав из зазоров. Правильный подход: дать излишкам подсохнуть после сборки, а затем аккуратно удалить застывшие капли механически. Для централизованной смазки это означает, что дозирующие системы должны быть правильно отрегулированы, чтобы избежать перерасхода и проблем с контролем.
Ошибка №6: отсутствие активатора там, где он требуется
На неактивных металлах (нержавеющая сталь, некоторые сплавы) или в сложных условиях (низкая температура, узкие зазоры) анаэробный состав может отверждаться медленнее, чем в стандартных случаях.
Для ускорения процесса производители рекомендуют использовать активатор или праймер.
Однако активатор нужен не всегда. На обычной углеродистой стали и латуни большинство составов работают самостоятельно. Активатор применяется избирательно: если вы видите, что соединение отверждается дольше, чем положено, или если замечаете, что состав расползается по резьбе вместо того чтобы застывать, это признак необходимости активации.
Если активатор применен неправильно (например, нанесен на сухую поверхность без влаги или в избыточном количестве), он может привести к неравномерному отверждению и образованию трещин в застывшем слое. При использовании активатора следует соблюдать рекомендации производителя: распыления, времени выдержки перед нанесением основного состава и температурные условия.
На производстве принято использовать активатор только для конкретных материалов, указанных в технической спецификации. Для остальных соединений это просто дополнительные затраты, которые не улучшают результат.
Ошибка №7: нарушение момента затяжки и повторная подтяжка
Правильный момент затяжки обеспечивает оптимальный контакт между резьбами и гарантирует, что зазор будет заполнен анаэробным составом.
Слишком слабая затяжка оставляет в зазорах воздух - состав не отверждается. Слишком сильная затяжка может сдавить состав так, что он просто выдавится из соединения.
Повторная подтяжка через несколько минут после первой - это еще одна распространенная ошибка. Если состав уже начал фиксироваться, то повторное скручивание нарушает адгезию и может частично повредить затвердевающий слой. Правильная последовательность: затяжка один раз с правильным моментом, а затем выдержка без вмешательства.
На сборочных линиях, где используется динамометрический ключ, важно убедиться, что ключ отрегулирован по спецификации конкретного соединения. Для ответственных соединений момент затяжки должен быть указан в чертеже или техническом руководстве. После нанесения анаэробного состава затяжку проводят сразу, без промежуточных операций.
Правильный порядок сборки:
Подготовьте детали: очистите, обезжирьте, дайте высохнуть.
Нанесите анаэробный состав в нужную зону.
Соберите соединение немедленно, без задержек.
Затяните с правильным моментом - один раз, уверенно.
Дайте составу время на отверждение без нагрузки и вмешательства.
Совет инженера: как избежать ошибок при работе с анаэробными герметиками
На практике производства, где нужно обеспечить надежность сотен соединений в день, ошибки становятся видны только после того, как изделие попадает к клиенту.
Чтобы этого избежать, многие ремонтные и сборочные цехи разработали четкие контрольные пункты.
Сценарий: линия сборки гидравлических насосов требует герметизации резьбовых соединений при рабочей температуре до 80°C. Технолог установил процедуру: все детали проходят ультразвуковую очистку, затем высушиваются горячим воздухом, состав наносится автоматическим дозатором с контролем объема, сборка проводится пневматическим ключом с предустановленным моментом. После сборки партия помещается в буферную зону на 24 часа перед отправкой. В течение года брак по разгерметизации соединений упал с 2,8% до 0,3%, а сроки хранения готовых изделий благодаря буферизации позволили использовать технологию без срывов графика.
Результат: надежность соединений предсказуема, закупки состава рациональны (исключен перерасход из-за ошибок при нанесении), и техподдержка у клиентов практически отсутствует. Ключевой момент - контроль не одного параметра, а всей цепочки: от подготовки до отверждения.
На распределительных центрах и складах используют аналогичный подход: перед отправкой изделия с анаэробным креплением проверяют наличие буферного времени и наличие технической документации с указанием времени отверждения. Это исключает ситуации, когда клиент получает изделие и сразу нагружает соединение, не зная, что оно еще не полностью отвердело.
Часто задаваемые вопросы
Почему фиксатор резьбы не работает, если я нанес его правильно?
Чаще всего причина - в предварительной подготовке. Если резьба была загрязнена маслом, смазкой или влагой, состав не проникнет в зазоры между витками. Вторая по частоте причина - нанесение состава не в рабочую зону соединения, а только на видимую часть болта. Проверьте также, выдержали ли вы достаточное время отверждения перед нагрузкой: 1 час для функциональной прочности, 24 часа для полного затвердевания.
Можно ли наносить анаэробный герметик только на болт при любом типе соединения?
Для сквозных отверстий достаточно нанесения на болт в зоне посадки гайки. Но для глухих отверстий нужно заполнять и резьбу самого отверстия, иначе нижняя часть соединения останется пустой, и фиксация будет неполной. Именно поэтому при глухых соединениях требуется как нанесение на крепеж, так и небольшое количество состава внутрь резьбового гнезда.
Требуется ли активатор всегда или только в отдельных случаях?
Активатор нужен не всегда. На стандартных материалах (углеродистая сталь, латунь) большинство анаэробных составов отверждаются самостоятельно. Активатор применяется для ускорения процесса на неактивных металлах, при низких температурах или если вы заметили, что состав отверждается медленнее ожидаемого. При использовании активатора следите за влажностью и распыляйте его тонким слоем.
Что делать с излишками анаэробного герметика после сборки?
Не протирайте избыток чистой тряпкой - это сотрет состав из зазоров. Дайте излишкам подсохнуть на поверхности, а затем аккуратно удалите застывшие капли, когда они станут твердыми. Если требуется быстро убрать липкий излишек, используйте специальный растворитель в соответствии с рекомендациями производителя.
Почему засыхает дозатор флакона с анаэробным герметиком?
Частая причина - контакт наконечника дозатора с металлом или хранение без плотно закрытой крышки. При касании металла состав начинает полимеризоваться прямо в наконечнике. Чтобы избежать этого, не касайтесь дозатором рабочей поверхности, надевайте крышку сразу после использования и храните флакон в условиях, рекомендованных производителем.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков возникают не потому, что технология сложна, а потому, что мелкие нарушения на первый взгляд не видны. Грязь на резьбе, нанесение состава не туда, выбор неподходящего типа - каждая ошибка кажется незначительной, но в сумме они приводят к отказам соединений и переделкам.
Правильный подход к использованию анаэробных герметиков требует четырех ключевых шагов: тщательная подготовка поверхности, нанесение состава в нужную зону, выбор продукта по назначению и соблюдение времени отверждения. При нанесении как правильно наносить анаэробный герметик или как правильно наносить анаэробный уплотнитель - это вопросы, на которые ответ един: соблюдайте инструкцию производителя и контролируйте все этапы. Большинство браков устраняется уже на этапе обучения персонала и установки контрольных пункктов. Для закупщиков это означает, что стоит один раз вложиться в документирование процесса и обучение, а затем экономить на переделках.
Нативная интеграция EFELE: для предотвращения ошибок при использовании анаэробных герметиков, таких как EFELE 133, ключевое значение имеет правильная подготовка поверхностей и неукоснительное соблюдение технологии нанесения. Инженеры на производстве отмечают, что когда выполнены все условия очистки, сушки и правильного нанесения в зону контакта, анаэробные составы показывают стабильный результат: соединения не ослабевают под вибрацией, герметизация держится при рабочих температурах до 150°C, а переделок становится минимум. Это как раз то состояние, к которому стремится любой снабженец: предсказуемое качество, понимание причин ошибок и их профилактика, а не их поиск после отказа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как переход с масляной СОЖ на водосмешиваемую повлияет на станок и его компоненты.
Узнайте, какая смазка для личинок замков эффективно защитит механизм от замерзания зимой и продлит его срок службы.
Узнайте, как правильно выбрать анаэробный герметик вместо прокладки для фланцевых соединений, чтобы избежать утечек и простоев.