
Как выбрать анаэробный герметик для фланцев взамен вырубных прокладок
Замена вырубных прокладок анаэробным герметиком - практический вопрос, который встает перед инженерами и закупщиками при ремонте и модернизации оборудования. Если фланцы находятся в хорошем состоянии, зазоры соответствуют допускам, а проектная документация допускает такой переход, герметик действительно может заменить прокладку. Однако процесс требует точного соблюдения технологии: правильной подготовки поверхности, выбора состава под конкретную среду и режим работы, корректного нанесения и времени выдержки перед запуском. В статье разберемся, когда замена допустима, какие факторы влияют на выбор герметика, и какой порядок действий обеспечит надежную герметизацию без потери функциональности соединения.
Основной результат: переход с прокладки на герметик возможен только при комплексном подходе - оценке состояния фланца, выборе подходящего состава, соблюдении регламентов подготовки и затяжки, а также согласовании с техническим надзором и отраслевыми стандартами.
Когда герметик действительно заменяет прокладку
Вопрос «можно ли использовать герметик вместо прокладки» имеет четкий ответ: только при выполнении ряда условий.
Главное из них - состояние самого фланца. Если поверхности деформированы, покрыты коррозией, содержат раковины или царапины, переход на герметик категорически не рекомендуется. Герметик работает как связующее, заполняющее микронеровности и обеспечивающее контакт между двумя относительно гладкими поверхностями; глубокие дефекты он не компенсирует.
Второе условие - геометрия соединения. Для стандартного анаэробного фланцевого герметика допустимый зазор не должен превышать 0,38 мм. Если фланцы разведены дальше, герметик выдавится наружу или не сформирует непрерывный слой, и герметичность будет нарушена. Третье условие - соответствие среде и давлению. Герметик подбирают под температуру, давление, тип жидкости (масло, вода, горячие газы) и наличие вибраций; один состав не подходит для всех режимов.
Четвертое и критичное условие - нормативное согласование. Для промышленных систем, особенно работающих под давлением или в санкционированных сферах (нефтегаз, пищепроизводство, водоснабжение), замену нельзя проводить без допуска со стороны проектного бюро, отраслевого регламента и технического надзора. Стандарты MIL-S-22473E, ASTM D-5363 и ISO 27509:2012 оговаривают требования к герметикам фланцевых соединений; игнорировать эти нормы недопустимо.
Как оценить состояние фланца перед заменой
Прежде чем принимать решение о переходе на герметик вместо прокладки, нужно провести визуальный и тактильный осмотр обеих поверхностей фланца.
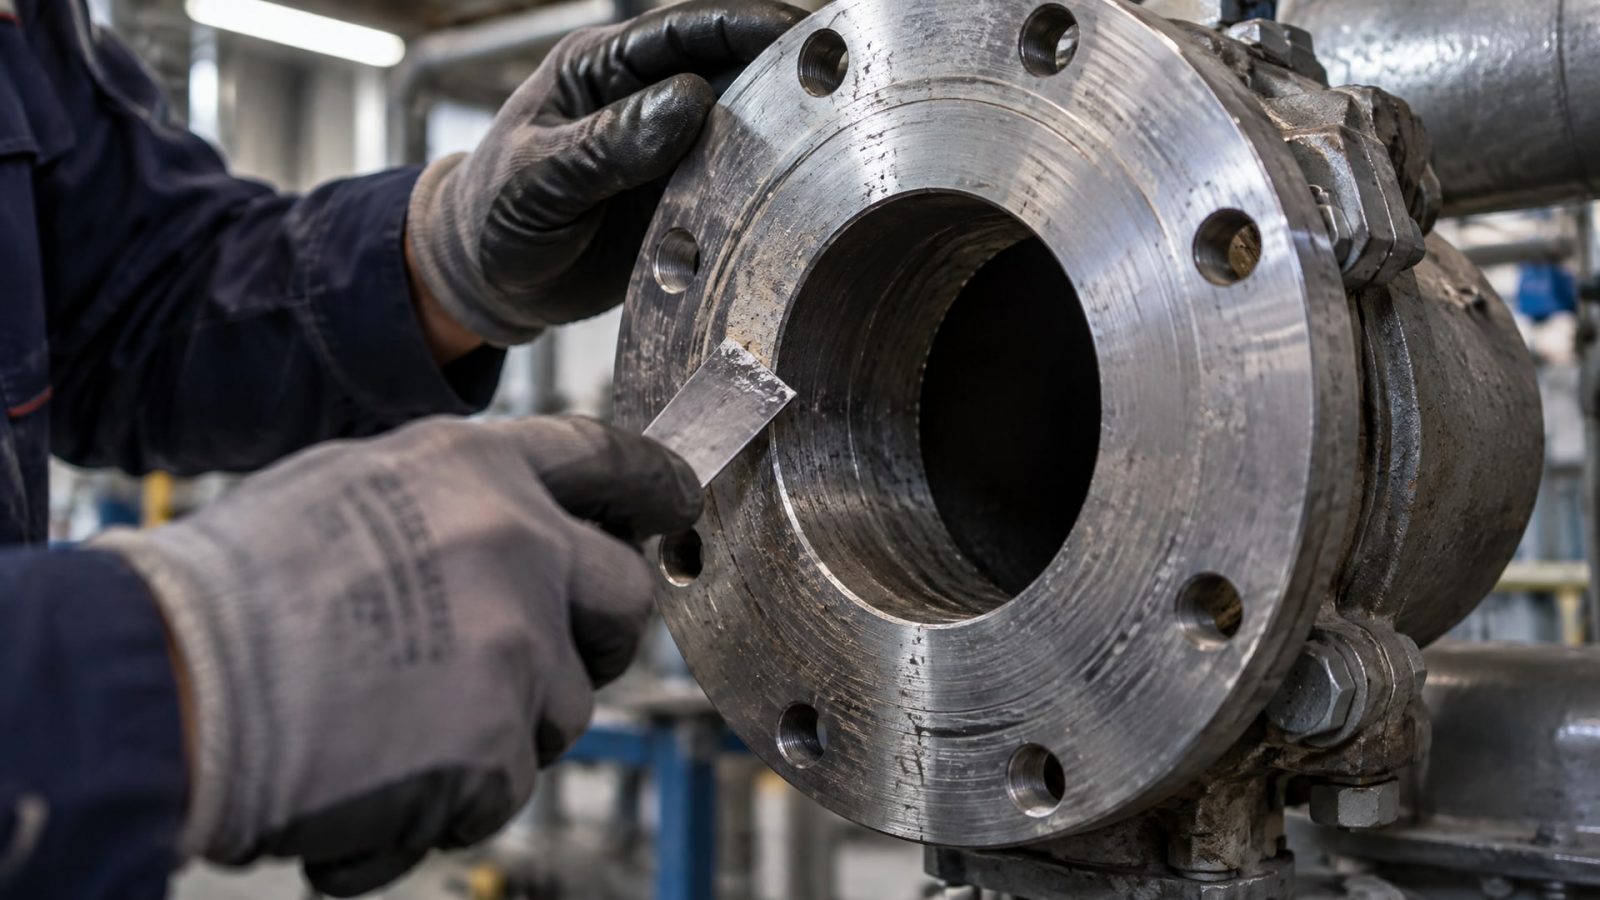
Очистите поверхность от грязи и прослушайте щупом или плоским инструментом рабочие плоскости: они должны быть гладкими, без заметных впадин и выступов. Если вы проводите щупом и ощущаете качание, или видите оранжевую ржавчину, закраски коррозии, следы фреттинга (матовые отпечатки истирания), собирайте фланец с прокладкой - герметик в таких условиях не сработает.
Деформации часто появляются после многократной разборки и сборки, перегрева или удара. Слегка поцарапанные поверхности допустимы, но сколы, отверстия и глубокие борозды - нет. Также обратите внимание на перекос: если фланцы смещены относительно друг друга, даже герметик не обеспечит равномерный прижим, и соединение будет подтекать. Все это говорит о необходимости замены фланца или возврата к прокладке.
Если состояние приемлемо, проверьте и саму резьбу болтов: они должны быть без коррозии и повреждений, иначе герметичная затяжка будет невозможна. Окончательное решение принимайте после консультации с инженером вашего производства или проектировщиком.
Подготовка поверхностей: пошаговый порядок
Качество герметизации на 80 % зависит от подготовки поверхности.
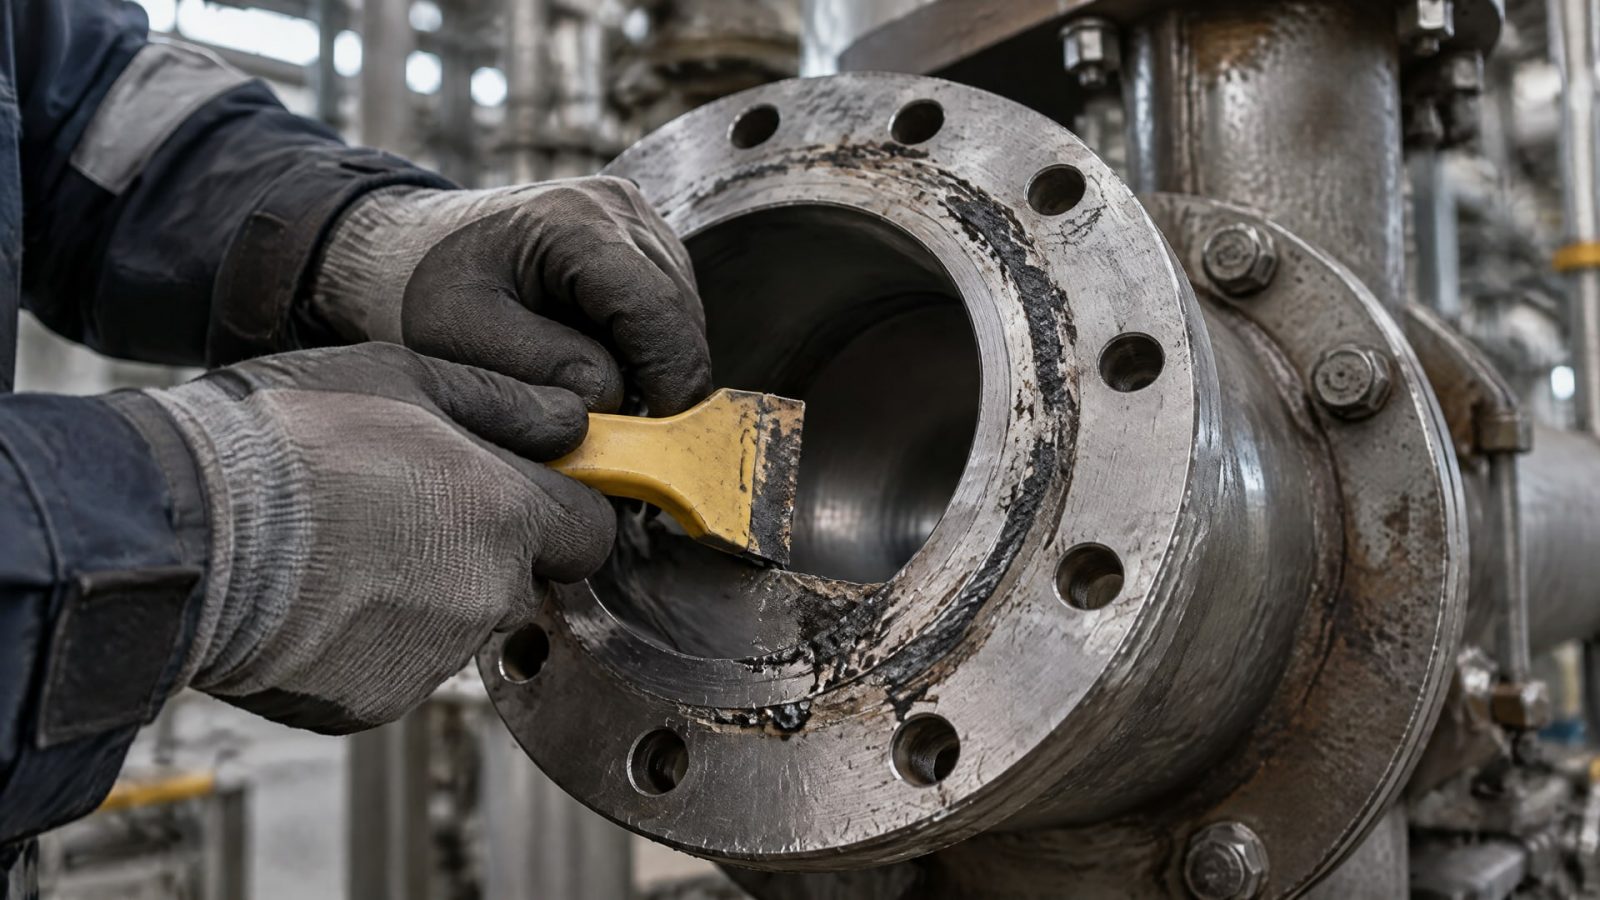
Если этап проведен небрежно, герметик не сцепится надежно, не отвердеет равномерно, и соединение рано или поздно потеком.
Удаление остатков старой прокладки и загрязнений
Начните с полного удаления остатков вырубной прокладки. Используйте пластиковый скребок, деревянную палочку или щетку; металлические инструменты оставляют царапины. Если прокладка присохла или сгорела, размочите ее специальным растворителем или оставьте фланец в ванне с чистой водой на 2–3 часа. После этого счистите остатки аккуратно, без нажима.
Далее удалите ржавчину, нагар, следы окисления и масляные пятна. Для легкой коррозии подойдет щетка или абразивная губка; для глубокой коррозии может потребоваться химическое воздействие. Грязь и органические отложения удаляйте щеткой и водой.
Обезжиривание и сушка
После механической очистки поверхность обезжирьте. Используйте технический спирт, ацетон или промышленный очиститель, применяемый на вашем производстве. Протрите фланец чистой тканью, смоченной в обезжиривателе, несколько раз, пока ткань не останется чистой. Влага критично мешает отверждению анаэробного герметика, поэтому после обезжиривания полностью высушите поверхность: используйте чистую ткань, мягкую бумагу или в крайнем случае - теплый воздух.
Перед нанесением герметика убедитесь, что поверхность на ощупь сухая и холодная. Если на поверхности конденсат или она еще теплая, дождитесь ее полного охлаждения и высыхания. Влажный фланец - это гарантированный отказ герметизации.
Выбор анаэробного герметика под условия применения
Не все анаэробные составы универсальны.
Герметик подбирают под тип среды (масло, вода, кислоты, щелочи, горячие газы), диапазон рабочих температур, давление и наличие вибраций.
Герметик для масляных систем
Для фланцевых соединений в масляных магистралях, редукторах и гидросистемах используют стандартные анаэробные составы, рассчитанные на совместимость с минеральными и синтетическими маслами. Они отверждаются под действием металла (iron oxide) в анаэробной среде и образуют прочный полимерный слой.
При работе с маслом герметик может частично мигрировать в жидкую фазу, поэтому слой должен быть стабильным и эластичным, чтобы не растрескиваться при колебаниях температуры. На практике в цехах при частых циклах нагрева-охлаждения и вибрациях герметик вместо прокладки выбирают те предприятия, которые хотят снизить запас прокладок и облегчить ремонт без разборки соединения надолго.
Герметик для водяных систем и систем со льдо-водяным охлаждением
Для систем с водой или антифризом герметик должен быть стойким к гидролизу. Обычный анаэробный состав в такой среде может размягчаться и терять адгезию. Если требуется соответствие питьевой воде, проверяйте регистрацию герметика по NSF/ANSI 61 - эта категория подтверждает отсутствие выделения вредных веществ в воду.
Герметик для высокотемпературных соединений
Герметики для фланцевых соединений работают в температурном диапазоне от -30 °C до +80 °C или выше в зависимости от состава. Для горячих фланцев (ближе к 100 °C и выше) нужны специальные высокотемпературные составы; обычный герметик при нагреве теряет упругость и начинает вытекать.
На производствах с сезонными изменениями (холодные цеха зимой, горячие летом) герметик должен иметь достаточный диапазон рабочих температур, чтобы не становиться ломким в мороз и не размягчаться при нагреве. Этот параметр всегда указывается в техническом описании состава.
Технология нанесения герметика на фланец
После подготовки поверхности приступайте к нанесению.
Ошибки на этом этапе приводят к неравномерной герметизации и потекам.
Нанесение герметика валиком
Герметик наносят непрерывным валиком (кольцом) по всему периметру фланца, без разрывов и пропусков. Толщина слоя должна быть в пределах 0,15–0,25 мм или 0,5–1 мм в зависимости от конструкции узла и методики производителя герметика; уточняйте в техническом описании. Валик проходит по центру рабочей плоскости фланца, не заходя на болты и не попадая в полости, откуда герметик выдавится внутрь трубопровода.
Если герметика недостаточно, герметичность нарушится; если его избыток, он выдавится наружу и попадет в систему. Раздвигать герметик пальцем или инструментом категорически не рекомендуется - это нарушает слой и вводит воздух.
Стыкование фланцев и затяжка болтов
Сразу после нанесения герметика стыкуйте фланцы. Движение должно быть плавным, без рывков и смещений. Болты затягивайте не сразу до конца, а последовательно, крест-накрест и в несколько проходов - так же, как при монтаже обычной прокладки. Это обеспечивает равномерное распределение герметика и исключает перекос.
На первом проходе затяните болты с небольшим усилием, чтобы фланцы встали в центр. На втором проходе, снова идя крест-накрест, увеличьте натяг. На третьем проходе доведите до полной затяжки. Момент затяжки (в Н·м) зависит от диаметра болта и конструкции фланца; уточняйте в чертежах. Неравномерная затяжка приводит к перекосу, и герметик вытечет или сформирует щель.
После затяжки удалите излишки герметика, если они выступили по краю фланца. Для этого воспользуйтесь мягкой тканью или деревянной палочкой - не металлом. Однако помните: если герметик уже начал отверждаться (обычно это происходит через 5–15 минут в зависимости от состава), удалять его не нужно, так как можно нарушить слой внутри соединения.
Время отверждения и режим выдержки
После сборки соединение нельзя сразу запускать в работу.
Герметик должен полностью отвердеть.
Время отверждения зависит от температуры окружающей среды, размера соединения и состава герметика. В найденных рекомендациях указывается диапазон от 4 часов до 24 часов. При комнатной температуре (18–22 °C) полное отверждение обычно происходит за 12–24 часа. При повышенной температуре (выше 30 °C) процесс ускоряется; при холоде (ниже 10 °C) замедляется.
Во время отверждения исключите вибрации, толчки и рабочие нагрузки на соединение. Если фланц работает в движущейся части оборудования, нужна еще более долгая выдержка (до 48 часов) или дополнительная фиксация. На участках с вибрацией герметик может не сформировать достаточную связь, если его преждевременно нагрузить.
Если вы используете герметик для фланца, который через несколько часов должен перейти в горячий режим (например, фланец редуктора перед первым запуском), убедитесь, что состав допускает такой режим, и предусмотрите достаточно времени для начального отверждения перед нагревом.
Когда герметик вместо прокладки недопустим
Существуют ситуации, когда переход на герметик категорически не рекомендуют, несмотря на привлекательность идеи.
На деформированных фланцах. Если фланец был перекошен, получил удар, или его поверхности не параллельны, герметик не сформирует равномерный слой. Результат - потеки и отказ герметизации через несколько часов работы.
На коррозийных поверхностях. Если фланец покрыт слоем ржавчины или окисления, герметик не сцепится; он просто отслоится при нагреве. Коррозию необходимо удалить полностью до чистого металла.
На фланцах с острыми кромками и заусенцами. Если края или рабочие плоскости имеют острые выступы, они могут разрезать слой герметика при затяжке или вибрации.
Когда проектная документация запрещает замену. На ответственных соединениях (под высоким давлением, в системах управления, на оборудовании с допуском) замена герметиком может быть невозможна по нормам. Согласуйте с проектировщиком и техническим надзором.
На фланцах без металлического контакта или с антикоррозионными покрытиями. Анаэробный герметик отверждается под действием следов железа на поверхности металла. Если фланц покрыт никелем, хромом, краской или другим защитным слоем, герметик не полимеризуется и останется жидким. Перед нанесением герметика такие покрытия необходимо удалить или использовать специальные активаторы.
Стандарты и нормы применения фланцевых герметиков
При замене прокладок анаэробным герметиком нужно учитывать отраслевые и международные стандарты, которые определяют допустимые области применения.
| Стандарт | Область применения | Краткое описание |
|---|---|---|
| MIL-S-22473E | Существующие конструкции | Герметики для фланцевых соединений в военной и оборонной промышленности |
| ASTM D-5363 | Новые разработки | Методика испытания анаэробных герметиков и определение их долговечности |
| ISO 27509:2012 | Нефтегаз, нефтехимия | Требования к компактным фланцевым соединениям в условиях высокого давления |
| NSF/ANSI 61 | Питьевое водоснабжение | Подтверждение безопасности герметика для контакта с питьевой водой |
Перед внедрением герметика в промышленное производство следует провести испытание на конкретном узле в условиях, близких к рабочим: давление, температура, вибрация. После успешного испытания нужно получить письменный допуск от технического надзора и занести изменение в проектную документацию.
В частности, когда речь идет о системах водоснабжения или пищепроизводства, герметик должен иметь необходимые санитарные допуски. Для масляных систем главный критерий - совместимость с рабочей жидкостью и температурный диапазон.
Вместо прокладки герметик можно ли использовать в разных узлах
Хотя фланцевые соединения часто встречаются в промышленности, некоторые узлы предъявляют особые требования.
Фланцевые соединения трубопроводов и магистралей
На этих узлах герметик применяется достаточно часто. Условия работы относительно стабильны: одна среда (масло, воздух, вода), нет циклических перепадов температуры. Здесь переход на герметик обычно проходит гладко, если соблюдена технология и фланцы в хорошем состоянии.
Фланцы поддонов картеров и коллекторов
На этих узлах часто возникает вопрос: герметик вместо прокладки поддона - это то же самое, что замена прокладки фланца трубопровода? Нет, это разные применения. Поддон работает в более агрессивных условиях: циклические нагрузки, вибрация двигателя, перепады температуры от холодного пуска до рабочей. Герметик здесь должен быть более эластичным и стойким к фреттингу (истиранию от вибрации). Замена в таких узлах возможна, но требует подбора специального состава и дополнительной фиксации (например, несколько винтов или пружинных шайб для предварительного натяга).
Герметизация фланцев компрессоров и редукторов
На этих узлах герметик работает при повышенном давлении и часто под действием вибрации. Выбор состава и технология нанесения критичны. Многие закупщики в цехах на практике остаются верны прокладкам для таких применений, так как они обеспечивают бо́льший запас надежности. Однако при использовании специализированного герметика (например, тиксотропного, устойчивого к вибрации) замена возможна.
Во всех этих случаях требуется согласование с проектным бюро и проведение испытаний на конкретном оборудовании перед массовым внедрением.
Проблемы и ошибки при замене прокладки на герметик
На практике встречаются типичные ошибки, которые приводят к отказам герметизации.
Недостаточная очистка. Если на поверхности остался хотя бы слой масляной пленки или микро-слой ржавчины, герметик не сцепится. Результат: потеки через день-два работы.
Избыток или недостаток герметика. Если валик слишком тонкий, герметик разрывается при затяжке; если слишком толстый, выдавится наружу и попадет внутрь трубопровода. Нужна золотая середина: 0,15–1 мм в зависимости от конструкции.
Неравномерная затяжка болтов. Если болты затягивают не крест-накрест, а подряд, фланцы перекосятся, и герметик вытечет из щели.
Запуск до полного отверждения. Если нагрузить соединение раньше, чем герметик полностью полимеризовался, слой разрушается и герметичность теряется. Надо ждать полные 12–24 часа (или время, указанное на упаковке).
Нанесение на влажную поверхность. Влага критично замедляет отверждение анаэробного герметика; при ее наличии герметик может вообще не полимеризоваться.
Применение герметика, несовместимого со средой. Если вы используете герметик, не рассчитанный на масло, в масляной системе, он будет мигрировать в жидкость и терять свойства.
На многих производствах закупщики и инженеры давно отработали технологию и не допускают таких ошибок. Однако на участках, где замена проводится впервые, всегда нужна проверка по каждому пункту и тестовый запуск перед внедрением на все оборудование.
Сравнение герметика и вырубной прокладки по эксплуатационным качествам
| Параметр | Вырубная прокладка | Анаэробный герметик |
|---|---|---|
| Стоимость материала | Выше | Ниже |
| Время подготовки | Минимально | Требует чистки и обезжиривания |
| Время сборки-разборки | Стандартное | Требует выдержки перед запуском |
| Хранение | Компактное, сухое место | Герметичное хранилище с контролем температуры |
| Срок годности | 5–10 лет в комфортных условиях | 1–3 года (зависит от состава) |
| Надежность при вибрации | Высокая при правильной затяжке | Высокая при правильном подборе состава |
| Переиспользование | Одноразово | Одноразово |
| Ремонтопригодность | Быстрая разборка | Требует нагрева или растворителя для удаления |
| Совместимость с деформированными фланцами | Допускает небольшие неровности | Не допускает, требует ровные поверхности |
Эта таблица показывает, что выбор между прокладкой и герметиком зависит от конкретного узла. На участках с частой разборкой и сборкой прокладка удобнее; на участках с редкой разборкой герметик может быть рациональнее с точки зрения затрат и надежности.
Практический пример: переход на герметик в масляной системе
Допустим, на производстве эксплуатируется редуктор с фланцевым соединением, которое раньше герметизировалось вырубной прокладкой.
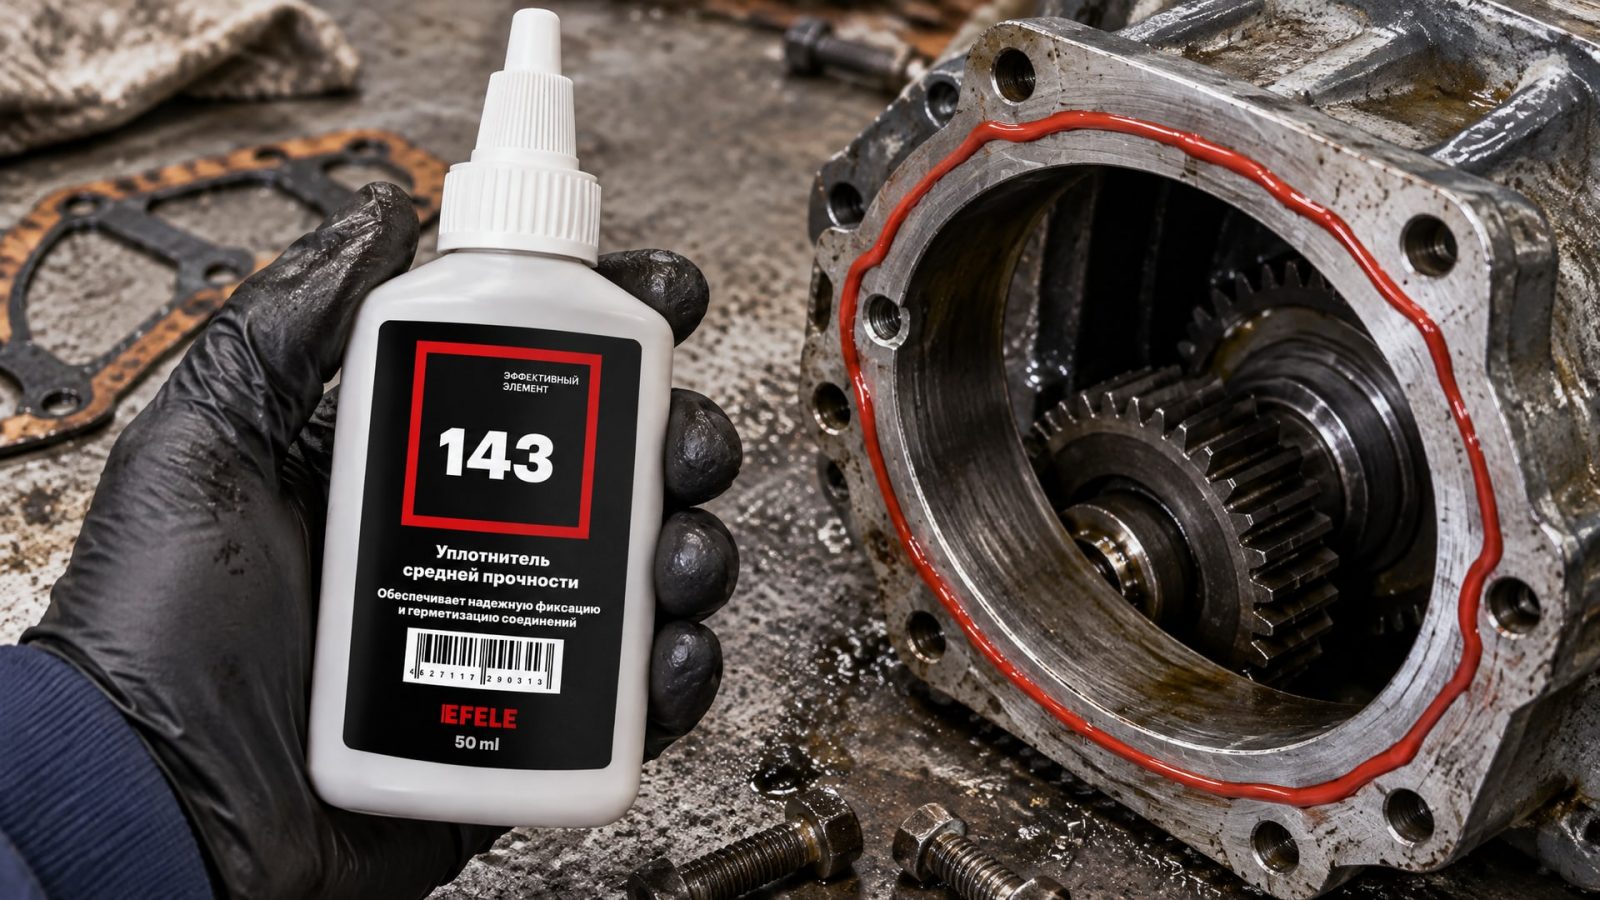
Фланец показывает признаки усталостного старения, появились микротрещины на поверхности прокладки, и она начала подтекать. Перед тем, как заказывать новую прокладку, инженер решил попробовать герметик.
Порядок действий: 1. Разобрать редуктор и удалить старую прокладку. 2. Осмотреть фланцы: убедиться, что они не деформированы, не имеют коррозии, поверхности параллельны. 3. Очистить фланцы щеткой и пластиковым скребком от остатков прокладки. 4. Обезжирить спиртом и дать высохнуть. 5. Нанести тонкий валик герметика по периметру фланца, выбрав состав, совместимый с маслом редуктора. 6. Собрать фланец, затянув болты крест-накрест в несколько проходов. 7. Оставить редуктор на 24 часа без нагрузки, чтобы герметик отвердел. 8. Провести холодный запуск редуктора на низкой скорости в течение часа, контролируя отсутствие утечек. 9. Если утечек нет, перейти на обычный режим.
После этого редуктор может работать без проблем месяцы и годы. Однако если на шаге 2 обнаружиться коррозия или деформация, технология не применяется - заказывается новая прокладка.
Специалисты на участках часто выбирают такой вариант, потому что герметик оказывается дешевле и более удобным в хранении, чем набор прокладок разных размеров. EFELE 143 является тиксотропным термостойким гелеобразным анаэробным жидким уплотнителем, разработанным специально для фиксации и герметизации плоских разборных металлических фланцевых соединений в масляных системах, что делает его идеальной заменой вырубным прокладкам при соблюдении всех требований технологии.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки на любом фланце?
Нет. Герметик подходит только для фланцев в хорошем состоянии: без коррозии, деформаций и раковин. Зазор между поверхностями должен быть не более 0,38 мм. Если фланец поврежден, нужна прокладка или замена фланца.
Какой герметик выбрать для масляной системы?
Используйте анаэробный герметик, рассчитанный на совместимость с минеральным или синтетическим маслом (зависит от типа масла в вашей системе). Проверьте температурный диапазон: он должен перекрывать все рабочие режимы оборудования. Уточняйте конкретный состав в техническом описании производителя.
Сколько времени требуется для отверждения герметика?
Обычно от 12 до 24 часов при комнатной температуре (18–22 °C). При холоде процесс замедляется, при тепле ускоряется. До полного отверждения нельзя нагружать соединение вибрацией или рабочим давлением.
Нужно ли согласовывать замену прокладки на герметик с техническим надзором?
Да, особенно если это ответственное соединение, работающее под давлением или в санкционированной системе (нефтегаз, водоснабжение). Согласование с проектной документацией и регламентом обязательно, а также рекомендуется провести испытание на конкретном узле перед внедрением.
Герметик вместо прокладки поддона двигателя - это то же самое, что замена прокладки фланца?
Нет, это разные применения. Поддон работает в условиях циклических нагрузок, вибрации и перепадов температуры. Герметик для таких узлов должен быть более эластичным и стойким к фреттингу. Замена возможна, но требует подбора специального состава и дополнительной фиксации.
Что произойдет, если нанести герметик на влажную поверхность?
Герметик не полимеризуется должным образом и останется полужидким. Влага блокирует химическую реакцию отверждения. Результат: утечки через несколько часов работы. Поверхность всегда нужно полностью высушить перед нанесением.
Заключение
Замена вырубных прокладок анаэробным герметиком - реальный инструмент для оптимизации затрат и ремонтопригодности оборудования. Однако это возможно только при условии хорошего состояния фланцев, корректной подготовки поверхности, правильного выбора герметика под конкретную среду и соблюдения регламентов нанесения и отверждения.
Главное правило: герметик работает на гладких, чистых, сухих поверхностях с зазором не более 0,38 мм. Если фланец деформирован, коррозирует или расшатан, герметик не спасет - нужна прокладка. Перед внедрением переход необходимо согласовать с техническим надзором и проверить на конкретном узле в условиях, близких к рабочим. На производствах, где эта технология уже внедрена, закупщики возвращаются к герметику второй год подряд благодаря предсказуемому результату, удобству хранения и разумной стоимости владения. Следующий шаг: оцените состояние вашего оборудования, определите кандидатов на замену и согласуйте технологию со своим инженерным отделом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать смазку для пищевого оборудования H1, способную защитить узлы от вымывания и химического воздействия агрессивных моющих средств.
Обслуживание системы СОЖ без остановки производства возможно благодаря современным методам и оборудованию.
Узнайте, как выбрать и нанести смазку для резиновых уплотнителей, чтобы двери автомобиля не примерзали даже в сильный мороз.