
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
Пищевые смазки категории H1 работают в условиях, которые испытывают любой другой материал на прочность: горячая вода, щелочные растворы, кислотные мойки, пар. Главное их преимущество - они зарегистрированы для зон с возможным случайным контактом с пищей и одновременно обладают водостойкостью, необходимой для жесткого режима санитарной обработки. Но не все H1-смазки одинаково защищают узлы трения от вымывания и химического воздействия. В статье разберемся, какие тесты на стойкость к мойке действительно важны, как выбрать смазку для CIP-оборудования и почему на пищевых производствах закупщики требуют не только регистрацию, но и конкретные цифры водостойкости.
Что такое H1 и почему он не охраняет от всех рисков
Категория H1 в системе NSF означает, что смазка зарегистрирована для зон, где возможен случайный контакт с пищей.
В терминологии FDA это соответствует требованиям 21 CFR 178.3570 с допустимым содержанием смазки до 10 ppm в готовом продукте. Звучит как полная защита от любого воздействия, но на практике H1 гарантирует только один параметр: компоненты формулы разрешены для пищевого применения.
H1 не означает, что смазка выдержит CIP-цикл с горячей водой и щелочными растворами без потерь. Это два разных требования. Первое - регистрационное, второе - эксплуатационное. Многие инженеры и закупщики путают их и выбирают смазку только по наличию H1-допуска, а затем удивляются, когда смазка вымывается за неделю использования.
Правильный подбор для влажной среды требует дополнительных данных: результатов тестов на водостойкость (ASTM D1264), на стойкость к распылению воды (ASTM D4049) и информации о химической совместимости с моющими средствами. Все это указывается в техническом листе (TDS) производителя.
Тесты на стойкость к мойке: что проверять
Существуют две стандартизированные методики, которые оценивают, насколько смазка устойчива к водяной обработке.
Выбор теста зависит от типа мойки на производстве.
ASTM D1264 - вымывание при погружении
Этот тест моделирует сценарий, когда смазанный узел погружается в горячую воду или попадает под сильный напор жидкости. Тест показывает процент смазки, который теряется при контакте с водой при температуре 175°F (79°C). Для пищевого оборудования считается нормальным результат менее 2–3.5%, что означает потерю менее 3.5% от начального количества.
Пример из технических листов: хорошая пищевая H1-смазка теряет по этому тесту менее 2.0%, что гарантирует сохранение защитной пленки на подшипнике даже при регулярной мойке.
ASTM D4049 - стойкость к распыливанию воды
Этот тест ближе к реальным условиям пищевых производств. Вода распыляется на смазанную поверхность под давлением, как при гидромойке. Результат показывает, сколько смазки остается на месте после такого воздействия.
Для оборудования с частой гидромойкой и пеной рекомендуется выбирать смазки, которые сохраняют минимум 90% от исходного количества - то есть результат D4049 должен быть не выше 10%. На практике многие H1-смазки показывают результаты в диапазоне 15%, что считается приемлемым, но требует более частого переnанесения.
Именно этот тест считают более релевантным для цехов с влажной обработкой, потому что он имитирует напор воды и мойки щетками - то есть то, что происходит на конвейерных линиях в реальности.
Химическая стойкость: водостойкость - это не все
Одна из главных ошибок при выборе смазки для пищевого оборудования состоит в том, что инженеры и закупщики смешивают два разных параметра: стойкость к воде и стойкость к агрессивным химическим средствам.
На пищевых производствах применяют не только воду. После основной мойки оборудование часто обрабатывают:
щелочными растворами (pH > 12) для удаления жира и органических остатков,
кислотными растворами (pH < 3) для удаления минеральных отложений и окалины,
средствами на основе хлора или перекиси для дезинфекции,
растворами с фруктовыми кислотами в цехах соков и консервации.
Смазка может отлично сохраняться в чистой воде (D1264 < 2%), но при этом подвергаться деградации в щелочной среде с CIP-моющем средством, особенно при температуре выше 60°C. Такие случаи документированы в отраслевых обзорах.
Поэтому при выборе смазки для CIP-оборудования нужно проверять в TDS не только цифры водостойкости, но и наличие данных об антикоррозионной защите и о совместимости с часто используемыми на производстве моющими средствами.
Как выбрать смазку для CIP-систем и влажных производств
CIP (Clean-In-Place) - это автоматизированные системы мойки, где оборудование чистится без разборки.
Температура воды доходит до 65–85°C, используются сильнощелочные и кислотные реагенты, процесс повторяется несколько раз в день. Это один из самых жестких сценариев для смазки.
Для такого режима требуется не просто H1-смазка, а смазка с набором специальных свойств:
водостойкость по D1264 не хуже 3.5% и по D4049 не хуже 15%,
химическая стабильность при контакте с щелочами и кислотами в диапазоне 65–85°C,
рабочий температурный диапазон минимум от -20°C до +150°C (для холодных предварительных циклов и горячих финальных полосканий),
подтвержденное соответствие ISO 21469, что гарантирует гигиенический контроль на всем жизненном цикле производства смазки.
При выборе для высоконагруженных узлов, которые испытывают фреттинг и холодные пуски при температуре ниже 10°C, дополнительно важны антифрикционные свойства и адгезия (способность смазки прилипать к поверхности и не смываться сразу при первом контакте с водой). Такие решения, как EFELE SG-392, предназначены именно для этого: они обеспечивают и высокую термо-водостойкость, и адгезию, необходимую для защиты подшипников от холодного пуска и последующей мойки агрессивными средствами.
Загуститель также важен. Смазки на основе кальциевых сульфонатов и синтетических полимеров показывают лучшую работу в щелочной и кислотной среде, чем, например, литиевые смазки. Это указывается в технических описаниях и должно быть видно в TDS.
Частые ошибки при применении H1-смазок в пищевом производстве
Даже правильно выбранная смазка не защитит оборудование, если наносить ее неправильно или игнорировать режим повторного нанесения.
Ошибка 1: нанесение толстого слоя смазки
Многие инженеры думают, что больше смазки - это больше защиты. На самом деле смазку наносят тонкой пленкой, которая заполняет зазоры и создает разделяющий слой между трущимися поверхностями. Толстый слой смазки быстрее смывается водой, образует загрязнения и может накапливать остатки моющих средств.
Правильное нанесение - несколько капель или небольшое количество из шприца, равномерно распределенное по рабочей поверхности. После нанесения смазку не протирают тряпкой (так она сотрется вся); излишки убирают только если они явно выступают за пределы смазываемого узла.
Ошибка 2: игнорирование графика переnанесения
Даже смазка, сохраняющая 90% при одном цикле мойки, будет постепенно вымыта при ежедневном использовании. Если на производстве моют оборудование 2–3 раза в день, смазку нужно наносить заново минимум один раз в неделю, а в интенсивных режимах -2–3 раза в неделю.
Закупщики должны требовать от производителя смазки не только технические данные, но и рекомендации по частоте переnанесения при конкретных условиях эксплуатации.
Ошибка 3: нанесение новой смазки поверх старой без очистки
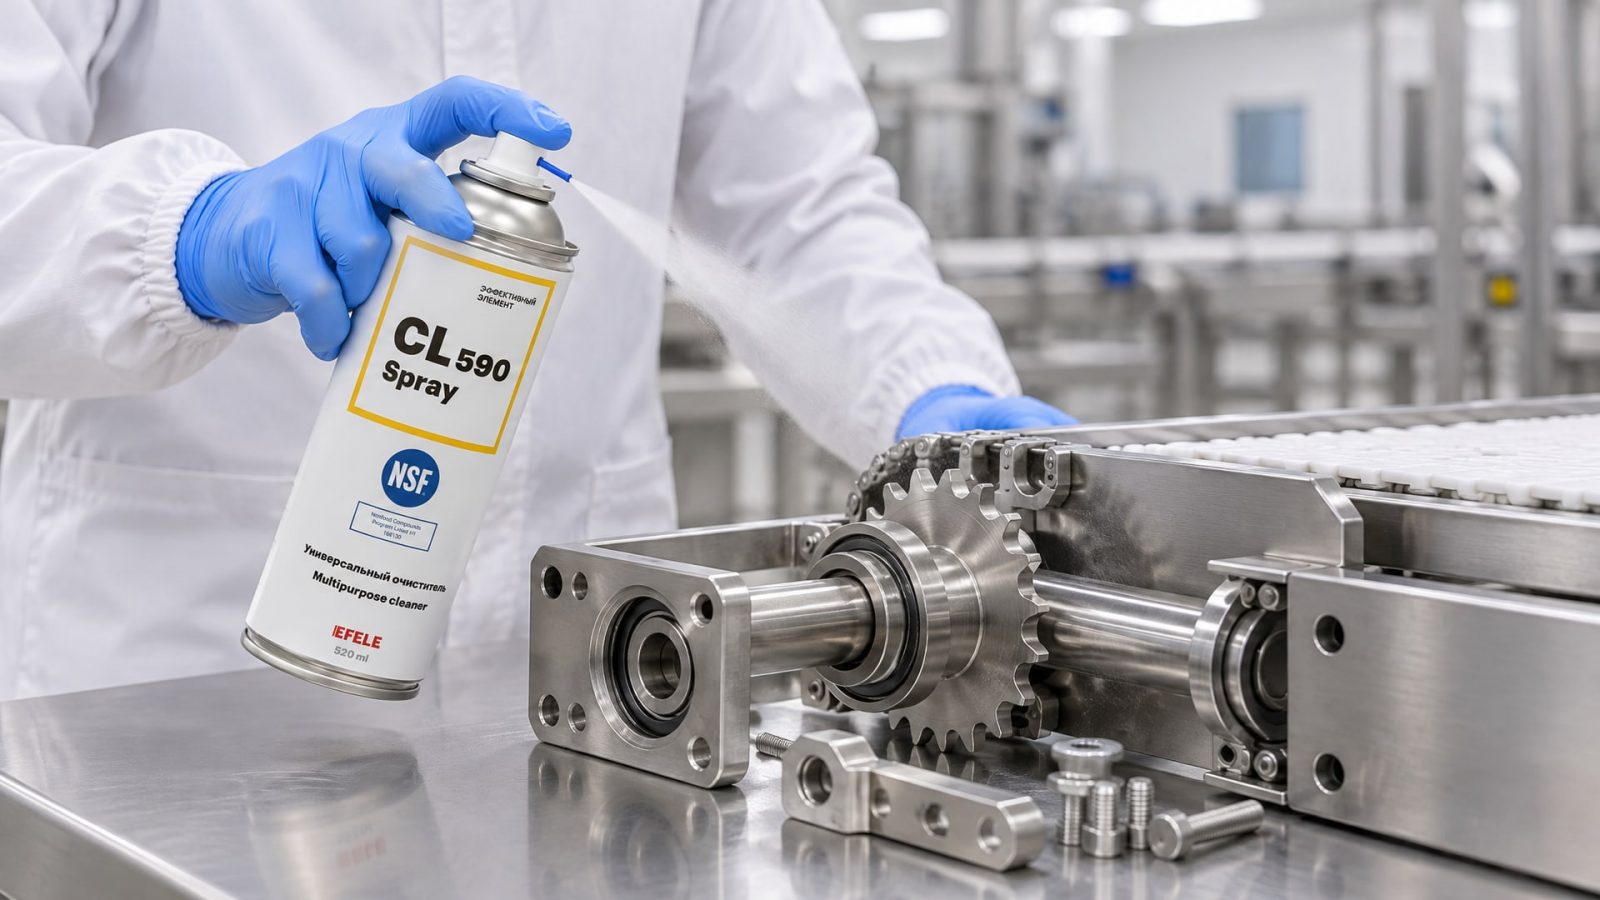
Прежде чем нанести новую смазку, поверхности нужно тщательно очистить. В пищевом производстве для этого используют мягкие щетки, сухие салфетки или универсальные очистители с пищевым допуском. Универсальный очиститель EFELE CL-590 Spray разработан специально для такого сценария: он удаляет остатки старой смазки, не оставляя липких следов, и имеет NSF H1, что позволяет использовать его в зонах с возможным контактом с пищей.
Нанесение новой смазки на слой старой приводит к накоплению загрязнений, ускоренному окислению и потере защитных свойств.
Как читать технический лист (TDS) H1-смазки для условий с мойкой
При выборе смазки нужно выпросить у поставщика полный TDS и проверить в нем следующие параметры:
| Параметр | Что искать | Минимально приемлемое значение |
|---|---|---|
| NLGI класс | Консистенция (2 - стандартная, более вязкие 1 и 0) | NLGI 1–2 для влажных условий |
| ASTM D1264 | Потери при погружении в воду 79°C | < 3.5% |
| ASTM D4049 | Потери при распыливании воды | < 15% (желательно < 10%) |
| Диапазон температур | Рабочие температуры узла | От -20°C до +150°C минимум |
| Наличие H1 | Пищевой допуск | NSF H1 или FDA 21 CFR 178.3570 |
| ISO 21469 | Гигиеническое производство | Наличие сертификата |
| Антикоррозионность | Защита от ржавчины при влажности | Тест ASTM D1264 или ASTM D6138 |
Если в TDS отсутствуют данные по ASTM D4049 или указаны только общие характеристики без цифр, это признак того, что производитель не гарантирует стойкость к распыливанию, что неприемлемо для пищевого производства с регулярной мойкой.
Часто задаваемые вопросы
Означает ли категория H1, что смазка выдержит любую мойку?
Нет. H1 означает, что компоненты смазки разрешены для пищевого применения и допустим случайный контакт до 10 ppm. Но стойкость к воде и химическим средствам проверяется отдельно по ASTM D1264 и D4049. Даже H1-смазка может вымыться, если ее выбрали без учета реальных условий эксплуатации на производстве.
Какой тест важнее: D1264 или D4049?
Для пищевых производств с гидромойкой и пеной D4049 считают более релевантным, потому что он имитирует распыливание воды под давлением. Но оба параметра важны: D1264 показывает, что происходит при застое в воде, D4049 - при активном воздействии напора. Хорошая смазка должна иметь приемлемые результаты по обоим тестам.
Влияет ли NLGI-класс на стойкость к мойке?
NLGI показывает только консистенцию (жидкость, пластичность), а не водостойкость. Смазка NLGI 1 (более жидкая) может быть водостойче, чем NLGI 2 (гуще), или наоборот. Нужно смотреть на реальные тесты стойкости в TDS, а не на класс консистенции.
Как часто нужно переnаносить H1-смазку при ежедневной мойке?
Это зависит от результатов ASTM D4049 в TDS смазки и от интенсивности мойки. При loss < 10% и двух мойках в день смазку переnаносят раз в 5–7 дней. При loss 15% и трех мойках в день - два раза в неделю. Рекомендацию по переnанесению должен давать производитель смазки на основе вашего расписания мойки.
Чем отличается H1 от H2 и 3H?
H1 допускает случайный контакт с пищей; H2 применяется там, где контакт исключен; 3H используется для прямого контакта с пищей (например, разделители для тестомесов). Для пищевого оборудования, подвергаемого регулярной мойке, выбирают H1, так как риск случайного контакта выше всего именно на таких производствах.
Заключение
Пищевые смазки H1 защищают оборудование от агрессивных моющих средств благодаря тому, что их формулы специально разработаны для влажной среды и подтверждены на стойкость к воде и химическим реагентам. Но сама категория H1 - это только первый критерий, а не гарантия. Реальная защита зависит от того, какие результаты смазка показывает в тестах ASTM D1264 и D4049, поддерживает ли она диапазон температур вашего оборудования и совместима ли с конкретными моющими средствами на производстве.
При выборе для CIP-систем или цехов с интенсивной мойкой требуйте от поставщика полный технический лист с цифрами водостойкости, убедитесь в наличии ISO 21469 и планируйте график переnанесения на основе реальных данных потерь при распыливании. Правильный подбор и соблюдение режима нанесения продлят срок службы узлов в два-три раза, снизят затраты на ремонт и помогут избежать остановок производства из-за необслуживаемых подшипников и направляющих.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обслуживание системы СОЖ без остановки производства возможно благодаря современным методам и оборудованию.
Узнайте, как выбрать и нанести смазку для резиновых уплотнителей, чтобы двери автомобиля не примерзали даже в сильный мороз.
Узнайте, как выполнить ремонт посадочного места подшипника на валу без пресса и нагрева, используя современные методы и материалы.