
Как проверить совместимость СОЖ и материалов станка перед заменой
Совместимость СОЖ и материалов станка проверяют до полной замены: составляют перечень материалов в контуре, изучают рекомендации к жидкости, проводят испытание на контрольных образцах и затем выполняют ограниченную проверку на оборудовании. Это помогает выявить риск коррозии, окрашивания металлов, нестабильности жидкости и вымывания смазок, уже работающих в станке.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают СОЖ для станочного парка. Ниже разобраны материалы, которые нужно учитывать, методы проверки коррозионных свойств и последовательность перехода на новую жидкость. Отдельно рассмотрим, почему одной проверки на стальной или чугунной детали недостаточно.
С чего начать проверку совместимости СОЖ со станком
Подбор СОЖ для оборудования начинайте с карты контакта жидкости с материалами.
Составьте перечень деталей, которые омываются СОЖ или соприкасаются с ней через контур подачи и возврата. Включите в него не только заготовки, но и чугунные и стальные элементы станка, алюминиевые детали, медные узлы, латунные фитинги, уплотнения, шланги, насосы и трубопроводы.
Затем отметьте сочетания разнородных металлов. Если в одном контуре присутствуют разные металлы, учитывайте риск гальванической коррозии. Для снижения этого риска в материалах по проектированию контуров советуют использовать однородные материалы или жидкость с некоррозионными свойствами. На смешанном производстве также может потребоваться разделить системы, если совместить требования разных материалов без риска коррозии и загрязнения не удается.
Какие материалы требуют отдельного внимания
| Материал или узел | Возможный риск | Что проверять |
|---|---|---|
| Алюминий и его сплавы | Пятна, коррозия, изменение внешнего вида | pH, следы на контрольном образце, рекомендации производителя |
| Медь и латунь | Окрашивание под действием серосодержащих присадок | Изменение цвета образца и состав присадок |
| Чугун и сталь | Коррозионные следы | Результаты испытаний на металлических образцах |
| Уплотнения и шланги | Несовместимость с жидкостью | Состояние материалов при пробе и в ходе полевой проверки |
| Смазки узлов станка | Вымывание или отверждение | Состояние смазок направляющих, подшипников и других узлов |
Для алюминия в прикладных рекомендациях часто указывают синтетические или полусинтетические жидкости без хлора и контроль pH ниже 8,5. Это ориентир для снижения риска пятен и коррозии, а не универсальная спецификация для любого станка. Для нержавеющей стали часто рассматривают полусинтетические жидкости повышенной эффективности или масла с EP-присадками. Для меди и латуни важен состав присадок: серосодержащие компоненты могут окрашивать эти металлы.
Инвентаризация должна учитывать и смазочные материалы, уже присутствующие в станке. Новая СОЖ не должна вымывать или отверждать их. Поэтому проверка только по материалу заготовки не дает достаточных оснований для перехода: оцените весь путь жидкости и все контактирующие с ней элементы.
Какие свойства СОЖ проверить до замены
Перед испытаниями изучите технические рекомендации к выбранной жидкости и условия ее применения.
Для оценки совместимости важны тип основы, набор присадок, рабочая концентрация, pH и хлоридная нагрузка. Эти параметры связаны с риском коррозии, окрашивания цветных металлов и несовместимости с уплотнениями. Если сведения о конкретном материале или узле отсутствуют, не подменяйте их общими оценками: включите его в проверку на образце или запросите подтверждение совместимости.
Не переносите рекомендации с одного металла на другой
Положительный результат на стали или чугуне не доказывает, что жидкость подойдет для алюминия, меди и латуни. У этих материалов разные риски: для алюминия важны пятна и влияние pH, для меди и латуни - возможное окрашивание под действием серосодержащих присадок. Поэтому проверка СОЖ на коррозию должна охватывать те металлы, которые действительно есть в станочном парке.
Для алюминиевых деталей в обзорных рекомендациях часто указывают pH ниже 8,5. Этот показатель помогает оценить риск, но сам по себе не заменяет испытание на образце и требования производителя жидкости. Не следует считать более высокий pH безусловным преимуществом: чрезмерная щелочность может ухудшить внешний вид алюминиевой поверхности.
Рабочую концентрацию оценивайте отдельно
Для тяжелонагруженных процессов в прикладных материалах встречаются диапазоны 8-10%, 10-12% и 20-35%. Они зависят от материала и операции, поэтому не являются универсальными нормами и не должны автоматически переноситься на другое оборудование. Сравнивайте рекомендованную концентрацию с реальными условиями обработки и оценивайте коррозионную защиту именно при выбранном режиме.
Уточните, с какими металлами и уплотнениями совместима жидкость, какие присадки входят в состав и как производитель рекомендует контролировать ее концентрацию. Если в контуре есть разнородные металлы, отдельно оцените возможность гальванической коррозии. Важна не только совместимость с материалом заготовки, но и состояние всех узлов, по которым циркулирует СОЖ.
Как проверить СОЖ на коррозию по стандартам
Стандартизованные испытания помогают оценить антикоррозионные свойства жидкости в заданных условиях.
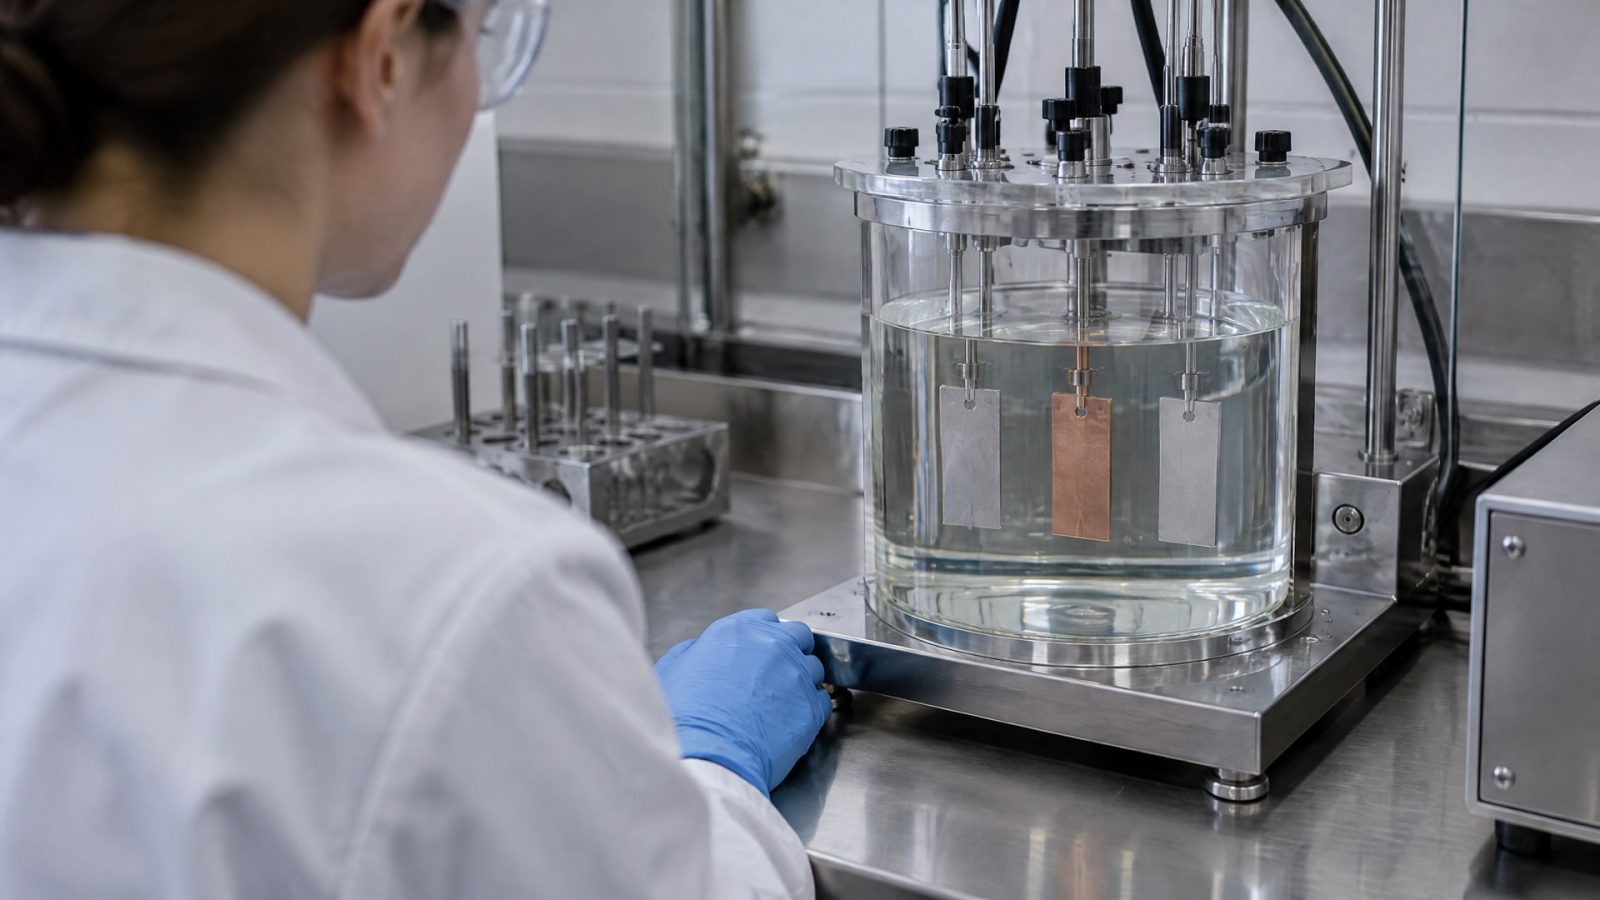
Их результаты нужно соотносить с материалами конкретного станка: тест на одном металле не подтверждает совместимость со всеми остальными. Для цветных металлов и для чугуна используют разные методы оценки.
Испытания для алюминия и меди
ISO/TS 12927:1999 описывает оценку антикоррозионных свойств водных СОЖ для меди, медных сплавов, алюминия и алюминиевых сплавов. Металлический образец частично погружают в жидкость на заданное время, затем оценивают изменения внешнего вида жидкости и образца. Такой тест подходит для материалов, для которых важно выявить окрашивание или коррозионное воздействие.
При проверке сопоставьте результат с фактическим составом станка. Если в оборудовании есть и алюминиевые, и медные элементы, испытывайте оба материала, а не ограничивайтесь тем, который чаще контактирует с заготовками. Для латуни также важна отдельная оценка изменения цвета, поскольку серосодержащие присадки могут вызывать окрашивание.
Испытания для чугуна и стальных частиц
Для проверки металлообрабатывающих жидкостей упоминаются DIN 51360-01 / IP 123 и DIN 51360-02 / IP 287. Первый тест связан с коррозией на чугунной пластине в присутствии стальных частиц. Второй оценивает коррозионные следы на фильтровальной бумаге. Эти методы дополняют испытание цветных металлов, но не заменяют его.
Помимо состояния образцов, при малой пробе наблюдайте за самой жидкостью. Отметьте помутнение, расслоение, осадок, изменение запаха и пенообразование. Эти признаки помогают заметить нестабильность, но не являются самостоятельным доказательством коррозионной совместимости. Для решения о полной замене сопоставьте наблюдения с результатами испытаний и требованиями к материалам оборудования.
Как провести пробу перед полной заменой
До слива старой жидкости подготовьте небольшие пробы новой СОЖ и контрольные образцы материалов, которые входят в контур станка.
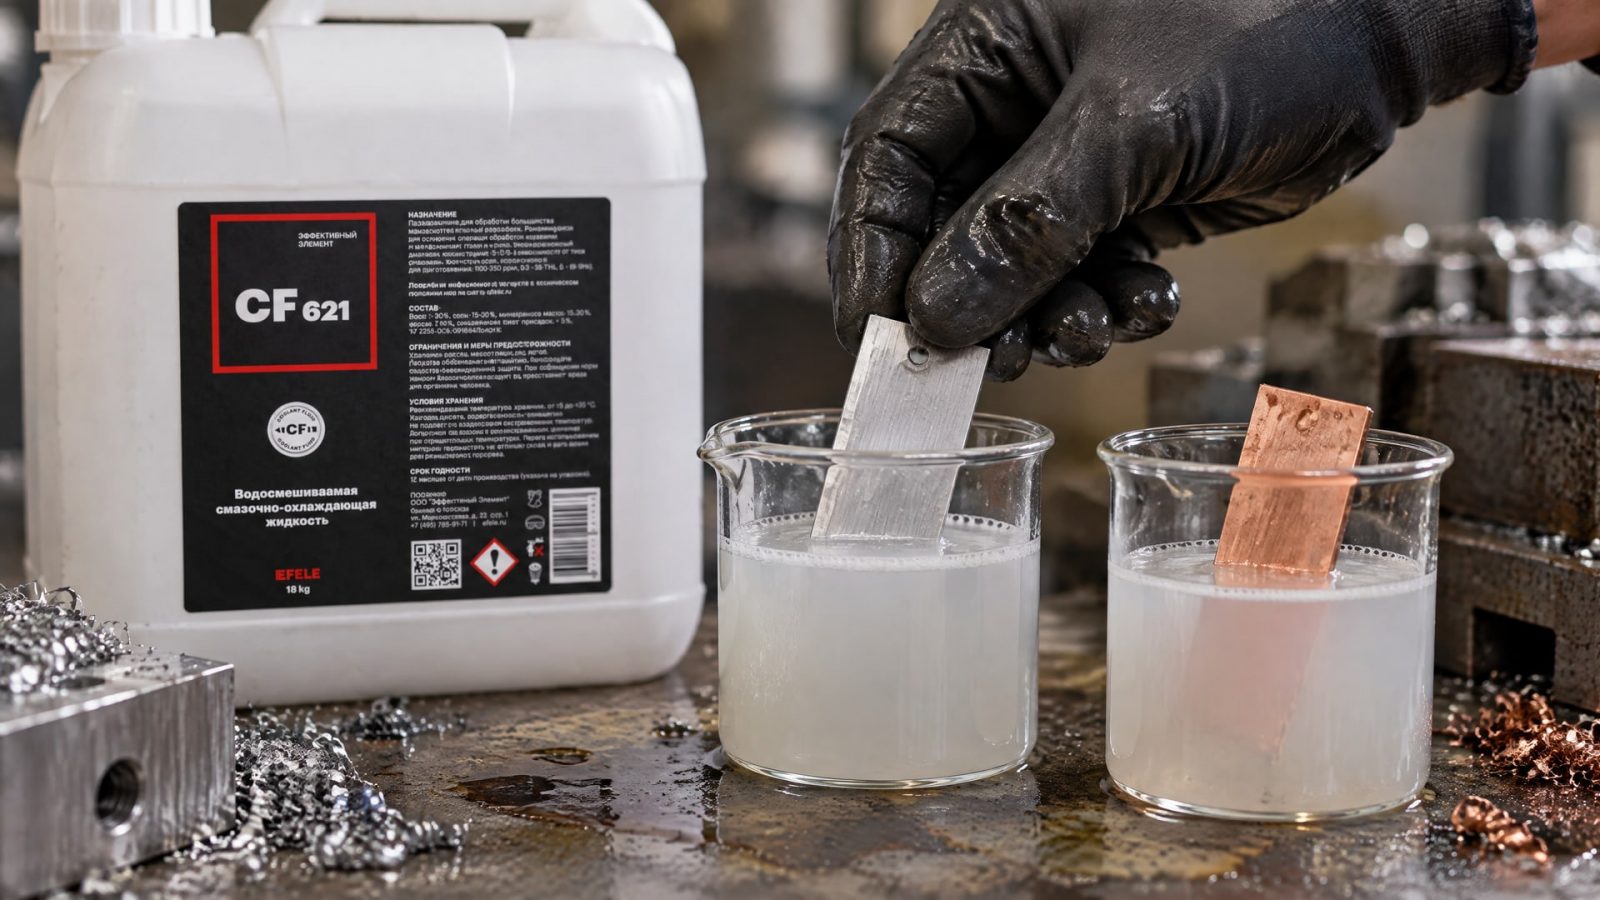
В первую очередь включите наиболее чувствительные материалы: алюминий, медь и медные сплавы, а также чугун или сталь, если они присутствуют в оборудовании. Используйте выбранную рабочую концентрацию и зафиксируйте ее, чтобы результаты можно было сравнить.
Наблюдайте за пробой и образцами: отмечайте помутнение, расслоение, осадок, изменение запаха, пенообразование и следы коррозии. Для алюминия и меди учитывайте изменение внешнего вида поверхности; для чугуна и стали - коррозионные следы. Если применяете ISO/TS 12927:1999 или методы DIN 51360-01 / IP 123 и DIN 51360-02 / IP 287, следуйте процедуре соответствующего испытания, а не заменяйте ее произвольным наблюдением.
Проверьте и взаимодействие с другими смазками. СОЖ не должна вымывать или отверждать смазочные материалы, уже работающие в направляющих, подшипниках и других узлах станка. При переходе на водосмешиваемый полусинтетический продукт, такой как EFELE CF-621, в малую пробу включают не только металлические образцы, но и проверку состояния применяемых смазок и контактирующих материалов. Это помогает обнаружить нежелательное взаимодействие до заполнения системы.
Если лабораторная проба не выявила проблем, переходите к полевой проверке на станке с ограниченным объемом новой жидкости. Контролируйте металлы, фильтры и отстойник, а также состояние смазок в узлах. Полная замена оправдана после проверки того, что жидкость сохраняет стабильность и не вызывает нежелательных изменений при контакте с реальными материалами оборудования.
Как перейти на новую СОЖ и контролировать результат
Результат лабораторной пробы не отменяет проверку на станке.
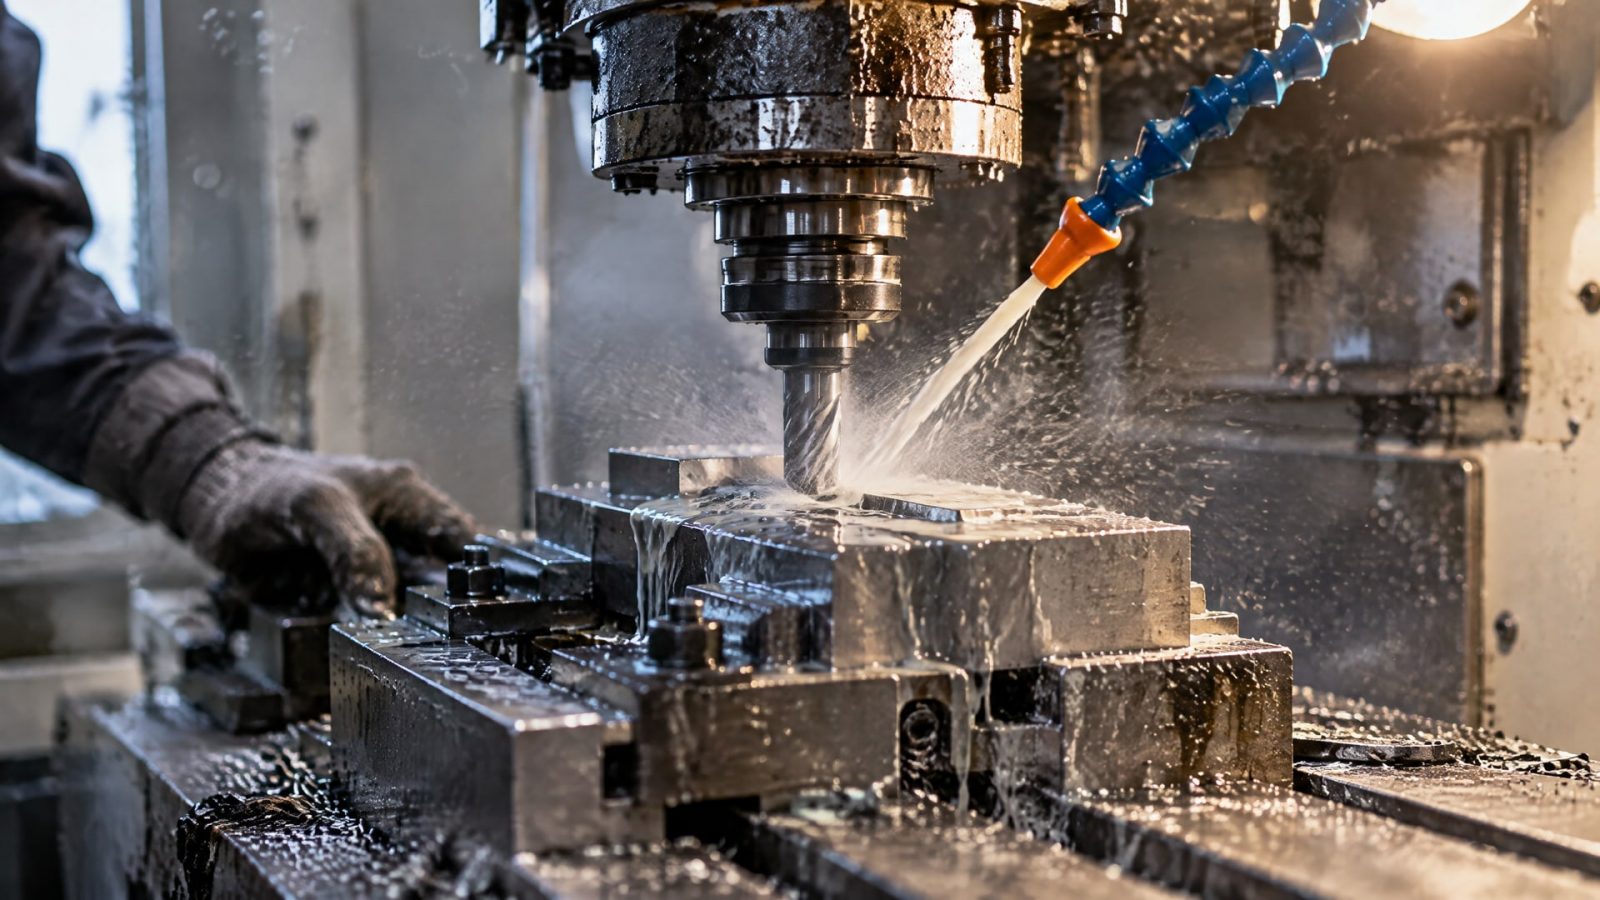
В реальном контуре могут присутствовать остатки прежней жидкости и смазок, а состав системы меняется при доливе и загрязнении. Поэтому совместимость СОЖ со станком оценивают поэтапно: сначала на образцах, затем в ограниченном режиме работы, и только после этого принимают решение о полной замене.
Перед запуском зафиксируйте исходное состояние оборудования: какие металлы входят в контур, какие смазки используются и есть ли участки контакта с разнородными металлами. Во время полевой проверки осматривайте поверхности, фильтры и отстойник. Отдельно отмечайте изменение внешнего вида деталей, появление коррозионных следов, осадка или расслоения жидкости. Если проявился любой из таких признаков, остановите расширение применения и выясните причину.
После замены не ограничивайтесь разовой оценкой. Повторный контроль нужен при смене партии, доливе, загрязнении и смешении с остатками старой жидкости: каждый из этих факторов может изменить состав системы. Проверяйте фактическую рабочую концентрацию и сопоставляйте ее с рекомендациями для материала и операции. Диапазоны 8-10%, 10-12% и 20-35%, встречающиеся в прикладных материалах, рассматривайте только как примеры для разных условий, а не как нормы для всего станочного парка.
Если оборудование обрабатывает разные металлы, зафиксируйте результаты по каждому из них отдельно. Когда одна жидкость не обеспечивает приемлемую совместимость со всем набором материалов, оцените возможность разделения систем. Такой порядок дает закупщику и инженеру проверяемую основу для решения, а не предположение, что СОЖ, подходящая заготовке, автоматически подойдет и станку.
Часто задаваемые вопросы
Можно ли проверять СОЖ только на материале заготовки?
Нет. СОЖ контактирует также с деталями станка, уплотнениями, шлангами, насосами, трубопроводами и смазками в узлах. Учитывайте материалы всего контура. Если в нем есть алюминий, медь, латунь, чугун или сталь, проверяйте их отдельно: успешный тест на одном металле не подтверждает совместимость с остальными.
Как проверить совместимость СОЖ с алюминием?
Проверьте рекомендации к жидкости, рабочую концентрацию и pH. Для алюминия в прикладных рекомендациях часто указывают pH ниже 8,5, но этот ориентир не заменяет тест на контрольном образце. ISO/TS 12927:1999 описывает оценку антикоррозионных свойств водных СОЖ для алюминия и его сплавов.
Почему СОЖ может окрашивать медь или латунь?
На изменение цвета может влиять состав присадок. В частности, серосодержащие компоненты способны вызывать окрашивание меди и латуни. Поэтому проверяйте эти материалы отдельно, даже если жидкость не оставляет коррозионных следов на стали или чугуне. Оцените внешний вид контрольного образца после испытания.
Нужно ли повторно проверять жидкость после замены?
Да. Состав системы может меняться при смене партии, доливе, загрязнении и смешении с остатками прежней жидкости. Контролируйте рабочую концентрацию, металлы, фильтры и отстойник. Если появляются осадок, расслоение, пена или коррозионные следы, разберитесь с причиной до дальнейшего применения.
Заключение
Проверка совместимости СОЖ и материалов станка включает инвентаризацию контактирующих материалов, оценку состава жидкости, испытания на контрольных образцах и ограниченную полевую проверку. Для алюминия, меди и их сплавов учитывайте ISO/TS 12927:1999, для чугуна и стальных частиц - DIN 51360-01 / IP 123, а для коррозионных следов на фильтровальной бумаге - DIN 51360-02 / IP 287. Не ограничивайтесь материалом заготовки: проверьте также уплотнения, контур и смазки станка.
Перед заменой подготовьте карту материалов оборудования, сверьте ее с рекомендациями производителя СОЖ и проведите малую пробу при выбранной рабочей концентрации. После этого выполните ограниченную проверку на станке и зафиксируйте состояние металлов, фильтров, отстойника и смазок. Такой порядок позволяет принять обоснованное решение о переходе на новую жидкость.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно проводить обслуживание автомобильной лебедки: очистка, сушка, смазка троса и подвижных деталей, защита от ржавчины.
Узнайте, как антикоррозийная обработка фосфатированием улучшает защиту антифрикционных покрытий и когда это оправдано.
Фосфатирование защищает от коррозии, но для предотвращения задиров резьбовых соединений из нержавеющей стали необходим комплексный подход.