
Испытание соляным туманом: как фосфатирование и оксидирование влияют на защиту от коррозии
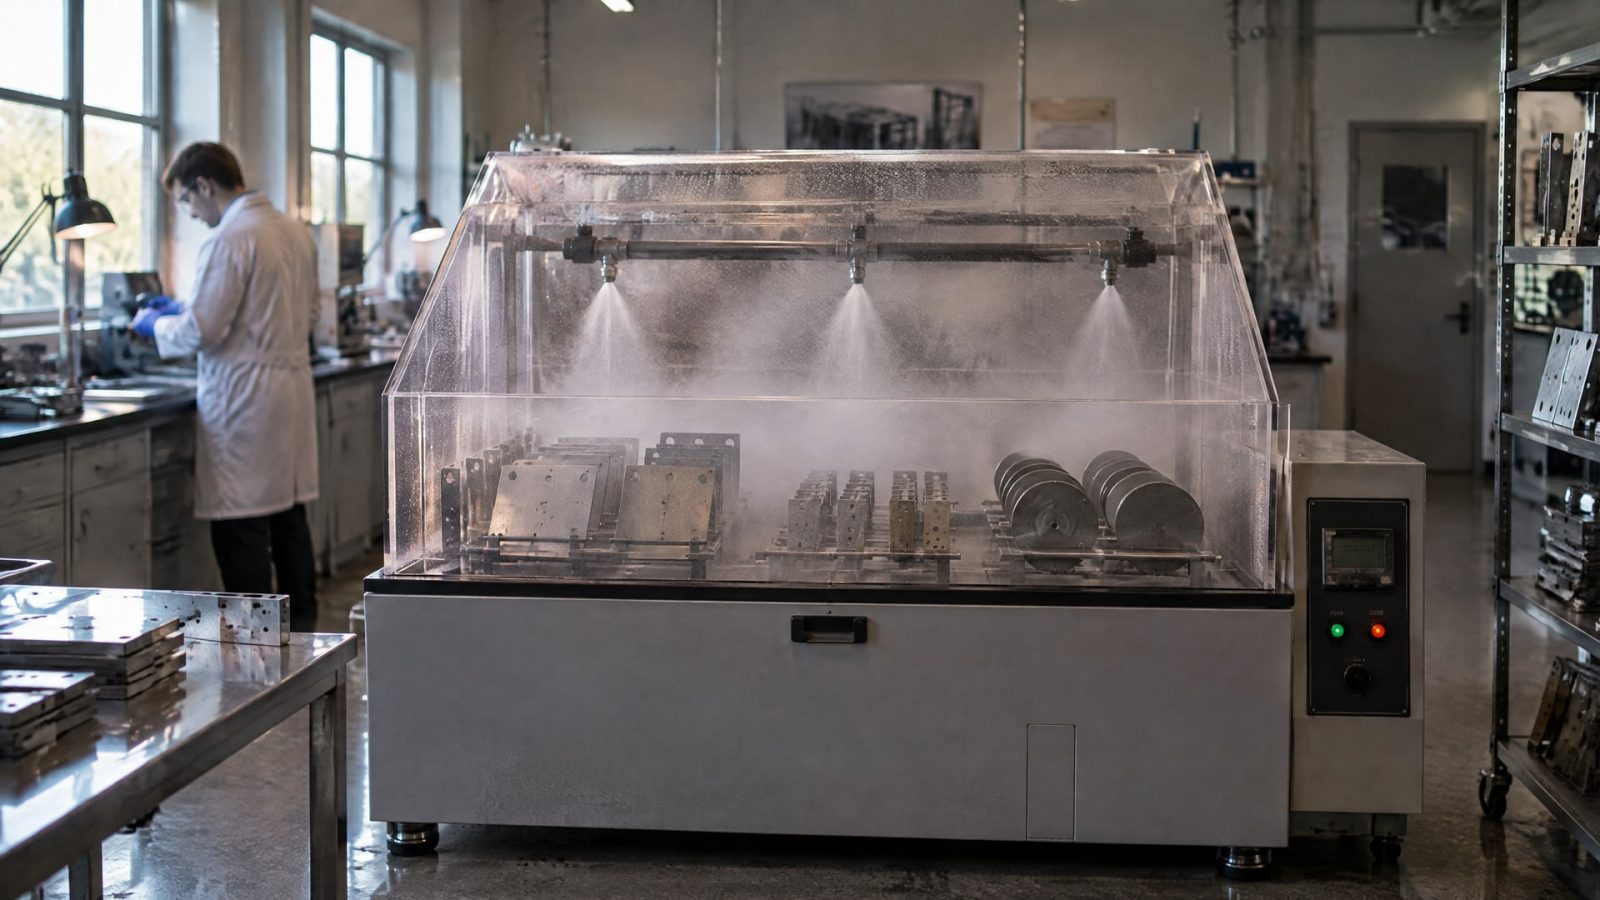
Испытание соляным туманом помогает выявить поры, дефекты и нарушения сплошности покрытия, но само по себе не дает универсального ответа о сроке службы детали. Для сравнения фосфатирования и оксидирования важны не только часы в камере, но и материал основы, подготовка поверхности, постобработка и заранее согласованный критерий отказа.
Статья полезна инженерам, специалистам по покрытиям и закупщикам, которым нужно выбрать метод защиты и корректно прочитать протокол испытаний. Разберем, что проверяет камера соляного тумана, как оценивать результат по ISO 9227 и почему фосфатный или оксидный слой обычно рассматривают вместе с дополнительной обработкой.
Что показывает испытание соляным туманом по ISO 9227
ISO 9227:2022 описывает испытания в нейтральном соляном тумане NSS, уксуснокислом соляном тумане AASS и медно-ускоренном уксуснокислом соляном тумане CASS.
Для NSS применяют нейтральный 5% раствор хлорида натрия, который распыляют в контролируемых условиях. Стандарт используют для оценки коррозионной стойкости металлических материалов с постоянной или временной защитой, а также для контроля качества покрытий и состояния испытательной камеры.
Соляной туман испытания позволяют выявлять дефекты, поры и нарушения сплошности металлических, органических, анодных и конверсионных покрытий. Поэтому результат помогает оценить качество конкретного образца в заданном режиме, но не является прямым прогнозом его срока службы на производстве или улице. Испытание ускоряет воздействие коррозионной среды, однако не повторяет весь набор факторов реальной эксплуатации.
Перед началом испытаний нужно определить, что именно будет считаться отказом. Это может быть первый белый налет, появление красной коррозии, подпленочное распространение или площадь поражения. Если критерий не зафиксирован заранее, итоговые результаты разных лабораторий или партий могут оказаться несопоставимыми, даже когда они получены в одной камере.
Что указать в задании на испытание
Для корректной оценки в документации стоит зафиксировать:
вид испытания: NSS, AASS или CASS;
материал основы и тип покрытия;
постобработку образца, включая масло, герметик или окраску;
продолжительность испытания и критерий отказа;
метод оценки результата.
ISO 9227 служит международной основой для испытаний, но его не следует автоматически называть ГОСТом на все случаи. В российских документах могут быть указаны адаптированные ГОСТ или ГОСТ Р, а также корпоративные нормы. Инженеру и закупщику нужно сверять применяемый метод и критерии с документацией на конкретное изделие.
Испытания в камере соляного тумана: как сравнивать результаты
Испытания камера соляного тумана дает только в рамках выбранного режима и условий подготовки образцов.
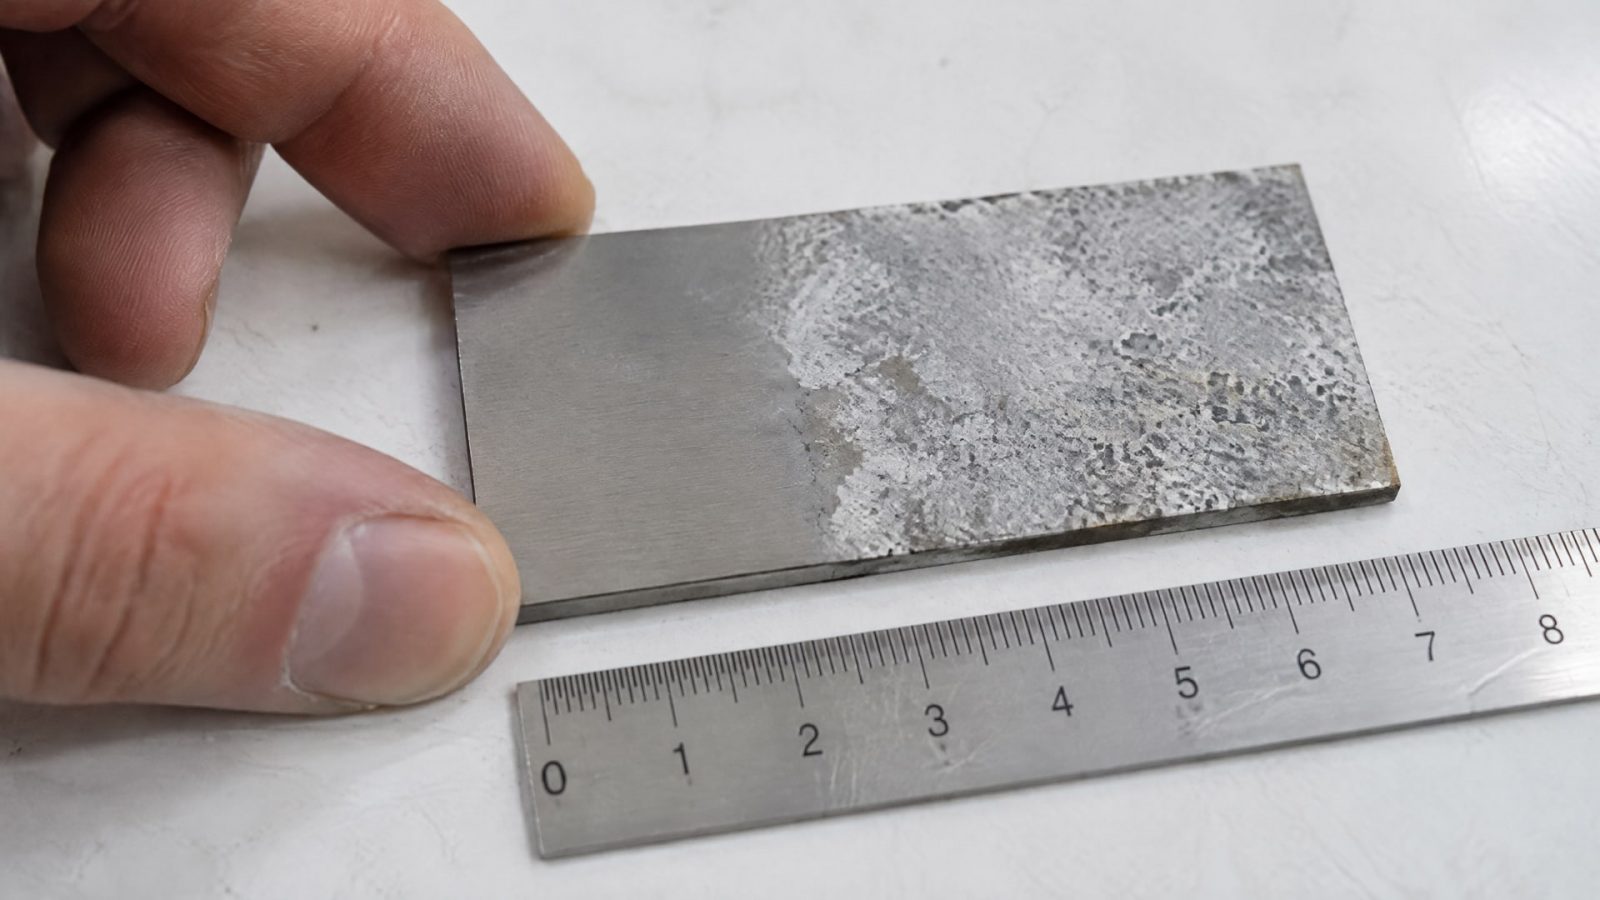
Само число часов в протоколе не позволяет сделать вывод, что одно покрытие всегда лучше другого. Сравнение имеет смысл, если совпадают материал основы, подготовка поверхности, тип и способ нанесения покрытия, постобработка, режим испытания и критерий оценки.
Особенно важно различать появление отдельных очагов коррозии и распространение поражения по поверхности. В протоколе должно быть ясно, оценивают ли первый налет, красную коррозию, площадь повреждений или подпленочное распространение. Требования к допустимой площади и числу очагов задаются документацией на изделие или корпоративной нормой, а не единым универсальным правилом для всех деталей.
Как читать результат в часах
Продолжительность испытания не имеет самостоятельного смысла без критерия отказа. В EN ISO 9717:2024, посвященном фосфатным конверсионным покрытиям, для контроля коррозионной стойкости предусмотрено испытание NSS по ISO 9227. Если заказчик не задал другой метод, используют NSS, а длительность согласуют между сторонами.
При сравнении образцов полезно проверить, одинаковы ли:
подложка и способ подготовки поверхности;
состав покрытия и его постобработка;
режим испытания по ISO 9227;
критерии появления и допустимости коррозии;
способ визуальной оценки.
Если один образец испытан после пропитки маслом, а другой без нее, сравнение показывает разницу между двумя технологическими пакетами, а не только между фосфатированием и оксидированием. То же относится к образцам с герметиком или краской. В протоколе испытания на воздействие соляного тумана эти сведения нужны, чтобы результат можно было правильно интерпретировать и использовать при выборе технологии.
Фосфатирование и коррозия: роль подготовки поверхности
Фосфатирование формирует конверсионное покрытие и применяется для повышения коррозионной стойкости, улучшения адгезии последующих покрытий, облегчения холодной деформации и изменения трения.
EN ISO 9717:2024 распространяется на фосфатные покрытия ферритных материалов, алюминия, цинка и их сплавов. Поэтому при выборе процесса сначала уточняют материал детали и назначение слоя.
Само фосфатное покрытие обычно не обеспечивает высокой атмосферной или солянотуманной защиты. Заметное улучшение достигается после дополнительной обработки маслом, герметиком или окраски. Это важно учитывать в техническом задании: оценивать нужно весь технологический пакет, а не только наличие фосфатного слоя.
Подготовка поверхности перед фосфатированием
Подготовка поверхности фосфатирование определяет, насколько равномерно сформируется слой и какие дефекты выявит камера. Если очистка, активация или нанесение покрытия выполнены неравномерно, испытание может показать раннее появление коррозии в отдельных местах. В таком случае причина может быть связана с подготовкой образца или сплошностью покрытия, а не только с выбранной химической системой.
Практический пример показывает, насколько влияет постобработка: для покрытия типа ZnPh в одном техописании приведен ориентир около 6 часов в соляном тумане, а после добавления масла - около 24 часов. Эти значения относятся к конкретному примеру, а не задают универсальную стойкость фосфатирования. Герметик в том же примере повышал стойкость дальше, но переносить эти результаты на другой материал или процесс без испытаний нельзя.
Перед запуском серии образцов инженеру стоит специфицировать тип фосфатирования, материал основы, подготовку поверхности, постобработку и метод контроля. По EN ISO 9717:2024 длительность NSS согласуют стороны, если она не задана заказчиком. Такой подход помогает отделить влияние самого конверсионного слоя от влияния масла, герметика или краски и сделать результаты пригодными для технологического решения.
Оксидирование: защита и ограничения в соляном тумане
Оксидирование и фосфатирование - разные конверсионные процессы, поэтому считать их взаимозаменяемыми нельзя.
Оксидный слой обычно дает базовую защиту, а его надежность в коррозии, согласно имеющимся данным, ниже, чем у фосфатирования с маслом или герметиком. Для оксидирования результат особенно зависит от постобработки, поэтому сравнивать только названия процессов недостаточно.
В доступных материалах нет отдельного стандарта, который устанавливал бы универсальную стойкость оксидированного покрытия в соляном тумане. Для оценки образцов можно использовать общую логику ISO 9227: выбрать режим, зафиксировать критерий отказа и проверить дефекты или нарушения сплошности. Но конкретное время испытания и допустимый уровень коррозии следует задавать в документации на изделие.
Когда нужна дополнительная обработка
Если оксидированный слой должен работать в коррозионной среде, в задании нужно указать, предусмотрено ли масло или герметизация. Без этих сведений результаты разных партий могут отражать не только качество оксидирования, но и различия в последующей обработке. Для фосфатирования действует тот же принцип: существенная защита обычно связана с дополнительным слоем или пропиткой.
Оксидирование защита не означает, что покрытие автоматически подойдет для любой среды. Соляной туман помогает обнаружить слабые места образца, но не доказывает его пригодность для всех условий эксплуатации. Поэтому итог испытания сопоставляют с требованиями изделия, материалом основы и фактическим способом применения.
Для закупщика при сравнении предложений полезно запросить не только значение в часах, но и описание образца: материал, состояние поверхности, тип покрытия, постобработку и критерии оценки. Если в документации указано лишь «прошел испытание», без режима и критерия отказа, этого недостаточно для полноценного технического сравнения.
Фосфатирование, оксидирование и ксилановое покрытие: выбор технологии
Выбор покрытия зависит от того, какую функцию оно должно выполнять.
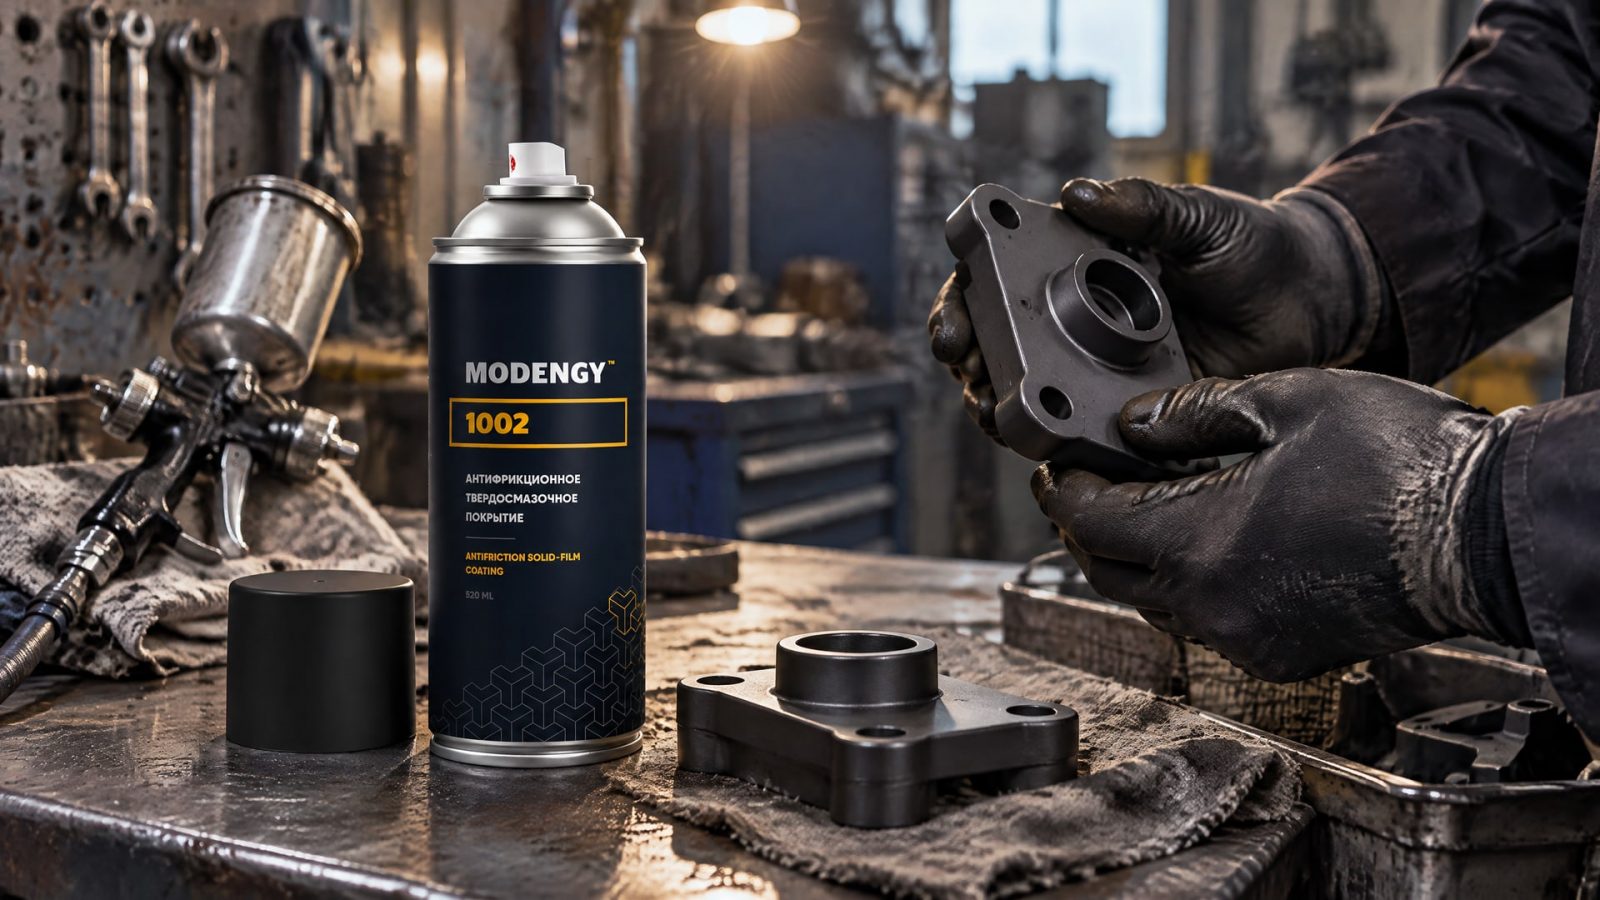
Фосфатирование часто используют как конверсионную подготовку под последующее покрытие или пропитку. Оксидирование применяют как тонкую защитно-декоративную обработку, которой для повышенной стойкости в соляном тумане может потребоваться дополнительная защита. В обоих случаях итог определяет не только название процесса, но и состояние поверхности, однородность слоя и постобработка.
Ксилановое покрытие и антифрикционный слой на основе твердых смазочных компонентов относятся к отдельным решениям, которые выбирают с учетом сочетания трения и коррозионной защиты. Если узел страдает от вымывания смазочного материала, фреттинга или сложного холодного пуска, одной проверки конверсионного слоя может быть недостаточно: нужно учитывать рабочий контакт и требуемые свойства покрытия. В задачах, где для ксиланового покрытия требуется коррозионная стойкость, сопоставимая с 1500 часами в соляном тумане, применяют и антифрикционные твердосмазочные покрытия на основе дисульфида молибдена, такие как MODENGY 1002. Такое покрытие обеспечивает снижение трения и антикоррозионную защиту; конкретный результат следует подтверждать по условиям испытания и критериям, заданным для детали.
| Решение | Что учитывать при оценке |
|---|---|
| Фосфатирование | Материал основы, подготовку поверхности и последующую обработку маслом, герметиком или краской |
| Оксидирование | Состояние слоя и наличие постобработки; результат в соляном тумане зависит от нее |
| Ксилановое или антифрикционное покрытие | Требуемое сочетание коррозионной защиты и снижения трения |
Таблица помогает выбрать направление, но не заменяет спецификацию. Чтобы результаты испытания соляным туманом были сопоставимыми, для всех вариантов нужно установить один режим, одинаковую основу образцов и единые критерии отказа. Если технология включает несколько слоев, в протоколе фиксируют весь пакет, а не только верхнее покрытие.
Часто задаваемые вопросы
Есть ли ГОСТ на испытания в соляном тумане?
В качестве международной основы используют ISO 9227:2022, который описывает испытания NSS, AASS и CASS. Нельзя автоматически считать его ГОСТом на любое изделие: российская документация может ссылаться на адаптированный ГОСТ или ГОСТ Р, а также на корпоративную норму. Применяемый документ и критерии оценки проверяют в спецификации.
Что означает испытание на воздействие соляного тумана?
Оно показывает, как образец с покрытием реагирует на заданное коррозионное воздействие, и помогает выявить поры, дефекты и нарушения сплошности. Результат не равен сроку службы в реальной эксплуатации. Для его оценки нужны режим испытания, длительность, критерий отказа, материал основы и сведения о постобработке.
Почему фосфатирование не всегда дает высокую стойкость без дополнительной обработки?
Само фосфатное покрытие обычно не обеспечивает хорошую атмосферную или солянотуманную защиту. Стойкость заметно повышают последующей обработкой маслом, герметиком или окраской. Например, для ZnPh в одном техописании приведено около 6 часов в соляном тумане, а с добавлением масла - около 24 часов; это частный ориентир, не универсальная норма.
Можно ли напрямую сравнить часы испытаний для фосфатирования и оксидирования?
Только если сравниваемые образцы испытаны при одинаковых условиях и по одним критериям. Нужно учитывать материал основы, подготовку поверхности, тип покрытия и постобработку. Число часов без этих сведений недостаточно: образец с маслом или герметиком нельзя напрямую сопоставлять с покрытием без дополнительной защиты.
Заключение
Испытание соляным туманом выявляет дефекты и помогает сравнивать покрытия в согласованных условиях, но не заменяет оценку реальной эксплуатации. Фосфатирование обычно раскрывает защитные свойства в сочетании с маслом, герметиком или окраской; результат оксидирования также зависит от постобработки. Поэтому корректный вывод опирается на стандарт, режим, материал основы и заранее установленный критерий отказа.
Следующий шаг - составить спецификацию на образцы: указать покрытие, подготовку поверхности, постобработку, метод по ISO 9227 и критерии оценки коррозии. После этого результаты испытаний можно сопоставить с требованиями изделия и выбрать подходящий технологический пакет.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Замена масла Лукойл на специализированное решение: узнайте, когда такой переход оправдан по цене и качеству.
Узнайте, как правильно подобрать аналоги гидравлического масла, провести их тестирование на оборудовании и оценить результаты.
Изучите, как выбрать гидравлическое масло 46 или 32, учитывая требования гидросистемы, рабочую температуру и тип насоса.