
Защита плунжерных пар твердосмазочным покрытием
Снизить трение и износ в плунжерной паре металл-металл помогает антифрикционное твердосмазочное покрытие. Его наносят на плунжер или поршень: покрытие уменьшает риск задиров, а в некоторых применениях позволяет обходиться без последующего смазывания. Подходящий состав и способ нанесения выбирают с учетом рабочей температуры, среды эксплуатации, геометрии детали и требований к толщине слоя.
Статья полезна инженерам, техническим специалистам и закупщикам, которые подбирают защиту сопрягаемых поверхностей плунжера для насосов, клапанов и гидрооборудования. Разберем, как оценить условия работы, подготовить поверхность и решить, подходит ли для деталей метод окунания.
Как работает защита плунжерных пар
В плунжерной паре сопрягаемые поверхности движутся относительно друг друга, поэтому при выборе способа защиты учитывают трение и риск износа.
Твердосмазочный антифрикционный слой применяют в парах металл-металл, чтобы уменьшить трение, снизить износ и защитить детали от задиров. Покрытие обычно наносят на плунжер или поршень.
Такой подход используют в насосах, клапанах и гидрооборудовании. Покрытие не следует считать универсальной заменой всем другим способам смазывания: возможность работать без последующего смазывания зависит от конкретного применения. Поэтому оценивать нужно не только свойства материала, но и рабочую среду, температурный режим и требования к сроку службы узла.
Что учитывать при выборе
До подбора состава полезно описать условия эксплуатации плунжерной пары:
рабочую температуру;
среду, с которой контактирует покрытие;
материал и геометрию сопрягаемых деталей;
требования к толщине и равномерности слоя;
возможность выполнить предусмотренное отверждение.
Составы различаются по связующему, наполнителям, способу нанесения и температурным ограничениям. Поэтому характеристики одного покрытия нельзя автоматически переносить на другое. Например, для одного промышленного покрытия на основе дисульфида молибдена и графита указан рабочий диапазон от -70 °C до +315 °C, с кратковременной работой при температуре до +450 °C. Эти значения относятся к конкретному материалу, а не ко всем твердосмазочным покрытиям.
Для терминологии смазочных материалов применяют ГОСТ ISO 6743-9-2013. Стандарт классифицирует смазочные материалы группы X в рамках класса L, но сам по себе не определяет способ подготовки плунжера или режим нанесения покрытия. Такие параметры сверяют с требованиями к конкретному составу.
Как выбрать твердосмазочное покрытие для плунжера
Выбор начинается с условий работы узла, а не с предпочтительного способа нанесения.
Для плунжерных пар важны рабочая температура, совместимость с эксплуатационной средой и требуемый срок службы. Затем определяют, где именно нужен слой и можно ли обеспечить его равномерное нанесение на рабочие поверхности.
Если геометрия детали сложная, необходимо заранее оценить доступ покрытия к нужным поверхностям и вероятность образования наплывов. Для внутренних каналов также учитывают возможность контролировать результат после нанесения. Когда равномерность слоя и точность его толщины имеют особое значение, окунание может оказаться не лучшим решением: для таких задач предпочтительны методы с более строгим контролем толщины.
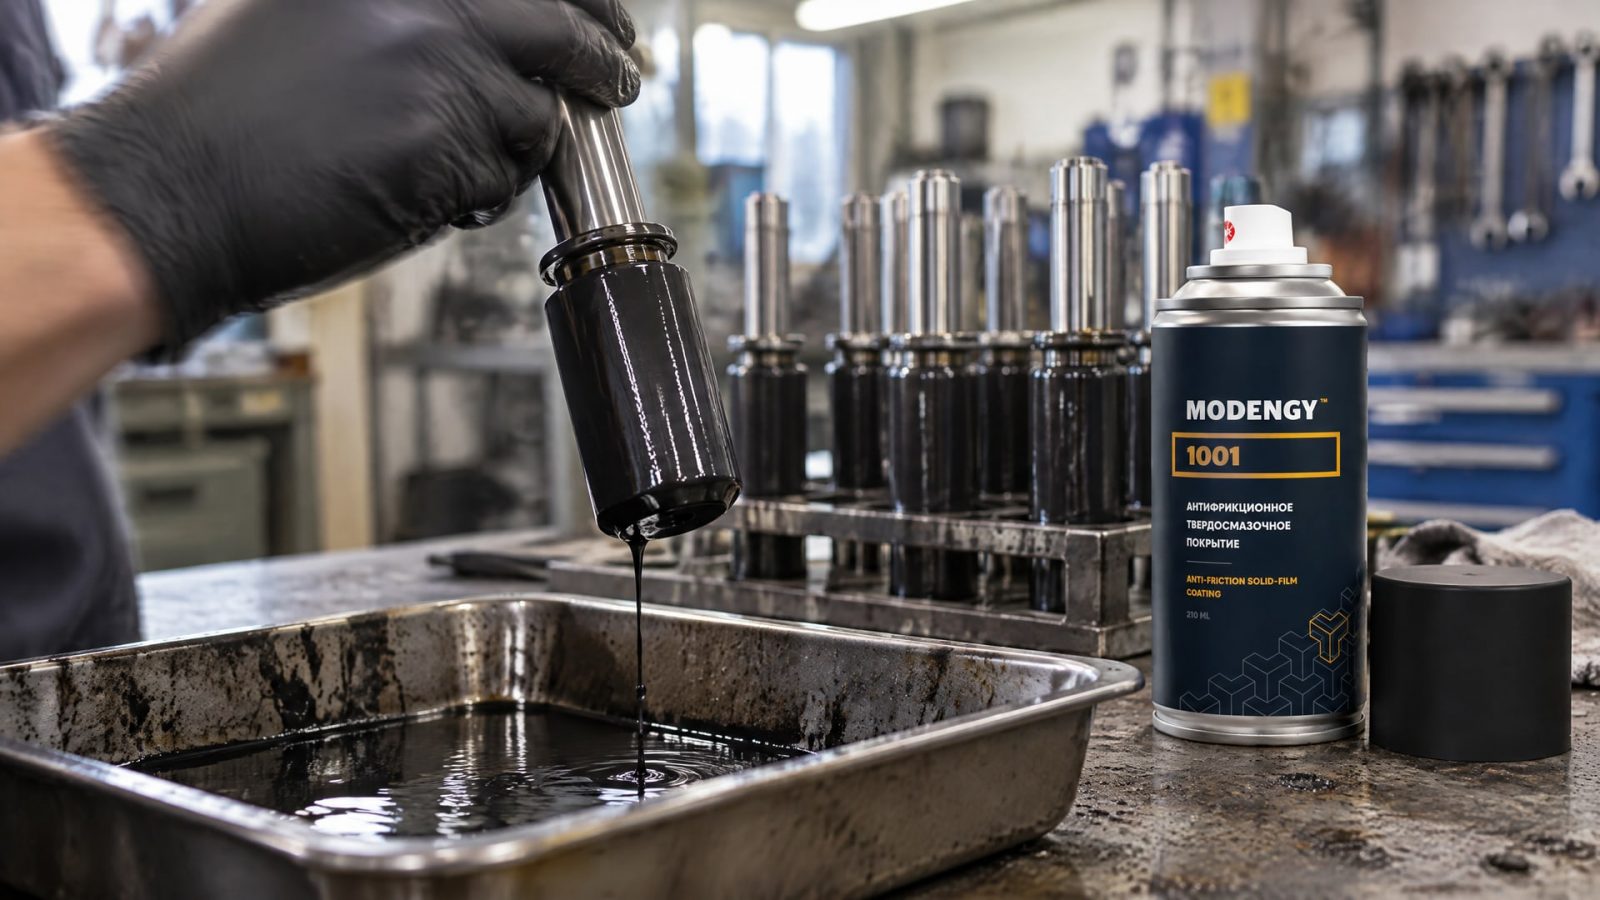
На участках, где важны вымывание жидкой смазки, фреттинг или работа при холодном пуске, эти факторы рассматривают отдельно при подборе технологии. Само наличие твердосмазочного слоя не отменяет проверки температуры, среды и режима отверждения. Для защиты плунжеров и внутренних каналов сложной формы в подобных задачах применяют твердосмазочное покрытие MODENGY 1001, наносимое методом окунания; пригодность конкретного процесса оценивают по геометрии детали и требованиям к слою.
Перед принятием решения сопоставляют характеристики покрытия с параметрами узла. Для одного промышленного покрытия на основе дисульфида молибдена и графита указан диапазон от -70 °C до +315 °C и кратковременная работа при температуре до +450 °C. Эти показатели служат ориентиром только для материала, к которому они относятся, и не заменяют проверку документации выбранного состава.
Подготовка поверхности перед нанесением
Качество покрытия зависит не только от состава и способа нанесения, но и от состояния поверхности.
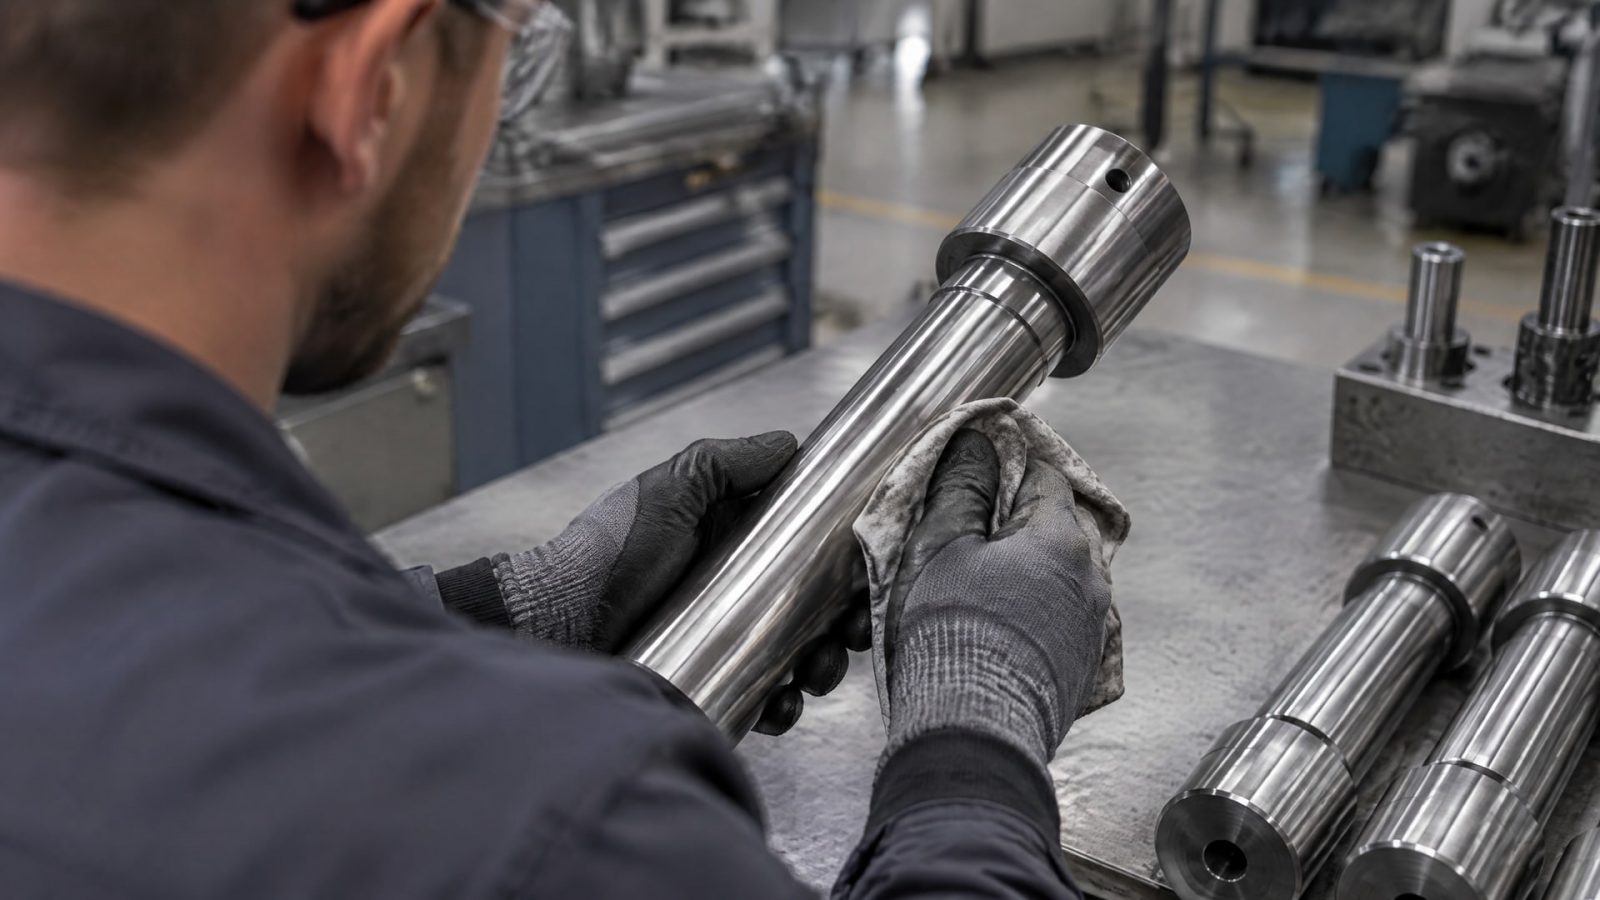
Перед работой деталь очищают, обезжиривают и высушивают. На поверхности не должно оставаться загрязнений и влаги: они ухудшают условия для формирования слоя и его адгезии.
Подготовку проводят до загрузки деталей в состав или нанесения другим способом. Если после очистки на плунжер попали пыль, масло или влага, процесс следует остановить и повторно подготовить поверхность. Это особенно важно для рабочих сопрягаемых поверхностей и внутренних каналов, куда трудно добраться при последующей обработке.
Перед нанесением также проверяют геометрию деталей и возможность равномерно покрыть нужные зоны. Для плунжерных отверстий и каналов важно заранее понять, попадет ли состав на требуемые участки и не соберется ли в углублениях. Выбор метода должен учитывать не только форму детали, но и требование к толщине слоя.
Контроль перед обработкой
До запуска партии стоит зафиксировать последовательность операций: очистку, обезжиривание, сушку, нанесение и отверждение. Если состав требуется перемешивать, соблюдают установленный для него порядок. Для некоторых материалов перед применением указано перемешивание в течение 2–3 минут; это требование проверяют по инструкции к конкретному покрытию, а не переносят на все составы.
Твердосмазочное покрытие методом окунания
Окунание применяют для отдельных составов и типов деталей.
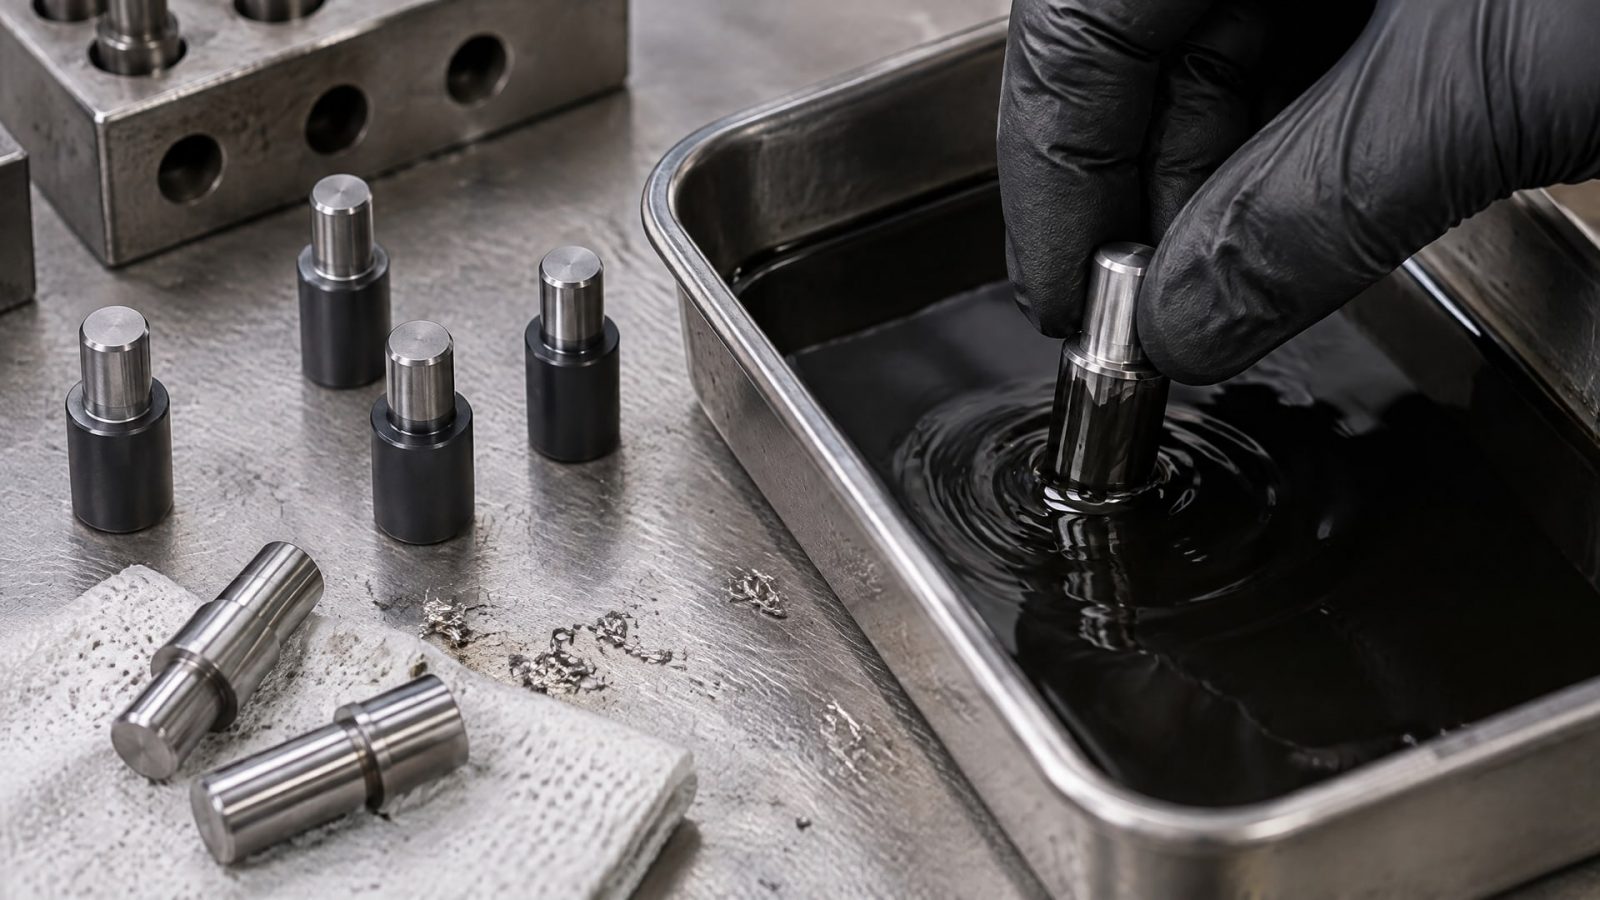
Метод может быть удобен при обработке большого количества мелких изделий или деталей, геометрия которых позволяет получить равномерный слой без наплывов. Это один из штатных способов нанесения твердосмазочных покрытий наряду с распылением, трафаретной печатью и ручным нанесением.
При этом окунание подходит не для любой задачи. Если требуется строгий контроль толщины, такой метод может не обеспечить нужную повторяемость. Тогда рассматривают распыление или другой способ нанесения с более управляемым формированием слоя. Решение принимают с учетом требований к детали и свойств покрытия.
До погружения детали поверхность очищают, высушивают и обезжиривают. Состав готовят в соответствии с инструкцией: для некоторых материалов требуется перемешивание в течение 2–3 минут. После нанесения соблюдают предусмотренные условия отверждения. Так, для одного промышленного покрытия на основе дисульфида молибдена и графита указан режим полимеризации до +200 °C в течение 20 минут. Этот режим относится только к соответствующему материалу и не является общим для всех покрытий.
Когда выбрать другой способ
Если слой должен иметь строго контролируемую толщину, а геометрия детали затрудняет равномерное нанесение окунанием, выбирают другой метод. Для плунжера и внутренних каналов важно проверить, покрываются ли именно нужные поверхности и можно ли контролировать результат. Скорость обработки сама по себе не делает окунание предпочтительным.
Контроль нанесения и отверждения
После нанесения проверяют, сформирован ли слой на предусмотренных поверхностях и нет ли участков с наплывами или пропусками.
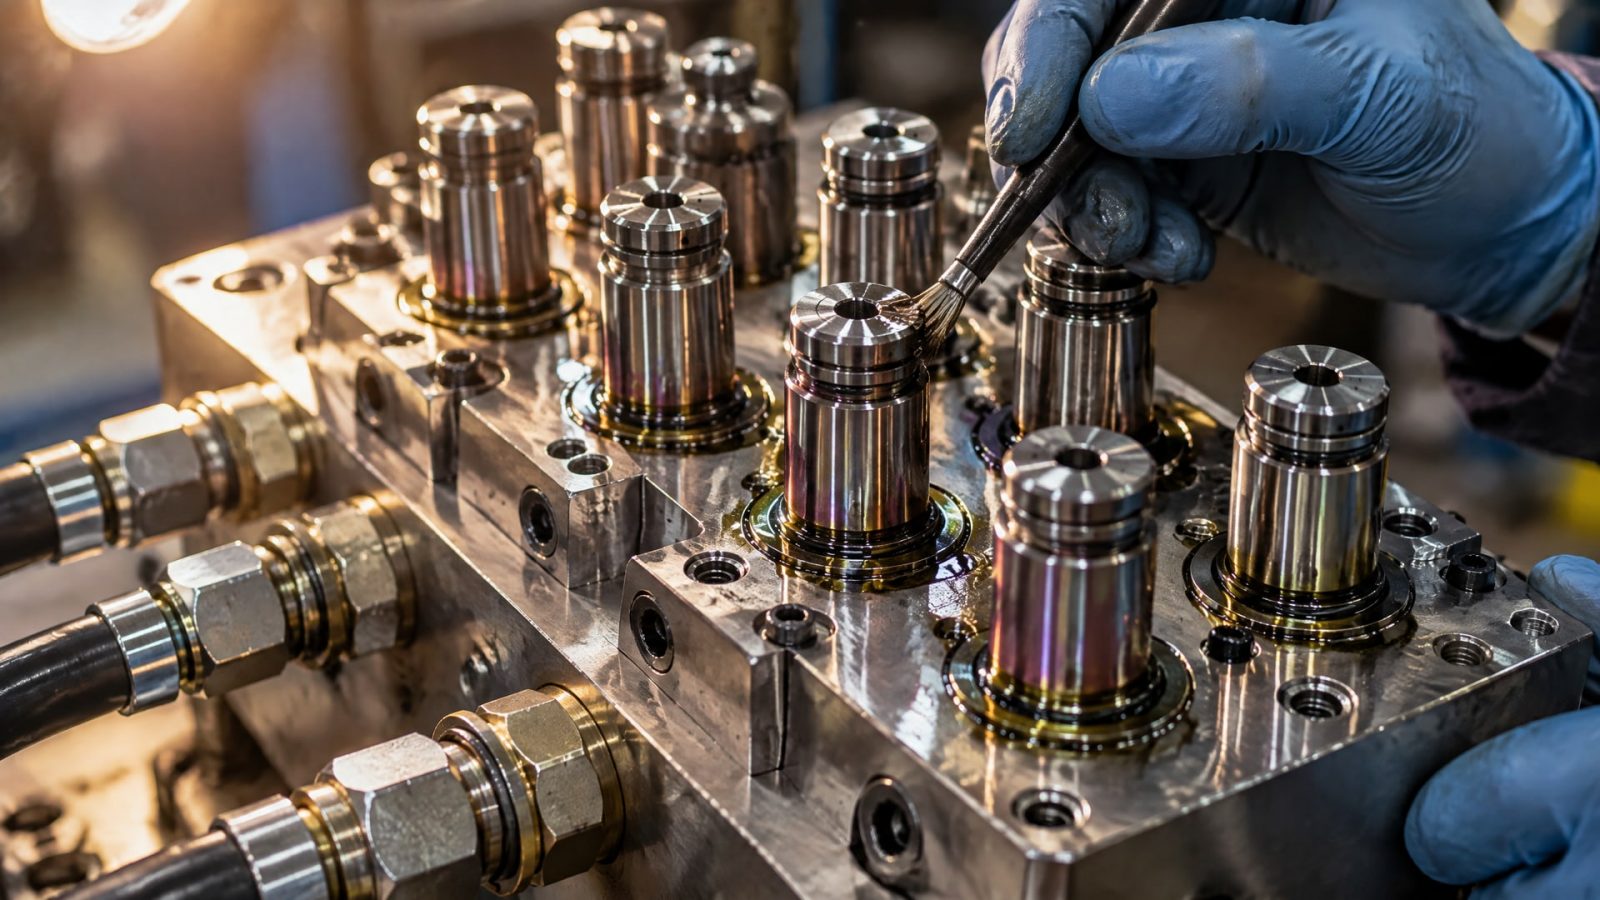
Способ контроля зависит от геометрии детали и требований к толщине. Если процесс не позволяет подтвердить равномерность покрытия, следует пересмотреть метод нанесения или порядок обработки.
Отверждение проводят по режиму, установленному для конкретного материала. Недостаточное соблюдение температуры или времени может помешать сформировать заявленные свойства покрытия. Например, для одного промышленного состава на основе дисульфида молибдена и графита указана полимеризация до +200 °C в течение 20 минут. Использовать эти параметры для другого состава нельзя без подтверждения его документацией.
Рабочие характеристики также оценивают по данным конкретного покрытия. Для одного из промышленных материалов приведен диапазон от -70 °C до +315 °C, а кратковременно допускается температура до +450 °C. Эти показатели не распространяются на покрытия в целом и не заменяют проверку совместимости с рабочей средой.
При передаче процесса в производство фиксируют последовательность подготовки, нанесения и отверждения, а также требования к контролю слоя. Это помогает повторять технологию при обработке следующих партий и быстрее выявлять отклонения. Если меняются покрытие, геометрия детали или условия эксплуатации, параметры процесса проверяют заново.
Часто задаваемые вопросы
Можно ли наносить твердосмазочное покрытие на неподготовленную поверхность?
Нет. Перед нанесением поверхность должна быть чистой, сухой и обезжиренной. Загрязнения и влага ухудшают условия формирования слоя и его адгезии. Если на детали после подготовки появились пыль, масло или влага, поверхность очищают повторно до нанесения покрытия.
Всегда ли метод окунания подходит для плунжерной пары?
Нет. Окунание применяют, если геометрия детали позволяет получить равномерный слой без наплывов. При строгих требованиях к толщине этот способ может быть неподходящим. В таком случае рассматривают распыление или другой метод, который позволяет лучше контролировать формирование покрытия.
Нужно ли смазывать плунжер после нанесения твердосмазочного покрытия?
Это зависит от конкретного узла и применения. В некоторых случаях покрытие позволяет отказаться от последующего смазывания, но такой результат нельзя считать универсальным для всех плунжерных пар. При выборе учитывают условия эксплуатации, рабочую среду и требования к сроку службы покрытия.
Заключение
Защита плунжерных пар твердосмазочным покрытием снижает трение, износ и риск задиров в сопряжении металл-металл. Для результата важно подобрать состав под рабочую температуру и среду, подготовить поверхность и соблюдать требования к нанесению и отверждению. Окунание подходит не для каждой детали: при необходимости строгого контроля толщины выбирают более управляемый метод.
Следующий шаг - описать условия работы плунжерной пары, геометрию деталей и требования к толщине слоя, затем сверить эти параметры с документацией выбранного покрытия. До запуска серийной обработки целесообразно проверить на детали, удается ли получить требуемое покрытие выбранным способом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой методом окунания: выбор процесса для сложной геометрии, подготовка деталей и контроль качества.
Изучите антифрикционные материалы: бронзографит, бронзу и полимеры. Сравнение свойств, методика испытаний и нормативные документы.
Измерение коэффициента трения скольжения на трибометре по схеме пин-диск: методика, параметры испытаний и интерпретация результатов.