
Обработка каналов смазкой методом окунания: выбор процесса для сложной геометрии
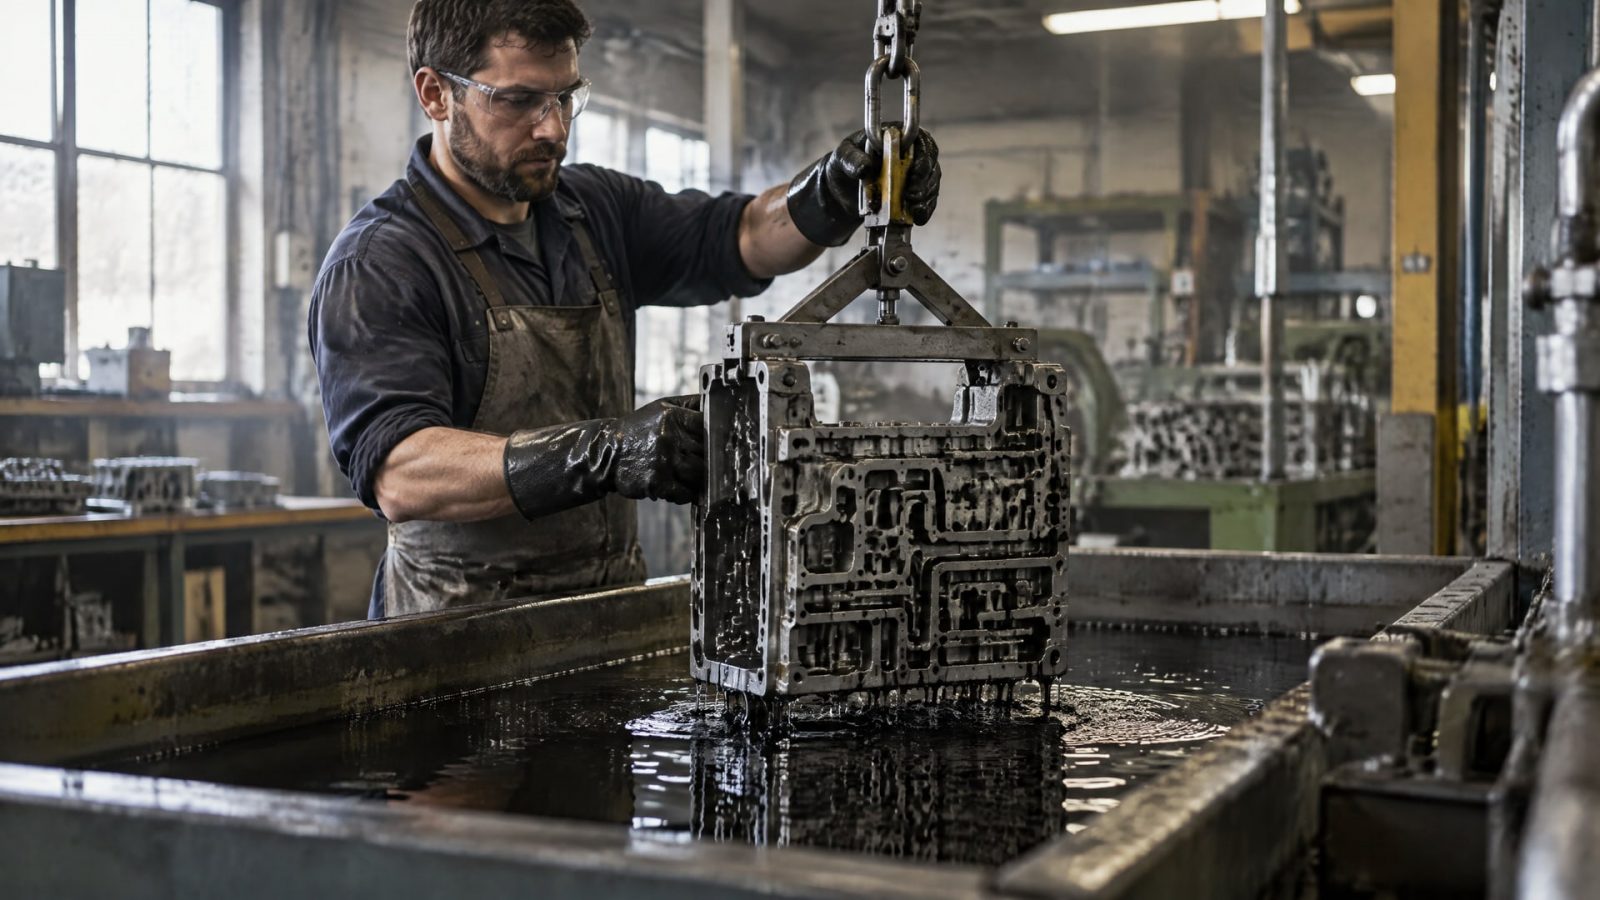
Окунание подходит для обработки каналов смазкой, когда нужно нанести твердосмазочное покрытие на внутренние поверхности, отверстия и полости, к которым трудно подобраться распылением. Результат зависит от смачивания поверхности, концентрации твердых веществ в составе, скорости извлечения детали и числа циклов нанесения. Для сложной геометрии также важно заранее учесть толщину покрытия в отверстиях и посадочных местах.
Статья будет полезна инженерам и техническим специалистам, которые выбирают способ нанесения покрытия, а также закупщикам, сверяющим требования к процессу и контролю качества. Разберем, когда применять обычное окунание, а когда дип-спиннинг, как подготовить деталь и управлять толщиной слоя. Отдельно поясним, почему испытательные стандарты для цинковых покрытий нельзя автоматически применять к антифрикционным.
Как работает обработка каналов смазкой методом окунания
При окунании деталь погружают в состав, чтобы он смочил наружные и доступные внутренние поверхности.
Такой способ применяют для твердосмазочных и антифрикционных покрытий наряду с распылением и другими процессами. Его преимущество для деталей со сложной геометрией состоит в доступе к отверстиям, выемкам и полостям, которые не всегда удается равномерно обработать распылением.
Окунание внутренних каналов требует учитывать не только сам факт погружения, но и способность состава проникнуть в скрытые зоны. Для этого важны полная смачиваемость поверхности и свойства жидкой основы состава. В рекомендациях по процессу отмечается, что низковязкая несущая жидкость помогает составу достичь внутренних поверхностей и повторить геометрию детали. Однако результат все равно зависит от конкретной формы канала и режима нанесения.
Обычное окунание и дип-спиннинг решают близкие, но не одинаковые технологические задачи. При дип-спиннинге деталь после погружения обрабатывают вращением, чтобы удалить избыток материала и выровнять покрытие на сложной форме. Такой вариант рассматривают для мелких деталей со сложной геометрией, в том числе при малых и массовых сериях. Если приоритетом служат проникновение состава в каналы и простота процесса, могут применяться immersion или dip-drain, с учетом состава и вязкости.
Что влияет на результат
Один проход не гарантирует одинаковую толщину по всей поверхности. Параметры процесса подбирают по требуемым свойствам покрытия и геометрии детали. Для получения более толстого и однородного слоя может потребоваться несколько циклов нанесения, а не одно погружение.
До выбора метода стоит определить, какие внутренние зоны должны быть покрыты и можно ли обеспечить их смачивание. Если канал имеет сложную форму, одного визуального осмотра наружной поверхности недостаточно, чтобы подтвердить состояние покрытия внутри. Эти требования нужно включить в технологическую схему и план контроля.
Подготовка деталей со сложной геометрией
Адгезия покрытия зависит от состояния поверхности.
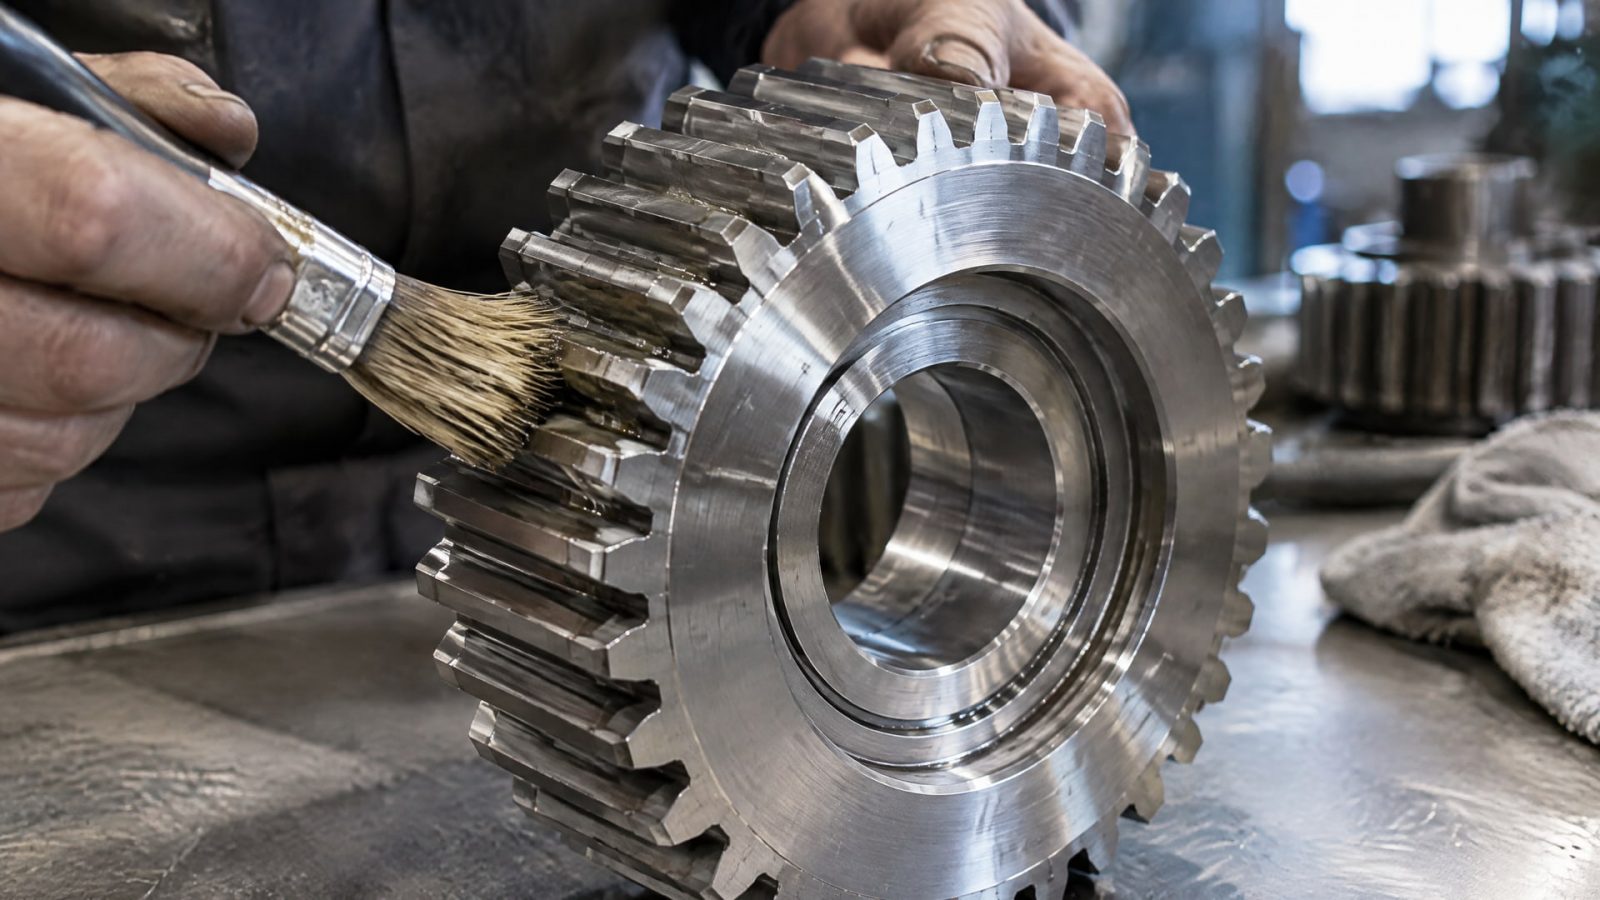
Загрязнения мешают нанесению и могут ухудшить сцепление твердосмазочного состава с деталью, поэтому подготовку нельзя считать второстепенной операцией. До окунания поверхность очищают и обезжиривают; необходимость дополнительной подготовки определяют по материалу детали и требованиям процесса.
Для горячего цинкования в материалах по подготовке изделий также упоминается травление. Это требование относится к соответствующему процессу и не должно автоматически переноситься на нанесение твердосмазочного покрытия. Подготовку для антифрикционного слоя выбирают по технологии конкретного покрытия, не подменяя ее рекомендациями для другого типа обработки.
Особое внимание уделяют отверстиям, плунжерным отверстиям и посадочным поверхностям, где даже небольшое изменение размера может повлиять на сопряжение деталей. Толщину слоя следует учитывать до запуска обработки, а не после появления проблемы с посадкой. Для горячего цинкования в рекомендациях по плоским поверхностям приводится практический запас не менее 1 мм, но эта величина относится именно к горячему цинковому покрытию и не является нормой для твердосмазочных слоев.
Перед серийным нанесением полезно согласовать с технологом критичные поверхности и требования к ним. В перечне должны быть внутренние каналы, отверстия, сопрягаемые зоны и участки, на которых покрытие не должно нарушать заданные размеры. Такой подход помогает определить, достаточно ли обычного окунания или нужен процесс с удалением избытка состава.
Как управлять толщиной и равномерностью покрытия
Толщина и равномерность при окунании зависят от трех основных факторов: концентрации твердых веществ, скорости извлечения детали и числа нанесений.
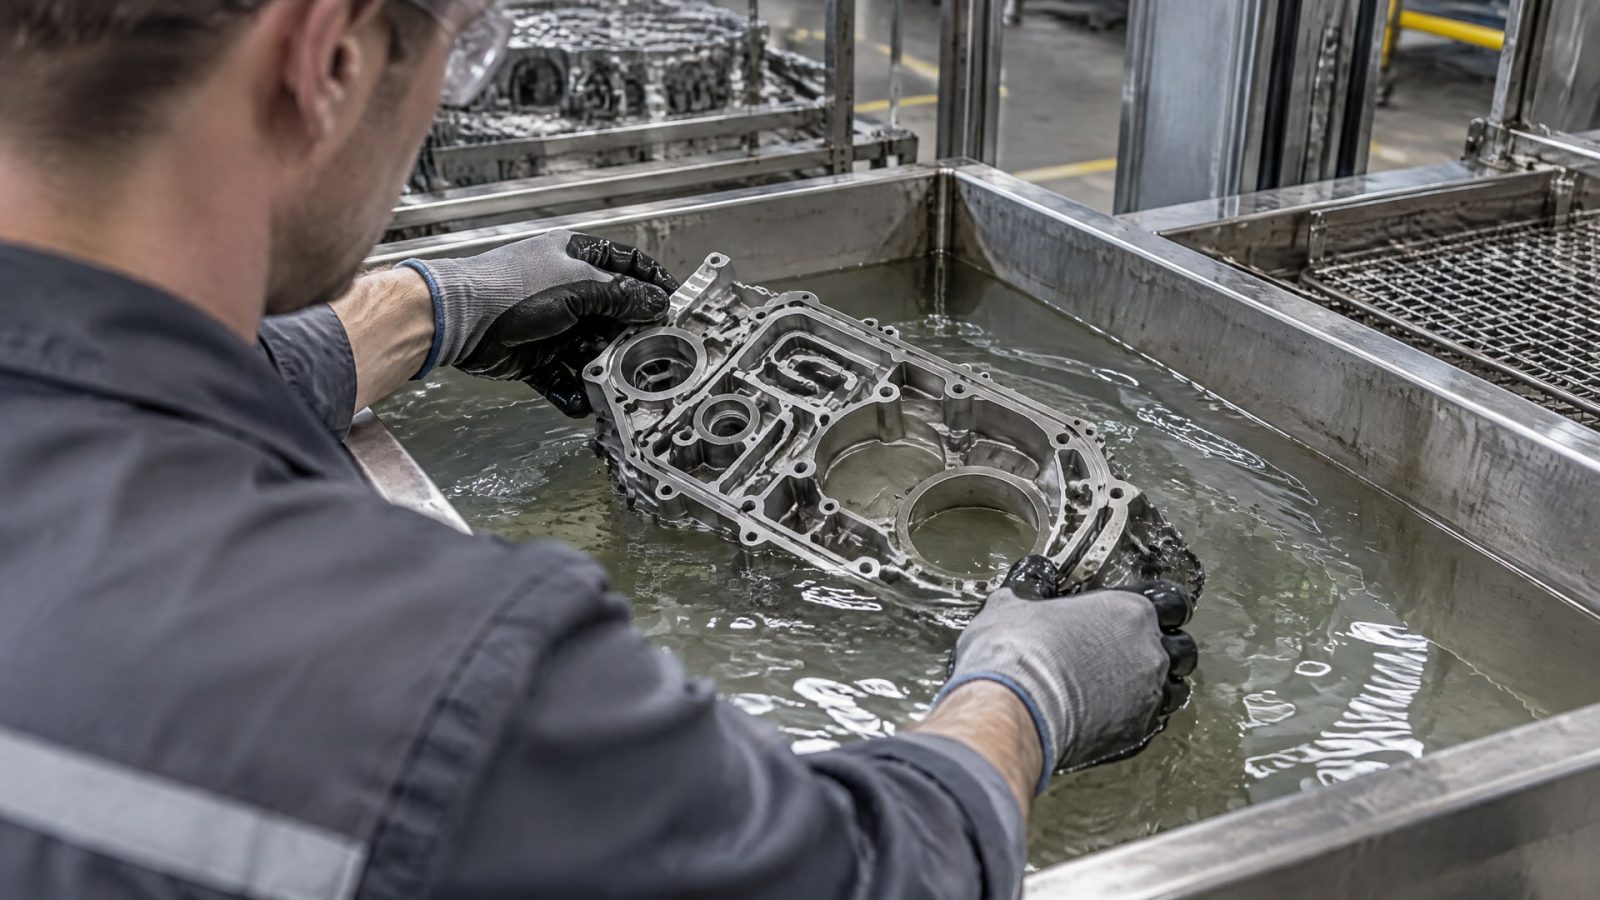
Изменение каждого параметра может повлиять на количество материала, остающегося на поверхности. Поэтому режим нужно оценивать на деталях с той же геометрией, для которой предназначена обработка, а не только на плоском контрольном образце.
Для сложных деталей требуется проверить, как состав стекает из каналов и полостей после извлечения. Если в углублениях остается избыток материала, дип-спиннинг может помочь его удалить и выровнять слой. Если технологическая задача требует большей толщины, несколько циклов нанесения могут дать более однородный результат, чем попытка сформировать весь слой за один проход.
Внутренний канал нельзя считать обработанным только потому, что покрытие видно на внешней поверхности. Следует отдельно определить способ проверки скрытых зон и критерии приемки. Визуальный контроль полезен для доступных поверхностей, но не подтверждает сам по себе равномерность покрытия внутри каналов.
Практические параметры процесса
Перед установкой режима зафиксируйте, какие факторы будут контролироваться:
концентрация твердых веществ в составе;
скорость извлечения детали;
число циклов нанесения;
доступ состава к внутренним поверхностям;
наличие избытка материала в отверстиях и полостях;
влияние толщины покрытия на посадочные размеры.
Управление этими параметрами особенно важно, если деталь содержит несколько каналов или полостей разного размера. Для каждого типа геометрии нужно проверить смачивание и стекание состава, а также установить, требуется ли вращение после погружения. Это позволяет выбрать процесс по фактическому результату, а не по одному лишь названию метода.
Как выбрать способ обработки внутренних каналов
Для детали с каналами и полостями сначала определяют, насколько свободно состав должен проникать во внутренние зоны и где может скапливаться его избыток.
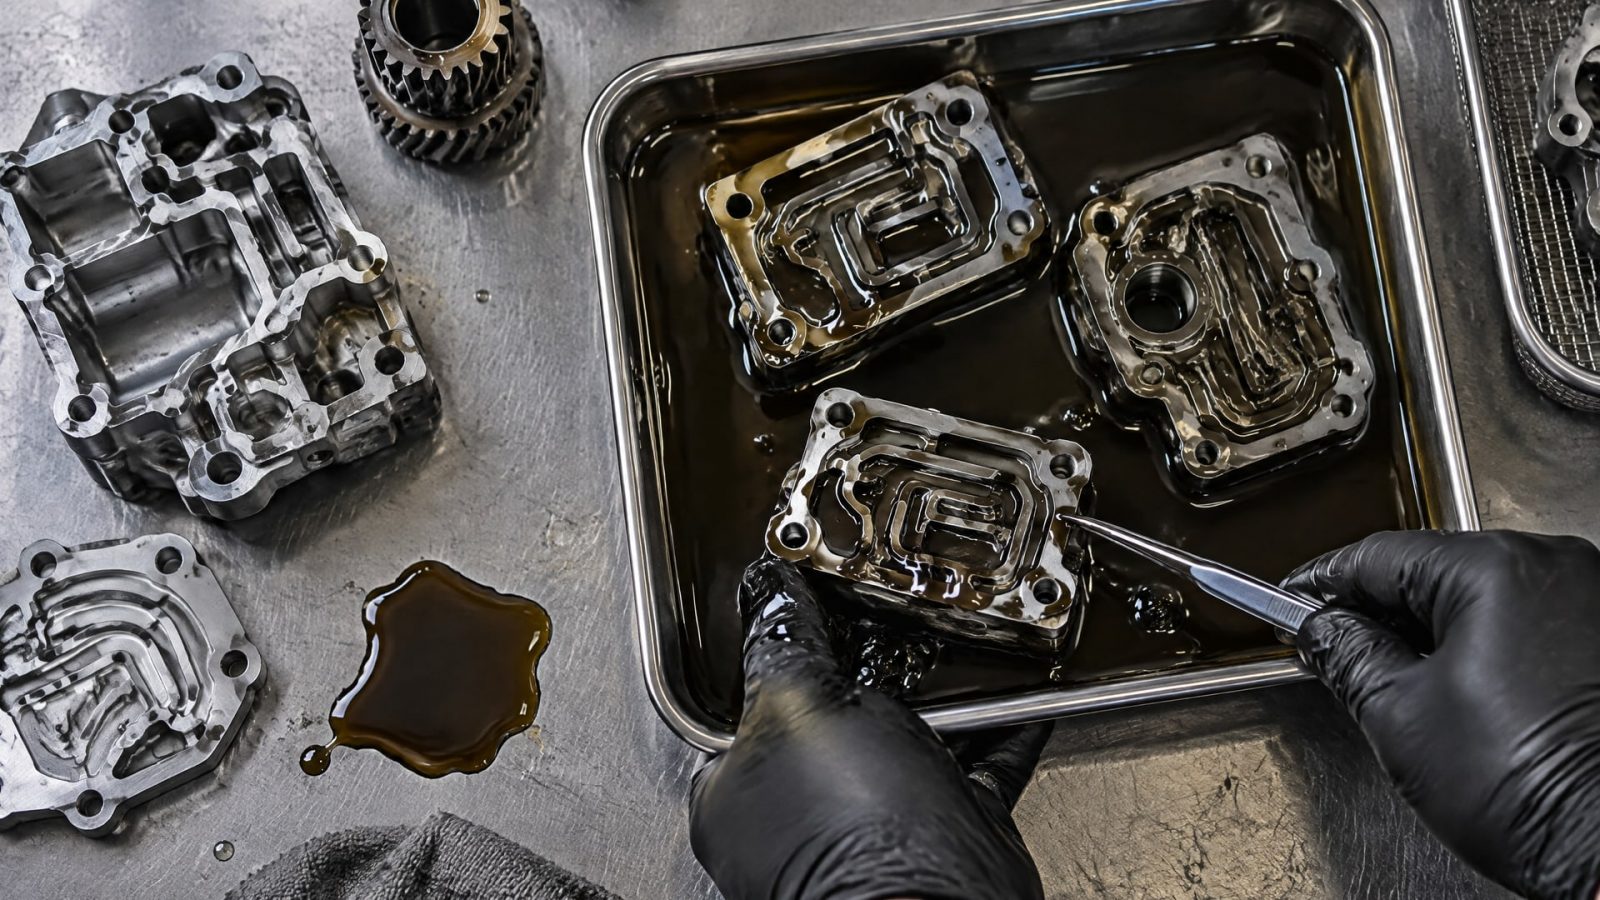
Если главное требование заключается в доступе к внутренним поверхностям, рассматривают окунание или dip-drain. Выбор зависит от состава, его вязкости и способности равномерно смачивать поверхность.
Когда деталь имеет сложный рельеф и после погружения на ней остается лишний материал, уместно оценить дип-спиннинг. Вращение помогает удалить избыток и получить более ровный слой на сложных формах. Метод применяют для мелких деталей, в том числе в малых и массовых сериях, но его пригодность нужно подтвердить на конкретной детали и составе.
Оценивать следует и геометрические ограничения. Внутренние каналы, отверстия и посадочные поверхности могут требовать разных критериев по толщине и равномерности. Если размер после обработки должен сохраняться, допуск на покрытие закладывают заранее. Особенно внимательно проверяют зоны сопряжения, где дополнительная толщина может повлиять на посадку.
При сравнении вариантов полезно обсуждать не только способ нанесения, но и подготовку поверхности, число циклов, удаление избытка и контроль внутренних зон. Это помогает избежать ситуации, когда выбранный процесс подходит для наружной поверхности, но не обеспечивает нужного результата в канале. Итоговый режим устанавливают после проверки на деталях с рабочей геометрией.
Контроль покрытия и применимость стандартов
Метод контроля выбирают с учетом типа покрытия и задачи испытания.
ISO 7989-2:2021 описывает испытание окунанием для оценки равномерности и выявления дефектов проволочных покрытий. Испытание проводят при 20 °C ± 2 °C; используют стеклянную емкость диаметром не менее 8 см с глубиной раствора не менее 10 см. Образец погружают вертикально, он не должен касаться стенок сосуда или двигаться во время погружения.
Результат испытания по ISO 7989-2:2021 не показывает напрямую массу покрытия на единицу площади. Метод предназначен для выявления значительной неравномерности и эксцентриситета. В стандарте предусмотрено минимальное число погружений для классов A и AB, тогда как для классов B, C, D и E испытание не применяется. Это требования конкретного метода контроля проволочных покрытий, а не универсальная схема проверки твердосмазочного слоя.
В таблицах испытаний для цинк-алюминиевых покрытий один цикл окунания может составлять 45 с вместо 1 мин или 22 с вместо 1/2 мин, в зависимости от условий испытания. Эти значения нельзя использовать как режим нанесения антифрикционного покрытия: они относятся к испытательному процессу для соответствующих покрытий. Аналогично ISO 1461 относится к горячим цинковым покрытиям на изделиях из железа и стали, нанесенным окунанием.
Для твердосмазочного покрытия способ контроля и критерии приемки устанавливают отдельно, исходя из его назначения и конструкции детали. Оборудование для окунания также требует регулярной инспекции: проверяют крышки, дренажи, переливные трубы и системы пожаротушения. Это помогает поддерживать работоспособность процесса и безопасность участка.
Часто задаваемые вопросы
Можно ли покрыть внутренние каналы методом окунания?
Да, окунание применяют для обработки внутренних поверхностей, отверстий и полостей. Результат зависит от того, достигает ли состав скрытых зон и смачивает ли их, а также от концентрации твердых веществ, скорости извлечения детали и числа нанесений. Для проверки внутренних каналов нужен отдельно установленный критерий контроля.
Когда выбирать дип-спиннинг вместо обычного окунания?
Дип-спиннинг стоит оценить, если на детали сложной формы после погружения остается избыток состава и требуется выровнять слой. Вращение помогает удалить лишний материал. Обычное окунание или dip-drain рассматривают, когда важны проникновение состава в каналы и простота процесса, с учетом вязкости состава и геометрии детали.
Достаточно ли одного погружения для равномерного покрытия?
Не обязательно. Равномерность и толщина зависят от концентрации твердых веществ, скорости извлечения и количества циклов нанесения. Для сложной геометрии может потребоваться несколько нанесений. Поэтому режим подтверждают на детали с рабочей формой и проверяют отдельно поверхности каналов, отверстий и полостей.
Можно ли использовать ISO 7989-2:2021 для проверки твердосмазочного покрытия?
Не как универсальный стандарт. ISO 7989-2:2021 описывает испытание проволочных покрытий и предназначен для выявления их значительной неравномерности и эксцентриситета. Он не устанавливает общие требования к контролю твердосмазочных покрытий. Для них метод проверки определяют по назначению покрытия и требованиям к детали.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей, внутренние поверхности которых сложно покрыть распылением. Чтобы получить равномерный слой, нужно обеспечить подготовку и смачивание поверхности, управлять концентрацией состава, скоростью извлечения и числом циклов. Для сложной геометрии с избытком материала рассматривают дип-спиннинг, а для точных отверстий заранее учитывают толщину покрытия и проверяют посадочные размеры.
Следующий шаг для инженера или закупщика - составить перечень обрабатываемых внутренних зон, указать размерные ограничения и требования к контролю. Затем следует согласовать подготовку поверхности и провести проверку выбранного режима на детали с рабочей геометрией.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите антифрикционные материалы: бронзографит, бронзу и полимеры. Сравнение свойств, методика испытаний и нормативные документы.
Измерение коэффициента трения скольжения на трибометре по схеме пин-диск: методика, параметры испытаний и интерпретация результатов.
Узнайте, как подобрать образцы для испытаний узлов трения, чтобы получить достоверные результаты и оценить их характеристики.