
Пищевая смазка для высоких температур: как обслуживать оборудование у печей и открытого огня
Для узлов пищевого оборудования, работающих при высокой температуре, выбирают смазку с допуском NSF H1, подходящую для конкретного механизма и подтвержденного температурного режима. H1 допускает только случайный контакт смазки с пищей. Для цепей печей и сушилок обычно рассматривают цепные масла, для подшипников - пластичные смазки; переносить характеристики одного типа на другой нельзя.
Само указание «термостойкая» не подтверждает пригодность смазки для пищевой зоны или работы при прямом воздействии открытого огня. Инженеру важно сверить допуск, тип узла, вязкость масла или консистенцию пластичной смазки, а также дымообразование и образование отложений. Закупщику эта проверка помогает сопоставить продукт с условиями производства и документацией на оборудование.
Как выбрать пищевую смазку для высоких температур
Первый критерий - допустимый контакт с пищей.
NSF H1 означает, что возможен случайный контакт смазки с продуктом. Если материал может попасть в пищевую зону, надписи «пищевой» или «высокотемпературный» недостаточно: проверяют именно H1 и соответствие требованиям FDA 21 CFR 178.3570, если оно заявлено в документации. Класс H2 для такой ситуации не подходит: контакт с пищей для смазок этой категории запрещен.
Затем определяют узел и режим его работы. Цепь печного конвейера требует масла, которое проникает в шарниры и сохраняет смазочную пленку при нагреве. Подшипнику нужна пластичная смазка, рассчитанная на его конструкцию и температурные условия. Направляющие, приводы и зоны рядом с моющими процессами также оценивают отдельно: на выбор влияют возможное попадание влаги и химически агрессивных сред.
Температурные значения в отраслевых описаниях различаются. Для отдельных решений для печных цепей указывается работа до 300 °C, а для некоторых синтетических цепных масел - до 315 °C. Для других специальных материалов встречаются заявления о работе до 650 °C благодаря твердым смазочным компонентам. Эти цифры относятся к разным продуктам и условиям, поэтому не образуют универсальную шкалу пригодности и не подтверждают работу при прямом контакте с пламенем.
Для масла оценивают вязкость. В технических описаниях цепных масел встречаются классы ISO 15, ISO 150 и ISO 220. Выбор зависит от конструкции и способа подачи: масло должно попадать в рабочую зону, а не оставаться снаружи шарнира. Для пластичных смазок проверяют отдельные параметры, поскольку значения вязкости масла и классы консистенции смазки описывают разные свойства.
Наконец, выясняют, как материал ведет себя при нагреве. Низкая испаряемость, малое дымообразование и отсутствие избыточного остатка важны для зон рядом с продуктом и для механизмов, которые длительно работают в горячей среде. Слова «смазка для печи H1» имеют смысл только вместе с документацией, где подтверждены допуск, назначение и температурный режим.
Смазка для хлебопекарной печи: цепи, шарниры и привод
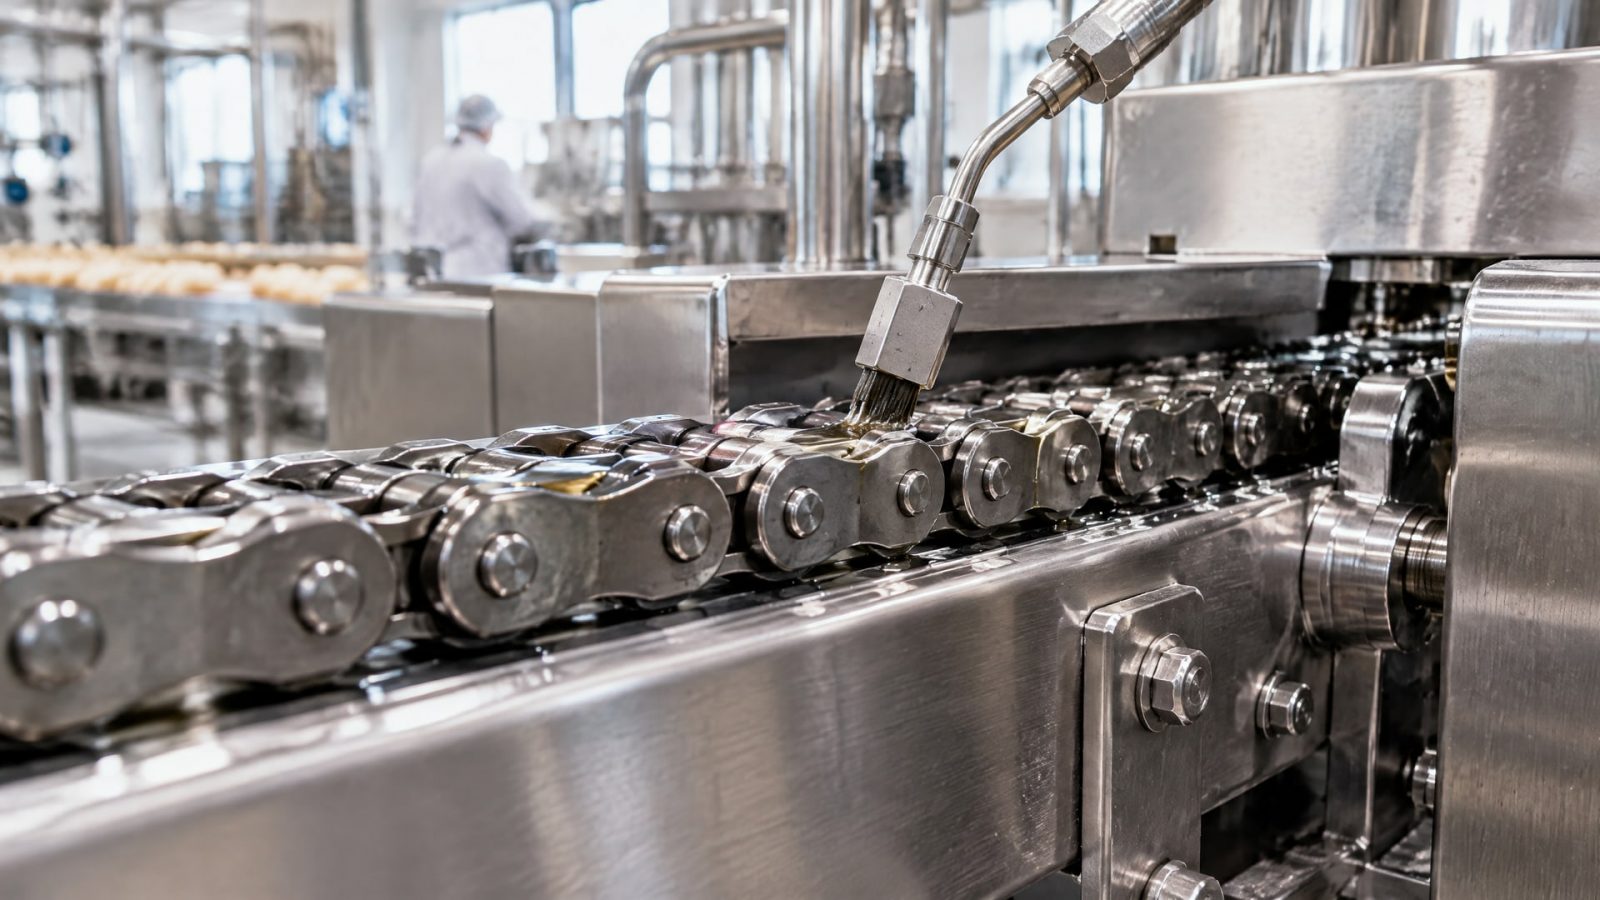
Печной конвейер работает в режиме, где масло должно проникать в шарниры цепи и удерживать смазочную пленку при длительном нагреве.
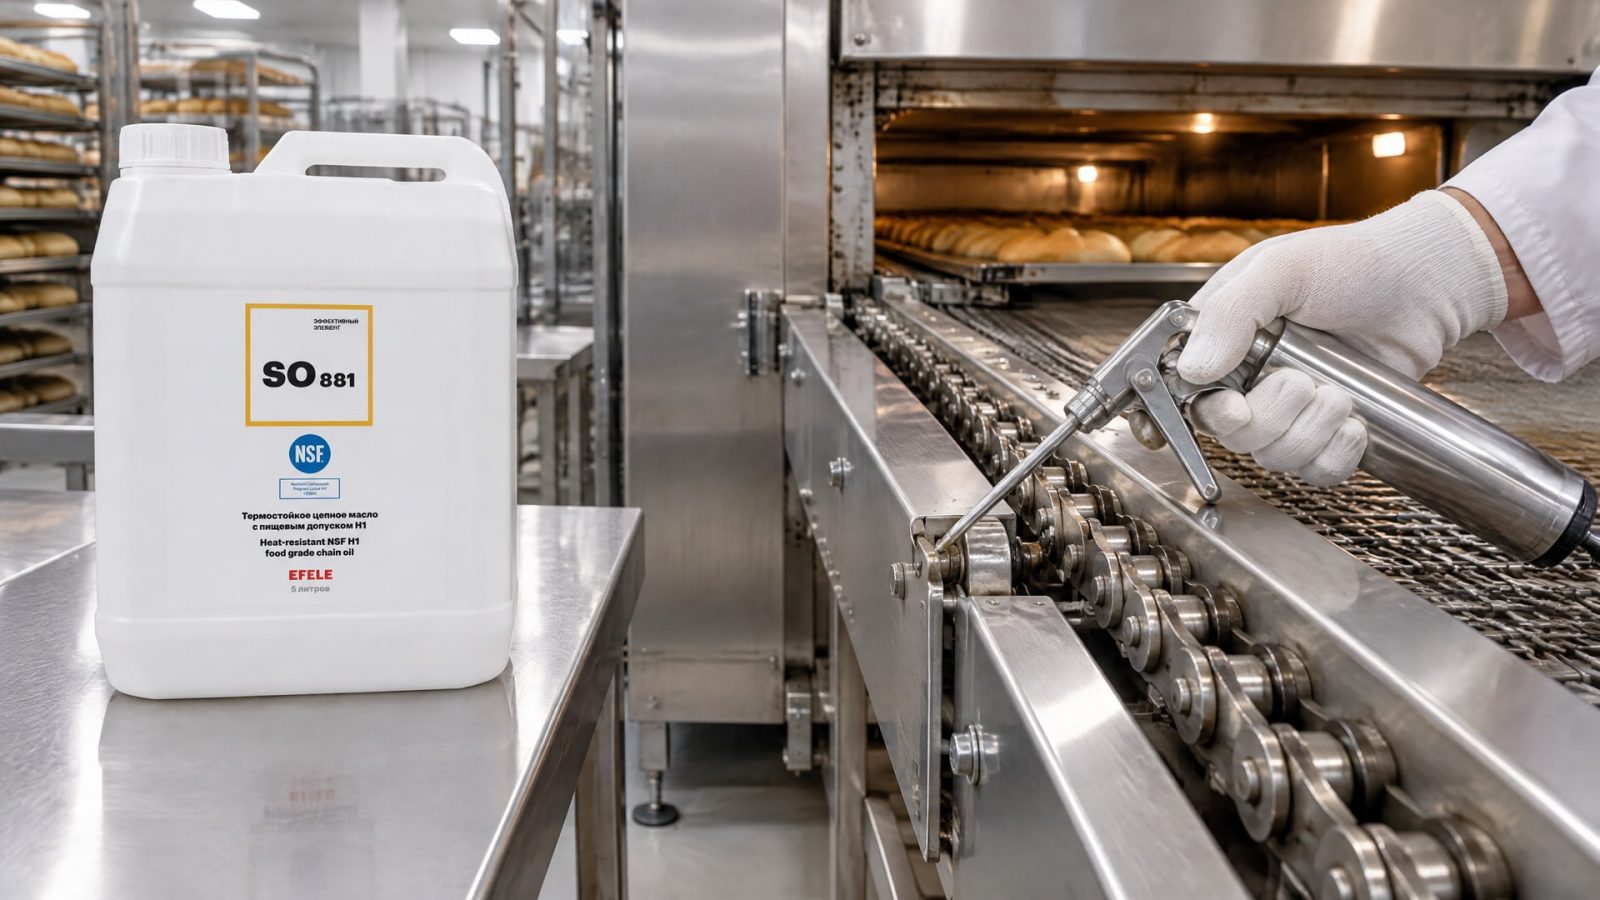
Если материал быстро испаряется или оставляет избыточный остаток, цепь может работать нестабильно, а загрязнения будут накапливаться в узле. Поэтому для цепи выбирают цепное масло, а не пластичную смазку для подшипников.
Ориентироваться только на температуру в камере недостаточно. В описаниях отдельных решений для цепей встречаются значения до 300 °C и до 315 °C, но это показатели разных продуктов, а не универсальная граница для любого конвейера. Параметры также зависят от способа нанесения и конструкции узла. Для выбора сопоставляют заявленную рабочую температуру с режимом печи, а вязкость - с требованиями к проникновению масла в шарниры.
При обслуживании важно не заливать цепь произвольно. Количество и периодичность нанесения определяют по инструкции на оборудование и смазку. Избыток масла не улучшает смазывание автоматически: в горячей зоне он может усиливать образование остатка. Проверяют состояние цепи, характер загрязнений и то, доходит ли масло до рабочих поверхностей шарниров.
Если при нагреве масло дымит, быстро теряет пленку или оставляет отложения, сверяются с документацией на продукт и уточняют, подходит ли его вязкость и температурный диапазон. Некоторые синтетические цепные масла описываются как работоспособные до 315 °C, а отдельные специализированные решения с твердыми смазочными компонентами - до 650 °C. Эти заявленные значения нельзя напрямую переносить на открытый огонь или использовать как рекомендацию без учета условий испытания.
На конвейерных цепях печей и сушилок важно одновременно учитывать тепловую нагрузку, проникновение в шарниры и возможный случайный контакт с пищей. В такой задаче EFELE SO-881 - термостойкое цепное масло с NSF H1 для цепей конвейеров, работающих в печах и сушилках при высоких температурах. Его рассматривают именно для цепного узла, а применимость к конкретной линии проверяют по технической документации и режиму работы оборудования.
Подшипники и направляющие в горячей пищевой зоне
Подшипники печного оборудования требуют пластичной смазки, а не цепного масла.
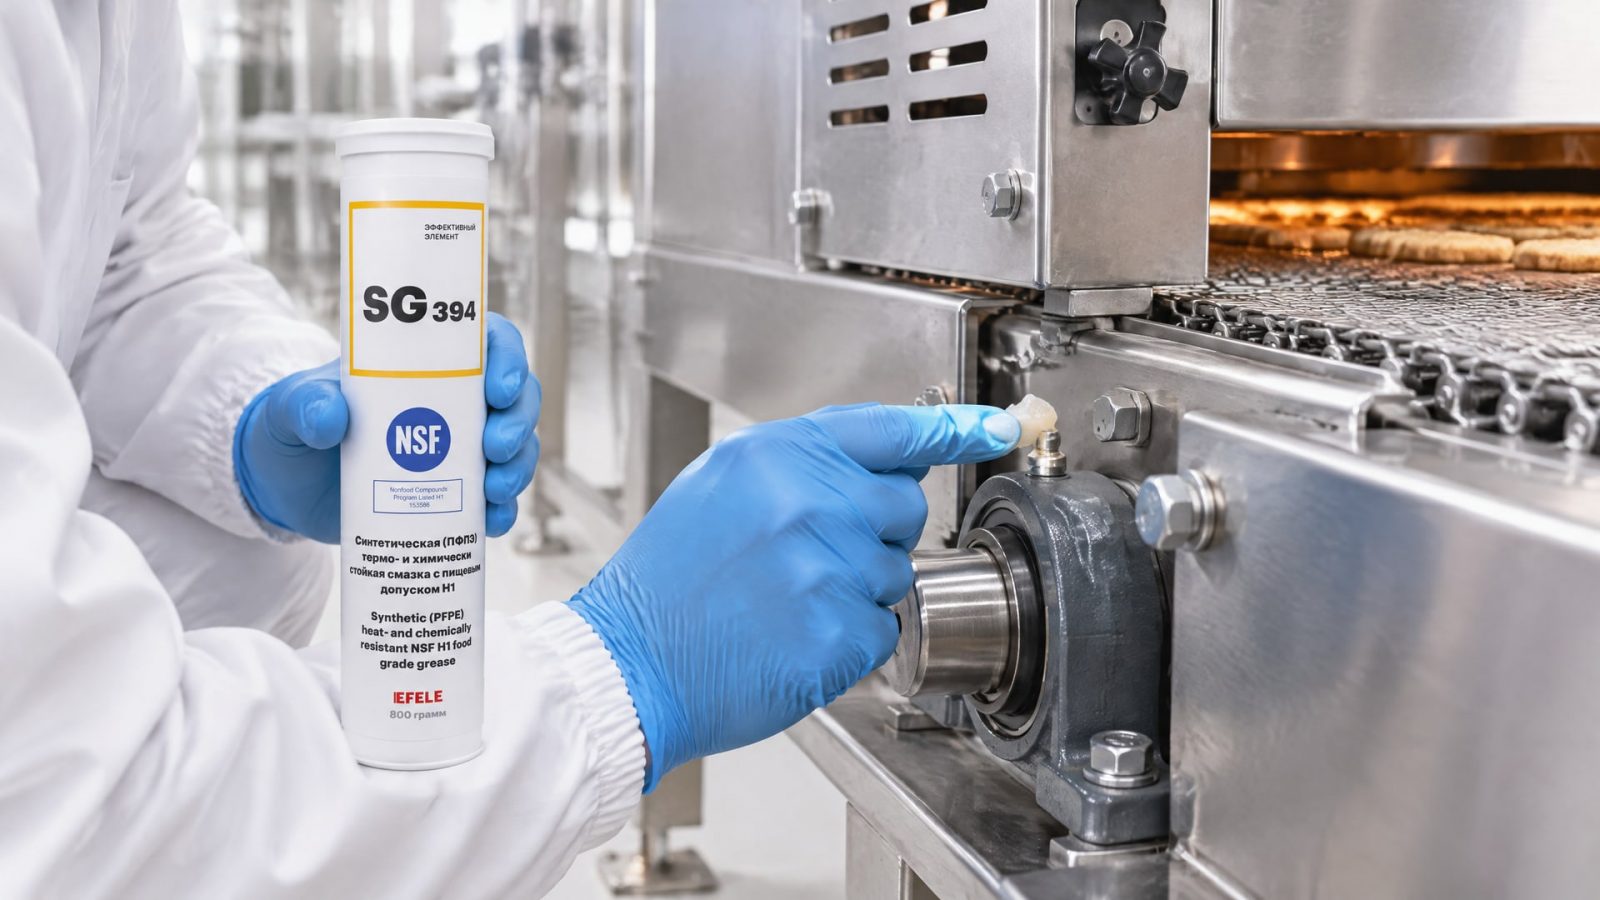
Для отдельных пищевых смазок подшипников печей указывают рабочие диапазоны примерно 160-180 °C; для более жестких условий встречаются решения с диапазоном 180-240 °C. Эти значения помогают оценить порядок температур, но не заменяют проверку характеристик конкретного материала и требований изготовителя узла.
В подшипниковом узле важны устойчивость смазочной пленки, работа при нагреве и совместимость с условиями участка. Если рядом применяют моющие или дезинфицирующие растворы, учитывают вероятность воздействия этих сред. Для направляющих и подшипников запаечного или упаковочного оборудования дополнительно оценивают риск вымывания и фреттинга - повреждения поверхностей при малых повторяющихся перемещениях.
Неправильно подбирать подшипниковую смазку только по максимальной температуре. Например, диапазон 180-240 °C относится к отдельным решениям для горячих условий, а не ко всем смазкам с пищевым допуском. Для эксплуатации также важны конструкция подшипника, режим пуска и требования к обслуживанию. Холодный пуск может предъявлять к смазке и узлу иные требования, чем установившаяся работа при высокой температуре.
Когда подшипник или направляющая работают одновременно при нагреве и воздействии химически агрессивной среды, задачу рассматривают как сочетание двух нагрузок, а не как подбор «просто термостойкого» продукта. Для таких применений EFELE SG-394 - термо-химстойкая смазка с NSF H1 для подшипников и направляющих печей, а также запаечного и упаковочного оборудования. Ее назначение соотносят с условиями конкретного узла, включая воздействие среды и режим работы.
Смазка пищевого оборудования при работе рядом с открытым огнем
Температура воздуха в печи и прямое воздействие открытого огня - разные условия.
Значение, указанное для работы масла или смазки в горячей зоне, само по себе не подтверждает стойкость при контакте с пламенем. Если узел может подвергаться прямому воздействию огня, в документации на смазку должно быть подтверждение пригодности именно для такого режима; при отсутствии данных нельзя выводить эту пригодность из общей отметки «высокотемпературная».
Для сравнения, в отраслевых описаниях встречаются рабочие температуры до 300 °C и 315 °C для отдельных цепных масел, а для специальных решений с твердыми компонентами - до 650 °C. Эти значения относятся к разным составам и назначениям. Они не гарантируют одинаковое поведение при нагреве, низкое дымообразование или отсутствие отложений, а тем более не заменяют испытаний при контакте с пламенем.
Для пищевой зоны сохраняют отдельное требование: если возможен случайный контакт с продуктом, выбирают NSF H1. Температурная стойкость не заменяет этот допуск. И наоборот, H1 не означает, что материал подойдет для любого горячего узла. В документации должны совпасть как минимум назначение, тип смазочного материала и условия применения.
При подборе смазки пищевого оборудования рядом с огнем оценивают также испаряемость, дымность и количество остатка после нагрева. Если масло образует отложения, они могут мешать работе цепи и загрязнять окружающие поверхности. Для подшипника проверяют назначение пластичной смазки и ее рабочий диапазон: опубликованные решения для таких узлов охватывают, например, 160-180 °C и 180-240 °C, но эти диапазоны нельзя подставлять вместо данных конкретного продукта.
Когда технической документации недостаточно, безопаснее не делать вывод по одному числу. Снабженец сверяет спецификацию с инженером оборудования, уточняет условия воздействия огня и фиксирует, относится ли указанная температура к непрерывной работе, кратковременному воздействию или иной оценке. До подтверждения совместимости смазку не считают пригодной для прямого контакта с пламенем.
Как наносить и контролировать смазку на печном оборудовании
Перед обслуживанием определяют точку смазывания и тип материала: масло для цепи, пластичная смазка для подшипника или продукт для направляющей.
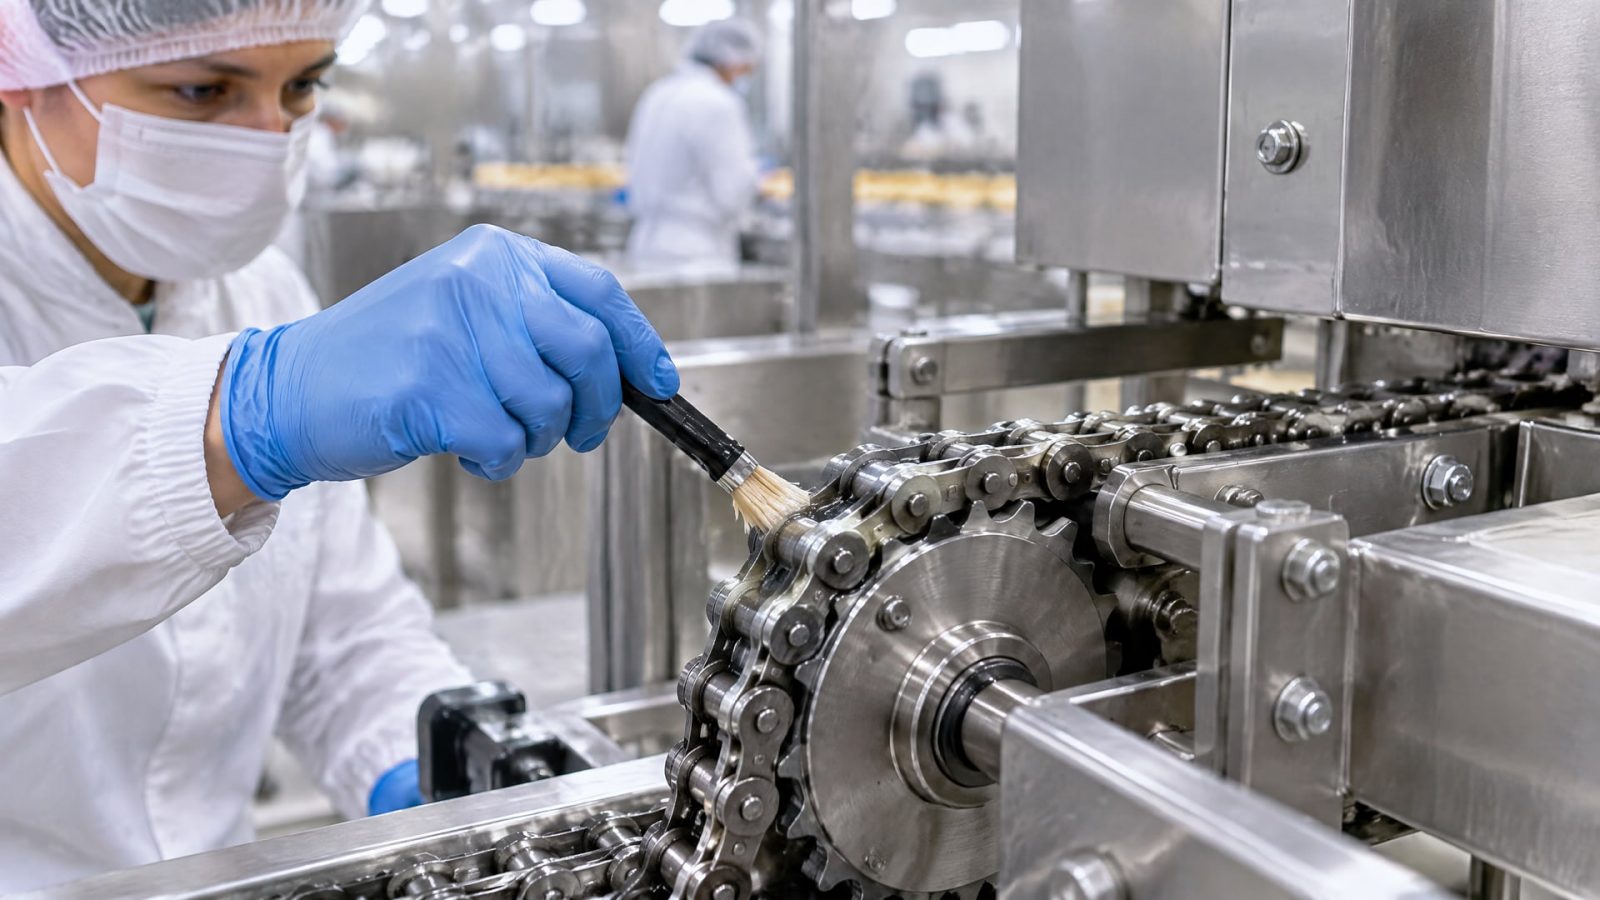
Их нельзя считать взаимозаменяемыми. Также проверяют, допускает ли применяемая смазка случайный контакт с пищей, если узел находится в соответствующей зоне. Для этого смотрят на NSF H1 и техническую документацию, а не только на общее обозначение «food grade».
Смазку наносят в соответствии с инструкцией производителя оборудования и продукта. На поверхности формируют тонкую пленку, а не толстый слой. После сборки излишки убирают, чтобы они не мешали работе узла и не накапливали загрязнения. Для цепи проверяют, попадает ли масло в шарниры; для подшипника - соответствует ли выбранная пластичная смазка его назначению и режиму.
Регламент обслуживания нельзя задавать одной цифрой для всех печей. На него влияют температура, конструкция узла, режим работы и условия участка. В технических данных встречаются диапазоны 160-180 °C и 180-240 °C для подшипниковых смазок, а для цепных масел - значения до 300 °C и 315 °C. Это не интервалы замены, а примеры температурных характеристик отдельных решений.
При осмотре обращают внимание на дым, отложения и состояние смазочной пленки. Если узел перегревается, масло быстро исчезает из зоны трения или образуется избыточный остаток, не следует компенсировать проблему бесконтрольным увеличением подачи. Сначала проверяют, соответствует ли смазка типу узла и рабочей температуре, затем сверяют способ нанесения с инструкцией. Для пищевых зон повторно проверяют H1, поскольку замена на обычную индустриальную смазку не подтверждает допустимость случайного контакта с пищей.
Полезно зафиксировать в документации оборудования название продукта, место нанесения и регламент обслуживания. Это упрощает передачу информации между инженером, ремонтной службой и закупщиком и снижает риск случайной замены на материал с неподходящим назначением. Если параметры открытого огня или температуры узла не подтверждены, их уточняют до выбора смазки.
Часто задаваемые вопросы
Подойдет ли любая термостойкая смазка для печи H1?
Нет. Термостойкость и пищевой допуск подтверждают разные свойства. Для зоны, где возможен случайный контакт с пищей, требуется NSF H1. Затем проверяют, предназначен ли материал для конкретного узла: цепи, подшипника или направляющей. Надписи «food grade» и «high temperature» без подтверждения H1 недостаточно.
Можно ли использовать смазку для хлебопекарной печи при прямом контакте с огнем?
Только если документация прямо подтверждает пригодность для такого режима. Указанная рабочая температура сама по себе не означает стойкость при контакте с пламенем. Значения до 300 °C, 315 °C или 650 °C относятся к отдельным решениям и не являются общей рекомендацией для любого узла печи.
Одна смазка подходит для цепи и подшипника?
Не обязательно. Для цепей применяют цепные масла, которым важно проникать в шарниры и сохранять пленку при нагреве. Для подшипников выбирают пластичные смазки с подходящим назначением и рабочим диапазоном. Например, в описаниях подшипниковых решений встречаются диапазоны 160-180 °C и 180-240 °C.
Что важнее при выборе цепного масла: температура или вязкость?
Оба параметра. Масло должно подходить к температурному режиму и проникать в шарниры цепи. В технических описаниях встречаются классы ISO 15, ISO 150 и ISO 220, а также температуры до 300 °C и 315 °C для отдельных решений. Выбор сверяют с конструкцией узла и инструкцией оборудования.
Заключение
Пищевая смазка для высоких температур должна соответствовать типу узла, рабочему режиму и требованиям пищевой зоны. Для цепей выбирают цепное масло, для подшипников - пластичную смазку; NSF H1 подтверждает возможность только случайного контакта с пищей, но не пригодность к прямому воздействию открытого огня. Температурные значения из описаний разных материалов нельзя переносить на все оборудование.
Следующий шаг - определить точки смазывания и фактические условия работы, включая возможность контакта с пламенем, затем сверить документацию на оборудование и смазку. Для каждого узла зафиксируйте тип материала, подтвержденный допуск, температурный режим и порядок нанесения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно смазать офисное кресло, чтобы устранить скрип направляющих, и подберите подходящую смазку.
Узнайте, как правильно выбрать смазку для защиты от вибраций оборудования в пищевой промышленности, учитывая условия эксплуатации и тип узла.
Узнайте, как правильно выбрать и применять смазки H1 для обслуживания оборудования напитков, чтобы обеспечить безопасность продукции.