
Защита оборудования от вибраций: как смазывать пищевые узлы
Для защиты оборудования от вибраций в пищевом производстве важно подобрать смазку не только по допуску для возможного контакта с продуктом. Учитывают стойкость к вибрации, воде и рабочей температуре, тип подшипника, скорость и способ подачи смазки. Вибрация сокращает срок службы смазки, а при повышенной температуре это влияние усиливается. Универсальной формулы, которая задает интервал обслуживания для всех таких узлов, нет.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые обслуживают пищевые машины, конвейеры и подшипниковые узлы. Разберем, как выбрать пищевую смазку для вибронагруженного оборудования, сколько смазки закладывать, что проверить перед повторным обслуживанием и как учитывать мойку. Отдельно рассмотрим маркировку NSF H1 и практические ошибки, которые могут привести к перегреву или ускоренному износу.
Как вибрация влияет на смазку и износ оборудования
Вибрационная нагрузка действует не только на корпус машины и подшипник.
Она сокращает ресурс смазки, а повышение рабочей температуры усиливает этот эффект. Поэтому смазка оборудования при вибрации требует контроля состояния узла и условий его работы. Назначить единый интервал повторного смазывания для всех машин нельзя: влияние вибрации не описывается универсальной формулой.
При выборе учитывают сочетание факторов, а не только пометку «для пищевого оборудования». Важны тип подшипника, скорость вращения, температура, нагрузка, степень вибрации, наличие воды и устройство уплотнений. Если оборудование регулярно моют, нужно также проверить водостойкость смазки и ее совместимость с моющими средствами. Маркировка H1 сама по себе эти свойства не подтверждает.
Вибрация может сопровождаться ускоренным износом узла, особенно если смазка теряет рабочие свойства или внутрь попадают вода и пыль. Уплотнения помогают ограничить проникновение загрязнений и утечку смазки, но их состояние и совместимость нужно оценивать для конкретной конструкции. Для пищевых подшипников также применяют решения с постепенной подачей смазки, снижающие риск утечек.
При осмотре полезно сопоставлять рабочие условия с данными о смазке и подшипнике. Уточняют, менялась ли температура, насколько часто проводят мойку, есть ли признаки утечки и как изменился режим работы узла. Если вибрация возросла или появилась дополнительная тепловая нагрузка, прежний интервал обслуживания может потребовать пересмотра. Решение принимают по фактическим условиям и документации оборудования, а не только по календарному графику.
Такой подход помогает разделить причины износа оборудования от вибрации. Недостаток смазки, ее избыток, несовместимость материалов, попадание воды и повышенный нагрев требуют разных действий. Простое увеличение объема смазки не устраняет причину и может ухудшить работу подшипника из-за дополнительного перемешивания и нагрева.
Как выбрать пищевую смазку для вибрационного оборудования
NSF H1 применяют для смазок в зонах, где возможен случайный контакт с пищей.
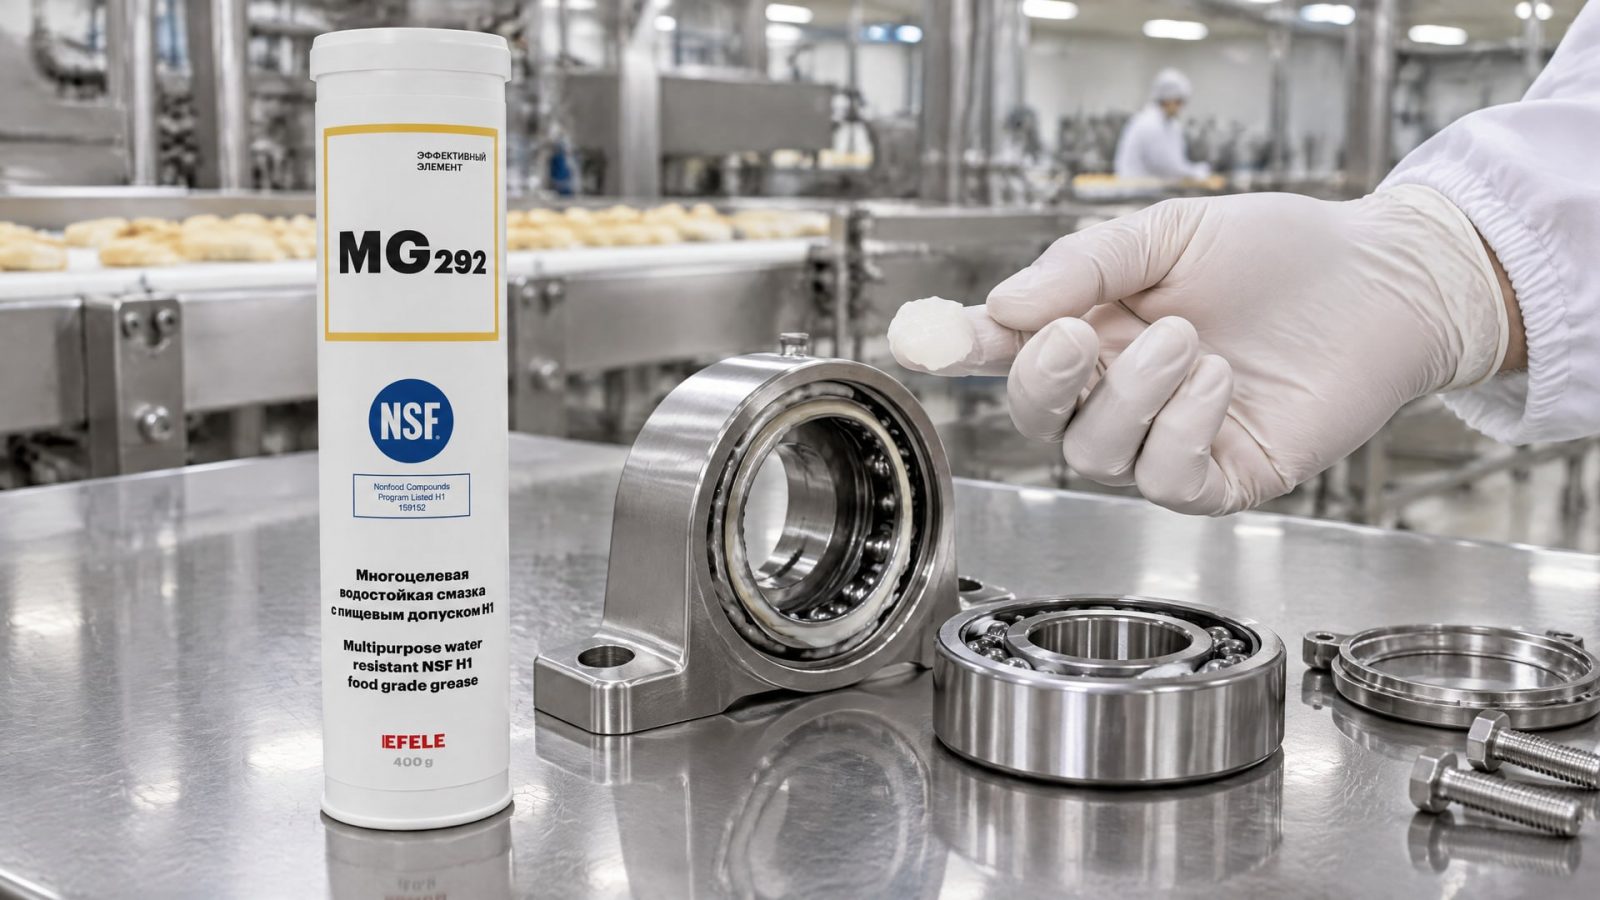
Это не разрешение на регулярный или прямой контакт. Регламент США 21 CFR 178.3570 связан с требованиями к смазкам категории H1, а ISO 21469 относится к гигиеническим требованиям к производству смазочных материалов. Эти обозначения помогают оценить применимость в пищевой зоне, но не заменяют проверку рабочих характеристик.
При выборе смазки подшипников при вибрации нужно отдельно сверить водостойкость, температурный диапазон, стойкость к вибрации и нагрузке, совместимость с уплотнениями и режимом мойки. Для пищевых подшипников часто используют консистенцию NLGI 2. NLGI обозначает класс консистенции, а не показатель стойкости к вибрации или адгезии.
Для одного из описанных вариантов пищевой смазки указан диапазон от −25 до +120 °C и применение при скорости менее 2/3 максимальной скорости подшипника. Это частные параметры конкретного решения, а не универсальные границы для пищевых смазок. Их нельзя переносить на другой продукт без сверки с его спецификацией и требованиями узла.
Высокая влажность и мойка повышают требования к водостойкости. Если моющие средства воздействуют на узел, дополнительно проверяют совместимость смазки с ними и материалами уплотнений. В условиях высоких нагрузок и вибрации также важна способность смазки сохранять рабочие свойства. Выбор только по формулировке «пищевая» не отвечает на вопрос, подойдет ли она для конкретного подшипника.
В узлах, где сочетаются вибрация, высокие нагрузки и риск вымывания, свойства смазки нужно оценивать в связке. В таких условиях для обслуживания пищевого оборудования используют EFELE MG-292: водостойкую смазку NSF H1 для высоконагруженных узлов трения, подверженных вибрации. Перед применением проверяют совместимость с ранее заложенным составом и требованиями изготовителя подшипника.
Как смазывать подшипники при вибрации
До повторной смазки выясняют, допускает ли конструкция подшипника обслуживание.
Закрытое исполнение или наличие твердой смазки может исключать дополнительную закладку. Даже если предусмотрен канал для подачи, нельзя автоматически добавлять любой состав с маркировкой H1: необходимо проверить совместимость с заводской смазкой и материалами узла.
Для ряда пищевых подшипников приводится ориентир заполнения смазкой 20–30% свободного объема. Это не универсальная норма для всех конструкций: при обслуживании сверяются со спецификацией подшипника и указаниями изготовителя. Избыточное количество может усилить перемешивание и нагрев, а недостаточное не обеспечит требуемую смазку контактных поверхностей.
Порядок работы определяют по конструкции узла и предусмотренным точкам подачи. Если повторное смазывание допускается, используют совместимую смазку и не увеличивают объем без технического основания. При наличии каналов для подачи смазки важно убедиться, что они не засорены и ведут к обслуживаемому подшипнику. Уплотнения должны ограничивать попадание воды и пыли, а также препятствовать утечке смазки.
Перед обслуживанием полезно зафиксировать условия работы: режим вибрации, температуру, скорость и частоту мойки. Эти параметры помогают оценить, почему прежняя смазка теряет свойства быстрее или почему узел нагревается. Если после закладки изменились шум, температура или следы утечки, следует проверить не только количество смазки, но и состояние подшипника, уплотнений и каналов подачи.
Задача обслуживания не в том, чтобы заполнить подшипник максимально возможным количеством смазки. Нужно обеспечить условия, предусмотренные для конкретного узла, и не допустить несовместимости составов. Если тип заводской смазки неизвестен, сначала устанавливают ее характеристики по документации. Это особенно важно для закрытых подшипников и решений, не рассчитанных на повторную закладку.
Как учитывать мойку и температуру
Мойка под давлением создает отдельную нагрузку на смазочный узел: вода может проникать через уплотнения, а моющие средства воздействуют на смазку и материалы вокруг нее.
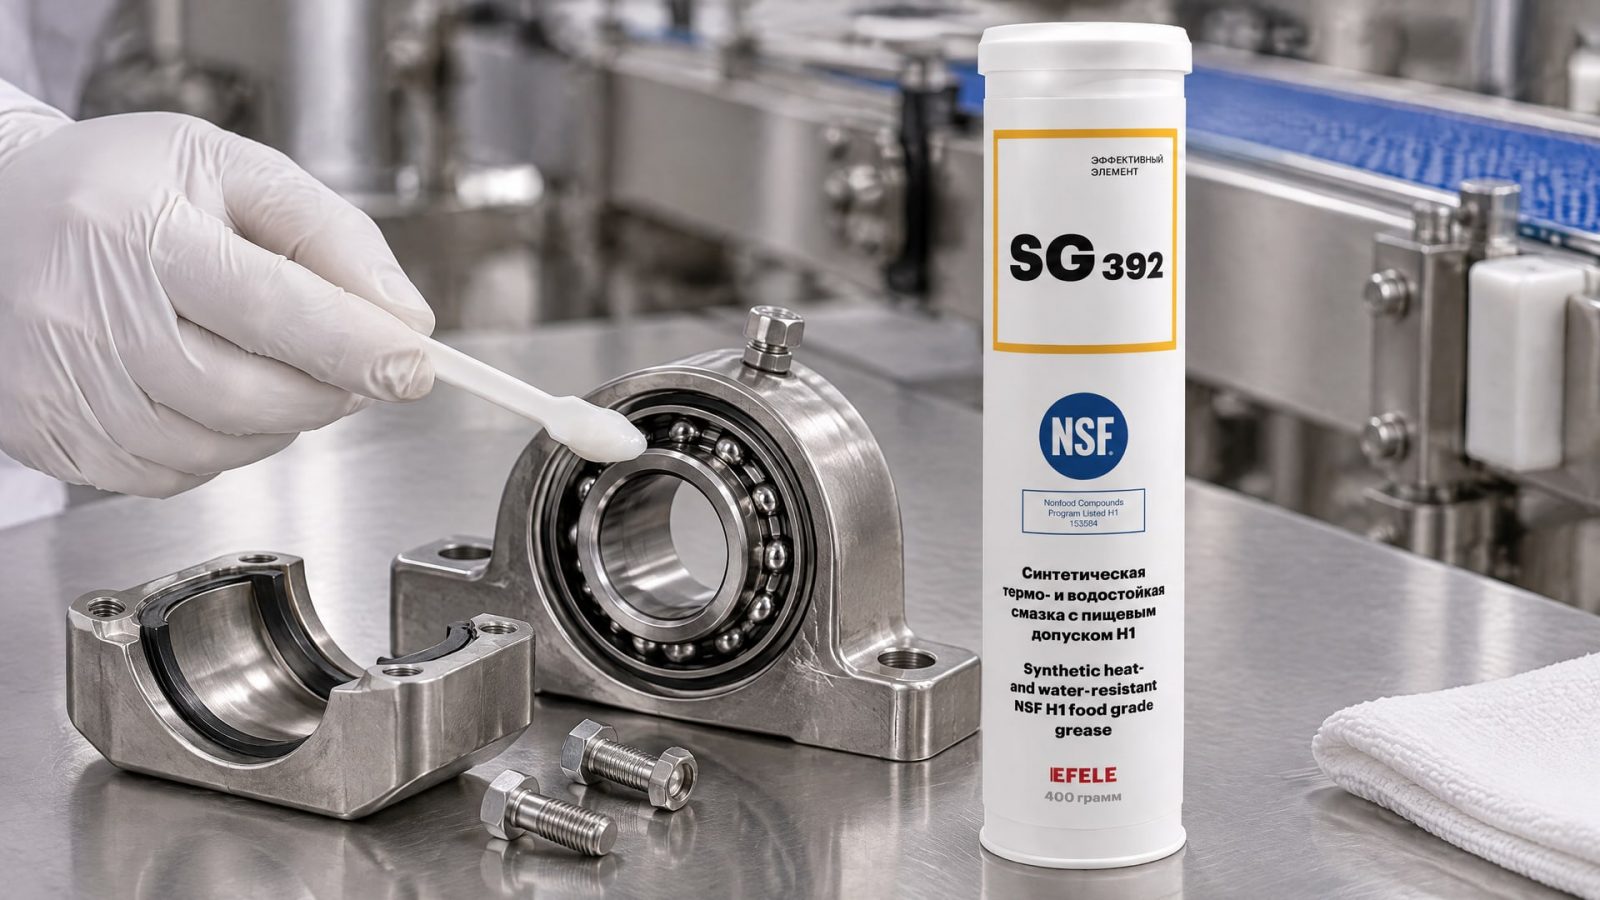
Поэтому при выборе проверяют водостойкость и совместимость с моющими средствами. NSF H1 не означает, что смазка автоматически выдерживает мойку или подходит для любой санитарной среды.
При регулярном контакте с водой важны конструкция уплотнений и защита подшипника от загрязнений. Влага и пыль, попавшие внутрь, ускоряют износ и ухудшают работу смазочного слоя. Следует проверять состояние уплотнений, наличие утечек и соответствие выбранной смазки условиям мойки. Одной замены смазки может быть недостаточно, если вода проникает через поврежденное уплотнение.
Температуру рассматривают вместе с вибрацией. Повышенный нагрев ускоряет снижение ресурса смазки при постоянной вибрации, поэтому рабочий диапазон состава сверяют с фактической температурой узла. Указанный для отдельной пищевой смазки диапазон от −25 до +120 °C показывает, насколько важно ориентироваться на спецификацию конкретного продукта, а не на общий статус «пищевой».
Если узел работает одновременно при повышенной температуре и вибрации, а также подвергается мойке, требования к смазке нужно проверять по всем условиям сразу. В таких режимах в обслуживании применяют EFELE SG-392, термо- и водостойкую смазку NSF H1 для подшипников и других узлов. Перед выбором сверяют ее характеристики с температурой, конструкцией и режимом работы оборудования.
Изменение температуры после мойки или во время производственного цикла также важно учитывать при оценке состояния подшипника. Если узел стал нагреваться сильнее, нельзя сразу объяснять это только вибрацией или недостатком смазки. Проверяют количество и совместимость состава, уплотнения, скорость и нагрузку. Так проще определить причину и избежать необоснованного увеличения интервала или объема повторной закладки.
Как организовать обслуживание вибронагруженных узлов
План обслуживания строят по фактическим условиям работы, поскольку вибрация сокращает ресурс смазки, а ее влияние усиливается при росте температуры.
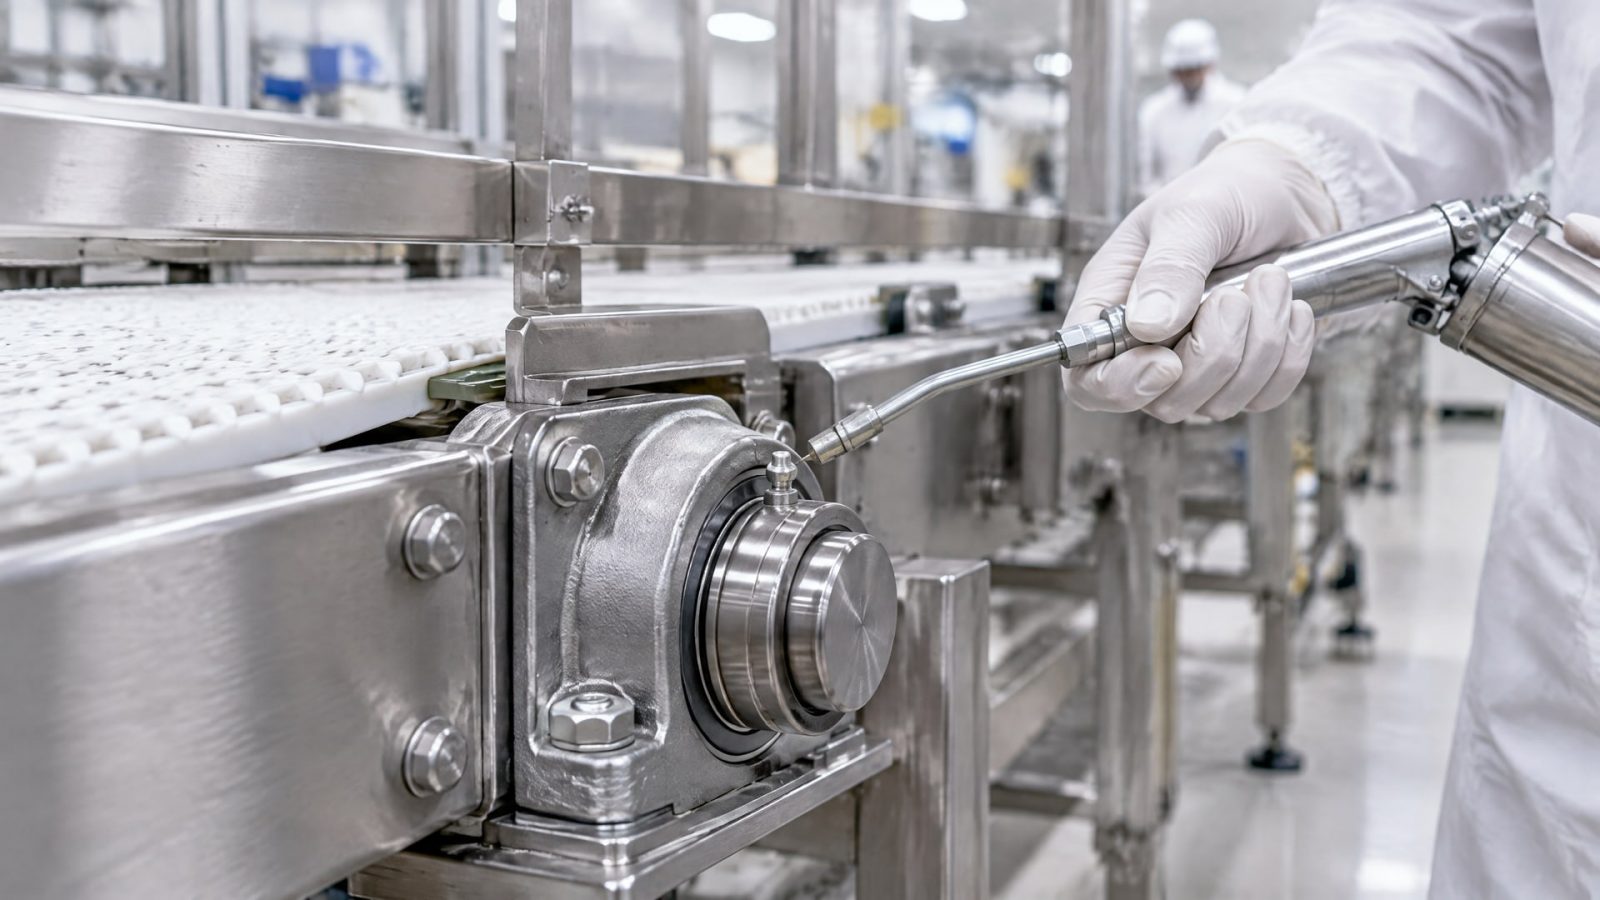
Универсального расчета интервала для всех подшипников нет. Инженер сопоставляет рекомендации изготовителя, скорость, температуру, нагрузку, мойку, состояние уплотнений и наблюдения во время работы.
Для каждого обслуживаемого узла целесообразно фиксировать тип подшипника, применяемую смазку, способ подачи и дату обслуживания. Также отмечают изменения режима: усилилась ли вибрация, изменились ли температура или частота мойки, появились ли утечки. Такая история помогает отличить постоянную особенность оборудования от нового отклонения и точнее корректировать обслуживание.
Перед закупкой снабженец сверяет полное обозначение смазки и ее спецификацию с требованиями инженера. В документации должны быть подтверждены нужная категория пищевого применения, температурные характеристики и свойства для воды и вибрационной нагрузки. Наличие H1 отвечает только на вопрос о возможном случайном контакте с пищей; остальные параметры проверяются отдельно.
Если для узла задан ориентир заполнения 20–30% свободного объема, его применяют только после проверки, что он относится к данной конструкции. Аналогично, диапазон от −25 до +120 °C и ограничение скорости менее 2/3 максимальной скорости подшипника относятся к конкретному варианту пищевой смазки, а не ко всем изделиям категории. Инженер сверяется со спецификацией, а закупщик проверяет, что поставляемый продукт соответствует согласованным требованиям.
При отклонениях сначала находят источник проблемы, а затем меняют процедуру обслуживания. Если смазка вымывается, проверяют водостойкость и уплотнения; при нагреве оценивают количество смазки, скорость и нагрузку; при неизвестной заводской закладке уточняют совместимость. Такой порядок снижает риск повторения неисправности и не подменяет диагностику безосновательным увеличением объема смазки.
Часто задаваемые вопросы
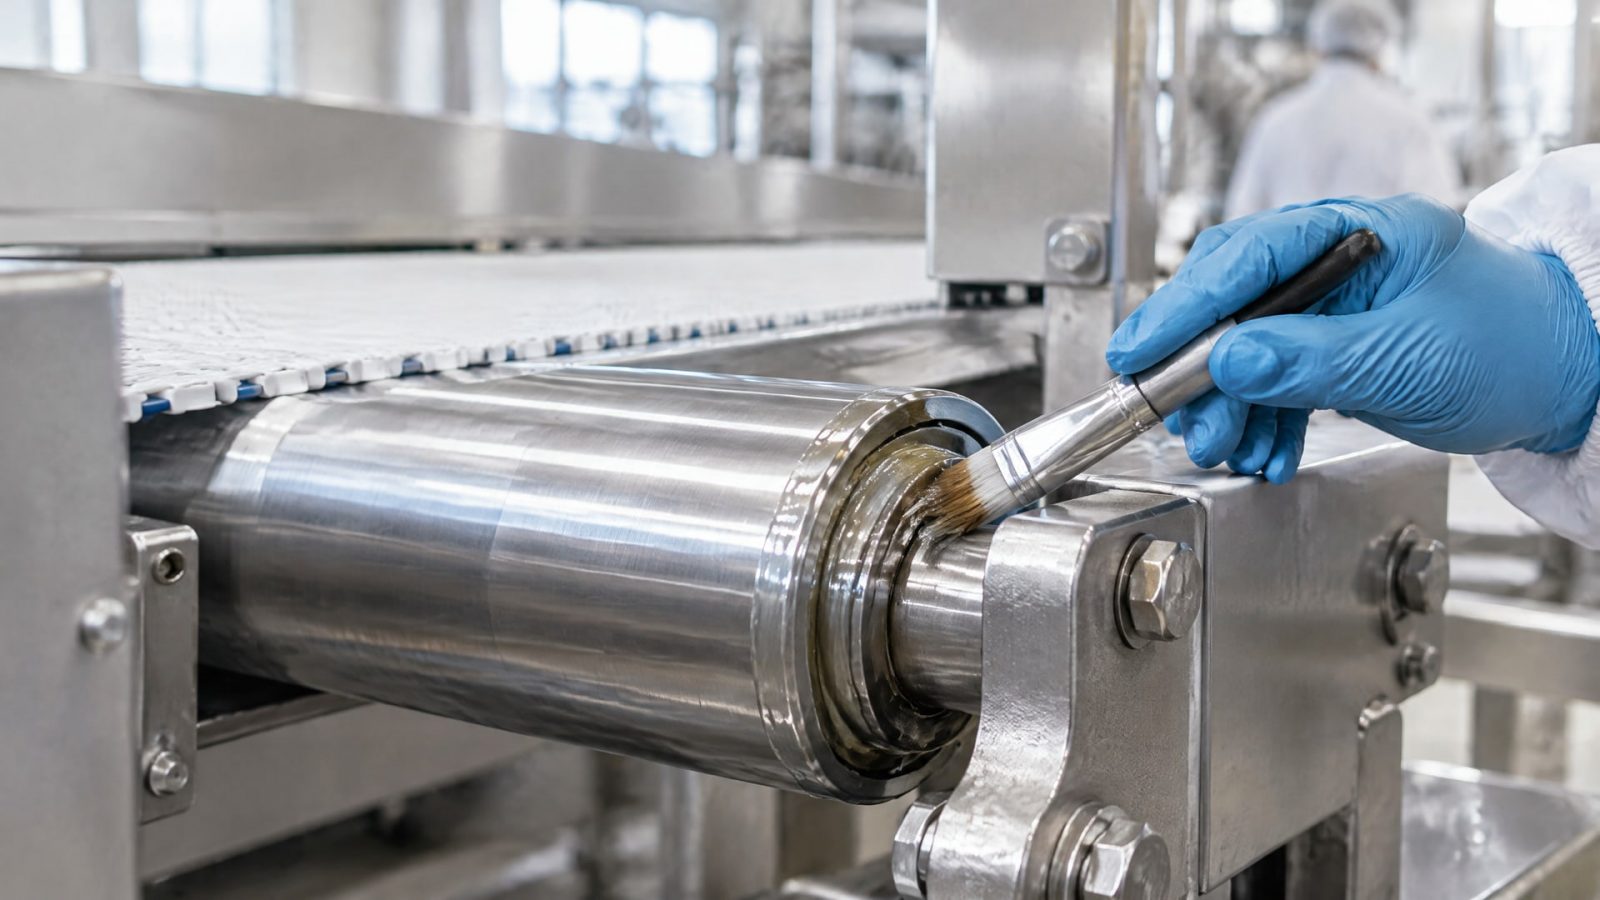
Достаточно ли NSF H1 для защиты пищевого оборудования от вибраций?
Нет. NSF H1 означает, что смазка допустима там, где возможен ее случайный контакт с пищей. Этот статус не подтверждает стойкость к вибрации, воде, температуре и нагрузке. Для конкретного узла дополнительно проверяют рабочий диапазон, водостойкость, совместимость с уплотнениями и рекомендации изготовителя подшипника.
Сколько смазки закладывать в подшипник пищевого оборудования?
Для ряда пищевых подшипников приводится ориентир 20–30% свободного объема, но его нельзя автоматически применять к любой конструкции. Сначала выясняют, допускает ли подшипник повторную смазку, затем сверяются со спецификацией. Избыточная закладка может усилить перемешивание и нагрев, а недостаточная не обеспечит требуемые условия работы.
Можно ли добавить пищевую смазку в уже смазанный подшипник?
Не всегда. Сначала проверяют конструкцию подшипника, тип заводской смазки и совместимость составов. Для закрытого исполнения или подшипника с твердой смазкой повторная закладка может быть нежелательной. Если тип первоначального состава неизвестен, его характеристики устанавливают по документации, а не подбирают замену только по маркировке H1.
Как часто менять смазку при постоянной вибрации?
Единого интервала для всех узлов нет: вибрация сокращает ресурс смазки, а повышенная температура усиливает влияние. Периодичность корректируют с учетом скорости, температуры, нагрузки, мойки, конструкции подшипника и состояния уплотнений. При изменении режима работы оценивают узел и пересматривают график по документации и фактическим наблюдениям.
Заключение
Защита оборудования от вибраций начинается с подбора смазки по совокупности условий: пищевой статус, стойкость к вибрации и воде, температура, нагрузка, скорость, конструкция подшипника и режим мойки. NSF H1 подтверждает допустимость только случайного контакта с пищей, но не гарантирует соответствие остальным требованиям. При повторной закладке также проверяют возможность обслуживания и совместимость смазок.
Следующий шаг для инженера и закупщика - сверить документацию подшипника с фактическими температурой, скоростью, вибрацией и условиями мойки, затем согласовать подходящую смазку и процедуру обслуживания. Для ряда узлов ориентир заполнения составляет 20–30% свободного объема, но применять его можно только после проверки требований конкретной конструкции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и применять смазки H1 для обслуживания оборудования напитков, чтобы обеспечить безопасность продукции.
Узнайте, как правильно смазать шредер бумаги, чтобы предотвратить заедание и обеспечить бесперебойную работу устройства.
Узнайте, как выбрать герметик для деформированных фланцев с зазором до 0,3 мм, чтобы обеспечить надежное уплотнение.