
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
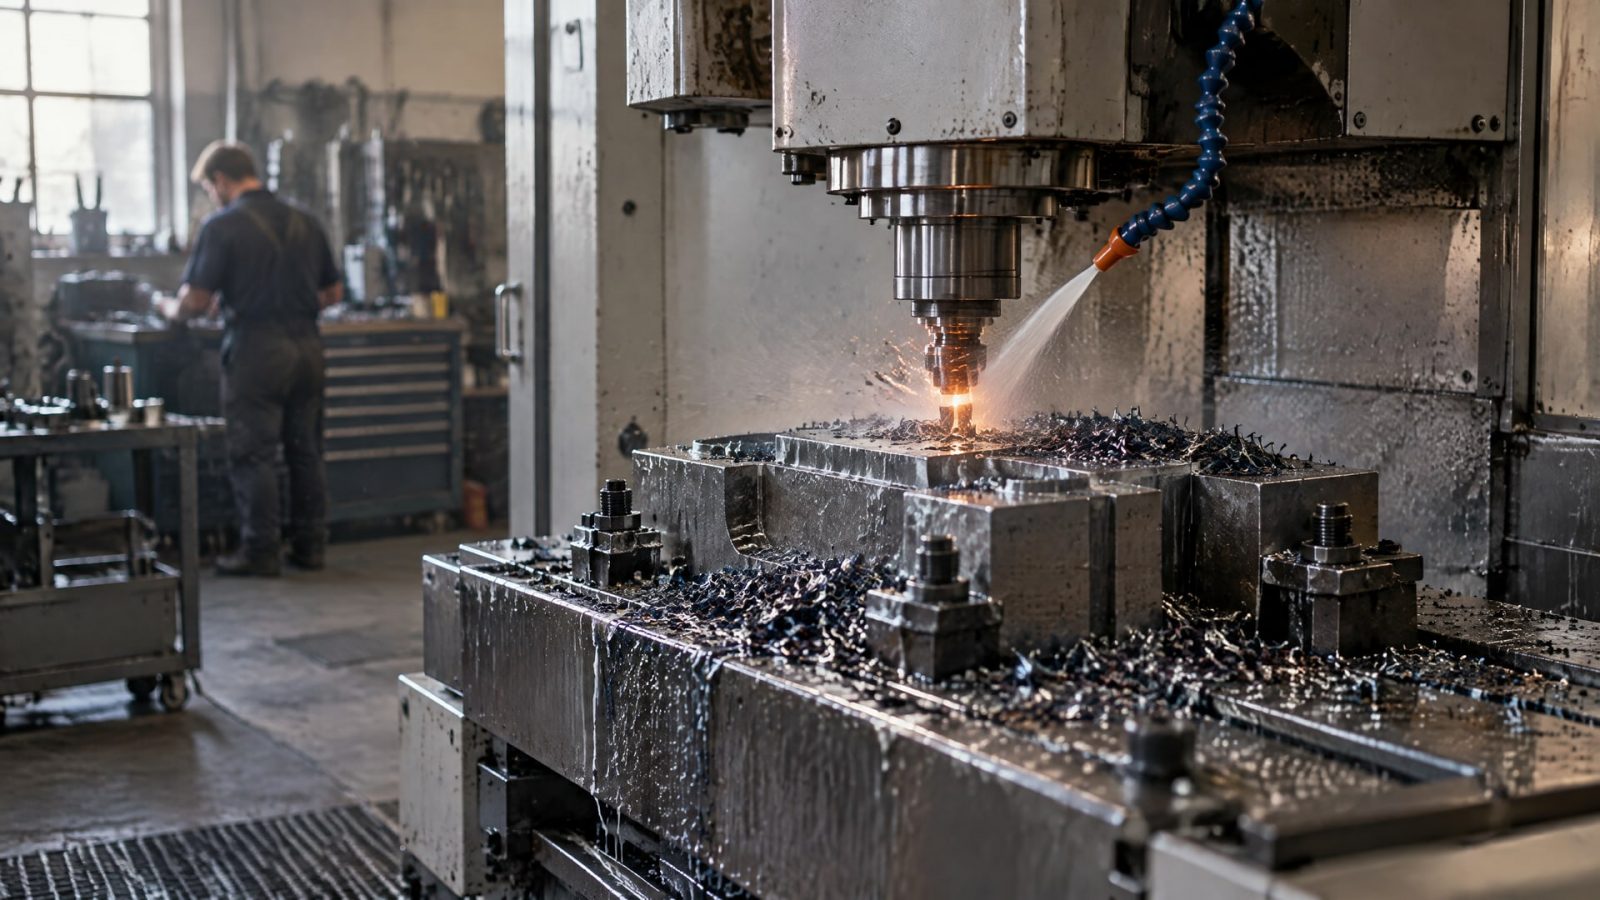
При фрезеровании титановых сплавов стойкость инструмента зависит не только от марки фрезы и режима резания. Ее повышают эффективный отвод тепла, подача СОЖ непосредственно к режущей кромке и удаление стружки, чтобы она не попадала под повторное резание. Для производственной обработки сухой режим обычно не выбирают: тепло концентрируется в зоне резания и ускоряет износ инструмента.
В статье разобраны способы подачи жидкости, свойства СОЖ для обработки титана и факторы выбора режима. Материал пригодится инженерам, технологам и снабженцам, которым нужно стабилизировать процесс и оценить, что ограничивает ресурс инструмента на конкретном участке.
Почему при фрезеровании титана быстро изнашивается инструмент
Титановые сплавы плохо отводят тепло.
Из-за этого оно концентрируется в зоне резания, повышает тепловую нагрузку на режущую кромку и ускоряет износ. Одновременно растут риск деформации детали и вероятность нестабильного процесса. Поэтому при обработке титана СОЖ нужна не просто для облива поверхности: важно доставить ее туда, где инструмент контактирует с материалом.
На стойкость влияют несколько взаимосвязанных параметров: скорость резания, подача, глубина резания, тип инструмента и свойства СОЖ. Изменение одного параметра может потребовать пересмотра остальных. Например, одной лишь заменой жидкости нельзя компенсировать неудачное сочетание режима и отвода стружки. Сначала стоит определить, что именно ограничивает ресурс: перегрев, трение, налипание или повторное резание стружки.
Что происходит при повторном резании стружки
Если стружка остается в зоне обработки, фреза может снова задеть ее. Это мешает стабильному резанию и создает дополнительную нагрузку на кромку. Направленный поток СОЖ помогает вымывать стружку из зоны обработки, но результат зависит от того, достигает ли струя нужного участка и есть ли условия для отвода стружки из рабочей зоны.
Сухая обработка не дает такого охлаждения и смазки, как подача СОЖ или минимального количества смазки. В производственной обработке титана источники рекомендуют избегать сухого режима. При этом наличие жидкости само по себе не гарантирует роста ресурса: значение имеют ее свойства, способ доставки и соответствие конкретной операции.
Для инженера полезно фиксировать не только время работы инструмента, но и условия, при которых оно получено: материал, режим, глубину фрезерования, инструмент и способ подачи СОЖ. Без этих данных сравнение стойкости до и после изменения процесса может оказаться некорректным. Закупщику такая детализация помогает сформулировать требования к жидкости и оборудованию, а не выбирать СОЖ только по общему обозначению «для металлообработки».
СОЖ для обработки титана: какие свойства важны
Для титановых сплавов важны две функции СОЖ: отвод тепла и снижение трения.
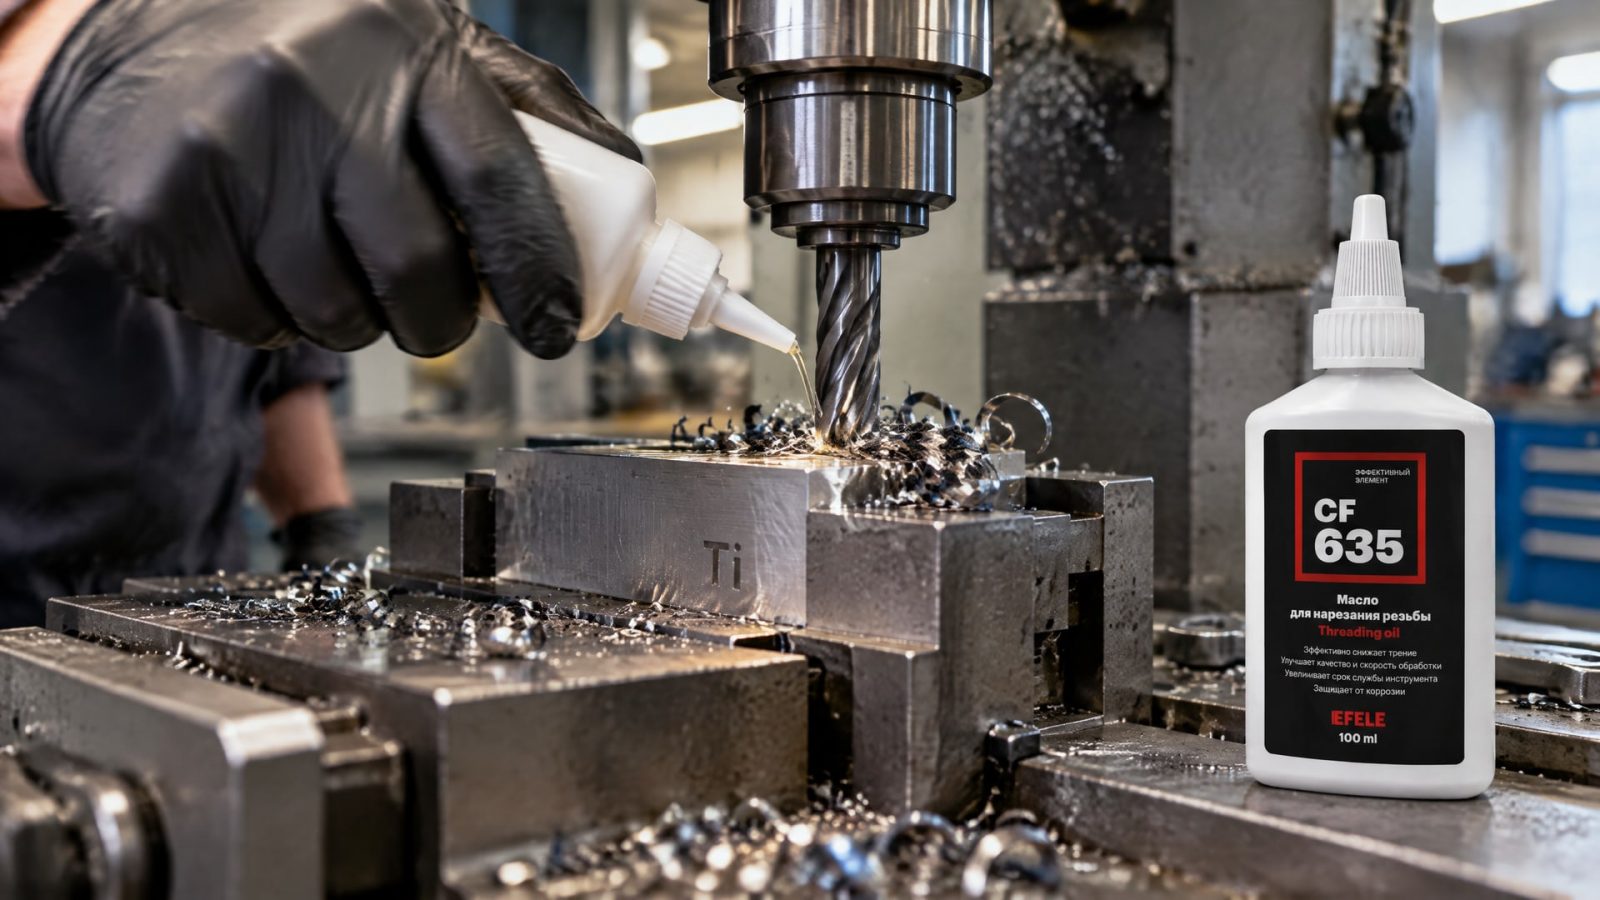
Водные жидкости лучше отводят тепло, а смазывающие свойства помогают уменьшать трение и налипание. Поэтому при выборе нельзя ориентироваться только на тип жидкости или на то, что она подается в зону резания. Нужно оценивать, справляется ли она с обеими задачами в конкретном процессе.
В материалах по обработке титана отдельно отмечают высокую смазывающую способность, хорошее охлаждение, низкую вязкость для выноса стружки и химическую стабильность. Это ориентиры для оценки, а не готовая спецификация для любого участка. Выбор зависит от операции, подачи жидкости, геометрии зоны обработки и способа удаления стружки.
Почему недостаточно увеличить объем подачи
Больший расход не гарантирует, что жидкость попадет к режущей кромке. Внешний облив может не достигать зоны резания при глубокой обработке, тогда как подача через инструмент направляет поток ближе к месту контакта. Важны не только объем, но и направление струи, давление, смазывающая способность и вынос стружки.
СОЖ для обработки титана нужно оценивать и по условиям ее применения: насколько стабильно поддерживается концентрация, не нарушается ли подача и сохраняется ли отвод стружки. Контроль концентрации помогает не потерять необходимый баланс охлаждения и смазки. При этом конкретные значения концентрации следует брать из документации на выбранную жидкость и требований процесса, а не устанавливать по универсальному правилу.
Назначение продукта тоже имеет значение. Например, EFELE CF-635 обозначено как масло для нарезания резьбы. Это описание само по себе не подтверждает пригодность продукта для фрезерования титановых сплавов, поэтому для такой операции нужно сверяться с документацией на СОЖ и требованиями к процессу.
Как подавать СОЖ при фрезеровании титана
Для операций, где важны стойкость инструмента и удаление стружки, приоритет часто отдают подаче СОЖ через инструмент под высоким давлением.
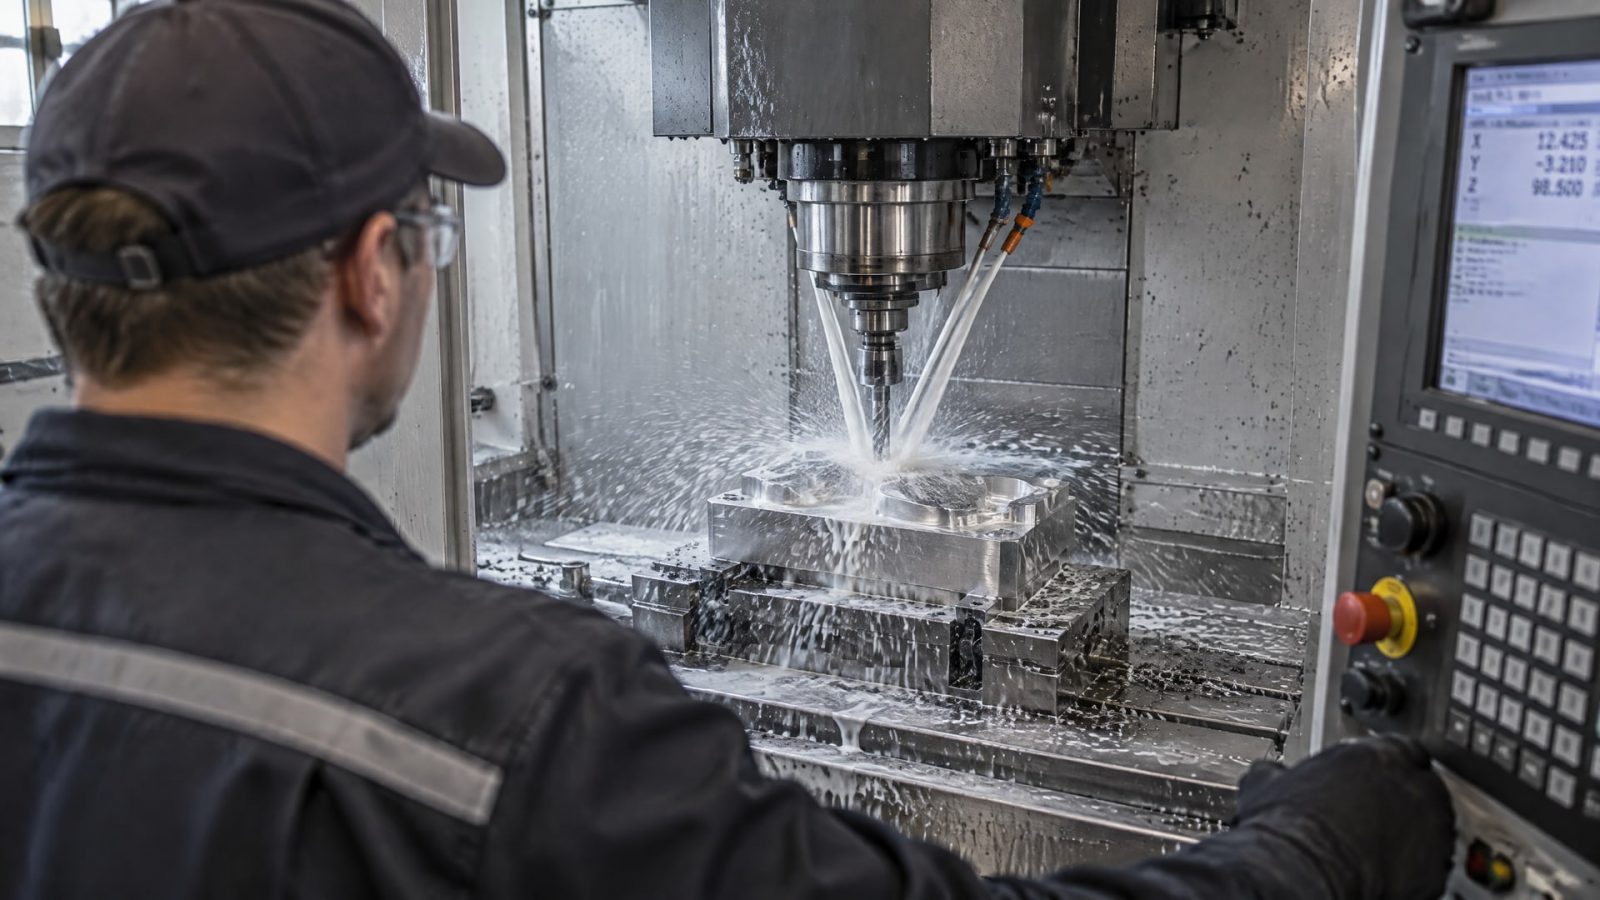
В отличие от внешнего облива, такая подача доставляет жидкость ближе к режущей кромке и помогает вымывать стружку из зоны резания. Особенно заметна разница, когда внешний поток не достигает глубоко расположенного участка обработки.
Около 70 бар приводится как практический ориентир высокого давления для подачи СОЖ через инструмент при обработке титана. Это не универсальное значение для любого станка, инструмента и сплава. Давление следует соотносить с конструкцией оборудования и инструмента, а результат проверять по устойчивости процесса, удалению стружки и фактической стойкости.
Когда внешнего облива недостаточно
Внешняя подача может быть удобна для простой геометрии и доступной зоны обработки. Но если стружка задерживается у фрезы, а поток не попадает в место резания, увеличение общего расхода не обязательно решит проблему. В такой ситуации нужно оценить возможность направить струю точнее или перейти на подачу через инструмент.
Если система высокого давления недоступна, это не означает, что следует отказаться от СОЖ. Стоит проверить направление внешнего потока и путь, по которому стружка покидает зону обработки. Ключевая задача - не допустить повторного резания стружки и обеспечить охлаждение режущей кромки. Изменения удобно оценивать на одной и той же операции, фиксируя режим, инструмент и условия подачи.
При отсутствии подачи СОЖ высокого давления в источниках отмечено снижение стойкости инструмента в 2,5-4 раза. Это результат, приведенный для конкретных условий, а не гарантированный эффект для любого производства. Он показывает, почему при сравнении режимов важно учитывать способ доставки жидкости, а не только ее состав.
Фрезерование титана: режимы и стойкость инструмента
Скорость резания, подача и глубина резания влияют на тепловую и механическую нагрузку.
В литературе по титану эти параметры рассматриваются вместе с типом инструмента и видом СОЖ. Поэтому готового режима, который одинаково подойдет для всех титановых сплавов и операций, нет. Подбор начинают с условий конкретной детали и оборудования, а затем оценивают стойкость инструмента и стабильность результата.
Если приоритет - ресурс инструмента, источники советуют рассматривать низкие и умеренные скорости резания. В одном исследовании для низкоскоростной обработки Ti-6Al-4V максимальная стойкость составила 70 минут при скорости резания около 70 м/мин. Это экспериментальный результат для определенных условий, а не универсальная рекомендация выставлять такой режим на любом станке.
Как проводить сравнение режимов
Чтобы понять, что именно влияет на стойкость, не следует одновременно менять скорость, подачу, СОЖ и инструмент. Иначе сложно определить причину результата. Практичнее фиксировать исходные параметры, менять один значимый фактор и сравнивать ресурс при сопоставимых условиях. В журнале испытаний указывают тип сплава, инструмент, скорость резания, подачу, глубину резания и способ подачи СОЖ.
Снижение износа примерно на 20-50% приводится в обзорных материалах о влиянии охлаждения и смазки. Диапазон зависит от конкретных режимов и способов подачи, поэтому его нельзя воспринимать как обещание результата для любой операции. На производстве эффект подтверждают сравнением фактической стойкости и качества обработки до и после изменения процесса.
Если задача - повысить стойкость инструмента, максимальная скорость не всегда будет лучшим выбором. Режим оценивают вместе с производительностью, состоянием кромки и стабильностью удаления стружки. При этом изменение режима без контроля подачи СОЖ может не дать ожидаемого эффекта: охлаждение и стружкоудаление остаются частью общей настройки процесса.
MQL и криогенное охлаждение: когда рассматривать альтернативы
Минимальная подача смазки, или MQL, может улучшать стойкость по сравнению с сухой обработкой.
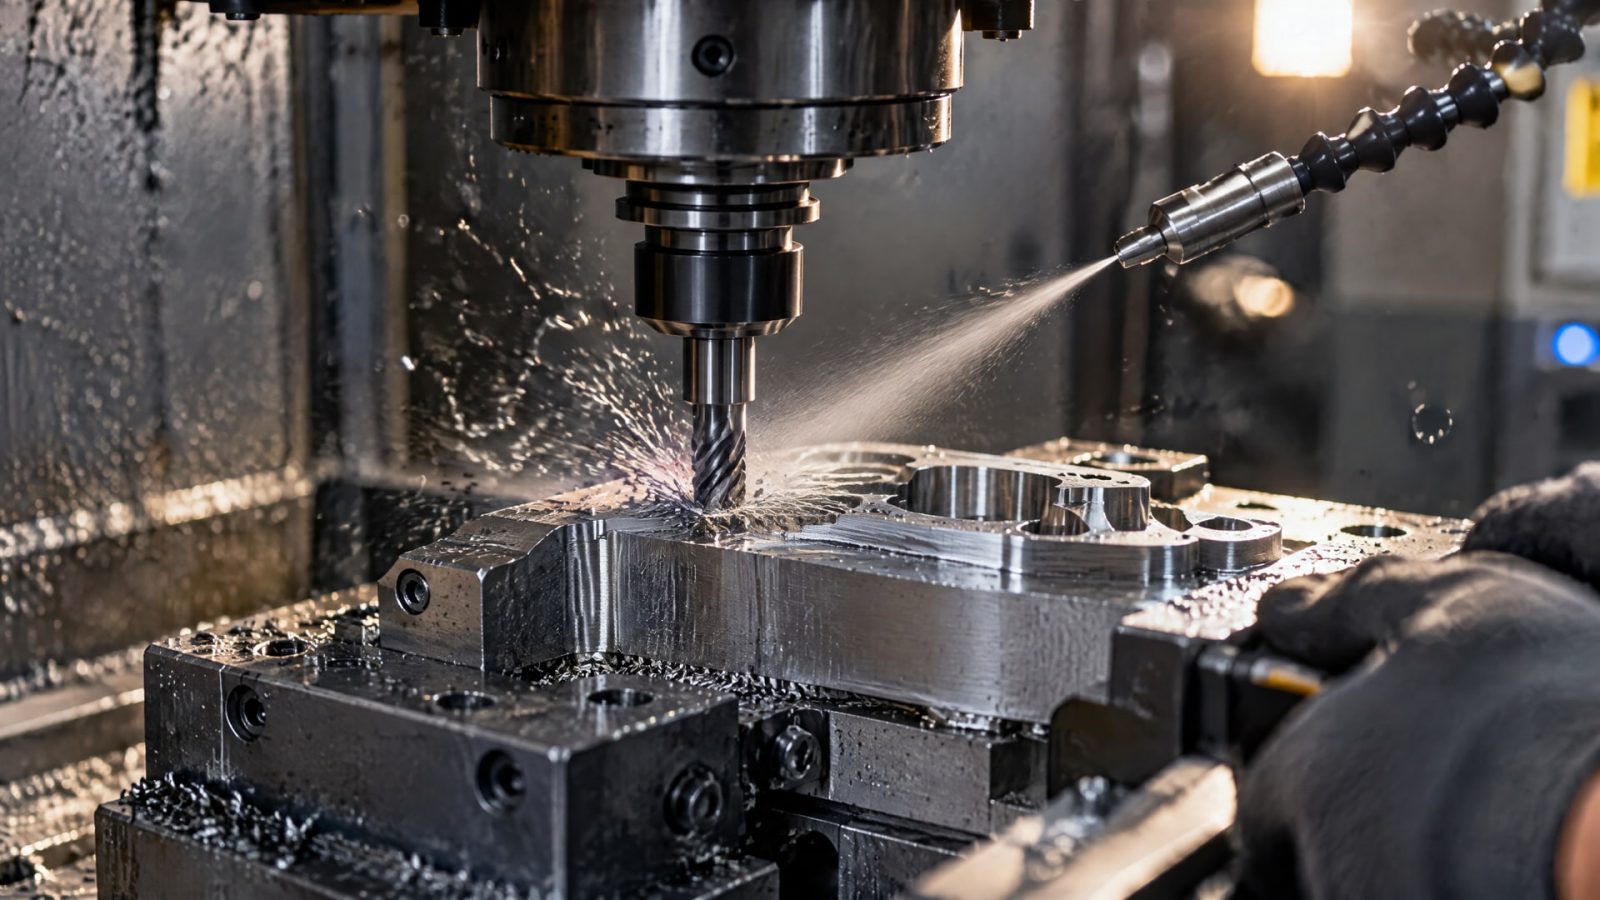
В отдельных экспериментах результаты MQL были сопоставимы с обычной подачей жидкости или превосходили ее. Однако универсального ответа, что лучше для любого фрезерования титана - MQL или жидкая СОЖ, нет: итог зависит от геометрии, режима и конкретной задачи.
Для части операций источники отдают предпочтение подаче СОЖ через инструмент под высоким давлением, особенно когда важны охлаждение и вымывание стружки. MQL имеет смысл рассматривать как отдельный вариант процесса, а не как простую замену обычной подаче. Сравнивать варианты нужно на одной и той же операции и по одинаковым показателям: стойкости инструмента, состоянию поверхности и стабильности обработки.
Криогенный способ подачи
Криогенное охлаждение рассматривают как еще один способ снизить тепловую нагрузку. В источниках отмечается, что оно может обеспечивать более долгую стойкость инструмента, чем сухая и обычная обработка. Но этот вывод не означает, что криогенный метод автоматически подходит для любого участка: его следует оценивать с учетом оборудования, организации процесса и требований производства.
Среди свойств, важных для охлаждающей среды, в обзорах перечисляют низкую вязкость, хорошую теплопроводность, инертность, безопасность, простую очистку и экономичность утилизации. Эти характеристики помогают сформировать критерии оценки, но не заменяют проверку конкретного способа подачи. При выборе между обычной СОЖ, MQL и криогенным охлаждением следует учитывать не только ресурс инструмента, но и возможность стабильно внедрить выбранный метод в производственный процесс.
Как выбрать и проверить СОЖ для фрезерования титана
Сначала описывают текущую операцию: материал, используемый инструмент и режимы, глубину обработки, способ подачи жидкости и характер отвода стружки.
Затем определяют основное ограничение процесса. Если инструмент быстро изнашивается из-за тепловой нагрузки, важны охлаждение и доставка жидкости к кромке. Если проблема связана с трением и налипанием, оценивают смазывающую способность. Если стружка остается в зоне резания, проверяют направление потока и эффективность вымывания.
Практический порядок проверки
Уточнить, подается ли СОЖ непосредственно в зону резания или только на внешнюю поверхность детали.
Проверить, вымывается ли стружка и не происходит ли ее повторное резание.
Сверить свойства жидкости с задачей: охлаждение, смазывание, вязкость и химическая стабильность.
Контролировать объем и концентрацию СОЖ в соответствии с документацией на выбранный продукт и условиями процесса.
Сравнивать стойкость инструмента при сопоставимых режимах, меняя по возможности один параметр за раз.
Не стоит выбирать жидкость по принципу «чем больше подача, тем лучше» или считать, что любая эмульсия даст одинаковый результат. Для фрезерования титана важны совместно свойства СОЖ, способ ее подачи и параметры резания. Закупщику стоит запрашивать данные, относящиеся к конкретной операции, а инженеру - проверять их на производственном процессе, фиксируя условия испытания.
Часто задаваемые вопросы
Какая СОЖ нужна для обработки титана?
Для обработки титановых сплавов важны отвод тепла и смазывающая способность. Водные жидкости лучше подходят для теплоотвода, а смазочные свойства помогают уменьшать трение и налипание. Выбор делают с учетом способа подачи, стружкоудаления и параметров операции, а характеристики конкретного продукта сверяют с его документацией.
Достаточно ли внешнего облива при фрезеровании титана?
Не всегда. Внешний поток может хуже достигать зоны резания при глубокой обработке, а стружка может оставаться рядом с фрезой. Подача через инструмент под высоким давлением обычно эффективнее для охлаждения кромки и удаления стружки. Около 70 бар приводится как практический ориентир, но настройку определяют с учетом оборудования и инструмента.
Что лучше для титана: MQL или обычная СОЖ?
Универсального ответа нет. MQL в отдельных исследованиях повышал стойкость относительно сухой обработки и мог показывать результаты, сопоставимые с обычной подачей жидкости. Для операций, где особенно важны охлаждение и удаление стружки, предпочтительной может быть подача СОЖ через инструмент. Решение проверяют на конкретной операции.
Нужно ли фрезеровать титан на сухую?
Для производственной обработки источники рекомендуют избегать сухого режима. Титановые сплавы плохо отводят тепло, поэтому оно концентрируется в зоне резания и ускоряет износ инструмента. Подача СОЖ или MQL помогает снизить тепловую и фрикционную нагрузку, но ее результат зависит от свойств жидкости и способа доставки к режущей кромке.
Заключение
Чтобы повысить стойкость инструмента при фрезеровании титана, нужно согласовать режим резания, свойства СОЖ и способ ее подачи. На практике особое внимание уделяют доставке жидкости к режущей кромке и вымыванию стружки; для этого часто рассматривают подачу через инструмент под высоким давлением. Ориентир около 70 бар и данные о стойкости из исследований следует применять с учетом условий конкретной операции.
Следующий шаг - зафиксировать текущие режимы, способ подачи СОЖ и фактический ресурс инструмента, затем проверить наиболее вероятное ограничение процесса. Сравнивайте изменения при сопоставимых условиях: так инженеру будет проще определить рабочую настройку, а снабженцу - подобрать жидкость по требованиям операции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную адгезию герметика к краске, когда требуется удаление покрытия и как проверить качество соединения.
Узнайте, как предотвратить смолянистые отложения в СОЖ при обработке меди, чтобы избежать загрязнения бака, пятен на деталях и нестабильной работы.
Узнайте, какая смазка для мясорубки подходит для направляющих, шестерен и редукторов, и как правильно провести обслуживание оборудования.