
Адгезия герметика к краске: можно ли наносить анаэробный состав на окрашенную поверхность
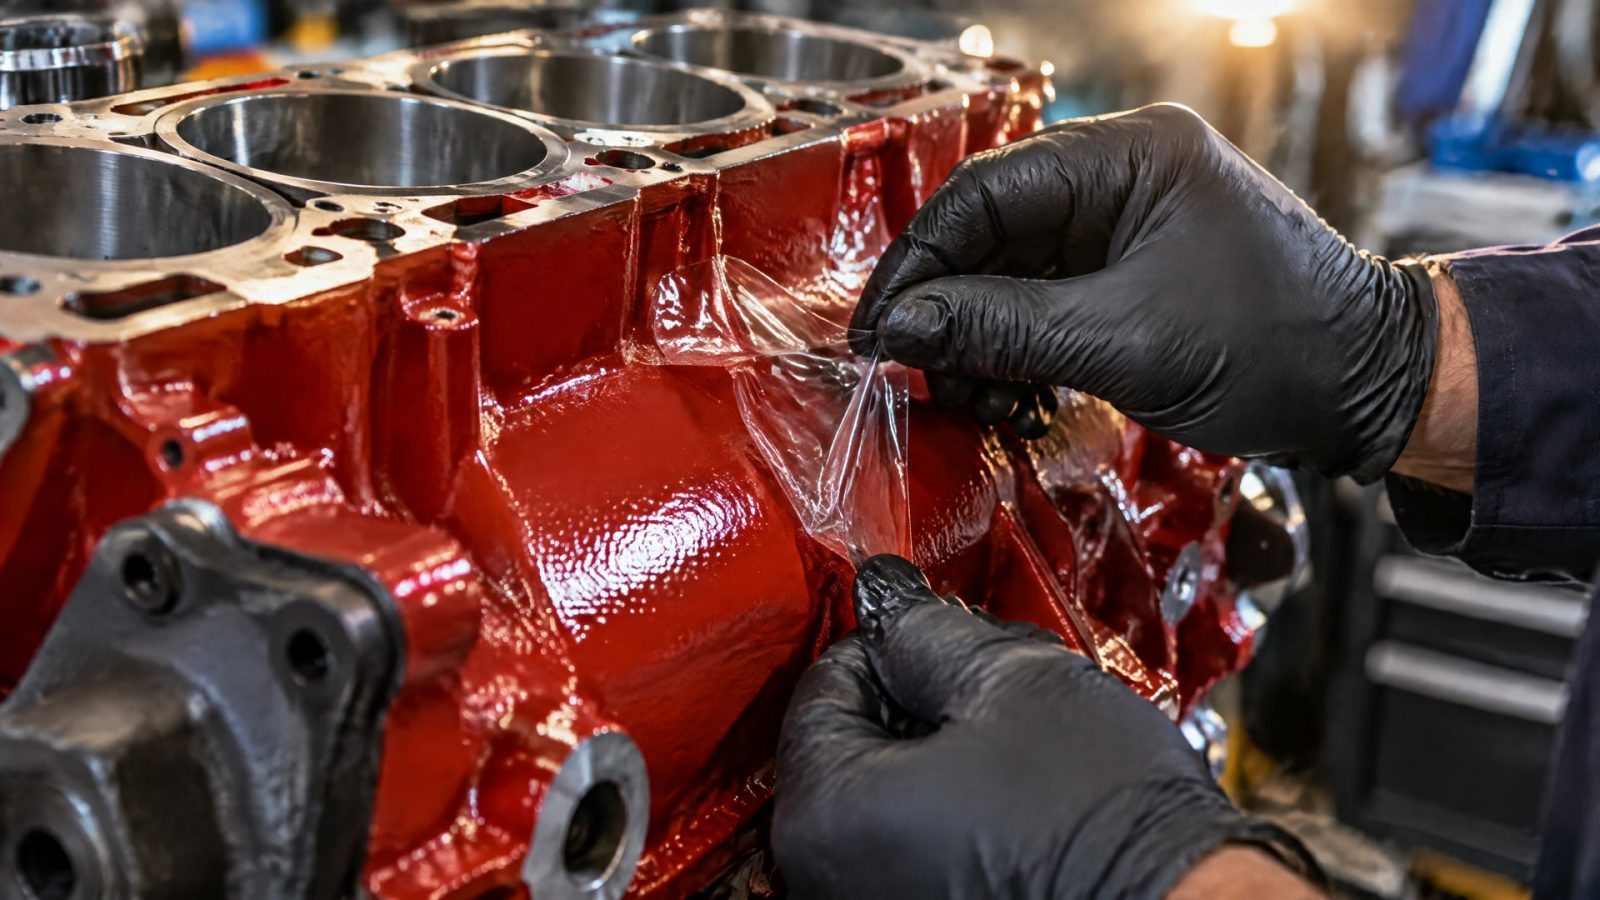
Надежная адгезия герметика к краске не гарантирована: анаэробные составы рассчитаны на отверждение в небольшом зазоре между металлическими деталями, без доступа воздуха и при контакте с металлом. Краска отделяет герметик от металла, поэтому результат зависит от конкретной системы покрытия и условий соединения. Если нужна предсказуемая герметичность, в зоне контакта обычно удаляют краску до чистого металла.
Статья поможет инженерам, техническим специалистам и закупщикам оценить совместимость герметика с эмалью, выбрать подготовку поверхности и понять, когда стоит рассмотреть другой тип состава. Разберем, почему затвердевший герметик не всегда означает хорошее сцепление, как проверить соединение и в каких случаях анаэробный герметик на окрашенной поверхности допустим.
Как работает анаэробный герметик и почему важен контакт с металлом
Анаэробные герметики относятся к синтетическим акриловым составам.
Они отверждаются в зоне соединения, когда туда не поступает воздух и состав контактирует с металлом. Материал заполняет небольшой зазор, а не формирует универсальную эластичную пленку, способную надежно удерживаться на любой поверхности.
Для анаэробных составов в отраслевом обзоре указан зазор примерно до 0,1 мм. Это ориентир из общего описания технологии, а не универсальный допуск для любого продукта: допустимый зазор нужно сверять с документацией конкретного состава. Если зазор больше предусмотренного, меняются условия отверждения и надежность герметизации.
Краска создает дополнительный слой между герметиком и металлической деталью. Поэтому даже если состав затвердел внутри соединения, это не доказывает, что он прочно сцепился с покрытием или что узел сохранит герметичность при нагрузке. Отверждение и адгезия к окрашенной поверхности - разные вопросы.
Анаэробные составы предназначены прежде всего для металлических соединений. Их жесткость и хрупкость также ограничивают применение на гибких основаниях. Если в соединении есть покрытие, которое может деформироваться, отслаиваться или разрушаться под нагрузкой, оно способно стать слабым звеном независимо от того, насколько хорошо затвердел герметик.
Профильные испытания помогают оценивать отдельные свойства состава, но не заменяют проверку конкретного сочетания герметика, краски и конструкции. Например, ISO 10123:2013 описывает определение прочности на сдвиг анаэробных жидких клеев для цилиндрических соединений и резьбовых крепежей. ISO 10964:1993 относится к испытанию крутящего момента. Эти стандарты не дают универсального подтверждения совместимости с произвольной эмалью.
Адгезия герметика к краске: что делать с окрашенной деталью
Если соединение должно удерживать нагрузку и сохранять герметичность, стандартный путь - удалить краску именно в зоне контакта и обеспечить прилегание состава к чистому металлу.
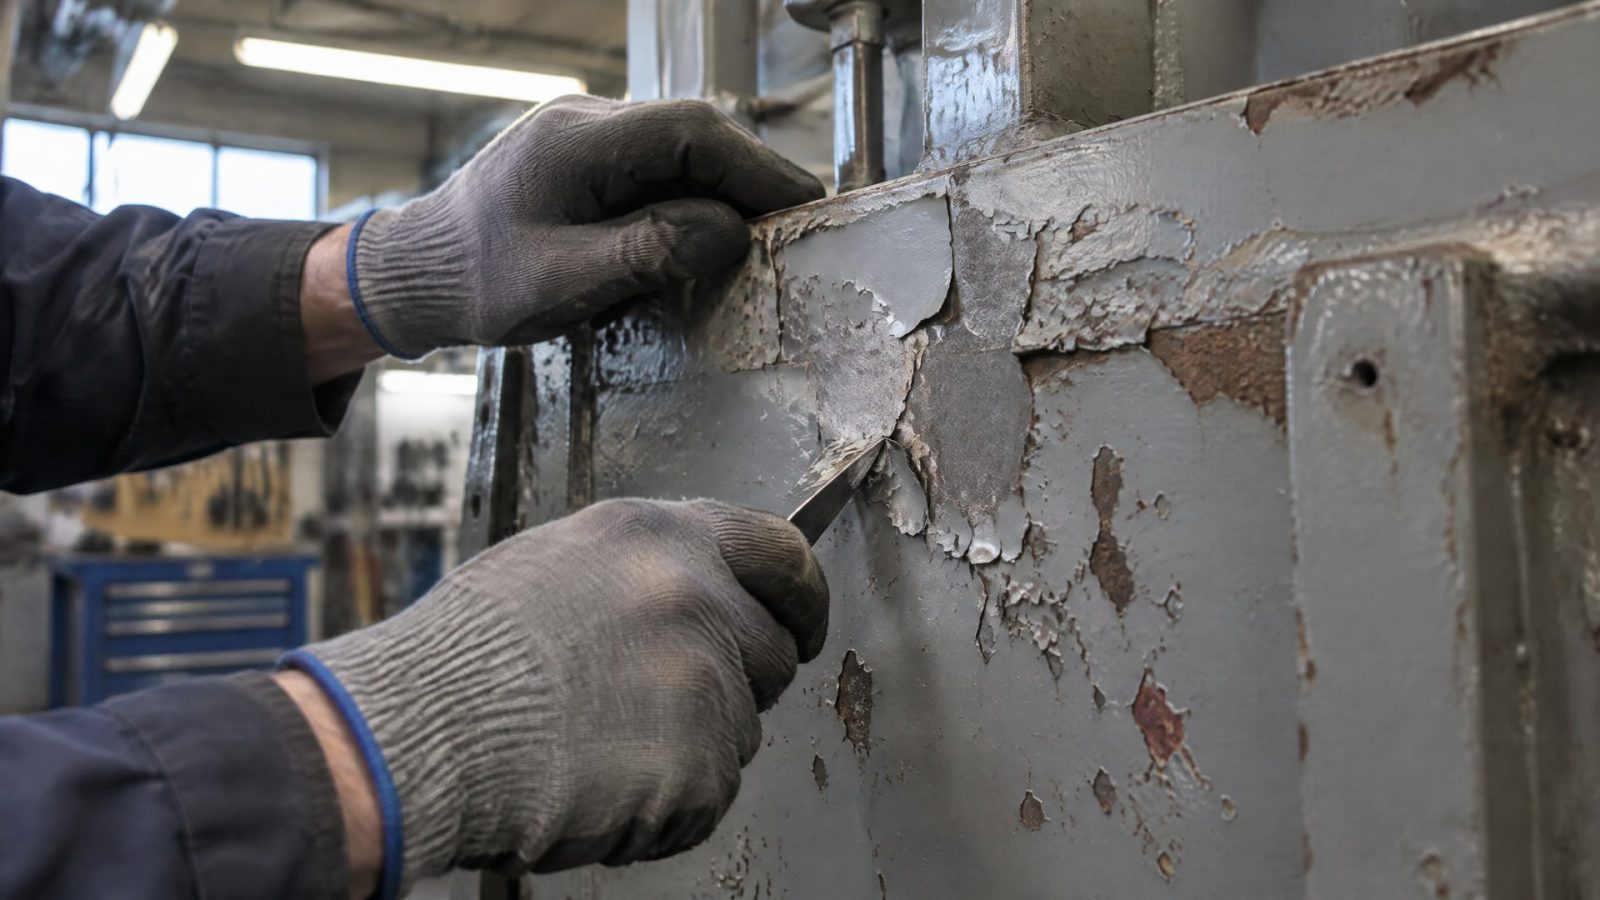
Такой подход согласуется с механизмом отверждения анаэробных материалов: им необходимы отсутствие воздуха и контакт с металлической поверхностью. Обрабатывать всю деталь не требуется, если покрытие вне зоны соединения не мешает сборке.
При подготовке важно удалить загрязнения и остатки масла, а затем оставить поверхность сухой и чистой. Даже для составов, которые могут работать на деталях с масляными загрязнениями, источники требуют предварительно протереть поверхность. Возможность переносить остаточное загрязнение не отменяет очистку и не подтверждает совместимость с краской.
Если покрытие нельзя снимать, универсального допуска для анаэробного герметика по краске нет. Сначала проверяют сочетание конкретного состава и конкретной системы покрытия: тип краски, состояние слоя, подготовку, геометрию соединения. Результат проверки на одной эмали нельзя автоматически переносить на другую.
В этом случае тест проводят на образце или узле, который повторяет производственную конструкцию. Проверяют, происходит ли отверждение в соединении, сохраняется ли герметичность и не отделяется ли покрытие при нагрузке или разборке. Если соединение ответственно, одного визуального осмотра после нанесения недостаточно: внешний вид не показывает надежность скрытой контактной зоны.
Подготовку металлических поверхностей перед склеиванием рассматривает ISO 4588:1995, а рекомендации по подготовке поверхностей металлов и пластиков перед склеиванием содержит ISO 17212:2012. Эти документы относятся к подготовке поверхностей, но сами по себе не подтверждают адгезию конкретного герметика к конкретной краске.
Праймер, активатор и очистка: как не ухудшить соединение
Для неактивных поверхностей могут применяться праймеры или активаторы.
Однако краску нельзя автоматически считать подходящим основанием только потому, что для некоторых неактивных металлов производитель рекомендует активатор. Покрытие отличается от металлической поверхности, поэтому решение принимают по инструкции к составу и результатам проверки конкретной системы.
Активатор может ускорить отверждение, но слишком быстрое протекание процесса способно снизить адгезионную прочность. Поэтому нанесение праймера не следует трактовать как универсальный способ исправить любую проблему сцепления. Важно соблюдать рекомендованную предварительную обработку и не менять последовательность операций без проверки результата.
Перед нанесением герметика удаляют загрязнения и остатки масла. Поверхность должна быть сухой, без видимых следов очистителя. Затем состав наносят в предусмотренную производителем зону и в пределах допустимой для него геометрии соединения. Параметры зазора и требования к предварительной обработке сверяют с документацией продукта.
Если на окрашенной детали есть следы отслаивания, коррозии под покрытием или повреждения в зоне контакта, нанесение герметика поверх этих дефектов не устраняет причину. Слабый слой краски может отделиться вместе с герметиком. В таком случае сначала оценивают состояние покрытия и выбирают: локально удалить его до металла либо применить состав, для которого совместимость с окрашенными деталями прямо подтверждена производителем.
Как проверить герметизацию окрашенных деталей
Проверку начинают с определения функции соединения.
Нужно понять, должен ли герметик заполнять резьбовой зазор, удерживать детали от взаимного смещения или герметизировать плоский стык. Анаэробные составы рассчитаны на определенные условия контакта и небольшие зазоры, поэтому неподходящая геометрия не компенсируется дополнительным количеством материала.
Далее фиксируют исходное состояние поверхности: тип покрытия, его целостность, наличие загрязнений и место, где слой краски соприкасается с герметиком. Если краску оставляют, испытание проводят на реальной системе покрытия, а не на условной окрашенной пластине с неизвестными характеристиками. Для сравнения полезно проверить также вариант с локально очищенным до металла участком.
Оценка должна включать два отдельных результата:
Отверждается ли состав в зоне соединения.
Сохраняет ли узел герметичность после сборки и предусмотренной проверки.
Остается ли покрытие на детали, не отделяется ли оно от металла.
Соответствует ли результат требованиям конкретного узла и условиям его эксплуатации.
Стандарты испытаний анаэробных составов описывают отдельные методы оценки. ISO 10123:2013 связан с определением прочности на сдвиг, а ISO 10964:1993 - с испытанием крутящего момента. Эти методы не заменяют испытание герметичности конкретного узла и не отвечают сами по себе на вопрос, будет ли состав держаться на эмали.
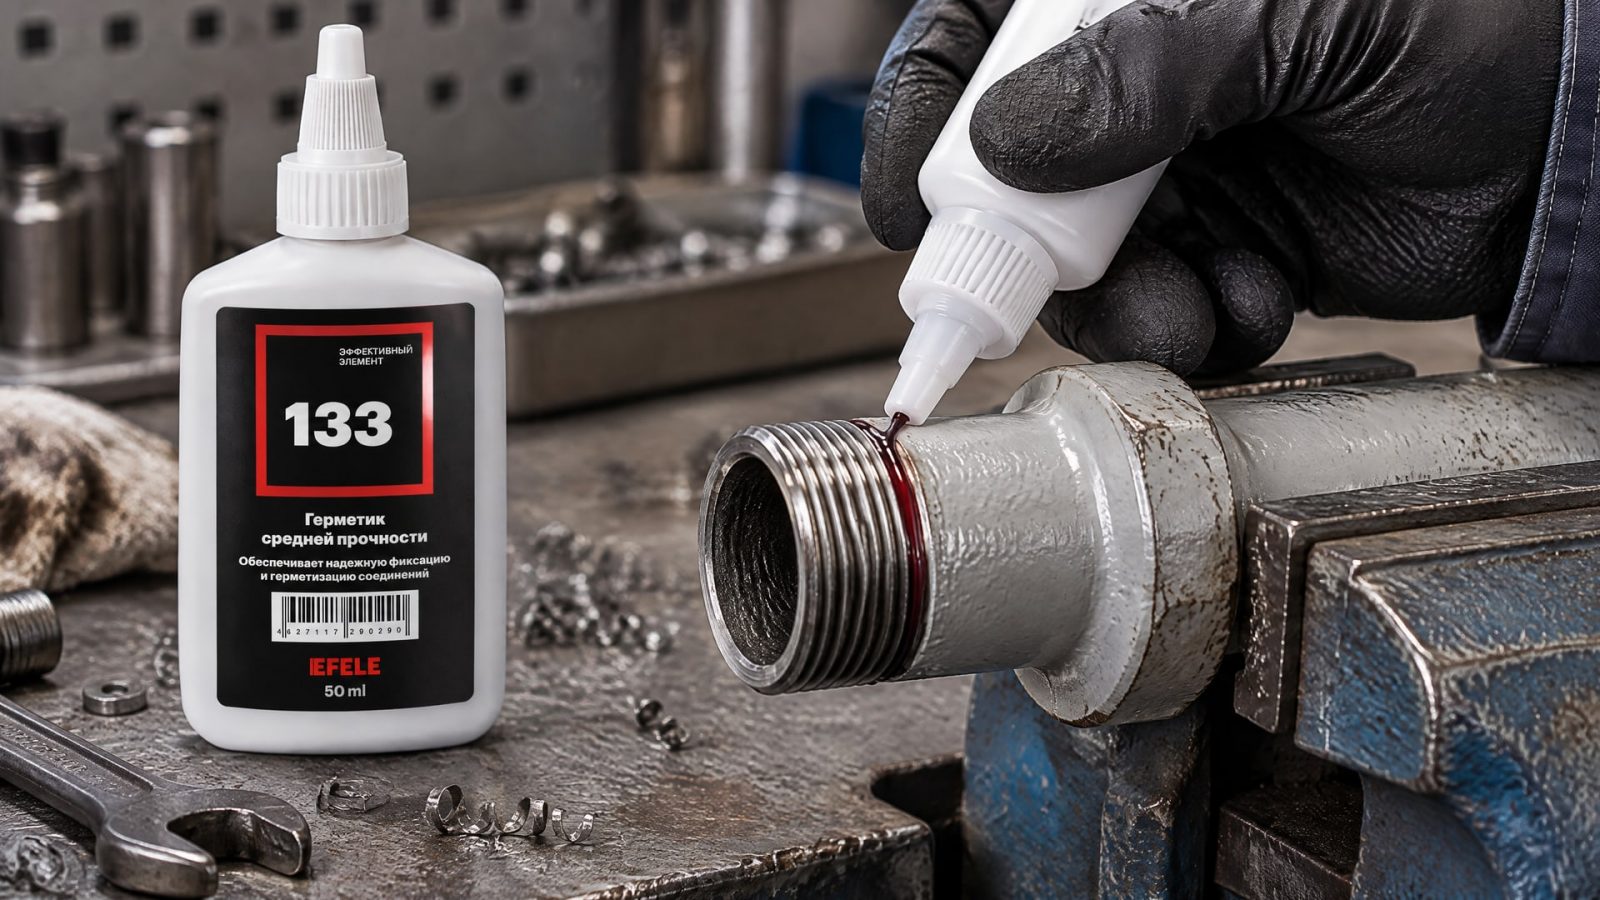
В резьбовом соединении следует отличать окрашенную наружную поверхность от рабочей зоны герметизации. Если краска находится только снаружи и не разделяет герметик с металлом внутри резьбы, задача отличается от нанесения состава непосредственно на покрытие. Для резьбовой герметизации, где нужны термостойкость и прочность, в работу может быть включен EFELE 133; при этом наличие краски в зоне контакта все равно требует отдельной проверки совместимости и подготовки.
Когда выбрать другой герметик вместо анаэробного
Если покрытие необходимо сохранить, а состав должен сцепляться именно с окрашенной поверхностью, выбирают материал, для которого производитель прямо указывает совместимость с окрашенными деталями.
Анаэробный герметик не стоит адаптировать к такой задаче только на основании того, что он хорошо работает в металлической резьбе или затвердел после сборки.
Важна и конструкция стыка. Анаэробный материал рассчитан на небольшие зазоры между деталями и отверждение без доступа воздуха. Для соединения, где требуется заполнить открытый шов или обеспечить контакт с гибким основанием, нужна оценка другого класса герметиков. В отраслевых материалах RTV-составы рассматриваются как вариант, который может применяться на окрашенных поверхностях; конкретную совместимость также подтверждают по технической документации.
Закупщику стоит запросить у производителя сведения не только о назначении продукта, но и о допустимых основаниях, подготовке и испытаниях. Инженеру важно сопоставить эти данные с фактической конструкцией: материалами деталей, состоянием покрытия, величиной зазора и способом проверки. Если информация о работе по краске отсутствует, безопаснее считать совместимость неподтвержденной, а не переносить на нее результаты испытаний на металле.
Практическое решение сводится к трем вариантам: удалить покрытие в зоне контакта и применить анаэробный состав по металлу; проверить конкретную систему «краска - герметик» на образце; либо выбрать состав с заявленной совместимостью с окрашенными деталями. Выбор зависит от того, можно ли нарушить покрытие и какова функция соединения.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик на окрашенный металл?
Можно рассматривать такое применение только после проверки конкретного покрытия и инструкции производителя. Анаэробный состав рассчитан на контакт с металлом в закрытом зазоре, а краска отделяет его от металлической поверхности. Если нужна стабильная герметичность, обычно очищают зону контакта до металла.
Если анаэробный герметик затвердел на краске, значит ли это, что он хорошо держится?
Нет. Затвердевание само по себе не подтверждает адгезию к краске и герметичность соединения. Анаэробный состав отверждается при отсутствии воздуха и контакте с металлом. Для оценки результата проверяют конкретный узел, включая сцепление покрытия с деталью и сохранение герметичности после сборки.
Поможет ли праймер, если краску нельзя удалить?
Не обязательно. Праймеры и активаторы могут применяться для некоторых неактивных поверхностей, но это не гарантирует совместимость с конкретной краской. Кроме того, слишком быстрое ускорение отверждения может снизить прочность сцепления. Применение праймера сверяют с инструкцией и проверяют на образце покрытия.
Нужно ли обезжиривать поверхность перед нанесением?
Да. Перед работой удаляют загрязнения и остатки масла, а поверхность оставляют сухой и чистой, без видимых следов очистителя. Возможность состава работать на деталях с остаточным масляным загрязнением не отменяет предварительную очистку и не подтверждает его сцепление с краской.
Заключение
Адгезия герметика к краске для анаэробного состава не гарантируется: его рабочий принцип основан на отверждении в небольшом закрытом зазоре при контакте с металлом. Для предсказуемой герметизации краску обычно удаляют в зоне соединения. Если покрытие должно остаться, проверяют совместимость конкретной краски и состава, не полагаясь только на факт затвердевания.
Следующий шаг - определить, соприкасается ли герметик с краской в рабочей зоне, свериться с инструкцией производителя и провести испытание на образце, повторяющем реальный узел. Если совместимость не подтверждена, выбирают герметик с заявленной пригодностью для окрашенных деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить смолянистые отложения в СОЖ при обработке меди, чтобы избежать загрязнения бака, пятен на деталях и нестабильной работы.
Узнайте, какая смазка для мясорубки подходит для направляющих, шестерен и редукторов, и как правильно провести обслуживание оборудования.
Узнайте, как правильно выбрать и применять смазку для трубопроводов с пищевой запорной арматурой, соответствующую стандарту H1.