
Коэффициент трения молибдена и графита: различия сухих покрытий и их назначение
Числовое значение коэффициента трения молибдена нельзя определить только по названию материала: в доступных технических данных нет универсального показателя для покрытий на основе дисульфида молибдена. При выборе учитывают состав пленки, нагрузку, скорость движения, температуру и среду. MoS₂ и графит применяют в сухих покрытиях и смазках, но их поведение зависит от условий работы узла.
Статья поможет инженерам, техническим специалистам и снабженцам сопоставить свойства этих твердых смазок, понять, когда покрытие может заменить масло, и оценить требования к подготовке поверхности. Отдельно разберем применение в трубопроводной арматуре и ограничения, которые важно учесть до выбора материала.
Что означает коэффициент трения молибдена в контексте покрытий
Для инженерного выбора важно различать дисульфид молибдена и металлический молибден.
Рассматриваемые сухие смазочные покрытия содержат именно дисульфид молибдена, обозначаемый формулой MoS₂, либо сочетают его с графитом. Поэтому выражение «коэффициент трения молибдена» не дает готового числового ответа для такой пленки: представленные технические материалы не устанавливают универсальное значение коэффициента трения для всех покрытий и режимов.
На практике коэффициент трения нельзя рассматривать отдельно от условий контакта. На выбор влияют нагрузка, скорость, наличие колебательного движения, температура и окружающая среда. Один и тот же тип твердой смазки может быть уместен в одном узле и не подходить для другого, если различаются режим движения или условия эксплуатации. Поэтому технические специалисты сверяются со спецификацией конкретного покрытия и сопоставляют ее с рабочими параметрами узла.
Почему недостаточно одного числового показателя
Твердосмазочное покрытие работает как тонкая пленка на поверхности деталей. Для его эффективности важны состав и состояние пленки, а также качество подготовки основания. Если поверхность загрязнена или слой нанесен неконтролируемо, заявленные свойства материала сами по себе не гарантируют требуемую работу пары трения.
Разницу в рабочих условиях показывают и температурные данные. Для MoS₂ указывается сохранение смазывающих свойств в вакууме до примерно 700°C, тогда как для бондированных покрытий MoS₂ в одном из технических описаний приводится рабочий диапазон до примерно 500°C. Эти значения относятся к разным описаниям и условиям, поэтому их нельзя считать одной общей температурной характеристикой всех покрытий.
При подборе важно выяснить, какое именно покрытие рассматривается: порошок MoS₂, сухая пленка с неорганическим связующим или композиция с графитом. Стандарт SAE AMS-M-7866 относится к техническому порошку MoS₂ смазочного класса для применения в смазках и консистентных смазках при граничных режимах трения. SAE AMS 2526D описывает тонкую смазывающую пленку из тонкоизмельченного дисульфида молибдена в термостойком неорганическом связующем. Эти стандарты относятся к разным формам материала и не задают взаимозаменяемые параметры.
Чем отличаются покрытия из дисульфида молибдена и графита
MoS₂ и графит относятся к наиболее распространенным неорганическим твердым смазкам.
Их используют как сухие пленки, в составе покрытий и как добавки в смазочные материалы. При этом у них различается зависимость от среды: графиту для работы как смазке обычно нужна адсорбированная влага, а MoS₂ сохраняет смазывающие свойства в вакууме до примерно 700°C.
| Условие работы | Дисульфид молибдена | Графит |
|---|---|---|
| Вакуум | Сохраняет смазывающие свойства до примерно 700°C | В вакууме может вести себя как абразив |
| Влажность | Может применяться в покрытиях для разных условий, выбор зависит от состава | Для работы как смазке обычно нужна адсорбированная влага |
| Высокая нагрузка | Используется в сухих пленках для высоконагруженных пар трения | Входит в состав некоторых покрытий и смазочных материалов |
Сочетание MoS₂ и графита позволяет получить композиционное покрытие, но само наличие двух твердых смазок не гарантирует одинакового результата в разных узлах. Например, для одного промышленного покрытия на основе MoS₂ и графита указана рекомендуемая сухая толщина 5-20 мкм. Оно предназначено для контакта металл-металл при высокой нагрузке и движении от медленного до среднескоростного. Эти параметры описывают конкретное покрытие, а не все композиции такого типа.
Как учитывать окружающую среду
Если узел работает в вакууме, при высокой нагрузке или температуре, данные о свойствах MoS₂ делают его обоснованным кандидатом для оценки. Для графита существенна влажность: без адсорбированной влаги его смазывающие свойства могут снижаться, а в вакууме он может работать как абразив. В обычных атмосферных условиях при наличии влаги графит также может быть подходящим твердым смазочным материалом.
Таким образом, молибден-графитовое покрытие выбирают не по одному компоненту и не по абстрактному показателю трения. Нужно сверить техническое описание покрытия с нагрузкой, скоростью, движением, температурой и составом среды. Если в спецификации нет данных для конкретного режима, нельзя переносить показатели другого материала или другой формы покрытия на рассматриваемый узел.
Когда сухое покрытие может заменить масло
Покрытия на основе MoS₂ и графита применяют в парах трения, где нужно уменьшить трение, износ и риск заедания.
Среди типичных узлов - направляющие, ползуны, втулки, резьбовые соединения и крепеж. Сухая пленка может быть предпочтительнее масла или пластичной смазки, если пара работает медленно или совершает колебательные движения, а жидкая смазка выдавливается либо ее применение ограничено конструкцией.
Некоторые покрытия MoS₂ с графитом рассчитаны на постоянную или безобслуживаемую смазку высоконагруженных пар при низких скоростях или колебательном движении. Это не означает, что сухая пленка заменяет масло в любых условиях. Для быстродвижущегося узла, режима с иной нагрузкой или среды, не предусмотренной техническим описанием, нужно отдельно проверить применимость покрытия.
Где особенно важен режим движения
При колебательном движении поверхности многократно смещаются на небольшое расстояние. Если в таком узле жидкая смазка не удерживается или масло выдавливается из контакта, сухое покрытие может стать практичным вариантом. Аналогичный подход рассматривают для медленно движущихся направляющих и втулок, где важны снижение трения и предотвращение заедания.
Перед заменой масла покрытием следует проверить, рассчитан ли конкретный материал на контакт металл-металл, заданную нагрузку и скорость. Для промышленного покрытия с MoS₂ и графитом приведен диапазон сухой толщины 5-20 мкм и назначение для высоконагруженных пар с движением от медленного до среднескоростного. Другие покрытия могут иметь иные параметры: например, для тонкой пленки MoS₂ по SAE AMS 2526D типовая толщина не превышает 5 мкм.
Имеет значение и способ формирования пленки. Покрытие - не просто сухой порошок, нанесенный на деталь: стандарт SAE AMS 2526D описывает тонкоизмельченный MoS₂ в термостойком неорганическом связующем. Выбор должен учитывать тип материала, способ нанесения и требования к состоянию поверхности после обработки.
Молибденовое покрытие для арматуры: задачи и ограничения
В трубопроводной арматуре подвижные и контактирующие детали могут испытывать трение при работе и обслуживании.
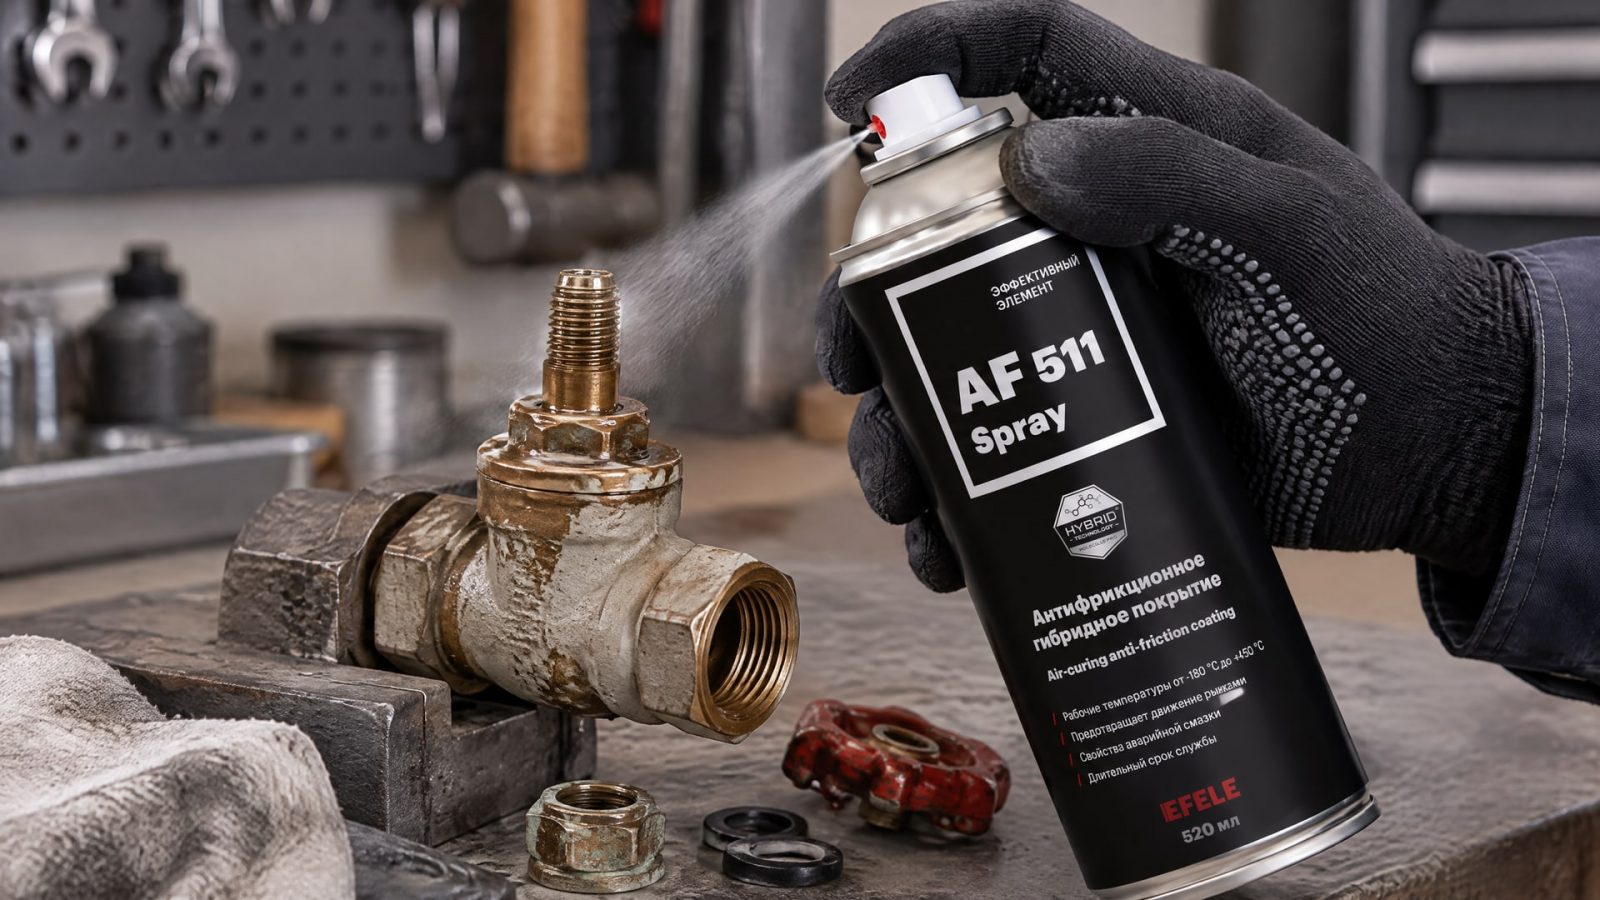
Если жидкая смазка вымывается, выдавливается из контакта или не подходит для выбранной конструкции, сухое покрытие помогает решить задачу смазывания без постоянной подачи масла. При этом узел все равно нужно оценивать по нагрузке, режиму движения и среде: само наличие MoS₂ не гарантирует защиты от коррозии.
Для арматуры важны также фреттинг и холодный пуск. Эти условия требуют стабильного контакта деталей, а не только нанесения твердой смазки: учитывают состояние поверхностей, конструкцию пары и свойства связующего. Когда узел нуждается в антифрикционной пленке с MoS₂ и графитом, в этой задаче применяют EFELE AF-511 Spray. Это покрытие отверждается при комнатной температуре и предназначено для снижения трения в трубопроводной арматуре.
Агрессивная среда ставит отдельную задачу: покрытие должно сочетать смазывающую функцию с химической стойкостью, а его применимость зависит от конкретных условий эксплуатации. Если жидкая смазка вымывается, а в контакте возникают фреттинг или проблемы при холодном пуске, требуется проверить химическую совместимость покрытия с рабочей средой. В таких случаях рассматривают MODENGY 1014, содержащее ПТФЭ и дисульфид молибдена; оно может быть предпочтительным для трубопроводной арматуры, когда нужна химическая стойкость и работа в агрессивной среде.
Ни одно из этих решений не следует считать универсальной антикоррозионной защитой. На коррозионные свойства влияют связующее, материал подложки и среда. Поэтому при подборе молибденового покрытия для арматуры отдельно проверяют назначение пленки, совместимость с деталями и требования к подготовке поверхности.
Подготовка поверхности и контроль толщины пленки
Адгезия покрытия зависит от состояния основания.
Перед нанесением поверхность требуется тщательно очистить; для ряда покрытий также применяют обезжиривание, фосфатирование или пескоструйную подготовку. SAE AMS 2526D указывает на тщательную очистку и минимальную абразивную или эрозионную обработку перед нанесением тонкой пленки MoS₂. Само нанесение по этому стандарту выполняют распылением с высокой скоростью в контролируемых условиях.
Контроль толщины особенно важен для сухих пленок. SAE AMS 2526D задает для описываемого покрытия типовую толщину не более 0,0002 in, то есть 5 мкм. Для другой промышленной композиции MoS₂ и графита указана рекомендуемая сухая толщина 5-20 мкм. Эти значения нельзя объединять в общий норматив: они относятся к разным покрытиям и техническим описаниям.
Почему избыточная толщина не улучшает результат автоматически
Сухое покрытие проектируют как тонкую пленку, а не как массивный слой смазочного материала. Поэтому увеличение толщины без опоры на спецификацию не означает повышения надежности. Требуемый диапазон определяют по документации на конкретный состав и способ нанесения.
Режим отверждения тоже зависит от материала. В техническом описании одного из покрытий приводится диапазон эксплуатации от -70°C до 250°C и отверждение при 150°C. Эти параметры относятся к конкретному составу и не переносятся на другие покрытия, в том числе на продукты, отверждаемые при комнатной температуре.
Перед запуском процесса специалисту полезно зафиксировать последовательность операций: очистка и подготовка поверхности, нанесение, контроль сухой толщины и проверка режима отверждения. Для покрытия по SAE AMS 2526D отдельно предусмотрено нанесение распылением с высокой скоростью в контролируемых условиях. Если технологический процесс отличается, его соответствие требованиям конкретного материала нужно подтвердить по спецификации.
Как выбрать покрытие на основе MoS₂ или графита
Начинают с условий контакта.
Уточняют, какие материалы образуют пару трения, какова нагрузка, насколько быстро движутся детали и есть ли колебания. Затем оценивают температуру, влажность, наличие вакуума или агрессивной среды, а также возможность применения масла или пластичной смазки. Такой разбор помогает определить, стоит ли рассматривать сухую пленку и какой твердый смазочный компонент уместен.
Далее сверяют назначение покрытия и технологию его нанесения. SAE AMS-M-7866 относится к порошку MoS₂ смазочного класса для применения в смазках и консистентных смазках при граничных режимах трения, тогда как SAE AMS 2526D описывает тонкую пленку MoS₂ в термостойком неорганическом связующем. Для одного из таких покрытий указана толщина не более 5 мкм, а для отдельного промышленного покрытия MoS₂ с графитом - 5-20 мкм.
Практический порядок проверки можно свести к нескольким вопросам:
Есть ли в узле вакуум, высокая нагрузка, высокая температура или риск коррозии?
Нужна ли влага для работы графитовой смазки в выбранной среде?
Применима ли сухая пленка для скорости и характера движения деталей?
Предусматривает ли спецификация покрытия контакт металл-металл и требуемую толщину?
Можно ли обеспечить очистку, подготовку поверхности и контролируемое нанесение?
Если жидкая смазка выдавливается или конструктивно неприменима, а узел работает медленно либо в колебательном режиме, сухая пленка может стать обоснованным решением. Но замену масла нельзя обосновать только наличием MoS₂ или графита: требуется сопоставить все режимы работы с данными на конкретное покрытие. Это снижает риск выбора материала по одному параметру и помогает заранее определить требования к нанесению и контролю.
Часто задаваемые вопросы
Есть ли одно значение коэффициента трения молибдена?
Универсального значения для покрытий на основе дисульфида молибдена представленные технические данные не устанавливают. Результат зависит от состава покрытия, нагрузки, скорости, температуры и среды. Поэтому при подборе ориентируются на спецификацию конкретного материала и условия контакта, а не на одно число для «молибдена».
Когда дисульфид молибдена предпочтительнее графита?
MoS₂ рассматривают, если важны работа в вакууме, высокая нагрузка, температура или риск коррозии. Он сохраняет смазывающие свойства в вакууме до примерно 700°C. Графиту обычно нужна адсорбированная влага, поэтому его поведение оценивают с учетом влажности и атмосферы в рабочей зоне.
Можно ли использовать дисульфид молибдена вместо масла?
Сухое покрытие может заменить жидкую смазку в отдельных узлах, например при низкой скорости или колебательном движении, если масло выдавливается либо его применение ограничено конструкцией. Это не универсальная замена: нужно сверить нагрузку, среду, скорость и назначение конкретного покрытия с его технической документацией.
Обязательно ли наносить покрытие на очищенную поверхность?
Да. SAE AMS 2526D предусматривает тщательную очистку поверхности перед нанесением пленки MoS₂, а для улучшения адгезии в ряде процессов используют дополнительную подготовку. Загрязнения и неподходящее состояние основания могут помешать получить пленку с требуемыми характеристиками, поэтому подготовку включают в технологический процесс.
Заключение
Покрытия на основе дисульфида молибдена и графита применяют для снижения трения и риска заедания в высоконагруженных парах, направляющих, втулках, резьбовых соединениях и трубопроводной арматуре. MoS₂ и графит различаются зависимостью от среды: MoS₂ сохраняет свойства в вакууме до примерно 700°C, а графиту обычно нужна адсорбированная влага. Универсального коэффициента трения для таких покрытий нет, поэтому выбор определяют по спецификации и режиму работы узла.
Следующий шаг для инженера или снабженца - описать нагрузку, скорость и характер движения, температуру, влажность и рабочую среду, затем сверить эти условия с документацией на покрытие. До внедрения также нужно проверить требования к очистке поверхности, нанесению, толщине и отверждению пленки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционные покрытия снижают крутящий момент в трубопроводной арматуре, повышая ее надежность и эффективность.
Редукторное масло 320: характеристики, стандарты и применение. Выберите подходящее масло для редуктора с учетом требований производителя.
Подбираем редукторное масло вязкость 320 отечественного производства для червячных передач, учитывая тип базового масла и нагрузочную способность.