
Антифрикционные покрытия для снижения крутящего момента в трубопроводной арматуре больших диаметров
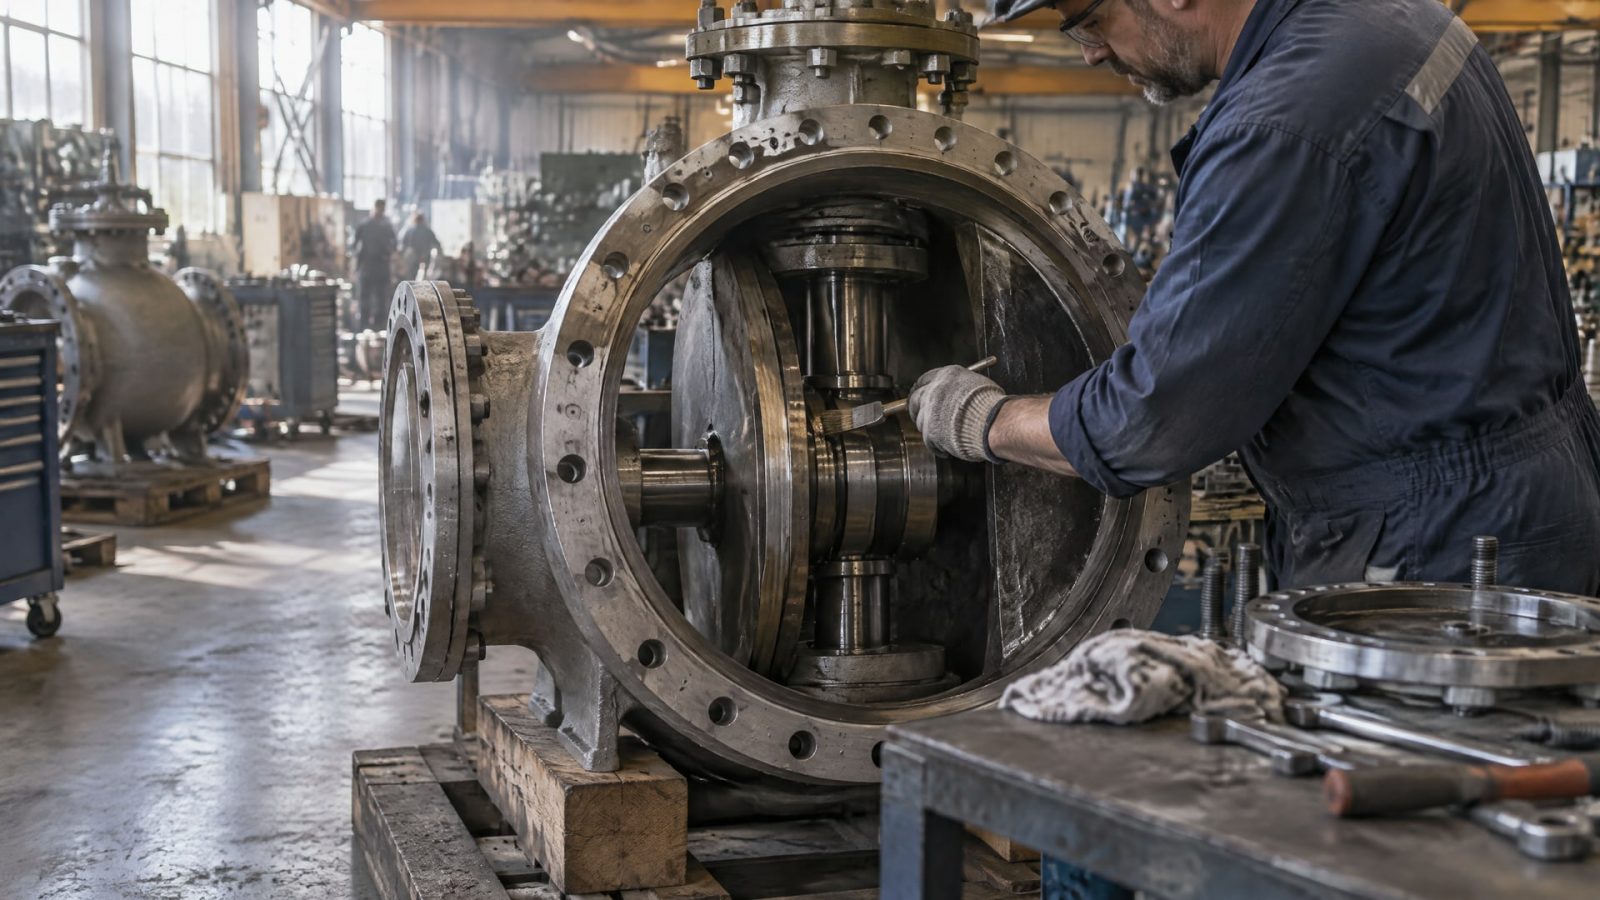
Антифрикционные покрытия помогают снизить трение в подвижных узлах трубопроводной арматуры и сделать крутящий момент более стабильным. Это сухая пленочная смазка: после отверждения она закрепляется на поверхности и работает без жидкого смазочного материала. Для арматуры большого диаметра важно оценивать не только трение в отдельной паре, но и момент, необходимый для работы клапана или задвижки.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают покрытие для штоков и других пар трения. Разберем, где применяют такие составы, как подготовить поверхность, какие параметры проверить при выборе и как оценить результат на узле.
Как антифрикционные покрытия снижают крутящий момент
При движении штока, диска или другого подвижного элемента сопротивление возникает в местах контакта деталей.
Для арматуры больших диаметров снижение трения важно не само по себе: оно может уменьшить усилие, которое требуется приводу для открытия и закрытия клапана или задвижки. Поэтому оценивать результат только по лабораторному коэффициенту трения недостаточно - значение имеет работа всего узла.
После отверждения антифрикционное покрытие образует закрепленную на поверхности сухую пленку. Она работает без жидкой смазки и, в отличие от нее, менее склонна собирать пыль. Такие свойства полезны, когда повторное обслуживание затруднено или загрязнение поверхности может мешать движению деталей.
Stick-slip и стабильность движения
При stick-slip деталь чередует остановку и срыв с места. В арматуре это может сопровождаться неравномерным движением и колебаниями усилия. Покрытия с низким коэффициентом трения применяют для уменьшения такого эффекта и защиты от заедания, однако результат зависит от конкретного состава и условий работы.
Для отдельных фторполимерных покрытий приводится коэффициент трения 0,02–0,08. Этот диапазон нельзя автоматически переносить на любое антифрикционное покрытие: параметры зависят от формуляции и испытательных условий. Значение коэффициента помогает сравнить материалы, но не заменяет проверку рабочего момента привода на арматуре.
Какие узлы рассматривать
В шаровом, дисковом или задвижечном узле следует оценить все места скольжения, а не только шток. Покрытие может иметь смысл там, где возможны заедание и stick-slip. Для трубных резьб сухие пленочные составы также применяют, чтобы предотвращать задиры при высоком моменте свинчивания, но режим такой пары трения нужно рассматривать отдельно от работы привода клапана.
Где применяют антифрикционные покрытия для трубопроводной арматуры
Сухие покрытия используют на штоках и других скользящих поверхностях арматуры, а также в насосном оборудовании.
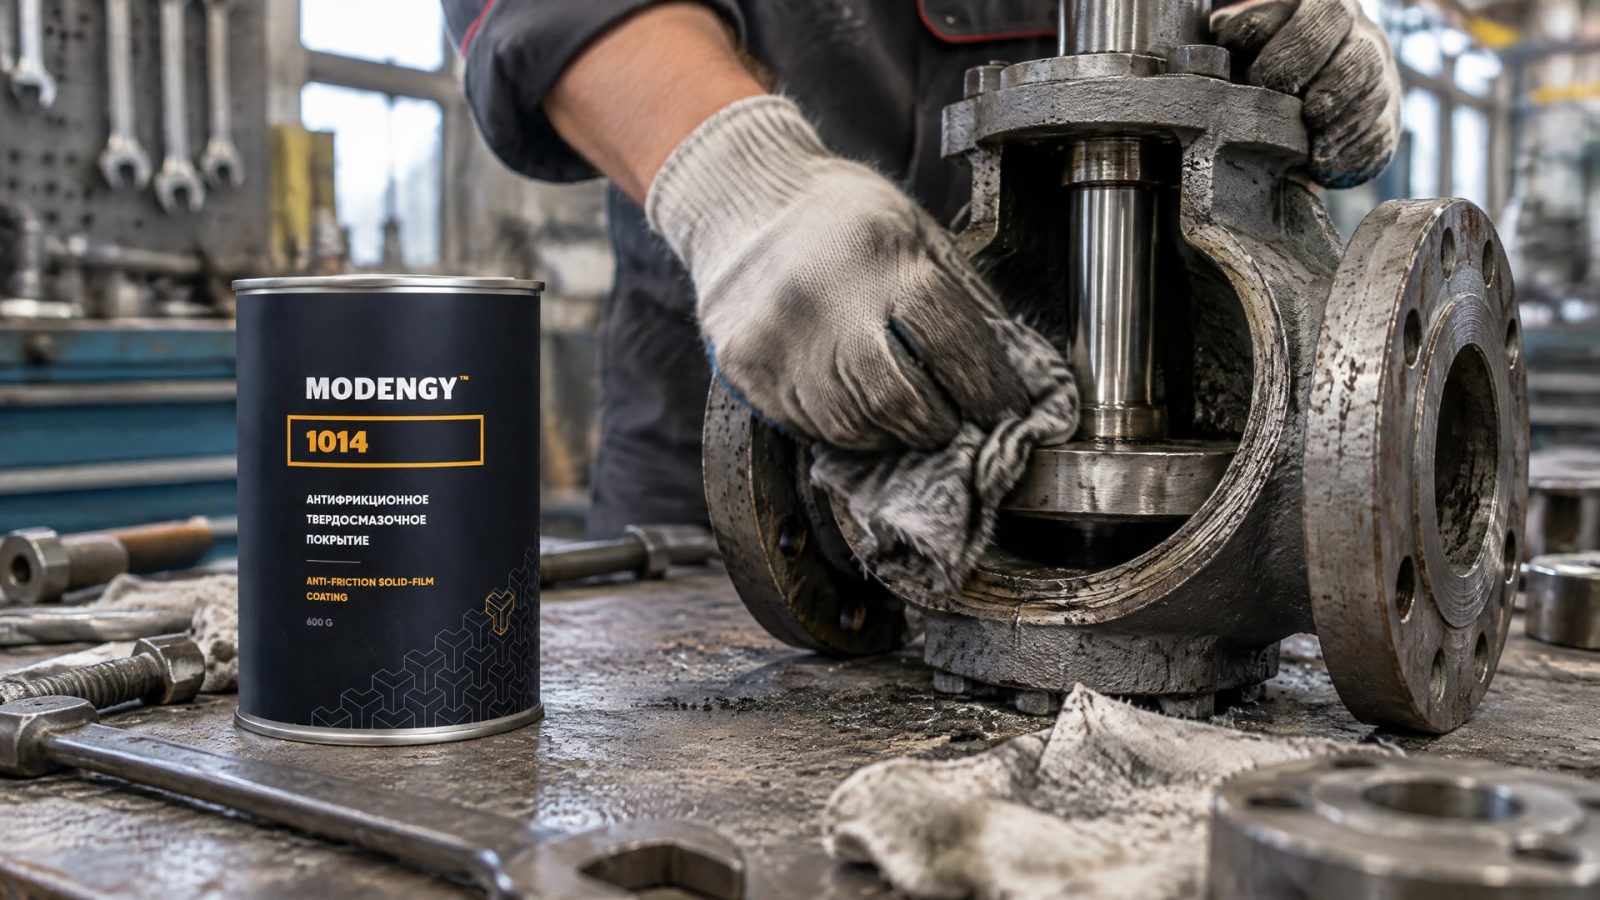
Их рассматривают, когда узел сложно регулярно смазывать, в рабочей зоне есть пыль или требуется чистая поверхность. Для клапанов и задвижек больших диаметров это способ снизить трение в контактных парах, но не универсальная замена смазке для любых конструкций и режимов.
Выбор зависит от того, какая деталь движется, с какой поверхностью она контактирует и в каких условиях работает узел. Инженеру важно связать свойства покрытия с рабочей средой и фактической нагрузкой. Одинаковое антифрикционное покрытие не даст одинаковый результат на штоке и в резьбовом соединении: у этих узлов различаются контакт и режим движения.
Когда рассматривают сухую пленку
Сухое твердосмазочное покрытие применяют, если жидкую смазку трудно регулярно обновлять или если присутствие пыли усложняет работу смазанной поверхности. Пленка после отверждения остается закрепленной на детали и менее склонна собирать загрязнения. При этом сама по себе сухая пленка не гарантирует снижения момента в любой арматуре - нужно учитывать совместимость с рабочими условиями и состояние пары трения.
При оценке узла инженеры также проверяют риск вымывания смазочного материала, наличие следов фреттинга и поведение механизма при холодном пуске. Эти факторы задают вопросы для проверки и подбора, но не заменяют испытаний покрытия на конкретной детали.
Если в конструкции важны снижение момента и работа в условиях ограниченного обслуживания, может рассматриваться антифрикционное твердосмазочное покрытие MODENGY 1014, разработанное для химических насосов и трубопроводной арматуры. Его выбор следует увязывать с конкретной парой трения, рабочей средой и параметрами узла, а не только с требованием снизить усилие на приводе.
Как выбрать антифрикционное покрытие
Подбор начинают с условий эксплуатации, а не с общего обозначения «антифрикционное».
Нужно определить материал подложки, тип контакта, характер движения и требования к моменту. Затем сверяются со спецификацией покрытия: проверяют совместимость с химической средой, давлением, температурой, способом нанесения и режимом отверждения.
Для больших клапанов важно проверить, как меняется именно рабочий момент. Лабораторный коэффициент трения характеризует материал в заданных условиях, но не учитывает всю конструкцию арматуры, геометрию контакта и работу привода. По этой причине технические документы по покрытию и испытание на узле дополняют друг друга.
Нагрузочная способность и химическая стойкость
Для некоторых формуляций сухих пленочных покрытий приводится ориентир по контактному давлению до примерно 2500 МПа. Это не универсальная характеристика всех покрытий и не готовое значение для любого узла: данные нужно сверять с документацией на конкретный состав и условиями испытаний.
Если арматура работает в химически агрессивной среде или под высоким давлением, проверяют сведения о химической стойкости и нагрузочной способности. Для защиты от коррозии также важны характеристики покрытия и подготовка поверхности. В качестве одного из методов оценки коррозионной стойкости в материалах по покрытиям упоминается испытание в соляном тумане ASTM B117.
Воздушное и термическое отверждение
Системы с отверждением на воздухе удобнее рассматривать для ремонтных работ и монтажа. Покрытия с термическим отверждением чаще выбирают, когда требуется более высокая износостойкость и химическая стойкость. Окончательный выбор зависит от доступного процесса нанесения и требований к детали.
Универсального значения толщины для всех составов нет. В материалах по антифрикционным покрытиям встречаются ориентиры 10–20 мкм для сухой пленки и 5–20 мкм для отдельных систем. Рабочий диапазон следует брать из технического листа конкретного покрытия: слишком тонкий слой может не обеспечить требуемого результата, а избыточная толщина ухудшает равномерность и ресурс.
Нанесение антифрикционного покрытия: подготовка и контроль толщины
Результат зависит не только от состава, но и от подготовки поверхности.
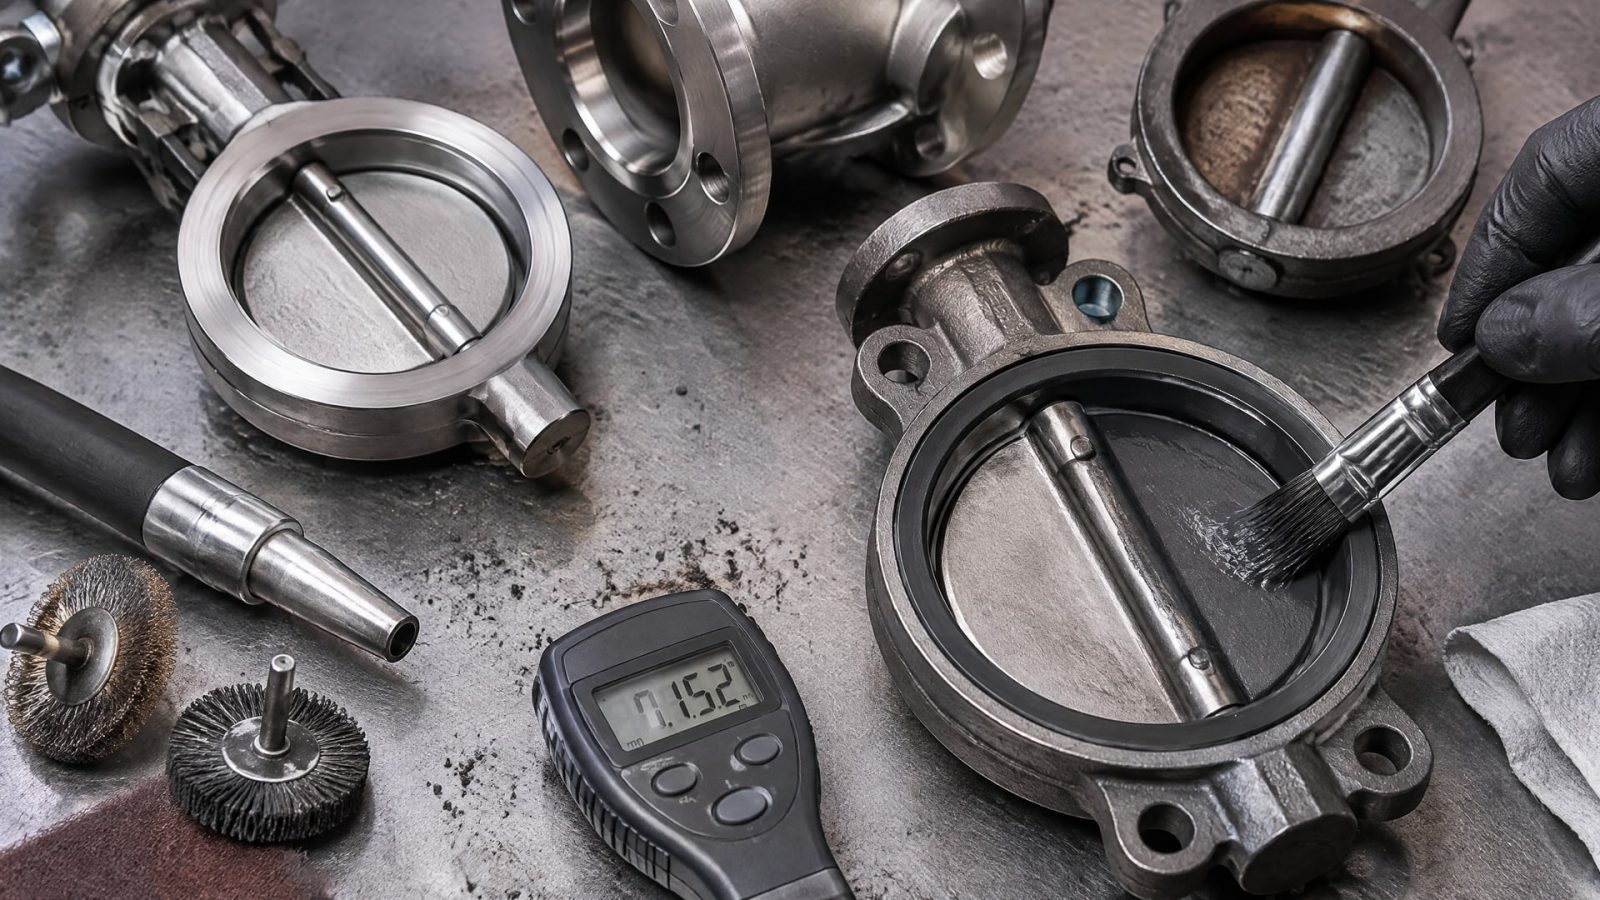
Перед нанесением деталь очищают и обезжиривают. Для повышения адгезии и срока службы в отдельных случаях применяют пескоструйную обработку или фосфатирование. Необходимость такой обработки определяют по требованиям к конкретному покрытию и материалу детали.
Для нанесения используют распыление, кисть, окунание, центрифугирование, валковый способ или трафаретную печать. Метод выбирают с учетом геометрии детали и технологии, предусмотренной для состава. На штоке и других деталях арматуры важно получить равномерную пленку на рабочей поверхности, не допуская неконтролируемого наращивания толщины.
Контроль слоя и отверждения
Типовые ориентиры по толщине сухой пленки составляют 10–20 мкм, а для некоторых систем указывают 5–20 мкм. Эти диапазоны не следует считать взаимозаменяемыми спецификациями: рабочее значение зависит от конкретного продукта. Контроль нанесения помогает избежать слишком тонкого слоя и избыточной толщины, которая может ухудшить равномерность покрытия и его ресурс.
Режим отверждения выбирают по документации на покрытие. Для систем с отверждением на воздухе и термическим отверждением условия процесса различаются, поэтому переносить режим с одного состава на другой нельзя. До сборки также важно убедиться, что пленка сформирована в соответствии с требованиями производителя.
Что проверять после нанесения
После нанесения оценивают состояние покрытия, равномерность слоя и работу обработанного узла. Для арматуры больших диаметров полезно сопоставить момент до и после обработки в одинаковых условиях. Это позволяет оценить именно изменение усилия на приводе, а не делать вывод только по характеристикам материала или лабораторным данным.
Как проверить снижение крутящего момента на арматуре
Проверка начинается с исходных данных по узлу: конструкции, рабочей среде, давлению, типу пары трения и требуемому режиму.
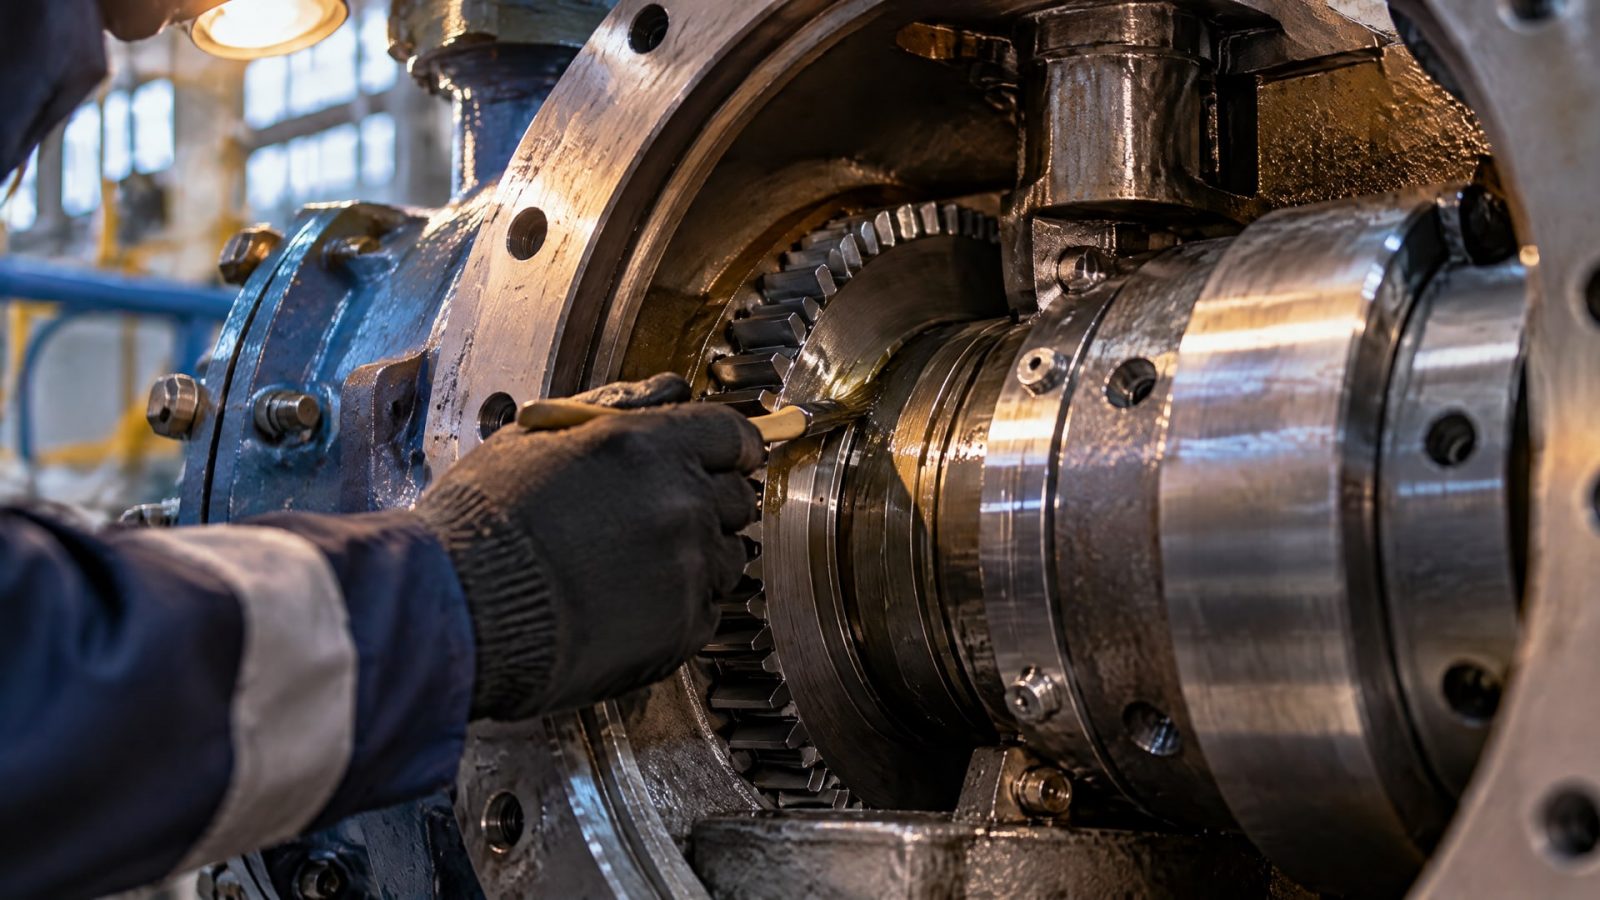
Затем определяют, какие контактные поверхности участвуют в движении и где ожидают снизить сопротивление. Если обработать только одну поверхность, а источник трения находится в другом месте, изменение момента может оказаться ограниченным.
До нанесения фиксируют исходное поведение арматуры, а после отверждения покрытия повторяют проверку в сопоставимых условиях. Сравнивают рабочий момент при движении и обращают внимание на равномерность хода, признаки stick-slip и заедания. Конкретный способ измерения зависит от конструкции привода и доступной процедуры контроля на объекте.
Результат оценивают по узлу
Низкий коэффициент трения в технических данных сам по себе не доказывает, что привод можно заменить на менее мощный или что момент снизится на заданную величину. В имеющихся данных нет универсального процента снижения момента для арматуры больших диаметров. Поэтому такой эффект следует подтверждать измерением на конкретном клапане или задвижке.
Если покрытие подбирают для серийного применения, сначала проверяют решение на характерном узле и сверяют результат с требованиями к арматуре. При оценке учитывают не только начальный момент, но и стабильность движения в предусмотренном режиме эксплуатации. Для сложной химической среды и высокого давления дополнительно сверяются с технической документацией по совместимости и нагрузочной способности покрытия.
Часто задаваемые вопросы
Как антифрикционное покрытие снижает крутящий момент?
Покрытие формирует сухую пленку, которая снижает трение в контактирующих деталях. Уменьшение сопротивления движению может снизить момент, необходимый для работы привода клапана или задвижки. Точный результат зависит от состава, подготовки поверхности и условий эксплуатации, поэтому его проверяют на конкретном узле.
Какой толщины наносят антифрикционные покрытия?
В источниках приводятся типовые ориентиры 10–20 мкм для сухой пленки и 5–20 мкм для отдельных систем. Это не единый норматив для всех составов. Рабочую толщину определяют по технической документации конкретного покрытия и контролируют при нанесении, чтобы избежать слишком тонкого или избыточного слоя.
Можно ли наносить покрытие на неподготовленную поверхность?
Подложку необходимо очистить и обезжирить, иначе адгезия и срок службы покрытия могут снизиться. Для некоторых систем дополнительно применяют пескоструйную обработку или фосфатирование. Подготовку выбирают по требованиям покрытия и материалу детали, а не по общему правилу для всех составов.
Подойдет ли любое антифрикционное покрытие для арматуры большого диаметра?
Нет. При выборе учитывают пару трения, рабочую среду, давление, температуру, адгезию к подложке и режим отверждения. Коэффициент трения не дает полной оценки работы клапана или задвижки. Важнее проверить техническую документацию и измерить рабочий момент на конкретном узле.
Заключение
Антифрикционные покрытия применяют в трубопроводной арматуре, чтобы снизить трение в подвижных узлах и потенциально уменьшить требуемый крутящий момент. Для результата важны правильный выбор состава, подготовка поверхности и контроль толщины. Оценивать следует не только коэффициент трения, но и работу привода после нанесения.
Следующий шаг - определить пары трения и условия эксплуатации арматуры, затем сверить их с технической документацией покрытия. Перед применением на серии проверьте выбранное решение на конкретном узле и сравните рабочий момент до и после обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Редукторное масло 320: характеристики, стандарты и применение. Выберите подходящее масло для редуктора с учетом требований производителя.
Подбираем редукторное масло вязкость 320 отечественного производства для червячных передач, учитывая тип базового масла и нагрузочную способность.
Защита контактов от окисления в патронах ламп гаражного освещения: причины, методы устранения и рекомендации по обслуживанию.