
Как заменить вырубные прокладки фланцев анаэробными герметиками
Вырубные прокладки долгое время остаются стандартом фланцевых соединений, но на практике они страдают от утечек, фреттинга, вымывания маслом и необходимости частой замены. Анаэробные герметики предлагают альтернативу: однокомпонентные составы, которые отверждаются в отсутствие воздуха и при контакте с металлом, заполняют микронеровности поверхности и формируют уплотнение непосредственно в месте соединения. Это не универсальное решение для всех фланцев, но для жестких металлических конструкций с хорошей геометрией замена прокладок фланцев на герметик часто экономит время сборки, снижает расход материала и повышает надежность. В статье разберем, как правильно выбрать анаэробный герметик, подготовить поверхности, нанести состав и избежать типичных ошибок.
Когда имеет смысл отказываться от вырубной прокладки
Вырубные прокладки надежны, но их замена требует временных затрат, они подвержены деградации в агрессивных средах и часто нуждаются в переоборудовании соединения при демонтаже.
Анаэробные герметики решают ряд практических задач: они позволяют сократить цикл сборки за счет быстрого хвата, уменьшить запасы материала на складе и минимизировать утечки в соединениях с хорошей обработкой поверхностей.
Замена прокладки фланца герметиком имеет смысл в следующих сценариях:
фланцы жесткие, с хорошей геометрией и активным металлом (углеродистая сталь, чугун);
зазоры между поверхностями не превышают 0,25 мм и фланец не деформируется при затяжке;
требуется ускорить цикл сборки и повысить стабильность соединений на производственных линиях;
газопроводы, маслопроводы и силовые установки, где возникает вибрация и требуется стойкость к фреттингу.
В то же время замена прокладок фланцевых соединений газопроводов герметиком требует проверки технических условий конкретной системы - для критичных сред нужна согласованность с регламентом обслуживания.
Анаэробные герметики: принцип работы и область применения
Анаэробные герметики - это однокомпонентные составы на основе полимерных смол, которые остаются жидкими в контакте с воздухом, но полимеризуются в анаэробной среде (между плотно прилегающими поверхностями) и при катализирующем действии металла.
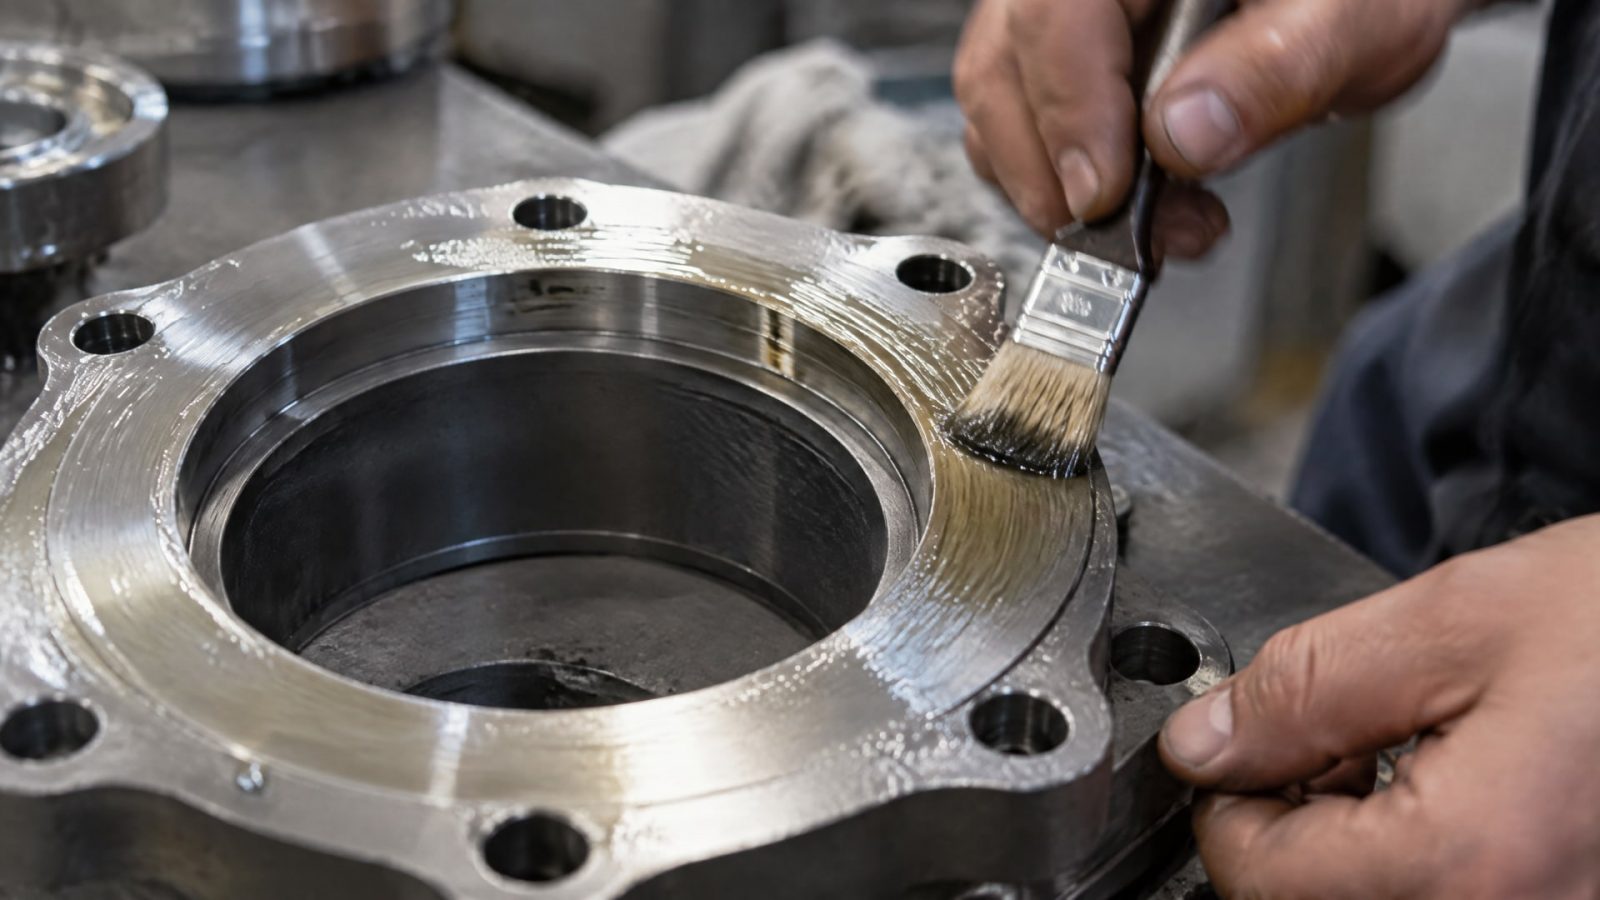
Эти герметики не требуют смешивания, отверждаются без выделения летучих веществ и образуют твердую, упругую перемычку в зазорах поверхности.
Ключевые эксплуатационные параметры герметиков этого типа:
Рабочий диапазон температур: от минус 40 °C до плюс 149 °C в зависимости от конкретного продукта.
Допустимый зазор: до 0,25 мм между фланцами; герметик заполняет микронеровности, но не работает как прокладка на больших просветах.
Время хвата: 10–30 минут для первоначальной фиксации, позволяющей приступить к гидротестированию или работе на низком давлении.
Полная полимеризация: 24 часа для достижения максимальной прочности и стойкости к агрессивным средам.
Стойкость: к маслам, дизельному топливу, охлаждающим жидкостям, некоторым кислотам, щелочам и растворителям в зависимости от формулировки.
Герметики этого типа предназначены для жестких металлических фланцев, а не для подвижных или деформируемых конструкций. Они заполняют микроскопические риски и поры, которые остаются даже после механической обработки, и создают герметичное соединение без слоя материала, как при традиционной прокладке.
Подготовка поверхностей фланцев: критичные этапы
Успех замены прокладки фланца герметиком на 80% зависит от подготовки поверхностей.
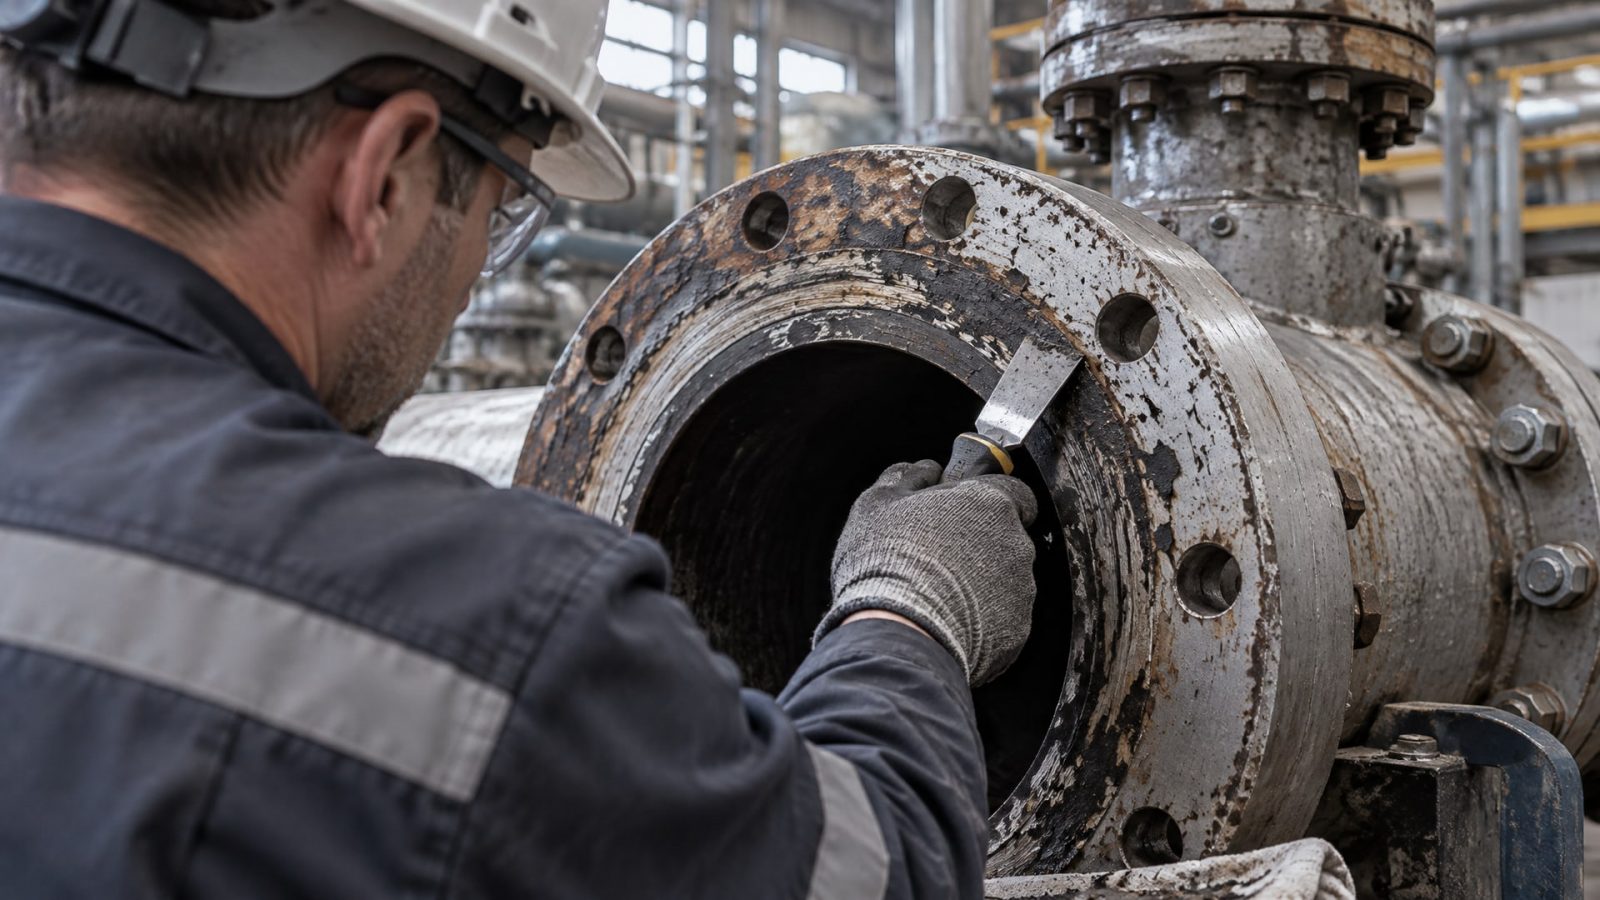
Даже тонкий слой масла, остатки старой прокладки или ржавчина блокируют или замедляют отверждение анаэробного состава, что приводит к утечкам.
Удаление старой прокладки и загрязнений
Полностью снять старую вырубную прокладку, остатки герметика, окалину и ржавчину. Используйте пластиковые скребки, деревянные или нейлоновые щетки - металлические щетки и абразивные пасты создают глубокие царапины, которые могут стать каналами утечки. Если фланец сильно загрязнен, применяйте специализированные обезжиривающие растворы.
Обезжиривание
Обработайте поверхности специальным очистителем или ацетоном для полного удаления масла, грязи и силикона. Остатки старого RTV-силикона особенно опасны - они не позволяют анаэробному герметику смачивать металл и нарушают отверждение. После обезжиривания высушите фланцы воздухом или безворсовыми тряпками.
Проверка геометрии
Убедитесь, что поверхности фланцев не деформированы и плотно прилегают друг к другу. Если фланец сильно коробится, попробуйте медленно затянуть болты крест-накрест - иногда это устраняет зазоры. Если прилегание остается неполным, герметик не сможет обеспечить надежное уплотнение; в этом случае потребуется машинная доработка или возврат к традиционной прокладке.
Нанесение герметика и сборка соединения
После подготовки поверхностей герметик наносят непрерывным валиком на одну из фланцевых поверхностей.
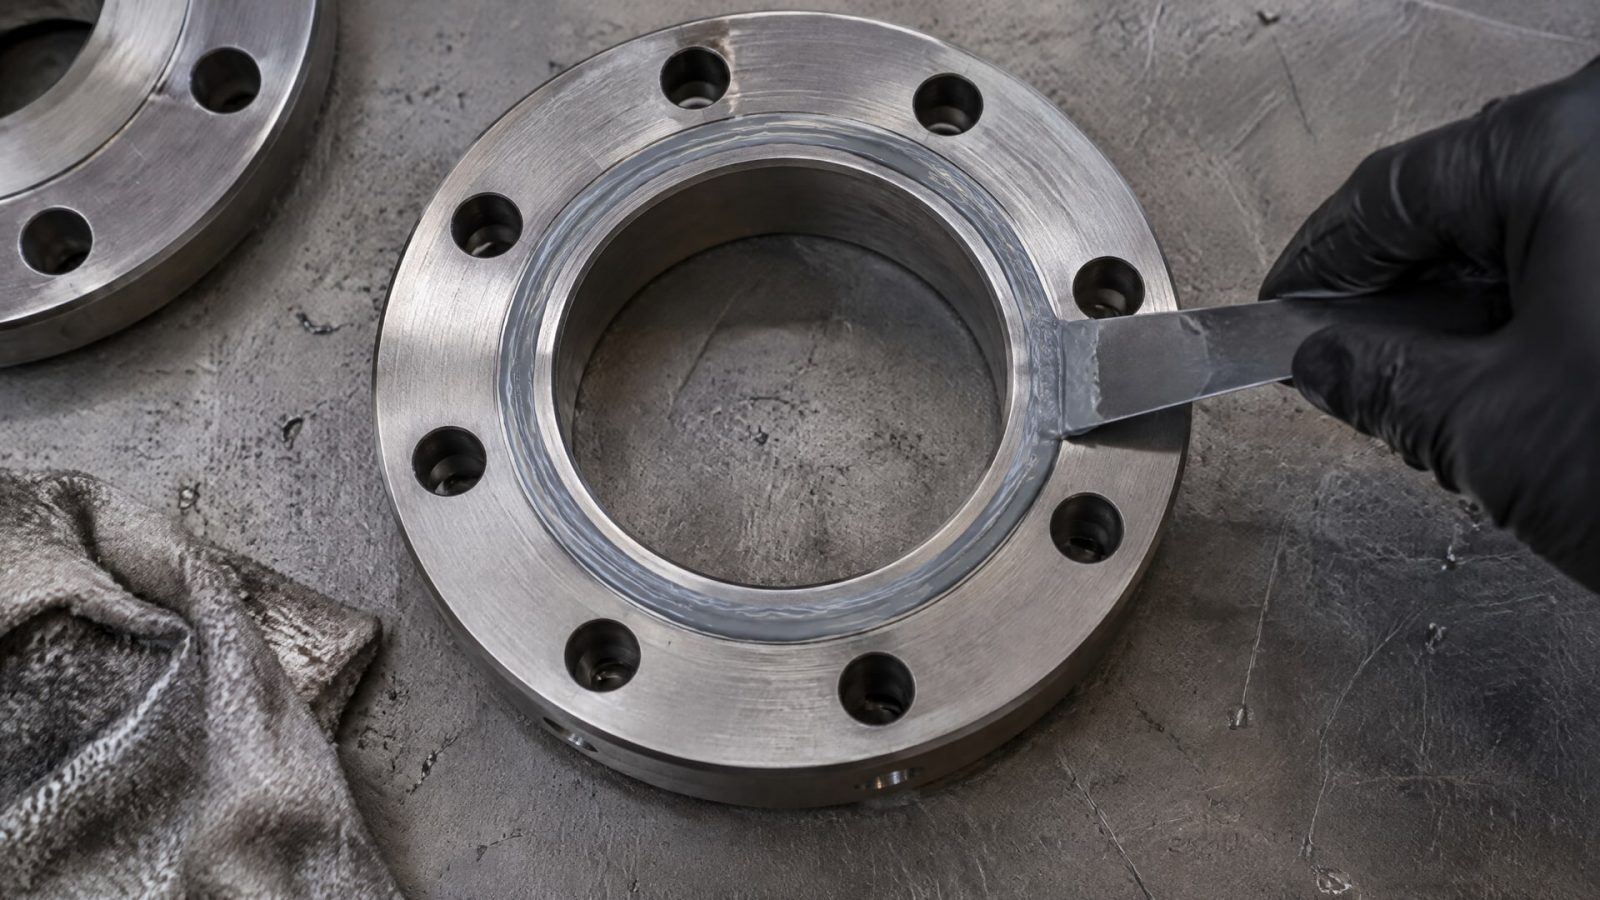
Этот процесс требует точности и соблюдения определенных правил.
Схема нанесения
Нанесите валик герметика ближе к внутреннему краю фланца (примерно на 5–10 мм), обходя все болтовые отверстия. Если герметик попадет в резьбу крепежных отверстий, он может затвердеть там и затруднить демонтаж. Для крупногабаритных фланцев применяйте дозирование через аппликатор или ролик, чтобы обеспечить равномерный валик по периметру. Толщина валика должна быть умеренной - примерно 1–2 мм; излишек герметика выдавливается наружу, не отверждается на воздухе и оставляет беспорядок.
Сборка и затяжка
Немедленно после нанесения герметика соедините фланцы и начните затяжку болтов. Используйте стандартный момент затяжки согласно технической спецификации соединения - не ориентируйтесь только на ощущение, даже если герметик создает ощутимое сопротивление. Затягивайте болты крест-накрест в несколько проходов, чтобы избежать перекоса фланцев и неравномерного распределения герметика.
Излишки герметика, выдавившиеся наружу после затяжки, удаляйте мягкой тряпкой или пластиковым скребком - они не отверждаются на открытом воздухе и их легко стереть до затвердевания. После удаления излишков оставьте соединение нетронутым на время, указанное в техническом листе.
Работа на активных и пассивных металлах
Анаэробные герметики по-разному ведут себя на разных типах металлических поверхностей.
Активные металлы (углеродистая сталь, чугун) обеспечивают надежное катализирование и отверждение, а пассивные (нержавеющая сталь, алюминий, никелевые покрытия) часто требуют дополнительных мер.
На углеродистой стали и чугуне
На обычной стали и чугуне анаэробные герметики работают эффективно без дополнительной подготовки. Достаточно хорошей механической очистки и обезжиривания - полимеризация начинается быстро и стабильно.
На нержавеющей стали и алюминии
Нержавеющая сталь, алюминий и покрытые никелем поверхности менее активны химически, и анаэробный герметик может отверждаться медленнее или неполностью. В инструкциях к большинству продуктов рекомендуется применение активатора (праймера) - раствора, который наносится на подготовленную поверхность и активирует отверждение. Активатор обычно высыхает за несколько минут, после чего можно наносить герметик.
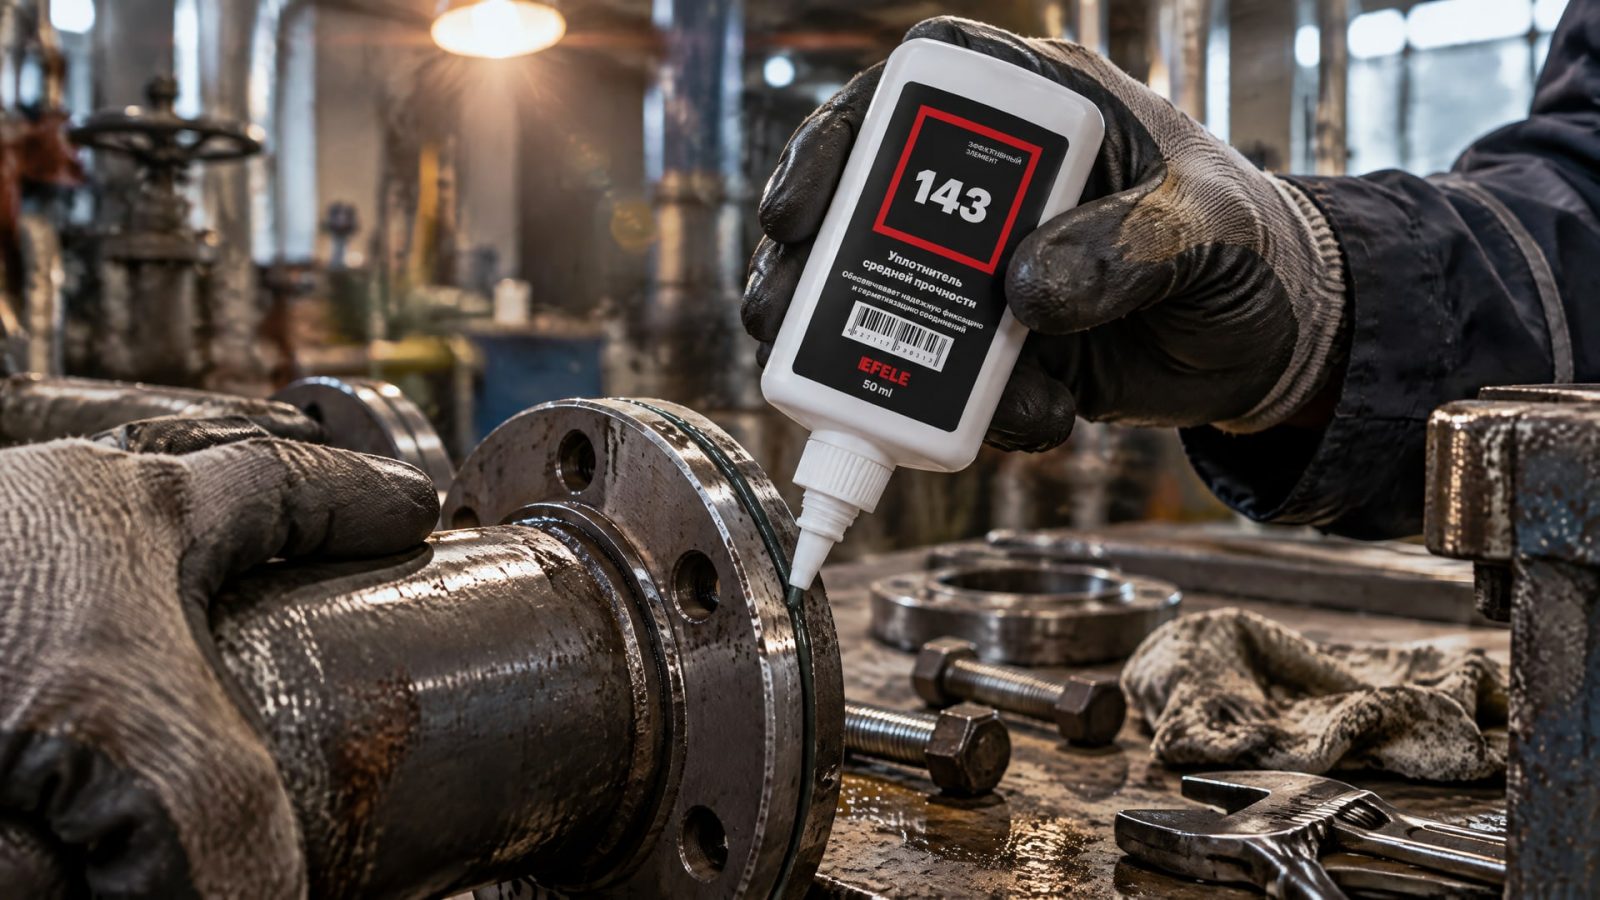
Для герметизации фланцевых соединений вместо вырубных прокладок рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143, который обеспечивает надежную фиксацию и герметизацию на активных металлах и, при необходимости, совместим с активаторами для работы на пассивных поверхностях.
Если техническая документация продукта не исключает применение активатора на пассивных металлах, используйте его, чтобы гарантировать отверждение и избежать утечек.
Время полимеризации и режимы нагружения
Одна из типичных ошибок - спешка с нагружением соединения после первого схватывания.
Анаэробные герметики дают быстрый хват (фиксацию), но это не означает полную готовность к работе в нагруженных условиях.
Фазы отверждения
Handling strength (хват): 10–30 минут. Соединение держит форму, но герметик еще не полностью полимеризован. На этом этапе можно выполнить гидротестирование при низком давлении, но нежелательно подвергать соединение вибрации или ударным нагрузкам.
Полная полимеризация: примерно 24 часа в зависимости от температуры, материала фланца и толщины слоя герметика. После полного отверждения герметик достигает максимальной прочности на сдвиг и растяжение, стойкости к агрессивным средам.
Для критичных применений, где требуется высокое давление или вибрация, дождитесь полного отверждения перед вводом соединения в постоянную работу. Если условия позволяют, выполните гидротест через 1–2 часа после сборки, а полную нагрузку прикладывайте только спустя сутки.
Типичные ошибки при замене прокладок фланцевых соединений
Даже при наличии качественного герметика неправильное применение приводит к утечкам, разгерметизации и необходимости переделки работы.
Недостаточная очистка поверхностей
Остатки масла, силикона или старой прокладки на поверхности фланца блокируют смачивание герметиком и катализирование отверждения. Герметик может оставаться липким или полимеризоваться неполностью, не обеспечивая герметичность. Проверяйте поверхности визуально и на ощупь - они должны быть матовыми, сухими и без видимых загрязнений.
Нанесение герметика с неправильной схемой
Если валик герметика прерывается, попадает в болтовые отверстия или нанесен неравномерно, возникают каналы утечки. Герметик работает только в толще слоя между фланцами; если полоса прервана, утечка протекает по линии разрыва. Нанимайте внимательно, проверяйте непрерывность валика перед сборкой.
Спешка с нагружением соединения
Хват через 10–30 минут не означает готовность к полной нагрузке. Если вы немедленно подвергнете соединение вибрации, давлению или термоциклированию, герметик не успеет набрать прочность и может расслоиться или треснуть. Следуйте рекомендациям техлиста: для низконапорных режимов допускается работа через 1 час, для полной нагрузки - через 24 часа.
Нежелание применять активатор на пассивных металлах
На нержавеющей стали или алюминии без активатора герметик может отверждаться медленно или неполностью. Это не видно сразу: соединение может протекать только при нагревании, вибрации или спустя недели. Если фланцы из пассивного металла, используйте активатор согласно инструкции.
Царапание фланцев агрессивными щетками
Металлические щетки и абразивные пасты создают глубокие борозды, которые становятся каналами утечки. Герметик не всегда способен заполнить такие дефекты, особенно если они глубже 0,25 мм. Используйте пластиковые или нейлоновые скребки, мягкие щетки - они удаляют загрязнения, не повреждая геометрию фланца.
Демонтаж соединения и повторное использование
Когда требуется заменить соединение или обслужить фланцевое соединение, герметик нужно удалить полностью, чтобы подготовить поверхности для следующей сборки.
Способы удаления отвержденного герметика
Механический: аккуратно разъедините фланцы и используйте пластиковые скребки, мягкие щетки или деревянные палочки для удаления затвердевшего герметика. Избегайте металлических инструментов, которые царапают металл.
Тепловой: если герметик прочно приклеился и не поддается механической очистке, осторожно нагрейте соединение до 60–80 °C (в зависимости от термостабильности материала фланца) и повторите попытку удаления. Тепло смягчает полимер и облегчает соскабливание.
Специализированные растворители: некоторые производители поставляют составы для удаления затвердевшего герметика. Проверьте техдокументацию продукта, который вы использовали.
После удаления герметика обработайте поверхности специальным очистителем, чтобы полностью избавиться от остатков, и дайте фланцам высохнуть. Затем можно наносить новый герметик или, при необходимости, вернуться к вырубной прокладке.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик на любых фланцах?
Нет, анаэробные герметики предназначены для жестких металлических фланцев с хорошей геометрией и зазорами до 0,25 мм. На деформируемых конструкциях, больших зазорах или неметаллических поверхностях (пластик, керамика) они не гарантируют герметичность. Если фланец сильно коробится или требует работы на неметаллических материалах, остается традиционная вырубная прокладка.
Сколько времени ждать до полной нагрузки?
Герметик дает хват за 10–30 минут, но полная прочность достигается за 24 часа. На начальном этапе соединение можно гидротестировать при низком давлении, но вибрацию, ударные нагрузки и полное рабочее давление прикладывайте только после полного отверждения согласно техдокументации.
Что делать, если герметик не отвержается?
Проверьте подготовку поверхностей: остатки масла, силикона или ржавчины блокируют отверждение. Очистите фланцы повторно, обезжирьте и дайте высохнуть. На пассивных металлах используйте активатор. Если проблема повторяется, проверьте срок годности герметика и условия хранения.
Можно ли применять герметик при низких температурах?
Большинство анаэробных герметиков работают при температурах выше 5–10 °C. На холоде отверждение замедляется. Если фланцы хранились на морозе, дайте им прогреться до комнатной температуры перед сборкой. На пассивных металлах при низкой температуре всегда используйте активатор.
Как избежать утечек при замене прокладки фланца герметиком?
Полностью очистите поверхности от старой прокладки, масла и грязи; нанесите непрерывный валик, обходя болтовые отверстия; затяните болты по спецификации; дождитесь полного отверждения. На пассивных металлах используйте активатор. Все эти этапы критичны для герметичности.
Заключение
Замена прокладок фланцев анаэробными герметиками - это практичное решение для жестких металлических соединений с хорошей геометрией, которое ускоряет сборку и повышает надежность на производстве. Однако успех зависит от точного соблюдения процесса: полной очистки поверхностей, непрерывного нанесения, правильной затяжки и времени полимеризации. На пассивных металлах необходим активатор, а для больших зазоров или деформированных фланцев остаются традиционные вырубные прокладки.
Начните с замены прокладок фланцевых соединений на менее критичных узлах вашего производства, убедитесь в стабильности работы, и постепенно расширяйте применение герметика на другие системы. При правильной подготовке и соблюдении инструкций анаэробный герметик станет надежным материалом в инструментарии вашего предприятия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбор смазки для холодильного оборудования при минус 40 градусов: ключевые параметры и рекомендации для инженеров и закупщиков.
Узнайте, как правильное хранение инструмента защищает его от ржавчины и заклинивания, а также продлевает срок службы.
Узнайте, как открутить болт глушителя, используя проверенные методы, правильную смазку и избегая распространенных ошибок.