
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
Анаэробный формирователь прокладок - это специализированный герметик, который отверждается только в безвоздушной среде между металлическими поверхностями. Его часто выбирают для герметизации фланцевых соединений, но зазор играет роль критически важнее, чем консистенция состава. Если расстояние между фланцами превышает рекомендуемые пределы, герметик не обеспечит надежное уплотнение, независимо от его вязкости. В этой статье разберемся, какие зазоры допустимы для анаэробных герметиков, как их измерять, какие составы подходят для разных условий, и какие ошибки при применении приводят к течам.
Материал полезен техническим специалистам, инженерам и закупщикам, которые отвечают за выбор герметиков для промышленного оборудования с фланцевыми соединениями.
Где начинается проблема: определение реального зазора
Многие закупщики допускают первую ошибку еще до выбора герметика: они измеряют зазор на раздельных фланцах и пытаются подобрать состав по этому значению.
На практике зазор меняется при сборке и затяжке. Нужно:
собрать фланцы и затянуть болты с правильным моментом;
только после этого измерить расстояние между поверхностями в собранном состоянии.
В технической литературе описаны три зоны контактных зазоров. Благоприятный диапазон -6–14 мкм (0,006–0,014 мм); допустимый -14–22 мкм (0,014–0,022 мм); неблагоприятный -22–30 мкм (0,022–0,030 мм). Когда зазор выходит за 0,30 мм, анаэробные герметики работают плохо и надежность герметизации резко падает.
Если вы обнаружили, что в затянутом состоянии фланцы отстают друг от друга больше чем на 0,25–0,30 мм, это сигнал к проверке геометрии поверхностей. Возможно, фланец коробится, поверхность имеет глубокие риски, или края повреждены. В таких случаях герметик - не решение; нужно восстановить геометрию или перейти на другую схему уплотнения.
Пределы заполнения анаэробных формирователей и выбор консистенции
Вязкость герметика часто путают с его способностью заполнять большие зазоры.
На самом деле каждый состав имеет паспортный предел, который определяет максимальное расстояние, в которое он может проникнуть и отвердеть.
Для стандартных анаэробных фланцевых герметиков рабочий диапазон составляет 0,05–0,25 мм. Это означает, что герметик лучше всего работает, если его нанести в этот промежуток, и он полимеризуется по всей толщине слоя. Высоковязкие тиксотропные составы немного расширяют диапазон - примерно до 0,50 мм, но это верхний предел, и гарантия работы снижается.
Если зазор 0,30 мм и выше, даже самый густой герметик не решит задачу. Материал будет находиться снаружи (в контакте с воздухом) и не будет полимеризоваться как рабочая часть соединения. Внутри щели останется недоотвержденный слой, и герметичность будет нарушена.
При выборе консистенции учитывайте не густоту, а реальный зазор вашего соединения:
для зазоров 0,05–0,15 мм подходит обычная жидкая формула;
для 0,15–0,25 мм лучше взять средневязкий состав;
для 0,25–0,50 мм (в исключительных случаях) используйте тиксотропный герметик, но с проверкой герметичности;
выше 0,50 мм анаэробные герметики не рекомендуются.
Подготовка поверхностей: почему чистота важнее консистенции
Герметик отверждается только благодаря контакту с чистым активным металлом.
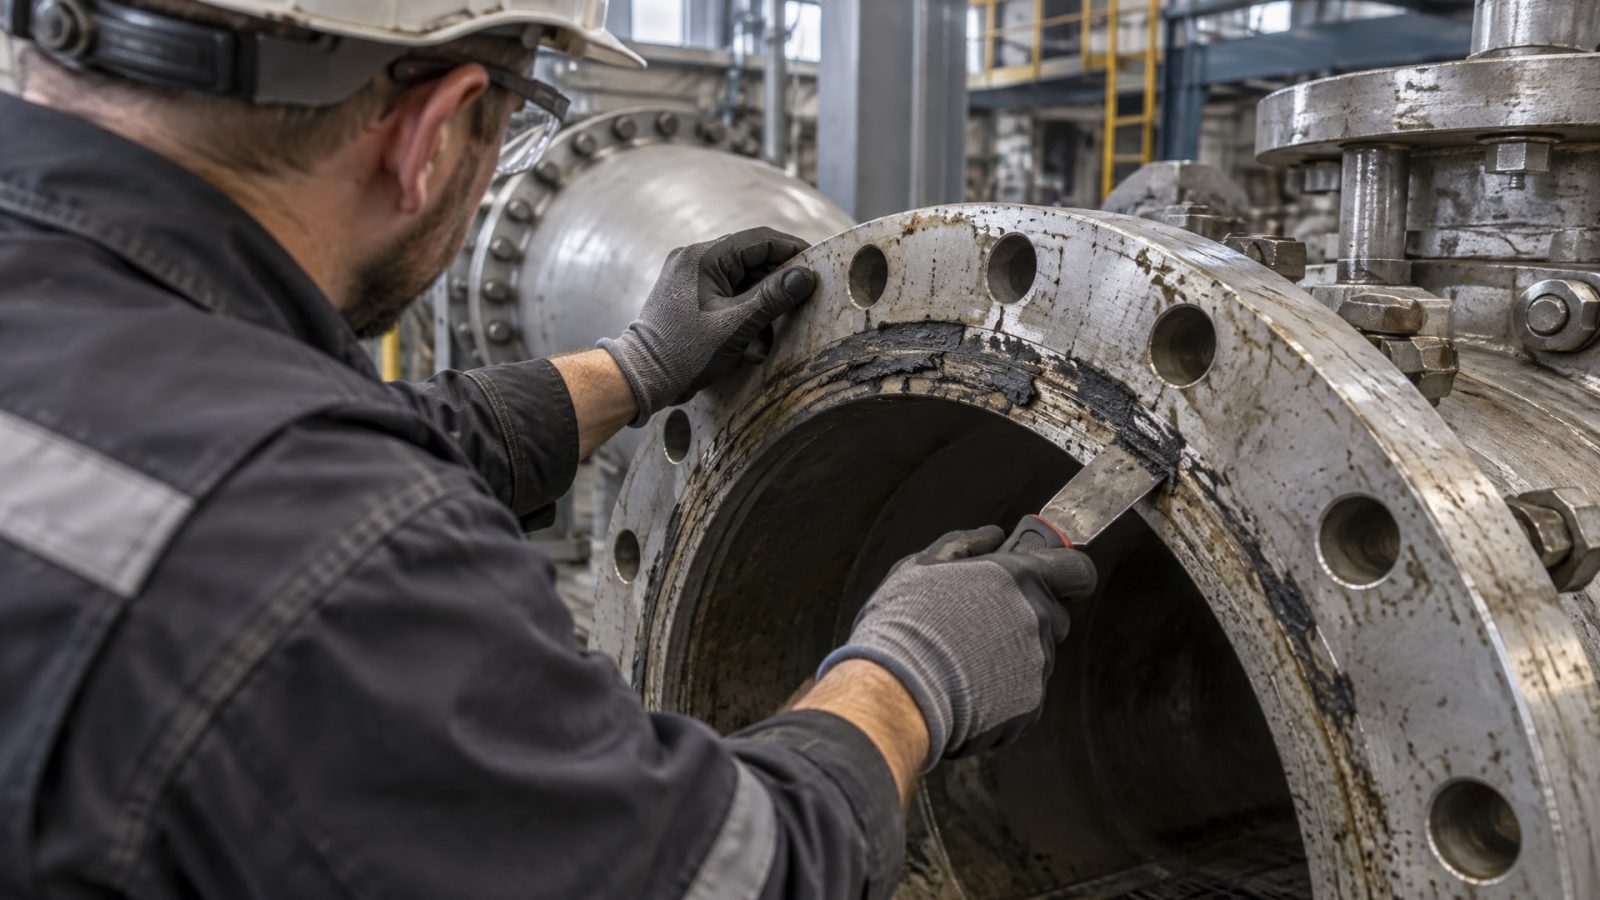
Если поверхность загрязнена, герметик потеряет сцепление и герметичность будет нарушена еще до полной полимеризации.
Перед нанесением герметика необходимо:
удалить старые прокладки и остатки герметика (скребком или щеткой);
убрать ржавчину, масло, жиры и грязь;
обезжирить спиртом или специальным растворителем;
высушить поверхности;
избегать касания обезжиренных площадей руками (кожное масло загрязнит поверхность).
На пассивных металлах (нержавеющая сталь, алюминий) или при низких температурах поверхность металла хуже активирует отверждение герметика. В таких случаях используйте совместимый активатор - состав, который наносится на одну из поверхностей перед герметиком и ускоряет полимеризацию.
Помните: герметик заполняет мелкие неровности, но не компенсирует грубые дефекты геометрии. Если фланец имеет глубокие риски, коробление или повреждения краев, сначала восстановите геометрию, а потом наносите герметик.
Правильное нанесение и сборка фланца
Техника нанесения анаэробного герметика проста, но ошибки в ней приводят к течам.
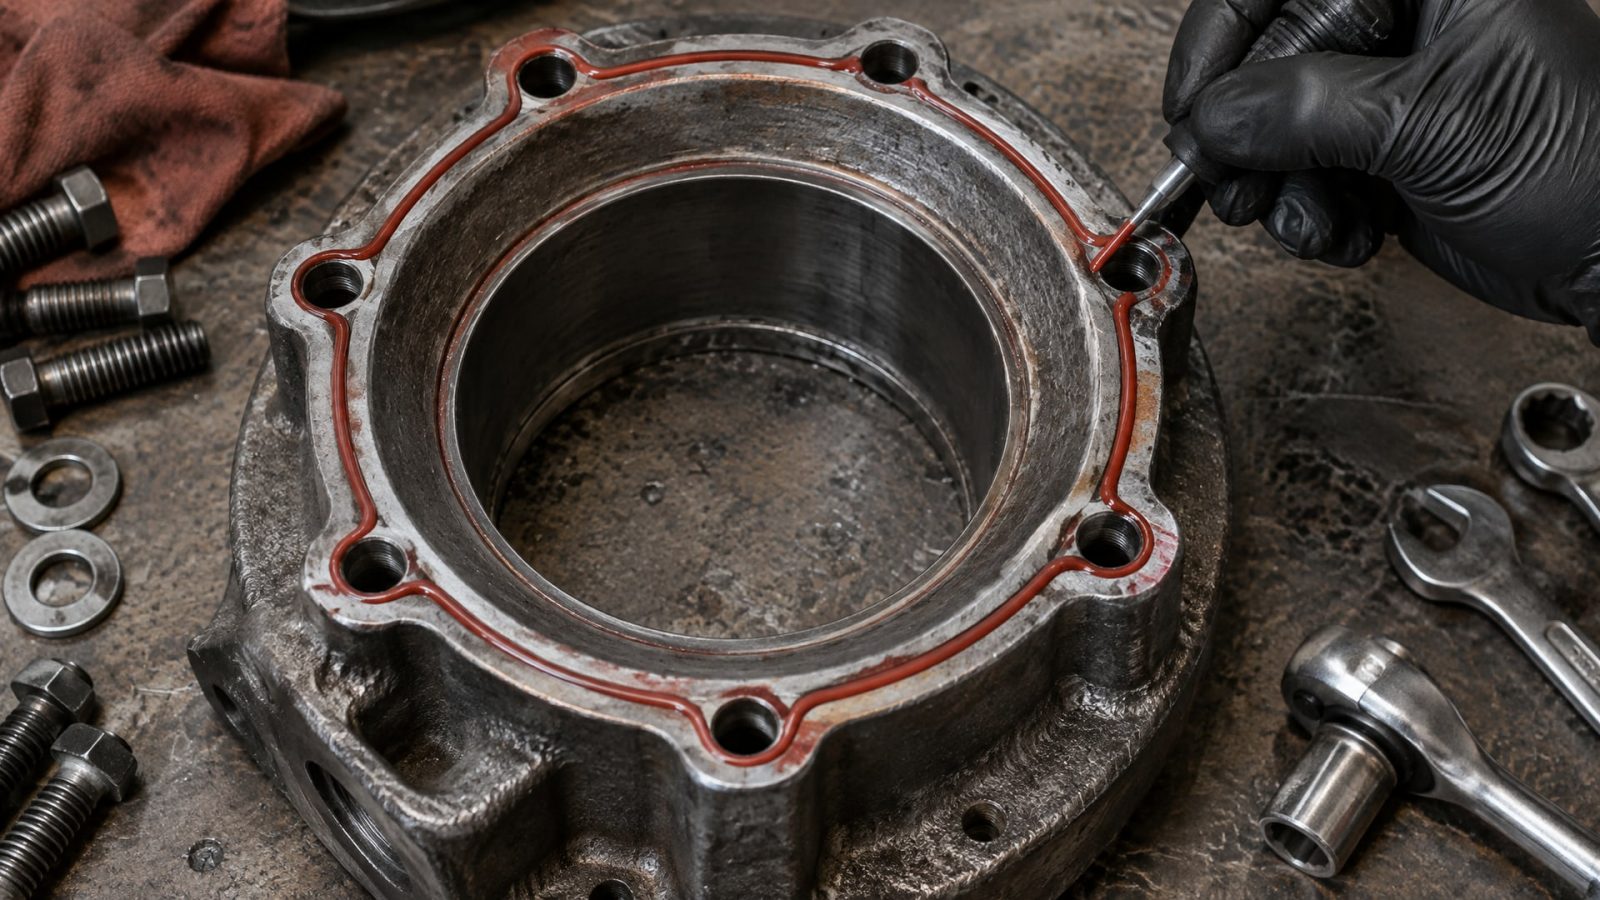
Наносите герметик непрерывным валиком:
по одной из поверхностей (обычно по внутренней части фланца);
валик должен быть ровным и без разрывов;
проведите его близко к внутренней кромке и вокруг каждого отверстия под болт;
для крупных фланцев допускается использовать ролик или дозатор, чтобы обеспечить равномерное распределение.
После нанесения:
быстро собрать фланцы (герметик начинает отверждаться при контакте с металлом);
затянуть болты крест-накрест, чтобы избежать перекоса;
не допускать продольного смещения фланцев во время сборки - это смазывает валик герметика и ухудшает герметичность;
избыток герметика, выступивший наружу, нужно убрать чистой тряпкой (снаружи он в контакте с воздухом и не будет полимеризоваться как рабочий слой).
На раннюю проверку герметичности обычно тратят 20 минут при давлении 0,05 МПа (при условии, что зазор находится в благоприятном диапазоне), но сроки зависят от конкретного состава и условий работы. Полная полимеризация требует больше времени; уточняйте в паспорте продукта.
Когда анаэробный герметик неподходящий вариант
Герметик - это не универсальное решение.
Существуют ситуации, когда его использование даже при соблюдении всех правил не гарантирует результат.
Если фланцевое соединение имеет:
зазор более 0,30 мм - выбирайте другую технологию герметизации (например, механическую прокладку или более мягкий, толстый материал);
серьезное коробление или повреждение поверхностей - восстановите геометрию или замените фланец;
активное окисление или коррозию, которую невозможно полностью удалить - используйте специальные праймеры или переходите на другой класс герметиков;
динамические нагрузки (вибрация, циклическое давление) без опоры на механическую прокладку - анаэробный герметик может потрескаться при усталости.
Частая ошибка: добавить еще герметика снаружи, если фланец протекает. Это не работает. Наружный излишек остается в контакте с воздухом и не полимеризуется. Если герметик пропускает, проблема в зазоре, загрязнении или геометрии фланца - нужно разобрать соединение, очистить, исправить дефект и собрать заново.
Часто задаваемые вопросы
Можно ли использовать очень густой герметик вместо обычного для больших зазоров?
Нет. Вязкость не отменяет паспортный предел заполнения. Даже высоковязкий состав разработан для конкретного диапазона зазоров (обычно до 0,50 мм). Если герметик предназначен для 0,25 мм, он не полимеризуется надежно в щели 0,40 мм, независимо от консистенции. Слой наружу останется недоотвержденным.
Как измерить зазор без разборки фланца?
Точно - никак. Нужно собрать фланцы, затянуть болты с правильным моментом, затем вставить щуп (или набор щупов) между поверхностями в нескольких местах и записать результаты. Измеряйте ближе к краю, в центре и вокруг отверстий под болты, чтобы понять, равномерно ли прилегают поверхности.
Нужен ли активатор для всех герметиков?
Нет, но на пассивных металлах (нержавеющая сталь, алюминий) или при температурах ниже 5°С скорость отверждения может быть очень низкой. Активатор ускорит процесс. Проверьте совместимость активатора с вашим герметиком в паспорте и протестируйте на образце перед массовым применением.
Что делать, если герметик пропускает после сборки?
Разберите соединение, удалите весь старый герметик и следы загрязнения, обезжирьте спиртом, дайте высохнуть, проверьте геометрию фланца на коробление и риски. Если дефекты есть - восстановите поверхность. Если поверхность в порядке, соберите заново с новым герметиком. Помните: добавить герметика сверху не поможет.
Как долго нужно ждать перед испытанием герметичности?
Для стандартных составов при температуре 20–25°C и благоприятном зазоре ранний тест проводят через 20 минут при давлении 0,05 МПа. Полная полимеризация требует больше времени (уточняйте в паспорте, но обычно это несколько часов). Низкие температуры и пассивные металлы замедляют отверждение; увеличьте время выдержки.
Заключение
Выбор анаэробного герметика для фланцев начинается не с вязкости, а с точного измерения реального зазора в собранном состоянии. Стандартные формирователи прокладок работают в диапазоне 0,05–0,25 мм, высоковязкие составы - до примерно 0,50 мм. Если зазор больше 0,30 мм, герметик не обеспечит надежное уплотнение; в этом случае нужна другая технология или восстановление геометрии фланца.
На практике успех герметизации зависит от трех факторов: чистоты и активности металла, правильной геометрии поверхностей и правильной техники нанесения (непрерывный валик, быстрая сборка, крестовая затяжка). Если вы соберете соединение и оно протекает, причина не в количестве герметика, а в одной из этих трех ошибок. Разберите соединение, устраните дефект (очистка, дегеометрия, коробление) и соберите заново. Это надежнее, чем добавлять материал снаружи.
При выборе конкретного герметика ориентируйтесь на его паспортный диапазон заполнения, совместимость с вашими металлами и условиями температуры. На пассивных металлах или при низких температурах используйте активатор. Проверьте герметичность после полной полимеризации, а не в спешке через несколько минут.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери, чтобы защитить его от замерзания зимой и обеспечить бесперебойную работу.
Узнайте, как открутить заржавевший болт на выхлопной трубе автомобиля, используя проверенные методы без повреждений.
Анаэробный герметик для пластика: узнайте, когда его можно использовать и какие существуют ограничения для применения на пластиковых резьбах.