
Как выбрать пищевую смазку H1 для оборудования с постоянной мойкой
При работе пищевого производства с интенсивной мойкой оборудования - особенно в режиме CIP (автоматическая циклическая мойка) или высоконапорного washdown - выбор смазочного материала становится критичной задачей. Допуск NSF H1 означает, что смазка соответствует критериям случайного контакта с пищей: не более 10 ppm смазки в продукте считается допустимым, и для силиконовых компонентов этот порог еще жестче -1 ppm. Однако сам по себе допуск H1 не гарантирует водостойкость, стойкость к механическому вымыванию и совместимость с горячей мойкой при 60-80 °C и давлении 80-100 bar. В этой статье разберемся, на какие параметры ориентироваться закупщику и инженеру при выборе H1-смазки для узлов, подверженных постоянной мойке.
Узлы трения на мойных станциях, упаковочных линиях и ящикомойках подвергаются экстремальным условиям: горячая вода, механическое давление, колебания температуры и регулярный контакт с моющими растворами. Стандартная минеральная смазка здесь не подходит - нужна специальная формулировка, которая не только отвечает пищевым стандартам, но и сохраняет свойства в условиях washdown. В этом материале собраны практические критерии выбора, факты испытаний и рекомендации для надежной работы оборудования.
Чем отличается H1 от H2, H3 и почему это важно
В классификации NSF для пищевых смазок используются три категории, часто путаемые между собой.
H1 - смазочный материал для зон, где случайный контакт с пищей возможен, но нежелателен. Это подшипники упаковочных конвейеров, цепи над пищевыми потоками, направляющие во влажной среде. H2 применяется там, где контакт исключен полностью: редукторы под линией, гидросистемы, электрооборудование вне производственного цеха. H3 - принципиально иная категория: это смазка для прямого контакта с пищей, например, разделительные агенты при формовании хлеба или масла для салата.
Главная ошибка закупщиков - использование H2 для узлов над пищевым потоком или применение H3 вместо H1, не поняв разницы в консистенции и назначении. H1 имеет ограничение по допустимому попаданию в продукт - не более 10 ppm. Это означает, что если H1-смазка попадет в продукт в результате утечки или конденсации, она должна быть в пределах этого норматива и не нарушить органолептику или безопасность. H2 вообще нельзя использовать в пищевой зоне, потому что его ингредиенты не одобрены для такого контакта даже в следовых количествах.
Для оборудования с постоянной мойкой выбор падает только на H1, если узел находится над пищей или есть риск попадания смазки в продукт во время мойки. Если мойка выполняется после остановки производства и зона закрыта, риск ниже, но в логике HACCP лучше перестраховаться. На практике многие предприятия делят оборудование: узлы выше пищевого потока - H1, узлы в техсоответствии и редукторы - допускаются другие решения, но под контролем.
Водостойкость как ключевой параметр для washdown-режима
Когда оборудование подвергается регулярной мойке при температуре 60-80 °C и давлении 80-100 bar, смазка встречается с водой не просто так - вода вымывает смазку из узла, унося с собой ее защитные свойства.
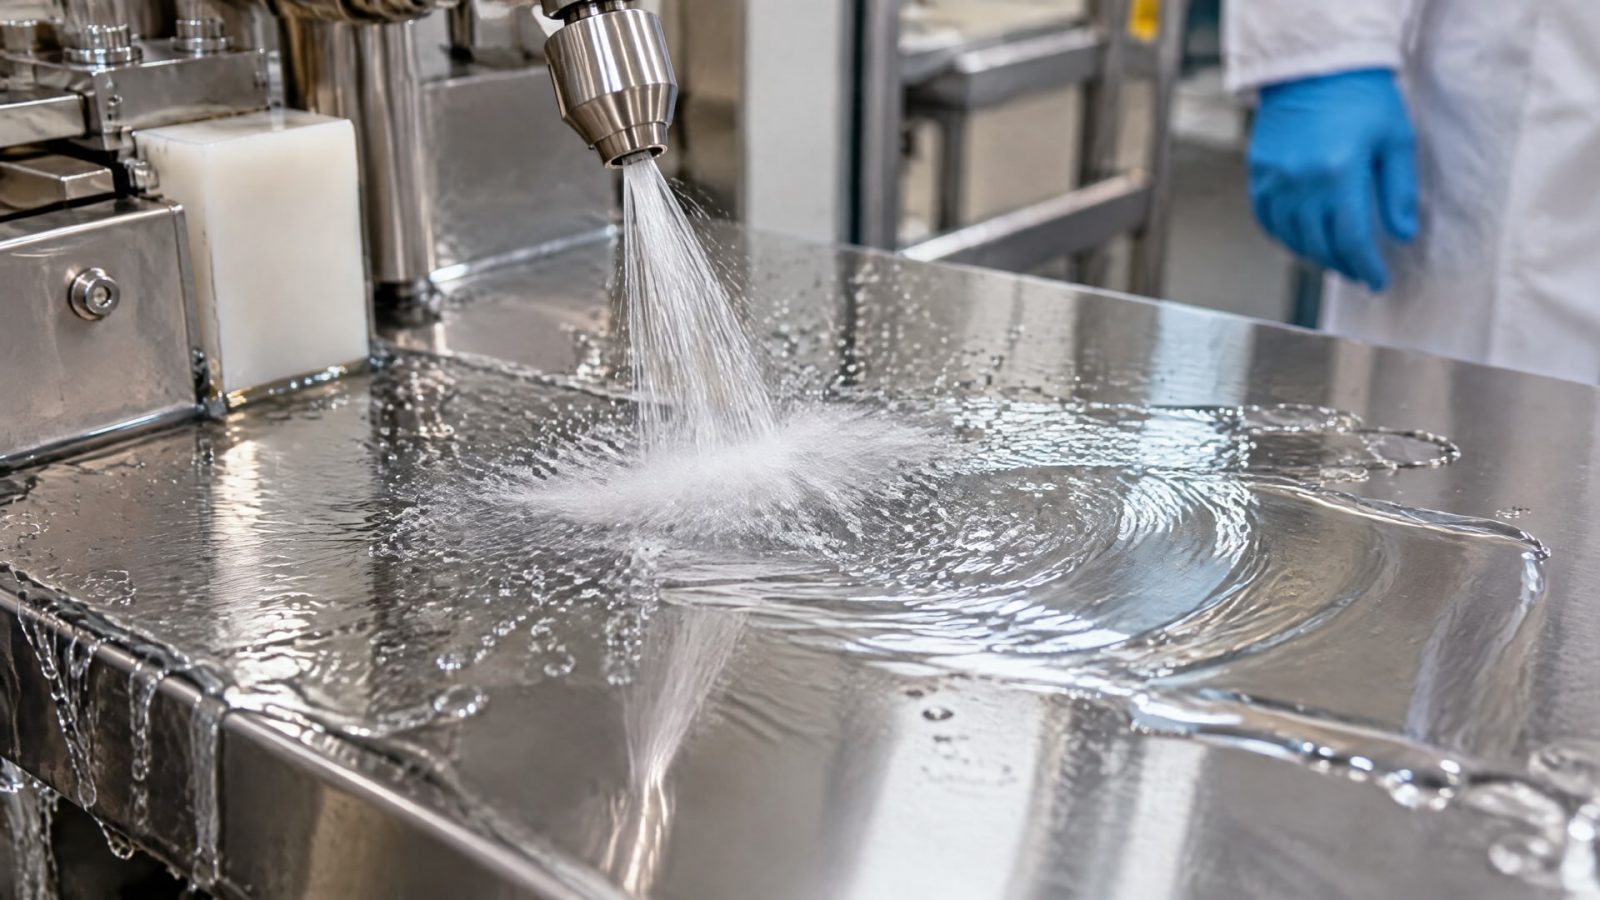
Стандартный тест для оценки этого явления - ASTM D1264 / DIN 51807, при котором струя горячей воды (79 °C) подается на смазку под струей в течение 1 часа, а затем измеряется процент смазки, оставшейся в узле.
Результаты классифицируются по трем классам: класс 1 - менее 10% потери массы (оптимально для washdown), класс 2-10-30% потери (допустимо при редкой мойке), класс 3 - более 30% потери (непригодна для влажных условий). Для оборудования с постоянной мойкой требуется класс 1, иначе смазка будет вымываться раньше, чем истечет срок переноса. На практике многие производители испытывают свои H1-смазки и указывают результат ASTM D1264 прямо в технических данных. Если этой информации нет, стоит запросить ее перед покупкой.
Водостойкость зависит не только от базового масла (минеральное, синтетическое, растительное), но и от типа загустителя. Литиевые загустители часто хуже держат воду, чем полиуретановые или специальные комплексные системы. Поэтому при выборе H1 для washdown важно смотреть не только на маркировку, но и на состав. Если в технических данных указано содержание воды на пределе, это признак того, что смазка уже при производстве теряет водостойкость и в поле будет еще хуже.
Консистенция и режим нанесения: какой NLGI выбрать
NLGI (Национальный институт смазочных материалов) определяет консистенцию пластичной смазки по шкале от 000 (почти жидкая) до 6 (твердая, как паста).
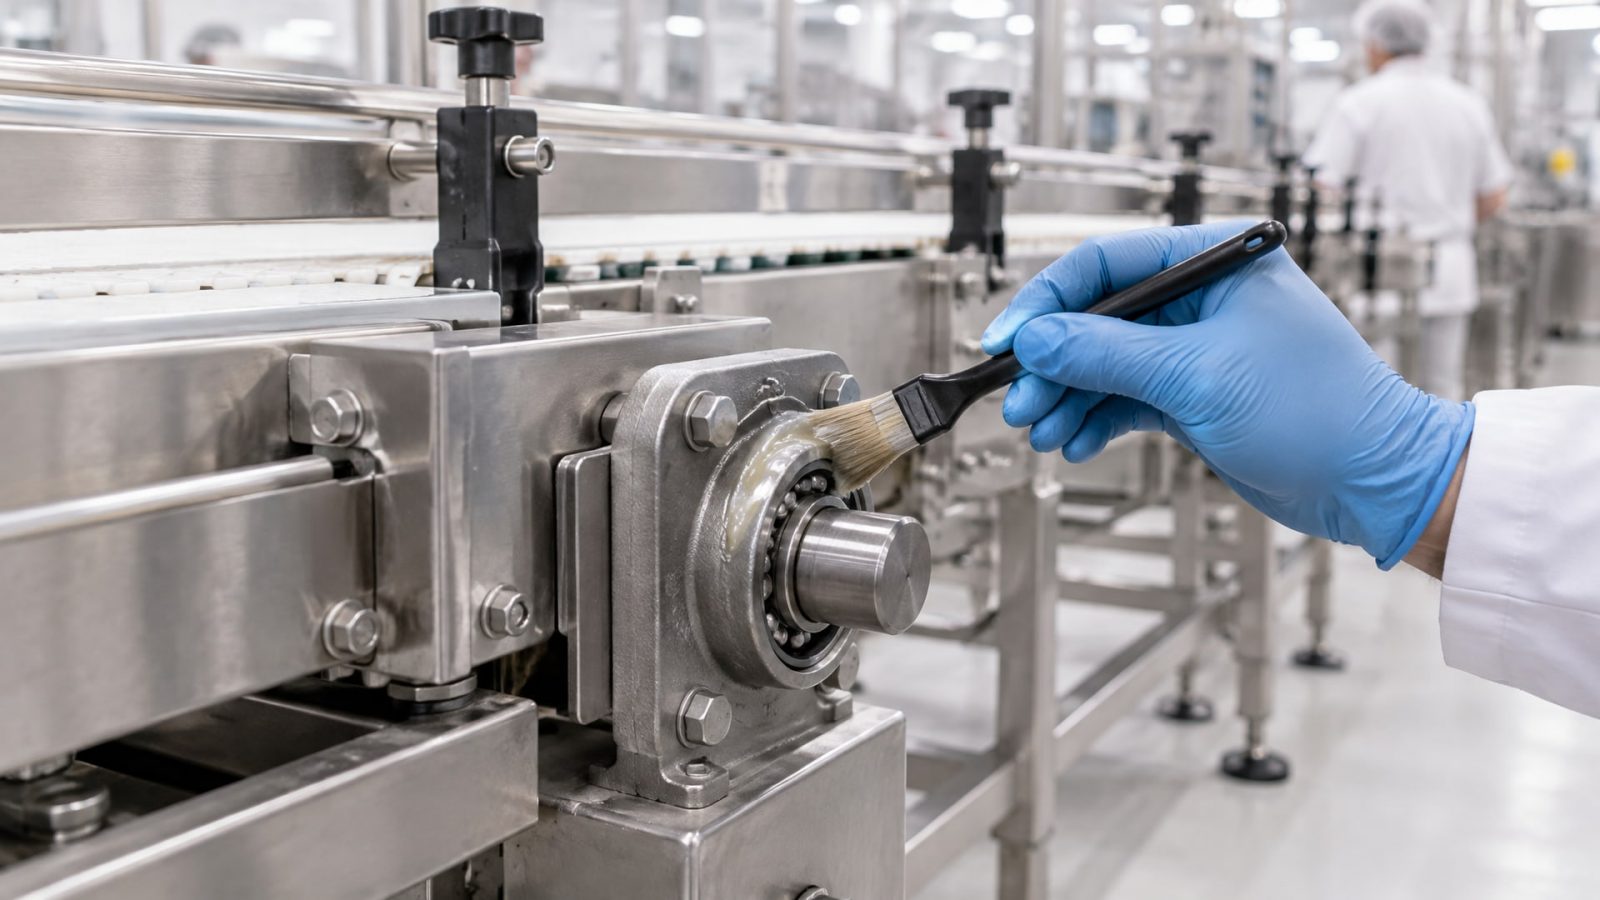
Для большинства узлов пищевого оборудования используется NLGI 2 - это смазка, которая легко заполняет подшипник, но не вытекает под вибрацией и не разбрызгивается при вращении. При постоянной мойке более мягкие консистенции (NLGI 1, 1,5) могут вымываться быстрее, а более жесткие (NLGI 3) плохо распределяются при низких температурах и риск голодания подшипника выше.
Практический выбор зависит от узла: подшипники качения среднего размера - NLGI 2; подшипники скольжения, втулки, направляющие - часто NLGI 1,5 или 2; открытые цепи и ролики - иногда NLGI 1 для лучшей пропитки. Для washdown-применений рекомендуется ориентироваться на NLGI 2, потому что она дает оптимальный баланс между удержанием в узле и стойкостью к вымыванию.
Кроме того, для труднодоступных мест (шпиндели, муфты редукторов, контакты под кожухами) часто используют аэрозольные формы H1-смазок. Они удобнее для периодического нанесения точечных дозировок, и после высыхания растворителя оставляют тонкий защитный слой. Однако в washdown-средах аэрозоли менее надежны, чем твердые смазки, потому что защитный слой быстрее вымывается. Если нужна аэрозоль, выбирают с максимально низким содержанием летучих и с заявленной водостойкостью.
Как работает мойка при соблюдении HACCP и какую роль в этом играет смазка
При внедрении HACCP на пищевом предприятии проводится анализ критических контрольных точек (ККТ), где смазка часто оказывается в зоне риска.
Если оборудование находится над пищевым потоком, смазка - это потенциальный источник загрязнения. Поэтому в HACCP-плане указывается: какая категория смазки используется (H1), как часто она наносится, какие меры предпринимаются после обслуживания, чтобы исключить попадание смазки в продукт.
CIP-мойка (автоматическая циклическая промывка) выполняется программно: сначала подается горячая вода (обычно 70-80 °C), затем щелочной раствор, потом кислотная полоскание, финальная вода и иногда горячий воздух. Если смазка попала на внутреннюю поверхность трубопровода или клапана, CIP-схема может ее частично смыть, но полностью не гарантирует. Поэтому перед началом CIP-цикла узлы смазки, находящиеся в пищевых зонах, рекомендуется очищать вручную мягкой щеткой и безопасным food-grade очистителем.
Высоконапорная мойка (washdown на 80-100 bar) выполняется вручную или полуавтоматически после смены. Это более агрессивная процедура, чем CIP, и смазка вымывается быстрее. После такой мойки оборудование должно сушиться естественным путем или теплым воздухом, и только потом можно включать в работу. Если оборудование включить влажным, это может привести к коррозии неокрашенных деталей, даже если они из нержавейки.
Дезинфекция - отдельный этап: после мойки наносится санитайзер (четвертичный аммоний, перекись водорода, хлор в безопасной концентрации). Смазка не должна препятствовать проникновению санитайзера на поверхность, поэтому важно, чтобы она была нанесена тонкой пленкой и не скапливалась комками. После санитарной обработки оборудование повторно ополаскивается водой и сушится, прежде чем вернуться в производство.
Выбор H1-смазки: на что смотреть при закупке
При оформлении запроса коммерческого предложения от поставщика смазки закупщику нужно указать и получить подтверждение по следующим параметрам:
NSF H1 сертификат: убедиться, что смазка включена в NSF-реестр продуктов с маркировкой H1.
Результат ASTM D1264 / DIN 51807: потеря массы не более 2% за 1 час при 79 °C (это рекомендуемый ориентир для washdown-смазок).
NLGI-класс: обычно 2 для универсальных применений.
Диапазон рабочих температур: для пищевого оборудования типична схема -10...+80 °C или -5...+60 °C.
Совместимость с уплотнениями: полиуретановые и силиконовые уплотнения по-разному реагируют на углеводороды; нужно проверить, не разбухает ли уплотнение от смазки.
Совместимость с материалом поверхностей: смазка не должна корродировать алюминий, покрытия или контактные части.
Для узлов в зоне постоянной мойки часто рекомендуется специализированная формулировка, а не «универсальная H1». На практике, когда требуется водостойкая H1-смазка для подшипников, на линиях фасовки берут смазки с синтетическим базовым маслом и полиуретановым загустителем - такие комбинации лучше справляются с вымыванием. Для цепей и открытых узлов ищут формулировки с улучшенной адгезией (липкостью), чтобы смазка не скатывалась при движении и вибрации.
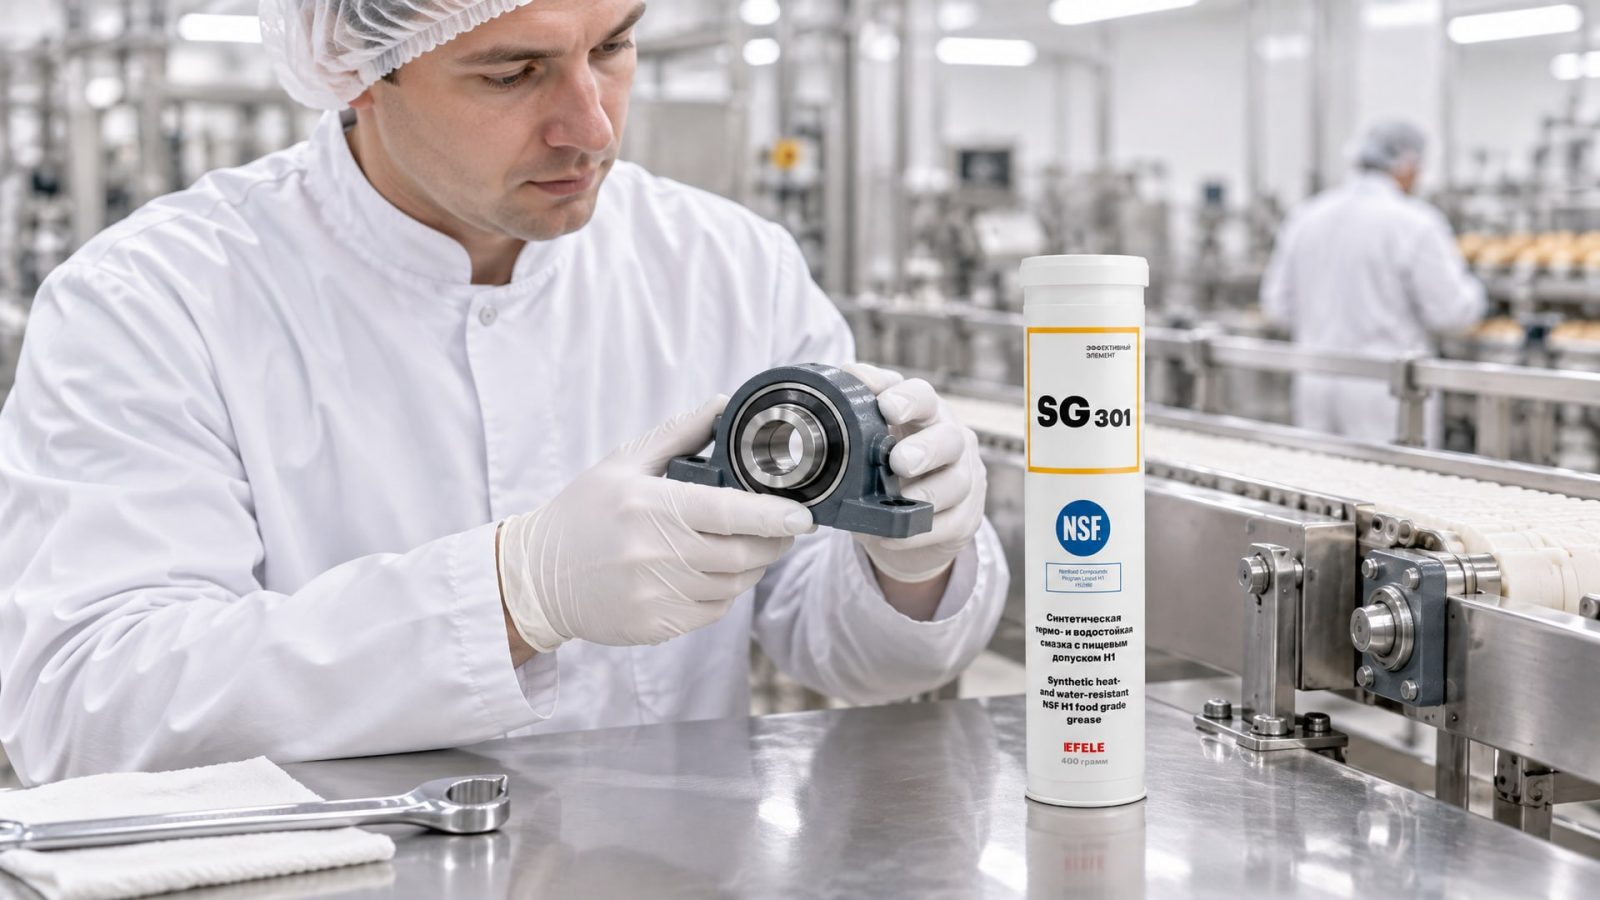
Для узлов трения пищевого оборудования, подвергающегося частой мойке и требующего надежной защиты подшипников, часто применяют EFELE SG-301 - термо- и водостойкую смазку с NSF H1, которая показывает результат ASTM D1264 в пределах класса 1. На больших линиях фасовки и при регулярной мойке закупщики возвращаются к ней второй год подряд, потому что срок переноса в washdown-режиме выше, чем у стандартных литиевых грейсов, а цена владения остается разумной.
Практические ошибки при применении H1-смазок в washdown-условиях
Первая ошибка - нанесение смазки избыточно, «про запас».
Сотрудник считает, что чем больше смазки, тем надежнее узел. На самом деле избыток смазки при мойке вымывается быстрее, создает грязь и может попасть в продукт. Оптимальная дозировка - тонкий слой на трущихся поверхностях, который видно после ревизии узла, но не скапливается комками.
Вторая ошибка - использование одной смазки для разных узлов. На одной линии могут быть подшипники, редукторы, открытые направляющие. Каждый узел требует своей консистенции и, возможно, своего типа загустителя. Подшипник качения работает иначе, чем направляющая скольжения, и если смазка для подшипника попадет в редуктор, могут начаться отложения.
Третья ошибка - пропуск очистки после обслуживания. Если на пищеконтактную поверхность попала смазка при ремонте подшипника, ее нужно немедленно убрать мягкой щеткой и безопасным очистителем (например, water-based дегражер), а потом пересанитизировать узел перед запуском.
Четвертая ошибка - применение неправильной мойки. Если узел защищен кожухом IP54, а его пытаются мыть высоконапорной струей 100 bar прямо в щели, вода может попасть внутрь и вызвать коррозию. Для защищенных узлов используют более низкое давление или вообще мойку щеткой с раствором.
Пятая ошибка - хранение смазки при неправильных условиях. H1-смазки, особенно с полиуретановыми загустителями, чувствительны к влаге и окислению. Если бочку с смазкой хранили в неотапливаемом помещении или открытой, содержание воды выше нормы еще до нанесения.
Часто задаваемые вопросы
Если в техданных смазки указан NSF H1, нужно ли проверять водостойкость отдельно?
Да, нужно. NSF H1 говорит только о пищевой безопасности при случайном контакте, не о водостойкости. Запросите результат ASTM D1264 / DIN 51807. Если поставщик затрудняется с ответом, это признак того, что смазка не тестировалась для washdown-условий и может разочаровать при постоянной мойке.
Какую H1-смазку выбрать для мойки ящиков на пищевом производстве?
Для мойных систем ящиков используют NLGI 2 с высокой водостойкостью класса 1. Критичны суставы, ролики, цепи под напором воды. Выбирайте смазку, которая подтверждает результат менее 2% потери по ASTM D1264. Для цепей часто берут более жидкие составы (NLGI 1), которые лучше пропитывают звенья.
H1 можно ли заменить на H2, если оборудование стоит не совсем над пищей?
Нет, не рекомендуется. Даже если статистически контакт маловероятен, HACCP требует использования H1 для зон риска. H2 имеет другой состав, и если произойдет непредвиденное попадание, вы нарушите регламент. H1 универсален для таких зон.
Нужна ли разная смазка для CIP и для ручной мойки washdown?
Нет. Требования к H1-смазке не различаются по типу мойки. В обоих случаях важна водостойкость класса 1. Разница в методике: перед CIP-циклом узлы с смазкой чистят вручную, перед washdown - подают высоконапорную струю. Смазка остается одной.
Что делать, если смазка попала на пищеконтактную поверхность во время техобслуживания?
Немедленно убрать мягкой щеткой и food-grade очистителем, ополоснуть безопасной водой (лучше дистиллированной или кипяченой), высушить и заново санитизировать поверхность перед возвращением оборудования в работу. Этот этап обязателен согласно HACCP.
Заключение
Выбор пищевой смазки H1 для оборудования с постоянной мойкой - это не просто проставление галочки рядом с допуском. Это комплексное решение, учитывающее водостойкость (ASTM D1264), консистенцию (NLGI), совместимость с материалами и правильное нанесение. NSF H1 гарантирует, что смазка не нарушит пищевые требования при случайном попадании, но за работоспособность в washdown-режиме отвечает испытание на вымывание водой и дополнительные свойства загустителя.
При закупке обратите внимание на результат ASTM D1264 / DIN 51807 (класс 1 - менее 10% потери за 1 час при 79 °C), подтвердите NLGI-класс и диапазон рабочих температур, проверьте совместимость с уплотнениями и материалами оборудования. После обслуживания узлов с H1-смазкой не забудьте очистить пищеконтактные поверхности и заново санитизировать их перед возвращением оборудования в производство. Эти простые шаги снизят риск загрязнения продукта, продлят срок переноса смазки и обеспечат соответствие HACCP-плану. Обратитесь к техническому отделу поставщика смазок для подбора конкретного решения под ваше оборудование и условия мойки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, что смазать дома универсальной смазкой, чтобы решить бытовые проблемы и сэкономить время и деньги.
Узнайте, какой фиксатор резьбы лучше для ваших задач: сравнение анаэробных и механических методов стопорения.
Узнайте, как правильно смазать дверные петли, чтобы устранить скрип навсегда и обеспечить их долгую службу.