
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Анаэробный фиксатор резьбы - однокомпонентный состав, который полимеризуется в зазорах между витками резьбы при отсутствии воздуха и контакте с металлическими ионами. Его основная функция заключается в заполнении микропазов между витками и предотвращении проскальзывания под воздействием вибрации, что является главной причиной самоотвинчивания болтовых и винтовых соединений.
Выбор правильного фиксатора резьбы - критическая задача для инженеров, технических специалистов и закупщиков, так как от этого зависит надежность механизмов, долговечность оборудования и безопасность производственного процесса. Разные составы отличаются по прочности фиксации, времени отверждения, температурной стойкости и допустимому размеру резьбы. Статья поможет разобраться в основных критериях выбора и избежать ошибок при нанесении.
Принцип работы и назначение анаэробного фиксатора
Анаэробный фиксатор работает по простому принципу: в присутствии кислорода состав остается жидким, но в узком зазоре между витками резьбы, где кислород отсутствует, он полимеризуется под действием металлических ионов.
При отверждении материал заполняет микронеровности и пустоты между витками, создавая механическое сопряжение, которое препятствует относительному перемещению под вибрацией.
Фиксация работает против самоотвинчивания, которое происходит именно из-за вибрационного проскальзывания: резьба немного проворачивается, натяжение ослабевает, соединение распускается. Анаэробный состав заполняет все микромерности контакта между витками, так что даже при вибрации твердые поверхности не проскальзывают относительно друг друга.
Важно понимать, что фиксатор не заменяет качественное затяжение болта; он дополняет его. Соединение сначала затягивают на требуемый момент, затем наносят состав, и только после полного отверждения оно готово к полной нагрузке.
Уровни прочности и разъемность соединения
Анаэробные фиксаторы резьбы выпускаются в трех основных вариантах по прочности фиксации: низкая, средняя и высокая.
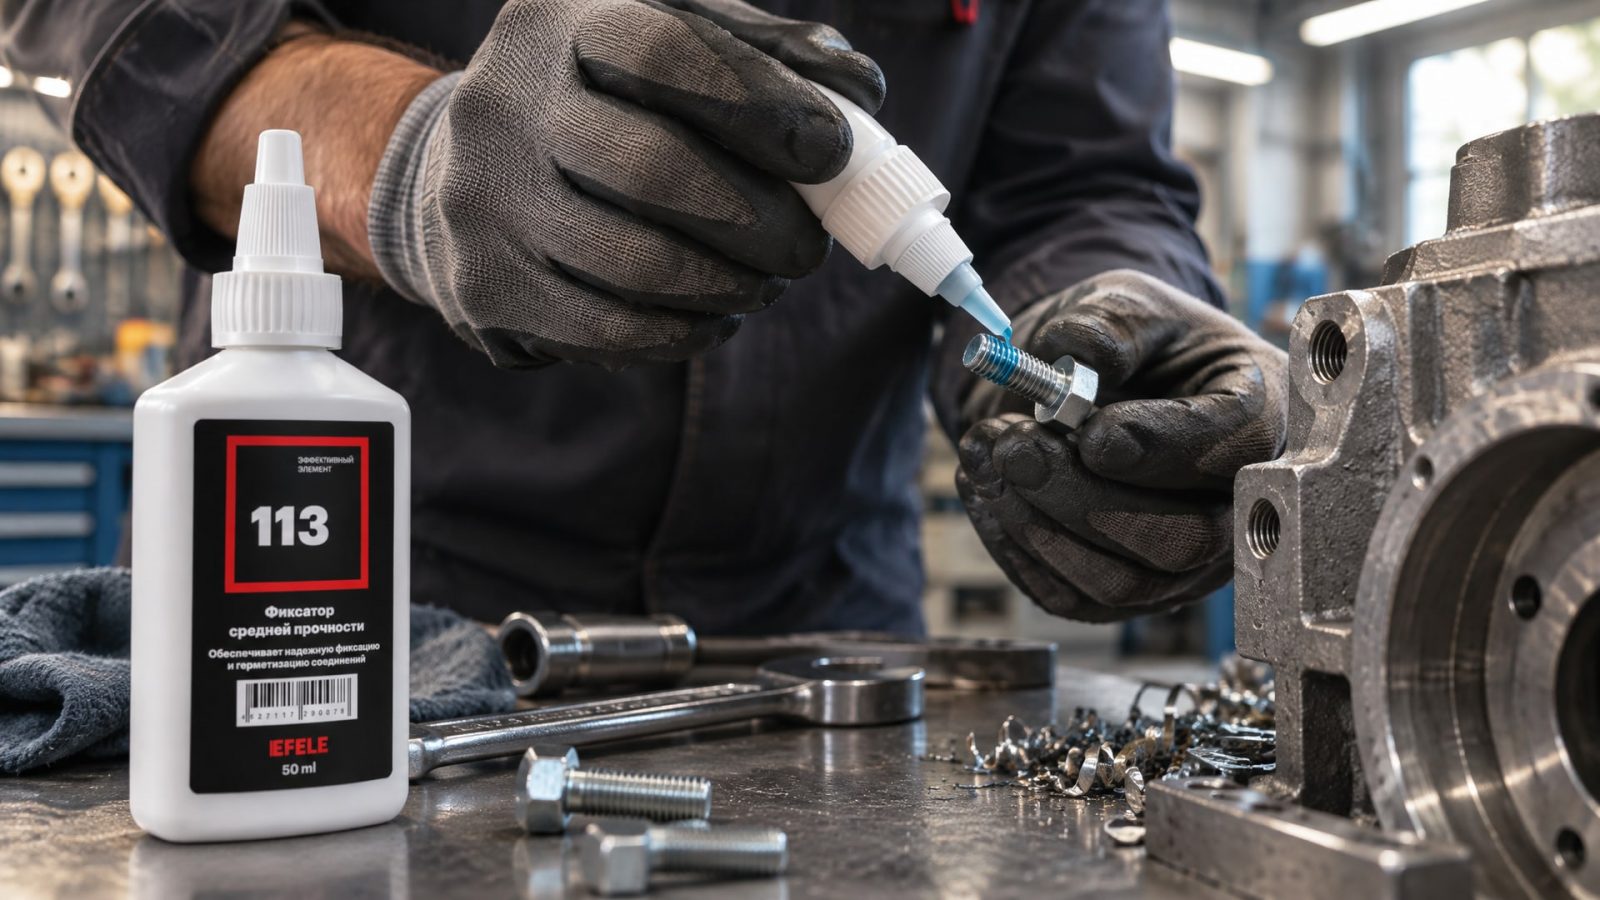
Выбор уровня прочности зависит прежде всего от того, должна ли разбираться гайка или болт при обслуживании оборудования.
Низкая прочность используется для очень небольших болтов и очень частого разбирания, когда нужно гарантировать возможность отвинтить соединение вручную или легким инструментом. Такие составы встречаются реже и применяются в узкоспециальных случаях.
Средняя прочность - наиболее востребованная категория. Она обеспечивает надежную фиксацию от самоотвинчивания под вибрацией, при этом соединение остается разъемным: его можно разобрать стандартным инструментом после нагрева или с применением небольшого усилия. Для часто разбираемых соединений, где требуется средняя прочность фиксации и надежная защита от вибрационного проскальзывания, подойдет EFELE 113. Этот состав хорошо зарекомендовал себя на производствах с регулярным обслуживанием оборудования.
Высокая прочность предназначена для соединений, которые редко или вообще не разбираются; такие составы часто называют несъемными. Момент срыва (значение, определяемое по ISO 10964) для высокопрочных материалов существенно выше, чем для среднепрочных. В случаях, когда необходима высокая прочность и соединение редко разбирается, рекомендуется использовать EFELE 115, обеспечивающий надежное держание даже при интенсивной вибрации и колебаниях температуры.
Цвет фиксатора часто указывает на уровень прочности: синие обычно означают среднюю прочность, красные - высокую. Однако выбор по цвету справедлив только как первая ориентация; решающим критерием должны быть технические характеристики и требования конкретного соединения.
Выбор фиксатора резьбы по размеру и зазору
Рабочие параметры анаэробного фиксатора включают максимальный диаметр резьбы, допустимый зазор между витками и рабочую температуру.
Необходимо выбирать состав, подходящий именно для вашего соединения, иначе фиксация будет ненадежной.
Большинство современных составов рассчитаны на резьбу до M36 включительно. Для более крупных размеров требуются специальные формулировки. Если вы работаете с болтами меньшего размера (M6–M20), любой стандартный анаэробный фиксатор резьбы подойдет без ограничений.
Зазор между витками также важен. Типовой максимальный зазор составляет 0,25 мм; если зазор больше, состав может вытечь или недостаточно заполнить полость. На практике точно обработанная резьба (ГОСТ 9150 или эквивалент) имеет зазоры в пределах допуска и не создает проблем. Если же резьба износилась или имеет повреждения, фиксация может быть нарушена.
Для сквозных отверстий (когда болт проходит насквозь и закрепляется гайкой) состав наносят на болт в зоне входа гайки. Для глухих отверстий (когда винт вворачивается в тело детали) несколько капель наносят на внутреннюю резьбу до дна отверстия. Это обеспечивает равномерное распределение фиксатора и надежную полимеризацию.
Температурные режимы и условия эксплуатации
Рабочий температурный диапазон большинства анаэробных фиксаторов резьбы составляет −55 °C до +150 °C.
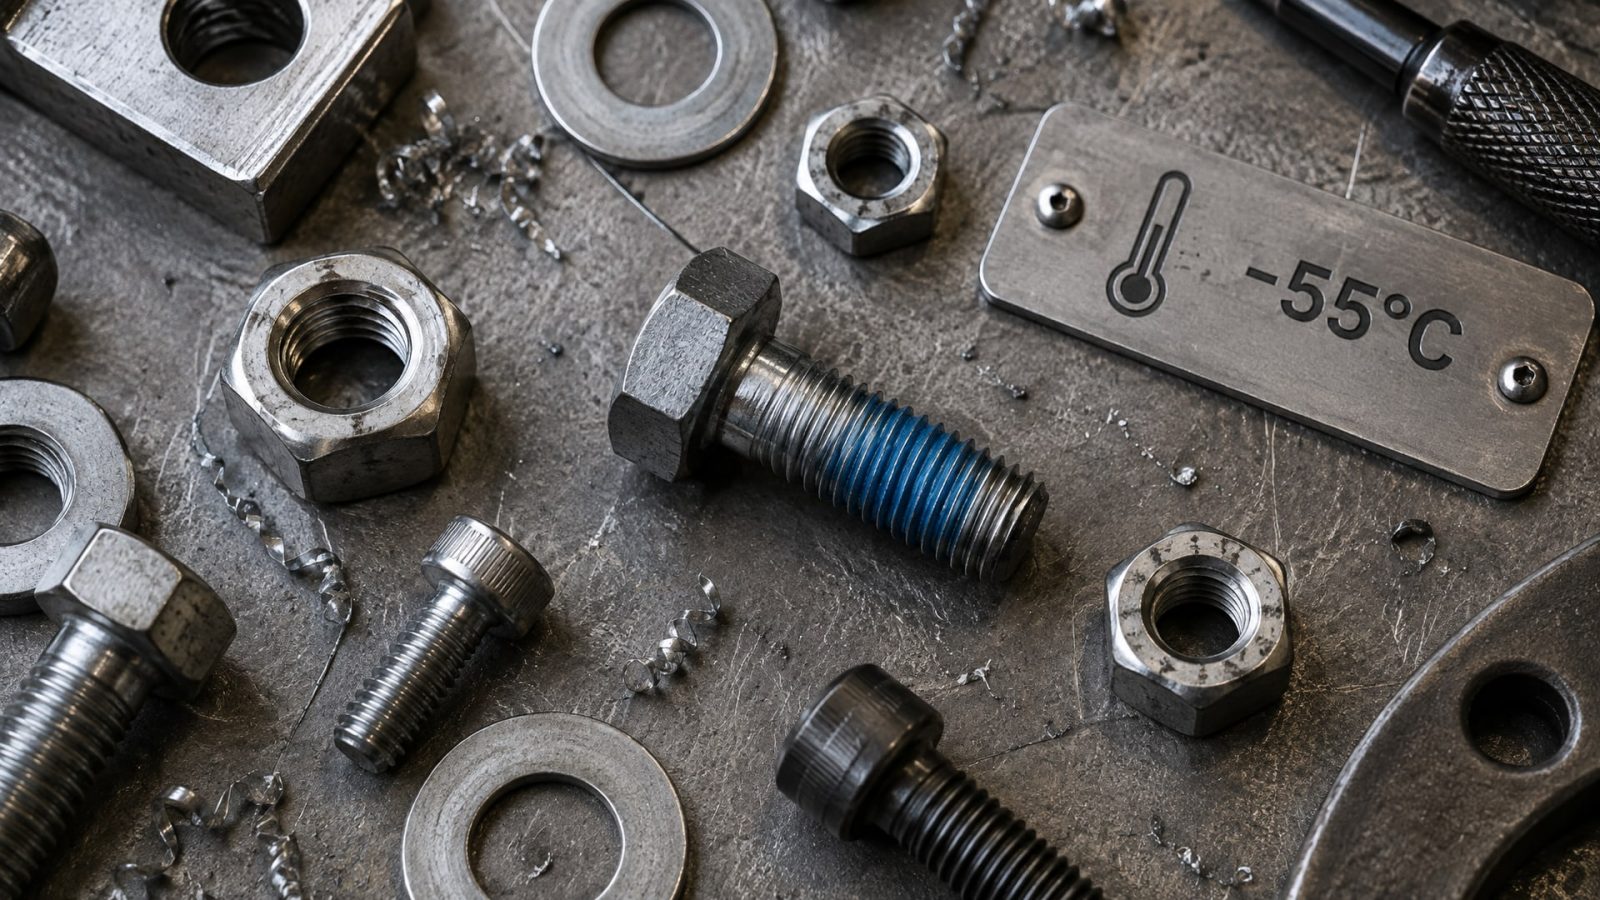
Это покрывает подавляющее большинство применений в машиностроении, автомобильной промышленности и общепроизводственных условиях.
При низких температурах фиксация работает так же эффективно, как и при комнатной; полимеризация начинается при отверждении и не зависит от внешней температуры. При высоких температурах современные составы сохраняют прочность за счет специальных добавок, которые препятствуют деградации полимера.
Однако существуют исключения. Для криогенных применений (ниже −55 °C) или для оборудования, работающего выше +150 °C, требуются специальные высокотемпературные составы. Перед применением в экстремальных условиях всегда сверьте технический лист продукта со спецификацией вашего оборудования.
Также стоит учитывать, что цикличное колебание температур может ускорить процесс старения полимера. Если соединение подвергается постоянным циклам нагрева и охлаждения, выбирайте состав с запасом по прочности.
Подготовка поверхности и правила нанесения
Качество поверхности резьбы напрямую влияет на эффективность фиксации.
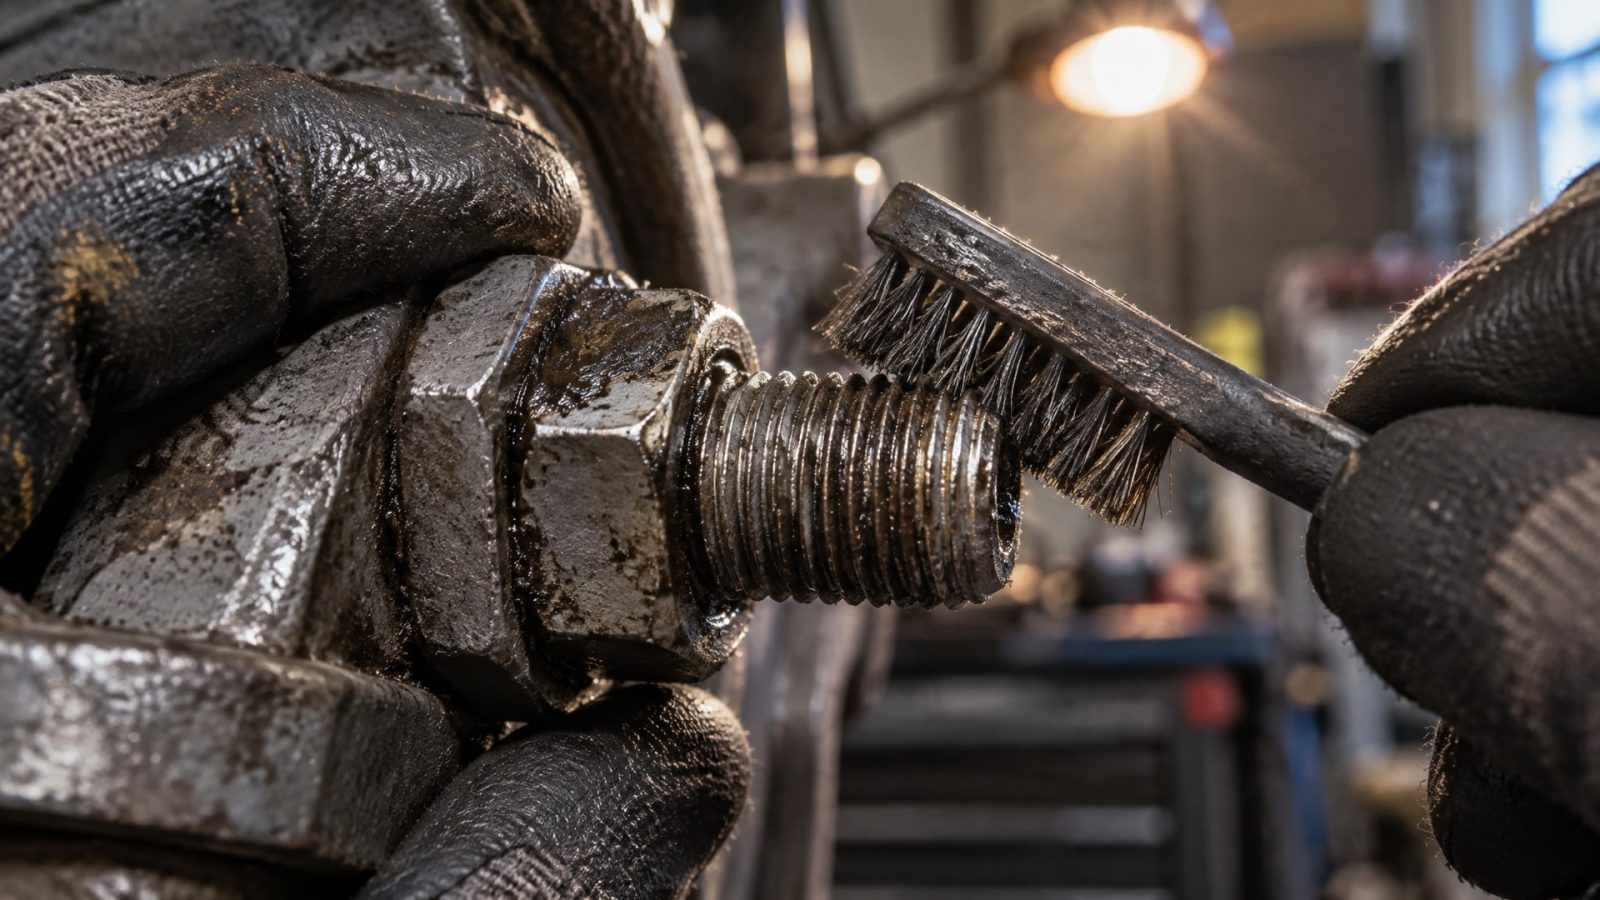
Перед нанесением анаэробного фиксатора резьбы обязательно требуется очистка и обезжиривание. Загрязнение маслом, смазкой, пылью или окислами ухудшает полимеризацию и может привести к полному отказу фиксации.
Для чистки используйте ацетон, спирт или специальные очистители; избегайте тряпок, которые оставляют ворс. После очистки поверхность должна быть абсолютно сухой: влага также препятствует полимеризации. Особое внимание уделяйте глухим отверстиям - капли влаги на дне нередко ускользают при визуальном осмотре.
При нанесении состава не касайтесь носиком флакона непосредственно металла; это может загрязнить материал и забить дозатор. Для сквозных отверстий достаточно нескольких капель на болт в зоне входа гайки. Для глухих отверстий -2–3 капли внутри отверстия. Избыток состава не улучшает фиксацию и может затруднить сборку.
После нанесения соединение собирают и затягивают требуемым моментом затяжки. Излишки состава выдавливаются наружу и могут быть удалены после полного отверждения, обычно через 24 часа.
Времена отверждения и полная готовность соединения
Анаэробные фиксаторы резьбы отверждаются в два этапа: первичная фиксация и полное отверждение.
Понимание этой разницы критично для правильного планирования производственного процесса.
Первичная фиксация обычно достигается за 10–20 минут после затяжки. За это время соединение становится механически устойчивым к легким вибрациям и может выдержать малые боковые нагрузки. Однако полная прочность по моменту срыва и по сдвиговым нагрузкам достигается примерно через 24 часа при комнатной температуре.
Это означает, что сразу после сборки соединение не готово к испытаниям или полным рабочим нагрузкам. Необходимо выдержать время выдержки. Если требуется ускорить процесс, некоторые инструкции рекомендуют использовать активатор, который увеличивает скорость полимеризации за счет предварительного активирования металлической поверхности. Такие активаторы особенно полезны при работе с нержавеющей сталью или другими материалами с низкой химической активностью.
В промышленных условиях обычно принято проводить монтаж с нанесением фиксатора вечером, а окончательные испытания и рабочую нагрузку - на следующий день, когда отверждение полностью завершится.
Отличие анаэробного герметика от фиксатора резьбы
В производстве часто путают анаэробный герметик и анаэробный фиксатор резьбы.
Хотя оба материала основаны на одной и той же химии полимеризации, их назначение и рецептура различаются.
Фиксатор резьбы разработан специально для болтовых соединений: он имеет оптимальную вязкость для капиллярного заполнения зазоров между витками, обладает необходимой прочностью на сдвиг и подбирается по уровню разъемности.
Герметик же предназначен для герметизации контактов в трубопроводах, фланцах и плоских соединениях. Он обычно имеет более высокую вязкость, чтобы не вытечь из зазора, и часто допускает больший зазор между поверхностями. Герметики часто используют в гидравлических системах, где требуется не только механическая фиксация, но и предотвращение утечки жидкости.
Использовать герметик вместо фиксатора резьбы неправильно: герметик будет недостаточно заполнять витки, и фиксация может оказаться ненадежной. Точно так же нельзя применять фиксатор резьбы на резьбовых соединениях в системах высокого давления, где требуется герметичность.
Часто задаваемые вопросы
Почему соединение с анаэробным фиксатором все равно открутилось?
Основные причины: недостаточная очистка и обезжиривание поверхности резьбы, нанесение на загрязненную поверхность (масло, пыль), неполное отверждение перед нагрузкой, неправильный выбор уровня прочности (вы выбрали средний фиксатор вместо высокопрочного), чрезмерно большой зазор между витками. Всегда проверяйте техлист и соблюдайте условия подготовки.
Какой фиксатор резьбы выбрать для оборудования, которое часто разбирается?
Для часто разбираемого оборудования ориентируйтесь на среднюю прочность фиксации. Она обеспечивает надежную защиту от самоотвинчивания при вибрации и одновременно позволяет разобрать соединение стандартным инструментом, иногда с нагревом.
В чем отличие синего и красного анаэробного фиксатора резьбы?
Синий обычно означает среднюю прочность, красный - высокую прочность (несъемный). Однако цвет - лишь ориентир; всегда проверяйте технические параметры конкретного продукта, так как разные производители могут использовать разные цветовые обозначения.
Можно ли использовать анаэробный фиксатор резьбы на пластике?
Нет, такие составы не рекомендуются для пластиков из-за риска растрескивания и деградации материала. Для пластиковых деталей используйте механические стопоры или специальные составы, рассчитанные на совместимость с пластмассами.
Как ускорить отверждение анаэробного фиксатора?
Типовое время полного отверждения - около 24 часов при комнатной температуре. Ускорить процесс можно с помощью активатора, который наносят на металлическую поверхность перед фиксатором. Некоторые составы также отверждаются быстрее при повышенной температуре, но проверьте техлист конкретного продукта.
Заключение
Выбор правильного анаэробного фиксатора резьбы для предотвращения самоотвинчивания начинается с четкого понимания требований вашего соединения: требуемой прочности фиксации, частоты разбирания, температурного диапазона и размера резьбы. Основное правило - средняя прочность подходит для большинства разъемных соединений, высокая требуется для несъемных или критичных узлов.
Не менее важна правильная подготовка поверхности: очистка, обезжиривание и сухость. Соблюдение этих условий и времени полного отверждения (около 24 часов) гарантирует надежную фиксацию на всю жизнь оборудования. Сверьтесь с техническим листом продукта перед применением, проверьте совместимость материалов и условия эксплуатации - и соединение не будет беспокоить вас самопроизвольным разворачиванием.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, оптимизируя режимы резания и выбор СОЖ.
Узнайте, почему обычная краска не подходит для горячего цинкования и какие методы защиты металла существуют.
Очистка лабораторного оборудования от СОЖ и герметиков: подбор средств, последовательность мойки и требования к стокам.